Kurzantwort
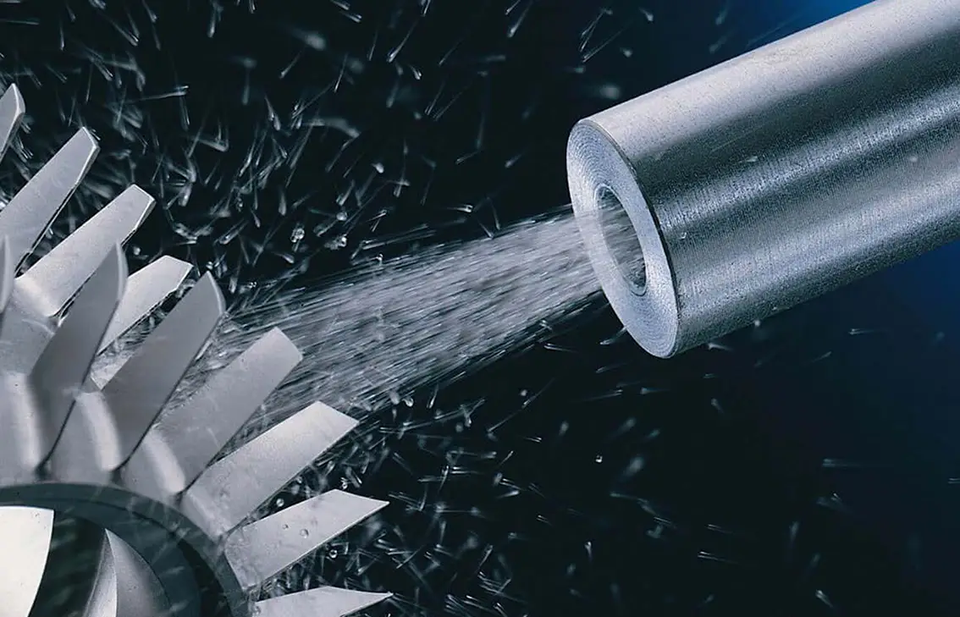
Eine Anlage zum Schneidkantenverrunden ist die richtige Wahl, wenn ein Werkzeughersteller kontrollierte Schneidenvorbereitung, Entfernung von Mikrobärten und eine einheitliche Geometrie vor der Beschichtung für Hartmetall oder ähnliche harte Werkzeugsubstrate benötigt. In Nassstrahlsystemen wird in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt und verrundet die Schneide mit weniger luftgetragenem Staub und besserer Prozessstabilität als viele Trockenverfahren. Welche Anlage am besten passt, hängt von Werkzeuggeometrie, Durchsatz, erforderlicher Gleichmäßigkeit des Schneidenradius, Spannvorrichtungskomplexität und davon ab, ob sich die Fertigung noch in der Bemusterungsphase befindet oder bereits wiederkehrende Chargen produziert.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Schneidenvorbereitung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Üblicher Druckbereich | Üblicherweise niedriger bis mittlerer Strahldruck für kontrollierte Mikroerosion |
| Typisches Qualitätsziel | Stabiler Schneidenradius oder K-Faktor bei wiederholbarem Oberflächenzustand |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Wichtigste Werkstücke | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen, Formwerkzeuge |
| Typische Projektlaufzeit | Standardanlagen werden üblicherweise schneller geliefert als kundenspezifische Mehrachszellen |
Was ist eine Anlage zum Schneidkantenverrunden?
Eine Anlage zum Schneidkantenverrunden ist ein spezialisiertes Oberflächenbehandlungssystem, das Schneiden von Werkzeugen durch kontrollierte abrasive Wirkung statt ausschließlich durch herkömmliches Schleifen vorbereitet. Ihre Hauptaufgabe besteht darin, empfindliche Mikroschäden nach dem Schleifen zu beseitigen und vor der Beschichtung oder dem Zerspanungseinsatz einen definierten Schneidenzustand wie einen kleinen Radius oder einen anwendungsspezifischen K-Faktor zu erzeugen. Praktisch wandelt die Anlage eine nominell scharfe, aber instabile Schneide in eine haltbarere und wiederholbare Arbeitsgeometrie um.
Im breiteren Spektrum der abrasiven Endbearbeitung gehört diese Anlage – je nach betrieblicher Terminologie – zur Nassstrahltechnik, Nasssandstrahltechnik, Suspensionsstrahltechnik oder Vapor Blasting (Nassstrahlen). Der Prozess folgt der Grundlogik des Strahlens mit Strahlmitteln, doch die Anlage ist für präzise Schneidenvorbereitung statt für großflächige Reinigung oder aggressiven Oberflächenabtrag ausgelegt. Dieser Unterschied ist wichtig, da Schneidwerkzeuge einen kontrollierten lokalen Materialabtrag im Mikrometerbereich erfordern und keine Strahlintensität für allgemeine Anwendungen.
Eine Anlage zum Schneidkantenverrunden wird typischerweise nach dem Schleifen und vor der Beschichtung eingesetzt. Bei Hartmetall-Wendeschneidplatten, Bohrern, Schaftfräsern und Reibahlen stabilisiert sie die Schneide, indem Grate, schwache Mikroscharten und unregelmäßige Spitzen entfernt werden, die beim Zerspanen sonst Ausgangspunkte für Ausfälle wären. Bei manchen Werkzeugtypen kann sie auch so eingestellt werden, dass gerichtete Schneidenformen entstehen, die bestimmte Ziele beim Spanfluss, Verschleiß oder Beschichtungsergebnis unterstützen.
Warum wird Nassstrahlen häufig zur Schneidenvorbereitung von Werkzeugen eingesetzt?
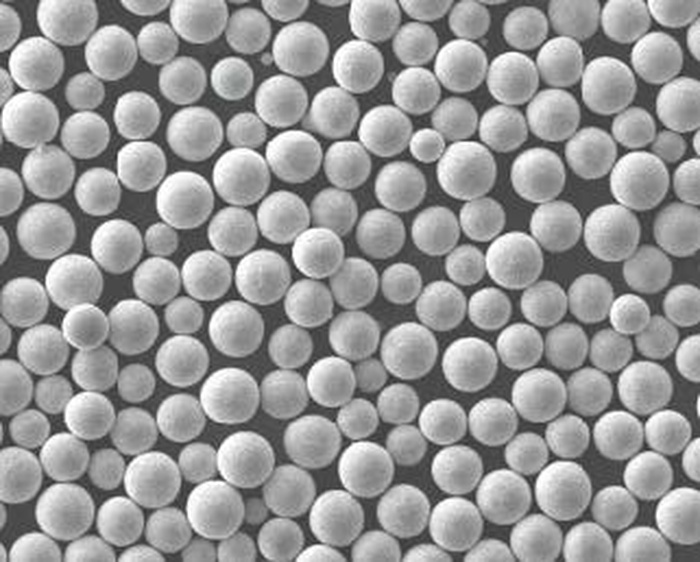
Nassstrahlen wird bevorzugt, weil das Strahlmittel in einer Wasserphase transportiert wird und so einen stärker abgefederten Aufprall als ein vollständig trockener Strahl erzeugt. Das unterstützt eine feinere, gleichmäßigere Mikroerosion auf harten Werkzeugsubstraten und verringert luftgetragenen Staub in der Anlage. Die Wasserphase hilft außerdem, das Risiko einer Strahlmitteleinbettung auf bestimmten Oberflächen zu begrenzen; deshalb wird Nassstrahlen häufig für die Vorbereitung vor der Beschichtung gewählt.
Die wirtschaftliche Bedeutung der Anlage besteht nicht nur darin, eine Schneide „abzurunden“. Ein leistungsfähiges System erzeugt einen messbaren, wiederholbaren Schneidenzustand, der auf Werkzeugauslegung, Substratgüte und nachgelagerte Beschichtungsfolge abgestimmt werden kann. Bei Hartmetallwerkzeugen ist der Unterschied zwischen informellem Entgraten und echter Schneidenvorbereitung häufig der Unterschied zwischen schwankender Leistung im Einsatz und kontrollierter Fertigungsqualität.
Verfahrensfamilie und zentrale Vorteile
Aus Sicht der Verfahrenstechnik liegt die Anlage zum Schneidkantenverrunden an der Schnittstelle von Entgraten, Mikrofinish und funktionaler Oberflächenvorbereitung. Ihr Nutzen beruht auf vier praktischen Stärken:
- weniger Staub als beim Trockenstrahlen;
- gleichmäßige Schneidenbearbeitung bei wiederkehrenden Geometrien;
- kontrollierte, rezeptbasierte Bearbeitung statt Einschätzung durch Bediener;
- Eignung für Chargen-, R&D- und hochpräzise servounterstützte Konfigurationen.
Diese Stärken erklären, warum dieselbe Nassstrahlplattform sowohl das Schneidkantenverrunden von Werkzeugen als auch angrenzende Anwendungen wie selektives Entgraten, leichte Oberflächenkonditionierung und Beschichtungsvorbereitung unterstützen kann. Die Anlage ist nicht nur eine Endbearbeitungskabine, sondern eine Prozessplattform für kontrollierte abrasive Schneidentechnik.
Wie funktioniert eine Anlage zum Schneidkantenverrunden?
Eine Anlage zum Schneidkantenverrunden erzeugt eine Suspension aus Wasser und Strahlmittel, beschleunigt sie mit Druckluft durch eine oder mehrere Strahldüsen, richtet den Strahl unter kontrolliertem Winkel und Abstand auf die Zielschneide und führt die gebrauchte Suspension anschließend in einem geschlossenen Kreislauf zur Rückführung und Abfalltrennung. Das Verfahren trägt eine sehr kleine Materialmenge an der Schneide stabil und verteilt ab, statt wie beim Schleifen punktuell zu wirken.
Suspensionssystem und Strahlmittelaufbereitung
Der Suspensionskreislauf beginnt in einem Tank, in dem Wasser und Strahlmittel gemischt und durch Rühren oder Umwälzung in Suspension gehalten werden. Das ist entscheidend, da das Schneidenergebnis von stabiler Strahlmittelkonzentration und gleichmäßiger Partikelverteilung abhängt. Setzt sich die Suspension ungleichmäßig ab, kann die Anlage zu Schichtbeginn ein anderes Ergebnis liefern als später, selbst wenn die Druckeinstellungen unverändert erscheinen.
Die Auswahl des Strahlmittels hängt von Werkzeugwerkstoff, Zielradius und gewünschtem Finish ab. Für die präzise Schneidenkonditionierung wird häufig feines Strahlmittel verwendet; etwas gröbere Qualitäten kommen möglicherweise zum Einsatz, wenn Grate entfernt oder Material schneller abgetragen werden soll. Bei einer Anlage zum Schneidkantenverrunden geht es bei der Strahlmittelwahl weniger um „maximale Schneidkraft“ als um vorhersagbare Mikrogeometrie.
Beschleunigung durch Druckluft und Düsensteuerung
Druckluft beschleunigt die Suspension durch die Strahldüse in Richtung Werkzeugschneide. Düsendurchmesser, Abstand, Strahlwinkel und Vorschubbahn beeinflussen den Materialabtrag. Beim Verrunden von Werkzeugschneiden kann eine kleine Änderung des Düsenwinkels den Übergang von einem eher symmetrischen Radius zu einer stärker gerichteten Wasserfallform bewirken.
Deshalb verwenden höherwertige Systeme programmierte Bewegungen statt ausschließlich fester manueller Beaufschlagung. Servobewegung, Werkstückindexierung und wiederholbare Düsenpositionierung helfen dem Prozessingenieur genau festzulegen, wo sich die abrasive Energie konzentriert und wie lange sie einwirkt. Bei manchen Werkzeugen, insbesondere Bohrern und Schaftfräsern, ist kontrollierte Drehung oder Indexierung unerlässlich, um eine ungleichmäßige Schneidlippenbearbeitung zu vermeiden.
Geschlossene Rückführung, Sedimentation und Austrag des Abfallstrahlmittels
Nach dem Aufprall fließt die Suspension in den Rückführungsbereich der Anlage zurück. Wiederverwendbare Flüssigkeit und noch wirksames Strahlmittel werden umgewälzt, während abgetragenes Werkstückmaterial, gebrochenes Strahlmittel und feiner Schlamm schrittweise durch Sedimentation oder andere Filter- und Abfallbehandlungsfunktionen getrennt werden. Ein gut geführter Rückführkreislauf ist entscheidend für die Prozesswiederholbarkeit, da Verunreinigungen und Strahlmittelzerfall das Verrundungsverhalten direkt beeinflussen.
Eine automatische Sedimentation des Abfallstrahlmittels verringert den manuellen Reinigungsaufwand und erleichtert es, die Suspension innerhalb eines kontrollierten Bereichs zu halten. Das ist in der Werkzeugfertigung wichtig, denn selbst wenn der mittlere Schneidenradius akzeptabel ist, kann ein instabiler Strahlmittelzustand die Streuung von Teil zu Teil vergrößern und die Gleichmäßigkeit der nachgelagerten Beschichtung erschweren.
Staubabsaugung, Wassernebelmanagement und PID-Regelung
Nassstrahlen verringert trockenen Staub deutlich, beseitigt jedoch nicht die Anforderungen an die Einhausung. Wassernebel, Spritzwasser und Sicht in der Kammer müssen weiterhin kontrolliert werden, damit der Prozess sauber, sicher und prüfbar bleibt. Anlagen verwenden daher geschlossene Kabinen sowie für Nassbetrieb ausgelegte Systeme zur Nebelreduzierung oder Staubabsaugung, statt sich allein auf Trockenstaubabsaugung zu verlassen.
Druckstabilität ist ein weiterer zentraler Regelpunkt. Eine geschlossene PID-Druckregelung hilft, die Strahlbedingungen auch bei alternden Schläuchen, verschleißenden Düsen oder verändertem Luftbedarf während der Produktion konstant zu halten. Bei einem engen Zielbereich für den Schneidenradius ist ein stabiler Druckregelkreis häufig wichtiger als ein hoher nominaler Maximaldruck.
Beim Verrunden von Werkzeugschneiden ist nicht aggressiver Abtrag das wertvollste Ergebnis, sondern eine wiederholbare Schneidengeometrie.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise etwa 0,15–0,45 MPa, abhängig von Werkzeugwerkstoff und Schneidenziel | Bestimmt Abtragsintensität und Formungsgeschwindigkeit der Schneide |
| Suspensionskonzentration | Wird üblicherweise anwendungsabhängig in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Schneidwirkung, Finish und Gleichmäßigkeit |
| Korngröße des Strahlmittels | Für das Schneidkantenverrunden werden häufig feine Partikelgrößen gewählt; die genaue Partikelgrößenverteilung ist anwendungsspezifisch | Beeinflusst Oberflächentextur und Radiuskontrolle |
| Druckluftstrom | Abgestimmt auf Düsenanzahl und Anforderungen an die Druckstabilität | Unterstützt eine gleichmäßige Strahlenergie |
| Strahlmittelverbrauch | Abhängig von Strahlmittelzerfall, Kontaminationsbelastung und Reinigungsintervall | Beeinflusst Betriebskosten und Ergebnisstabilität |
| Steuerungssystem | PLC/HMI-Rezeptverwaltung mit geregeltem Druck und bei Bedarf Servobewegung | Ermöglicht wiederholbare Bearbeitung verschiedener Werkzeugfamilien |
Anlage zum Schneidkantenverrunden im Vergleich zu Trockenstrahlen und anderen Verfahren
Eine Anlage zum Schneidkantenverrunden konkurriert nicht nur mit dem Trockenstrahlen. In realen Beschaffungsgesprächen wird sie gewöhnlich auch mit manuellem Bürsten, Gleitschleifen, Vibrationsgleitschleifen und manchmal mit Verfestigungsstrahlen oder kombinierten Schleif- und Endbearbeitungsverfahren verglichen. Die Entscheidung sollte von der erforderlichen Schneidengeometrie und der zulässigen Prozessstreuung ausgehen, nicht allein von der Anlagenbezeichnung.
Trockenstrahlen kann Material schnell abtragen, schafft jedoch für die Präzisionsendbearbeitung von Werkzeugen meist eine rauere Umgebung, da mehr Staub entsteht und das Strahlverhalten für eine empfindliche Schneidenkontrolle weniger gutmütig sein kann. Vibrations- und Gleitschleifen können eine gute allgemeine Glättung erzielen, wirken sich aber oft breiter auf das gesamte Werkzeug aus und bieten möglicherweise weniger lokale Selektivität. Verfestigungsstrahlen, wie in der Terminologie zum Verfestigungsstrahlen beschrieben, wird hauptsächlich wegen der Druckeigenspannungen gewählt und nicht zur präzisen Formung eines Schneidenradius.
Nassstrahlen oder Trockenstrahlen für Werkzeugschneiden?
Der größte Vorteil des Nassstrahlens in diesem Zusammenhang ist die Kontrollierbarkeit an der Schneide. Da das Strahlmittel in Wasser suspendiert ist, eignet sich das Verfahren eher für feine Schneidenkonditionierung, staubarmen Betrieb und eine gleichmäßigere matte Oberflächenvorbereitung vor der Beschichtung. Damit ist es nicht universell überlegen, aber besonders relevant, wenn Hartmetallwerkzeughersteller mehr Wert auf gleichmäßige Mikrogeometrie als auf maximale Strahlaggressivität legen.
Trockenstrahlen hat weiterhin seinen Platz bei rauerer oder weniger empfindlicher Endbearbeitung. Wenn das Ziel jedoch eine stabile Schneide vor der Beschichtung auf harten Werkzeugen ist, bietet eine spezielle Anlage zum Schneidkantenverrunden üblicherweise ein engeres und besser steuerbares Prozessfenster.
| Bewertungsdimension | Nassstrahlanlage zum Schneidkantenverrunden | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Präzises Schneidkantenverrunden und Oberflächenkonditionierung | Reinigung, Aufrauung, allgemeines Strahlen | Ermüdungsorientierte Oberflächenverfestigung | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Wenig im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mittel in eingehausten Anlagen | Wenig externe Stäube, Strahlmittelmanagement bleibt jedoch erforderlich |
| Kontrolle der Schneidengeometrie | Hoch bei Rezept-, Spannvorrichtungs- und Düsensteuerung | Mittel bis hoch, oft weniger schonend | Für echte Radius- oder K-Faktor-Formung begrenzt | Mittel, häufig weniger örtlich begrenzt |
| Gleichmäßigkeit des Oberflächenfinishs | Feines, gleichmäßiges mattes Finish ist typisch | Oft aggressivere Textur | Funktionale verfestigte Textur | Glattes Finish insgesamt, weniger selektiv |
| Risiko der Strahlmitteleinbettung | Bei vielen Oberflächen durch die Wasserphase verringert | Bei einigen empfindlichen Oberflächen höher | Abhängig von der Kombination aus Strahlmittel und Werkstoff | Anderer Mechanismus; nicht direkt vergleichbar |
| Umwelt- und Abfallhandhabung | Umgang mit Nassabfällen und Schlamm | Höherer Aufwand für Staubabsaugung | Einhausung trockenen Strahlmittels erforderlich | Umgang mit Compound und Strahlmittel sowie deren Trennung erforderlich |
Wichtige technische Daten vor dem Kauf bewerten
Die wichtigste Frage beim Kauf ist, ob die Anlage den angestrebten Schneidenzustand über den tatsächlichen Mix der gefertigten Werkzeuge hinweg konstant einhalten kann. Werkzeughersteller konzentrieren sich mitunter zu stark auf die Kammergröße, obwohl Druckstabilität, Düsenwiederholbarkeit, Spannvorrichtungslogik, Suspensionskontrolle und Rezeptdisziplin entscheidend sind. Werden diese Punkte nicht ausreichend spezifiziert, kann selbst eine große oder teure Anlage eine stabile Schneidenqualität verfehlen.
Zuerst das erforderliche Schneidenergebnis festlegen
Ein Beschaffungsteam sollte zunächst das angestrebte Ergebnis messbar festlegen. Das kann Schneidenradius, K-Faktor, gerichtete Asymmetrie, Grenzwert für die Gratentfernung oder Kriterien für die Beschichtungsbereitschaft bedeuten. Ohne diese Zielvorgabe lässt sich nicht entscheiden, ob eine einfache Chargenkabine, eine Einzelteilanlage oder eine servogekoppelte Mehrachsausführung die passende Architektur ist.
Das Schneidenziel sollte auch Toleranz und Prüfverfahren umfassen. Ein erfolgreiches Musterteil genügt nicht. Die Anlage muss über die Zeit, bei unterschiedlichen Bedienern, Strahlmittelauffrischungszyklen und Produktionschargen wiederholbare Ergebnisse liefern.
Bewegungsgenauigkeit und Werkstückpräsentation
Die Werkstückpräsentation ist häufig wichtiger als die theoretische Strahlleistung. Wendeschneidplatten benötigen möglicherweise Indexiervorrichtungen mit genau kontrolliertem Abstand, während Bohrer und Schaftfräser abgestimmte Drehung, axiale Positionierung oder programmierte Düsenbahnen erfordern können. Bei komplexer Werkzeuggeometrie kann sich eine Anlage mit servogesteuerter X/Y/Z-Bewegung und programmierbaren Beaufschlagungsbahnen schnell auszahlen.
Bei vorgesehener X/Y/Z-Servokinematik sollten Käufer die Positioniergenauigkeit und Wiederholbarkeit unter den tatsächlichen Spannvorrichtungs- und Düsenbedingungen prüfen. Entscheidend ist, ob die geometrische Wiederholbarkeit im Strahlbereich die Abnahmekriterien des Auftrags erfüllt.
Durchsatz, Stellfläche und Rezeptsteuerung
Der Produktionsumfang ist entscheidend. Ein R&D-Labor priorisiert möglicherweise Flexibilität und kurze Einrichtzyklen für viele Werkzeugfamilien, während ein Hartmetall-Wendeschneidplattenwerk Spannplatzdichte, paralleles Beladen und Rezeptverriegelung für wiederkehrende Produktion bevorzugen kann. Der Durchsatz sollte daher zusammen mit Werkzeugspektrum, Umrüsthäufigkeit und Prüfaufwand bewertet werden und nicht als eigenständige Zahl „Werkstücke pro Stunde“.
Rezeptsteuerung ist ebenso wichtig. Eine geeignete HMI sollte Druckeinstellungen, Bewegungsbahnen, Zykluszeiten, Benutzerberechtigungen und Alarmhistorie speichern. Das ist besonders wertvoll, wenn mehrere Schichten oder Produktfamilien dieselbe Anlage nutzen.
Prüfliste zu Versorgung, Sicherheit und Wartung
Käufer sollten auch die weniger sichtbaren Systemkomponenten bewerten:
- Qualität und Stabilität der Druckluft;
- Zugang zum Suspensionstank und einfache Reinigung;
- Düsenwechselintervalle und Verfügbarkeit von Ersatzteilen;
- Sicht in die Kammer während der Einrichtung;
- Nebelabsaugung und Dichtung der Einhausung;
- Verfahren zum Austrag von Abfallstrahlmittel oder Schlamm;
- elektrische Anschlüsse und Wasserbedarf;
- Schutzvorrichtungen, Verriegelungen und Wartungszugang für Bediener.
In der Praxis ist die beste Anlage diejenige, die mit realistischem Wartungsaufwand einen stabilen Verrundungsprozess gewährleistet. Bei der Präzisionsendbearbeitung von Werkzeugen ist die Wartungsfreundlichkeit keine reine Servicefrage, sondern Teil der Prozessfähigkeit.
Anwendungen in verschiedenen Branchen
Obwohl das Stichwort direkt auf Schneidwerkzeuge verweist, gehört eine Anlage zum Schneidkantenverrunden in ein breiteres industrielles Umfeld der Oberflächenbehandlung. Dieselben Nassstrahlgrundsätze, mit denen Hartmetallschneiden stabilisiert werden, unterstützen auch selektives Entgraten, Beschichtungsvorbehandlung, Nachbearbeitung additiv gefertigter Teile, leichtes Verfestigungsstrahlen, Glasmatttieren und die Endbearbeitung technischer Komponenten. Das ist relevant, da viele Käufer eine Plattform wünschen, die sowohl werkzeugspezifische als auch angrenzende Endbearbeitungsaufgaben abdecken kann.
Ein gutes Beispiel ist die Überschneidung zwischen Werkzeugverrundung und Entgraten. Beide Verfahren erfordern kontrollierte Strahlmitteleinwirkung, wiederholbare Spannvorrichtungslogik und einen vorhersagbaren Suspensionszustand. Betriebe, die bereits Nassstrahlen zum Entgraten von Metallteilen einsetzen, können den Übergang zur Werkzeugschneidenvorbereitung möglicherweise vor allem durch strengere Geometriekontrolle und angepasste Prozessrezepte erreichen.
Branchenübergreifende Bedeutung von Nassstrahlplattformen
Die Werkzeugindustrie ist der naheliegendste Einsatzbereich dieser Anlagen, insbesondere für Hartmetall-Wendeschneidplatten, Bohrer und Schaftfräser. Auch Luft- und Raumfahrt, Medizintechnik, Elektronik und die Fertigung von Präzisionskomponenten nutzen verwandte Nassstrahlverfahren, wenn empfindliche Oberflächen und staubarme Bearbeitung wichtig sind. Bei Vorbehandlungen vor Lackierung oder Beschichtung erläutern die allgemeinen Hinweise zur Oberflächenvorbereitung von AMPP den Einfluss des Substratzustands auf die Leistung nachgelagerter Schichten.
Die Technologie kann je nach Werkstückfamilie unterschiedlich konfiguriert werden. R&D-Zentren verwenden möglicherweise flexible robotergestützte Bemusterungszellen; Chargenbetriebe können kammerbasierte Kabinen einsetzen; für eine stärker individualisierte Zyklussteuerung kommen Einzelteilsysteme infrage. Die Anlagenkategorie ist daher am besten als eine Familie von Konfigurationen zu verstehen, die auf demselben Prinzip des Nassstrahlens mit Suspension beruht.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen | Kontrollierter Schneidenradius und verbesserte Schneidenstabilität |
| Entgraten | Präzisionsmetallteile | Kleine bearbeitete oder gestanzte Komponenten | Selektives Entgraten mit geringer Beeinträchtigung angrenzender Oberflächen |
| Zunderentfernung | Stahlverarbeitung und Schmieden | Stangen, Schmiedeteile, oxidierte Metalloberflächen | Oberflächenreinigung vor weiterer Bearbeitung oder Behandlung |
| Vorbehandlung vor der Beschichtung | Industrielle Beschichtungslinien | Metallteile vor dem Lackieren oder vor einer Funktionsbeschichtung | Saubereres, gleichmäßigeres Substrat |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallteile und hybride Werkzeugkomponenten | Oberflächenverfeinerung und Entfernung von Pulverresten |
| Verfestigungsstrahlen von Metallteilen | Mechanische Komponenten | Federn, Zahnräder, ausgewählte ermüdungsempfindliche Teile | Kontrollierter Oberflächenaufprall zur funktionalen Konditionierung |
| Glasoberflächenbehandlung | Architekturglas und technisches Glas | Mattierte Scheiben und Spezialglasteile | Gleichmäßige matte Textur |
| Endbearbeitung von 3C-Geräten | Unterhaltungselektronik-Lieferkette | Kleine Gehäuse und Präzisionsabdeckungen | Feine Oberflächenglättung und gleichmäßige Optik |
Leitfaden zur Anlagenauswahl
Bei der Auswahl der passenden Anlage zum Schneidkantenverrunden muss die Anlagenarchitektur dem Reifegrad des Prozesses entsprechen. Wird das Schneidenrezept noch entwickelt, ist Flexibilität am wichtigsten. Ist es bereits validiert und besteht die betriebliche Herausforderung in hohem Durchsatz bei geringer Streuung, gewinnen Spannplatzdichte, Rezeptverriegelung und Kammerauslastung an Bedeutung.
Acht gängige Konfigurationswege
Eine praktische Betrachtungsweise ist, den Markt in acht Konfigurationswege einzuteilen. Dies sind keine branchenweit einheitlichen Modellnamen, sie spiegeln jedoch die funktionalen Entscheidungen wider, vor denen Käufer bei der Spezifikation einer Nassstrahlplattform zum Schneidkantenverrunden üblicherweise stehen.
Für Versuche in einer frühen Projektphase kann eine robotergestützte Zelle besonders nützlich sein, da sie flexible Winkel und eine wiederholbare Musterexposition ermöglicht. Die von DasiAuto entwickelte RB-6-Roboterzelle eignet sich für diese R&D-orientierte Aufgabe, während ein standardmäßiger Ein-Kammer-Nassstrahlschrank die stabile Chargenfertigung besser abbildet. Entwickelt sich das Programm hin zu höherer Auslastung, kann ein Doppelkammersystem für die Produktion die Ladeeffizienz verbessern, ohne das grundlegende Prozessprinzip zu ändern.
Werkzeugmix der passenden Anlagenklasse zuordnen
Wendeschneidplatten lassen sich in wiederkehrenden Chargen gewöhnlich am einfachsten spannen. Bei Rotationswerkzeugen, insbesondere mit komplexen Schneidenzonen, ist häufig eine stärkere Bewegungssteuerung oder Einzelteilpräsentation sinnvoll. Bei gemischten Produktprogrammen kann eine flexible Anlage mit längeren, sorgfältig geplanten Rüstvorgängen besser passen; dedizierte Familien können werkzeugspezifische Spannvorrichtungen rechtfertigen, die Zykluszeit und Streuung verringern.
Bei der Anlagenauswahl sollte auch berücksichtigt werden, wie die Qualität geprüft wird. Misst der Betrieb den Schneidenradius an mehreren Stellen und korreliert ihn mit Standzeitdaten, besitzt die Wiederholbarkeit der Anlage einen direkten wirtschaftlichen Wert. Ist die Schneidenprüfung noch informell, besteht die erste Priorität möglicherweise darin, eine robuste Prozessentwicklungsroutine aufzubauen, statt sofort in die am stärksten automatisierte Zelle zu investieren.
| Konfiguration / Modellklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät für die Prozessentwicklung | Labortests und Verfahrensauswahl | Sehr kleine Werkzeuge | Mittel | Frühe Bewertung der Auswirkungen von Strahlmittel, Winkel und Druck |
| 2. Robotergestützte R&D-Zelle | Bemusterung und Pilotvalidierung | Kleine Präzisionswerkzeuge | Hoch | Mehrwinkelversuche mit Wendeschneidplatten, Bohrern und Formwerkzeugen |
| 3. Flexible manuelle Kabine | Kleinserien und wechselnde Aufträge | Kleine bis mittelgroße Werkzeuge | Mittel | Gemischte Geometrien mit häufigem Umrüsten |
| 4. Standard-Chargenkabine mit einer Kammer | Wiederkehrende Chargenfertigung | Wendeschneidplatten und kleine Rotationswerkzeuge | Hoch | Stabiles rezeptbasiertes Schneidkantenverrunden |
| 5. Anlage mit Einzelteilpräsentation | Diskrete Werkzeuge in mittleren Stückzahlen | Mittelgroße Werkzeuge | Hoch | Individuelle Zyklussteuerung für höherwertige Teile |
| 6. Servogesteuerte Mehrachszelle zum Schneidkantenverrunden | Präzisionsfertigung | Kleine bis mittelgroße komplexe Werkzeuge | Sehr hoch | Gerichtete K-Faktor-Steuerung und Zugang zu komplexen Schneiden |
| 7. Doppelkammersystem mit Fokus auf Auslastung | Höherer Chargendurchsatz | Kleine bis mittelgroße wiederkehrende Werkzeuge | Hoch | Paralleles Beladen und bessere Kammerauslastung |
| 8. Kundenspezifische anwendungsspezifische Linie | Dedizierte Industrieprogramme | Werkzeugspezifischer Größenbereich | Hoch bis sehr hoch | Integriertes Schneidkantenverrunden in einem umfassenderen Endbearbeitungsablauf |
Kosten, Lieferzeit und ROI berücksichtigen
Die Kosten einer Anlage zum Schneidkantenverrunden werden weniger durch das reine Kammervolumen als durch die Komplexität der Prozesssteuerung bestimmt. Eine einfache Nassstrahlkabine für allgemeines Entgraten liegt in einer Preisklasse; eine Anlage für wiederholbare Schneidenradien über mehrere Werkzeugfamilien hinweg in einer anderen. Die Unterschiede ergeben sich meist aus Bewegungssteuerung, Komplexität der Spannvorrichtungen, HMI-Funktionen, Druckregelung, Suspensionsmanagement und Merkmalen für die Sauberkeit des Nassprozesses.
Der Automatisierungsgrad ist ein wichtiger Preisfaktor. Manuelle oder halbmanuelle Systeme reichen oft für geringe Stückzahlen, Prozessentwicklung oder stark wechselnde Aufträge aus, übertragen jedoch mehr Verantwortung auf den Bediener. Mit zunehmender Automatisierung steigen die Anlagenkosten gewöhnlich, da Positionierung, Zeitabläufe und Rezeptausführung präziser gesteuert werden müssen. Dafür erhält der Betrieb typischerweise geringere Streuung, einfachere Schulung und bessere Stabilität zwischen Schichten.
Die Lieferzeit sollte als Richtwert und nicht als feste Zusage gelten. Standardschränke und bekannte Modellklassen werden gewöhnlich schneller geliefert als kundenspezifische Zellen, für die werkstückspezifische Spannvorrichtungen, Entwicklung der Servobewegung und Bemusterungsabgleich erforderlich sind. Umfasst der Auftrag Anwendungsversuche, Validierung von Schneidenmessungen oder mehrere Werkzeugfamilien mit unterschiedlichen Rezepten, dauert das praktische Projekt häufig länger als der mechanische Aufbau allein.
Der ROI ist üblicherweise dort am stärksten, wo die Schneidenqualität nachgelagerte Kosten direkt beeinflusst. Für Werkzeughersteller kann das weniger frühe Schneidenausfälle, stabilere Beschichtungsunterstützung, längere Werkzeugstandzeit, weniger Ausschuss bei ersten Anwendungstests und geringere Abhängigkeit von Bedienern bei der Endbearbeitung bedeuten. Die Anlage kann außerdem mehrere manuelle Schritte ersetzen, etwa Handentgraten, uneinheitliches Trockenstrahlen oder wiederholte Nacharbeit nach der Prüfung.
Ein zweckmäßiges ROI-Modell vergleicht drei Gruppen von Effekten. Die erste umfasst Arbeitsaufwand und Durchsatz: weniger manuelle Nacharbeit, geringere Einrichtstreuung und weniger Nacharbeit. Die zweite betrifft Qualität: engere Streuung der Schneiden, stabileres Beschichtungsverhalten und weniger Kundenbeanstandungen wegen vorzeitiger Mikroscharten. Die dritte ist die strategische Prozesskontrolle: ein Rezept in Versuchen entwickeln und anschließend mit deutlich geringerer Streuung in der Produktion reproduzieren zu können.
Für manche Betriebe ist der Amortisationsfall offensichtlich, weil Werkzeugausfälle kostspielig und sichtbar sind. Bei anderen ist der Hauptvorteil weniger auffällig, aber dennoch wichtig: weniger Fehlersuche zwischen Schleifen, Beschichten und Zerspanungsleistung. In beiden Fällen lautet die richtige wirtschaftliche Betrachtung nicht „Maschinenpreis oder keine Maschine“, sondern „kontrollierter Schneidenprozess oder unkontrollierte Schneidenstreuung“.
Warum DasiAuto wählen?
DasiAuto entwickelt und fertigt seit der Gründung im Jahr 2012 Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Lässt sich eine Anlage zum Schneidkantenverrunden an unterschiedliche Wendeschneidplatten, Bohrer und Schaftfräser anpassen?
Ja. Für verschiedene Werkzeugfamilien sind gewöhnlich unterschiedliche Spannvorrichtungen, Düsenwinkel, Bewegungsbahnen, Zykluszeiten und manchmal auch unterschiedliche Strahlmittelqualitäten erforderlich. Eine gut spezifizierte Anlage sollte rezeptbasierte Anpassungen unterstützen, damit mehrere Geometrien ohne eine Kompromisseinstellung bearbeitet werden können.
Ist vor dem Kauf einer Anlage eine Bemusterung erforderlich?
Bei den meisten Projekten ist eine Bemusterung der praktische Ausgangspunkt. Sie hilft, den erreichbaren Schneidenradius oder K-Faktor zu bestätigen, zeigt, ob der Prozess symmetrisch oder gerichtet wirkt, und klärt, ob eine Standardkabine ausreicht oder die Aufgabe eine fortschrittlichere Bewegungssteuerung erfordert. Für viele Käufer sind Bemusterungsergebnisse aussagekräftiger als nominelle Anlagenspezifikationen allein.
Welche Angaben sollte ein Käufer für Angebot und Prozessbewertung vorbereiten?
Nützliche Angaben sind Werkzeugzeichnungen, Substratwerkstoff, aktueller Schneidenzustand, angestrebte Schneidengeometrie, Beschichtungsfolge, erwarteter Ausstoß und gegebenenfalls vorhandene Schneidenmessdaten. Fotos der tatsächlichen Werkzeuge und Angaben zu aktuellen Fehlerarten sind ebenfalls wertvoll. Je besser die Prozessbeschreibung, desto einfacher lassen sich realistische Spannvorrichtungen und Zyklusabläufe festlegen.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Das hängt von der Anlagenkomplexität und dem Umfang der Prozessvalidierung ab. Eine Standardanlage auf Kammerbasis lässt sich gewöhnlich schneller installieren als eine kundenspezifische servogekoppelte Zelle mit dedizierten Spannvorrichtungen und mehreren Rezepten. Die Inbetriebnahme sollte neben dem Anlagenstart auch Suspensionsaufbereitung, Düsenjustierung, Rezeptvalidierung und Bedienerschulung umfassen.
Welche Verbrauchsmaterialien und Ersatzteile sollten von Anfang an eingeplant werden?
Zu den typischen Positionen gehören Strahlmittel, Düsen, Schläuche, Dichtungen, Verschleißteile der Pumpe, Sichtschutzkomponenten und Teile für die Suspensionsführung. Da das Schneidenergebnis von einem stabilen Strahlmittelzustand abhängt, gehört das Nachfüllen zum normalen Prozessmanagement und ist kein gelegentlicher Zubehörkauf. Auch der Düsenverschleiß sollte überwacht werden, da er das Strahlbild allmählich verändert.
Wie sollte der Kundendienst bei einem Präzisionsprojekt zum Schneidkantenverrunden bewertet werden?
Entscheidend ist, ob der Anbieter nach der Installation die Prozessstabilität unterstützen kann und nicht nur einfache mechanische Reparaturen. Käufer sollten die Unterstützung bei Ersatzteilen, Nachlieferung von Strahlmittel, Fehlersuche, Rezeptanpassungen und Auffrischungsschulungen prüfen, wenn Schneidenmesswerte oder nachgelagerte Beschichtungsergebnisse abweichen. Bei der Präzisionsendbearbeitung von Werkzeugen hängt die langfristige Betreuung eng mit langfristiger Gleichmäßigkeit zusammen.