Kurzantwort
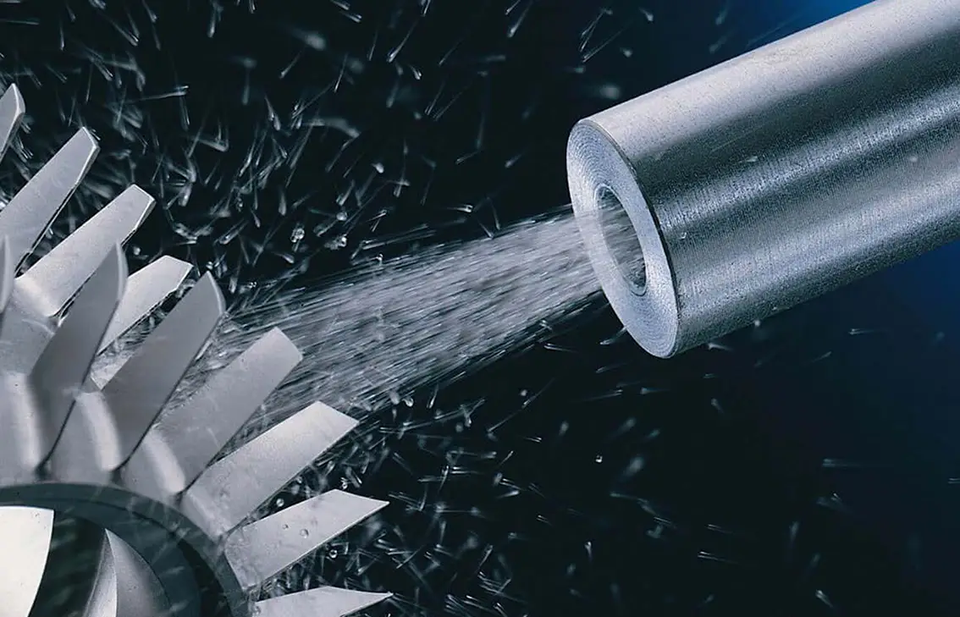
Für Präzisionsteile ist Liquid Honing oft die bessere Wahl als Trockenstrahlen, wenn ein kontrolliertes Finish, weniger luftgetragener Staub und eine schonendere Oberflächenwirkung im Vordergrund stehen. Das Verfahren nutzt Wasser, feines Strahlmittel und Druckluft, um einen Suspensionsstrom zu erzeugen, der das Werkstück mit hoher Konstanz reinigt, entgratet, texturiert oder für die Schneidenvorbereitung bearbeitet. In der industriellen Fertigung kommt es häufig bei Hartmetallwerkzeugen, bearbeiteten Metallteilen, additiv gefertigten Bauteilen, Glas und sichtbaren Konsumgüteroberflächen zum Einsatz, bei denen Wiederholbarkeit wichtiger ist als die schnellstmögliche Abtragsrate.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Nassstrahlverfahren mit wassergetragener Strahlmittelsuspension |
| Druckprofil | Typischerweise niedrig bis mittel, abgestimmt auf Werkstoff, Geometrie und Oberflächenziel |
| Oberflächenwirkung | Gleichmäßiges mattes, satiniertes oder verfeinertes technisches Finish |
| Staubverhalten | Deutlich weniger frei luftgetragener Staub als beim Trockenstrahlen |
| Häufige Anwendungen | Schneidkantenverrundung, selektives Entgraten, Beschichtungsvorbehandlung, AM-Endbearbeitung, Glasmattierung |
| Lieferzeitprofil | Standardkabinen haben meist kürzere Lieferzeiten als kundenspezifische Automatisierung |
Was ist Liquid Honing?
Liquid Honing ist ein Präzisionsverfahren zur Oberflächenbehandlung, bei dem Strahlmittelpartikel in Wasser suspendiert und anschließend mit Druckluft auf ein Werkstück beschleunigt werden. In vielen Fabriken wird der Begriff synonym mit Slurry-Strahlen, Nassstrahlen, Vapor Blasting oder Nasssandstrahlen verwendet, obwohl Liquid Honing üblicherweise ein feineres und stärker kontrolliertes Finish als aggressives Abtragen bezeichnet.
Technisch gehört Liquid Honing zur Nassstrahlfamilie abrasiver Verfahren. Die Wasserphase ersetzt das Strahlmittel nicht, sondern transportiert und dämpft es. Dieser Unterschied ist wichtig, denn es bleibt ein echtes abrasives Behandlungsverfahren, das abhängig von Strahlmittel, Druck, Düsenbahn und Düsenabstand reinigen, Kanten verrunden, texturieren, entzundern, entgraten und dekorativ bearbeiten kann.
Im Vergleich zum Trockenstrahlen verändert Liquid Honing das Verhalten des Aufpralls an der Oberfläche. Der Wasserfilm bindet einen großen Teil des Staubs, der sonst entstehen würde, spült gebrochene Feinpartikel und abgelöste Verunreinigungen ab und dämpft den Partikelaufprall. In der Praxis kann dies einen aggressiven Oberflächenangriff verringern und ein gleichmäßigeres Finish ermöglichen, besonders bei präzisionsbearbeiteten Teilen, beschichteten Substraten, scharfen Merkmalen und komplexen Geometrien.
Das Verfahren wird häufig gewählt, wenn das Oberflächenergebnis zugleich funktional und optisch gleichmäßig sein muss. Beispiele sind Hartmetall-Schneidwerkzeuge, die eine kontrollierte Schneidenvorbereitung benötigen, bearbeitete Gehäuse, die ohne übermäßige Rauheit entgratet werden müssen, Schmiedeteile, die vor der Prüfung entzundert werden sollen, und dekorative oder für Verbraucher bestimmte Teile, die eine einheitliche satinierte Textur erfordern.
Liquid Honing passt auch gut zu modernen Ansätzen der Prozesssteuerung. Sobald Strahlmitteltyp, Suspensionskonzentration, Druck, Düsenform und Zykluszeit validiert sind, lässt sich der Prozess mit relativ geringer Bedienerstreuung wiederholen. Deshalb kommt er häufig in technischen Endbearbeitungszellen und nicht nur in allgemeinen Reinigungsabteilungen zum Einsatz.
Aus Sicht eines Industriekäufers liegen die wesentlichen Vorteile auf der Hand: weniger Staubbelastung, geringeres Risiko einer Strahlmitteleinbettung auf empfindlichen Oberflächen, gleichmäßigere Textur und engere Prozesswiederholbarkeit als bei vielen manuell betriebenen Trockenstrahlroutinen. Dadurch wird Liquid Honing regelmäßig für hochwertige Teile geprüft, bei denen Nacharbeit oder Oberflächenabweichungen teuer sind.
Wie funktioniert Liquid Honing?
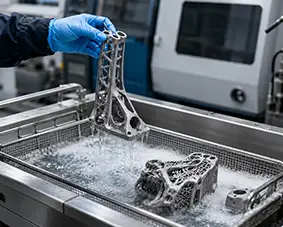
Liquid Honing funktioniert, indem eine Mischung aus Wasser und Strahlmittel in einem geschlossenen Strahlsystem umgewälzt und anschließend mit Druckluft durch eine oder mehrere Düsen auf das Werkstück gerichtet wird. Das Grundkonzept ist einfach, doch zuverlässige industrielle Leistung hängt davon ab, wie gut die Maschine Suspensionszustand, Druckstabilität, Rückführung, Nebelmanagement und Werkstückhandhabung im Dauerbetrieb steuert.
Suspensionsaufbereitung und Strahlmittel in Schwebe halten
Der Prozess beginnt in einem Suspensionstank, in dem Wasser und Strahlmittel auf eine definierte Konzentration gemischt werden. Die Konzentration muss innerhalb eines praktikablen Betriebsfensters bleiben: Zu wenig Strahlmittel senkt die Bearbeitungseffizienz, zu viel kann den Fluss destabilisieren und den Verschleiß beschleunigen. Rühren oder Umwälzung hält das Strahlmittel in Schwebe, sodass die Düse vom ersten bis zum letzten Teil eine gleichmäßige Suspension erhält.
Die Strahlmittelauswahl bestimmt einen großen Teil des Endergebnisses. Feine Körnungen werden häufig für dekorative Verfeinerung, Schneidenvorbereitung und gleichmäßige matte Oberflächen verwendet. Gröbere oder härtere Strahlmittel können für stärkeres Entgraten, Zunderentfernung oder eine Oberflächenaktivierung vor dem nachgelagerten Beschichten gewählt werden.
Beschleunigung durch Druckluft und Düsenaufprall
An der Pistole oder Düse beschleunigt Druckluft die Suspension in Richtung Zieloberfläche. Die Aufprallenergie hängt von Druck, Düsendurchmesser, Düsenabstand, Auftreffwinkel, Verfahrgeschwindigkeit und Partikelgrößenverteilung des Strahlmittels ab. Diese Kombination bestimmt, ob das Verfahren wie eine schonende dekorative Bearbeitung oder wie ein stärkeres technisches Entgraten wirkt.
Da die Strahlkörner in Wasser transportiert werden, ist der Aufprall gegenüber dem Trockenstrahlen gedämpft. Das Strahlmittel trägt weiterhin Material ab oder verfestigt die Oberfläche, greift lokal jedoch meist weniger heftig an. Dieses gedämpfte Verhalten ist ein Grund, warum Liquid Honing für Teile mit engen Maßanforderungen oder sichtbaren, finish-empfindlichen Bereichen bevorzugt wird.
Rückgewinnung im geschlossenen Kreislauf und Sedimenthandhabung
Nach dem Aufprall läuft die Suspension in den Rückgewinnungsbereich der Maschine zurück. Wiederverwendbares Wasser und Strahlmittel werden umgewälzt, während Verunreinigungen wie abgetragene Grate, Oxidfeinstaub, Schlamm und verbrauchtes Strahlmittel durch Sedimentation und Austragsmechanismen abgeschieden werden. Eine gute Rückgewinnungskonstruktion ist für die Qualität unerlässlich, da sich verunreinigte Suspension anders verhält, selbst wenn der nominelle Druck unverändert bleibt.
In der Fertigung ist Abfallhandhabung kein nebensächliches Sauberkeitsthema. Sammeln sich Schlamm oder verbrauchte Feinpartikel zu lange im Kreislauf an, können Abtragsrate, Oberflächenbild und Rezeptstabilität abdriften. Maschinen mit automatischer Sedimentation und Abfallaustrag per Knopfdruck haben daher einen praktischen Vorteil, wenn über lange Läufe eine gleichmäßige Ausbringung gehalten werden soll.
Nebelabsaugung und Sicht in der Kammer
Liquid Honing erzeugt deutlich weniger freien Staub als Trockenstrahlen, jedoch weiterhin Wassernebel im Gehäuse. Dieser muss kontrolliert werden, damit der Bediener freie Sicht behält, interne Komponenten geschützt werden und die Arbeitsumgebung sauberer bleibt. Industrielle Systeme umfassen daher normalerweise Absaugung und Nebelmanagement, statt sich allein auf eine abgedichtete Einhausung zu verlassen.
Druckstabilität und digitale Steuerung
Bei Präzisionsanwendungen ist ein stabiler Druck über die Zeit wichtiger als der absolute Maximaldruck. Eine PID-Regelung hilft, die Suspensionszufuhr konstant zu halten, wenn Schläuche altern, sich der Strahlmittelzustand ändert oder der Zyklusbedarf schwankt. Das ist besonders wertvoll, wenn Schneidenradius, kosmetisches Erscheinungsbild oder Gleichmäßigkeit der Beschichtungsvorbehandlung innerhalb eines engen Prozessfensters bleiben müssen.
Eine rezeptbasierte Steuerung ist ebenso wichtig. Sobald ein geeigneter Parametersatz nachgewiesen ist, verringert seine Speicherung im HMI Bedienerabweichungen und beschleunigt Umrüstungen zwischen verschiedenen Werkstückfamilien. Deshalb betrachten viele moderne Anwender die Suspensionsregelung im geschlossenen Kreislauf und die Rezeptverwaltung als Qualitätswerkzeuge und nicht nur als Komfortfunktionen.
Beim Liquid Honing entstehen wiederholbare Ergebnisse durch die integrierte Kontrolle von Suspensionsqualität, Druck, Bewegung und Rückgewinnung.
| Parameter | Typische industrielle Ausführung | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel eingestellt, abhängig von Werkstoff und Oberflächenziel | Steuert Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Meist innerhalb eines validierten Gewichts- oder Volumenbereichs gehalten | Beeinflusst Abtragsrate, Flächenabdeckung und Oberflächenkonstanz |
| Korngröße des Strahlmittels | Für Präzisionsarbeit sind feine bis mittlere Partikelgrößen üblich | Beeinflusst Rauheit, Kantenverrundung und optische Textur |
| Druckluftbedarf | Hängt von Düsengröße, Druck und Anzahl der Strahlpistolen ab | Bestimmt Auslegung der Versorgung und Stabilität der Zufuhr |
| Strahlmittelverbrauch | Variiert je nach Strahlmittelbeständigkeit, Verschmutzung und Zyklusintensität | Bestimmt Verbrauchskosten und Risiko einer Prozessdrift |
| Abstand zur Oberfläche | Üblicherweise durch Rezept, Aufnahme oder programmierte Bewegungsbahn festgelegt | Verändert lokale Abdeckung und Gleichmäßigkeit |
| Steuerungssystem | Manuelle Anpassung oder PLC/HMI-Rezeptverwaltung | Unterstützt wiederholbares Einrichten und geringere Bedienerabweichungen |
| Rückgewinnungsverfahren | Rückführung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Erhält die Suspensionsqualität und sorgt für saubereren Betrieb |
Liquid Honing im Vergleich zu Trockenstrahlen und anderen Verfahren
Liquid Honing wird am häufigsten mit Trockenstrahlen verglichen, da beide düsenbasierte abrasive Verfahren sind, sich jedoch im Strahlbereich und in der Arbeitsumgebung des Werks unterschiedlich verhalten. Trockenstrahlen wird häufig für aggressive Reinigung, schnelle Rostentfernung oder das Erzeugen eines groben Haftprofils bevorzugt. Liquid Honing wird eher gewählt, wenn die Oberflächenänderung kontrolliert sein muss und Staubbelastung oder Finishverfeinerung eine wichtige Rolle spielen.
Ein Vergleich mit angrenzenden Endbearbeitungsverfahren ist ebenfalls sinnvoll. Verfestigungsstrahlen kann ähnliche Hardware verwenden, doch sein Hauptziel ist kontrollierte Druckeigenspannung und Ermüdungsleistung statt allgemeiner Reinigung oder dekorativer Oberflächenbearbeitung, wie in der Terminologie zum Verfestigungsstrahlen dargestellt. Gleitschleifen dagegen eignet sich hervorragend zur flächigen Glättung vieler kleiner Teile, erreicht aber nicht immer die lokale Zielgenauigkeit und geometriespezifische Kontrolle eines düsengeführten Nassverfahrens.
| Bewertungsfaktor | Liquid Honing | Trockenstrahlen | Verfestigungsstrahlen | Vibrationsgleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrollierte Reinigung, Entgraten, Texturieren, Schneidenvorbereitung, dekorative Oberflächenbearbeitung | Schnelles Abtragen, Entzundern, Aufrauen, allgemeine Reinigung | Konditionierung der oberflächennahen Spannungszustände und ermüdungsbezogene Behandlung | Chargenglättung, Kantenverrundung und Massenbearbeitung |
| Luftgetragener Staub | Wenig freier Staub aufgrund der Wasserphase | Hoch, sofern nicht wirksam eingehaust und abgesaugt | Prozessabhängig, meist weniger auf Staub als auf Intensitätskontrolle bezogen | Wenig luftgetragener Staub, aber Umgang mit Compound und Strahlmittel bleibt erforderlich |
| Oberflächencharakter | Feines, gleichmäßiges, mattes oder satiniertes Finish | Aggressiver und häufig rauer | Funktionale verfestigte Textur | Über längere Zyklen großflächig geglättet |
| Risiko der Strahlmitteleinbettung | Bei vielen empfindlichen oder weicheren Oberflächen geringer | Höher auf manchen weichen oder beschichteten Substraten | Hängt von Strahlmittel und Spezifikation ab | Im Allgemeinen geringes Risiko durch den gerichteten Aufprall |
| Lokale Selektivität | Hoch bei kontrollierter Düsenbahn und Aufspannung | Hoch, jedoch mit größerem Aufwand für Staubmanagement | Mittel bis hoch in dedizierten Verfestigungsstrahlzellen | Geringer, da Teile eher allgemein bearbeitet werden |
| Prozesswiederholbarkeit | Hoch bei stabiler Suspension und Druckregelung | Kann durch schwankende Zufuhr und manuelle Rüstungsänderungen abdriften | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gut für Chargenlose, weniger präzise in lokalen Bereichen |
| Umweltgerechte Handhabung | Umgang mit Nassabfällen und Schlamm | Staubabsaugung und Sauberkeit bei trockenen Strahlmitteln | Spezifikationsbasierte Prozesssteuerung | Strahlmittelverschleiß und Entsorgung flüssiger Compounds |
Bei beschichtungsbezogenen Arbeiten kann Liquid Honing auch gut mit Praktiken zur Oberflächenvorbereitung von AMPP übereinstimmen, da das Verfahren mechanische Reinigung mit einer vergleichsweise kontrollierten Arbeitsumgebung verbindet. Das macht es nicht automatisch in jedem Fall überlegen, erklärt jedoch, warum Ingenieure es für gleichmäßige Vorbehandlung präziser oder sichtbarer Teile prüfen und nicht nur für maximale Abtragsgeschwindigkeit.
Wichtige technische Daten vor dem Kauf
Eine Liquid-Honing-Anlage sollte vom geforderten Prozessergebnis her spezifiziert werden und nicht anhand der Schlagzeile einer Broschüre. Käufer müssen festlegen, ob das eigentliche Ziel Schneidkantenverrundung, selektives Entgraten, Oxidentfernung, dekorative Texturierung, Glasmattierung, Verfestigungsstrahlen oder Vorbehandlung vor Lackierung oder Beschichtung ist. Jede dieser Aufgaben stellt andere Anforderungen an Druckstabilität, Strahlmittelkontrolle, Düsenbewegung und Werkstückhandhabung.
Druckbereich und Stabilität der Zufuhr
Der Druckbereich ist wichtig, doch eine stabile Zufuhr ist wichtiger. Eine Maschine, die einen validierten Druckbereich über lange Schichten halten kann, übertrifft meist eine Anlage, die lediglich einen höheren Maximalwert bewirbt. Eine gleichmäßige Zufuhr unterstützt vorhersehbare Rauheit, Schneidenradius, Gratentfernungsschwelle und optisches Erscheinungsbild.
Aufbau des Suspensionssystems und Strahlmittelkompatibilität
Der Suspensionskreislauf sollte das Strahlmittel in Schwebe halten, Totzonen minimieren und die praktische Entfernung von Feinpartikeln und Verunreinigungen ermöglichen. Käufer sollten erfragen, wie das System Absetzen, Rückführung, Schlammaustrag und Strahlmittelergänzung handhabt. Die Maschine muss außerdem mit den Körnungen kompatibel sein, die für vorgesehene Werkstoffe und Finishklassen erforderlich sind.
Bewegungssteuerung und Positioniergenauigkeit der Düsen
Hängt der Prozess von genauem Auftreffwinkel und Düsenabstand ab, wird Servobewegung zu einer zentralen Spezifikation. Wird eine Servokopplung der X/Y/Z-Achsen angeboten, sollten Positioniergenauigkeit und Prozesswiederholbarkeit für kontrollierte Schneidenvorbereitung, enge Toleranzfenster und mehrseitige Teile mit komplexer Geometrie geprüft werden.
Durchsatz, Zykluszeit und Beladelogik
Die tatsächliche Ausbringung sollte in qualifizierten Teilen pro Schicht statt in nominellen Strahlminuten gemessen werden. Beladung, Aufspannung, Abtropfen, Rezeptaufruf, Entladen und Prüfung beeinflussen den Durchsatz. Für viele Werke wirken sich Umrüstzeit und ergonomische Beladung ebenso auf die Produktivität aus wie die Düsenleistung.
Arbeitsraum der Kammer und Stellfläche
Der nutzbare Innenraum ist wichtiger als die Außenabmessungen der Maschine allein. Käufer sollten Werkstückfreiraum, Aufnahmeraum, Wartungszugang und Führung von Versorgungsleitungen, Entwässerung und Absaugung prüfen. Plattenteile, lange Stäbe und unhandliche dreidimensionale Bauteile erfordern häufig eine anwendungsspezifische Maschinengeometrie statt einer Standardkabine.
HMI, Rezeptverwaltung und Berechtigungskontrolle
Rezeptablage ist unerlässlich, wenn mehrere Werkstückfamilien dieselbe Maschine nutzen. Eine HMI-Steuerung mit Benutzerberechtigungen schützt validierte Einstellungen und verringert das Risiko unkontrollierter Versuch-und-Irrtum-Änderungen in der Fertigung. Bei technischen Endbearbeitungszellen trägt dies direkt zur Ausschussreduzierung und rückverfolgbaren Prozessdisziplin bei.
Nebelabsaugung, Abfallsandhandhabung und Sicherheit
Obwohl Liquid Honing Staub unterdrückt, entstehen weiterhin Nebel, Schlamm und verbrauchte Strahlmittelfeinanteile. Käufer sollten Absaugleistung, Sicht in der Kammer, Sedimentaustrag, Reinigungszugang, Verriegelungen, Not-Halt-Schalter und Versorgungssicherungen prüfen. Diese Merkmale beeinflussen tägliche Bedienbarkeit, Verfügbarkeit und Wartungsaufwand ebenso wie die Sicherheit.
Anwendungen in verschiedenen Branchen
Liquid Honing wird in vielen Branchen eingesetzt, weil sich das Verfahren sowohl auf funktionale als auch auf dekorative Ziele abstimmen lässt. Dieselbe Verfahrensfamilie kann eine Schneidwerkzeugkante vor der Beschichtung vorbereiten, Grate an einem bearbeiteten Edelstahlteil entfernen, Schmiedezunder von einem Stab reinigen oder ein gleichmäßiges mattes Finish auf einem sichtbaren Gehäuse für Konsumgeräte erzeugen. Gemeinsam ist diesen Anwendungen der Bedarf an kontrollierter Oberflächenänderung statt unkontrolliert aggressiver Bearbeitung.
Der Werkzeugbau ist ein besonders klares Beispiel. Hersteller, die Schneidkantenverrunden von Werkzeugen verwenden, setzen Liquid Honing häufig ein, wenn sie wiederholbare K-Faktor-Kontrolle, gleichmäßige Schneidenvorbereitung und ein für die spätere Beschichtung geeignetes Finish benötigen. In der allgemeinen Metallbearbeitung ist der Entgratungsprozess eine naheliegende Anwendung, da der Suspensionsstrom empfindliche Grate entfernen und dabei die umliegende Oberfläche gleichmäßiger erhalten kann als viele manuelle Trockenverfahren.
Vorbehandlung ist eine weitere wichtige Kategorie. Teile, die lackiert oder mit Konversionsschichten versehen werden sollen, können von Nassstrahlen zur Beschichtungsvorbehandlung profitieren, wenn ein gleichmäßig sauberer und kontrollierter Oberflächenzustand vor der nachgelagerten Bearbeitung erforderlich ist. Weitere Branchen setzen Liquid Honing für additiv gefertigte Metallteile, funktionales Verfestigungsstrahlen, Glasmattierung und kosmetische Verfeinerung von 3C-Produkten ein, bei denen Haptik und sichtbare Gleichmäßigkeit zählen.
| Anwendungsart | Zielbranche | Typisches Werkstück | Erzielter Prozessnutzen |
|---|---|---|---|
| Schneidkantenverrundung von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Präzisionsbearbeitung, Automobilzulieferung, allgemeine Metallbearbeitung | Ventilkörper, Halterungen, Gehäuse | Selektives Entgraten bei wiederholbarer Oberflächenqualität |
| Zunderentfernung von Schmiedeteilen | Schmiede- und Stahlverarbeitung | Stäbe, Wellen, Schmiederohlinge | Sauberere Oberfläche zur Prüfung und weiteren Bearbeitung |
| Vorbehandlung vor der Beschichtung | Fertigung, Haushaltsgeräte, Zulieferung für Beschichtungen | Stahl- und Aluminiumkomponenten | Gleichmäßigerer Reinheitsgrad und stabilere Haftung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionale 3D-gedruckte Metallteile | Entfernung anhaftender Partikel und verbessertes Erscheinungsbild |
| Verfestigungsstrahlen von Metallteilen | Automobilindustrie und industrielle mechanische Komponenten | Belastete Metallteile | Funktionale Konditionierung der Außenfläche |
| Glasmatttieren | Glasverarbeitung und Displayprodukte | Platten, Abdeckungen, dekoratives Glas | Gleichmäßige matte Textur und optische Konstanz |
| Endbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Gehäuse, Abdeckungen, Schalen | Kontrollierte kosmetische Glätte und angenehme Haptik |
Leitfaden zur Anlagenauswahl
Die Auswahl einer Liquid-Honing-Anlage erfordert eine Abstimmung der Maschinenarchitektur auf das tatsächliche Produktionsmuster. Manche Anwender benötigen Flexibilität für Musterentwicklung und häufige Rezeptänderungen. Andere brauchen stabilen Durchsatz für eine Werkstückfamilie, bei der Kammerauslastung, Wiederholbarkeit der Aufspannung und Wartungszugang wichtiger sind als eine breite Vielseitigkeit.
Ein sinnvoller Ansatz ist der Vergleich nach Konfigurationsstufen statt nach einer einzelnen hervorgehobenen Spezifikation. In der Praxis reichen Liquid-Honing-Systeme von entwicklungsorientierten Zellen über Standard-Chargenkabinen bis zu anwendungsspezifischen Anlagen für flache Teile, Rundstäbe oder komplexe Mehrachsenbauteile. Die passende Auswahl hängt davon ab, ob Präzision, Durchsatz, Geometriezugang oder schnelle Validierung im Vordergrund steht.
| Konfiguration oder Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Bemusterung und Prozessentwicklung | Kleine bis mittelgroße gemischte Teile | Hoch | Machbarkeitsstudien, Prozessentwicklung, Präzisionsbearbeitung kleiner Lose |
| Standard-Manuelle Kabine | Technische Bearbeitung kleiner Stückzahlen | Kleine Teile | Mittel | Reparaturen, Pilotarbeit, kundenspezifische Endbearbeitung |
| Einkammer-Chargenkabine | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholbares Entgraten, Kantenvorbereitung, kosmetische Bearbeitung |
| Dedizierte Einzelteilanlage | Stabiler Einzelteilfluss | Kleine bis mittelgroße Einzelteile | Hoch | Wiederholbearbeitung definierter Werkstückfamilien mit gleichmäßigen Zyklen |
| Doppelkammersystem für die Produktion | Wiederholarbeit mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselnde Be- und Strahlsequenzen |
| Servomehrachssystem für komplexe Teile | Präzisionsbearbeitung komplexer Geometrien | Komplexe 3D-Komponenten | Hoch | Mehrseitige Teile und geometrieempfindliche Bereiche |
| Großraummaschine für plattenförmige Teile | Bearbeitung großer Flächen | Flache oder plattenförmige Teile | Mittel | Paneele, Platten und gleichmäßige Texturierung |
| Kontinuierliches System für Rundstäbe | Bearbeitung langer Produkte | Stäbe, Wellen, Stangenmaterial | Mittel | Entzundern und Konditionieren zylindrischer Werkstücke |
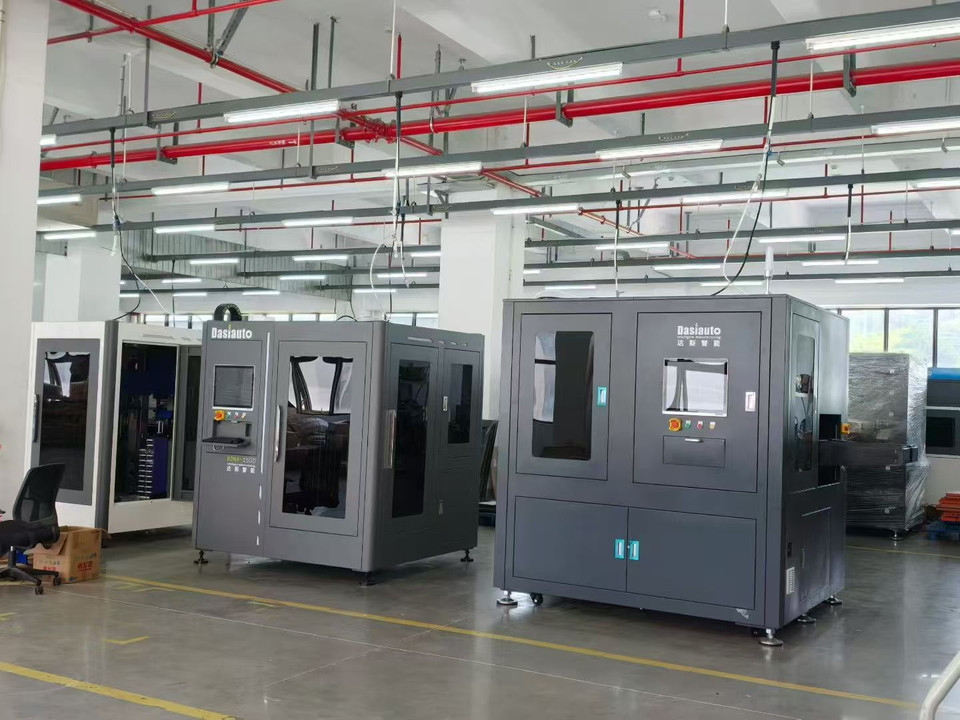
Für Musterprüfung und flexible Prozessentwicklung eignet sich die Nassstrahlzelle RB-6 für R&D für Programme mit gemischten Teilen und häufigen Versuchen. Für reguläre Chargenfertigung ist eine Einkammer-Chargenkabine passender, wenn gleichmäßige tägliche Bearbeitung angestrebt wird. Bei vorrangigem Durchsatz kann ein Doppelkammersystem für die Produktion abwechselnde Belade- und Strahlabläufe mit weniger Leerlauf zwischen den Zyklen unterstützen.
Kosten, Lieferzeit und ROI-Aspekte
Die Kosten eines Liquid-Honing-Systems hängen wesentlich stärker von der Konfigurationstiefe als von der Verfahrensbezeichnung allein ab. Eine einfache Kabine mit manueller Steuerung und grundlegender Rückgewinnung hat eine ganz andere Kostenstruktur als eine servogesteuerte, rezeptgeregelte Zelle mit Sonderaufnahmen, fortschrittlicher Nebelabsaugung und automatisierter Schlammhandhabung. Käufer sollten daher die Gesamtkosten pro qualifiziertem Teil statt nur den anfänglichen Maschinenpreis betrachten.
Automatisierung ist häufig der größte Treiber der Investitionskosten. Servoachsen, PLC-Logik, HMI-Rezeptablage, Berechtigungskontrolle, Spezialdüsen und kundenspezifische Werkstückhandhabung erhöhen den Engineering-Anteil. Auch Kammergröße, Auskleidungsspezifikation, Pumpenauswahl, Rückgewinnungskonstruktion und Absaugleistung beeinflussen die Kosten, da sie sowohl den Fertigungsumfang als auch den langfristigen Wartungsaufwand bestimmen.
Lieferzeiten sollten als übliche Richtwerte und nicht als feste Zusage besprochen werden. Standardmaschinen durchlaufen Konstruktion und Fertigung im Allgemeinen schneller als stark kundenspezifische Zellen für eine Werkstückgeometrie oder eine integrierte Vorbehandlungslinie. Prozessfreigabe, Aufspannungsvalidierung und Bemusterung können zusätzliche Zeit beanspruchen, besonders wenn das Abnahmekriterium neben der Rauheit auch Kantenprofil, kosmetisches Erscheinungsbild oder nachgelagerte Beschichtungsleistung umfasst.
Der ROI ergibt sich gewöhnlich aus einer Kombination von weniger Arbeitsaufwand, stabilerer Qualität und geringeren nachgelagerten Verlusten. Beim Entgraten kann Liquid Honing manuelle Nacharbeit verringern und die Konstanz verbessern. Bei der Schneidenvorbereitung kann es einen wiederholbareren Schneidenzustand vor der Beschichtung ermöglichen. Bei der Vorbehandlung kann es die Oberflächenreinheit stabilisieren und das Risiko späterer Beschichtungs- oder Haftungsfehler senken.
Die größten Erträge zeigen sich häufig dort, wo der Teilewert hoch und Nacharbeit teuer ist. Verliert eine Fabrik Marge durch kosmetischen Ausschuss, montagebedingte Gratprobleme, instabile Oberflächen oder uneinheitliche Schneidenvorbereitung, kann sich Liquid Honing selbst dann rechnen, wenn es nicht das aggressivste Verfahren zum Materialabtrag ist. Diese Logik entspricht den umfassenderen Leitlinien zur Fertigungsprozesssteuerung des NIST, die Wiederholbarkeit, Validierung, Messdisziplin und geringere Streuung als Treiber der Fertigungseffizienz hervorheben.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Gibt es eine Mindestbestellmenge für eine Liquid-Honing-Anlage?
Investitionsgüter werden üblicherweise als Projekt und nicht als konventionelle Mindestbestellmenge beschafft. Praktisch ist die Mindestmenge normalerweise eine Maschine, doch Konfiguration, Aufnahmen und Prozessentwicklungsumfang variieren je nach Anwendung.
Sollten Käufer vor einer Bestellung Teile zur Musterbearbeitung einsenden?
Ja, in den meisten Fällen sind Versuche empfehlenswert. Sie helfen, Strahlmittelkörnung, Druckfenster, Zykluszeit und erreichbares Finish zu bestätigen und zu prüfen, ob das Verfahren die funktionalen und kosmetischen Anforderungen am tatsächlichen Werkstoff und an der realen Geometrie erfüllt.
Kann ein Liquid-Honing-System für eine bestimmte Werkstückfamilie angepasst werden?
Ja. Viele industrielle Systeme werden für einen Teiletyp, eine Belademethode oder eine Geometrieklasse ausgelegt, um die Zykluskonstanz zu verbessern und Umrüstfehler zu verringern. Die Anpassung umfasst typischerweise Düsen, Aufnahmen, Bewegungsbahnen, Kammerabmessungen und Rückführungslogik.
Was gehört normalerweise zu Installation und Inbetriebnahme?
Der übliche Umfang umfasst Maschinenaufstellung, Hinweise zu Versorgungsanschlüssen, Anlaufkontrollen, Parameterprüfung und Bestätigung des Probebetriebs. Bei automatisierten Systemen können auch Rezeptkonfiguration, Prüfung der Verriegelungen und Bedienerberechtigungen zur Inbetriebnahme gehören.
Wie viel Bedienerschulung ist üblicherweise erforderlich?
Die Schulung umfasst normalerweise Suspensionsaufbereitung, Rezeptauswahl, Prüfung auf Düsenverschleiß, Sedimentaustrag, tägliche Kontrollen und grundlegende Fehlerbehebung. Bei stärker automatisierten Maschinen kommen die Navigation im HMI, Alarmreaktion und der Erhalt validierter Prozesseinstellungen hinzu.
Welche Kundendienstleistungen sind für die langfristige Stabilität von Liquid Honing besonders wichtig?
Am wichtigsten sind Ersatzteilverfügbarkeit, passende Strahlmittelnachversorgung, Reaktion bei Störungen und kontinuierliche Prozessoptimierung, wenn Ergebnisse abzudriften beginnen. Eine stabile Ausbringung hängt langfristig von gleichbleibenden Verbrauchsmaterialien, disziplinierter Wartung und technischem Kundendienst ab, der das validierte Prozessfenster schnell wiederherstellen kann.