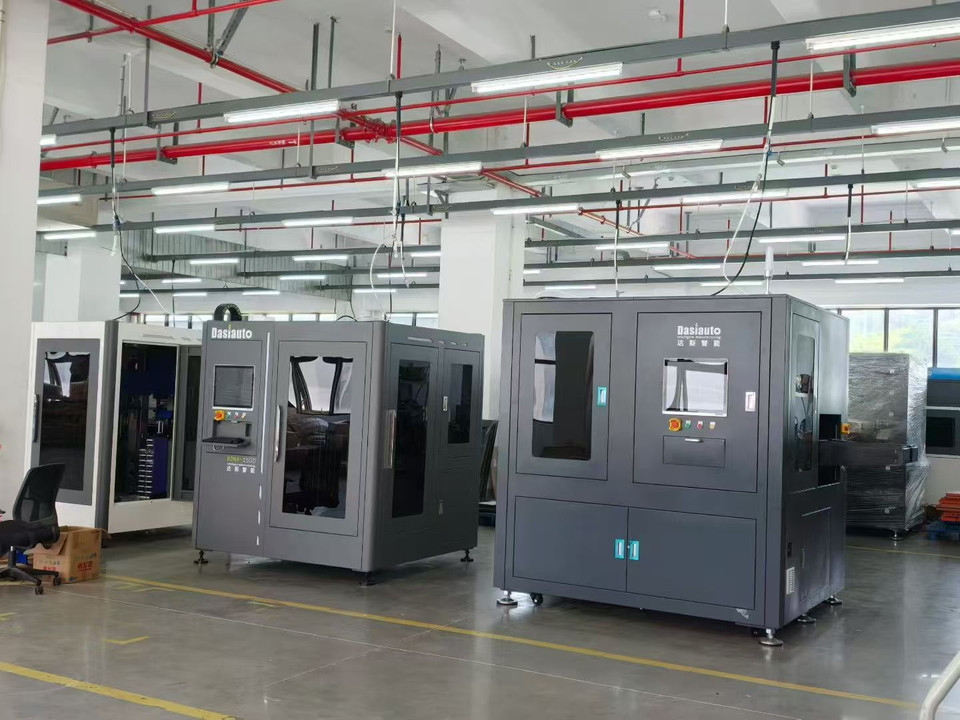
Bei der Schneidkantenverrundung wird eine Schneidkante gezielt in ein vereinbartes Profil überführt. Beim Nassstrahlen wird in Wasser suspendiertes Strahlmittel mithilfe von Druckluft für diese Vorbereitung eingesetzt. Ziel ist ein definierter Kantenübergang, während die umgebenden Werkzeugmerkmale ihre Anforderungen erfüllen.
Kantenverrundung und die Behandlung unterschiedlicher Wendeschneidplattengeometrien stehen im Mittelpunkt dieser Anwendung. Ein geeigneter Kantenzustand soll Kantenabplatzungen und Verschleiß entgegenwirken. Legen Sie zunächst fest, was eine bestimmte Schneidaufgabe erfordert und wie die fertige Kante geprüft wird.
Anforderungen an die Schneidkante
Gewünschte Schneidkante festlegen
Gehen Sie von der Werkzeugzeichnung und dem vorgesehenen Schneidvorgang aus. Die Angabe „verrundet“ beschreibt das Ziel für die Anlagenauswahl oder Abnahme des fertigen Werkzeugs nicht ausreichend.
- Kantenprofil: Legen Sie den erforderlichen Radius oder eine andere vorgegebene Kantenform einschließlich zulässiger Asymmetrie fest.
- Behandlungsbereiche: Kennzeichnen Sie die Schneidkanten, Ecken und angrenzenden Flächen, die in den Prozess einbezogen werden sollen.
- Ausgangszustand: Geben Sie den Werkzeugwerkstoff, den Schleifzustand und vorhandene Kantendefekte an.
- Abnahmemethode: Vereinbaren Sie, an welchen Stellen die Kante gemessen und wie die Abweichung bewertet wird.
Wenn in einer Zeichnung ein K-Wert oder eine andere Konvention für Kantenprofile verwendet wird, geben Sie die Definition und Messmethode an. Die gleiche Bezeichnung sollte für Werkzeugkonstrukteur, Anlagenlieferant und Prüfer dieselbe Bedeutung haben.
Die Schneidkante im Detail
Kantenbeispiele vor und nach der Behandlung
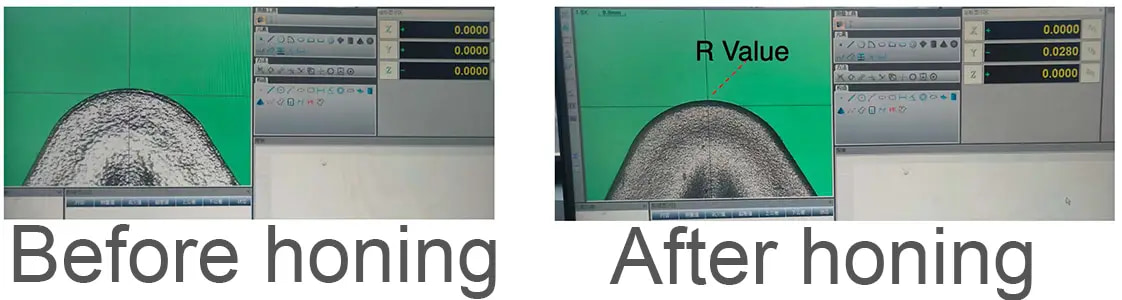
Die Vorher-nachher-Ansichten zeigen unterschiedliche Kantenkonturen und veranschaulichen den durch die Verrundung angestrebten Übergang. Betrachten Sie sie als qualitative Beispiele; legen Sie die Abnahme anhand des vorgegebenen Kantenprofils und Messungen am tatsächlichen Werkzeug fest.
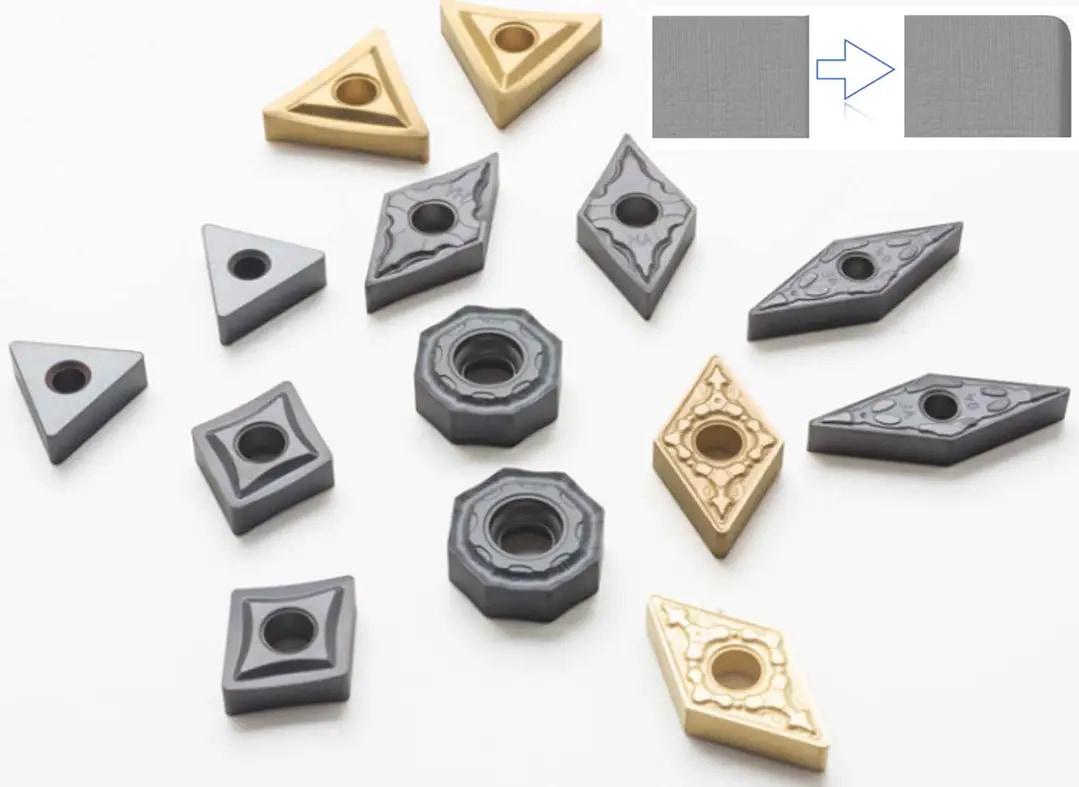
Die Illustration der Wendeschneidplatten zeigt mehrere Konturen und ein vergrößertes Kantendetail. Besprechen Sie anhand der unterschiedlichen Geometrien die Behandlungsbereiche, die Belastung der Ecken und die Ausrichtung jedes Werkzeugs zum Strahl.
Prozesskontrolle
Strahlmitteleinwirkung an die Werkzeuggeometrie anpassen
Besprechen Sie Strahlmittelauswahl, Druck, Düsenposition und Behandlungszeit zusammen mit der Zielkante. Der Prozess muss sowohl Kanten berücksichtigen, die der Düse zugewandt sind, als auch solche, die sich beim Bewegen des Werkstücks in einem anderen Winkel befinden.
Prüfen Sie für jede Werkzeugfamilie die Eckbelastung, den Kantenzugang und die Werkstückaufnahme. Klären Sie, wie Ausrichtung und Behandlungsfolge bei einem Wechsel von Teilen oder Vorrichtungen wiederholt werden. Berücksichtigen Sie den gesamten Verlauf der Schneidkante, besonders bei Richtungsänderungen um eine Ecke.
Vereinbaren Sie die zulässige Veränderung angrenzender Flächen und alle zu schützenden Merkmale. Reinigung und Trocknung sollten ebenfalls zum vorgeschlagenen Ablauf gehören, damit die Kantenprüfung den Zustand des fertigen Werkzeugs bewertet.
Anlagenauswahl
Veröffentlichte Anlagenansätze vergleichen
DasiAuto führt die Verrundung von Wendeschneidplatten in den veröffentlichten Anwendungsparametern für DC-40-Anlage mit Doppelkammer und SC-40-Anlage mit Einzelkammer. Diese Anlagen bieten Ausgangspunkte für die Besprechung der Behandlung von Wendeschneidplatten auf Werkstückträgern.
Die SP1580-Anlage zur Einzelteilbehandlung Auf der Seite werden die Einzelteilbehandlung von Wendeschneidplatten, ein einstellbarer Düsenwinkel und eine steuerbare Werkstückdrehung beschrieben. Prüfen Sie diesen Ansatz, wenn die individuelle Ausrichtung und Kontrolle des Kantenprofils im Mittelpunkt der Anforderung stehen.
Wählen Sie anhand der tatsächlichen Wendeschneidplattengeometrie, des Teilemixes und der erforderlichen Produktionsmenge zwischen den Handhabungsansätzen. Vereinbaren Sie die endgültige Konfiguration, Abnahmegrenzen und den Ausstoß für die vorgesehenen Teile. Die Übersicht der Nassstrahlanlagen fasst die veröffentlichten Handhabungsansätze zum Vergleich zusammen.
Ergebnis bewerten
Geometrie und Schneidleistung getrennt bewerten
Stellen Sie zunächst fest, ob behandelte Muster das vorgegebene Kantenprofil und die Anforderungen an die umgebenden Flächen erfüllen. Prüfen Sie die vereinbarten Stellen an repräsentativen Werkzeugen, einschließlich Ecken und weiterer Bereiche, in denen die Behandlung abweichen kann.
Bewerten Sie anschließend die Schneidleistung unter den vorgesehenen Einsatzbedingungen, falls Verschleiß oder Werkzeugstandzeit zum Ziel gehören. Verwenden Sie repräsentative Werkzeuge und vereinbarte Schnittbedingungen und trennen Sie diese Leistungsbewertung von der Abnahme der Kantengeometrie.
Wenn auf die Verrundung eine Beschichtung folgt, klären Sie mit dem Beschichtungsprozess auch die erforderliche Sauberkeit und den Zustand des Substrats. Beschichtungsvorbereitung von Schneidwerkzeugen behandelt dieses verwandte Ziel der Oberflächenvorbereitung.
Ihre Anwendungsbeschreibung
Angaben für eine Anwendungsbewertung
Stellen Sie Werkzeugzeichnung, Werkstoff, Definition des Kantenprofils und repräsentative unbehandelte Werkzeuge bereit. Fügen Sie vorhandene Messwerte, erforderliche Prüfstellen und gegebenenfalls abgenommene Referenzmuster hinzu.
Ergänzen Sie den vorgesehenen Schneidvorgang, gegebenenfalls die Beschichtungsfolge, zulässige Veränderungen angrenzender Flächen, Teilemix und Produktionsmengen. Diese Angaben verbinden die Anforderungen an die Schneidkante mit einer praktikablen Handhabung und einem klaren Abnahmeplan für das fertige Werkzeug.