Kurzantwort
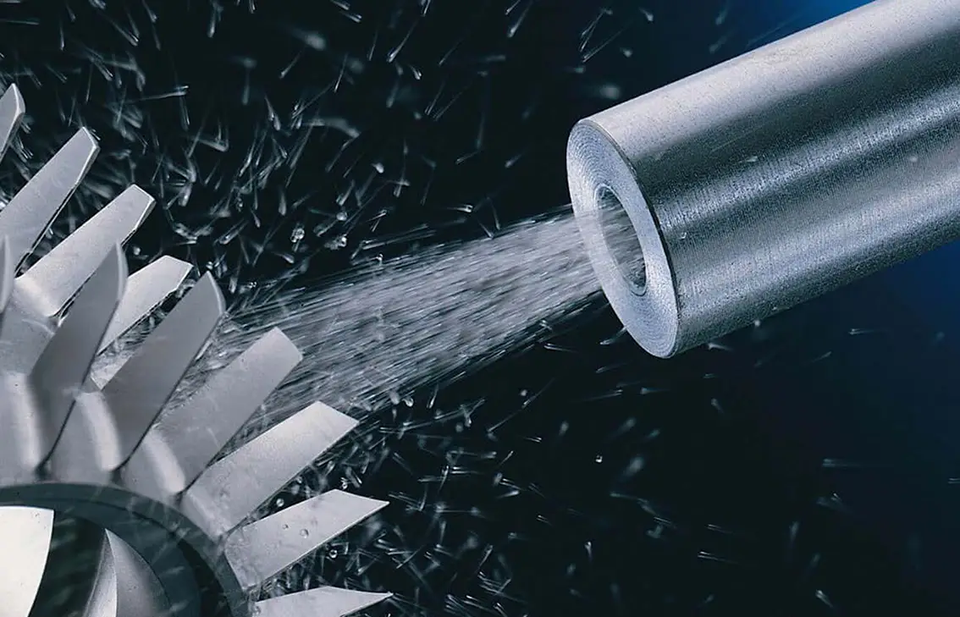
Beim Schneidkantenverrunden von Werkzeugen wird die Standzeit verbessert, indem empfindliche Mikroscharten an der Schneide entfernt und durch einen kontrollierten Schneidkantenradius oder K-Faktor ersetzt werden, der Belastungen besser standhält. In Nassstrahlsystemen wird in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt und erzeugt so einen feinen, wiederholbaren Verrundungseffekt mit weniger Staub und geringerem Risiko einer Strahlmitteleinbettung als bei Trockenverfahren. Bei Hartmetallwerkzeugen, Wendeschneidplatten, Bohrern und Schaftfräsern liegt der Hauptnutzen in einer gleichmäßigeren Schneide vor der Beschichtung oder dem Einsatz.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Abrasive Schneidkantenbearbeitung mit Suspension und Druckluft |
| Hauptziel | Kontrollierter Schneidkantenradius, Entfernung von Mikrobärten und Stabilisierung der Schneide |
| Typische Werkstücke | Hartmetall-Wendeschneidplatten, Schaftfräser, Bohrer, Reibahlen und PCD-bezogene Werkzeugkomponenten |
| Prozessumgebung | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Wichtigster Qualitätsaspekt | Gleichmäßigkeit und Wiederholbarkeit der Schneide sowie ein beschichtungsfertiges Substrat |
| Typische Projektlieferzeit | Standardsysteme sind üblicherweise schneller verfügbar als stark kundenspezifische Mehrachszellen |
Was ist Schneidkantenverrundung bei Werkzeugen?
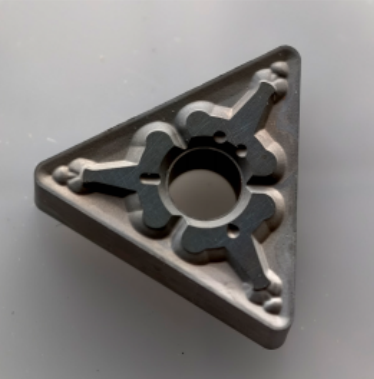
Beim Schneidkantenverrunden wird die Schneide kontrolliert bearbeitet, um Schwachstellen an der Werkzeugspitze zu beseitigen und vor der Beschichtung oder dem Einsatz eine definierte Mikrogeometrie zu erzeugen. Statt eine frisch geschliffene Schneide scharf, aber bruchempfindlich zu belassen, formt das Verfahren gezielt einen kleinen Radius, eine Wasserfallkante, eine Trompetenkante oder ein asymmetrisches K-Faktor-Profil entsprechend der vorgesehenen Zerspanungsanwendung. Dies ist besonders bei Hartmetallwerkzeugen wichtig, bei denen mikroskopische Schneidenfehler beim Zerspanen Risse auslösen können.
Im breiteren Spektrum der Oberflächenbehandlung liegt das Schneidkantenverrunden zwischen Schleifen, Polieren, Entgraten und funktionaler Oberflächentechnik. Es ist keine rein kosmetische Endbearbeitung. Das Verfahren verändert, wie die Schneide in das Werkstück eingreift, wie sich Spannungen verteilen, wie die Beschichtung haftet und wie lange das Werkzeug bei unterbrochenen oder anspruchsvollen Schnitten Mikroscharten widersteht.
Für industrielle Anwender besteht der Zweck des Schneidkantenverrundens darin, die Schneide gleichmäßiger zu machen, nicht lediglich stumpfer. Ein Werkzeug kann die Schleifmaschine mit lokalen Graten, Mikrokerben oder einer gezackten Schneidkante verlassen, die von Teil zu Teil schwer zu kontrollieren sind. Die Verrundung ersetzt diese Streuung durch einen ausgelegten Schneidenzustand, der messbar, reproduzierbar und auf die Zerspanungsstrategie abgestimmt ist.
Nassstrahlen ist eine der häufigsten Methoden zur präzisen Schneidkantenverrundung von Hartmetallwerkzeugen, da es die Wirkung des Strahlmittels mit der abfedernden Wasserphase verbindet. Das Wasser verringert luftgetragenen Staub, ermöglicht eine feinere Oberflächenbearbeitung und hilft, den harten Trockenaufprall zu vermeiden, der bei empfindlichen Geometrien zu weniger kontrollierten Ergebnissen führen kann. In diesem Sinne lässt sich die Schneidkantenverrundung am besten als Präzisionsanwendung des Nassstrahlens mit Suspension verstehen und nicht als allgemeiner Reinigungsvorgang.
Warum ist das Schneidkantenverrunden vor der Beschichtung wichtig?
Die Schneidenvorbereitung beeinflusst das Ergebnis von PVD-, CVD- und verwandten Beschichtungsverfahren stark. Enthält die Schneide Schleifgrate oder gebrochene Mikrospitzen, kann die Beschichtung instabile Merkmale überbrücken, statt auf einem stabilen Substrat zu haften. Eine verrundete Schneide verbessert gewöhnlich die Beschichtungsunterstützung, da die Substratgeometrie gleichmäßiger und weniger anfällig für lokale Spannungsspitzen ist.
Deshalb betrachten viele Werkzeughersteller die Verrundung als Voraussetzung und nicht als optionalen Endbearbeitungsschritt. Das Werkzeug benötigt nicht nur die richtige Makroform und Nutgeometrie, sondern auch eine Schneide, die Beschichtung, Eintrittsstoß und Anfangsverschleiß übersteht, ohne vorzeitig auszubrechen.
Vorteile des Nassstrahlens für Schneidkanten
Das auf Nassstrahlen basierende Schneidkantenverrunden bietet mehrere Vorteile. Es kann Staub verringern, feinere matte Oberflächen ermöglichen und im Mikromaßstab einen gleichmäßigeren Materialabtrag erzielen als viele Trockenstrahlanlagen. Außerdem kann der Prozessingenieur Strahlmittelkorngröße, Suspensionskonzentration, Druck, Düsenwinkel, Einwirkzeit und Werkstückbewegung anpassen, um eine gewünschte Schneidenform statt einer zufälligen Verrundung zu erzielen.
Für Käufer, die Verfahren zur Werkzeugendbearbeitung bewerten, liegt der entscheidende Vorteil in der Kontrolle des K-Faktors. Ein gut abgestimmtes Nassstrahlverfahren kann eine wiederholbare Schneidenvorbereitung an ähnlichen Werkzeugen erzielen und zugleich unterschiedliche Rezepte für Schruppwerkzeuge, Schlichtwerkzeuge, Wendeschneidplatten für unterbrochenen Schnitt und beschichtungsempfindliche Geometrien ermöglichen. Das ist der praktische Unterschied zwischen allgemeinem Strahlen und gezieltem Schneidkantenverrunden.
Wie funktioniert das Schneidkantenverrunden von Werkzeugen?
Beim Schneidkantenverrunden durch Nassstrahlen wird eine Suspension aus Wasser und Strahlmittel umgewälzt, mit Druckluft durch Strahldüsen beschleunigt und die Schneide einer kontrollierten Mikroerosion ausgesetzt. Anschließend wird die gebrauchte Suspension zur Wiederverwendung und Abfalltrennung zurückgeführt. Ziel ist kein großflächiger Materialabtrag, sondern eine präzise Veränderung der Schneidenmikrogeometrie bei stabiler Prozessenergie.
Suspensionssystem für die Schneidenvorbereitung durch Nassstrahlen
In einer Nassstrahlzelle zum Schneidkantenverrunden wird das Strahlmittel in einem Tank mit Wasser vermischt und durch Rühren oder Umwälzung in Suspension gehalten. Diese Suspension wird anschließend einer oder mehreren Düsen zugeführt. Da das Strahlmittel in Wasser statt ausschließlich in einem trockenen Luftstrom transportiert wird, ist die Wirkung tendenziell abgefedert und an empfindlichen Schneiden besser kontrollierbar.
Die Zusammensetzung der Suspension ist entscheidend. Strahlmitteltyp, Korngröße, Härte und Konzentration beeinflussen das Schneidverhalten an der Werkzeugschneide. Eine grobe oder zu aggressive Suspension kann Material zu schnell abtragen und den Zielradius verformen; eine zu weiche oder verdünnte Suspension beseitigt Schleiffehler möglicherweise nicht zuverlässig.
Druckluftführung, Düsenwinkel und Ausrichtung auf die Schneide
Druckluft beschleunigt das Strahlmittel-Wasser-Gemisch durch die Düse zur Schneide. Beim Schneidkantenverrunden sind Düsenwinkel und Abstand oft ebenso wichtig wie der Druck, weil sie bestimmen, wo sich der Materialabtrag konzentriert. Eine kleine Winkeländerung kann das Schneidenprofil von einer eher symmetrischen Verrundung zu einer stärker gerichteten Wasserfallpräparation verschieben.
Eine ebenso wichtige Rolle spielt die Werkstückhandhabung. Wendeschneidplatten können gedreht oder indexiert werden; Bohrer und Schaftfräser lassen sich mit kontrollierter axialer und umlaufender Bewegung so positionieren, dass die Schneidkante gleichmäßig beaufschlagt wird. In fortschrittlicheren Anlagen werden servogesteuerte X/Y/Z-Bewegungen und programmierte Werkstückbewegungen eingesetzt, um die Schneidenvorbereitung durch Nassstrahlen mit hoher Wiederholbarkeit zu erzielen.
Geschlossene Rückführung, Sedimentation und Abfallhandhabung
Nach dem Strahlen fließt die Suspension in den Rückführkreislauf der Anlage zurück. Wiederverwendbares Wasser und weiterhin wirksames Strahlmittel werden umgewälzt, während Feinanteile, gebrochenes Strahlmittel und abgetragenes Werkzeugmaterial durch Sedimentation, Siebung oder andere Verfahren zur Abfall- und Strahlmittelhandhabung getrennt werden. Ein stabiler Rückführkreislauf ist wichtig, da die Schneidkantenverrundung empfindlich auf Strahlmittelzerfall und Kontaminationsänderungen reagiert.
Wird die Suspension mit Feinanteilen überladen, kann die Schneidwirkung des Prozesses an Gleichmäßigkeit verlieren. Dies kann zu langsamerem Abtrag, veränderter Schneidentextur oder größerer Streuung zwischen Chargen führen. Deshalb setzen industrielle Anlagen auf überwachte Suspensionsführung statt auf einfaches Nachfüllen und Weiterarbeiten.
Staubabsaugung, Wassernebelkontrolle und stabile PID-Druckregelung
Obwohl Nassstrahlen trockenen Staub deutlich reduziert, sind eine geeignete Einhausung und Nebelabsaugung weiterhin erforderlich. Sicht, Anlagenreinheit und Bedienkomfort hängen davon ab, Spritzwasser und Wassernebel in der Strahlkammer richtig zu kontrollieren. Bei Präzisionsverrundungen kann gute Sicht auch die Einrichtkontrolle und Wartung unterstützen.
Eine geschlossene PID-Druckregelung trägt dazu bei, trotz Düsenverschleiß, Luftschwankungen oder langer Produktionsläufe stabile Strahlbedingungen einzuhalten. Bei einem engen Zielbereich für den Schneidenradius können bereits geringe Druckabweichungen relevant sein. Zusammen mit der HMI-Rezeptverwaltung schafft dies eine zuverlässigere Grundlage für die Gleichmäßigkeit des Schneidenradius bei wiederholten Produktionsläufen.
Bei der Schneidenvorbereitung von Hartmetall zählt Gleichmäßigkeit im Mikrometerbereich mehr als maximale Strahlkraft.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise etwa 0,15–0,45 MPa, abhängig von der Anwendung | Steuert Abtragsintensität und Verrundungsgeschwindigkeit |
| Suspensionskonzentration | Wird häufig in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Schneidwirkung und Wiederholbarkeit |
| Korngröße des Strahlmittels | Für die Schneidenvorbereitung wird häufig feines Strahlmittel verwendet; die genaue Partikelgrößenverteilung hängt vom Zielradius ab | Beeinflusst Oberflächentextur und Kontrolle der Mikrogeometrie |
| Düsenabstand und -winkel | Abhängig von Werkzeugtyp, Lage der Schneide und gewünschtem K-Faktor-Profil | Bestimmt, wo sich der Materialabtrag konzentriert |
| Strahlmittelverbrauch | Abhängig von Kontaminationsbelastung, Zerfall und angestrebter Intensität | Beeinflusst Kosten und Prozessstabilität |
| Steuerungssystem | PLC/HMI-Rezepte mit Druckregelung und häufig Servobewegung | Unterstützt eine wiederholbare Schneidenvorbereitung von Teil zu Teil |
Schneidkantenverrundung im Vergleich zu Trockenstrahlen und anderen Verfahren
Das Schneidkantenverrunden wird häufig mit Trockenstrahlen, Bürstenverrundung, Gleitschleifen und auch Verfestigungsstrahlen verglichen, obwohl die Ziele unterschiedlich sind. Die richtige Wahl hängt davon ab, ob eine präzise Schneidenformung, großflächiges Entgraten, Beschichtungsvorbereitung oder eine ermüdungsbezogene Oberflächenbehandlung gefragt ist. Ein sinnvoller Ausgangspunkt ist die umfassendere Definition von [Strahlverfahren mit Strahlmitteln], die Nass- und Trockenstrahlen derselben Verfahrensfamilie zuordnet und zugleich sehr unterschiedliche Prozesswirkungen zulässt.
Trockenstrahlen kann Material schnell abtragen, bei der feinen Schneidenvorbereitung von Hartmetall jedoch mehr luftgetragenen Staub und ein härteres Aufprallprofil erzeugen. Verfestigungsstrahlen, beschrieben in der [ASTM-Terminologie zum Verfestigungsstrahlen], wird üblicherweise zum Einbringen von Druckeigenspannungen und nicht zum Erzeugen eines kontrollierten Schneidenradius gewählt. Gleitschleifen kann bei der Massenbearbeitung sehr glatte Ergebnisse liefern, ist aber möglicherweise weniger selektiv, wenn der Prozessingenieur eine örtlich begrenzte Schneidenvorbereitung statt einer Glättung des gesamten Werkzeugs benötigt.
Wann hat Nassstrahlen beim Verrunden von Werkzeugschneiden Vorteile?
Nassstrahlen zum Schneidkantenverrunden eignet sich besonders, wenn eine kontrollierte Mikrogeometrie und eine stabile, beschichtungsfertige Oberfläche angestrebt werden. Es kann bei Hartmetall-Wendeschneidplatten, Bohrern und Schaftfräsern besonders wirksam sein, wenn die Schneide ohne übermäßige Streuung vorbereitet werden muss. Die Wasserphase unterdrückt Staub und kann die Neigung zur Strahlmitteleinbettung auf empfindlichen Oberflächen verringern.
Das bedeutet nicht, dass es jedes andere Verfahren ersetzt. Bei Anforderungen an aggressives großflächiges Entgraten, Gleitschleifen hoher Stückzahlen oder Verfestigungsstrahlen zum Einbringen von Druckeigenspannungen können andere Technologien besser passen. Die Auswahl sollte sich nach der gewünschten Schneidenform, dem Produktionsumfang und einer Prozessfähigkeitsstudie richten.
| Bewertungsdimension | Schneidkantenverrundung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen / Vibrationsgleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrollierte Schneidenvorbereitung und Oberflächenkonditionierung | Reinigung, Aufrauung oder allgemeines Strahlen | Einbringen von Druckeigenspannungen und Verbesserung der Ermüdungsfestigkeit | Großflächiges Glätten und Verrunden von Kanten an mehreren Oberflächen |
| Luftgetragener Staub | Gering im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mittel in eingehausten Trockenanlagen | Wenig externe Stäube; Strahlmittel und Compound müssen dennoch gehandhabt werden |
| Kontrolle des Schneidenprofils | Hoch bei kontrolliertem Druck, Winkel und Einwirkzeit | Mittel bis hoch, an empfindlichen Schneiden jedoch oft weniger schonend | Für eine gezielte K-Faktor-Formung begrenzt | Mittel, häufig weniger örtlich begrenzt |
| Risiko der Strahlmitteleinbettung | Bei vielen Oberflächen durch die Wasserphase verringert | Bei einigen empfindlichen Substraten höher | Abhängig von Strahlmittel- und Materialkombination | Mit Strahlmitteleinbettung beim Strahlen nicht direkt vergleichbar |
| Ergebnis der Oberflächenbearbeitung | Fein, matt und gleichmäßig, gut für die anschließende Beschichtung geeignet | Häufig rauer oder aggressiver | Funktionale verfestigte Textur | Rundum glatte Oberfläche, manchmal mit geringerer lokaler Selektivität |
| Am besten geeignete Werkstücke | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser, Präzisionsschneiden | Robuste Teile, die allgemeines Strahlen erfordern | Federn, Zahnräder, ermüdungskritische Teile | Chargen kleinerer Werkzeuge oder Komponenten, die eine allgemeine Glättung benötigen |
Wichtige technische Daten vor dem Kauf bewerten
Beim Schneidkantenverrunden ist die wichtigste technische Angabe nicht die maximale Kammergröße. Entscheidend ist, ob die Anlage denselben Schneidenzustand bei derselben Werkzeugfamilie wiederholt herstellen kann. Dazu müssen Druck, Suspension, Düsengeometrie, Werkzeugpositionierung, Bewegungslogik und Prüfverfahren aufeinander abgestimmt werden.
Prozessfenster und angestrebte Schneidengeometrie
Vor dem Vergleich von Anlagen sollte der Käufer die erforderliche Schneidenform festlegen. Das kann ein symmetrischer Radius, ein asymmetrischer K-Faktor, eine Wasserfallkante oder ein enger Bereich für das verrundete Schneidenland vor der Beschichtung sein. Ohne dieses Ziel lässt sich nicht beurteilen, ob die Anlage feste Düsen, indexierte Spannvorrichtungen oder servogekoppelte Bewegungen benötigt.
Das Prozessfenster sollte neben dem Sollwert auch die zulässige Streuung enthalten. Ein Anbieter kann beispielsweise einen akzeptablen mittleren Schneidenradius vorführen und dennoch eine zu große Streuung zwischen Werkstücken zeigen. Das Schneidkantenverrunden ist ein Präzisionsprozess; deshalb zählt die Prozessfähigkeit mehr als ein einzelnes erfolgreiches Musterteil.
Bewegungsgenauigkeit, Werkzeugspannung und Düsenwiederholbarkeit
Die Werkzeugpositionierung wirkt sich direkt auf das Ergebnis an der Schneide aus. Wendeschneidplatten müssen präzise und wiederholbar ausgerichtet werden; bei Bohrern und Schaftfräsern sind möglicherweise kontrollierte Dreh-, Indexier- oder Schwenkbewegungen erforderlich, um Schneidlippen und Führungsfasen gleichmäßig freizulegen. Käufer sollten erfragen, wie die Anlage Abstand, Winkel und Ausrichtung direkt am Strahlpunkt steuert, statt sich allein auf nominelle Achsangaben zu verlassen.
Bei fortschrittlicheren Systemen kann eine servogesteuerte X/Y/Z-Kinematik die lokale Kontrolle des Strahlwegs verbessern. Das ist besonders wichtig, wenn Werkzeuge komplexe Geometrien haben oder mehrere Schneidenbereiche in einem Zyklus unterschiedlich vorbereitet werden müssen. Bei einer stabilen Werkstückfamilie kann eine dedizierte Spannvorrichtung besser abschneiden als eine flexiblere, aber langsamere universelle Auslegung.
HMI, Rezepte und Qualitätsrückverfolgbarkeit
Rezeptverwaltung ist unverzichtbar, wenn eine Anlage mehrere Werkzeugfamilien bearbeitet. Die HMI sollte Druckeinstellungen, Zykluszeit, Düsenpositionen, Bewegungsbahnen, Suspensionsbedingungen und Benutzerberechtigungen speichern. Das verringert Einrichtabweichungen zwischen Bedienern und hilft, die Prozesswiederholbarkeit im Mehrschichtbetrieb zu gewährleisten.
Auch die Qualitätsrückverfolgbarkeit kann ein Unterscheidungsmerkmal sein. Manche Betriebe benötigen Chargenprotokolle, Alarmhistorien oder den Abruf von Parametern, wenn später ein Beschichtungs- oder Zerspanungsproblem auftritt. In solchen Fällen ist ein einfaches manuelles System möglicherweise zunächst günstiger, verursacht bei der Fehlersuche und durch das Risiko unerkannter Qualitätsabweichungen jedoch höhere Kosten.
Versorgung, Stellfläche und Wartungsplanung
Beim Schneidkantenverrunden durch Nassstrahlen sind Druckluftqualität, Wasserführung, elektrische Anforderungen und Absaugleistung wichtig. Käufer sollten außerdem prüfen, wie einfach sich die Anlage reinigen, Düsen austauschen und verbrauchte Suspension oder Abfallströme abführen lassen. Arbeiten an feinen Schneiden hängen häufig von einem stabilen Strahlmittelzustand ab; dadurch wirkt sich die Wartungsfreundlichkeit direkt auf die Prozesskonstanz aus.
Eine praktische Beschaffungscheckliste sollte Folgendes umfassen:
- angestrebter Schneidenradius oder K-Faktor-Bereich;
- zulässiges Streuband und Prüfverfahren;
- Werkzeugfamilie, Werkstoffgüte und Beschichtungsfolge;
- Düsenanordnung, Abstand und Winkelsteuerung;
- Spannvorrichtung für Wendeschneidplatten, Bohrer, Schaftfräser oder Formwerkzeuge;
- Druckregelungsmethode und Kontrolle der Suspensionskonzentration;
- Bewegungsgenauigkeit, Indexierlogik und Durchsatz;
- HMI-Rezepte, Benutzerberechtigungen und Chargenrückverfolgbarkeit;
- Nebelabsaugung, Sedimentation und Abfallhandhabung;
- Wartungszugang, Ersatzteile und Nachfüllung des Strahlmittels.
Anwendungen in verschiedenen Branchen
Obwohl das Schneidkantenverrunden am engsten mit Hartmetallwerkzeugen verbunden ist, unterstützt das Verfahren ein breiteres industrielles Umfeld. Es kommt überall dort zum Einsatz, wo Schneidenstabilität, Beschichtungsbereitschaft oder kontrollierte Mikrogeometrie die nachgelagerte Zerspanung beeinflussen. Der bekannteste Anwendungsfall ist das [Verrunden von Werkzeugschneiden]; dieselbe Nassstrahltechnik findet sich jedoch auch beim Entgraten, bei der Vorbehandlung und in ausgewählten Nachbearbeitungsprozessen.
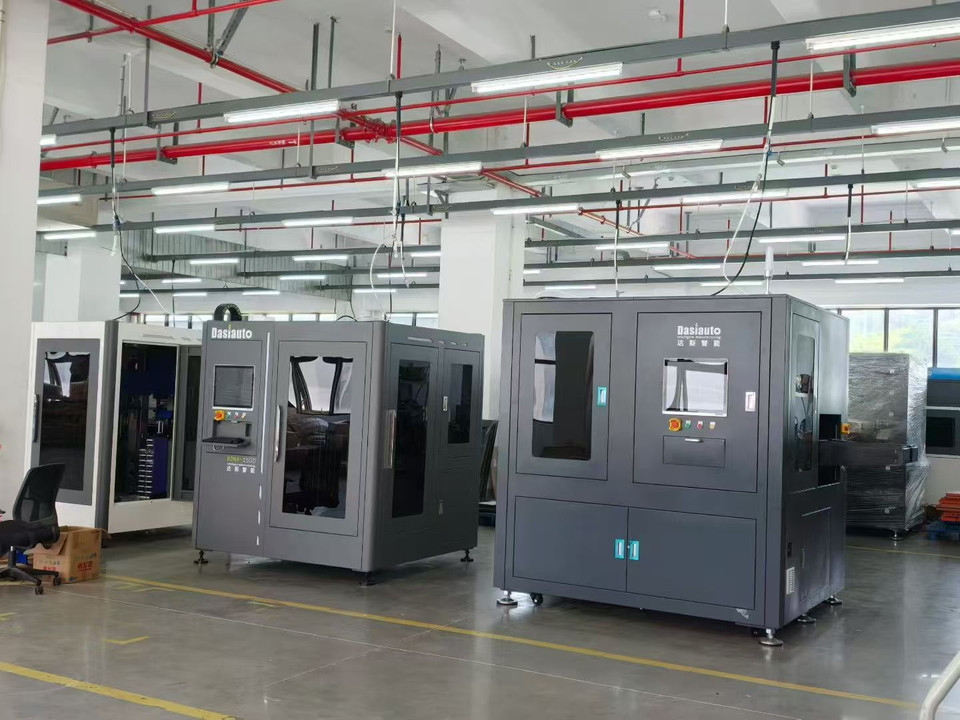
In vielen Betrieben ist das Schneidkantenverrunden Teil einer umfassenderen Endbearbeitungsstrategie und keine isolierte Station. Werkzeughersteller können ein neues Schneidenrezept in einer R&D-Zelle validieren, es auf eine Chargenanlage übertragen und später auf stärker automatisierte Bewegungssteuerung skalieren, wenn die Werkzeugfamilie in hohen Stückzahlen gefertigt wird. In diesem Ablauf bedienen flexible Systeme wie das [robotergestützte Nassstrahlen für R&D] und stärker standardisierte Ausführungen wie [Ein-Kammer-Produktionskabinen] unterschiedliche Stufen der Prozessreife.
Wo Schneidkantenverrundung mit anderen Oberflächenbehandlungsaufgaben zusammenhängt
Dieselben ingenieurtechnischen Grundsätze wie beim Werkzeugverrunden unterstützen auch verwandte Anwendungen. Selektives Entgraten von Präzisionsmetallteilen, Beschichtungsvorbehandlung und Nachbearbeitung additiv gefertigter Teile profitieren von kontrollierter Suspensionskonzentration, stabilem Druck und gut geführtem Strahlmittelzustand. In diesem Sinne ist das Schneidkantenverrunden ein spezialisierter Zweig der nassstrahlbasierten Oberflächentechnik und keine eigenständige Nische.
Anerkannte Hinweise aus der [AMPP-Fachwelt für Schutzbeschichtungen] sind für die Beschichtungsvorbehandlung relevanter als für die Werkzeugbearbeitung. Sie verdeutlichen jedoch, warum ein kontrollierter Oberflächenzustand vor dem Aufbringen nachgelagerter Funktionsschichten wichtig ist. Im Werkzeugbau handelt es sich bei der nachgelagerten Schicht häufig um eine Hartstoffbeschichtung statt um Lack; das Erfordernis eines stabilen Substrats ist konzeptionell ähnlich.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidenvorbereitung | Hartmetall-Schneidwerkzeugfertigung | Wendeschneidplatten, Schaftfräser, Bohrer, Reibahlen | Kontrollierter Schneidenradius und bessere Beschichtungsunterstützung |
| Entfernung von Mikrobärten | Präzisionswerkzeugbau und Metallbearbeitung | Geschliffene Schneiden aus Hartmetall oder HSS | Entfernt schwache Grate ohne großen Materialabtrag |
| Beschichtungsvorbehandlung | Werkzeugbeschichtung und Oberflächentechnik | Verrundete Werkzeuge vor PVD- oder CVD-Beschichtung | Gleichmäßigeres Substrat vor der Funktionsbeschichtung |
| Konditionierung von Schleiffehlern | Werkzeugaufarbeitung | Nachgeschliffene Wendeschneidplatten und Rotationswerkzeuge | Verringert Mikroscharten und Unregelmäßigkeiten an der Schneide |
| Bearbeitung komplexer Schneidenformen | Luft- und Raumfahrt sowie Medizintechnik-Werkzeuge | Formwerkzeuge und Profilfräser | Besserer Zugang zu lokal begrenzten Schneidenzonen |
| Endbearbeitung von AM-Werkzeugkomponenten | Additive Fertigung und Hybridwerkzeuge | Gedruckte Werkzeughalter oder Funktionseinsätze | Kontrollierte Nachbearbeitung wiederkehrender Geometrien |
| Leichtes Entgraten von Metallteilen | Fertigung von Präzisionskomponenten | Kleine bearbeitete Bauteile | Selektive Schneidenbearbeitung mit ähnlicher Nassstrahltechnik |
| Feine matte Oberflächenbearbeitung | Elektronik und technische Bauteile | Kleine Präzisionskomponenten | Gleichmäßige kosmetische oder haptische Oberflächenbehandlung |
Leitfaden zur Anlagenauswahl
Die geeignete Anlage zum Schneidkantenverrunden hängt von Produktionsumfang, Werkzeuggeometrie und erforderlicher Kontrolle der Schneide ab. Ein Betrieb, der einige Prototyp-Schaftfräser herstellt, benötigt nicht dieselbe Anlagenarchitektur wie ein Hartmetall-Wendeschneidplattenwerk mit wiederkehrenden Chargen und strenger K-Faktor-Kontrolle. Deshalb sollte die Anlagenauswahl ebenso sehr dem Reifegrad der Anwendung wie dem Ausstoß folgen.
Auswahl zwischen R&D-, Chargen- und Produktionssystemen zum Schneidkantenverrunden
R&D-Systeme sind hilfreich, solange das Ziel für die Schneide noch entwickelt wird. Sie erlauben Anpassungen von Strahlmittel, Druck, Winkel, Bewegung und Zykluslogik, während Ingenieure Verschleißverhalten und Beschichtungsleistung bewerten. Produktionssysteme werden attraktiver, sobald das Schneidenrezept validiert ist und es vor allem darum geht, dieses Rezept bei stabilen Kosten und Durchsatz einzuhalten.
Einzelteil- oder kammerbasierte Anlagen eignen sich häufig für kleinere Familien hochwertiger Werkzeuge. Hersteller mit höherem Volumen benötigen möglicherweise mehr Spannplätze, eine gleichmäßigere Werkstückpräsentation oder teilweise automatisierte Handhabung, um die Taktzeit einzuhalten. In manchen Fällen bietet eine Doppelkammervariante eine bessere Auslastung als eine komplexere Inline-Auslegung, wenn einzelne Werkzeugchargen statt kontinuierlichen Materials bearbeitet werden.
Geometrie und Anlagenarchitektur aufeinander abstimmen
Flache Wendeschneidplatten, Rotationswerkzeuge und komplexe Formwerkzeuge reagieren unterschiedlich auf den Strahl. Wendeschneidplatten lassen sich häufig mit Indexiervorrichtungen und wiederholbaren Düsenwinkeln bearbeiten. Rotationswerkzeuge erfordern möglicherweise kontrollierte Drehung und Mehrachsenbearbeitung; bei komplexen Werkzeugen helfen programmierbare Schwenkbahnen oder eine flexiblere robotergestützte Handhabung.
Die folgende Auswahlmatrix zeigt eine praktische Gliederung gängiger Anlagenkonfigurationen:
| Konfiguration / Modellklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät für R&D | Labortests und Rezeptentwicklung | Sehr kleine Werkzeuge | Mittel | Frühe Validierung von Strahlmittel und Druck |
| 2. Robotergestützte Bemusterungszelle | R&D und kleine Pilotläufe | Kleine Präzisionswerkzeuge | Hoch | Mehrwinkelversuche mit Wendeschneidplatten, Bohrern und komplexen Schneiden |
| 3. Manuelle Chargenkabine | Kleinserienfertigung | Kleine bis mittelgroße Werkzeuge | Mittel | Flexible Versuchsfertigung und gemischte Werkzeugfamilien |
| 4. Standardkabine mit einer Kammer | Wiederkehrende Chargenfertigung | Wendeschneidplatten und kleine Rotationswerkzeuge | Hoch | Validiertes Schneidkantenverrunden mit stabilen Rezepten |
| 5. Dedizierte Einzelteilanlage | Diskrete Werkzeuge in mittleren Stückzahlen | Mittelgroße Werkzeuge | Hoch | Individuelle Werkstückkontrolle und wiederholbare Ausrichtung der Schneide |
| 6. Servogesteuerte Mehrachszelle zum Schneidkantenverrunden | Präzisionsfertigung | Kleine bis mittelgroße komplexe Werkzeuge | Sehr hoch | Gerichtete K-Faktor-Steuerung und komplexe Schneidengeometrie |
| 7. Doppelkammersystem mit Fokus auf Auslastung | Höherer Chargendurchsatz | Kleine bis mittelgroße wiederkehrende Werkzeuge | Hoch | Paralleles Beladen und Strahlen für höheren Ausstoß |
| 8. Kundenspezifische anwendungsspezifische Linie | Große oder spezialisierte Programme | Werkzeugspezifischer Geometriebereich | Hoch bis sehr hoch | Dedizierte Schneidenvorbereitung, integriert in vor- oder nachgelagerte Prozesse |
Kosten, Lieferzeit und ROI berücksichtigen
Die Kosten einer Anlage zum Schneidkantenverrunden hängen stark davon ab, wie viel Präzisionskontrolle an der Schneide erforderlich ist, und nicht nur von Kammergröße oder installierter Leistung. Eine einfache Nassstrahlkabine für allgemeine Endbearbeitung ist etwas anderes als eine werkzeugorientierte Anlage, die eine stabile K-Faktor-Vorbereitung über mehrere Geometrien hinweg ermöglicht. Spannvorrichtung, Bewegungssteuerung, Rezeptverwaltung und Suspensionsstabilität beeinflussen die Kosten, da sie sich direkt auf die Wiederholbarkeit der Schneide auswirken.
Der Automatisierungsgrad ist ein wesentlicher Kostentreiber. Manuelle oder halbmanuelle Anlagen können sich für Kleinserien, Prozessentwicklung oder gemischte Geometrien eignen, hängen jedoch stärker von der Beständigkeit der Bediener ab. Servounterstützte Bewegungen, indexierte Spannvorrichtungen und programmierbare Rezepte erhöhen die Anfangsinvestition, verbessern aber üblicherweise die Wiederholbarkeit und senken die Kosten durch Prozessdrift.
Auch Strahlmittel- und Suspensionsmanagement verdienen Beachtung. Die feine Schneidenvorbereitung reagiert empfindlich auf Strahlmittelzerfall, Verunreinigung und Konzentrationsänderungen. Anlagen mit besserer Durchmischung, Sedimentation und Abfallhandhabung können anfangs mehr kosten, später jedoch Qualitätsschwankungen verringern. Dasselbe gilt für Nebelabsaugung, Düsenverschleißmanagement und Wartungszugang.
Die Lieferzeit sollte als typischer Richtwert und nicht als feste Zusage verstanden werden. Standardschränke oder etablierte Modellklassen werden gewöhnlich schneller geliefert als stark kundenspezifische Zellen zum Schneidkantenverrunden mit einzigartigen Spannvorrichtungen oder Validierungsanforderungen. Projekte dauern häufig länger, wenn Bemusterung, Korrelation von Schneidenmessungen oder Rezeptentwicklung für mehrere Werkzeugfamilien zum Umfang gehören.
Der ROI ist üblicherweise dort am stärksten, wo die Schneidenvorbereitung nachgelagerte Kosten klar beeinflusst. Bei Schneidwerkzeugen kann dies längere Standzeit, weniger frühe Schneidenausfälle, bessere Beschichtungshaftung, weniger Ausschuss beim Einfahren des Werkzeugs und ein besser vorhersehbares Verschleißverhalten im Zerspanungsprozess des Kunden bedeuten. Selbst eine moderate Verbesserung der Schneidenstabilität kann hohen Nutzen haben, wenn das Werkzeug teuer ist oder ein Ausfall Maschinenstillstand verursacht.
Die Wirtschaftlichkeit hängt auch davon ab, welches Verfahren die neue Anlage ersetzt. Wenn derzeit manuell entgratet, uneinheitlich trocken gestrahlt oder nach dem Schleifen eine bedienerabhängige Behelfslösung eingesetzt wird, kann das neue Verfahren Arbeitsaufwand und Streuung zugleich verringern. Verfügt der Betrieb bereits über einen leistungsfähigen automatisierten Weg zur Schneidenvorbereitung, kann sich der Business Case stärker auf zusätzliche Qualitätsgewinne als allein auf Personaleinsparungen stützen.
Eine fundierte ROI-Bewertung sollte deshalb die gesamten Prozessergebnisse statt nur den Maschinenpreis vergleichen. Dazu gehören Bemusterungs- und Freigabezeit, Strahlmittelverbrauch, erforderliche Bedienerqualifikation, Wartungsaufwand, Beschichtungsleistung sowie die Kosten zurückgewiesener oder instabiler Werkzeuge. Bei hochwertigen Werkzeugen können geringe Unterschiede in der Schneidenqualität große Unterschiede bei den Kosten der Zusatzausrüstung überwiegen.
Warum DasiAuto wählen?
DasiAuto entwickelt und fertigt seit der Gründung im Jahr 2012 Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Lässt sich das Schneidkantenverrunden an unterschiedliche Werkzeuggeometrien anpassen?
Ja. Für Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen und Formwerkzeuge sind gewöhnlich unterschiedliche Düsenwinkel, Spannvorrichtungen, Zykluszeiten und manchmal verschiedene Strahlmittelqualitäten erforderlich. Eine leistungsfähige Anlage sollte eine rezeptbasierte Anpassung ermöglichen, sodass jede Werkzeugfamilie entsprechend ihrem eigenen Schneidenziel bearbeitet werden kann, statt eine allgemeine Einstellung zu erzwingen.
Ist eine Bemusterung vor der Bestellung einer Anlage zum Schneidkantenverrunden erforderlich?
In den meisten Fällen ja. Durch Bemusterung lassen sich der erreichbare Schneidenradius oder K-Faktor prüfen, feststellen, ob der Prozess symmetrisch oder gerichtet wirkt, und das Verhalten der Schneide vor der Beschichtung beurteilen. Außerdem zeigt sich, ob die Anwendung eine einfache Chargenanlage oder eine fortschrittlichere bewegungsgesteuerte Ausführung benötigt.
Welche Produktionsangaben sollten für Angebot und Prozessbewertung vorbereitet werden?
Anbieter benötigen üblicherweise Zeichnungen, Werkzeugfotos, Substratwerkstoff, aktuellen Schneidenzustand, angestrebte Schneidengeometrie, erwarteten Durchsatz und Beschichtungsfolge. Falls vorhanden, helfen auch Schneidenmessdaten und Rückmeldungen zur Werkzeugstandzeit, weil sie das Verrundungsziel mit der tatsächlichen Zerspanungsleistung verbinden. Dadurch verkürzt sich die Zeit, die zur Festlegung eines realistischen Prozessfensters benötigt wird.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Das hängt von der Komplexität der Anlage ab. Ein standardmäßiges kammerbasiertes Nassstrahlsystem lässt sich im Allgemeinen schneller installieren als eine kundenspezifische Mehrachszelle mit Spezialspannvorrichtungen und Rezeptvalidierung. Zur Inbetriebnahme sollten Strahlmitteleinrichtung, Druckprüfung, Düsenjustierung, Probebearbeitung, Bedienerschulung und Abgleich des Anlagenresultats mit dem gewählten Schneidenmessverfahren gehören.
Welche Verbrauchsmaterialien und Ersatzteile sind beim Schneidkantenverrunden besonders wichtig?
Übliche Planungsposten sind Strahlmittel, Düsen, Schläuche, Dichtungen, Verschleißteile der Pumpe, Schutzteile für das Sichtfenster und Komponenten für die Suspensionsführung. Da die Schneidenqualität empfindlich auf den Strahlmittelzustand reagiert, sind Nachfüllen und Kontaminationskontrolle keine Nebensachen, sondern Teil des Prozesses. Betriebe sollten außerdem den regelmäßigen Düsenwechsel einplanen, da Verschleiß das Strahlbild mit der Zeit verändert.
Wie sollte der Kundendienst für ein Präzisionsprojekt zum Schneidkantenverrunden bewertet werden?
Entscheidend ist nicht nur die Reparatur der Anlage, sondern auch die Prozessstabilität nach der Übergabe. Käufer sollten prüfen, ob der Anbieter Rezeptanpassungen, Ersatzteilversorgung, Nachlieferung von Strahlmittel, Auffrischungsschulungen und Fehlersuche unterstützen kann, wenn Schneidenmesswerte abweichen oder sich nachgelagerte Beschichtungsergebnisse ändern. Bei der Präzisionsbearbeitung von Werkzeugen hängt die Supportqualität eng mit der langfristigen Kontrolle des Prozessfensters zusammen.