Respuesta rápida
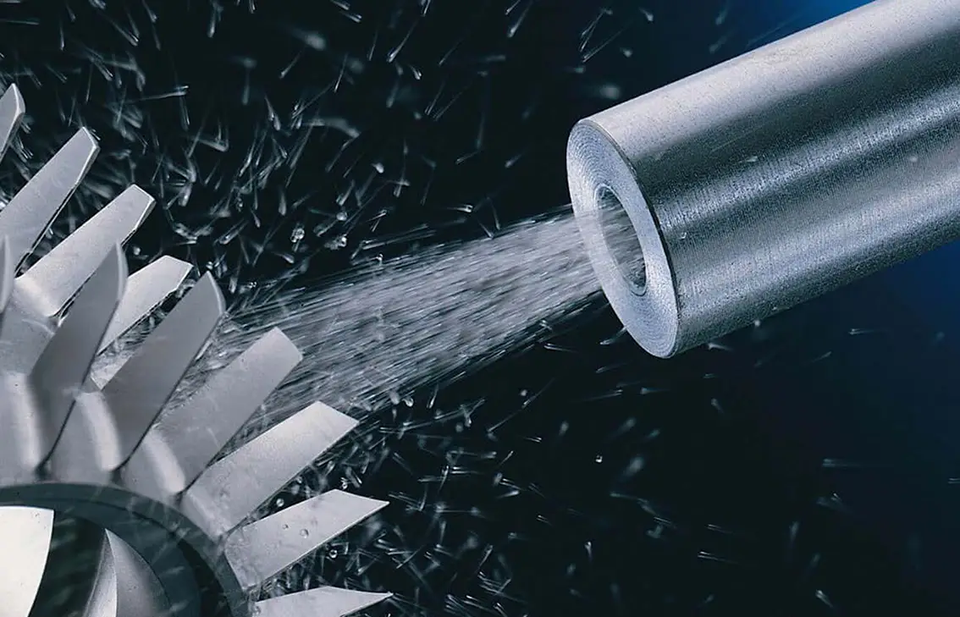
El redondeo de aristas de herramientas de corte puede prolongar su vida útil al eliminar el microastillado frágil del filo y sustituirlo por un radio de arista o un factor K controlado, más estable bajo carga. En los sistemas de chorreado húmedo, el abrasivo suspendido en agua se acelera con aire comprimido para producir una acción de redondeo fina y repetible, con menos polvo y menor riesgo de incrustación del abrasivo que en los procesos en seco. En herramientas de carburo, plaquitas, brocas y fresas, la principal ventaja es obtener un filo más uniforme antes del recubrimiento o del uso final.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Preparación húmeda de aristas mediante suspensión y aire comprimido |
| Objetivo principal | Radio de arista controlado, eliminación de microrebabas y estabilización del filo |
| Piezas habituales | Plaquitas de carburo, fresas, brocas, escariadores y componentes de herramientas relacionados con PCD |
| Entorno del proceso | Poco polvo en suspensión frente al chorreado en seco |
| Prioridad principal de calidad | Uniformidad y repetibilidad del filo, y sustrato listo para el recubrimiento |
| Plazo habitual del proyecto | Los sistemas estándar suelen entregarse antes que las células multieje muy personalizadas |
Qué es el redondeo de aristas de herramientas de corte
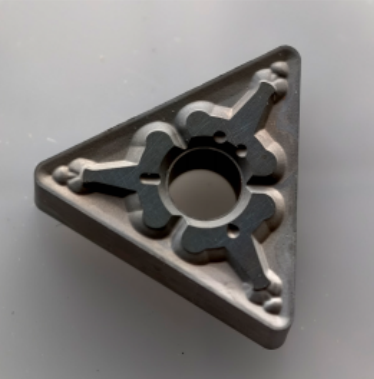
El redondeo de aristas de herramientas de corte consiste en preparar de forma controlada el filo para eliminar los puntos débiles de la punta y crear una microgeometría definida antes del recubrimiento o del uso final. En vez de dejar el filo recién rectificado afilado pero frágil, el proceso forma deliberadamente un radio pequeño, un perfil en cascada o de trompeta, o un factor K asimétrico según la aplicación de corte prevista. Esto es especialmente importante en las herramientas de carburo, donde los defectos microscópicos del filo pueden iniciar grietas durante el corte.
Dentro de la amplia familia de procesos de tratamiento superficial, el redondeo de aristas de herramientas de corte se sitúa entre el rectificado, el pulido, el desbarbado y la ingeniería funcional de superficies. No es un simple acabado estético. El proceso modifica cómo incide el filo en la pieza, cómo se distribuyen las tensiones, cómo se adhiere el recubrimiento y cuánto tiempo resiste la herramienta al microastillado en cortes interrumpidos o exigentes.
Para los usuarios industriales, el objetivo del redondeo es uniformar el filo, no simplemente reducir su agudeza. La herramienta puede salir de la rectificadora con rebabas localizadas, microentalladuras o un borde dentado difíciles de controlar entre piezas. El redondeo sustituye esa variabilidad por una condición de filo diseñada, medible, repetible y adaptable a la estrategia de mecanizado.
El chorreado húmedo es uno de los métodos más comunes para redondear con precisión las aristas de herramientas de carburo, porque combina la acción abrasiva con una fase acuosa amortiguadora. El agua reduce el polvo en suspensión, permite una acción superficial más fina y ayuda a evitar el impacto agresivo en seco, que puede dar resultados menos controlados en geometrías delicadas. En este sentido, el redondeo de aristas se entiende mejor como una aplicación de precisión del chorreado con suspensión que como una operación de limpieza genérica.
Por qué importa redondear las aristas de las herramientas de corte antes del recubrimiento
La preparación del filo influye considerablemente en el resultado de los procesos de recubrimiento PVD, CVD y otros relacionados. Si el filo presenta rebabas de rectificado o micropicos fracturados, el recubrimiento puede cubrir rasgos inestables en lugar de anclarse a un sustrato estable. Un filo redondeado suele proporcionar mejor soporte al recubrimiento porque la geometría del sustrato es más uniforme y menos propensa a concentraciones locales de tensión.
Por eso muchos fabricantes de herramientas consideran el redondeo un requisito previo y no una etapa de acabado opcional. La herramienta necesita la macroforma y la geometría de las ranuras adecuadas, pero también un filo capaz de soportar el recubrimiento, el impacto de entrada y el desgaste inicial sin desprenderse prematuramente.
Ventajas del chorreado húmedo para el tratamiento de aristas de herramientas
El redondeo de aristas mediante chorreado húmedo ofrece varias ventajas de proceso. Puede reducir el polvo, producir acabados mates más finos y eliminar material de forma más uniforme a escala microscópica que muchos sistemas de chorreado en seco. También permite al ingeniero de procesos ajustar el tamaño del abrasivo, la concentración de la suspensión, la presión, el ángulo de las boquillas, el tiempo de permanencia y el movimiento de la pieza para alcanzar una forma de arista objetivo en vez de un redondeo aleatorio.
Para los compradores que evalúan métodos de acabado de herramientas, la ventaja clave es el control del factor K. Un proceso de chorreado húmedo bien ajustado puede preparar las aristas de herramientas similares de manera repetible y, a la vez, permitir recetas distintas para herramientas de desbaste, herramientas de acabado, plaquitas para corte interrumpido y geometrías sensibles al recubrimiento. Esa es la diferencia práctica entre el chorreado general y el verdadero redondeo de aristas.
Cómo funciona el redondeo de aristas de herramientas de corte
El redondeo de aristas de herramientas de corte mediante chorreado húmedo hace circular una suspensión de agua y abrasivo, la acelera con aire comprimido a través de las boquillas, expone el filo a un efecto de microerosión controlado y recupera después la suspensión usada para reutilizarla y separar los residuos. El objetivo no es eliminar grandes cantidades de material, sino modificar con precisión la microgeometría del filo manteniendo estable la energía del proceso.
Sistema de suspensión para preparar aristas mediante chorreado húmedo
En una célula de chorreado húmedo para redondear aristas, los medios abrasivos se mezclan con agua en un depósito y se mantienen en suspensión mediante agitación o recirculación. La mezcla se conduce después a una o varias boquillas. Como el agua transporta el abrasivo, en vez de depender solo de una corriente de aire seco, el impacto suele ser más amortiguado y controlable en filos de corte sensibles.
La formulación de la suspensión es muy importante. El tipo de medio, el tamaño de partícula, la dureza y la concentración influyen en la acción de corte sobre el filo. Una suspensión gruesa o demasiado agresiva puede eliminar material con excesiva rapidez y deformar el radio objetivo, mientras que una mezcla demasiado suave o diluida quizá no elimine de manera uniforme los defectos de rectificado.
Recorrido del aire comprimido, ángulo de las boquillas y exposición del filo
El aire comprimido acelera la mezcla de agua y abrasivo a través de la boquilla hacia el filo. En el redondeo de aristas, el ángulo de la boquilla y la distancia de separación suelen ser tan importantes como la presión, porque determinan dónde se concentra la eliminación de material. Un pequeño cambio de ángulo puede modificar el perfil desde un redondeo más simétrico hasta una preparación en cascada más direccional.
La manipulación de las herramientas es igual de importante. Las plaquitas pueden girarse o indexarse, mientras que las brocas y fresas pueden exponerse mediante movimientos axiales y circunferenciales controlados para tratar uniformemente el labio de corte. En los sistemas más avanzados, el movimiento servoasistido X/Y/Z y el movimiento programado de las piezas permiten lograr una preparación de aristas mediante chorreado húmedo con gran repetibilidad.
Recuperación en circuito cerrado, sedimentación y gestión de residuos
Tras el chorreado, la suspensión vuelve por drenaje al circuito de recuperación de la máquina. El agua reutilizable y el abrasivo todavía eficaz se recirculan, mientras que las partículas finas, los medios fracturados y el material eliminado de las herramientas se separan mediante sedimentación, tamizado u otros métodos de gestión de residuos abrasivos. Un circuito de recuperación estable es esencial porque el redondeo de aristas es sensible a la degradación de los medios y a las variaciones de contaminación.
Si se acumulan demasiadas partículas finas en la suspensión, el proceso puede perder uniformidad de corte. Esto puede ralentizar la eliminación, cambiar la textura del filo o aumentar las variaciones entre lotes. Por eso los sistemas industriales utilizan una gestión controlada de la suspensión, en vez de limitarse a rellenarla y poner en marcha la máquina.
Captación de polvo, control de la niebla de agua y estabilidad de presión PID
Aunque el chorreado húmedo reduce considerablemente el polvo seco, siguen siendo necesarios un recinto bien diseñado y la extracción de niebla. La visibilidad, la limpieza de la máquina y la comodidad del operario dependen de un control adecuado de las salpicaduras y la niebla de agua dentro de la cámara. En el redondeo de precisión, una buena visibilidad también facilita la comprobación de la configuración y el mantenimiento.
El control de presión PID en circuito cerrado ayuda a mantener estable el chorreado pese al desgaste de las boquillas, las fluctuaciones del aire o la duración de la producción. Cuando el objetivo del proceso es un intervalo estrecho de radio de arista, incluso una pequeña variación de presión puede importar. Combinado con la gestión de recetas en la HMI, proporciona una base más fiable para la uniformidad del radio de arista en distintas tiradas de producción.
En la preparación de aristas de carburo, la uniformidad a escala micrométrica importa más que la fuerza máxima de chorreado.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,45 MPa, según la aplicación | Controla la intensidad de eliminación y la velocidad de conformado del filo |
| Concentración de la suspensión | Suele mantenerse dentro de un intervalo controlado de concentración baja a media | Influye en la acción de corte y la repetibilidad |
| Tamaño de partícula del abrasivo | Para preparar aristas suelen utilizarse medios finos; la distribución granulométrica exacta depende del radio objetivo | Afecta a la textura superficial y al control de la microgeometría |
| Distancia y ángulo de la boquilla | Se ajustan según el tipo de herramienta, la ubicación del filo y el perfil de factor K deseado | Determina dónde se concentra la eliminación de material |
| Tasa de consumo de medios | Depende de la carga de contaminación, la degradación y la agresividad objetivo | Influye en el coste y la estabilidad del proceso |
| Sistema de control | Recetas de PLC/HMI con regulación de presión y, a menudo, movimiento servoasistido | Favorece una preparación uniforme del filo entre piezas |
Redondeo de aristas de herramientas de corte frente al chorreado en seco y otros métodos
El redondeo de aristas de herramientas de corte suele compararse con el chorreado en seco, el bruñido con cepillo, el acabado por arrastre e incluso el granallado de pretensado, aunque sus objetivos no son iguales. La opción adecuada depende de si se necesita conformar el filo con precisión, desbarbar en masa, preparar una superficie para recubrirla o aplicar un tratamiento relacionado con la resistencia a la fatiga. Un punto de partida útil es la definición general de los [procesos de chorreado abrasivo], que sitúa el chorreado húmedo y el seco dentro de una misma familia, aunque sus comportamientos de proceso pueden ser muy distintos.
El chorreado en seco puede eliminar material rápidamente, pero al preparar con precisión aristas de carburo puede generar más polvo en suspensión y un perfil de impacto más agresivo. El granallado de pretensado, descrito en la [terminología ASTM sobre shot peening], suele elegirse para inducir tensiones de compresión, no para crear un radio controlado en el filo. El acabado por arrastre puede producir resultados muy lisos en el acabado en masa, pero puede ser menos selectivo cuando el ingeniero necesita preparar zonas concretas del filo en vez de alisar toda la herramienta.
Cuándo ofrece ventajas el chorreado húmedo para redondear herramientas
El chorreado húmedo para redondear aristas resulta especialmente eficaz cuando se busca una microgeometría controlada y una superficie estable, lista para recubrir. Puede ser particularmente útil en plaquitas de carburo, brocas y fresas cuyo filo debe prepararse sin introducir una variabilidad excesiva. La fase acuosa ayuda a retener el polvo y puede reducir la tendencia a que el abrasivo se incruste en superficies sensibles.
Esto no significa que sustituya a todos los demás métodos. Si se requiere desbarbado macroscópico agresivo, acabado en tambor de gran volumen o un tratamiento de granallado destinado a generar tensiones de compresión, quizá sean más adecuadas otras tecnologías. La selección debe basarse en la forma de filo deseada, la escala de producción y el estudio de capacidad del proceso.
| Criterio de evaluación | Redondeo de aristas mediante chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado por arrastre / vibratorio |
|---|---|---|---|---|
| Objetivo principal | Preparación controlada del filo y acondicionamiento superficial | Limpieza, rugosizado o chorreado general | Inducción de tensiones de compresión y mejora de la resistencia a la fatiga | Alisado en masa y suavizado de aristas en varias superficies |
| Polvo en suspensión | Bajo en comparación con el chorreado en seco | Alto, salvo que la extracción sea muy potente | Moderado en sistemas cerrados en seco | Poco polvo en el entorno, aunque siguen siendo necesarios la gestión de los medios y el compuesto |
| Control del perfil del filo | Alto cuando se controlan la presión, el ángulo y el tiempo de permanencia | De moderado a alto, pero a menudo menos suave con los filos delicados | Limitado para conformar realmente el factor K | Moderado, a menudo menos localizado |
| Riesgo de incrustación de medios | Reducido en muchas superficies gracias a la fase acuosa | Mayor en algunos sustratos sensibles | Depende de la combinación de granalla y material | No es directamente comparable con la incrustación propia del chorreado |
| Resultado del acabado superficial | Fino, mate y uniforme, con buenas posibilidades para el pretratamiento antes del recubrimiento | A menudo más rugoso o agresivo | Textura funcional de granallado | Acabado liso general, a veces con menor selectividad local |
| Piezas más adecuadas | Plaquitas de carburo, brocas, fresas y filos de herramientas de precisión | Piezas robustas que requieren chorreado general | Muelles, engranajes y piezas críticas frente a la fatiga | Lotes de herramientas o componentes pequeños que requieren alisado general |
Especificaciones clave que conviene evaluar antes de comprar
Para redondear aristas de herramientas de corte, la especificación más importante no es el tamaño máximo de la cámara, sino la capacidad del sistema para reproducir la misma condición de filo en toda una familia de herramientas. Esto exige controlar de forma coordinada la presión, la suspensión, la geometría de las boquillas, la posición de las herramientas, la lógica de movimiento y el método de inspección.
Ventana del proceso y geometría objetivo del filo
El comprador debe definir la forma de filo necesaria antes de comparar equipos. Puede tratarse de un radio simétrico, un factor K asimétrico, un perfil en cascada o un intervalo estrecho del comportamiento de la franja redondeada antes del recubrimiento. Sin ese objetivo, es imposible determinar si la máquina necesita boquillas fijas, soportes indexados o movimiento vinculado a servomotores.
La ventana del proceso debe incluir la variación admisible, no solo un resultado nominal. Por ejemplo, un proveedor puede demostrar un radio medio de arista aceptable y, aun así, presentar demasiada dispersión entre piezas. El redondeo de aristas de herramientas de corte es un proceso de precisión; por ello, la capacidad del proceso importa más que una única muestra satisfactoria.
Precisión de movimiento, sujeción de herramientas y repetibilidad de las boquillas
La posición de la herramienta afecta directamente al resultado del filo. Las plaquitas deben presentarse con precisión y de forma repetible, mientras que las brocas y fresas pueden necesitar una rotación, indexación o trayectoria de barrido controladas para exponer uniformemente los labios y márgenes. Los compradores deben preguntar cómo controla el sistema la distancia, el ángulo y la orientación en el punto real de chorreado, en vez de basarse únicamente en las especificaciones nominales de los ejes.
En los sistemas más avanzados, un mecanismo X/Y/Z con servomotores puede mejorar el control local de la trayectoria de chorreado. Esto es especialmente relevante cuando las herramientas tienen geometrías complejas o deben prepararse de forma distinta varias zonas del filo en un solo ciclo. Si la familia de piezas es estable, una disposición de soportes específica puede superar a una configuración general más flexible, pero más lenta.
HMI, recetas y trazabilidad de calidad
La gestión de recetas es esencial cuando una misma máquina se utiliza con varias familias de herramientas. La HMI debe guardar los ajustes de presión, el tiempo de ciclo, las posiciones de las boquillas, las trayectorias de movimiento, las condiciones de la suspensión y los permisos de usuario. Esto reduce las variaciones de configuración entre operarios y ayuda a mantener la repetibilidad del proceso en la producción por turnos.
La trazabilidad de calidad también puede marcar la diferencia. Algunas plantas necesitan registros de lotes, historiales de alarmas o la recuperación de parámetros cuando aparece un problema posterior de recubrimiento o mecanizado. En esos casos, un sistema manual básico puede costar menos al principio, pero resultar más caro por el tiempo de resolución de problemas y el riesgo de que se escape un defecto de calidad.
Servicios, espacio ocupado y planificación del mantenimiento
La calidad del aire comprimido, la gestión del agua, los requisitos eléctricos y la capacidad de extracción son factores importantes en el redondeo de aristas mediante chorreado húmedo. El comprador también debe comprobar la facilidad de limpieza de la máquina, el procedimiento de sustitución de boquillas y la descarga de la suspensión usada o de los residuos abrasivos. Los trabajos con filos finos suelen depender de que los medios se mantengan estables, por lo que la facilidad de mantenimiento afecta directamente a la uniformidad del proceso.
Una lista práctica de compra debe incluir:
- el intervalo objetivo del radio de arista o del factor K;
- el margen de variación admisible y el método de inspección;
- la familia de herramientas, el grado del material y la secuencia de recubrimiento;
- la disposición de las boquillas, la distancia de separación y el control del ángulo;
- el diseño de soportes para plaquitas, brocas, fresas o herramientas de forma;
- el método de regulación de presión y el control de la concentración de la suspensión;
- la precisión de movimiento, la lógica de indexación y el rendimiento;
- las recetas de HMI, los permisos de usuario y la trazabilidad de lotes;
- la extracción de niebla, la sedimentación y la gestión de residuos;
- el acceso para mantenimiento, los repuestos y la reposición de abrasivo.
Aplicaciones en distintos sectores
Aunque el redondeo de aristas se asocia principalmente con las herramientas de carburo, el proceso sirve a un ecosistema industrial más amplio. Se utiliza allí donde la estabilidad del filo, la preparación para el recubrimiento o una microgeometría controlada influyen en los resultados del mecanizado posterior. La aplicación más conocida es el [redondeo de aristas de herramientas de corte], pero la misma lógica de chorreado húmedo también aparece en operaciones de desbarbado, pretratamiento y determinados posprocesados.
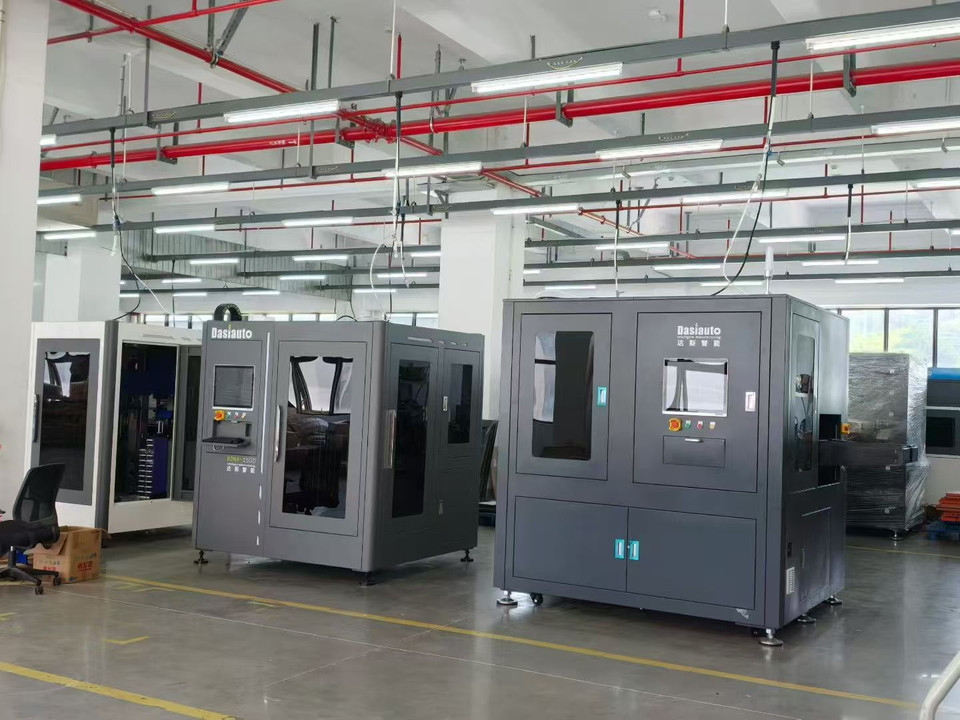
En muchas fábricas, el redondeo de aristas forma parte de una estrategia de acabado más amplia, en lugar de constituir una estación aislada. Los fabricantes pueden validar una nueva receta de filo en una célula de R&D, transferirla a una máquina de producción por lotes y, más adelante, ampliarla con un control de movimiento más automatizado si aumenta el volumen de esa familia de herramientas. En ese flujo de trabajo, los sistemas flexibles, como el [chorreado húmedo robótico para R&D], y los formatos más estandarizados, como las [cabinas de producción de una cámara], atienden distintas etapas de madurez del proceso.
Cómo se relaciona el redondeo de aristas con otras operaciones de tratamiento superficial
Los mismos principios de ingeniería utilizados para redondear herramientas también sirven para aplicaciones relacionadas. El desbarbado selectivo de piezas metálicas de precisión, el pretratamiento para recubrimientos y el posprocesado de fabricación aditiva se benefician de una concentración controlada de la suspensión, una presión estable y una buena gestión del estado del abrasivo. En ese sentido, el redondeo de aristas de herramientas es una rama especializada de la ingeniería de superficies mediante chorreado húmedo, no un nicho independiente.
Las directrices reconocidas de la [comunidad AMPP de recubrimientos protectores] son más pertinentes para el pretratamiento de recubrimientos que para las herramientas, pero ayudan a entender por qué importa controlar la superficie antes de aplicar capas funcionales posteriores. En la fabricación de herramientas, la capa posterior suele ser un recubrimiento duro en lugar de pintura; aun así, la necesidad de un sustrato estable es similar.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Preparación del filo de corte | Fabricación de herramientas de corte de carburo | Plaquitas, fresas, brocas y escariadores | Radio de arista controlado y mejor soporte para el recubrimiento |
| Eliminación de microrebabas | Herramientas de precisión y metalurgia | Filos rectificados de herramientas de carburo o acero rápido (HSS) | Elimina rebabas débiles sin retirar mucho material |
| Pretratamiento para recubrimientos | Recubrimiento de herramientas e ingeniería de superficies | Herramientas con aristas redondeadas antes del recubrimiento PVD o CVD | Sustrato más uniforme antes del recubrimiento funcional |
| Acondicionamiento de defectos posteriores al rectificado | Reacondicionamiento de herramientas | Plaquitas y herramientas rotativas reafiladas | Reduce el microastillado y las irregularidades del filo |
| Tratamiento de aristas de formas complejas | Herramientas aeroespaciales y médicas | Herramientas de forma y fresas de perfil | Mejor acceso a zonas localizadas del filo |
| Acabado de componentes de herramientas de AM | Fabricación aditiva y herramientas híbridas | Portaherramientas impresos o plaquitas funcionales | Limpieza controlada de geometrías repetitivas |
| Desbarbado ligero de piezas metálicas | Fabricación de componentes de precisión | Componentes mecanizados pequeños | Limpieza selectiva de aristas mediante una lógica similar de chorreado húmedo |
| Acabado mate fino | Electrónica y piezas técnicas | Componentes pequeños de precisión | Tratamiento superficial estético o táctil uniforme |
Guía de selección de equipos
El equipo adecuado para redondear aristas de herramientas de corte depende de la escala de producción, la geometría de las herramientas y el nivel de control del filo necesario. Una planta que produce unas pocas fresas prototipo no necesita la misma arquitectura de sistema que una fábrica de plaquitas de carburo con lotes repetitivos y un control estricto del factor K. Por eso, la selección del equipo debe atender tanto a la madurez de la aplicación como al volumen de producción.
Elección entre sistemas de redondeo de aristas para R&D, lotes y producción
Los sistemas de R&D son útiles mientras se desarrolla el objetivo del filo. Permiten ajustar los medios, la presión, el ángulo, el movimiento y la lógica del ciclo mientras los ingenieros evalúan el comportamiento frente al desgaste y el rendimiento del recubrimiento. Los sistemas de producción resultan más atractivos una vez validada la receta del filo, cuando la prioridad pasa a ser mantenerla con costes y rendimiento estables.
Las máquinas para una pieza o las basadas en cámara suelen ser adecuadas para familias pequeñas de herramientas de gran valor. Los fabricantes de mayor volumen quizá necesiten más densidad de soportes, una presentación más uniforme de las piezas o una manipulación parcialmente automatizada para controlar el tiempo takt. En algunos casos, un formato de doble cámara aprovecha mejor el equipo que un diseño en línea más complejo cuando las piezas son lotes discretos de herramientas y no material continuo.
Adaptación de la geometría a la arquitectura de la máquina
Las plaquitas planas, las herramientas rotativas y las herramientas de forma compleja no interactúan igual con el chorro. Las plaquitas suelen poder procesarse con soportes indexados y ángulos de boquilla repetibles. Las herramientas rotativas pueden requerir una rotación controlada y exposición multieje, mientras que las herramientas complejas se benefician de trayectorias de barrido programables o de una manipulación asistida por robot más flexible.
La matriz de selección siguiente muestra una forma práctica de segmentar las configuraciones habituales:
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para R&D | Ensayos de laboratorio y desarrollo de recetas | Herramientas muy pequeñas | Moderado | Validación inicial de medios y presión |
| 2. Célula robótica para ensayos de muestras | R&D y pequeñas series piloto | Herramientas pequeñas de precisión | Alto | Ensayos multiángulo con plaquitas, brocas y filos complejos |
| 3. Cabina manual por lotes | Producción de lotes pequeños | Herramientas pequeñas y medianas | Moderado | Producción de prueba flexible y familias mixtas de herramientas |
| 4. Cabina estándar de una cámara | Producción por lotes repetitivos | Plaquitas y herramientas rotativas pequeñas | Alto | Redondeo validado de aristas con recetas estables |
| 5. Sistema específico para una pieza | Herramientas individuales de volumen medio | Herramientas medianas | Alto | Control individual de piezas y exposición repetible del filo |
| 6. Célula de redondeo multieje servoasistida | Producción de precisión | Herramientas complejas pequeñas y medianas | Muy alto | Control direccional del factor K y geometrías de filo complejas |
| 7. Sistema de doble cámara orientado al aprovechamiento | Mayor rendimiento por lotes | Herramientas repetitivas pequeñas y medianas | Alto | Carga y chorreado en paralelo para mejorar el rendimiento |
| 8. Línea personalizada específica para la aplicación | Programas grandes o especializados | Intervalo de geometrías específico para las herramientas | Alto o muy alto | Preparación específica del filo integrada con operaciones anteriores o posteriores |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
El coste de un sistema para redondear aristas de herramientas de corte depende en gran medida del nivel de control de precisión necesario para el filo, y no solo del tamaño de la cámara o la potencia instalada. Una cabina sencilla de chorreado húmedo para acabado general es una cosa; otra es un sistema específico para herramientas capaz de preparar de forma estable el factor K en varias geometrías. El diseño de los soportes, el control de movimiento, la gestión de recetas y la estabilidad de la suspensión influyen en el coste porque afectan directamente a la repetibilidad del filo.
El nivel de automatización es un factor importante. Los sistemas manuales o semimanuales pueden ser adecuados para lotes pequeños, el desarrollo del proceso o geometrías mixtas, pero dependen más de la uniformidad del operario. El movimiento servoasistido, los soportes indexados y las recetas programables aumentan la inversión inicial, aunque suelen mejorar la repetibilidad y reducir el coste de las desviaciones del proceso.
También hay que prestar atención a la gestión de los medios y la suspensión. La preparación fina del filo es sensible a la degradación del abrasivo, la contaminación y los cambios de concentración; por ello, las máquinas con mejor agitación, sedimentación y gestión de residuos pueden costar más al principio, pero reducir después la variabilidad de calidad. La misma lógica se aplica a la extracción de niebla, la gestión del desgaste de las boquillas y el acceso para mantenimiento.
El plazo de entrega debe considerarse habitual, no fijo. Las cabinas estándar o las categorías de modelo consolidadas suelen entregarse antes que las células de redondeo de aristas muy personalizadas con soportes exclusivos o requisitos de validación. Los proyectos suelen alargarse si incluyen pruebas de muestras, correlación de mediciones del filo o desarrollo de recetas para varias familias de herramientas.
El retorno de la inversión suele ser mayor cuando la preparación del filo afecta claramente a los costes posteriores. En las herramientas de corte, esto puede traducirse en una mayor vida útil, menos fallos prematuros del filo, mejor adhesión del recubrimiento, menos desechos durante la validación de herramientas y un desgaste más previsible durante el mecanizado del cliente. Incluso una mejora moderada de la estabilidad del filo puede tener un gran valor si la herramienta es cara o si un fallo detiene la máquina.
La rentabilidad también depende del proceso al que sustituya el nuevo sistema. Si el método actual es el desbarbado manual, un chorreado en seco irregular o una solución provisional dependiente del operario tras el rectificado, el nuevo proceso puede ahorrar mano de obra y reducir la variabilidad a la vez. Si la planta ya dispone de una ruta automatizada eficaz para preparar aristas, la justificación comercial quizá dependa más de las mejoras incrementales de calidad que de la reducción de mano de obra por sí sola.
Por tanto, una evaluación rigurosa del retorno de la inversión debe comparar los resultados totales del proceso, y no el precio aislado de la máquina. Debe incluir el tiempo para homologar muestras, el consumo de abrasivo, la cualificación necesaria de los operarios, la carga de mantenimiento, el rendimiento del recubrimiento y el coste de las herramientas rechazadas o inestables. En las herramientas de alto valor, pequeñas diferencias de calidad del filo pueden pesar más que grandes diferencias en el coste de los equipos auxiliares.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede personalizar el redondeo de aristas para distintas geometrías de herramientas?
Sí. Las plaquitas, brocas, fresas, escariadores y herramientas de forma suelen requerir distintos ángulos de boquilla, soportes y tiempos de ciclo, y en ocasiones distintos grados de medios. Un sistema adecuado debe permitir ajustes mediante recetas para procesar cada familia de herramientas con su propio objetivo de filo, en lugar de imponer una configuración general.
¿Es necesario probar muestras antes de pedir una máquina para redondear aristas?
En la mayoría de los casos, sí. Las pruebas de muestras ayudan a verificar el radio de arista o el factor K alcanzables, confirmar si el proceso es simétrico o direccional y observar cómo se comporta el filo antes del recubrimiento. También permiten determinar si la aplicación necesita una máquina sencilla por lotes o una configuración más avanzada con control de movimiento.
¿Qué información de producción debe prepararse para el presupuesto y la evaluación del proceso?
Los proveedores suelen necesitar planos, fotografías de las herramientas, el material del sustrato, el estado actual del filo, la geometría objetivo, el rendimiento previsto y la secuencia de recubrimiento. Si están disponibles, también son útiles los datos de medición del filo y la información sobre la vida útil de la herramienta, porque ayudan a relacionar el objetivo de redondeo con el rendimiento real del mecanizado. Esto reduce el tiempo necesario para definir una ventana de proceso realista.
¿Cuánto suelen durar la instalación y la puesta en marcha?
Depende de la complejidad de la máquina. Un sistema estándar de chorreado húmedo basado en una cámara suele instalarse más rápido que una célula multieje a medida con soportes especializados y validación de recetas. La puesta en marcha debe incluir la preparación de los medios, la comprobación de presión, la alineación de las boquillas, pruebas de procesado, formación de operarios y correlación del resultado de la máquina con el método de medición del filo elegido.
¿Qué consumibles y repuestos son más importantes para redondear aristas de herramientas de corte?
Entre los elementos que suelen planificarse están los medios de chorreado, las boquillas, las mangueras, las juntas, las piezas de desgaste de las bombas, los elementos de protección visual y los componentes de gestión de la suspensión. Como la calidad del filo depende del estado de los medios, la reposición de abrasivo y el control de la contaminación no son detalles menores: forman parte del propio proceso. Las plantas también deben prever la sustitución periódica de boquillas, ya que su desgaste modifica gradualmente el patrón de chorreado.
¿Cómo debe evaluarse el servicio posventa para un proyecto de redondeo de aristas de precisión?
La cuestión clave no es solo reparar la máquina, sino mantener la estabilidad del proceso después de la entrega. Los compradores deben comprobar si el proveedor puede ayudar con el ajuste de recetas, el suministro de repuestos y abrasivos, cursos de actualización y la resolución de problemas cuando varían las mediciones del filo o cambian los resultados del recubrimiento posterior. En el acabado de herramientas de precisión, la calidad del soporte está estrechamente ligada al control de la ventana del proceso a largo plazo.