Respuesta rápida
El redondeo de aristas de plaquitas de carburo mejora la vida útil de la herramienta al sustituir un filo recién rectificado y frágil por una microgeometría controlada, más resistente al astillado, al fallo del recubrimiento y al desgaste inestable. En los sistemas de chorreado húmedo, se dirige abrasivo suspendido en agua hacia la arista de la plaquita con presión, ángulo y tiempo de exposición controlados, lo que permite preparar las aristas de forma repetible y con menos polvo en suspensión que el chorreado en seco. Para la mayoría de los fabricantes, el proceso es valioso cuando necesitan un radio de arista estable, uniformidad antes del recubrimiento y producción por lotes escalable de plaquitas para fresado, torneado, ranurado o taladrado.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Preparación de aristas mediante chorreado húmedo / chorreado con suspensión |
| Banda de presión habitual | Normalmente baja o media para una microerosión controlada |
| Objetivo de calidad | Radio de arista definido, factor K y condición sin rebabas |
| Comportamiento del polvo | Poco polvo en suspensión frente al chorreado en seco |
| Piezas principales | Plaquitas de torneado, fresado y ranurado de carburo, además de brocas indexables |
| Plazo habitual del proyecto | Los sistemas estándar por lotes suelen entregarse antes que las células servo totalmente personalizadas |
Qué es el redondeo de aristas de plaquitas de carburo
El redondeo de aristas de plaquitas de carburo es la preparación controlada del filo de corte de las plaquitas de carburo cementado después del rectificado y antes del recubrimiento o el uso final. En vez de dejar el filo extremadamente afilado, pero mecánicamente vulnerable, el proceso crea una pequeña geometría deliberada que resiste mejor las cargas de corte. Según la aplicación, puede ser un radio simétrico, una combinación de chaflán y radio o una forma direccional adaptada al flujo de viruta y al comportamiento del desgaste.
Dentro de la familia más amplia de procesos industriales, el redondeo de aristas de plaquitas de carburo pertenece al tratamiento superficial de precisión y se consigue habitualmente mediante chorreado húmedo, chorreado con arena húmeda, chorreado con suspensión o Vapor Blasting. La lógica subyacente está relacionada con la terminología del chorreado abrasivo, pero su objetivo es más específico: la máquina no se limita a limpiar la superficie de la plaquita, sino que conforma el filo a escala micrométrica para que la plaquita entre en servicio con una zona de corte más estable.
Para los fabricantes de herramientas de carburo, la principal ventaja es la estabilidad del radio de arista. Las plaquitas rectificadas suelen tener rebabas, microastillamientos o picos irregulares difíciles de ver, pero que se activan con facilidad bajo la carga de corte. El redondeo retira estos puntos débiles y convierte el filo en una geometría más duradera y repetible, capaz de favorecer la adhesión del recubrimiento y reducir los fallos prematuros en servicio.
Por qué importa el proceso antes del recubrimiento
El redondeo de aristas de plaquitas de carburo cobra aún más importancia cuando las plaquitas se recubren. Un recubrimiento depositado sobre un filo irregular o demasiado afilado puede agrietarse, adelgazarse o desprenderse antes en la zona de la arista, especialmente en cortes interrumpidos o materiales duros. Al formar una arista definida antes del recubrimiento, el paso de redondeo ofrece al proceso posterior un sustrato más uniforme.
Por eso, muchos fabricantes de carburo consideran el redondeo como parte de la cadena integral de ingeniería de herramientas, no como un acabado estético. El rectificado define la geometría macroscópica, el redondeo estabiliza el filo, el recubrimiento forma el sistema resistente al desgaste y el rendimiento de corte refleja la interacción entre los tres.
Dónde encaja el chorreado húmedo en la familia de procesos
Entre los métodos disponibles, el chorreado húmedo se utiliza ampliamente porque combina la acción abrasiva fina con una retirada de material relativamente suave y uniforme. El agua transporta el abrasivo, reduce el polvo y amortigua el impacto en comparación con una corriente totalmente seca. En producción, esto ayuda a mantener una ventana de funcionamiento estrecha para preparar aristas, en vez de comportarse como un proceso de limpieza basta.
Otra ventaja es la manipulación más limpia de las piezas. El chorreado húmedo permite un proceso cerrado y con poco polvo, y puede reducir el riesgo de contaminación por partículas sueltas en la zona de acabado. Para los fabricantes de plaquitas que manejan grandes volúmenes de piezas pequeñas, esa disciplina del proceso importa casi tanto como el propio resultado en la arista.
Ventajas principales de un proceso de redondeo específico
Un proceso específico para redondear aristas de plaquitas de carburo suele ofrecer cuatro ventajas frente a otras alternativas menos controladas:
- geometría de arista más repetible entre lotes;
- menos polvo en suspensión que con el chorreado en seco;
- acondicionamiento superficial mate más fino y uniforme;
- mejor integración con el flujo de producción previo al recubrimiento.
Estos aspectos explican por qué muchos fabricantes de herramientas consideran el redondeo con chorreado húmedo una tecnología de producción y no solo una comodidad de acabado. En una línea bien configurada, la misma lógica de proceso que se usa para el redondeo de aristas de herramientas de corte también puede favorecer la disciplina de recetas, la uniformidad entre operarios y el desarrollo trazable del proceso en distintas familias de plaquitas.
Cómo funciona el redondeo de aristas de plaquitas de carburo
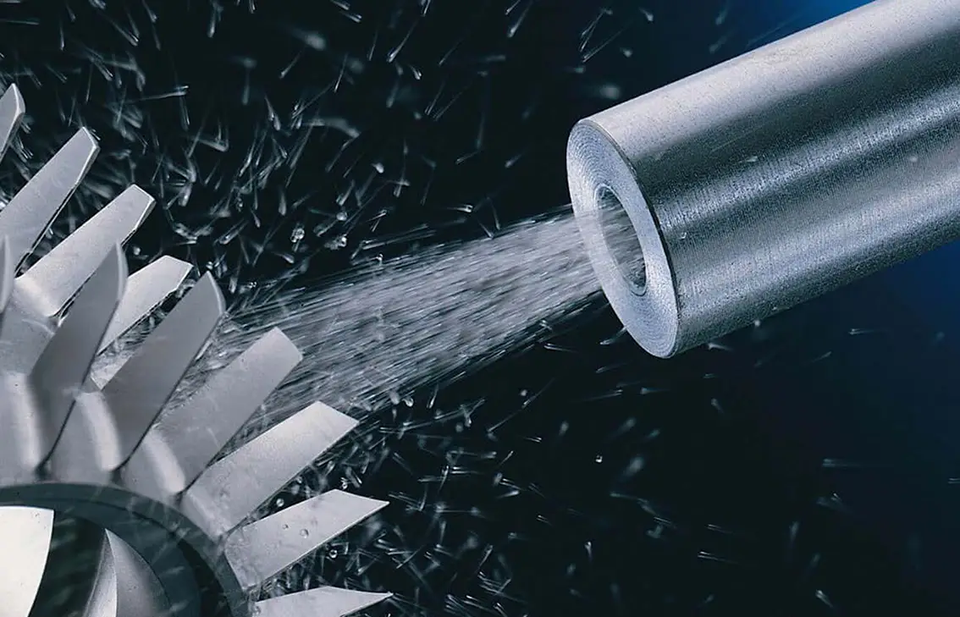
El redondeo de aristas de plaquitas de carburo funciona haciendo circular una suspensión de agua y medios abrasivos finos, acelerándola con aire comprimido, dirigiéndola hacia el filo de la plaquita con un ángulo y una distancia controlados y recuperando después la suspensión usada en un circuito cerrado. El proceso retira una cantidad muy pequeña de carburo de la zona del filo mediante microimpactos repetidos, no mediante corte en un punto único. Esto lo hace especialmente adecuado para estabilizar la arista sin rectificar toda la plaquita.
Sistema de suspensión y dispersión del abrasivo
El proceso comienza en un depósito donde se mezclan agua y abrasivo para formar una suspensión estable. Se necesita agitación o circulación para impedir que los medios sedimenten y provoquen variaciones de intensidad de corte durante el turno. En la producción de plaquitas es esencial que la suspensión se mantenga estable porque pequeños cambios de concentración pueden afectar tanto al crecimiento del radio de arista como al acabado superficial.
La elección del abrasivo depende del grado de carburo, la condición inicial del filo y el factor K o radio objetivo. Por lo general, se utilizan medios más finos cuando el objetivo es acondicionar sutilmente la arista y alterar lo mínimo posible la superficie. Los medios más gruesos pueden acelerar la retirada de material, pero también amplían la ventana de proceso y dificultan el control de la geometría fina.
Aceleración por aire comprimido y exposición de la boquilla
Una vez mezclada, la suspensión llega al circuito de chorreado y el aire comprimido la acelera a través de la boquilla. El tamaño y el ángulo de la boquilla, así como la distancia de separación, determinan cómo se distribuye la energía abrasiva a lo largo del filo. En el redondeo de plaquitas de carburo, el objetivo no es el ataque máximo, sino una exposición controlada y repetible.
La fijación de las plaquitas es igual de importante. Como son pequeñas y a menudo tienen varios filos utilizables, la máquina debe presentar cada filo a la corriente de chorreado con la misma uniformidad. Cuanto más constante sea la relación entre el utillaje y la boquilla, más predecible será la geometría resultante del filo.
Recuperación en circuito cerrado y sedimentación
Después del chorreado, la suspensión vuelve a la zona de recuperación de la máquina y entra de nuevo en el circuito de circulación. Durante ese ciclo, el abrasivo fragmentado, los finos de carburo y los lodos se separan gradualmente mediante sedimentación y gestión de residuos. Un sistema de circuito cerrado reduce el consumo, pero su valor principal es mantener estable el proceso a lo largo del tiempo.
Si la recuperación y la sedimentación se gestionan mal, la máquina puede seguir funcionando mientras produce resultados distintos a los de principio del día. Por eso, la gestión automática de la arena residual no es solo una función de limpieza: forma parte de la repetibilidad del proceso en la fabricación de plaquitas de precisión.
Recogida de polvo, control de niebla de agua y estabilidad de presión
Aunque el chorreado húmedo reduce mucho el polvo seco, la cabina sigue necesitando un control adecuado de la niebla de agua, las salpicaduras y la visibilidad. Las cámaras cerradas y los sistemas de recogida de polvo o niebla compatibles con procesos húmedos ayudan a mantener estable y más segura la zona de trabajo. Esto es especialmente importante cuando se cargan y descargan muchas plaquitas a lo largo del turno.
El control de presión es otra variable crítica. Un sistema que regula la presión de chorreado mediante PID puede mantener una condición de proceso más constante a medida que cambian el desgaste de la boquilla, la resistencia de la línea o la demanda de aire. En el redondeo de plaquitas de carburo, la presión estable suele ser más valiosa que la presión elevada, porque la ventana del proceso depende de la uniformidad de la microgeometría, no solo de la velocidad de retirada.
Al redondear aristas de plaquitas de carburo, importa más la uniformidad de la forma del filo que la agresividad del chorro.
| Parámetro del proceso | Rango o práctica habitual | Importancia |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,45 MPa, según la aplicación | Controla la velocidad de microerosión y la intensidad de conformado del filo |
| Concentración de la suspensión | Suele mantenerse dentro de una banda controlada de sólidos baja o media | Afecta a la acción de corte, el acabado y la estabilidad entre lotes |
| Tamaño de partícula abrasiva | Suelen seleccionarse medios finos para preparar filos de plaquitas | Influye en el crecimiento del radio de arista y la textura superficial |
| Distancia de separación y ángulo de boquilla | Se fijan según la forma de la plaquita y el factor K objetivo | Determinan dónde se concentra la energía en el filo |
| Consumo de medios | Depende de la fragmentación, la contaminación y las prácticas de limpieza | Influye en el coste operativo y la uniformidad de resultados |
| Sistema de control | Recetas PLC/HMI con presión regulada y exposición temporizada | Permite procesar plaquitas de forma repetible |
Redondeo de aristas de plaquitas de carburo frente al chorreado en seco y otros métodos
El redondeo de aristas de plaquitas de carburo suele compararse con varias rutas de acabado: chorreado en seco, acabado por arrastre, acabado vibratorio y, en algunos casos, métodos relacionados con cepillado o granallado. Todos tienen cabida, pero resuelven problemas algo distintos. La mejor opción depende de si la fábrica prioriza el control local de aristas, el suavizado de toda la pieza, poco polvo, la flexibilidad de los utillajes o una menor inversión inicial.
El chorreado en seco puede retirar material con rapidez y ser suficiente para trabajos superficiales más bastos, pero suele crear un entorno más difícil para acabar plaquitas con precisión. Los métodos por arrastre y vibratorios pueden ser eficaces para suavizar aristas en general en varias piezas a la vez, aunque suelen afectar más ampliamente a toda la plaquita y ofrecen menos selectividad para conformar el filo. El granallado de pretensado pertenece a una categoría de procesos consolidada con su propio marco de normas y métodos de granallado de pretensado, pero su objetivo principal no es el mismo que la formación precisa del radio de arista de una plaquita.
Chorreado con arena húmeda frente al chorreado en seco en plaquitas
En las plaquitas de carburo, el principal argumento a favor del chorreado húmedo es acondicionar las aristas de forma controlada y con menos polvo en suspensión. El agua actúa como medio portador y ayuda a producir una microerosión más uniforme y amortiguada que una corriente totalmente seca. Por lo general, esto facilita lograr una preparación fina y repetible del filo sin tratar la pieza como un objetivo de limpieza basta.
El chorreado en seco sigue siendo útil cuando el taller prioriza la sencillez del equipo y es menos sensible a la carga de polvo o al control ultrafino de las aristas. Sin embargo, cuando el fabricante de plaquitas necesita objetivos de radio estrechos y un comportamiento fiable antes del recubrimiento, el chorreado húmedo suele ofrecer una ventana de proceso más manejable.
Por qué siguen siendo pertinentes otros métodos
El acabado vibratorio y por arrastre sigue siendo pertinente porque permite procesar muchas piezas juntas y puede ser adecuado para programas en que importa más el suavizado general que controlar de forma muy direccional el factor K. El cepillado puede ser económico para retirar rebabas ligeras, pero suele ser menos robusto cuando se busca un resultado complejo o estrechamente controlado en las aristas. Por tanto, la decisión de compra debe basarse en la geometría objetivo y el método de control de calidad, no solo en la tradición.
| Dimensión de evaluación | Redondeo con chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal | Preparación controlada de aristas de plaquitas | Chorreado general y tratamiento más basto del filo | Tensionado superficial / granallado funcional | Suavizado y desbarbado de toda la pieza |
| Generación de polvo | Baja frente al chorreado en seco | Alta salvo que la extracción sea amplia | Moderada en sistemas cerrados | Poco polvo en suspensión, pero requiere separar los medios |
| Selectividad en las aristas | Alta con control de boquilla, utillaje y tiempo | Moderada | Limitada para conformar aristas con precisión | Moderada, normalmente menos localizada |
| Acabado superficial | Suele ser fino, uniforme y mate | Es habitual una textura más agresiva | Textura funcional de granallado | Acabado general liso |
| Riesgo de incrustación de medios | Menor en muchas superficies por la fase acuosa | Mayor en algunas superficies sensibles | Depende de los medios y de la combinación de materiales | Mecanismo distinto; no es directamente comparable |
| Gestión ambiental | Gestión de lodos húmedos y suspensión | Mayor carga de recogida de polvo | Requiere contener los medios secos | Gestión de medios, compuestos y aguas residuales |
Especificaciones clave que conviene evaluar antes de comprar
Al evaluar equipos para redondear aristas de plaquitas de carburo, el primer paso es definir el resultado en términos medibles. No basta con decir «eliminar rebabas» o «reforzar el filo». El equipo de compras debe especificar el radio de arista o el intervalo del factor K objetivo, la banda de variación aceptable, las familias de plaquitas incluidas y si el proceso se realiza antes o después de las etapas de limpieza o recubrimiento.
La segunda prioridad es la estabilidad de la presión de chorreado. El rango de presión importa, pero su regulación estable es más importante. En la producción de plaquitas, una máquina debe mantener una condición constante de chorreado en tiradas largas, durante el desgaste de la boquilla y en los ciclos de mantenimiento habituales. Si la presión fluctúa mucho, el proceso puede desviarse aunque el tiempo y los utillajes no cambien.
La capacidad de movimiento y posicionamiento debe corresponder a la mezcla de plaquitas. Las plaquitas de torneado indexables planas pueden funcionar bien en utillajes densos para lotes, mientras que las geometrías más complejas pueden necesitar indexación programable o movimiento multieje de boquilla. Cuando hay que redondear varios filos con simetría controlada, la repetibilidad de presentación de la pieza es un factor decisivo al seleccionar la máquina.
El rendimiento debe evaluarse junto con la lógica de carga. Una cámara que admita muchas plaquitas de una vez puede parecer productiva, pero si la preparación de utillajes es lenta o los cambios son frecuentes, el rendimiento práctico puede quedar por debajo de lo previsto. El mejor análisis compara en conjunto el tiempo de ciclo, la densidad de utillajes, la intervención del operario y la frecuencia de inspección, no como cifras aisladas.
El control HMI y las recetas también son esenciales. Una máquina de producción debe guardar la presión de chorreado, el tiempo de ciclo, la trayectoria de movimiento si corresponde, los permisos de usuario y el historial de alarmas. En la producción por turnos, bloquear las recetas puede ser tan importante como el diseño de la boquilla, ya que evita ajustes informales que aumenten la variación de las aristas.
El diseño de mantenimiento merece atención. Conviene preguntar cómo se mezcla la suspensión, cómo se descargan los sedimentos, con qué rapidez se cambian las boquillas, cómo se mantiene la visibilidad en la cabina y cómo indica la máquina que el abrasivo se ha degradado. Estos factores afectan directamente a la disponibilidad y la uniformidad, especialmente en un proceso donde pequeñas desviaciones pueden cambiar el comportamiento de la plaquita en la máquina herramienta.
Los servicios y la seguridad forman parte de la especificación, no son consideraciones posteriores. La calidad del aire comprimido, la gestión del agua, el sellado del cerramiento, los enclavamientos y la extracción de niebla influyen en que el proceso pueda funcionar limpiamente en producción. Los equipos de planta también deben revisar el espacio en el suelo, el acceso de servicio y la compatibilidad de la distribución de la máquina con el flujo general de acabado e inspección.
Por último, el comprador debe valorar la capacidad de la máquina para facilitar la validación del proceso. Si el proveedor puede ayudar a relacionar los ajustes de chorreado con la medición real de las aristas y el rendimiento de corte posterior, la máquina se convierte en una etapa de fabricación controlada y no en una estación de acabado opaca. Esta diferencia suele determinar si la inversión puede ampliarse con éxito más allá de la fase inicial de pruebas.
Aplicaciones en distintos sectores
Aunque el redondeo de aristas de plaquitas de carburo es el tema principal, los mismos principios del chorreado húmedo se extienden a muchas aplicaciones de acabado relacionadas. Esto importa porque muchas fábricas no compran un proceso para una sola familia de piezas: invierten en una plataforma que también pueda desbarbar, pretratar y acondicionar superficies finas en distintas líneas de producto.
En el sector de las herramientas de corte, el redondeo de plaquitas se utiliza normalmente antes del recubrimiento PVD o CVD y de la inspección final de calidad. Fuera de ese segmento, un control abrasivo similar puede servir para retirar rebabas, limpiar piezas de fabricación aditiva, eliminar cascarilla o dar un acabado mate a superficies sensibles. Este solapamiento explica por qué el equipo de chorreado húmedo aparece en entornos de fabricación variados y no solo en fábricas de herramientas.
Un ejemplo relacionado es el pretratamiento antes de pintar o aplicar un recubrimiento de conversión. Se reconoce desde hace tiempo que la condición superficial es fundamental para el rendimiento del recubrimiento, y el marco general de preparación de superficies para recubrimientos explica por qué importan la limpieza controlada y la uniformidad de rugosidad antes de aplicar las capas posteriores. Aunque el pretratamiento para recubrimientos es un caso de uso distinto del redondeo de plaquitas, la lógica del equipo para exponer de forma controlada la superficie a un abrasivo húmedo está estrechamente relacionada.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas de torneado, fresado y ranurado | Geometría estable de la arista y menos defectos en filos débiles |
| Eliminación de rebabas | Piezas metálicas de precisión | Componentes pequeños mecanizados, estampados o sinterizados | Desbarbado selectivo con impacto superficial controlado |
| Eliminación de cascarilla | Suministro de acero y piezas forjadas | Barras, piezas forjadas y superficies afectadas por el calor | Eliminación de óxido antes de las operaciones posteriores |
| Pretratamiento antes del recubrimiento | Acabado industrial general | Piezas metálicas antes de pintar o aplicar recubrimientos funcionales | Sustrato más limpio y uniforme |
| Posprocesado AM | Fabricación aditiva | Piezas metálicas impresas en 3D y herramientas híbridas | Refinamiento superficial y limpieza de polvo suelto |
| Granallado de piezas metálicas | Fabricación de componentes mecánicos | Muelles, engranajes y componentes sometidos a carga | Acondicionamiento superficial funcional |
| Tratamiento de superficies de vidrio | Vidrio arquitectónico y técnico | Paneles mateados y piezas especiales de vidrio | Apariencia mate uniforme |
| Acabado de dispositivos 3C | Electrónica y carcasas de precisión | Cubiertas, bastidores y piezas metálicas decorativas | Suavizado fino y uniformidad estética |
Guía para seleccionar el equipo
La selección de equipos para el redondeo de aristas de plaquitas de carburo depende de si la planta aún está desarrollando el proceso o ya produce familias de plaquitas validadas. Los proyectos iniciales suelen necesitar flexibilidad para probar el tipo de abrasivo, el ángulo y el tiempo de exposición. Los programas maduros suelen requerir utillajes densos, bloqueo de recetas y resultados predecibles entre turnos.
Ocho configuraciones habituales
Una forma práctica de organizar la decisión es por niveles de configuración. Un equipo de laboratorio o piloto puede empezar con una célula flexible de R&D asistida por robot que permita desarrollar rápidamente el método con varias formas de plaquita. En la gama DasiAuto, una unidad robotizada de chorreado húmedo para R&D cumple esa función, porque la validación de muestras suele requerir más flexibilidad que volumen.
Una vez estabilizada la receta, resulta más atractiva una cámara por lotes. Una cabina por lotes de una cámara puede ser adecuada para la producción rutinaria de plaquitas cuando se procesa repetidamente una familia con carga controlada. Cuando aumenta el nivel de utilización, un sistema de chorreado húmedo de doble cámara puede mejorar la eficiencia de la línea al separar mejor las tareas de carga y chorreado.
Adaptar la configuración a la mezcla de plaquitas
La elección adecuada también depende de la variedad de plaquitas. Las plaquitas de torneado estándar con geometría uniforme pueden ser ideales para utillajes densos por lotes, mientras que las plaquitas de fresado especiales, las variantes de rompevirutas o los requisitos complejos de preparación del filo pueden justificar más control de movimiento o exposición pieza por pieza. Las fábricas con catálogos amplios suelen beneficiarse de utillajes modulares y una buena gestión de recetas, aunque su rendimiento nominal no sea el máximo.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de desarrollo de sobremesa | Evaluaciones de laboratorio y primeras pruebas | Plaquitas y cupones pequeños | Moderado | Pruebas de viabilidad de abrasivo y presión |
| 2. Célula de R&D asistida por robot | Validación piloto y trabajo con muestras | Plaquitas de precisión pequeñas | Alto | Desarrollo del proceso desde varios ángulos |
| 3. Cabina manual flexible | Lotes pequeños y tipos variados de plaquita | Plaquitas pequeñas | Moderado | Cambios frecuentes y geometrías variadas |
| 4. Sistema estándar por lotes de una cámara | Producción regular por lotes | Familias de plaquitas pequeñas y medianas | Alto | Redondeo estable con recetas de proceso |
| 5. Máquina controlada para piezas individuales | Procesamiento discreto de volumen medio | Plaquitas individuales de alto valor | Alto | Control estricto del ciclo y trazabilidad |
| 6. Célula de redondeo servo multieje | Producción de precisión | Geometrías complejas de plaquita | Muy alto | Factor K direccional y acceso avanzado a las aristas |
| 7. Sistema de doble cámara de alto aprovechamiento | Producción por lotes de mayor rendimiento | Programas repetitivos de plaquitas | Alto | Carga paralela con recetas uniformes |
| 8. Línea específica para una aplicación personalizada | Flujo industrial dedicado | Gama específica de plaquitas | De alto a muy alto | Integración del redondeo en una línea de acabado más amplia |
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste del equipo para redondear aristas de plaquitas de carburo depende sobre todo de la complejidad del control, no solo del tamaño de la cabina. Un sistema básico de chorreado húmedo para desbarbado general es muy distinto de una máquina destinada a formar de manera controlada la geometría de las aristas. El precio suele depender de la capacidad de movimiento, la sofisticación de los utillajes, las funciones HMI, el diseño del circuito de recuperación, el control de niebla y el nivel de automatización de carga o indexación.
Los plazos de entrega siguen una lógica similar. Las máquinas estándar con distribuciones de cámara conocidas suelen entregarse antes que los sistemas personalizados que requieren estudios con muestras, utillajes específicos para plaquitas o programación avanzada de movimiento. En general, cuanto más depende el proyecto del desarrollo y la validación del proceso antes del envío, más refleja el calendario el trabajo de ingeniería y ensayo, y no solo la fabricación.
Para calcular el retorno de la inversión, la comparación más pertinente no es el coste de la máquina frente a la mano de obra manual de forma aislada. Un modelo mejor compara la ruta actual de preparación de aristas con una ruta controlada de chorreado húmedo en cuanto a mano de obra, desechos, rendimiento del recubrimiento y vida útil de la herramienta en campo. Si las plaquitas necesitan retrabajos frecuentes o muestran fallos tempranos en las aristas, el efecto económico del control del proceso puede superar ampliamente el ahorro de mano de obra.
El ahorro de mano de obra sigue importando, especialmente cuando los operarios chorrean, cepillan o clasifican manualmente plaquitas con resultados irregulares. Una máquina con recetas puede reducir la dependencia de la técnica individual y acortar el tiempo perdido en ajustes o inspecciones repetidas. Este efecto se nota más al aumentar el volumen o cuando varios turnos deben mantener la misma ventana de calidad.
El retorno relacionado con la calidad suele ser mayor. El redondeo de aristas puede favorecer una cobertura más estable del recubrimiento en el filo, reducir microdefectos frágiles y disminuir la probabilidad de astillado prematuro en servicio. Incluso una mejora moderada de la uniformidad del rendimiento de las plaquitas puede tener gran valor posterior, porque las herramientas de corte influyen en el tiempo de ciclo, los desechos y la confianza en la máquina herramienta del cliente.
Una tercera categoría de retorno es la integración del proceso. Cuando el redondeo con chorreado húmedo se conecta de forma lógica con el rectificado, la limpieza, el recubrimiento y la inspección, la planta dedica menos tiempo a diagnosticar si los fallos provienen de la arista, el recubrimiento o las variaciones de manipulación. Así, una máquina de redondeo bien implementada reduce tanto la ambigüedad del proceso como el coste operativo.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Se puede personalizar el redondeo de aristas de plaquitas de carburo para distintos grados y geometrías de rompevirutas?
Sí. Los distintos grados de carburo, las resistencias de arista, las formas de rompevirutas y los planes de recubrimiento suelen requerir diferentes presiones de chorreado, selección de abrasivos, diseño de utillajes y tiempos de exposición. Una configuración de producción útil debe permitir ajustar recetas para varias familias de plaquitas sin cambios manuales incontrolados.
¿Es necesario probar muestras antes de comprar equipo para redondear aristas de plaquitas de carburo?
En la mayoría de los casos, sí. Las pruebas con muestras ayudan a verificar si se puede alcanzar el radio de arista o factor K objetivo en la geometría real de la plaquita y si el acabado sigue siendo adecuado para el recubrimiento y el uso final de corte. También permiten determinar si basta una máquina estándar de cámara o si se justifica una configuración más avanzada con control de movimiento.
¿Qué información debe proporcionar el comprador para la oferta y la revisión técnica?
El proveedor normalmente necesitará planos de las plaquitas, información sobre el grado de carburo, la condición actual del filo tras el rectificado, la geometría objetivo, la secuencia de recubrimiento y el volumen de producción previsto. También son útiles los datos de medición de aristas, las fotos y las notas sobre fallos reales de corte, ya que ayudan a convertir una solicitud general en una especificación de proceso viable.
¿Cómo suelen realizarse la instalación, la puesta en marcha y la formación de operarios?
Una puesta en marcha adecuada debe incluir el arranque de la máquina, la preparación de la suspensión, la configuración de boquillas y utillajes, la validación de recetas y las instrucciones básicas de mantenimiento. La formación de operarios no debe limitarse a pulsar botones: también debe cubrir la condición de la suspensión, el desgaste de las boquillas, los intervalos de limpieza y la forma en que se manifiestan las variaciones del proceso en el resultado de las aristas.
¿Qué consumibles y repuestos son más importantes para el redondeo de aristas de plaquitas de carburo?
Los consumibles principales son los medios abrasivos, las boquillas, las mangueras, las juntas, los componentes de desgaste de la bomba, las piezas de protección de la cabina y los elementos de manipulación de la suspensión. Como el resultado en las aristas depende de un comportamiento abrasivo estable, la gestión de medios es una cuestión de control del proceso y no una simple compra. Por tanto, la planificación de repuestos debe centrarse en los componentes que más pueden afectar al patrón de chorreado y a la estabilidad de presión.
¿Cómo deben evaluar los compradores el servicio posventa para un proyecto de redondeo?
La pregunta más importante es si el soporte va más allá de las reparaciones mecánicas y también mantiene la estabilidad continua del proceso. Conviene revisar cómo gestiona el proveedor los repuestos, el suministro de abrasivo, la resolución de problemas, el refinamiento de recetas y la revalidación cuando cambian la geometría de las plaquitas o los requisitos del recubrimiento. En el redondeo de aristas de plaquitas de carburo, el soporte a largo plazo está estrechamente ligado a la uniformidad sostenida.