Réponse rapide
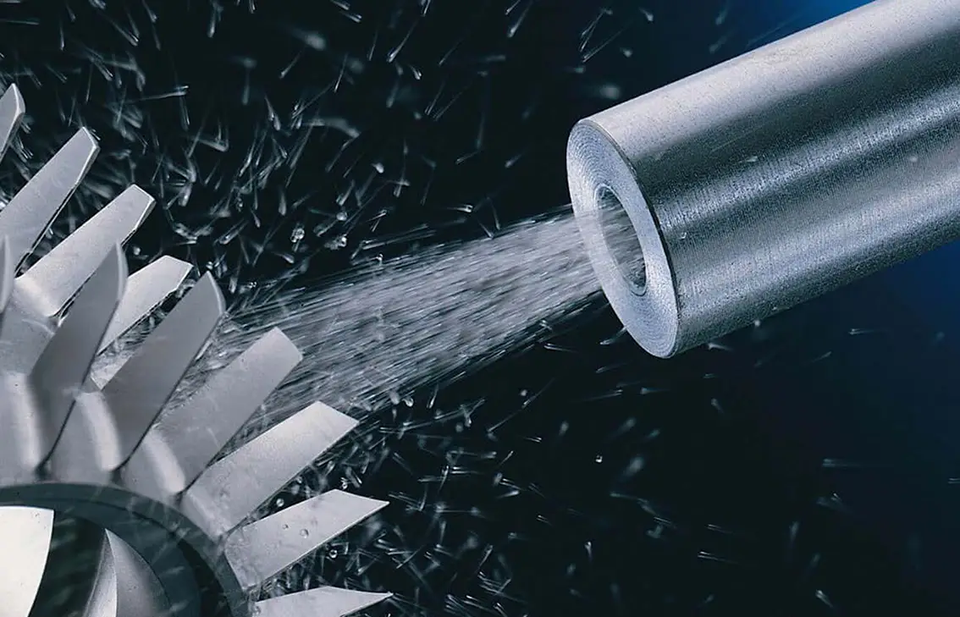
La préparation des arêtes des plaquettes en carbure améliore la durée de vie de l’outil en remplaçant une arête fraîchement rectifiée et fragile par une microgéométrie contrôlée, plus résistante à l’écaillage, à la défaillance du revêtement et à l’usure instable. Dans les systèmes de sablage humide, les abrasifs en suspension dans l’eau sont dirigés vers l’arête de la plaquette sous une pression, un angle et une durée d’exposition contrôlés, afin d’obtenir une préparation répétable avec moins de poussières en suspension qu’en sablage à sec. Pour la plupart des fabricants, ce procédé est utile lorsqu’ils ont besoin d’un rayon d’arête stable, d’une régularité avant revêtement et d’une production par lots évolutive de plaquettes destinées au fraisage, au tournage, au rainurage ou au perçage.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage humide / préparation des arêtes par sablage en suspension |
| Plage de pression courante | Pression de sablage généralement faible à moyenne pour une micro-érosion contrôlée |
| Objectif qualité | Rayon d’arête et facteur K définis, arête sans bavure |
| Comportement des poussières | Peu de poussières en suspension par rapport au sablage à sec |
| Principales pièces traitées | Plaquettes de tournage, de fraisage et de rainurage en carbure, forets à plaquettes amovibles |
| Délais typiques du projet | Les systèmes standard par lots sont généralement plus rapides que les cellules asservies entièrement personnalisées |
Qu’est-ce que la préparation des arêtes des plaquettes en carbure ?
La préparation des arêtes des plaquettes en carbure consiste à traiter de manière contrôlée leur arête coupante après rectification et avant revêtement ou utilisation finale. Au lieu de conserver une arête très vive mais mécaniquement vulnérable, le procédé crée une petite géométrie d’arête délibérée, capable de mieux résister aux efforts de coupe. Selon l’application, cette géométrie peut prendre la forme d’un rayon symétrique, d’une combinaison chanfrein-rayon ou d’une forme directionnelle adaptée à l’écoulement des copeaux et au comportement à l’usure.
Dans la famille plus large des procédés industriels, la préparation des arêtes des plaquettes en carbure relève du traitement de surface de précision et est couramment réalisée par sablage humide, sablage au sable humide, sablage en suspension ou sablage abrasif humide. Sa logique sous-jacente est apparentée à la terminologie du sablage abrasif, mais son objectif est plus précis : la machine ne se contente pas de nettoyer la surface de la plaquette. Elle façonne l’arête à l’échelle microscopique afin que la plaquette possède une zone de coupe plus stable en service.
Pour les fabricants d’outils en carbure, le principal avantage est la stabilité du rayon d’arête. Les plaquettes rectifiées présentent souvent des bavures, des micro-ébréchures ou des aspérités irrégulières, difficiles à voir mais susceptibles de se manifester sous les efforts de coupe. La préparation des arêtes élimine ces défauts fragiles et transforme l’arête en une géométrie plus durable et répétable, susceptible de favoriser l’adhérence du revêtement et de réduire les défaillances précoces en service.
Pourquoi ce procédé est important avant le revêtement
La préparation des arêtes des plaquettes en carbure prend davantage d’importance lorsque celles-ci sont revêtues. Un revêtement déposé sur une arête irrégulière ou trop vive peut se fissurer, s’amincir ou se détacher plus tôt dans cette zone, notamment en coupe interrompue ou lors de l’usinage de matériaux durs. En créant une arête définie avant le revêtement, l’étape de préparation fournit au procédé ultérieur un substrat plus régulier.
C’est pourquoi de nombreux fabricants de carbure considèrent la préparation des arêtes comme une étape de la chaîne complète d’ingénierie de l’outil, et non comme une simple finition esthétique. La rectification définit la macro-géométrie, la préparation stabilise l’arête, le revêtement forme le système résistant à l’usure, et les performances de coupe résultent de l’interaction de ces trois éléments.
Place du sablage humide dans la famille des procédés
Parmi les méthodes disponibles, le sablage humide est largement utilisé, car il associe une action abrasive fine à un enlèvement de matière relativement doux et uniforme. L’eau transporte les abrasifs, limite les poussières et amortit l’impact par rapport à un jet entièrement sec. En production, cela aide le procédé à respecter une plage de fonctionnement étroite pour la préparation des arêtes, plutôt qu’à agir comme un nettoyage grossier.
La manutention plus propre des pièces constitue un autre avantage. Le sablage humide permet un traitement fermé générant peu de poussières et peut réduire le risque de contamination par des particules dispersées dans la zone de finition. Pour les fabricants de plaquettes qui manipulent de grands volumes de petites pièces, cette rigueur de procédé compte presque autant que le résultat obtenu sur les arêtes.
Principaux avantages d’un procédé dédié à la préparation des arêtes
Un procédé dédié à la préparation des arêtes des plaquettes en carbure présente généralement quatre avantages par rapport à des solutions moins contrôlées :
- une géométrie d’arête plus répétable d’un lot à l’autre ;
- moins de poussières en suspension qu’en sablage à sec ;
- un conditionnement de surface mat plus fin et plus uniforme ;
- une meilleure intégration au flux de production précédant le revêtement.
Ces éléments expliquent pourquoi de nombreux fabricants d’outils considèrent la préparation des arêtes par sablage humide comme une technologie de production, et non comme une simple commodité de finition. Sur une ligne bien configurée, la même logique de procédé que pour la préparation des arêtes des outils de coupe peut également assurer une gestion rigoureuse des recettes, une meilleure régularité entre opérateurs et un développement traçable du procédé sur différentes familles de plaquettes.
Comment fonctionne la préparation des arêtes des plaquettes en carbure ?
La préparation des arêtes des plaquettes en carbure consiste à faire circuler une suspension d’eau et d’abrasifs fins, à l’accélérer par air comprimé, à la diriger vers l’arête de la plaquette selon un angle et une distance contrôlés, puis à récupérer la suspension usagée dans un circuit fermé. Le procédé enlève une très petite quantité de carbure dans la zone de l’arête par des micro-impacts répétés plutôt que par une coupe ponctuelle. Il convient ainsi particulièrement à la stabilisation de l’arête sans rectifier à nouveau toute la plaquette.
Système de suspension et mise en suspension des abrasifs
Le procédé commence dans une cuve où l’eau et les abrasifs sont mélangés pour former une suspension stable. Une agitation ou une circulation est nécessaire afin que les abrasifs ne se déposent pas et ne provoquent pas de dérive de l’intensité de coupe pendant l’équipe. Pour la production de plaquettes, la stabilité de la suspension est essentielle, car de faibles variations de concentration peuvent modifier à la fois l’augmentation du rayon d’arête et la finition de surface.
Le choix des abrasifs dépend de la nuance de carbure, de l’état initial de l’arête et du facteur K ou du rayon visé. Des abrasifs plus fins sont généralement utilisés lorsque l’objectif est un conditionnement léger de l’arête et une perturbation minimale de la surface. Des abrasifs plus grossiers peuvent accélérer l’enlèvement de matière, mais ils élargissent également la plage de fonctionnement et compliquent le contrôle précis de la géométrie.
Accélération par air comprimé et exposition aux buses
Une fois mélangée, la suspension est acheminée vers le circuit de sablage et accélérée par l’air comprimé à travers la buse. La taille et l’angle de la buse, ainsi que la distance de projection, déterminent la répartition de l’énergie abrasive le long de l’arête coupante. Pour la préparation des arêtes des plaquettes en carbure, l’objectif n’est pas une action maximale, mais une exposition contrôlée et répétable.
Le montage des plaquettes est tout aussi important. Comme les plaquettes sont petites et comportent souvent plusieurs arêtes utilisables, la machine doit présenter chaque arête de manière régulière au jet de sablage. Plus la relation entre le montage et les buses est constante, plus la géométrie d’arête obtenue est prévisible.
Récupération en circuit fermé et décantation
Après le sablage, la suspension retombe dans la zone de récupération de la machine et rejoint le circuit de circulation. Au cours de ce cycle, les abrasifs fragmentés, les fines de carbure et les boues sont séparés progressivement par décantation et gestion des déchets. Un circuit fermé réduit la consommation, mais son principal intérêt est de maintenir la stabilité du procédé dans la durée.
Lorsque la récupération et la décantation sont mal gérées, la machine peut continuer à fonctionner tout en produisant un résultat différent de celui obtenu plus tôt dans la journée. C’est pourquoi la gestion automatique des abrasifs usagés n’est pas qu’une fonction d’entretien. Elle fait partie de la répétabilité du procédé dans la fabrication de plaquettes de précision.
Dépoussiérage, maîtrise du brouillard d’eau et stabilité de pression
Bien que le sablage humide réduise fortement les poussières sèches, la cabine doit tout de même maîtriser correctement le brouillard d’eau, les éclaboussures et la visibilité. Les chambres fermées et les systèmes de collecte des poussières ou du brouillard adaptés aux procédés humides contribuent à stabiliser la zone de travail et à améliorer la sécurité des opérateurs. C’est particulièrement important lorsque de nombreuses plaquettes sont chargées et déchargées à plusieurs reprises pendant l’équipe.
La régulation de pression est une autre variable critique. Un système utilisant une pression de sablage régulée par PID peut maintenir un état de procédé plus constant malgré les changements dus à l’usure des buses, à la résistance du circuit ou à la demande en air. Pour la préparation des arêtes de plaquettes en carbure, une pression stable est souvent plus précieuse qu’une pression élevée, car la plage de fonctionnement est définie par la régularité de la microgéométrie plutôt que par la seule vitesse d’enlèvement.
Pour la préparation des arêtes des plaquettes en carbure, la régularité de la forme de l’arête importe davantage que l’agressivité du sablage.
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement de 0,15 à 0,45 MPa, selon l’application | Contrôle le taux de micro-érosion et l’intensité de formation de l’arête |
| Concentration de la suspension abrasive | Généralement maintenue dans une plage contrôlée de faible à moyenne teneur en solides | Influe sur l’action de coupe, la finition et la stabilité des lots |
| Taille des particules abrasives | Des abrasifs fins sont couramment choisis pour préparer les arêtes des plaquettes | Influe sur l’augmentation du rayon d’arête et la texture de surface |
| Distance de projection et angle de la buse | Réglés selon la forme de la plaquette et le facteur K visé | Détermine où l’énergie se concentre sur l’arête |
| Consommation d’abrasifs | Dépend de la fragmentation, de la contamination et des pratiques de nettoyage | Influe sur les coûts d’exploitation et la régularité des résultats |
| Système de commande | Recettes PLC/IHM avec pression régulée et exposition minutée | Permet de répéter le traitement d’une plaquette à l’autre |
Préparation des arêtes des plaquettes en carbure, sablage à sec et autres méthodes
La préparation des arêtes des plaquettes en carbure est généralement comparée à plusieurs procédés de finition concurrents : sablage à sec, tribofinition par traînage, finition vibratoire et, dans certains cas, brossage ou procédés apparentés au grenaillage de précontrainte. Chacun a son utilité, mais ils répondent à des besoins différents. Le meilleur choix dépend des priorités de l’usine : contrôle local des arêtes, lissage de toute la pièce, réduction des poussières, flexibilité des montages ou investissement initial minimal.
Le sablage à sec peut enlever rapidement de la matière et convenir aux travaux de surface plus grossiers, mais il crée généralement un environnement plus agressif pour la finition de précision des plaquettes. Les procédés par traînage et vibratoires peuvent lisser efficacement plusieurs arêtes à la fois, mais affectent souvent plus largement l’ensemble de la plaquette et offrent moins de sélectivité dans le façonnage des arêtes. Le grenaillage de précontrainte est une catégorie de procédé établie, régie notamment par les normes et méthodes de grenaillage de précontrainte, mais son objectif principal diffère de la formation précise du rayon d’arête des plaquettes.
Sablage humide ou sablage à sec des plaquettes
Pour les plaquettes en carbure, le principal argument en faveur du sablage humide est le conditionnement contrôlé des arêtes avec moins de poussières en suspension. L’eau sert de phase porteuse et contribue à produire une micro-érosion plus uniforme et amortie qu’un jet entièrement sec. Il est ainsi généralement plus facile d’obtenir une préparation fine et répétable des arêtes sans traiter la pièce comme une cible de nettoyage grossier.
Le sablage à sec reste utile lorsque l’atelier privilégie un équipement simple et se montre moins sensible à la charge de poussières ou au contrôle très fin des arêtes. Toutefois, lorsque le fabricant de plaquettes exige des rayons cibles précis et un comportement fiable avant revêtement, le sablage humide offre souvent une plage de procédé plus facile à maîtriser.
Pourquoi les autres méthodes restent pertinentes
La finition vibratoire et par traînage reste pertinente, car elle permet de traiter de nombreuses pièces ensemble et peut convenir à des programmes de plaquettes où le lissage général compte davantage qu’un contrôle très directionnel du facteur K. Le brossage peut être économique pour éliminer de petites bavures, mais il est généralement moins fiable lorsqu’il faut obtenir des arêtes complexes ou strictement contrôlées. La décision d’achat devrait donc reposer sur la géométrie visée et la méthode de contrôle qualité, et non sur la seule tradition.
| Critère d’évaluation | Préparation des arêtes par sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire / par traînage |
|---|---|---|---|---|
| Objectif principal | Préparation contrôlée des arêtes des plaquettes | Sablage général et traitement plus grossier des arêtes | Mise en contrainte de surface / grenaillage fonctionnel de précontrainte | Lissage et ébavurage de toute la pièce |
| Production de poussières | Faible par rapport au sablage à sec | Élevée sans extraction importante | Modérée dans les systèmes fermés | Peu de poussières en suspension, mais une séparation des abrasifs est nécessaire |
| Sélectivité des arêtes | Élevée avec le contrôle des buses, du montage et de la durée | Modéré | Limitée pour façonner précisément les arêtes | Modérée, souvent moins localisée |
| Finition de surface | Finition mate fine et uniforme typique | Texture plus agressive courante | Texture fonctionnelle obtenue par grenaillage de précontrainte | Finition globale lisse |
| Risque d’incrustation des abrasifs | Réduit sur de nombreuses surfaces grâce à la phase aqueuse | Plus élevé sur certaines surfaces sensibles | Dépend de la combinaison d’abrasifs et de matériau | Mécanisme différent ; comparaison directe impossible |
| Gestion environnementale | Gestion des boues humides et de la suspension abrasive | Charge de dépoussiérage plus élevée | Confinement des abrasifs secs nécessaire | Gestion des abrasifs, du produit de traitement et des eaux usées |
Caractéristiques essentielles à évaluer avant l’achat
Pour évaluer un équipement destiné à la préparation des arêtes des plaquettes en carbure, la première étape consiste à définir le résultat en termes mesurables. Il ne suffit pas de « supprimer les bavures » ou de « renforcer l’arête ». L’équipe d’achat doit préciser le rayon d’arête ou la plage de facteurs K visés, la bande de variation acceptable, les familles de plaquettes concernées et si le procédé intervient avant ou après les étapes de nettoyage ou de revêtement.
La stabilité de la pression de sablage est une deuxième priorité. La plage de pression compte, mais la régulation stable importe davantage. Pour la production de plaquettes, la machine doit maintenir des conditions de sablage régulières pendant les longues séries, malgré l’usure des buses et les cycles de maintenance courants. Si la pression fluctue fortement, le procédé peut dériver même lorsque la durée et le montage restent inchangés.
Les capacités de mouvement et de positionnement doivent correspondre aux plaquettes utilisées. Les plaquettes de tournage plates et indexables peuvent être bien adaptées à des montages par lots à forte densité, tandis que des géométries plus complexes peuvent nécessiter une indexation programmable ou le déplacement multiaxe des buses. Lorsque plusieurs arêtes doivent être préparées avec une symétrie contrôlée, la répétabilité de présentation des pièces devient un facteur décisif dans le choix de la machine.
Le débit doit être évalué en même temps que la logique de chargement. Une chambre pouvant accueillir de nombreuses plaquettes à la fois peut sembler productive, mais si la préparation des montages est lente ou les changements de série fréquents, le débit réel peut être inférieur aux attentes. La meilleure analyse compare ensemble la durée du cycle, la densité de chargement des montages, les interventions de l’opérateur et la fréquence des contrôles, plutôt que d’examiner ces facteurs isolément.
L’IHM et la commande par recettes sont également essentielles. Une machine de production devrait enregistrer la pression de sablage, la durée du cycle, la trajectoire de mouvement le cas échéant, les autorisations des utilisateurs et l’historique des alarmes. En production sur plusieurs équipes, le verrouillage des recettes peut être aussi important que la conception des buses, car il évite les réglages informels qui élargissent les variations d’arête.
La conception facilitant la maintenance mérite une attention particulière. Les acheteurs devraient demander comment la suspension est mélangée, comment les sédiments sont évacués, à quelle vitesse les buses peuvent être remplacées, comment la visibilité dans la cabine est maintenue et comment la machine signale la dégradation des abrasifs. Ces facteurs influent directement sur la disponibilité et la régularité, notamment dans un procédé où une faible dérive peut modifier le comportement de la plaquette sur la machine-outil.
Les utilités et la sécurité font partie des spécifications et ne doivent pas être traitées après coup. La qualité de l’air comprimé, la gestion de l’eau, l’étanchéité de l’enceinte, les verrouillages et l’extraction du brouillard influent tous sur la propreté du procédé en production. Les équipes des installations devraient également examiner l’espace au sol, l’accès pour la maintenance et l’intégration de la machine au flux général de finition et d’inspection.
Enfin, l’acheteur devrait évaluer la capacité de la machine à soutenir la validation du procédé. Si le fournisseur peut aider à corréler les réglages de sablage avec la mesure réelle des arêtes et les performances de coupe en aval, la machine devient une étape de fabrication contrôlée plutôt qu’un poste de finition opaque. Cette distinction détermine souvent si l’investissement pourra être déployé avec succès au-delà de la phase d’essai initiale.
Applications dans différents secteurs
Bien que la préparation des arêtes des plaquettes en carbure soit le sujet principal ici, les mêmes principes de sablage humide s’appliquent à de nombreuses autres finitions. C’est important, car de nombreuses usines n’achètent pas un procédé pour une seule famille de pièces ; elles acquièrent une plateforme pouvant aussi servir à l’ébavurage, au prétraitement et au conditionnement fin de surface sur différentes lignes de produits.
Dans l’industrie des outils de coupe, la préparation des plaquettes intervient généralement avant un revêtement PVD ou CVD et avant le contrôle qualité final. Dans d’autres secteurs, une maîtrise similaire des abrasifs peut servir à éliminer les bavures, nettoyer des pièces de fabrication additive, décalaminer ou réaliser une finition mate sur des surfaces sensibles. Ce chevauchement explique en partie pourquoi les équipements de sablage humide sont présents dans des environnements de fabrication variés, et pas uniquement dans les usines d’outillage.
Le prétraitement avant peinture ou revêtement de conversion en est un exemple connexe. L’état de surface est depuis longtemps reconnu comme essentiel aux performances du revêtement, et le cadre plus large des préparations de surface avant revêtement explique pourquoi le nettoyage contrôlé et la rugosité comptent avant l’application ultérieure d’une couche. Bien que le prétraitement avant revêtement soit une application différente de la préparation des arêtes des plaquettes, la logique d’équipement fondée sur une exposition contrôlée aux abrasifs humides est étroitement apparentée.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes de tournage, de fraisage et de rainurage | Géométrie d’arête stable et réduction des défauts d’arête fragiles |
| Élimination des bavures | Pièces métalliques de précision | Petits composants usinés, emboutis ou frittés | Ébavurage sélectif avec impact de surface contrôlé |
| Élimination de la calamine | Chaîne d’approvisionnement de l’acier et de la forge | Barres, pièces forgées, surfaces affectées thermiquement | Élimination des oxydes avant les étapes de production en aval |
| Prétraitement avant revêtement | Finition industrielle générale | Pièces métalliques avant peinture ou revêtement fonctionnel | État du substrat plus propre et plus uniforme |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D et outils hybrides | Affinage de la surface et nettoyage de la poudre non adhérente |
| Grenaillage de précontrainte des pièces métalliques | Fabrication de composants mécaniques | Ressorts, engrenages et composants porteurs | Conditionnement fonctionnel de la surface |
| Traitement de surface du verre | Verre architectural et technique | Panneaux dépolis et pièces spéciales en verre | Aspect mat uniforme |
| Finition des appareils 3C | Électronique et boîtiers de précision | Couvercles, cadres et pièces métalliques décoratives | Lissage fin et régularité esthétique |
Guide de sélection des équipements
Le choix d’un équipement de préparation des arêtes de plaquettes en carbure dépend du stade d’avancement du procédé dans l’usine : développement initial ou production déjà validée pour plusieurs familles de plaquettes. Les projets en début de développement nécessitent souvent la flexibilité pour tester les types d’abrasifs, les angles et les durées d’exposition. Les programmes matures ont généralement besoin de montages à forte densité, de recettes verrouillées et d’un débit prévisible d’une équipe à l’autre.
Huit configurations courantes
Une méthode pratique consiste à organiser la décision par niveau de configuration. Un laboratoire ou une équipe pilote peut commencer par une cellule flexible de R&D ou assistée par robot, qui permet de développer rapidement le procédé pour différentes formes de plaquettes. Dans la gamme DasiAuto, une unité robotisée de sablage humide pour la R&D remplit ce rôle, car la validation sur échantillons nécessite souvent plus de flexibilité que de débit.
Une fois la recette stabilisée, une chambre de traitement par lots devient plus intéressante. Une cabine de sablage par lots à chambre simple peut convenir à la production courante de plaquettes, lorsqu’une famille est traitée de manière répétitive avec un chargement contrôlé. Lorsque le taux d’utilisation augmente, un système de sablage humide à double chambre peut améliorer l’efficacité de la ligne en séparant plus efficacement le chargement et le sablage.
Adapter la configuration à la diversité des plaquettes
Le bon choix dépend également de la diversité des plaquettes. Les plaquettes de tournage standard à géométrie uniforme peuvent convenir à des montages par lots à forte densité, tandis que les plaquettes de fraisage spéciales, les variantes de brise-copeaux ou les exigences complexes de préparation des arêtes peuvent justifier un meilleur contrôle des mouvements ou un traitement individuel. Les usines disposant d’un vaste catalogue de produits bénéficient souvent de montages modulaires et d’une gestion rigoureuse des recettes, même si leur débit nominal n’est pas le plus élevé.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité de développement de paillasse | Évaluation en laboratoire et premiers essais | Petites plaquettes et éprouvettes | Modéré | Essais de faisabilité des abrasifs et de la pression |
| 2. Cellule de R&D assistée par robot | Validation pilote et essais sur échantillons | Petites plaquettes de précision | Élevé | Développement du procédé sous plusieurs angles |
| 3. Cabine manuelle flexible | Petits lots et types de plaquettes variés | Petites plaquettes | Modéré | Changements de série fréquents et géométries variées |
| 4. Système standard de traitement par lots à chambre simple | Production régulière par lots | Familles de plaquettes de petites à moyennes dimensions | Élevé | Préparation stable des arêtes par recettes |
| 5. Machine à traitement individuel contrôlé | Traitement discret de volume moyen | Plaquettes individuelles à forte valeur ajoutée | Élevé | Contrôle précis du cycle et traçabilité |
| 6. Cellule de préparation des arêtes multiaxe asservie | Production de précision | Géométries de plaquettes complexes | Très élevé | Facteur K directionnel et accès avancé aux arêtes |
| 7. Système à double chambre à taux d’utilisation élevé | Production par lots à débit plus élevé | Programmes répétitifs de traitement de plaquettes | Élevé | Chargement en parallèle avec recettes uniformes |
| 8. Ligne personnalisée dédiée à l’application | Flux de production industriel dédié | Gamme spécifique de plaquettes | Élevé à très élevé | Préparation des arêtes intégrée à une ligne de finition plus large |
Coûts, délais et retour sur investissement
Le coût d’un équipement de préparation des arêtes de plaquettes en carbure dépend principalement de la complexité de la commande, et pas uniquement de la taille de la cabine. Une installation élémentaire de sablage humide pour l’ébavurage général diffère fondamentalement d’une machine destinée à produire une géométrie d’arête contrôlée. Le prix dépend généralement des capacités de mouvement, de la sophistication des montages, des fonctions de l’IHM, de la conception du circuit de récupération, de la maîtrise du brouillard et du niveau d’automatisation du chargement ou de l’indexation.
Les délais suivent une logique similaire. Les machines standardisées dont la configuration de chambre est connue sont généralement livrées plus rapidement que les systèmes personnalisés nécessitant des études sur échantillons, des montages spécifiques aux plaquettes ou une programmation avancée des mouvements. En règle générale, plus le projet dépend du développement validé du procédé avant expédition, plus le calendrier total reflète les travaux d’ingénierie et d’essai, et pas uniquement la fabrication.
Pour évaluer le retour sur investissement, la comparaison la plus pertinente n’oppose pas isolément le « coût de la machine à la main-d’œuvre manuelle ». Un meilleur modèle compare le parcours actuel de préparation des arêtes à un parcours contrôlé de sablage humide selon la main-d’œuvre, les rebuts, les performances du revêtement et la durée de vie des outils en service. Si les plaquettes nécessitent actuellement des reprises fréquentes ou présentent une défaillance précoce des arêtes, les effets économiques de la maîtrise du procédé peuvent facilement dépasser les seules économies de main-d’œuvre.
Les économies de main-d’œuvre restent importantes, en particulier lorsque les opérateurs sablent, brossent ou trient manuellement les plaquettes avec des résultats irréguliers. Une machine pilotée par recettes peut réduire la dépendance aux gestes individuels et limiter le temps perdu en réglages ou inspections répétées. Cet effet devient plus visible lorsque le volume augmente ou que plusieurs équipes doivent respecter la même plage de qualité.
Le retour lié à la qualité est souvent plus important. La préparation des arêtes des plaquettes en carbure peut favoriser une couverture du revêtement plus stable à l’arête, réduire les microdéfauts fragiles et diminuer la probabilité d’écaillage précoce en service. Même une amélioration modeste de la stabilité des performances des plaquettes peut avoir une forte valeur en aval, car les outils de coupe influent sur le temps de cycle, les rebuts et la confiance dans la machine-outil du client.
L’intégration du procédé constitue une troisième source de retour sur investissement. Lorsque la préparation des arêtes par sablage humide s’articule logiquement avec la rectification, le nettoyage, le revêtement et l’inspection, l’usine consacre moins de temps à déterminer si les défaillances proviennent des arêtes, du revêtement ou des variations de manutention. Une machine de préparation bien mise en œuvre réduit ainsi l’ambiguïté du procédé autant que les coûts d’exploitation.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
La préparation des arêtes des plaquettes en carbure peut-elle être adaptée à différentes nuances et géométries de brise-copeaux ?
Oui. Les différentes nuances de carbure, résistances d’arête, formes de brise-copeaux et plans de revêtement nécessitent généralement des pressions de sablage, des abrasifs, des montages et des durées d’exposition différents. Une configuration de production adaptée devrait permettre des réglages par recettes afin de traiter plusieurs familles de plaquettes sans modifications manuelles incontrôlées.
Des essais sur échantillons sont-ils nécessaires avant l’achat d’un équipement de préparation des arêtes de plaquettes en carbure ?
Dans la plupart des cas, oui. Les essais sur échantillons permettent de vérifier si le rayon d’arête ou le facteur K visé peut être obtenu sur la géométrie réelle de la plaquette et si la finition reste adaptée au revêtement et à l’utilisation finale en coupe. Ils aident également à déterminer si une machine à chambre standard suffit ou si une configuration plus avancée avec commande des mouvements est justifiée.
Quelles informations l’acheteur doit-il fournir pour obtenir un devis et une étude technique ?
Le fournisseur aura généralement besoin des plans des plaquettes, des informations sur la nuance de carbure, de l’état actuel des arêtes après rectification, de la géométrie d’arête souhaitée, de la séquence de revêtement et du volume de production prévu. Les données de mesure des arêtes, les photos et les notes sur les modes de défaillance effectivement observés en coupe sont également utiles, car elles aident à transformer une demande générale en spécification de procédé exploitable.
Comment se déroulent généralement l’installation, la mise en service et la formation des opérateurs ?
Une mise en service complète devrait inclure le démarrage de la machine, la préparation de la suspension, le réglage des buses et des montages, la validation des recettes et les instructions de maintenance de base. La formation des opérateurs ne devrait pas se limiter à l’utilisation des commandes ; elle devrait également couvrir l’état de la suspension, l’usure des buses, les intervalles de nettoyage et la manière dont une dérive du procédé se manifeste sur les arêtes.
Quels consommables et pièces de rechange sont les plus importants pour la préparation des arêtes de plaquettes en carbure ?
Les principaux consommables sont les abrasifs, les buses, les tuyaux, les joints, les composants d’usure de la pompe, les éléments de protection de la cabine et les pièces de gestion de la suspension. Comme le résultat sur les arêtes dépend du comportement stable des abrasifs, leur gestion relève du contrôle du procédé et non d’une simple question d’approvisionnement. La planification des pièces de rechange devrait donc privilégier les composants susceptibles d’affecter le profil de sablage et la stabilité de pression.
Comment les acheteurs doivent-ils évaluer l’assistance après-vente pour un projet de préparation des arêtes ?
La question la plus importante est de savoir si l’assistance dépasse la réparation mécanique et contribue à la stabilité continue du procédé. Les acheteurs devraient examiner comment le fournisseur gère les pièces de rechange, le réapprovisionnement en abrasifs, le dépannage, l’affinage des recettes et la revalidation lorsque la géométrie des plaquettes ou les exigences de revêtement changent. Pour la préparation des arêtes de plaquettes en carbure, l’assistance à long terme est étroitement liée à la régularité à long terme.