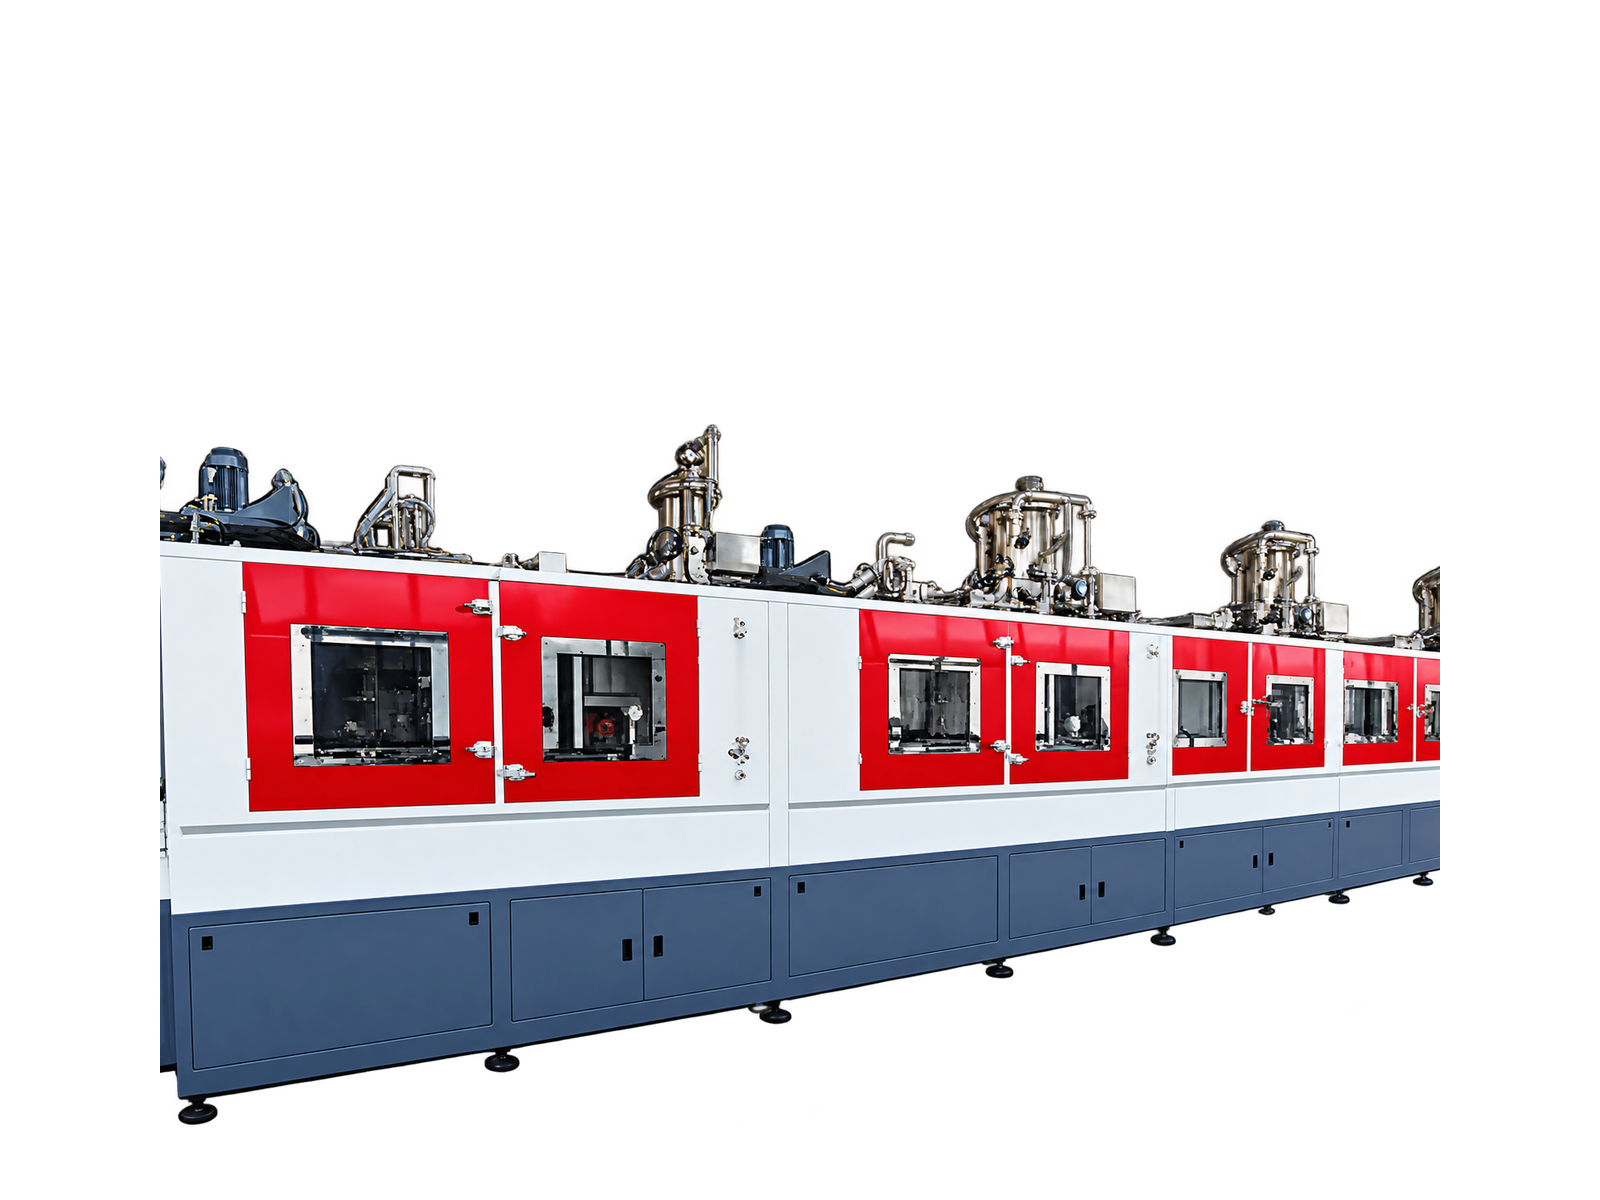
Équipements de sablage humide
Équipement de sablage humide et de phosphatation PH14000
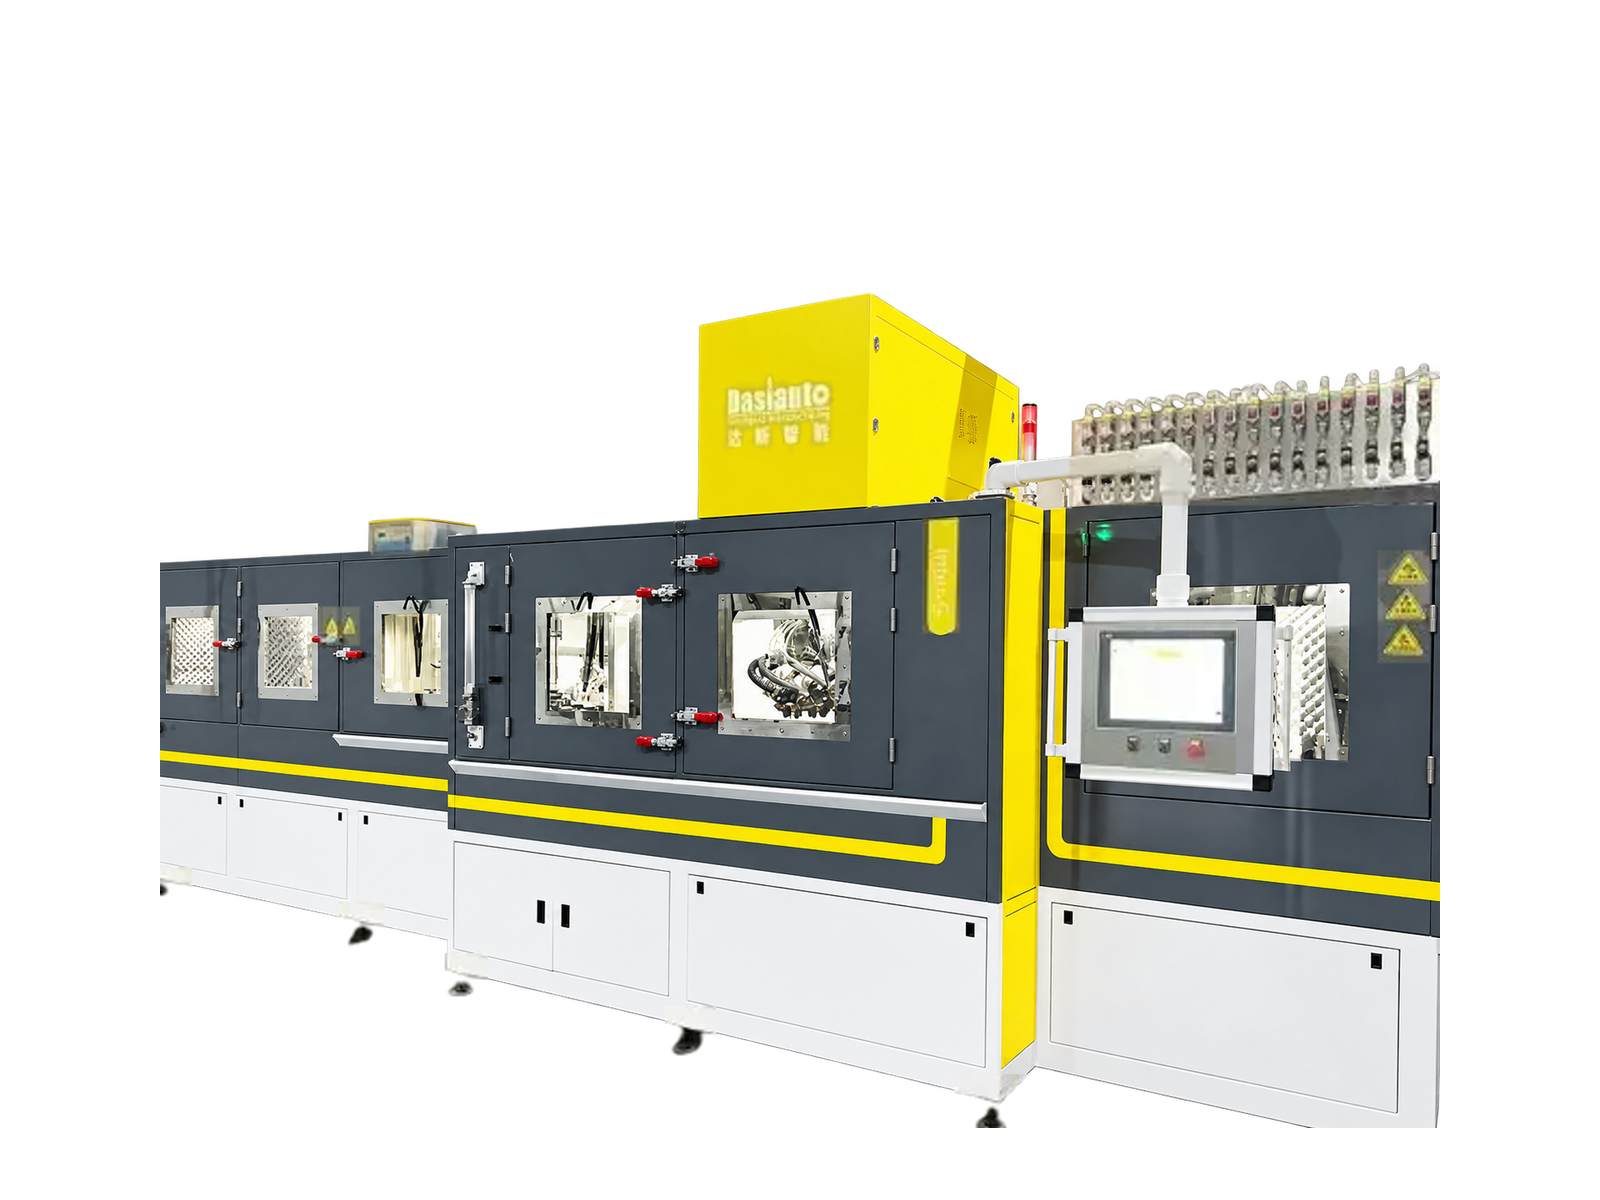
Sablage humide continu et phosphatation chimique réunis dans un système de préparation avant peinture ou revêtement.
Présentation du procédé
Sablage humide et phosphatation chimique sur une seule ligne
Le PH14000 associe le sablage abrasif et la conversion chimique (phosphatation) dans un système en ligne continu entièrement automatique. Le procédé de phosphatation peut former une couche de phosphate de fer ou de zinc avant une peinture ou un revêtement ultérieur.
Les exemples de pièces comprennent des composants cylindriques tels que des bagues, des pièces en forme de plaque telles que des disques de frein et des composants de forme complexe. Pour l’application envisagée, confirmez ensemble les dimensions des pièces, le dispositif de chargement et les exigences de phosphatation.
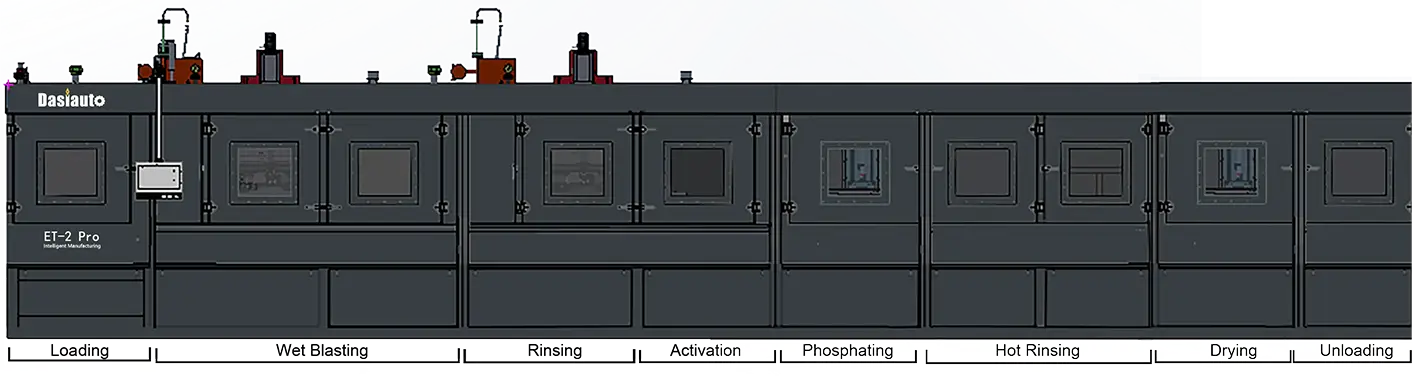
Séquence du procédé
Déroulement du procédé PH14000
Données techniques
Caractéristiques du PH14000
Pièce et fonctionnement
- Dimensions
- 14 000 (L) × 2 000 (P) × 2 000 (H) mm
- Dimensions de la pièce
- Diamètre < 200 mm
- Capacité de charge
- < 100 kg
- Vitesse de fonctionnement
- Personnalisé
Alimentation et options
- Alimentation électrique
- CA 350 V, 50 Hz
- Pression d’alimentation en air
- 0–0,7 MPa
- Options
- Chargeur et déchargeur, abrasifs personnalisés
Les caractéristiques présentées proviennent des informations produit publiées. Confirmez l’enveloppe de la pièce, la base de calcul de la capacité de charge, la configuration de phosphatation et l’alimentation électrique pour la ligne envisagée.
Adéquation à l’application
Définissez votre configuration PH14000
Définissez ensemble la pièce et le procédé de peinture ou de revêtement en aval afin d’étudier le sablage humide et la phosphatation comme une ligne unique.
- Pièce et chargement
- Forme, matériau, dimensions et poids de la pièce, ainsi que le dispositif de maintien ou d’alimentation envisagé.
- Objectif de phosphatation
- Exigence relative au phosphate de fer ou de zinc, procédé de peinture ou de revêtement en aval et critères de contrôle.
- Fonctionnement de la ligne
- Alimentation des pièces, méthode de manutention et vitesse de fonctionnement requise pour le procédé continu.
- Conditions sur site
- Espace disponible pour la ligne, alimentations électrique et en air comprimé, ainsi que les utilités nécessaires à la configuration de phosphatation.
Pour aller plus loin