Le grenaillage de précontrainte déforme une surface métallique par des impacts répétés de particules afin d’y introduire des contraintes résiduelles de compression. La couche de compression recherchée s’oppose aux contraintes de traction en surface et contribue à la résistance à la fissuration sous des sollicitations répétées. Cet objectif technique implique qu’une exigence de grenaillage ne peut se limiter à la description de l’aspect final.
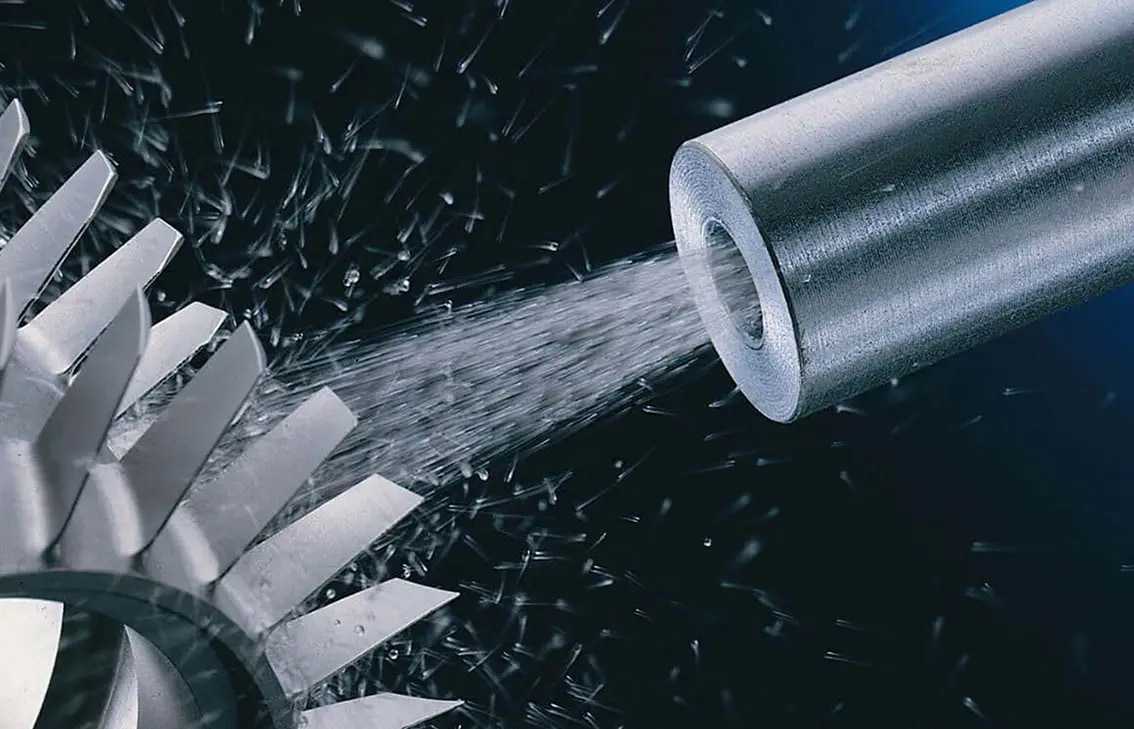
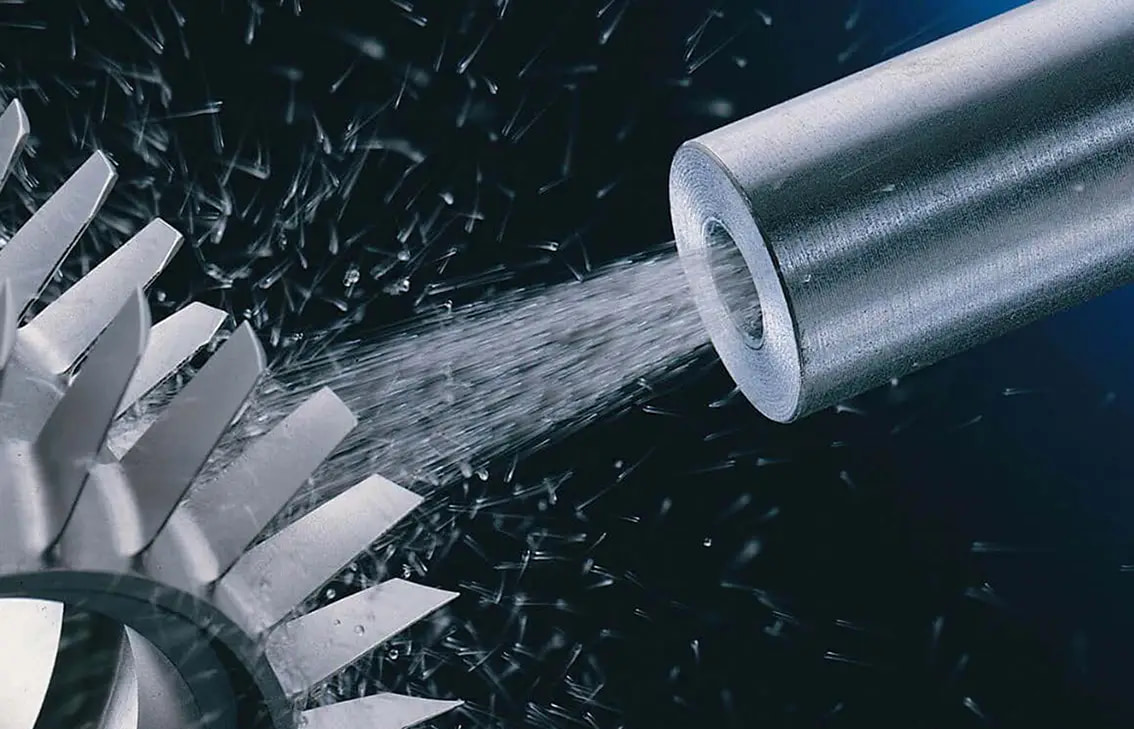
En grenaillage humide de précontrainte, des abrasifs sphériques sont projetés avec de l’eau. Le procédé associe un traitement fonctionnel par impact aux propriétés de nettoyage et de finition de surface du sablage humide. La forme des abrasifs et l’effet de surface recherché distinguent cette application de la coupe abrasive ou du nettoyage général.
Exigence fonctionnelle
Commencez par l’exigence fonctionnelle
DasiAuto cite les engrenages, les ressorts et les pièces aéronautiques parmi ses catégories d’applications, ainsi que les composants à parois minces, délicats ou sensibles à la fragilisation. L’adéquation dépend des spécifications de la pièce et de l’évaluation nécessaire pour démontrer son état fonctionnel.
Pour un engrenage ou un ressort, la zone à traiter dépend de la conception du composant et des exigences de service. Pour une pièce à parois minces, préserver la géométrie peut être aussi important que l’objectif de surface. Dans chaque cas, déterminez les faces fonctionnelles, les caractéristiques à protéger et les modifications autorisées avant de développer le traitement.
Un objectif de contraintes résiduelles de compression doit être distingué d’une demande esthétique. Une texture plus uniforme peut accompagner le traitement. Évaluez le résultat du traitement des contraintes selon l’exigence fonctionnelle, indépendamment de la finition visuelle.
Traitement par impact
Utilisez des abrasifs sphériques pour obtenir l’action d’impact recherchée
Les particules sphériques sont choisies pour produire un impact qui déforme la surface. Les abrasifs angulaires utilisés pour enlever de la matière ont une autre fonction ; les substituer aux particules sphériques modifie l’objectif du traitement.
Le choix et l’état des abrasifs, le jet projeté, l’orientation et la distance de la buse ainsi que la durée d’exposition font partie du procédé envisagé. La présentation de la pièce est importante, car la buse doit pouvoir atteindre les surfaces visées. Un montage doit soutenir le composant tout en laissant les zones concernées accessibles au traitement.
L’eau fait partie de l’environnement de projection et de nettoyage. Le traitement par impact doit néanmoins être adapté à la sensibilité du composant et à son exigence fonctionnelle. Lors de l’évaluation de pièces à parois minces ou délicates, prévoyez des contrôles dimensionnels et l’évaluation fonctionnelle requise.
Aspect de surface
Aspect de surface après grenaillage humide de précontrainte
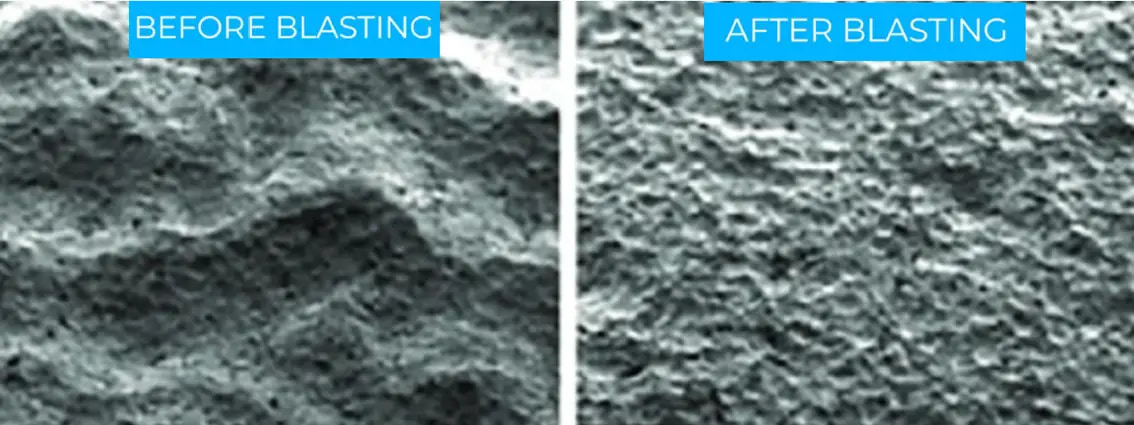
La comparaison légendée montre différentes textures de surface. Il s’agit d’exemples d’aspect ; les résultats mécaniques doivent faire l’objet d’une évaluation distincte pour la pièce et le procédé spécifiés.
L’acceptation doit se conformer aux spécifications fonctionnelles de la pièce. L’aspect de surface, l’état dimensionnel et les preuves requises du résultat du traitement des contraintes sont des critères distincts. Évaluez chacun selon ses propres critères, y compris l’état des caractéristiques protégées et des zones sensibles aux modifications indésirables.
Choix de l’équipement
Définissez l’équipement en fonction du traitement
Choisissez une configuration de grenaillage de précontrainte adaptée au composant et à ses exigences de traitement. La capacité d’une machine à nettoyer ou à texturer une pièce n’est qu’un des éléments de cette décision.
Les points à examiner comprennent la compatibilité avec les abrasifs sphériques, l’accès de la buse, le support et le mouvement de la pièce, la régularité du traitement, ainsi que le rinçage et le séchage ultérieurs. Le volume de production et les besoins de manutention permettent ensuite de déterminer s’il convient d’étudier une configuration manuelle ou automatisée. Précisez ces fonctions dans la configuration proposée, avec les exigences d’acceptation.
Votre dossier d’application
Préparez les informations sur l’application
Fournissez le matériau et son état, un plan ou un échantillon représentatif, les surfaces fonctionnelles et la spécification de traitement applicable. Signalez les parois minces, les caractéristiques délicates, les zones protégées et les limites dimensionnelles.
Joignez les dossiers de procédé et d’acceptation existants, l’état souhaité après traitement et le volume de production. Si la demande porte uniquement sur le nettoyage ou la texture esthétique, indiquez-le clairement afin que l’étude du procédé traite l’objectif réel. Si un grenaillage de précontrainte est requis, ses critères d’acceptation fonctionnelle doivent guider le choix et l’évaluation de l’équipement.