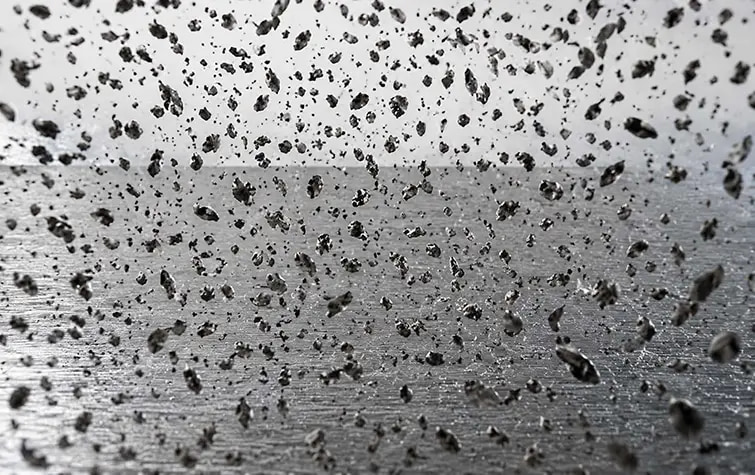
Le sablage humide projette de l’eau et des particules abrasives sur une pièce au moyen d’air comprimé. Pour l’ébavurage, l’objectif est d’éliminer les saillies indésirables à la surface ou sur une arête tout en respectant les exigences relatives aux zones voisines.
Il faut commencer par examiner la bavure : son emplacement, son adhérence et les éléments environnants qui doivent rester inchangés. L’élimination de bavures fines, le choix des abrasifs adaptés et le traitement sélectif des zones définissent le périmètre initial d’une évaluation d’application par DasiAuto.
Définir la tâche
Repérer les bavures et les surfaces à préserver
Une spécification d’ébavurage doit décrire à la fois la matière indésirable et l’état final acceptable. Une pièce visiblement plus propre peut tout de même être non conforme si le bord d’un trou, une surface d’accouplement ou la texture de surface dépasse les tolérances admises.
Avant de discuter de l’équipement, précisez :
- Emplacement des bavures : Les contours externes, les bords de trous et toute autre zone de traitement indiquée sur le plan ou l’échantillon.
- État initial : Le matériau, l’opération précédente et les variations entre pièces représentatives.
- Modification d’arête autorisée : Les arêtes pouvant être adoucies et celles qui doivent conserver leur géométrie spécifiée.
- Exigences de surface : La texture et l’aspect requis, ainsi que les surfaces à protéger.
Incluez dans l’évaluation la plus grande bavure récurrente ou la plus difficile à éliminer. Un échantillon sélectionné uniquement parce qu’il est en bon état initial ne permet pas de définir les limites du procédé en production.
Exemples de surfaces et d’arêtes
Élimination des bavures fines et état des arêtes
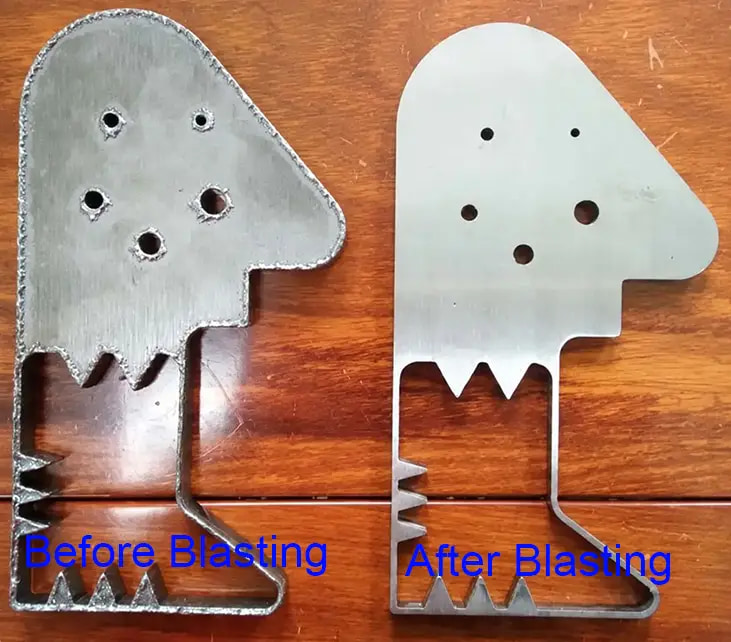
La photo avant-après montre côte à côte deux pièces en forme de plaque présentant des aspects généraux différents. Examinez les pièces complètes ensemble pour définir l’état final recherché.
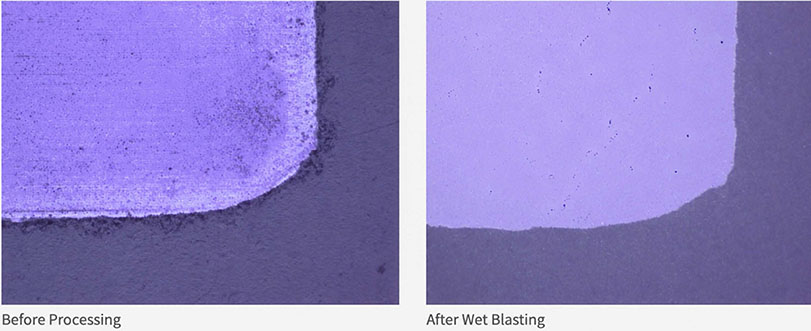
La comparaison séparée des coupes transversales montre l’arête de plus près. Ensemble, ces photos donnent des exemples qualitatifs d’aspect de surface et d’arête. Définissez les critères d’acceptation dimensionnels, de texture et d’élimination des bavures selon les exigences de la pièce réelle.
Le procédé
Maîtriser l’action abrasive et l’accès aux zones de traitement
La description d’origine du procédé associe des particules fines, de l’eau et de l’air comprimé. Le choix des abrasifs et l’exposition doivent correspondre aux bavures et au substrat environnant ; il ne faut pas spécifier une seule granulométrie pour toutes les pièces.
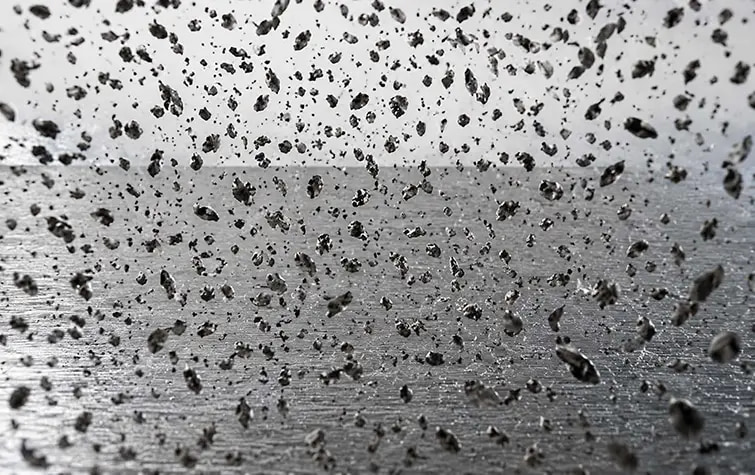
Pour traiter certaines zones, vérifiez l’accès des buses, l’orientation des pièces et les masquages ou protections nécessaires. Assurez-vous que la configuration proposée peut atteindre la bavure tout en maintenant l’exposition des caractéristiques voisines dans les limites convenues. Ne supposez pas que toutes les surfaces en retrait sont traitées comme une arête exposée.
Incluez le rinçage, le séchage et l’élimination des abrasifs libres dans la discussion sur le procédé. L’évaluation de la pièce finie doit couvrir ces étapes en plus de l’ébavurage, en particulier lorsque des trous ou des évidements compliquent le nettoyage.
Choix de l’équipement
Choisir l’équipement en fonction de l’accès et de la manutention
Le choix de l’équipement dépend de la pièce et des exigences d’acceptation. Déterminez comment le composant sera positionné, comment les zones à traiter seront présentées aux buses et comment les pièces finies seront acheminées au contrôle ou à l’opération suivante. Comparez les formats publiés dans la présentation des équipements de sablage humide avant de définir la manutention de votre composant.
Pour la manutention de tôles minces, le PP2000 pour le traitement des pièces en plaque fournit une référence publiée de traitement sur convoyeur et des deux côtés. Les applications d’ébavurage indiquées concernent la résine pour semi-conducteurs et les boîtiers de LED. Son adéquation à une bavure métallique et à une finition données doit être confirmée séparément.
Les questions de production doivent porter sur la régularité du chargement, le changement de type de pièce, l’accès pour le nettoyage et le nombre de pièces finies conformes requis par équipe. Évaluez le débit dans le cadre de la gamme complète proposée, manutention et contrôle compris.
Évaluer le résultat
Définir les critères d’acceptation avant le passage à l’échelle
Définissez ensemble comment seront contrôlés les bavures résiduelles, la géométrie voisine et l’état de surface. Inspectez les zones traitées dans des conditions d’observation constantes et, le cas échéant, appliquez les exigences dimensionnelles ou de finition du plan.
Distinguez l’élimination des bavures du façonnage intentionnel d’une arête de coupe. Si l’objectif est de créer un profil d’arête d’outil spécifié, consultez l’ Préparation des arêtes des outils de coupe pour cette application distincte.
Votre dossier d’application
Éléments à fournir pour l’évaluation d’une application
Fournissez un plan annoté ou des photos nettes, les informations sur le matériau et des pièces non traitées représentatives. Indiquez l’emplacement des bavures, les variations à l’entrée, la modification d’arête acceptable, les exigences de finition et les restrictions de nettoyage éventuelles. Une pièce de référence acceptée est utile si l’aspect fait partie des critères d’acceptation.
Indiquez les quantités de production, le mélange de pièces, les contraintes de manutention et l’opération suivante. Ensemble, ces informations donnent un objectif clair à l’étude de l’équipement : une pièce finie conforme et une gamme de production pratique.