Réponse rapide
L’ébavurage automatisé utilise une finition maîtrisée par machine pour éliminer les bavures, les arêtes amincies, les couches refondues et les microprojections sur les pièces métalliques, avec une régularité bien supérieure à celle des méthodes manuelles. Dans les systèmes de sablage humide, les abrasifs sont mis en suspension dans l’eau, accélérés par de l’air comprimé et appliqués avec une pression et des mouvements reproductibles. Le procédé convient ainsi particulièrement aux pièces de précision, aux surfaces sensibles à l’aspect et aux lignes de production qui exigent une qualité d’arête stable, moins de poussières et des temps de cycle prévisibles.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage humide / sablage à la suspension abrasive avec déplacement automatisé de la buse ou de la pièce |
| Régulation de pression | Généralement faible à moyenne, avec régulation en boucle fermée |
| Potentiel de précision | Répétabilité élevée avec des mouvements asservis et une gestion des recettes |
| Comportement des poussières | Faible quantité de poussières en suspension dans l’air, car les abrasifs sont transportés dans l’eau |
| Applications principales | Ébavurage, raccordement des arêtes, prétraitement avant revêtement, préparation des arêtes d’outils |
| Plage de délais | Le délai habituel dépend de la taille de la cabine, du périmètre d’automatisation et des montages |
Qu’est-ce que l’ébavurage automatisé ?
L’ébavurage automatisé est l’élimination, sous commande machine, des excédents de matière laissés sur le bord d’une pièce après usinage, emboutissage, poinçonnage, découpe laser, brochage, rectification, forgeage ou fabrication additive. L’objectif ne consiste pas simplement à rendre une arête moins coupante au toucher. Dans la production moderne, l’ébavurage contribue aussi à préserver l’ajustement dimensionnel, l’adhérence du revêtement, la qualité de l’assemblage, la sécurité de manipulation et la précision du contrôle final.
Dans le domaine plus vaste du traitement de surface, l’ébavurage automatisé peut comprendre le brossage, la finition par bande abrasive, l’ébavurage thermique, la tribofinition, les procédés électrochimiques et le sablage abrasif. Le sablage humide appartient à la famille du sablage abrasif, mais se distingue du sablage à sec : les abrasifs sont en suspension dans l’eau au lieu d’être projetés sous forme de flux entièrement sec. Cette phase aqueuse modifie le comportement à l’impact, la formation de poussières, la récupération des abrasifs et la qualité de finition.
Quelle est la place de l’ébavurage automatisé dans le sablage humide ?
En sablage à la suspension abrasive, l’élimination des bavures est souvent associée à l’adoucissement des arêtes et à l’homogénéisation esthétique de la surface. Au lieu d’agresser la pièce avec un jet sec très énergique, le procédé utilise un impact abrasif amorti qui peut supprimer de fines bavures tout en préservant la géométrie voisine. Pour de nombreuses pièces, l’ébavurage automatisé constitue donc une étape de finition plutôt qu’une opération d’enlèvement de matière.
C’est important, car la plupart des bavures de production sont petites, mais lourdes de conséquences. Une légère lèvre dans l’alésage d’une vanne, une bavure fine sur un support embouti ou une zone rugueuse au niveau d’un appui sur une pièce fabriquée par fabrication additive ne nécessitent pas forcément un meulage important, mais peuvent provoquer des problèmes d’étanchéité, des défauts de revêtement ou des interférences lors de l’assemblage. Le sablage humide automatisé est souvent choisi précisément pour répondre à ce type de besoin intermédiaire.
Principaux avantages de l’ébavurage automatisé par sablage à la suspension abrasive
L’un des principaux avantages est un fonctionnement sans poussières par rapport aux procédés abrasifs à sec. L’eau supprime les fines particules en suspension dans l’air et réduit les tâches de nettoyage autour de la machine, ce qui est utile dans les usines où la propreté et la visibilité de l’opérateur comptent.
Un autre avantage est l’absence d’incrustation des abrasifs dans de nombreuses applications sensibles à l’état de surface. Comme le film d’eau amortit l’impact, le risque d’enfoncer des particules abrasives dans des surfaces plus tendres ou plus ductiles est souvent inférieur à celui du sablage à sec. Cela peut compter avant un revêtement, un brasage, un contrôle optique ou une finition esthétique.
Un troisième avantage concerne la qualité de finition. Le sablage humide produit généralement une surface plus fine et plus homogène, car la suspension abrasive modère l’action des particules. Sur des pièces de précision, cela peut aider à ébavurer les arêtes sans laisser la texture agressive parfois associée aux procédés à sec plus énergiques. Le vocabulaire général de cette famille de procédés s’accorde avec la terminologie du sablage abrasif.
Pourquoi les fabricants automatisent l’ébavurage au lieu de s’en remettre au travail manuel
L’ébavurage manuel reste utile, notamment pour les prototypes ou les bavures importantes. Il est toutefois difficile d’en garantir la régularité d’un opérateur à l’autre, d’une période de travail à l’autre et d’un lot de production à l’autre. Deux techniciens peuvent obtenir des états d’arête visiblement différents sur la même pièce, et la fatigue tend à accroître les écarts au fil du temps.
L’automatisation répond à ce problème en définissant la pression, l’angle de la buse, la distance de projection, la vitesse de déplacement et le temps de cycle comme des variables maîtrisées. Une fois la recette validée, la machine répète la même séquence pour chaque lot. On obtient ainsi une répétabilité du procédé, souvent plus précieuse que la seule vitesse d’enlèvement.
La ligne d’ébavurage la plus efficace élimine la bavure sans créer de nouvelle géométrie ni de défaut de surface.
Comment fonctionne l’ébavurage automatisé ?
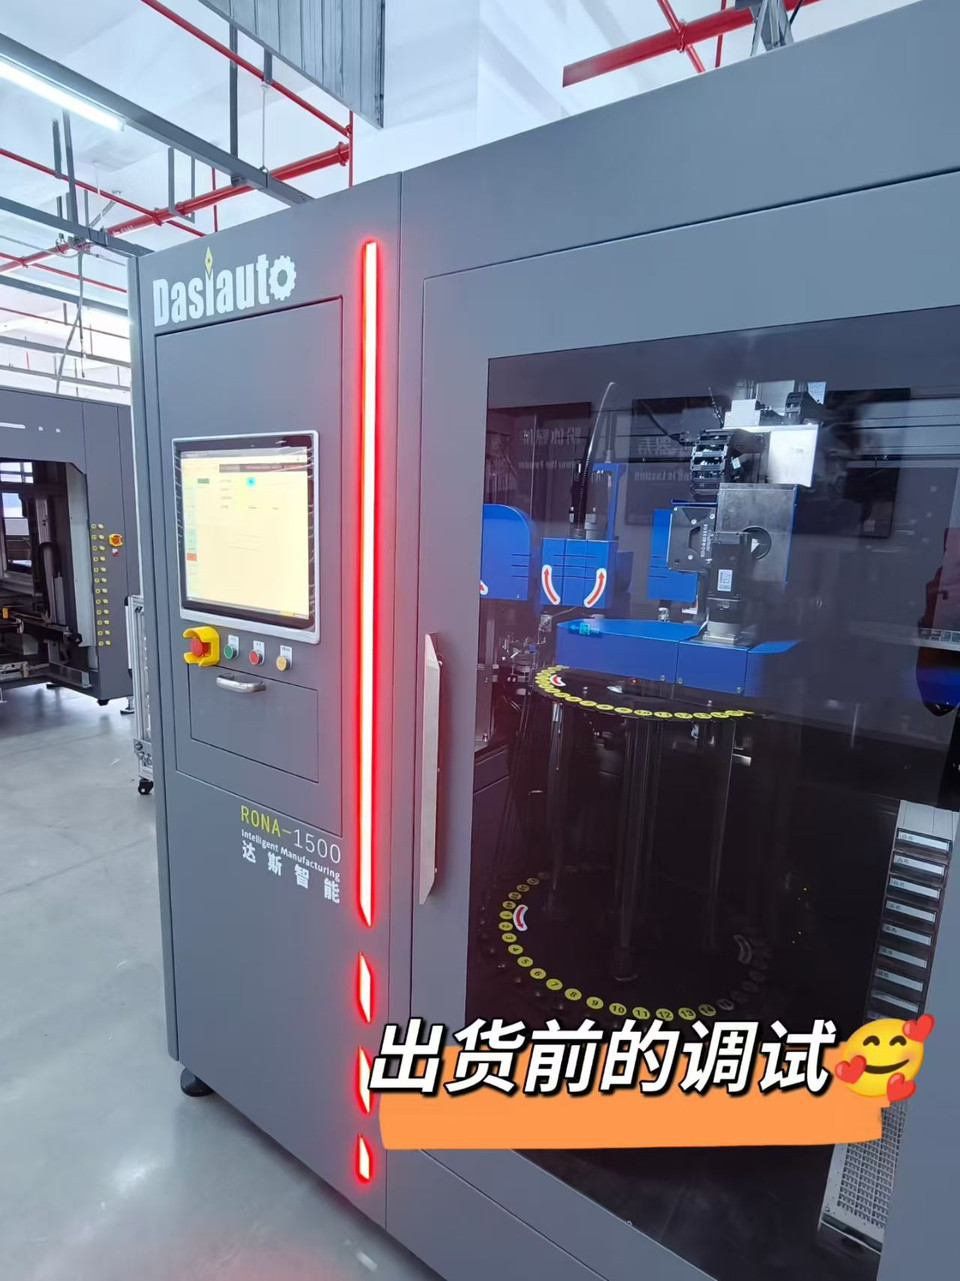
L’ébavurage automatisé par sablage humide suit une séquence coordonnée : préparation de la suspension abrasive, accélération par air comprimé, déplacement maîtrisé de la buse ou de la pièce, puis récupération en boucle fermée. Chaque sous-système influe sur l’état final des arêtes. Si l’un des paramètres dérive, la performance d’ébavurage devient moins stable.
Circuit de suspension : eau et abrasif en suspension
Le procédé commence dans une cuve où l’eau et les abrasifs sont mélangés jusqu’à atteindre une concentration maîtrisée. L’agitation et la circulation maintiennent les particules en suspension afin que la teneur en abrasif alimentant le pistolet reste régulière dans le temps. Si la suspension devient trop diluée, l’efficacité d’ébavurage diminue ; si elle devient trop concentrée, la rugosité de finition, la charge de la pompe et la consommation d’abrasifs peuvent augmenter.
Le choix des abrasifs dépend de l’épaisseur des bavures, de la dureté du substrat, de l’arrondi admissible des arêtes et de l’aspect recherché. Des abrasifs plus fins sont généralement utilisés pour l’ébavurage de précision et l’amélioration de l’état de surface ; des abrasifs plus grossiers augmentent l’action de coupe, mais peuvent arrondir excessivement des arêtes délicates si le procédé n’est pas soigneusement maîtrisé.
Trajet d’accélération par air comprimé
Au niveau du pistolet de sablage, l’air comprimé accélère la suspension dans une buse et la dirige vers la pièce. La phase aqueuse contribue à répartir le flux abrasif plus uniformément et amortit l’impact des particules. Le mécanisme passe ainsi d’une coupe à sec agressive à une micro-érosion plus modérée.
La distance de projection et l’angle de la buse comptent autant que la pression. Un impact presque perpendiculaire tend à accroître l’intensité locale d’enlèvement, tandis qu’un angle oblique peut mieux convenir à l’élimination de fines bavures et au raccordement des arêtes. Les systèmes automatisés maintiennent ces paramètres bien plus régulièrement que les pistolets tenus à la main.
Commande des mouvements pour l’ébavurage automatisé
Dans une cellule automatisée, la machine peut déplacer la buse, la pièce ou les deux. Cela se fait généralement au moyen d’axes linéaires asservis, de tables rotatives, de robots ou de montages dédiés. L’architecture de mouvement adaptée dépend de la géométrie : les pièces plates peuvent nécessiter des passes de balayage, les pièces cylindriques une exposition rotative, et les pièces complexes des trajectoires multiaxes.
Pour les travaux où la finition est déterminante, une trajectoire programmée est essentielle. Elle permet d’exposer chaque arête de manière égale, sans s’en remettre au jugement de l’opérateur. Les travaux de DasiAuto dans le domaine de l’ébavurage des pièces métalliques illustrent cette approche sélective et fondée sur des trajectoires, plutôt qu’une méthode de sablage uniforme pour toutes les pièces.
Récupération en circuit fermé et sédimentation
Après l’impact, la suspension abrasive tombe dans la zone de récupération de la machine et retourne dans la boucle de circulation. Les fragments de bavures, les fines particules et les abrasifs usés doivent être séparés afin de ne pas déstabiliser le procédé. Dans les systèmes plus avancés, les abrasifs usés se déposent lors d’une étape de sédimentation puis sont évacués automatiquement, ce qui réduit le nettoyage manuel et contribue à préserver les abrasifs encore utilisables.
Cette boucle de récupération constitue l’une des principales différences techniques entre une simple cabine de sablage et un système de sablage humide destiné à la production. Une circulation efficace favorise la stabilité de la concentration, réduit les pertes d’abrasifs et raccourcit les arrêts de nettoyage. Elle diminue aussi le risque que des abrasifs brisés ou des débris métalliques modifient la qualité de finition d’un lot à l’autre.
Gestion du brouillard et de la chambre
Même si le sablage humide réduit les poussières sèches, il nécessite une gestion du brouillard. Des gouttelettes d’eau et de fines particules de suspension peuvent s’accumuler dans la chambre si l’extraction, le drainage et l’étanchéité de la cabine sont insuffisants. Les équipements de production associent donc réduction du brouillard, maîtrise des projections, contrôle de la visibilité et manutention confinée des pièces.
Cette combinaison compte dans l’ébavurage automatisé, car les temps de cycle n’ont de sens que si la chambre reste assez propre et visible pour soutenir la production. Une gestion du brouillard nécessitant peu d’entretien réduit également les interruptions dues au nettoyage des fenêtres, à l’accumulation de boues et à la contamination du sol autour de la machine.
Stabilité de la pression et gestion des recettes
L’effet du sablage dépend de la régularité de l’énergie délivrée. Si la pression dérive, la même trajectoire de buse peut produire des états d’arête différents du début à la fin d’une série de production. C’est pourquoi la régulation PID de la pression en boucle fermée est si importante en sablage humide industriel.
Avec la régulation PID, la machine ajuste continuellement sa sortie pour rester proche de la consigne. Cela améliore la régularité pendant les longues séries et aide à compenser les perturbations normales du procédé, comme l’usure de la buse ou les variations de l’état de la suspension. La gestion des recettes sur l’IHM enregistre ensuite les réglages validés par famille de pièces, réduit les variations de réglage et facilite la gestion des droits opérateur ainsi que la traçabilité dans des systèmes alignés sur la norme de management de la qualité ISO 9001.
| Paramètre du procédé | Plage ou pratique type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement faible à moyenne, selon la taille des bavures et la dureté du substrat | Détermine l’intensité d’enlèvement et le degré d’arrondi des arêtes |
| Concentration de la suspension | Généralement maintenue à un rapport eau/abrasif stable, en poids ou en volume | Influe sur la régularité de finition, l’utilisation des abrasifs et le débit d’ébavurage |
| Granulométrie des abrasifs | Granulométrie fine à moyenne, choisie selon l’équilibre entre précision et action de coupe | Détermine l’agressivité avec laquelle la racine de la bavure est attaquée |
| Débit d’air et taille de buse | Adaptés à la conception du pistolet, à la taille de la cabine et à la largeur de couverture | Influent sur l’énergie du jet et la stabilité de sa répartition |
| Distance de projection | Définie comme paramètre de recette pour chaque famille de pièces | Modifie la densité d’impact et l’effet local d’enlèvement |
| Angle de la buse | Perpendiculaire ou oblique selon l’orientation de la bavure | Détermine si le procédé coupe, raccorde les arêtes ou produit un léger grenaillage de précontrainte |
| Consommation d’abrasifs | Varie selon le taux de rupture des abrasifs, la contamination et l’efficacité de récupération | Influe sur les coûts d’exploitation et les intervalles de maintenance |
| Système de commande | Pression en boucle fermée, recettes IHM, alarmes et surveillance de la récupération | Favorise un ébavurage automatisé stable d’un lot à l’autre |
Ébavurage automatisé, sablage à sec et autres procédés
L’ébavurage automatisé ne désigne pas une seule catégorie de technologie. Les acheteurs comparent souvent le sablage humide au sablage à sec, au grenaillage de précontrainte et à la tribofinition, car ces quatre procédés peuvent modifier une arête ou une surface. La vraie question n’est pas de savoir lequel est universellement supérieur, mais lequel convient au type de bavure, à la finition requise et au modèle de production.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Production de poussières | Faible quantité de poussières en suspension grâce aux abrasifs transportés dans l’eau | Élevée, sauf si le dépoussiérage est efficace | Modérée ; dépend du confinement et des abrasifs | Faible quantité de poussières, mais utilisation fréquente de composés humides et production de boues |
| Uniformité de finition | Généralement fine et uniforme sur les surfaces visibles | Texture plus agressive et procédé potentiellement moins tolérant | La modification de surface est secondaire par rapport à l’objectif de contraintes résiduelles | Convient au traitement en masse, mais est moins sélectif |
| Risque d’incrustation d’abrasifs | Risque plus faible dans de nombreuses applications sensibles à la finition | Risque plus élevé sur certains matériaux tendres ou ductiles | Dépend des abrasifs et du substrat | Généralement faible, mais le contact entre pièces peut marquer les surfaces |
| Sélectivité de l’ébavurage | Bonne avec une trajectoire de buse et des montages maîtrisés | Bon ciblage, mais risque plus élevé de traitement excessif | Pas principalement conçu pour éliminer les bavures | Faible sélectivité, car toutes les surfaces exposées sont traitées ensemble |
| Répétabilité | Élevée avec une régulation de pression en boucle fermée et la gestion des recettes | Bonne, mais les poussières et l’usure de la buse peuvent faire varier les conditions | Élevée lorsque les spécifications de grenaillage de précontrainte sont strictement maîtrisées | Adapté au traitement de pièces en vrac, mais moins aux arêtes localisées critiques |
| Gestion environnementale | Nécessite la gestion de la suspension abrasive et l’évacuation des sédiments | Nécessite un système de dépoussiérage et le confinement des abrasifs secs | Nécessite la manutention des abrasifs et la maîtrise de l’enceinte | Nécessite la gestion de l’eau, des composés et des boues abrasives |
| Rôle le mieux adapté | Ébavurage de précision, raccordement des arêtes, préparation avant revêtement | Nettoyage énergique, création de rugosité ou attaque importante de la surface | Traitement visant la tenue en fatigue ; voir la référence sur le grenaillage de précontrainte | Lissage par lots de petites pièces non critiques |
| Structure des coûts | L’équipement et les commandes comptent ; les coûts d’exploitation dépendent de la boucle de circulation des abrasifs | Matériel de sablage plus simple, mais davantage de poussières à gérer | Procédé spécialisé lorsque les spécifications de performance sont strictes | Efficace pour de grands volumes de petites pièces à géométrie simple |
Le sablage à sec reste indiqué lorsque l’objectif principal est un nettoyage énergique, l’élimination d’un revêtement ou une forte création de rugosité. Pour les arêtes délicates, il peut toutefois être plus facile de traiter la pièce excessivement ou d’obtenir un aspect plus rugueux que prévu. Le sablage humide est généralement privilégié lorsque la finition recherchée associe élimination des bavures et maîtrise de l’aspect.
Le grenaillage de précontrainte est parfois évoqué dans la même discussion, mais son objectif principal est de conditionner les contraintes de surface, et non d’éliminer les bavures. Les spécifications et la terminologie du grenaillage sont traitées dans des documents techniques tels que les ressources de normes ASTM, dont les exigences diffèrent généralement des objectifs d’ébavurage.
La tribofinition est efficace pour traiter de grands volumes de petites pièces, notamment lorsque toutes les surfaces peuvent tolérer une exposition similaire. Sa limite tient à son caractère de procédé de finition en masse plutôt que sélectif. Pour les arêtes critiques, les portées d’étanchéité ou les pièces qui ne peuvent pas se toucher librement, le sablage humide automatisé est souvent plus facile à maîtriser.
Spécifications clés à évaluer avant l’achat
L’erreur d’achat la plus fréquente en ébavurage automatisé consiste à choisir une machine selon ses dimensions avant d’avoir défini l’état des bavures. Une ligne conçue pour éliminer des oxydes épais ne convient pas forcément à l’élimination de bavures fines sur des pièces usinées de précision. Les acheteurs devraient commencer par documenter le type et l’emplacement des bavures, l’adoucissement des arêtes admissible, la finition de surface recherchée et la sensibilité du procédé en aval.
Plage de pression de sablage
Une machine adaptée doit maintenir la plage de pression réellement nécessaire à la pièce, et pas seulement afficher une pression maximale élevée. Le sablage humide de précision repose généralement sur une plage de pression stable, faible à moyenne, qui permet de maîtriser l’enlèvement. Demandez comment le système compense les dérives de pression, l’usure de la buse et les variations de l’état de la suspension pendant les longues séries.
Précision des axes et manutention des pièces
La précision des mouvements est essentielle lorsque la bavure est localisée, que la pièce est petite ou que sa géométrie est complexe. Évaluez si la machine utilise une manipulation manuelle, des montages indexés, des axes X/Y/Z asservis ou un chargement assisté par robot. Si la précision de trajectoire influe sur le résultat, l’architecture de commande mérite un examen aussi attentif que la pompe ou la buse.
Débit de production et maîtrise du cycle
Le débit ne se résume pas au temps de sablage. Le chargement, le déchargement, le montage, l’égouttage, le nettoyage, l’appel de la recette et la remise en état de la chambre peuvent prendre autant de temps que l’étape abrasive elle-même. Les équipes achats devraient comparer le temps de cycle réel par pièce conforme, et non les seules secondes d’exposition à la buse.
Encombrement et utilités
Un équipement de sablage humide nécessite de l’espace au sol, de l’air comprimé, une alimentation électrique, la gestion de l’eau, un drainage et un accès pour la maintenance. Une cabine qui tient techniquement dans la pièce peut néanmoins être mal adaptée si l’évacuation des boues, le remplacement des buses ou l’entretien de la pompe sont difficiles.
IHM, gestion des recettes et traçabilité
Le stockage des recettes est essentiel lorsque plusieurs familles de pièces partagent une même ligne. Les meilleurs systèmes permettent de verrouiller les variables clés, d’attribuer des autorisations et de rappeler les réglages validés sans les saisir à nouveau manuellement. Cela réduit les variations au démarrage et favorise la rigueur du procédé lors des changements d’équipe.
Gestion du brouillard, évacuation des abrasifs usés et propreté
Comme l’ébavurage automatisé est un procédé continu, la facilité de maintenance compte. Les acheteurs devraient évaluer le fonctionnement de la sédimentation, l’évacuation des boues, la propreté du hublot, l’extraction du brouillard et le temps nécessaire pour rétablir le procédé après une contamination des abrasifs. Même une trajectoire de sablage techniquement performante peut devenir inefficace si le système de récupération est insuffisant.
Sécurité et conformité
Les verrouillages de porte, les arrêts d’urgence, l’étanchéité de la chambre, la maîtrise de l’exposition, la hauteur ergonomique de chargement et l’isolement des alimentations doivent être examinés dès le début. Lorsque l’ébavurage fait partie du prétraitement avant peinture ou protection contre la corrosion, certaines usines se réfèrent aussi à des indications plus générales, notamment les pratiques de préparation de surface de l’AMPP.
Applications dans différents secteurs
L’ébavurage automatisé est utile parce que les bavures ne sont pas propres à un secteur : elles résultent de presque tous les procédés de découpe et de mise en forme des métaux. D’un secteur à l’autre, ce qui change, c’est la tolérance aux dommages des arêtes, à la contamination, aux écarts d’aspect et à la variabilité du travail manuel.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes d’outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets, fraises en bout | Stabilise l’état des arêtes de coupe et réduit le risque de micro-ébréchures |
| Ébavurage de pièces métalliques | Usinage de précision, emboutissage et fabrication | Boîtiers, clips, supports, corps de vannes | Élimine les bavures coupantes sans enlèvement important de matière |
| Élimination de la calamine sur pièces forgées ou barres | Forgeage et première transformation des métaux | Raccords forgés, barres d’acier, pièces traitées thermiquement | Élimine les oxydes et facilite l’usinage ou le revêtement en aval |
| Prétraitement avant revêtement | Automobile, quincaillerie et fabrication générale | Pièces en tôle, enceintes, assemblages soudés | Améliore la propreté et l’uniformité de surface avant peinture ou phosphatation |
| Post-traitement de pièces AM | Fabrication additive | Supports imprimés, collecteurs, zones d’appui | Réduit la rugosité et élimine les résidus non adhérents sur des géométries complexes |
| Grenaillage de précontrainte de pièces métalliques | Fabrication de composants mécaniques | Ressorts, engrenages, certaines pièces sensibles à la fatigue | Applique un impact de surface maîtrisé lorsqu’un grenaillage de précontrainte est également nécessaire |
| Dépolissage du verre | Produits architecturaux et biens de consommation | Couvercles en verre, panneaux décoratifs | Produit une texture mate homogène avec un aspect visuel maîtrisé |
| Finition de produits 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques, composants métalliques d’aspect | Donne une finition lisse et uniforme aux surfaces visibles |
Dans la fabrication d’outils de coupe, l’ébavurage recoupe souvent la préparation maîtrisée des arêtes. Un procédé qui se contente d’éliminer les bavures peut néanmoins échouer s’il laisse une arête de coupe instable. C’est pourquoi de nombreux fabricants d’outils évaluent l’ébavurage automatisé en parallèle de la préparation des arêtes d’outils de coupe lorsqu’ils définissent la séquence finale de traitement de surface.
Les lignes de revêtement conviennent également très bien, car des bavures non maîtrisées peuvent provoquer des discontinuités de film mince, des points de corrosion localisés et des risques lors de la manutention. Pour les pièces qui passent directement en peinture ou en traitement de conversion, le sablage humide de prétraitement avant revêtement permet d’associer la maîtrise des bavures à la propreté de surface en une seule étape en amont.
La fabrication additive présente un autre défi : surfaces irrégulières, résidus piégés et caractéristiques complexes à proximité de zones internes. Le sablage humide est utile dans ce cas, car il associe nettoyage et modération de surface sans les poussières sèches du sablage conventionnel. Le procédé exige néanmoins une validation attentive, en particulier pour les parois minces, les arêtes en treillis et les saillies non soutenues.
Guide de sélection des équipements
Le choix de la bonne configuration d’équipement commence par trois questions : combien de pièces faut-il traiter par période de travail, quel niveau de régularité l’état des arêtes doit-il atteindre et quelle est la complexité de la géométrie ? Les réponses déterminent généralement si une simple cabine suffit ou si l’usine a besoin d’un ébavurage automatisé multiaxe, de montages dédiés et de commandes plus évoluées.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule robotisée de R&D à l’échelle laboratoire | Essais, validation, petits lots | Pièces complexes de petite à moyenne taille | Élevé | Développement du procédé, essais sur échantillons, programmes de pièces flexibles |
| Unité manuelle de sablage humide pour pièces individuelles | Production à faible volume | Pièces individuelles petites à moyennes | Moyen à élevé | Pièces unitaires, production variée, composants sensibles à la finition |
| Cabine standard à chambre unique pour traitement par lots | Production régulière par lots | Pièces répétitives de petite à moyenne taille | Moyen | Ébavurage quotidien, adoucissement des arêtes, homogénéisation générale de la finition |
| Système de production à double chambre | Production par lots à débit supérieur | Pièces répétitives de petite à moyenne taille | Moyen | Chargement et sablage en chevauchement pour une meilleure utilisation de la machine |
| Système de précision servo-asservi multiaxe | Maîtrise des arêtes critiques | Petites géométries complexes | Très élevé | Préparation des arêtes d’outils, ébavurage localisé, finition de précision reproductible |
| Système dédié aux pièces de forme complexe | Cellules de production conçues sur mesure | Pièces complexes de taille moyenne | Élevé | Surfaces en retrait, pièces profilées, exposition sous plusieurs angles |
| Machine pour pièces de forme plate | Pièces planes et de type panneau | Pièces planes de taille moyenne à grande | Moyen à élevé | Pièces en tôle, couvercles, faces décoratives, balayage uniforme de surface |
| Ligne pour barres rondes ou barres brutes | Production continue ou semi-continue | Pièces cylindriques longues | Moyen | Décalaminage des barres, nettoyage circonférentiel, traitement de surface des barres |
Pour les projets pilotes et le lancement de nouveaux produits, une plateforme de R&D flexible constitue souvent le meilleur point de départ, car le type d’abrasif, la trajectoire de la buse et les montages peuvent être ajustés rapidement. Dans ce contexte, le modèle RB-6 pour le sablage humide robotisé se prête mieux au développement du procédé et à la validation sur échantillons qu’une ligne fixe à haut débit.
Pour une production par lots courante, une cabine standard est généralement plus économique et plus facile à intégrer. Une usine qui recherche un débit équilibré sans mouvements complexes de la pièce peut évaluer la cabine de sablage humide à chambre unique SC-40, tandis qu’un rythme de chargement plus soutenu peut justifier l’évaluation d’un système de sablage à double chambre DC-40. Confirmez l’adéquation du modèle sur des pièces représentatives et vérifiez toute réduction du temps d’inactivité au moyen d’une étude de cycle.
La configuration doit également tenir compte de la présentation des pièces. La manutention pièce par pièce convient aux composants esthétiques ou fragiles ; les pièces de forme plate bénéficient d’une large couverture par balayage ; les formes complexes nécessitent souvent un accès sous plusieurs angles ; et les barres rondes doivent être exposées en rotation. Autrement dit, l’ébavurage automatisé dépend autant des mouvements et des montages que de l’énergie abrasive.
Coût, délai et considérations de retour sur investissement
Le coût d’un équipement d’ébavurage automatisé dépend principalement de la complexité des commandes, et pas seulement de la taille de la cabine. Le niveau d’automatisation, le nombre d’axes, la conception de la circulation de la suspension, le système de récupération, les capacités de l’IHM, les montages et la maîtrise du brouillard influent tous sur l’investissement. Deux machines peuvent se ressembler extérieurement tout en présentant des performances à long terme et des charges de maintenance très différentes.
La stratégie abrasive influe également sur le coût total de possession. Le type d’abrasif, la stabilité de sa granulométrie, son taux de rupture, sa sensibilité à la contamination et sa recyclabilité ont tous un effet sur les coûts d’exploitation. Un abrasif moins cher peut augmenter le coût réel du procédé s’il se dégrade rapidement, réduit la durée de vie des buses ou rend les résultats de finition moins prévisibles.
Le délai est généralement le plus court pour les machines standard et le plus long pour les cellules automatisées conçues pour une application particulière. Dès que s’ajoutent les essais sur échantillons, la conception des montages, les protections sur mesure, la programmation des mouvements et les critères de réception en usine, le calendrier dépend davantage du périmètre d’ingénierie que de la seule fabrication de la structure métallique. Les acheteurs devraient donc distinguer les délais habituels d’une plateforme standard de ceux d’un système entièrement personnalisé.
Principaux facteurs de coût de l’ébavurage automatisé
Le premier facteur de coût est l’architecture de la machine. Une cabine chargée manuellement avec un indexage simple diffère par nature d’une cellule de précision servo-asservie multiaxe, avec traçabilité des recettes et gestion intégrée des boues. Le deuxième facteur est la validation du procédé, car les pièces de grande valeur nécessitent souvent des essais approfondis avant de figer la configuration de l’équipement.
Troisièmement, les systèmes auxiliaires comptent. L’extraction du brouillard, la sédimentation automatique des abrasifs usés, une IHM permettant la gestion des recettes, les montages d’inspection et les porte-pièces spécifiques influent tous sur le coût et la disponibilité. Les usines devraient éviter de comparer des offres si elles ne comprennent pas les mêmes accessoires et le même périmètre de réception.
Comment établir correctement le retour sur investissement
Le retour sur investissement est le plus intéressant lorsque l’ébavurage automatisé remplace une finition manuelle exigeante en main-d’œuvre et aux résultats irréguliers. Mais les économies ne concernent pas uniquement la main-d’œuvre. Un état d’arête stable peut réduire les retouches et les rebuts, améliorer l’ajustement des assemblages et les performances du revêtement, ainsi que limiter les désaccords entre services lors des inspections.
Pour les outils de coupe, une arête maîtrisée peut aussi rendre la durée de vie de l’outil plus régulière, au-delà de la simple élimination des bavures résiduelles. Pour le revêtement, le bénéfice peut se traduire par une meilleure adhérence et moins de défauts localisés. En usinage de précision, le gain principal peut simplement être la réduction des problèmes en aval causés par une bavure oubliée sur une pièce de grande valeur.
Pourquoi les comparaisons avec le seul coût manuel sont souvent trompeuses
Le coût de l’ébavurage manuel est souvent sous-estimé, car les pertes indirectes se répartissent entre les budgets de main-d’œuvre, de qualité et de maintenance. Lorsqu’une usine ne suit que le temps de travail direct de l’opérateur, elle omet le coût d’un état d’arête irrégulier, des contraintes ergonomiques, des différences de formation, des bavures manquées, des pièces endommagées et des retards d’inspection. L’ébavurage automatisé devient souvent rentable lorsque ces coûts secondaires sont mesurés.
Une analyse rigoureuse du retour sur investissement devrait donc comparer les performances globales du procédé : pièces conformes par heure, taux de retouche, dépendance à l’opérateur, consommables, intervalles de maintenance et effets sur la qualité en aval. C’est une base d’investissement plus réaliste que la comparaison du prix d’une machine à un seul taux horaire de main-d’œuvre.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme le décrit la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle particulière doit être établie par des essais représentatifs sur échantillons. DasiAuto apporte un soutien à l’installation, à la formation des opérateurs et à l’assistance technique continue tout au long du flux de production.
Questions fréquentes
L’ébavurage automatisé peut-il être validé sur des pièces échantillons avant la commande de l’équipement ?
Oui. Les essais sur échantillons constituent généralement le moyen le plus fiable de confirmer la capacité d’élimination des bavures, la finition de surface, le temps de cycle et l’adéquation des montages avant de finaliser le périmètre de la machine. Ils aident également à déterminer si la pièce nécessite une simple exposition par lots ou une programmation plus précise de la trajectoire de la buse.
L’ébavurage automatisé convient-il à une production à forte variété et faible volume ?
Oui, à condition que la machine permette un changement rapide de recette et l’utilisation de montages pratiques. La production à forte variété en bénéficie surtout lorsque les programmes de pièces, les réglages de pression et les trajectoires peuvent être enregistrés et rappelés sans longue préparation manuelle.
Quelles alimentations et conditions d’installation les acheteurs doivent-ils vérifier à l’avance ?
Il faut vérifier l’air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage, l’accès pour la maintenance et l’espace au sol avant l’achat. Les systèmes de sablage humide nécessitent également des solutions pratiques pour la maîtrise du brouillard, l’évacuation des sédiments et l’ergonomie du chargement en toute sécurité.
Quelle formation les opérateurs d’un système d’ébavurage automatisé doivent-ils généralement suivre ?
La formation porte généralement sur le choix des recettes, le chargement des montages, l’entretien de la suspension abrasive, l’inspection des buses, le nettoyage de la chambre et le dépannage du procédé. Même avec l’automatisation, les opérateurs doivent savoir distinguer un raccordement acceptable des arêtes d’un traitement insuffisant ou d’un arrondi excessif.
Quelles pièces de rechange et quels consommables comptent le plus à long terme ?
Les buses, les pompes, les joints, les filtres, les revêtements d’usure et les abrasifs sont les éléments les plus courants à prévoir. Les acheteurs devraient également demander comment l’état de la suspension est surveillé et à quelle fréquence le système de récupération doit être nettoyé pour maintenir la stabilité de l’ébavurage automatisé.
Quand l’ébavurage automatisé est-il généralement amorti plus rapidement que l’ébavurage manuel ?
L’amortissement est généralement plus rapide lorsque les pièces sont répétitives, sensibles à la qualité, exigeantes en main-d’œuvre ou difficiles à ébavurer régulièrement à la main. L’argument économique est particulièrement fort lorsque les bavures manquées, les variations de finition, les retouches ou les problèmes ultérieurs de revêtement et d’assemblage entraînent déjà des pertes de production mesurables.