Kurzantwort
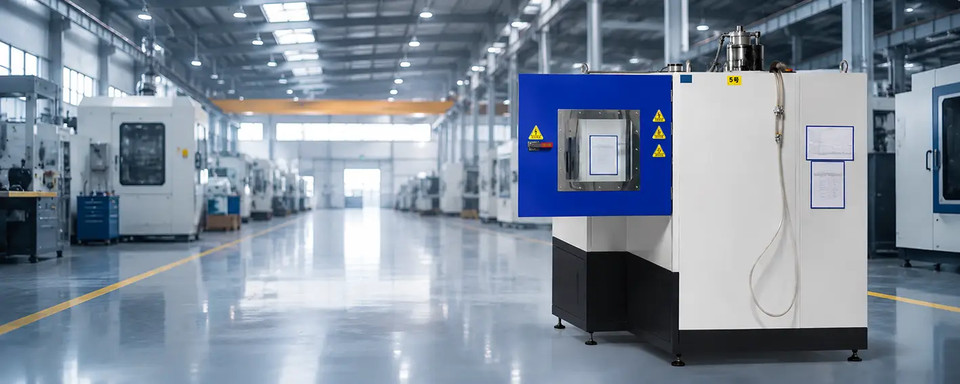
Automatisiertes Entgraten ist eine maschinengesteuerte Endbearbeitung, bei der Grate, dünne Gratfahnen, wiedererstarrte Schichten und Mikroüberstände an Metallteilen deutlich gleichmäßiger als mit manuellen Verfahren entfernt werden. In Nassstrahlanlagen wird das Strahlmittel in Wasser suspendiert, mit Druckluft beschleunigt und bei wiederholgenau geregeltem Druck und Bewegungsablauf aufgebracht. Dadurch eignet sich das Verfahren besonders für Präzisionsteile, oberflächenempfindliche Werkstücke und Produktionslinien, die stabile Kantenqualität, weniger Staub und vorhersehbare Zykluszeiten benötigen.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Nassstrahlen / Slurry-Strahlen mit automatisierter Düsen- oder Werkstückbewegung |
| Druckregelung | Üblicherweise niedriger bis mittlerer Strahldruck mit Regelung im geschlossenen Regelkreis |
| Genauigkeitspotenzial | Hohe Wiederholgenauigkeit bei Einsatz von Servobewegung und Rezeptsteuerung |
| Staubverhalten | Wenig Staub in der Luft, da das Strahlmittel in Wasser geführt wird |
| Hauptanwendungen | Gratentfernung, Kantenverrundung, Beschichtungsvorbehandlung, Vorbereitung von Werkzeugschneiden |
| Lieferzeitrahmen | Die typische Lieferzeit hängt von Kabinengröße, Automatisierungsumfang und Spannvorrichtungen ab |
Was ist automatisiertes Entgraten?
Automatisiertes Entgraten ist die maschinengesteuerte Entfernung unerwünschten Materials, das nach Zerspanen, Stanzen, Lochen, Laserschneiden, Räumen, Schleifen, Schmieden oder additiver Fertigung an einer Werkstückkante zurückbleibt. Ziel ist nicht einfach, dass sich ein Werkstück weniger scharf anfühlt. In der modernen Fertigung schützt das Entgraten auch Maßpassung, Haftung der Beschichtung, Montagequalität, Handhabungssicherheit und Genauigkeit der Endkontrolle.
Im breiteren Bereich der Oberflächenbehandlung kann automatisiertes Entgraten Bürsten, Bandschleifen, thermisches Entgraten, Gleitschleifen, elektrochemische Verfahren und Strahlen umfassen. Nassstrahlen gehört zur Familie der abrasiven Strahlverfahren, unterscheidet sich jedoch vom Trockenstrahlen dadurch, dass das Strahlmittel in Wasser suspendiert und nicht als vollständig trockener Strahl beschleunigt wird. Diese Wasserphase verändert das Aufprallverhalten, die Staubentwicklung, die Rückgewinnung des Strahlmittels und die Oberflächenqualität.
Wo automatisiertes Entgraten beim Nassstrahlen einzuordnen ist
Beim Slurry-Strahlen werden Gratentfernung, Kantenentschärfung und optische Oberflächenangleichung häufig kombiniert. Statt das Werkstück mit einem trockenen, stark aggressiven Strahl zu bearbeiten, nutzt das Verfahren einen gedämpften abrasiven Aufprall, der dünne Grate abtragen kann, ohne die angrenzende Geometrie zu verändern. Bei vielen Werkstücken ist automatisiertes Entgraten daher ein Endbearbeitungs- und kein Materialabtragsschritt.
Das ist relevant, weil die meisten Grate in der Fertigung klein, aber folgenreich sind. Eine kleine Lippe an einer Ventilbohrung, ein dünner Grat an einem gestanzten Halter oder eine raue Auflagezone an einem additiv gefertigten Bauteil erfordert vielleicht kein intensives Schleifen, kann aber dennoch Dichtungsprobleme, Beschichtungsfehler oder Montagebehinderungen verursachen. Automatisiertes Nassstrahlen wird häufig genau für diesen Anwendungsbereich gewählt.
Zentrale Vorteile des automatisierten Entgratens durch Slurry-Strahlen
Ein wichtiger Vorteil ist der staubarme Betrieb im Vergleich zu trockenen Strahlverfahren. Wasser bindet luftgetragene Feinstäube und verringert den Reinigungsaufwand rund um die Anlage. Das ist in Betrieben wichtig, in denen Sauberkeit und gute Sicht für Bediener zählen.
Ein weiterer Vorteil ist das geringe Risiko einer Strahlmitteleinbettung bei vielen oberflächenempfindlichen Anwendungen. Da der Wasserfilm den Aufprall dämpft, ist das Risiko, dass Strahlmittelpartikel in weichere oder duktilere Oberflächen gedrückt werden, häufig geringer als beim Trockenstrahlen. Das kann vor Beschichtung, Hartlöten, optischer Prüfung oder dekorativer Endbearbeitung relevant sein.
Ein dritter Vorteil ist die Oberflächenqualität. Nassstrahlen erzeugt häufig eine feinere und gleichmäßigere Oberfläche, weil die Suspension die abrasive Wirkung abschwächt. Bei Präzisionsteilen kann dies helfen, Kanten zu entgraten, ohne die raue Textur zu hinterlassen, die mit aggressiveren Trockenverfahren verbunden sein kann. Die allgemeine Fachterminologie für diese Verfahrensfamilie entspricht der Terminologie für abrasive Strahlverfahren.
Warum Hersteller Entgraten automatisieren, statt sich auf Handarbeit zu verlassen
Manuelles Entgraten hat weiterhin seinen Platz, insbesondere bei Prototypen oder großen Graten. Über verschiedene Bediener, Schichten und Produktionslose hinweg lässt es sich jedoch schwer kontrollieren. Zwei Fachkräfte können am selben Werkstück sichtbar unterschiedliche Kantenzustände erzeugen, und Ermüdung erhöht mit der Zeit die Schwankungen.
Die Automatisierung begegnet diesem Problem, indem sie Druck, Düsenwinkel, Abstand, Verfahrgeschwindigkeit und Zykluszeit als geregelte Variablen festlegt. Nach der Freigabe des Bearbeitungsrezepts wiederholt die Anlage denselben Ablauf über jede Charge hinweg. Das Ergebnis ist eine höhere Wiederholgenauigkeit des Prozesses, die oft wichtiger ist als die reine Abtragsgeschwindigkeit.
Die wirksamste Entgratlinie entfernt den Grat, ohne eine neue Geometrie oder einen Oberflächenfehler zu erzeugen.
Wie funktioniert automatisiertes Entgraten?
Automatisiertes Entgraten durch Nassstrahlen erfolgt in einer koordinierten Abfolge aus Suspensionsaufbereitung, Beschleunigung mit Druckluft, geregelter Düsen- oder Werkstückbewegung und Rückführung im geschlossenen Kreislauf. Jedes Teilsystem wirkt sich auf den endgültigen Kantenzustand aus. Weicht eine Variable ab, wird die Gratentfernung weniger stabil.
Suspensionssystem: Wasser und Strahlmittel in Suspension
Der Prozess beginnt in einem Suspensionstank, in dem Wasser und Strahlmittel auf eine geregelte Konzentration gemischt werden. Rühren und Umwälzen halten die Partikel in Schwebe, sodass der Strahlmittelanteil an der Pistole über die Zeit gleichbleibt. Ist die Suspension zu dünn, sinkt die Entgrateffizienz; ist sie zu konzentriert, können Oberflächenrauheit, Pumpenbelastung und Strahlmittelverbrauch steigen.
Die Auswahl des Strahlmittels hängt von Gratdicke, Härte des Grundwerkstoffs, zulässigem Kantenabtrag und gewünschtem Erscheinungsbild ab. Für präzises Entgraten und die Verfeinerung der Oberfläche wird meist feineres Strahlmittel eingesetzt; gröberes Strahlmittel erhöht die Schneidwirkung, kann empfindliche Kanten bei unzureichender Kontrolle jedoch zu stark verrunden.
Beschleunigung durch Druckluft
An der Strahlpistole beschleunigt Druckluft die Suspension durch eine Düse und richtet sie auf das Werkstück. Die Wasserphase verteilt den Strahl gleichmäßiger und dämpft den Partikelaufprall. Dadurch wird der aggressive trockene Abtrag zu einem moderateren Mikroerosionsprozess.
Abstand und Düsenwinkel sind ebenso wichtig wie der Druck. Ein nahezu senkrechter Aufprall erhöht meist die lokale Abtragsintensität, während ein schräger Winkel sich besser zum Abtragen dünner Gratfahnen und zum Verrunden von Kanten eignen kann. Automatisierte Anlagen halten diese Variablen deutlich gleichmäßiger als manuell geführte Pistolen.
Bewegungssteuerung beim automatisierten Entgraten
In einer automatisierten Zelle kann sich die Düse, das Werkstück oder beides bewegen. Dafür kommen typischerweise servogesteuerte Linearachsen, Rundtische, Roboter oder spezielle Spannvorrichtungen zum Einsatz. Die passende Bewegungsarchitektur hängt von der Werkstückgeometrie ab: Flache, plattenförmige Teile benötigen möglicherweise Scanbahnen, zylindrische Teile eine rotierende Bearbeitung und komplexe Werkstücke mehrachsige Werkzeugbahnen.
Bei qualitätskritischen Oberflächen ist die programmierte Bewegung unverzichtbar. Sie ermöglicht eine gleichmäßige Beaufschlagung jeder Kante, statt sich auf das Urteil des Bedieners zu verlassen. Die anwendungsspezifische Arbeit von DasiAuto beim Entgraten von Metallteilen folgt diesem selektiven, bahngesteuerten Ansatz und keiner Einheitsroutine für das Strahlen.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall fällt die Suspension in den Rückgewinnungsbereich der Anlage und wird in den Umwälzkreislauf zurückgeführt. Abgetragene Gratstücke, Feinstoffe und verschlissenes Strahlmittel müssen abgetrennt werden, damit sie den Prozess nicht destabilisieren. In fortschrittlicheren Anlagen setzt sich Abfallstrahlmittel in einer Sedimentationsstufe ab und wird automatisch ausgetragen. Das verringert die manuelle Reinigung und trägt dazu bei, nutzbares Strahlmittel zu erhalten.
Dieser Rückgewinnungskreislauf ist ein wesentliches technisches Unterscheidungsmerkmal zwischen einem einfachen Strahlkabinett und einer produktionsgerechten Nassstrahlanlage. Eine effiziente Umwälzung unterstützt eine stabile Konzentration, weniger Strahlmittelverluste und kürzere Reinigungsstillstände. Sie senkt außerdem das Risiko, dass Bruchstücke des Strahlmittels oder Metallpartikel die Oberflächenqualität von Charge zu Charge verändern.
Nebelkontrolle und Kabinenmanagement
Obwohl Nassstrahlen trockenen Staub minimiert, muss auch der Sprühnebel kontrolliert werden. Wassertröpfchen und feine Suspensionsaerosole können sich in der Kammer ansammeln, wenn Absaugung, Entwässerung und Kabinenabdichtung unzureichend sind. Produktionsanlagen verbinden daher Sprühnebelreduzierung, Spritzschutz, gute Sicht und geschlossene Materialführung.
Diese Kombination ist beim automatisierten Entgraten wichtig, denn Zykluszeiten sind nur dann aussagekräftig, wenn die Kammer sauber und einsehbar genug bleibt, um die Produktion aufrechtzuerhalten. Eine wartungsarme Sprühnebelkontrolle verringert auch Unterbrechungen durch Fensterreinigung, Schlammablagerungen und Verschmutzung des Hallenbodens rund um die Anlage.
Druckstabilität und Rezeptsteuerung
Die Strahlwirkung hängt von einer gleichmäßigen Energiezufuhr ab. Weicht der Druck ab, kann derselbe Düsenpfad vom Anfang bis zum Ende eines Produktionslaufs unterschiedliche Kantenzustände erzeugen. Deshalb ist die geschlossene PID-Druckregelung in der industriellen Nassstrahltechnik so wichtig.
Bei einer PID-Regelung passt die Anlage ihre Leistung laufend an, um nahe am Sollwert zu bleiben. Das verbessert die Gleichmäßigkeit bei langen Produktionsläufen und hilft, normale Prozessstörungen wie Düsenverschleiß oder Änderungen des Suspensionszustands auszugleichen. Die Rezeptverwaltung im HMI speichert anschließend freigegebene Einstellungen nach Werkstückfamilie. So werden Rüstschwankungen verringert und Bedienerberechtigungen sowie Rückverfolgbarkeit in Systemen unterstützt, die sich an der Qualitätsmanagementnorm ISO 9001 ausrichten.
| Prozessparameter | Typischer Bereich oder Vorgehensweise | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise niedrig bis mittel, angepasst an Gratgröße und Härte des Grundwerkstoffs | Steuert Abtragsintensität und Verhalten beim Kantenbruch |
| Suspensionskonzentration | Wird üblicherweise als stabiles Wasser-Strahlmittel-Verhältnis nach Gewicht oder Volumen gehalten | Beeinflusst Oberflächengleichmäßigkeit, Strahlmittelverbrauch und Entgratrate |
| Strahlmittelkorngröße | Feine bis mittlere Partikelgrößenverteilung (PSD), abgestimmt auf das Verhältnis von Präzision zu Schneidwirkung | Bestimmt, wie aggressiv die Gratwurzel bearbeitet wird |
| Luftdurchsatz und Düsengröße | Auf Pistolenbauart, Kabinengröße und Bearbeitungsbreite abgestimmt | Beeinflusst Strahlenergie und Stabilität des Strahlbilds |
| Abstand zum Werkstück | Für jede Werkstückfamilie als Rezeptparameter festgelegt | Verändert Aufpralldichte und lokale Abtragswirkung |
| Düsenwinkel | Senkrecht oder schräg, je nach Gratrichtung | Bestimmt, ob der Prozess schneidet, verrundet oder leicht verfestigungsstrahlt |
| Strahlmittelverbrauch | Variiert je nach Bruchrate, Verschmutzung und Rückgewinnungseffizienz | Beeinflusst Betriebskosten und Wartungsintervalle |
| Steuerungssystem | Druckregelung im geschlossenen Regelkreis, HMI-Rezepte, Alarme, Überwachung der Rückgewinnung | Unterstützt gleichmäßiges automatisiertes Entgraten über mehrere Chargen hinweg |
Automatisiertes Entgraten im Vergleich zu Trockenstrahlen und anderen Verfahren
Automatisiertes Entgraten ist keine einzelne Technologiekategorie. Käufer vergleichen Nassstrahlen häufig mit Trockenstrahlen, Verfestigungsstrahlen und Gleitschleifen, weil alle vier Verfahren eine Kante oder Oberfläche verändern können. Entscheidend ist nicht, welches Verfahren grundsätzlich am besten ist, sondern welches zu Gratart, Oberflächenanforderung und Produktionsmodell passt.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staubentwicklung | Wenig Staub in der Luft dank wassergeführtem Strahlmittel | Hoch, sofern die Staubabsaugung nicht leistungsfähig ist | Mittel; abhängig von Einhausung und Strahlmittel | Wenig Staub in der Luft, jedoch häufig mit Nasscompound und Schlamm verbunden |
| Gleichmäßigkeit des Finishs | Im Allgemeinen fein und gleichmäßig auf sichtbaren Oberflächen | Aggressivere Textur, weniger fehlertolerant | Die Oberflächenveränderung ist dem Ziel der Eigenspannungserzeugung nachgeordnet | Gut für große Chargen, jedoch weniger selektiv |
| Risiko einer Strahlmitteleinbettung | Bei vielen oberflächenempfindlichen Anwendungen geringer | Bei einigen weichen oder duktilen Werkstoffen höher | Abhängig von Strahlmittel und Grundwerkstoff | In der Regel gering, doch Werkstückkontakt kann Oberflächen markieren |
| Selektivität beim Entgraten | Gut bei kontrollierter Düsenbahn und geeigneten Spannvorrichtungen | Gezielte Bearbeitung möglich, jedoch leichter überzubearbeiten | Nicht in erster Linie für die Gratentfernung vorgesehen | Geringe Selektivität, da alle freiliegenden Flächen gemeinsam bearbeitet werden |
| Wiederholbarkeit | Hoch bei Druckregelung im geschlossenen Regelkreis und Rezeptsteuerung | Gut, doch Staub und Düsenverschleiß können die Bedingungen verändern | Hoch, wenn die Spezifikationen für das Verfestigungsstrahlen genau eingehalten werden | Gut für Massenbearbeitung, weniger geeignet für kritische lokale Kanten |
| Umwelt- und Abfallmanagement | Erfordert Suspensionsmanagement und Sedimentabfuhr | Erfordert Staubabsaugung und sichere Handhabung trockenen Strahlmittels | Erfordert Strahlmittelhandhabung und Einhausung | Erfordert die Handhabung von Wasser, Compounds und Abfallsuspension |
| Am besten geeignet für | Präzisionsentgraten, Kantenverrundung, Beschichtungsvorbehandlung | Aggressive Reinigung, Aufrauen oder intensiver Oberflächenabtrag | Ermüdungsorientierte Behandlung; siehe Referenz zum Verfestigungsstrahlen | Glätten kleiner, unkritischer Teile in Chargen |
| Kostenstruktur | Anlage und Steuerung sind relevant; Betriebskosten hängen vom Strahlmittelkreislauf ab | Einfachere Strahltechnik, jedoch höherer Staubaufwand | Bei strengen Leistungsspezifikationen ein Spezialverfahren | Effizient für hohe Stückzahlen kleiner Teile mit einfacher Geometrie |
Trockenstrahlen bleibt sinnvoll, wenn aggressive Reinigung, Beschichtungsentfernung oder starkes Oberflächenaufrauen im Vordergrund steht. Bei empfindlichen Kanten kann es jedoch leichter zu einer Überbearbeitung oder zu einem raueren optischen Ergebnis als beabsichtigt kommen. Nassstrahlen wird meist bevorzugt, wenn die Endbearbeitung sowohl Gratentfernung als auch Kontrolle des Erscheinungsbilds umfassen soll.
Verfestigungsstrahlen wird gelegentlich im selben Zusammenhang erwähnt, dient jedoch in erster Linie der Konditionierung mechanischer Spannungszustände an der Oberfläche und nicht der Gratentfernung. Branchenspezifikationen und Terminologie für das Verfestigungsstrahlen werden in technischen Unterlagen wie den Ressourcen zu ASTM-Normen behandelt. Diese Anforderungen unterscheiden sich üblicherweise von den Zielen des Entgratens.
Gleitschleifen ist effizient für große Stückzahlen kleiner Teile, insbesondere wenn alle Oberflächen eine ähnliche Bearbeitung vertragen. Die Einschränkung besteht darin, dass es sich um ein Massenbearbeitungsverfahren und nicht um ein selektives Verfahren handelt. Bei kritischen Kanten, Dichtflächen oder Werkstücken, die nicht frei miteinander in Kontakt kommen dürfen, lässt sich automatisiertes Nassstrahlen oft leichter kontrollieren.
Wichtige Spezifikationen vor dem Kauf
Der häufigste Beschaffungsfehler beim automatisierten Entgraten ist, die Anlagengröße festzulegen, bevor der Grat-Zustand definiert ist. Eine Linie für starken Oxidabtrag eignet sich nicht unbedingt zum Abtragen dünner Gratfahnen an präzisionsbearbeiteten Teilen. Käufer sollten zuerst Gratart und -lage, zulässigen Kantenabtrag, gewünschte Oberflächenbeschaffenheit und Empfindlichkeit nachfolgender Prozesse dokumentieren.
Strahldruckbereich
Eine geeignete Anlage muss den tatsächlich erforderlichen Druckbereich des Werkstücks halten können und darf nicht nur mit einem hohen Maximaldruck werben. Präzises Nassstrahlen hängt meist von einem stabilen niedrigen bis mittleren Druckbereich ab, in dem der Abtrag kontrollierbar bleibt. Fragen Sie, wie die Anlage Druckabweichungen, Düsenverschleiß und Änderungen des Suspensionszustands im längeren Betrieb ausgleicht.
Genauigkeit der Bewegungsachsen und Werkstückhandhabung
Bewegungsgenauigkeit ist entscheidend, wenn der Grat lokal begrenzt, das Werkstück klein oder die Geometrie komplex ist. Prüfen Sie, ob die Anlage manuelle Handhabung, indexierte Spannvorrichtungen, servogesteuerte X-/Y-/Z-Bewegung oder robotergestütztes Beladen nutzt. Wenn die Bahngenauigkeit das Ergebnis beeinflusst, sollte die Steuerungsarchitektur ebenso sorgfältig geprüft werden wie Pumpe oder Düse.
Durchsatz und Zyklusdisziplin
Durchsatz bedeutet mehr als Strahlzeit. Beladen, Entladen, Spannen, Entwässern, Reinigen, Aufrufen des Rezepts und Wiederherstellen der Kammerbedingungen können ebenso viel Zeit beanspruchen wie der eigentliche Strahlschritt. Beschaffungsteams sollten die tatsächliche Zykluszeit pro Gutteil vergleichen, nicht nur die Sekunden, in denen die Düse auf das Werkstück gerichtet ist.
Stellfläche und Versorgungsanschlüsse
Nassstrahlanlagen benötigen Stellfläche, Druckluft, Stromversorgung, Wasserführung, Entwässerung und Wartungszugang. Ein Kabinett, das räumlich in die Halle passt, kann dennoch eine schlechte Installationswahl sein, wenn Sedimentabfuhr, Düsenwechsel oder Pumpenwartung schwierig sind.
HMI, Rezeptsteuerung und Rückverfolgbarkeit
Die Speicherung von Rezepten ist unverzichtbar, wenn mehrere Werkstückfamilien dieselbe Linie nutzen. Gute Systeme ermöglichen es, wichtige Variablen zu sperren, Berechtigungen zuzuweisen und freigegebene Einstellungen ohne manuelle Neueingabe aufzurufen. Das verringert Schwankungen beim Anfahren und unterstützt eine disziplinierte Prozessführung bei wechselnden Bedienern und Schichten.
Sprühnebelkontrolle, Abfallstrahlmittel und Sauberkeit
Da automatisiertes Entgraten ein kontinuierlicher Prozess ist, kommt es auf die wartungsfreundliche Konstruktion an. Käufer sollten Sedimentationskonzept, Schlammaustrag, Sauberkeit des Sichtfensters, Sprühnebelabsaugung und den Zeitbedarf zur Wiederherstellung nach einer Strahlmittelverunreinigung prüfen. Selbst eine technisch leistungsfähige Strahlbahn kann ineffizient werden, wenn das Rückgewinnungssystem zu schwach ausgelegt ist.
Sicherheit und Konformität
Türverriegelungen, Not-Aus, Kammerabdichtung, Expositionskontrolle, ergonomische Beladehöhe und Trennung der Versorgungsanschlüsse sollten früh geprüft werden. Wenn das Entgraten Teil der Vorbehandlung vor dem Lackieren oder Korrosionsschutz ist, orientieren sich manche Betriebe außerdem an allgemeinen Leitlinien für die Oberflächenvorbereitung, etwa an den AMPP-Verfahren zur Oberflächenvorbereitung.
Anwendungen in verschiedenen Branchen
Automatisiertes Entgraten ist wertvoll, weil Grate nicht auf eine einzelne Branche beschränkt sind; sie entstehen bei fast allen Zerspanungs- und Umformverfahren für Metall. Von Branche zu Branche ändert sich vor allem, wie viel Kantenbeschädigung, Verunreinigung, optische Schwankungen und variable Handarbeit toleriert werden.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Stabilisiert den Zustand der Schneidkante und verringert das Risiko von Mikrosplittern |
| Entgraten von Metallteilen | Präzisionsbearbeitung, Stanzen und Fertigung | Gehäuse, Clips, Halter, Ventilkörper | Entfernt scharfe Grate ohne starken Materialabtrag |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und primäre Metallverarbeitung | Schmiedefittings, Stahlstangen, wärmebehandelte Teile | Entfernt Oxide und unterstützt nachfolgende Bearbeitung oder Beschichtung |
| Vorbehandlung vor dem Beschichten | Automobilindustrie, Beschläge und allgemeine Fertigung | Blechteile, Gehäuse, geschweißte Baugruppen | Verbessert Sauberkeit und Oberflächengleichmäßigkeit vor dem Lackieren oder Phosphatieren |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Gedruckte Halter, Verteiler, Auflagezonen | Verringert Rauheit und entfernt lose Rückstände an komplexen Geometrien |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Federn, Zahnräder, ausgewählte ermüdungsempfindliche Teile | Erzeugt einen kontrollierten Oberflächenaufprall, wenn zusätzlich Verfestigungsstrahlen erforderlich ist |
| Glasmattierung | Architektur- und Konsumgüter | Glasabdeckungen, Dekorpaneele | Erzeugt eine gleichmäßige matte Textur mit kontrollierter Optik |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuse, optisch relevante Metallteile | Erzielt gleichmäßige Glätte auf sichtbaren Oberflächen |
Bei der Herstellung von Schneidwerkzeugen geht das Entgraten häufig in die kontrollierte Schneidkantenvorbereitung über. Ein Verfahren, das lediglich Grate entfernt, kann dennoch ungeeignet sein, wenn es eine instabile Schneidkante hinterlässt. Deshalb bewerten viele Werkzeughersteller automatisiertes Entgraten gemeinsam mit der Schneidkantenverrundung von Werkzeugen bei der Festlegung der abschließenden Oberflächenbehandlung.
Beschichtungslinien eignen sich ebenfalls gut, denn unkontrollierte Grate können Fehlstellen in dünnen Schichten, lokale Korrosionsstellen und Risiken bei der Handhabung verursachen. Für Teile, die direkt in die Lackierung oder Konversionsbehandlung gehen, kann das Nassstrahlen zur Vorbehandlung von Werkstücken vor der Beschichtung die Gratkontrolle in einem einzigen vorgelagerten Schritt mit der Oberflächenreinigung verbinden.
Die additive Fertigung stellt eine andere Herausforderung dar: unregelmäßige Oberflächen, eingeschlossene Rückstände und komplexe, innenliegende oder angrenzende Merkmale. Nassstrahlen ist hier nützlich, weil es Reinigung und Oberflächenberuhigung ohne die Staubbelastung herkömmlicher Strahlverfahren verbindet. Das Verfahren muss dennoch sorgfältig validiert werden, insbesondere bei dünnen Wänden, Gitterkanten und freistehenden Vorsprüngen.
Leitfaden zur Maschinenauswahl
Die Wahl der richtigen Anlagenkonfiguration beginnt mit drei Fragen: Wie viele Teile müssen pro Schicht bearbeitet werden, wie gleichmäßig muss der Kantenzustand sein und wie komplex ist die Werkstückgeometrie? Die Antworten bestimmen in der Regel, ob ein einfaches Kabinett ausreicht oder der Betrieb mehrachsiges automatisiertes Entgraten mit speziellen Spannvorrichtungen und übergeordneter Steuerung benötigt.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Roboterzelle im R&D-Labor für Kleinserien | Versuche, Validierung, Kleinserien | Kleine bis mittelgroße komplexe Werkstücke | Hoch | Prozessentwicklung, Musterprüfung, flexible Werkstückprogramme |
| Manuelle Nassstrahleinheit für Einzelteile | Kleinserienfertigung | Kleine bis mittelgroße Einzelteile | Mittel bis hoch | Einzelteile, gemischte Fertigung, oberflächenempfindliche Komponenten |
| Standard-Chargenkabine mit einer Kammer | Routinemäßige Chargenfertigung | Kleine bis mittelgroße Wiederholteile | Mittel | Tägliches Entgraten, Kantenentschärfung, allgemeine Oberflächenangleichung |
| Produktionssystem mit Doppelkammer | Höherer Ausstoß bei der Chargenfertigung | Kleine bis mittelgroße Wiederholteile | Mittel | Überlappendes Beladen und Strahlen für eine bessere Anlagenauslastung |
| Präzisionssystem mit mehreren Servoachsen | Kontrolle kritischer Kanten | Kleine komplexe Geometrien | Sehr hoch | Werkzeugschneidenvorbereitung, lokales Entgraten, wiederholgenaue Präzisionsbearbeitung |
| Spezialanlage für komplexe Formen | Ausgelegte Produktionszellen | Mittelgroße komplexe Teile | Hoch | Vertiefte Flächen, konturierte Teile, mehrwinklige Bearbeitung |
| Anlage für plattenförmige Teile | Flache und paneelartige Werkstücke | Mittelgroße bis große flache Werkstücke | Mittel bis hoch | Blechteile, Abdeckungen, Dekorflächen, gleichmäßiges Abscannen der Oberfläche |
| Linie für Rundstäbe oder Stangenmaterial | Kontinuierliche oder halbkontinuierliche Bearbeitung | Lange zylindrische Werkstücke | Mittel | Entzundern von Stangen, umlaufende Reinigung, Oberflächenbehandlung von Rundmaterial |
Bei Pilotprojekten und der Einführung neuer Produkte ist eine flexible R&D-Plattform oft der beste Ausgangspunkt, weil sich Strahlmittelart, Düsenbahn und Spannvorrichtung schnell anpassen lassen. In diesem Zusammenhang eignet sich die robotergestützte Nassstrahlanlage RB-6 besonders für Prozessentwicklung und Musterfreigabe, verglichen mit einer festen Linie mit hohem Durchsatz.
Für die reguläre Chargenfertigung ist ein Standardkabinett in der Regel wirtschaftlicher und leichter zu integrieren. Ein Betrieb, der ausgewogenen Ausstoß ohne komplexe Werkstückbewegungen benötigt, kann die Einkammer-Nassstrahlkabine SC-40 prüfen, während bei höherer Beladungsfrequenz die Prüfung eines Doppelkammer-Strahlsystems DC-40 in Frage kommen kann. Prüfen Sie die Eignung des Modells anhand repräsentativer Werkstücke und bestätigen Sie eine mögliche Verringerung von Leerlaufzeiten durch eine Zyklusstudie.
Auch die Werkstückzuführung sollte die Konfiguration bestimmen. Die Einzelteilhandhabung eignet sich für optisch relevante oder empfindliche Komponenten; plattenförmige Teile profitieren von einer breiten Scanabdeckung; komplexe Formen erfordern häufig Zugang aus mehreren Winkeln; und Rundmaterial muss rotierend bearbeitet werden. Automatisiertes Entgraten hängt also ebenso von Bewegung und Spannvorrichtungen ab wie von der Strahlenergie.
Kosten, Lieferzeit und ROI
Die Kosten automatisierter Entgratanlagen hängen vor allem von der Komplexität der Steuerung und nicht allein von der Kabinengröße ab. Automatisierungsgrad, Anzahl der Bewegungsachsen, Auslegung des Suspensionskreislaufs, Rückgewinnungssystem, HMI-Funktionen, Spannvorrichtungen und Sprühnebelkontrolle wirken sich auf die Investitionskosten aus. Zwei äußerlich ähnliche Anlagen können sich bei Langzeitleistung und Wartungsaufwand deutlich unterscheiden.
Auch die Strahlmittelstrategie beeinflusst die Gesamtbetriebskosten. Strahlmittelart, Stabilität der Partikelgrößenverteilung, Bruchrate, Verschmutzungsempfindlichkeit und Wiederverwendbarkeit wirken sich auf die Betriebskosten aus. Günstigeres Strahlmittel kann die tatsächlichen Prozesskosten erhöhen, wenn es schnell zerfällt, die Düsenlebensdauer verkürzt oder die Ergebnisse weniger vorhersehbar macht.
Die Lieferzeit ist bei Standardmaschinen üblicherweise am kürzesten und bei anwendungsspezifischen automatisierten Zellen am längsten. Sobald Musterprüfungen, Spannvorrichtungskonstruktion, kundenspezifische Schutzvorrichtungen, Bewegungsprogrammierung und Kriterien für die Werksabnahme hinzukommen, hängt der Projektzeitplan stärker vom Umfang der Entwicklungsarbeiten als von der Metallfertigung allein ab. Käufer sollten daher typische Lieferzeiten für Standardplattformen von denen vollständig kundenspezifischer Systeme unterscheiden.
Typische Kostentreiber beim automatisierten Entgraten
Der erste Kostentreiber ist die Anlagenarchitektur. Ein manuell beladenes Kabinett mit einfacher Indexierung unterscheidet sich grundsätzlich von einer mehrachsigen Servo-Präzisionszelle mit Rezept-Rückverfolgbarkeit und integriertem Schlammaustrag. Der zweite Kostentreiber ist die Prozessvalidierung, da hochwertige Werkstücke häufig umfangreiche Prüfungen erfordern, bevor die Anlagenkonfiguration festgelegt wird.
Drittens sind Hilfssysteme relevant. Sprühnebelabsaugung, automatische Sedimentation von Abfallstrahlmittel, rezeptfähiges HMI, Prüfvorrichtungen und werkstückspezifische Halter beeinflussen Kosten und Anlagenverfügbarkeit. Betriebe sollten Angebote nur dann vergleichen, wenn Zubehör und Abnahmeumfang gleich sind.
Wie sich der ROI richtig bewerten lässt
Der ROI ist am stärksten, wenn automatisiertes Entgraten eine arbeitsintensive Handbearbeitung mit inkonsistenten Ergebnissen ersetzt. Die Einsparungen beschränken sich jedoch nicht auf die Arbeitskosten. Gleichmäßige Kantenzustände können Nacharbeit verringern, Ausschuss senken, die Montagepassung verbessern, die Beschichtungsleistung erhöhen und Beanstandungen bei der Prüfung zwischen Abteilungen reduzieren.
Bei Schneidwerkzeugen kann eine kontrollierte Schneidkante außerdem die Gleichmäßigkeit der Werkzeugstandzeit verbessern, statt nur Restgrate zu entfernen. Bei Beschichtungsanwendungen zeigt sich der Nutzen möglicherweise in besserer Haftung und weniger lokalen Fehlern. In der Präzisionsbearbeitung kann der größte Gewinn einfach darin liegen, weniger nachgelagerte Probleme durch einen übersehenen Grat an einem hochwertigen Werkstück zu haben.
Warum Vergleiche mit Handarbeitskosten oft irreführend sind
Die Kosten des manuellen Entgratens werden häufig unterschätzt, weil versteckte Verluste auf Arbeits-, Qualitäts- und Wartungsbudgets verteilt sind. Erfasst ein Betrieb nur die direkte Bedienzeit, bleiben die Kosten inkonsistenter Kantenqualität, ergonomischer Belastung, unterschiedlicher Einarbeitung, übersehener Grate, beschädigter Teile und verzögerter Prüfungen unberücksichtigt. Automatisiertes Entgraten wird oft wirtschaftlich gerechtfertigt, sobald diese Folgekosten erfasst werden.
Eine fundierte ROI-Prüfung sollte daher die Gesamtleistung des Prozesses vergleichen: Gutteile pro Stunde, Nacharbeitsquote, Abhängigkeit vom Bediener, Verbrauchsmaterialien, Wartungsintervalle und Auswirkungen auf die nachgelagerte Qualität. Das ist eine realistischere Investitionsgrundlage als der Vergleich einer Maschine mit einem einzelnen Stundenlohnsatz.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenbau, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
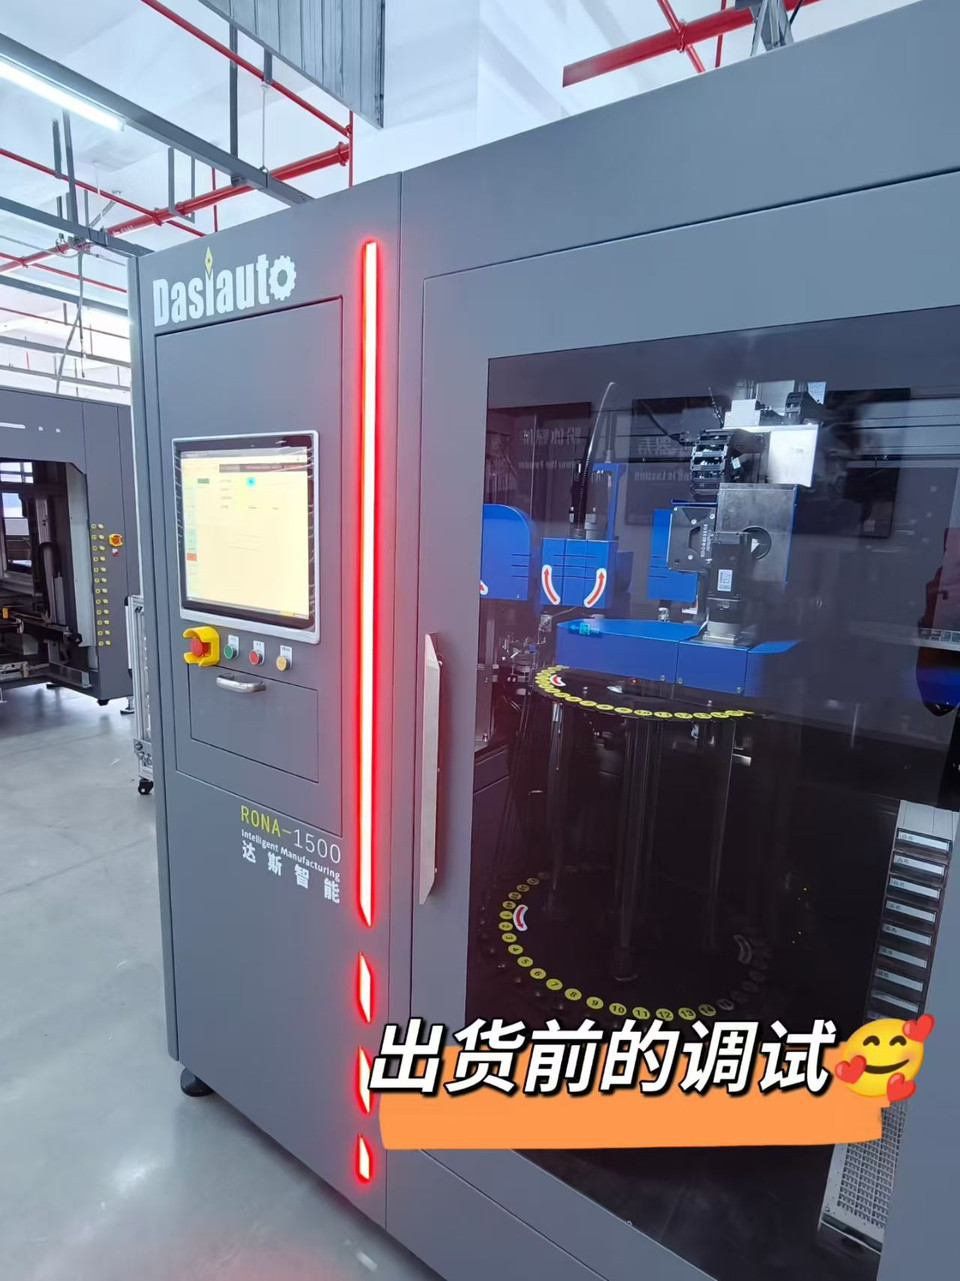
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich automatisiertes Entgraten vor der Bestellung einer Anlage an Musterteilen validieren?
Ja. Musterprüfungen sind in der Regel der zuverlässigste Weg, um Gratentfernungsleistung, Oberflächenqualität, Zykluszeit und Eignung der Spannvorrichtung vor der endgültigen Festlegung des Anlagenumfangs zu bestätigen. Sie helfen außerdem festzustellen, ob das Werkstück einer einfachen Chargenbearbeitung oder einer präziseren Programmierung der Düsenbahn bedarf.
Eignet sich automatisiertes Entgraten für eine Fertigung mit hoher Variantenvielfalt und kleinen Losgrößen?
Das kann der Fall sein, sofern die Anlage einen schnellen Rezeptwechsel und praktikable Spannvorrichtungen unterstützt. Eine Fertigung mit hoher Variantenvielfalt profitiert besonders dann, wenn Werkstückprogramme, Druckeinstellungen und Bewegungsbahnen gespeichert und ohne langen manuellen Rüstvorgang wieder aufgerufen werden können.
Welche Versorgungs- und Installationsbedingungen sollten Käufer im Voraus prüfen?
Druckluft, Stromversorgung, Wasserführung, Entwässerung, Wartungszugang und Stellfläche sollten vor dem Kauf geprüft werden. Für Nassstrahlanlagen sind außerdem praktikable Konzepte für Sprühnebelkontrolle, Sedimentabfuhr und ergonomisches, sicheres Beladen erforderlich.
Wie viel Bedienerschulung erfordert ein automatisiertes Entgratsystem normalerweise?
Die Schulung umfasst üblicherweise Rezeptauswahl, Beladen der Spannvorrichtung, Suspensionspflege, Düsenprüfung, Kammerreinigung und Prozessfehlersuche. Auch bei Automatisierung müssen Bediener den Unterschied zwischen akzeptablem Kantenverrunden, unzureichender Bearbeitung und übermäßiger Kantenverrundung erkennen können.
Welche Ersatzteile und Verbrauchsmaterialien sind im Langzeitbetrieb besonders wichtig?
Düsen, Pumpen, Dichtungen, Filter, Verschleißauskleidungen und Strahlmittel sind die häufigsten Planungspositionen. Käufer sollten außerdem fragen, wie der Suspensionszustand überwacht wird und wie oft das Rückgewinnungssystem gereinigt werden muss, damit das automatisierte Entgraten langfristig stabil bleibt.
Wann amortisiert sich automatisiertes Entgraten üblicherweise schneller als manuelles Entgraten?
Die Amortisation erfolgt üblicherweise schneller, wenn Werkstücke wiederkehrend, qualitätssensibel, arbeitsintensiv oder von Hand schwer gleichmäßig zu entgraten sind. Der überzeugendste Business Case ergibt sich, wenn übersehene Grate, schwankende Oberflächen, Nacharbeit oder nachgelagerte Beschichtungs- und Montageprobleme bereits messbare Produktionsverluste verursachen.