Kurzantwort
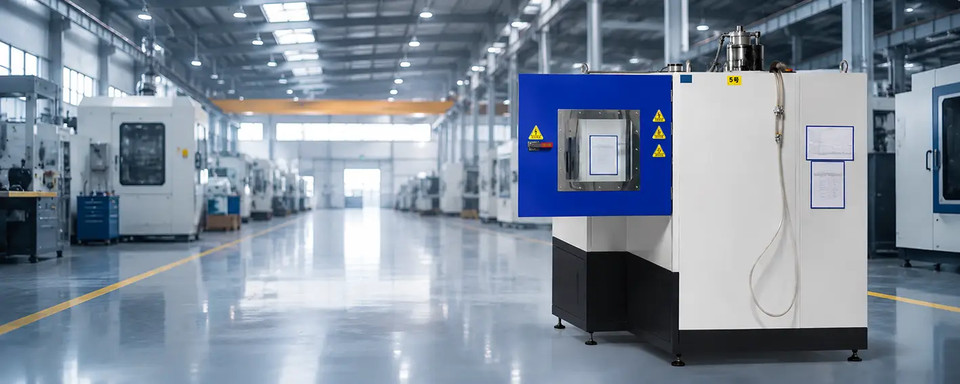
Das Entgraten von Metallteilen entfernt scharfe Kanten, überschüssige Werkstoffreste, feine Grate und Mikroüberstände, die beim Fräsen, Stanzen, Laserschneiden, Schmieden oder durch additive Fertigung entstehen. In der Präzisionsfertigung wird häufig Nassstrahlen gewählt, da es Gratverringerung mit Oberflächenverfeinerung, geringer Staubentwicklung und stabiler Prozesssteuerung verbindet. Im Vergleich zum manuellen Entgraten lässt es sich chargenübergreifend leichter standardisieren, besonders bei kleinen, komplexen oder finish-empfindlichen Bauteilen, bei denen gleichmäßige Kanten sowie die Leistung nachgelagerter Beschichtung oder Montage wichtig sind.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Nassstrahlen / Nassstrahlen mit Suspension zum kontrollierten abrasiven Entgraten |
| Üblicher Druckbereich | Üblicherweise niedriger bis mittlerer Strahldruck, angepasst an Werkstoff und Grathöhe |
| Ergebnis der Oberflächenbearbeitung | Gleichmäßige matte oder satinierte Oberfläche mit weniger unregelmäßigen Kanten |
| Staubverhalten | Sehr wenig luftgetragener Staub, da das Strahlmittel in Wasser transportiert wird |
| Am besten geeignete Teile | Präzisionsbearbeitete Teile, Hartmetallwerkzeuge, AM-Teile, Schmiedeteile, Komponenten zur Beschichtungsvorbehandlung |
| Typische Projektlieferzeit | Hängt üblicherweise von Anlagengröße, Automatisierung, Spannvorrichtung und Validierungsumfang ab |
Was ist das Entgraten von Metallteilen?
Das Entgraten von Metallteilen ist die kontrollierte Entfernung unerwünschter Kantenüberstände, die während der Fertigung entstehen. Grate können nach Fräsen, Drehen, Bohren, Sägen, Stanzen, Lochen, Räumen, Schleifen oder thermischem Schneiden auftreten. Selbst bei geringer Grathöhe können die Folgen erheblich sein: schlechte Passung bei der Montage, unsichere Handhabung, vorzeitiges Beschichtungsversagen, verfälschte Messtechnik und verringerte Ermüdungsfestigkeit an belasteten Kanten.
Im Spektrum der industriellen Oberflächenbehandlung liegt das Entgraten zwischen reiner Maßbearbeitung und reiner Oberflächenkonditionierung. Manche Verfahren entfernen große Grate mechanisch mit Bändern, Bürsten oder Schneidwerkzeugen; andere verfeinern Kanten durch Strömungsschleifen, Strahlen, Gleitschleifen oder elektrochemische Wirkung. Nassstrahlen gehört zum abrasiven Strahlen und verwendet eine wassergetragene Strahlmittelsuspension, die das Werkstück abgefedert und kontrollierter als Trockenstrahlen beaufschlagt. Die Prozessterminologie orientiert sich im Allgemeinen an den Definitionen zum Strahlen mit Strahlmitteln aus der Endbearbeitungsbranche.
In der Praxis geht es beim Entgraten selten nur darum, „den Grat abzunehmen“. Hersteller wünschen zunehmend ein kombiniertes Ergebnis: Gratentfernung, Kantenverrundung, optische Oberflächengleichmäßigkeit und Vorbereitung auf den nächsten Prozessschritt. Deshalb wird Nassstrahlen mit Suspension häufig dort gewählt, wo die Teile sauber, optisch gleichmäßig und von Los zu Los reproduzierbar sein müssen.
Warum wird Nassstrahlen beim Präzisionsentgraten häufig bevorzugt?
Bei finish-empfindlichen Bauteilen liegt der Hauptvorteil im staubarmen Betrieb im Vergleich zu trockenen Strahlverfahren. Wasser bindet luftgetragene Feinanteile, erleichtert die Sauberhaltung und hilft Bedienern, Sicht und Sauberkeit rund um die Prozesskammer zu erhalten. Das ist in Werkzeugfertigung, Zulieferung von Medizintechnikkomponenten, Elektronik-Hardware und Beschichtungsvorbereitung wichtig.
Ein zweiter Vorteil ist, dass bei vielen Anwendungen kein Strahlmittel eingebettet wird , während Trockenstrahlen Partikel in weichere oder duktilere Oberflächen einarbeiten könnte. Der Wasserfilm federt den Aufprall ab und senkt das Einbettungsrisiko. Das ist wichtig, wenn das Teil anschließend beschichtet, hartgelötet, optisch geprüft oder in einer kontaminationsempfindlichen Montage verwendet wird.
Ein dritter Vorteil ist die Gleichmäßigkeit des Finishs. Da das Strahlmittel in Suspension statt in einem trockenen, aggressiveren Strahl transportiert wird, kann die Erosionswirkung sanfter und gleichmäßiger sein. Das macht Nassstrahlen für selektive Gratentfernung, Kantenweichung und Finishverbesserung an komplexen Geometrien geeignet.
Wo wird das Entgraten von Metallteilen in den Fertigungsablauf eingeordnet?
Das Entgraten kann an mehreren Stellen einer Fertigungszelle erfolgen:
- direkt nach der Bearbeitung, damit Teile sicher gehandhabt und gespannt werden können;
- vor Beschichten, Eloxieren, Plattieren oder Phosphatieren, um die Oberfläche zu stabilisieren;
- nach der Wärmebehandlung, wenn auch leichte Zunder- oder Umschmelzschichten entfernt werden müssen;
- nach additiver Fertigung, um Stützstellen zu reinigen und die Textur zu verfeinern;
- vor der Endprüfung, wenn Grate andernfalls Messergebnisse verfälschen würden.
Für anwendungsspezifische Bearbeitung zeigt die DasiAuto-Seite zum Entgraten von Metallteilen Nassstrahlen als selektive Entgratmethode und nicht als starken Materialabtrag.
Bei der Präzisionsendbearbeitung ist meist das Verfahren am besten, das Grate entfernt, ohne einen zweiten Fehler zu erzeugen.
Wie funktioniert das Entgraten von Metallteilen?
Beim Entgraten durch Nassstrahlen werden abrasive Partikel in Wasser suspendiert und mit Druckluft als Suspension auf das Werkstück beschleunigt. Beim Auftreffen schneiden, brechen oder glätten einzelne Strahlmittelkörner winzige Überstände. Da die Partikel in einer flüssigen Phase transportiert werden, ist der Aufprall gegenüber einem Trockenstrahl abgeschwächt. So lässt sich die Grundgeometrie besser erhalten und zugleich an Gratwurzeln und scharfen Kantenlippen arbeiten.
Suspensionssystem und Strahlmittelaufbereitung
Der Prozess beginnt in einem Misch- und Umwälztank. Wasser und Strahlmittel werden in kontrollierter Konzentration kombiniert, damit die Partikelverteilung über die Zeit stabil bleibt. Rühren und Pumpen verhindern das Absetzen; der Suspensionskreislauf führt das Strahlmittel zum Eingang der Strahlpistole oder Düse.
Die Strahlmittelwahl hängt von Substrathärte, gewünschtem Finish, Gratdicke und zulässigem Kantenbruch ab. Feines Strahlmittel wird verwendet, wenn der Oberflächenschutz entscheidend ist; gröberes Strahlmittel verstärkt die Schneidwirkung, kann die Oberfläche jedoch aufrauen oder Kanten übermäßig verrunden, wenn es nicht sorgfältig kontrolliert wird.
Beschleunigung durch Druckluft
Sobald die Suspension die Pistolenbaugruppe erreicht, beschleunigt Druckluft sie durch die Düse. Düsenform, Abstand, Vorschubgeschwindigkeit und Auftreffwinkel beeinflussen das Entgratergebnis. Flache Winkel können Kanten auffächern und die Grathöhe schonend verringern, während direkterer Aufprall die lokale Schneidintensität erhöht.
Bei automatisierten Anlagen wird dieser Weg durch eine geschlossene Druckregelung stabilisiert. Statt sich ausschließlich auf manuelle Reglereinstellungen zu verlassen, können Industrieanlagen über lange Läufe einen gleichmäßigen Strahldruck halten und so die Streuung zwischen dem ersten und dem letzten Werkstück einer Charge verringern. Hier wird die PID-Druckregelung mit geschlossenem Regelkreis wichtig: Sie korrigiert Druckabweichungen in Echtzeit, damit die abrasive Energie am Werkstück innerhalb eines engen Betriebsfensters bleibt.
Geschlossene Rückführung, Sedimentation und Nebelkontrolle
Nach dem Aufprall auf das Werkstück fließt die Suspension in den Rückführungsbereich der Anlage zurück. Übergroße Rückstände, entfernte Gratfragmente und abgenutztes Strahlmittel werden von wiederverwendbarem Strahlmittel getrennt. Bei fortschrittlicheren Ausführungen setzen sich Abfallstrahlmittel und Feinanteile in einer automatischen Sedimentationsstufe ab, wodurch eine sauberere Rückführung der Suspension und einfachere Wartung möglich werden.
Nassstrahlen macht Umweltkontrollen nicht überflüssig, verändert jedoch deren Art. Statt auf Trockenstaubabscheider für luftgetragenes Strahlmittel konzentriert sich das Verfahren auf Suspensionsmanagement, Nebelunterdrückung, Entwässerung und Abdichtung der Kammer. Anlagen mit automatischer Sedimentation des Abfallstrahlmittels und Ein-Klick-Austrag verkürzen die manuelle Reinigung und helfen, die Prozesskonzentration stabiler zu halten.
Bewegungssteuerung und Wiederholbarkeit der Rezepte
Bei komplexen Teilen hängt die Entgratungsqualität ebenso sehr von gleichmäßiger Bewegung wie von der Strahlmittelwahl ab. Weicht die Düsenbahn ab, kann eine Kante zu wenig bearbeitet und eine andere zu stark verrundet werden. Servogesteuerte Mehrachsanlagen begegnen dem, indem sie programmierte Bahn, Winkel und Einwirkzeit mit hoher Wiederholbarkeit einhalten. Bei vorgesehener X/Y/Z-Servokinematik sollten deren Positioniergenauigkeit, Wiederholbarkeit der Spannvorrichtung und resultierende Finish-Gleichmäßigkeit an den tatsächlichen Werkzeugen oder geformten Metallteilen überprüft werden.
Rezeptbasierte Steuerung über eine HMI ist ebenfalls wichtig. Bediener können Programme nach Teilefamilie speichern, wodurch die Abhängigkeit von individueller Technik sinkt und eine rückverfolgbare, wiederholbare Bearbeitung unterstützt wird. Zur allgemeinen Ausrichtung an Qualitätsmanagementsystemen bewerten viele Käufer Endbearbeitungsanlagen im Rahmen eines Qualitätsmanagementstandards nach ISO 9001 und können so Prozessanweisungen, Aufzeichnungen und Änderungen formalisieren.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedriger bis mittlerer Druck, nach Werkstoff und Gratschwere eingestellt | Steuert Schneidintensität und Kantenbruchrate |
| Suspensionskonzentration | Üblicherweise als stabiles Verhältnis von Wasser zu Strahlmittel nach Gewicht oder Volumen geführt | Beeinflusst Gleichmäßigkeit, Finish und Strahlmittelnutzung |
| Korngröße des Strahlmittels | Feine bis mittlere Qualitäten, passend zu Gratdicke und Oberflächenziel ausgewählt | Gleicht Entgratungsgeschwindigkeit und Aufrauungsrisiko aus |
| Luftstrom und Düsengröße | Auf Pistolenbauweise und Kabinenkapazität abgestimmt | Bestimmt Beschleunigung der Suspension und Flächenleistung |
| Abstand zur Oberfläche | Als wiederholbare Prozessvariable festgelegt | Verändert Aufprallenergie und Strahlbreite |
| Düsenwinkel | Je nach Lage des Grats direkt oder schräg | Beeinflusst, ob der Prozess schneidet, verrundet oder verfestigt |
| Strahlmittelverbrauch | Abhängig von Strahlmittelbruch, Verunreinigung und Rückführeffizienz | Bestimmt Betriebskosten und Wartungshäufigkeit |
| Steuerungssystem | Druckregelung, HMI-Rezepte, Alarme und Überwachung der Suspensionsrückführung | Unterstützt Wiederholbarkeit und geringere Bedienerabhängigkeit |
Entgraten von Metallteilen im Vergleich zu Trockenstrahlen und anderen Verfahren
Keine Endbearbeitungsmethode ist für jeden Grat ideal. Starke Grate nach grobem Stanzen benötigen möglicherweise vor dem Strahlen einen primären mechanischen Schritt. Dünne Grate an Präzisionsteilen lassen sich möglicherweise am besten allein durch Nassstrahlen entfernen. Der folgende Vergleich zeigt, wo Nassstrahlen mit Suspension im Verhältnis zu anderen gängigen Optionen eingesetzt wird.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrationsgleitschleifen |
|---|---|---|---|---|
| Staubentwicklung | Wenig luftgetragener Staub; Wasser bindet Feinanteile | Hoch, sofern die Einhausung nicht sehr leistungsfähig ist | Mittel; abhängig von Strahlmittel und Einhausung | Wenig luftgetragener Staub, jedoch sind möglicherweise Nasscompounds erforderlich |
| Kontrolle der Gratentfernung | Gut bei leichten bis mittleren Graten und Kantenverrundung | Aggressiv, jedoch besteht bei empfindlichen Kanten ein höheres Risiko der Überbearbeitung | Nicht primär zum Entgraten vorgesehen | Gut zum chargenweisen Weichrunden kleiner Teile |
| Gleichmäßigkeit des Oberflächenfinishs | Hoch auf komplexen sichtbaren Oberflächen | Bei empfindlichen Teilen möglicherweise weniger gleichmäßig | Eher für Eigenspannungseffekte als für Finishqualität ausgelegt | Gut bei großen Chargen, weniger selektiv |
| Risiko der Strahlmitteleinbettung | Bei vielen finish-empfindlichen Anwendungen geringer | Auf einigen weichen oder duktilen Oberflächen höher | Abhängig von Strahlmittel und Substrat | Im Allgemeinen gering, doch Werkstückkontakt kann Oberflächen markieren |
| Selektivität | Gut bei gezielter Düsenführung und Bewegungssteuerung | Gut bei gezielter Düsenführung, jedoch aggressiver | Gering bei gezieltem Entgraten | Gering; die gesamte Charge wird gemeinsam bearbeitet |
| Wiederholbarkeit | Hoch bei kontrolliertem Druck, kontrollierter Konzentration und Strahlbahn | Gut, doch Staub und Verschleiß können die Bedingungen verändern | Hoch bei kontrolliert überwachten Verfestigungszielen | Gut für große Teilmengen, weniger geeignet für kritische Einzelkanten |
| Umwelt- und Abfallhandhabung | Erfordert Suspensions- und Abwassermanagement | Erfordert Staubabsaugung und Einhausung des Strahlmittels | Erfordert Strahlmittelhandhabung und Einhausung | Erfordert Umgang mit Compound, Wasser und Schlamm |
| Typische Aufgabe | Präzisionsentgraten, Finishverfeinerung, Beschichtungsvorbereitung | Reinigung, Entschichtung, Aufrauung, aggressives Entgraten | Oberflächenverfestigung; siehe Überblick zum Verfestigungsstrahlen | Massenbearbeitung kleinerer Komponenten |
Trockenstrahlen bleibt nützlich, wenn aggressive Reinigung oder Aufrauung erforderlich ist und die kosmetische Oberflächenqualität zweitrangig ist. Sind jedoch Staubkontrolle, sichtbares Finish und gleichmäßige Bearbeitung empfindlicher Kanten wichtig, ist Nassstrahlen gewöhnlich technisch besser begründet.
Verfestigungsstrahlen ist gesondert zu betrachten, da sein Hauptzweck nicht die Gratentfernung ist. Normen und Terminologie zur Leistung des Verfestigungsstrahlens finden sich unter anderem in den technischen Standards von ASTM International; Verfestigungsstrahlen sollte jedoch nicht als Ersatz für kontrolliertes Entgraten betrachtet werden, sofern die Anwendung dies nicht ausdrücklich zulässt.
Vibrationsgleitschleifen ist bei großen Mengen kleiner Teile effizient, besonders wenn keine gezielte Bearbeitung erforderlich ist. Die Einschränkung besteht darin, dass alle freiliegenden Bereiche tendenziell gemeinsam bearbeitet werden. Daher eignet es sich weniger für Teile mit lokal begrenzten Graten, kritischen Dichtkanten oder Geometrien, die sich verhaken, ineinanderlegen oder an benachbarte Teile stoßen können.
Wichtige technische Daten vor dem Kauf bewerten
Die Auswahl eines Entgratsystems beginnt mit dem Grat selbst. Käufer sollten festlegen, ob feine Grate entfernt, Kanten verrundet, Ecken weichgerundet, Zunder beseitigt oder Oberflächen optisch egalisiert werden sollen. Ohne diese Definition lassen sich Druckbereich und Strahlmittelwahl nicht sinnvoll spezifizieren.
Druck und Prozessfenster
Zuerst ist zu klären, ob die Anlage das für Ihre Teile erforderliche Prozessfenster einhalten kann. Eine Anlage mit hohem Maximaldruck ist nicht automatisch besser; Präzisionsentgraten hängt häufig von stabilem niedrigem bis mittlerem Druck mit geringen Schwankungen ab. Erkundigen Sie sich, ob die Steuerungsarchitektur den Sollwert bei kontinuierlicher Umwälzung, Düsenverschleiß und wechselnder Beladung zwischen Chargen halten kann.
Bewegungspräzision und Düsenpositionierung
Sind die Teile einfach und werden sie manuell beladen, können manuelle oder halbautomatische Kabinen ausreichen. Bei Schneidwerkzeugen, kleinen medizintechnischen Teilen, komplexen Gussteilen oder wiederholbarer Schneidkantenverrundung nach K-Faktor wird die Präzision der Düsenbahn zu einem eigenen Auswahlkriterium. Bewerten Sie Servachsenanordnung, Wiederholbarkeit der Spannvorrichtung, Indexierlogik und ob das Rezept Winkel, Abstand, Vorschubgeschwindigkeit und Einwirkzeit speichert.
Durchsatz, Zykluszeit und Kammerlogistik
Beschaffungsteams unterschätzen häufig den Einfluss der Handhabungszeit. Zwei Anlagen mit ähnlicher Strahlleistung können sehr unterschiedliche Ausstoßmengen erreichen, wenn eine davon häufiges Öffnen der Kammer, Anpassungen der Spannvorrichtung oder Reinigung der Suspension erfordert. Prüfen Sie Belademethode, Einzelteil- oder Chargenlogik, mögliche Doppelkammervarianten und wie einfach sich die Anlage in vor- und nachgelagerte Prozessschritte integrieren lässt.
Stellfläche, Anschlüsse und Wartung
Nassstrahlsysteme benötigen mehr als Bodenfläche. Prüfen Sie Druckluftbedarf, Stromversorgung, Wasserführung, Entwässerung und Zugang zur Tankreinigung oder zum Düsenwechsel. Eine Kabine, die physisch passt, kann dennoch unpraktisch sein, wenn Versorgungsanschlüsse am Standort eingeschränkt sind oder der Wartungszugang schlecht ist.
HMI, Rückverfolgbarkeit und Sicherheitsmerkmale
In regulierten oder qualitätssensiblen Umgebungen ist Rezeptverwaltung oft ebenso wichtig wie die Mechanik. Achten Sie auf hierarchische Benutzerberechtigungen, Alarmhistorie, Parametersperren und einen einfachen Export von Prozessaufzeichnungen, falls das Qualitätssystem des Betriebs dies verlangt. Die Sicherheitsprüfung sollte Türverriegelungen, Nebelabsaugung, Sicht, Not-Aus-Logik und Handhabung des Abfallstrahlmittels umfassen.
Manche Käufer vergleichen die Anlagen außerdem mit umfassenderen Rahmenwerken zur Oberflächenvorbereitung in der Schutzbeschichtungsindustrie, darunter Hinweise aus den AMPP-Ressourcen zur Oberflächenvorbereitung. Das ist besonders relevant, wenn Entgraten mit einer Vorbehandlung vor der Beschichtung oder Korrosionsschutzschritten kombiniert wird.
Anwendungen in verschiedenen Branchen
Entgraten ist selten vom restlichen Fertigungsablauf isoliert. In einem Betrieb bereitet es ein bearbeitetes Teil auf die Beschichtung vor; in einem anderen verbessert es die Passung bei der Montage; in einem weiteren erzeugt es eine kontrollierte Kante an einer Wendeschneidplatte oder einem Werkzeugkörper. Der Vorteil des Nassstrahlens besteht darin, dass es diese Aufgaben der Oberflächenkonditionierung ausführen kann und dabei ein optisch gleichmäßiges Finish erhält.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Schneidenvorbereitung, geringeres Ausbruchrisiko, stabilere Werkzeugstandzeit |
| Entgraten von Metallteilen | Präzisionsbearbeitung und Stanzen | Ventilkörper, Halterungen, Gehäuse, Klemmen | Entfernt scharfe Überstände ohne großen Maßverlust |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Primärmetallverarbeitung | Geschmiedete Fittings, Stahlstangen, wärmebehandelte Teile | Entfernt Oxide und glättet die Oberfläche für nachgelagerte Bearbeitung oder Beschichtung |
| Vorbehandlung vor der Beschichtung | Automobilindustrie, Eisenwaren, allgemeine Fertigung | Blechteile, Gehäuse, Schweißbaugruppen | Verbessert Sauberkeit und Oberflächengleichmäßigkeit vor Lackierung oder Phosphatierung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Gedruckte Metallhalterungen, Verteiler, gitternahe Oberflächen | Verringert pulverbedingte Rauheit und reinigt Kontaktzonen der Stützstrukturen |
| Verfestigungsstrahlen von Metallteilen | Mechanische Komponenten | Federn, Zahnräder, ausgewählte ermüdungskritische Teile | Erzeugt kontrollierten Oberflächenaufprall, wenn das Prozessziel Verfestigungsstrahlen umfasst |
| Glasmatttieren | Architektur- und Konsumprodukte | Glasscheiben, Abdeckungen, Dekorteile | Erzeugt ein gleichmäßiges mattes Finish mit kontrollierter optischer Textur |
| Endbearbeitung von 3C-Geräten | Lieferkette der Unterhaltungselektronik | Rahmen, Schalen, kosmetische Präzisionsmetallteile | Gleichmäßiges, glattes Erscheinungsbild auf sichtbaren Oberflächen |
Im Werkzeugbau ist die Schneidenvorbereitung oft wichtiger als die Entfernung großer Grate. Ein kontrollierter Schneidenradius kann die Zerspanungsleistung stabilisieren und Mikroscharten verringern. Deshalb bewerten manche Hersteller das Entgraten gemeinsam mit dem Schneidkantenverrunden von Werkzeugen statt es als zwei getrennte Endbearbeitungsschritte zu behandeln.
Bei Beschichtungslinien erweitert sich die Aufgabe des Entgratens zur Vorbehandlung. Scharfe Grate können Fehler in der Schichtdicke, lokale Versagenspunkte oder Gefahren bei der Handhabung verursachen. Deshalb wird Nassstrahlen häufig in Abläufen zur Vorbehandlung vor der Beschichtung durch Nassstrahlen eingesetzt, wenn Oberflächenreinheit und Profilgleichmäßigkeit neben der Gratkontrolle wichtig sind.
Additive Fertigung eignet sich ebenfalls gut, da gedruckte Teile häufig raue Textur, Pulverreste und empfindliche lokale Geometrien verbinden. Nassstrahlen kann die Oberfläche verfeinern, ohne die Staubbelastung der trockenen abrasiven Reinigung zu erzeugen. Bei dünnen Wänden und Gitterstrukturen muss die Parameterentwicklung jedoch vorsichtig erfolgen.
Leitfaden zur Anlagenauswahl
Für das Entgraten von Metallteilen gibt es keine universell „beste“ Anlage. Die passende Konfiguration hängt von Chargengröße, Werkstückgeometrie, Automatisierungsgrad und davon ab, ob der Prozess hauptsächlich kosmetischen, funktionalen oder messtechnischen Anforderungen dient. Die folgende Auswahlmatrix skizziert acht gängige Anlagenrichtungen.
| Konfiguration / Modellklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Robotergestützte R&D-Zelle | Labortests, Prozessentwicklung, Kleinserien | Kleine bis mittelgroße komplexe Teile | Hoch | Bemusterungsvalidierung, Entwicklung neuer Teile, flexible Spannvorrichtungen |
| Manuelle Kabine für Einzelteile | Kleinserienfertigung | Einzelne kleine bis mittelgroße Teile | Mittel bis hoch | Lohnfertigung, selektives Entgraten, häufige Teilewechsel |
| Standard-Chargenkabine mit einer Kammer | Allgemeine Fertigung | Kleine bis mittelgroße wiederkehrende Teile | Mittel | Tägliches Entgraten, Finishangleichung, mittlerer Durchsatz |
| Doppelkammersystem für die Produktion | Chargenfertigung mit höherem Durchsatz | Kleine bis mittelgroße wiederkehrende Teile | Mittel | Verringerte Stillstandszeit, kontinuierlicher Beladerhythmus |
| Servogesteuerte Mehrachs-Präzisionszelle | Präzisionsarbeit mit hoher Gleichmäßigkeit | Kleine komplexe Geometrien | Sehr hoch | Werkzeugschneidenvorbereitung, lokale Gratentfernung, kritische Oberflächen |
| Dediziertes System für komplexe Formen | Ausgelegte Fertigung komplexer Teile | Mittelgroße komplexe Teile | Hoch | Teile mit Vertiefungen, Konturen und mehreren Anstrahlwinkeln |
| System für plattenförmige Teile | Flache oder paneelartige Komponenten | Mittelgroße bis große flache Teile | Mittel bis hoch | Blechteile, Platten, Abdeckungen, kosmetische Bearbeitung sichtbarer Flächen |
| Linie für Rundstäbe / Stangenmaterial | Kontinuierliche oder halbkontinuierliche Bearbeitung zylindrischer Teile | Lange Stangen, Stäbe, zylindrische Teile | Mittel | Entzunderung, Oberflächenreinigung, gleichmäßige Rundumbearbeitung |
Für frühe Prozessqualifizierung ist eine R&D-orientierte Plattform häufig der sicherste Ausgangspunkt, da Düsenbahn, Strahlmitteltyp und Spannvorrichtung schnell angepasst werden können. In diesem Zusammenhang eignet sich die RB-6-Roboteranlage zum Nassstrahlen für Bemusterung und flexible Entwicklungsarbeit statt für Massenproduktion im Linientakt.
Wenn der Durchsatz wichtiger ist als maximale Flexibilität, ist eine Standard-Chargenkabine oder ein Doppelkammersystem gewöhnlich wirtschaftlicher. Eine SC-40-Ein-Kammer-Nassstrahlkabine kann für übliche Chargenfertigung geprüft werden; Doppelkammervarianten kommen infrage, wenn sich Beladen und Strahlen zeitlich überlappen müssen. Bestätigen Sie die vorgeschlagene Konfiguration durch repräsentative Bemusterung und eine Zyklusstudie.
Einzelteilhandhabung folgt einer eigenen Logik, wenn Teile empfindlich oder kosmetisch anspruchsvoll sind oder in Chargen leicht verwechselt werden können. Die ursprüngliche Website beschreibt die SP1580-Einzelteil-Nassstrahlanlage für die individuelle Handhabung von Schneideinsätzen oder Klingen. Prüfen Sie bei anderen Werkstücken die Spannvorrichtungskompatibilität, Werkstückgrenzen und Bearbeitungseignung durch repräsentative Bemusterung.
Kosten, Lieferzeit und ROI berücksichtigen
Die Investitionskosten für Entgratanlagen werden weniger durch das Kabinengehäuse als durch die Steuerungsstrategie bestimmt. Automatisierungsgrad, Achsanzahl, Suspensionskreislauf, Handhabung des Abfallstrahlmittels, Komplexität der Spannvorrichtung, Nebelkontrolle und rezeptfähige HMI beeinflussen den Endpreis. Käufer, die Angebote vergleichen, sollten den Leistungsumfang sorgfältig angleichen; zwei Vorschläge können ähnlich wirken, obwohl einer Spannvorrichtungen, automatisierte Strahlmittelrückführung oder Installationsunterstützung ausschließt.
Auch die Strahlmittelstrategie beeinflusst die Betriebskosten. Die Auswahl bestimmt nicht nur Finish und Entgratungsrate, sondern auch Bruchverhalten, Kontaminationsrisiko, Austauschhäufigkeit und Reinigungsintervalle des Tanks. Günstigeres Strahlmittel kann die tatsächlichen Prozesskosten erhöhen, wenn es schnell zerfällt oder zu instabileren Finishergebnissen führt.
Die Lieferzeit hängt typischerweise von Anlagengröße, Anpassungsumfang und Validierungstiefe ab. Standardkabinen werden gewöhnlich schneller geliefert als ausgelegte Mehrachszellen; anwendungsspezifische Systeme erfordern möglicherweise vor der Freigabe Werkstückversuche, Spannvorrichtungsauslegung und Abnahmetests. Käufer sollten einen angebotenen Zeitplan als Richtwert betrachten, bis Umfang der Automatisierung, Werkstückfamilie und Versorgungsanforderungen des Betriebs feststehen.
ROI bewerten
Die Kapitalrendite sollte auf Ebene der Prozesszelle und nicht nur als Ersatz von Arbeitskraft bewertet werden. Manuelles Entgraten kann günstig erscheinen, bis Streuung, Nacharbeit, ergonomische Belastung und Prüfausschuss berücksichtigt werden. Ein Nassstrahlsystem kann über mehrere Wege Nutzen schaffen:
- geringere direkte Arbeitskosten für wiederkehrende Kantenbearbeitung;
- weniger Streuung zwischen Bedienern und Schichten;
- bessere Beschichtungshaftung oder gleichmäßigere Vorbehandlung;
- weniger Ausschuss durch übermäßiges Entgraten oder übersehene Grate;
- sicherere Handhabung, weil scharfe Kanten früher kontrolliert werden;
- längere Werkzeugstandzeit, wenn kontrolliertes Schneidkantenverrunden Teil des Ablaufs ist.
In vielen Betrieben liegt der verborgene Nutzen in der Vereinfachung des Qualitätsmanagements. Wird Entgraten von einer Handfertigkeit zu einem rezeptgesteuerten Prozess, lässt es sich leichter dokumentieren, validieren und auditieren. Das ist besonders wichtig, wenn nachgelagerte Fehler teuer sind und die Ursachenanalyse wiederholt auf einen instabilen Schneidenzustand zurückführt.
Warum DasiAuto wählen?
DasiAuto entwickelt und fertigt seit der Gründung im Jahr 2012 Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Kann das Entgraten von Metallteilen vor der Anlagenspezifikation an Musterteilen geprüft werden?
Ja. Bemusterung ist häufig der zuverlässigste Weg, um zu bestätigen, ob Nassstrahlen den Grat entfernen und zugleich den erforderlichen Schneidenzustand und das gewünschte Finish einhalten kann. Außerdem hilft sie, Strahlmittelqualität, Düsenbahn, Zykluszeit und die Frage festzulegen, ob einfache Chargenhandhabung oder präzisere Spannvorrichtungen erforderlich sind.
Eignet sich Nassstrahlen für sehr kleine Präzisionsteile mit kosmetischen Oberflächen?
Häufig ja, besonders wenn trockener Staub, ungleichmäßiges Finish oder aggressive Beschädigung der Kante problematisch sind. Entscheidend ist, Strahlmittelgröße, Druck, Winkel und Einwirkzeit so abzustimmen, dass der Grat reduziert wird, ohne Dichtkanten übermäßig zu verrunden oder sichtbare kosmetische Merkmale außerhalb der Toleranz zu verändern.
Wie sollten Käufer Lieferzeiten in Angeboten für Entgratanlagen vergleichen?
Sie sollten die Lieferzeit einer Standardanlage von der Zeit für kundenspezifische Entwicklung trennen. Eine einfache Kabine kann relativ schnell geliefert werden; Mehrachsautomatisierung, Spannvorrichtungen, Bemusterungsvalidierung und Integration der Werksversorgung können den Zeitplan deutlich verlängern, auch wenn die Basisplattform ähnlich ist.
Welche Unterstützung bei Installation und Bedienerschulung ist normalerweise erforderlich?
Die meisten Betriebe benötigen die Bestätigung der Versorgungsanschlüsse, Aufstellung der Anlage, Parametereinrichtung, Sicherheitsprüfungen und Probeläufe mit Produktionsteilen. Die Schulung sollte Rezeptverwaltung, Wartung von Düsen und Strahlmittel, Suspensionsreinigung, Prüfkriterien und das Erkennen einer Überbearbeitung abdecken, bevor Teile außerhalb der Spezifikation geraten.
Wie wichtig sind Nachschubplanung für Strahlmittel und Ersatzteile?
Sie ist wichtig, da gleichmäßiges Strahlen von stabiler Strahlmittelqualität, Düsenzustand, Pumpenleistung und Effizienz der Suspensionsrückführung abhängt. Käufer sollten erfragen, wie schnell Verschleißteile ersetzt werden können, wie der Strahlmittelzustand überwacht wird und ob Prozesseinstellungen mit der Alterung des Strahlmittels angepasst werden müssen.
Wann zeigt das Entgraten von Metallteilen üblicherweise ROI gegenüber manueller Endbearbeitung?
Ein ROI zeigt sich gewöhnlich, wenn die Gratentfernung wiederkehrend, arbeitsintensiv, qualitätssensibel oder von Hand schwer zu standardisieren ist. Besonders überzeugend ist der Fall bei Teilen mit häufigen Nacharbeiten, Problemen bei nachgelagerter Beschichtung oder Montage oder hochwertigen Oberflächen, bei denen übersehene Grate und Bedienerstreuung Ausschuss oder Verzögerungen verursachen.