Nassstrahlanlagen
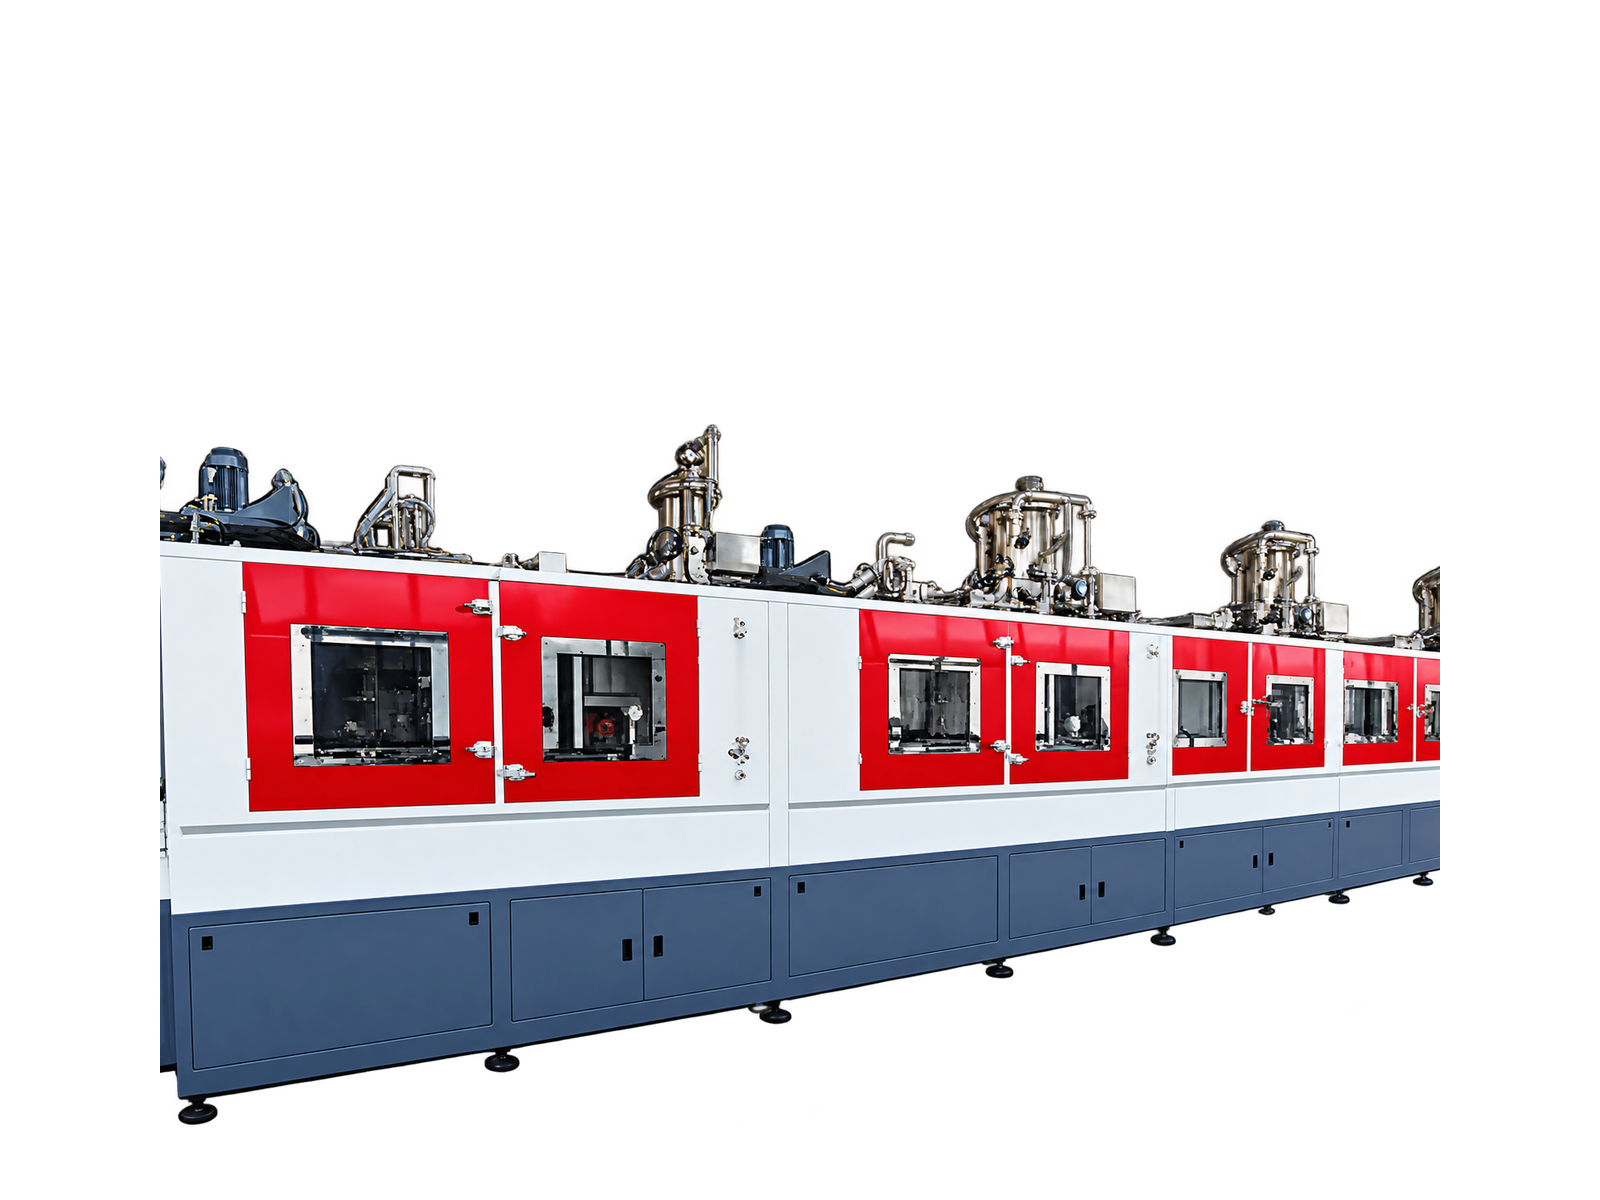
PH14000-Nassstrahl- und Phosphatieranlage
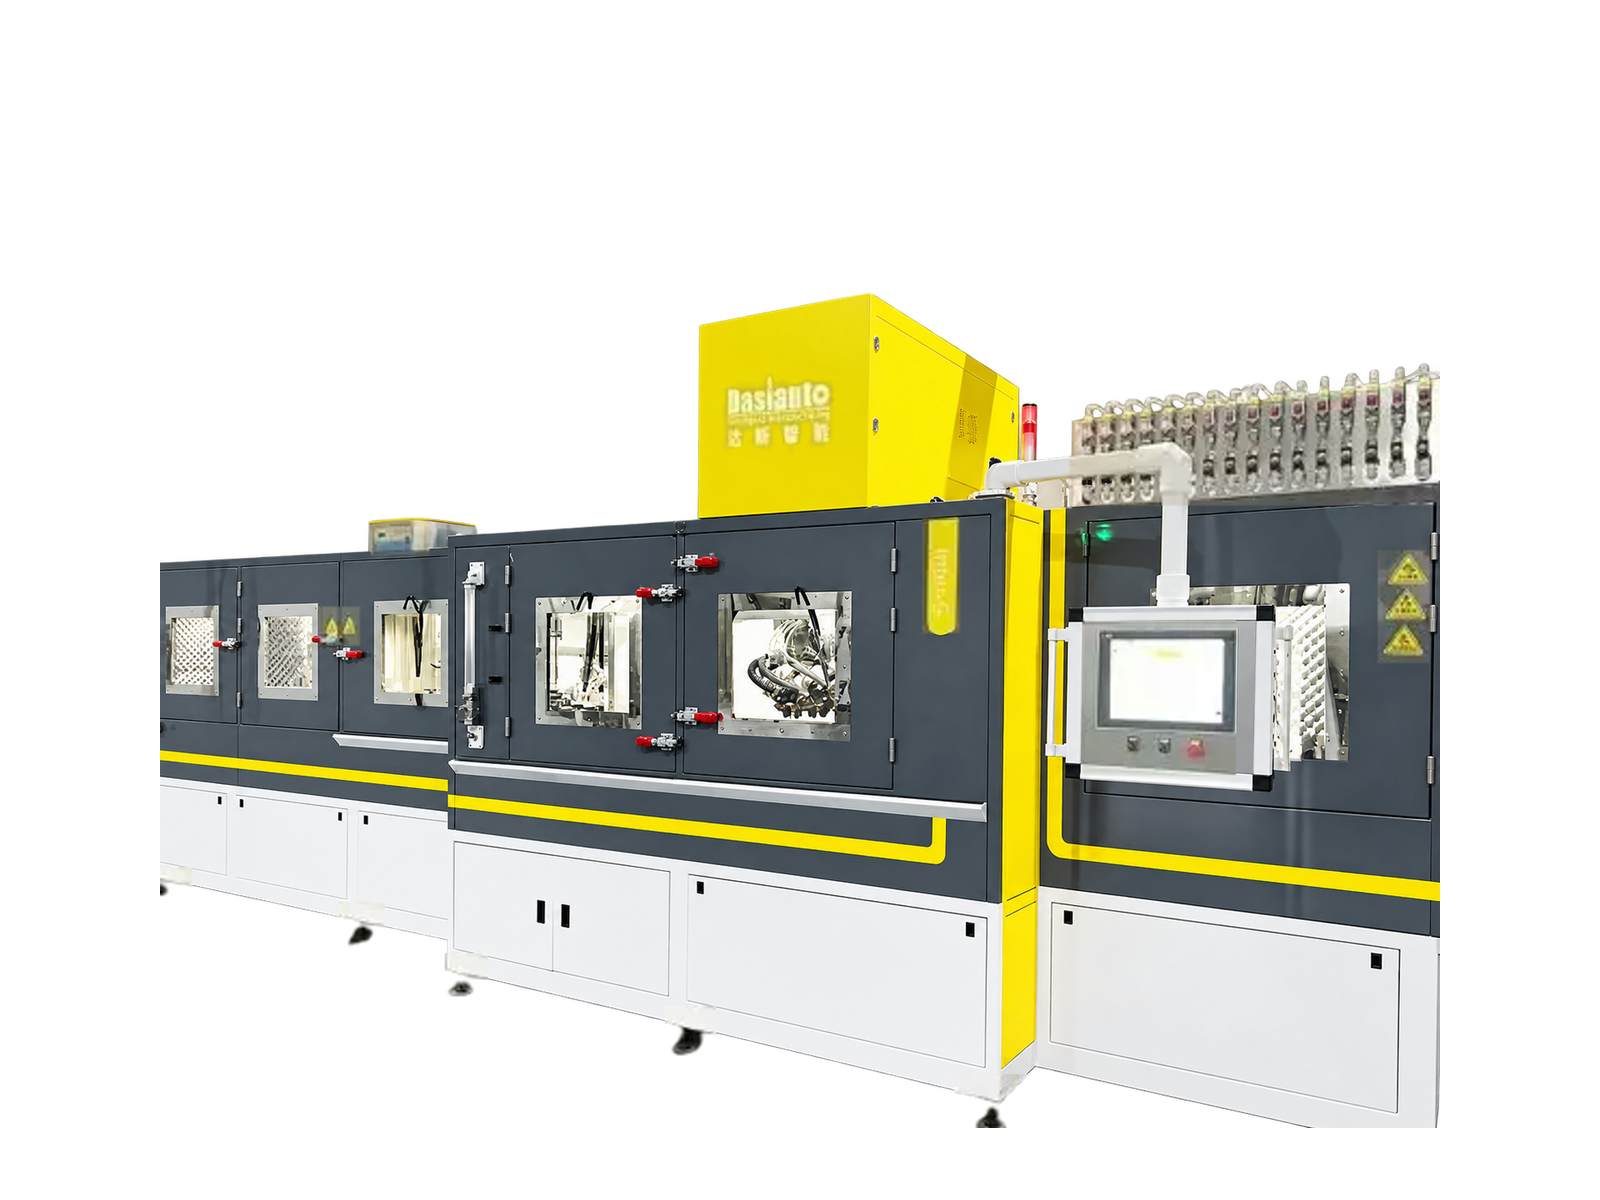
Kontinuierliches Nassstrahlen und chemische Phosphatierung in einem System zur Vorbereitung vor dem Lackieren oder Beschichten.
Prozessübersicht
Nassstrahlen und chemische Phosphatierung in einer Linie
Die PH14000 kombiniert Strahlbehandlung und chemische Konversion (Phosphatierung) in einem vollautomatischen, kontinuierlichen Inline-System. Das Phosphatierverfahren kann vor dem anschließenden Lackieren oder Beschichten eine Eisen- oder Zinkphosphatschicht bilden.
Als Werkstückbeispiele werden zylindrische Teile wie Buchsen, plattenförmige Teile wie Bremsscheiben und komplex geformte Bauteile genannt. Teilegröße, Beschickungsanordnung und Phosphatieranforderungen sollten für die geplante Anwendung gemeinsam bestätigt werden.
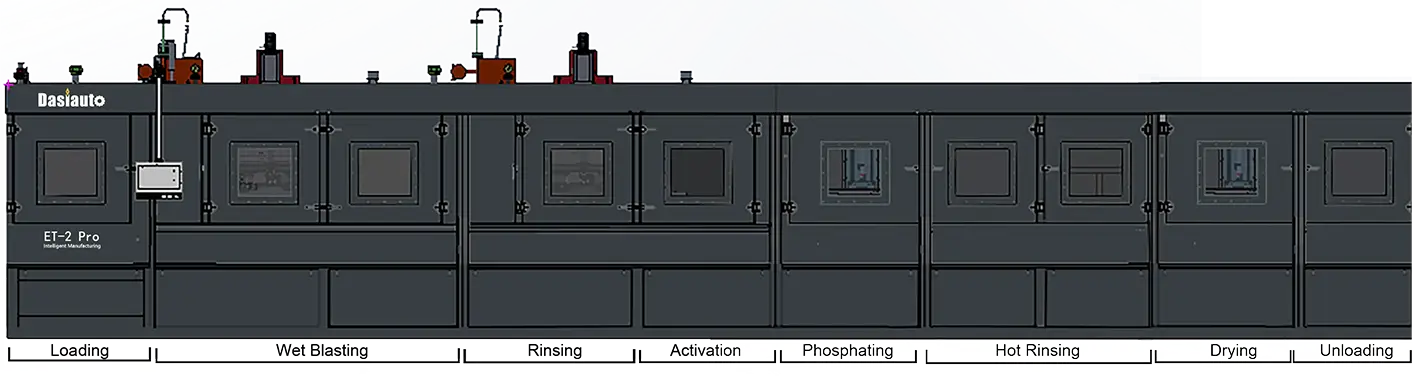
Prozessfolge
Ablauf der PH14000
Technische Daten
Technische Daten der PH14000
Werkstück und Betrieb
- Abmessungen
- 14000(B) × 2000(T) × 2000(H) mm
- Werkstückgröße
- Durchmesser < 200 mm
- Tragfähigkeit
- < 100 kg
- Betriebsgeschwindigkeit
- Kundenspezifisch
Versorgung und Optionen
- Stromversorgung
- AC 350 V, 50 Hz
- Druckluftversorgungsdruck
- 0–0.7 MPa
- Optionen
- Beschicker und Entlader, kundenspezifisches Strahlmittel
Die angezeigten Spezifikationen stammen aus den veröffentlichten Produktinformationen. Klären Sie Bauraum des Werkstücks, Grundlage der Tragfähigkeit, Phosphatierkonfiguration und Stromversorgung für die vorgesehene Linie.
Eignung für die Anwendung
Konfiguration Ihrer PH14000 festlegen
Definieren Sie Bauteil und nachfolgenden Lackier- oder Beschichtungsprozess gemeinsam, damit die Nassstrahl- und Phosphatierkonfiguration als eine Linie besprochen werden kann.
- Bauteil und Beschickung
- Form, Werkstoff, Abmessungen und Gewicht des Bauteils sowie die vorgesehene Aufnahme oder Zuführung.
- Phosphatierziel
- Anforderungen an Eisen- oder Zinkphosphat, nachfolgender Lackier- oder Beschichtungsprozess und Prüfkriterien.
- Linienbetrieb
- Teilezuführung, Handhabungsverfahren und erforderliche Betriebsgeschwindigkeit des kontinuierlichen Prozesses.
- Bedingungen vor Ort
- Verfügbarer Linienplatz, Strom- und Druckluftversorgung sowie Medienbedarf der Phosphatierkonfiguration.
Weitere Informationen