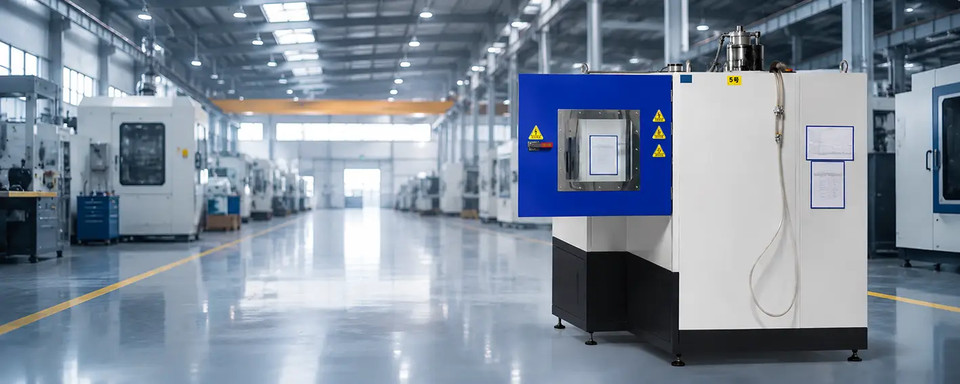
Respuesta rápida
El desbarbado de piezas metálicas elimina aristas afiladas, rebabas residuales, rebabas finas y microprominencias que quedan tras el mecanizado, la estampación, el corte por láser, la forja o la fabricación aditiva. En la producción de precisión se suele elegir el chorreado húmedo porque combina la reducción de rebabas con el refinado superficial, una baja generación de polvo y un control estable del proceso. Frente al desbarbado manual, es más fácil estandarizarlo entre lotes, especialmente en componentes pequeños, complejos o sensibles al acabado, en los que importan la uniformidad de las aristas y el rendimiento posterior del recubrimiento o el montaje.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión para un desbarbado abrasivo controlado |
| Intervalo de presión habitual | Presión de chorreado normalmente baja o media, ajustada al material y al tamaño de las rebabas |
| Resultado del acabado | Superficie mate o satinada uniforme con menos irregularidades en las aristas |
| Comportamiento del polvo | Muy poco polvo en suspensión, porque el agua transporta los abrasivos |
| Piezas más adecuadas | Piezas mecanizadas de precisión, herramientas de carburo, piezas de AM, piezas forjadas y componentes para pretratamiento de recubrimientos |
| Plazo habitual del proyecto | Suele depender del tamaño de la máquina, la automatización, los soportes y el alcance de la validación |
Qué es el desbarbado de piezas metálicas
El desbarbado de piezas metálicas es la eliminación controlada de salientes no deseados en las aristas, generados durante la fabricación. Pueden aparecer rebabas tras el fresado, torneado, taladrado, aserrado, estampación, punzonado, brochado, rectificado o corte térmico. Aunque su altura sea pequeña, pueden tener efectos importantes: mal ajuste durante el montaje, manipulación insegura, fallo prematuro del recubrimiento, mediciones distorsionadas y menor resistencia a la fatiga en aristas sometidas a tensión.
Dentro de la familia de tratamientos superficiales industriales, el desbarbado se sitúa entre el acabado dimensional puro y el acondicionamiento superficial puro. Algunos métodos eliminan rebabas grandes mecánicamente con bandas, cepillos o cortadores; otros refinan las aristas mediante flujo abrasivo, chorreado, acabado vibratorio o acción electroquímica. El chorreado húmedo pertenece a la rama del chorreado abrasivo y utiliza una suspensión de abrasivo en agua para tratar la pieza de forma más amortiguada y controlada que el chorreado en seco. La terminología del proceso coincide en gran medida con las definiciones de chorreado abrasivo utilizadas en los sectores del acabado.
En la práctica, el desbarbado rara vez consiste únicamente en «quitar la rebaba». Cada vez más, los fabricantes buscan un resultado combinado: eliminación de rebabas, suavizado de aristas, uniformidad estética de la superficie y preparación para la siguiente etapa. Por eso suele elegirse el chorreado con suspensión cuando las piezas deben quedar limpias, tener un aspecto uniforme y dar resultados repetibles entre lotes.
Por qué suele preferirse el chorreado húmedo para el desbarbado de precisión
En componentes sensibles al acabado, la principal ventaja es la ausencia de polvo frente a los procesos abrasivos en seco. El agua retiene las partículas finas en suspensión, facilita la limpieza y ayuda a los operarios a mantener la visibilidad y la limpieza alrededor de la cámara. Esto es importante en la fabricación de herramientas, la producción subcontratada de componentes médicos, la electrónica y los entornos de preparación para recubrimientos.
Una segunda ventaja es la ausencia de incrustación de medios en muchas aplicaciones en las que el chorreado en seco podría incrustar partículas en superficies más blandas o dúctiles. La película de agua amortigua el impacto y reduce el riesgo de incrustación, algo importante si después se recubre, suelda por brazing o inspecciona ópticamente la pieza, o si se integra en un conjunto sensible a la contaminación.
Una tercera ventaja es la uniformidad del acabado. Como el abrasivo está suspendido en una mezcla líquida y no se proyecta mediante una corriente seca más agresiva, la erosión puede ser más suave y uniforme. Por ello, el chorreado húmedo es adecuado para eliminar rebabas de forma selectiva, suavizar aristas y mejorar el acabado de geometrías complejas.
Dónde encaja el desbarbado de piezas metálicas en una ruta de producción
El desbarbado puede realizarse en distintos puntos de una célula de fabricación:
- inmediatamente después del mecanizado, para que las piezas puedan manipularse y fijarse con seguridad
- antes del recubrimiento, anodizado, chapado o fosfatado, para estabilizar la superficie
- después del tratamiento térmico, cuando también hay que tratar pequeñas capas de cascarilla o material refundido
- después de la fabricación aditiva, para limpiar las zonas de contacto con soportes y refinar la textura
- antes de la inspección final, cuando las rebabas podrían distorsionar las mediciones
Para el procesamiento específico de una aplicación, la página de DasiAuto sobre eliminación de rebabas en piezas metálicas muestra cómo se plantea el chorreado húmedo como método de desbarbado selectivo, en lugar de como un proceso de eliminación intensiva de material.
En el acabado de precisión, el mejor método de desbarbado suele ser el que elimina la rebaba sin crear un segundo defecto.
Cómo funciona el desbarbado de piezas metálicas
El chorreado húmedo para desbarbar mantiene partículas abrasivas en suspensión en agua y acelera la mezcla hacia la pieza mediante aire comprimido. Cuando la suspensión impacta en la superficie, cada grano abrasivo corta, fractura o suaviza pequeñas protuberancias. Como las partículas se transportan en una fase líquida, el impacto se modera frente a una corriente seca, lo que ayuda a preservar la geometría base y, a la vez, tratar la raíz de las rebabas y los labios afilados.
Sistema de suspensión y abrasivos
El proceso comienza en un depósito de mezcla y circulación. El agua y el abrasivo se combinan a una concentración controlada para mantener estable la distribución de partículas a lo largo del tiempo. La agitación y el bombeo evitan la sedimentación, mientras que el circuito de suspensión mantiene los medios disponibles en la entrada de la pistola o boquilla de chorreado.
La elección del abrasivo depende de la dureza del sustrato, el acabado objetivo, el grosor de la rebaba y el redondeo admisible de la arista. Se utilizan medios finos cuando es fundamental preservar la superficie; los medios más gruesos aumentan la acción de corte, pero pueden volver rugosa la superficie o redondear demasiado las aristas si no se controlan con cuidado.
Trayectoria de aceleración del aire comprimido
Cuando la suspensión llega al conjunto de pistola, el aire comprimido la acelera a través de la boquilla. La geometría de la boquilla, la distancia de separación, la velocidad de barrido y el ángulo de incidencia influyen en el resultado del desbarbado. Los ángulos poco pronunciados pueden suavizar las aristas y reducir con delicadeza la altura de las rebabas, mientras que un impacto más directo aumenta la intensidad de corte local.
En los sistemas automatizados, esta trayectoria se estabiliza mediante el control de presión en circuito cerrado. En vez de depender únicamente de los ajustes manuales del regulador, los equipos industriales pueden mantener una presión de chorreado uniforme durante tiradas largas y reducir la variación entre la primera y la última pieza de un lote. Aquí es donde el control de presión PID en circuito cerrado resulta importante: corrige en tiempo real las desviaciones de presión para que la energía abrasiva aplicada a la pieza permanezca dentro de un intervalo de funcionamiento estrecho.
Recuperación en circuito cerrado, sedimentación y control de niebla
Después de impactar en la pieza, la suspensión vuelve por drenaje a la sección de recuperación de la máquina. Los residuos de gran tamaño, los fragmentos de rebabas eliminados y el abrasivo desgastado se separan de los medios reutilizables. En configuraciones más avanzadas, los residuos abrasivos y las partículas finas sedimentan en una etapa automática, lo que permite recircular una suspensión más limpia y facilita el mantenimiento.
El chorreado húmedo no elimina la necesidad de controles ambientales, pero cambia su naturaleza. En vez de colectores de polvo seco dimensionados para abrasivos en suspensión, el proceso se centra en la gestión de la mezcla, la reducción de niebla, el drenaje y el sellado de la cámara. Las máquinas con sedimentación automática de residuos abrasivos y descarga con un solo botón reducen el tiempo de limpieza manual y ayudan a mantener más estable la concentración del proceso.
Control del movimiento y repetibilidad de recetas
En piezas complejas, la calidad del desbarbado depende tanto de la uniformidad del movimiento como de la selección del abrasivo. Si se desvía la trayectoria de la boquilla, una arista puede quedar insuficientemente tratada y otra demasiado redondeada. Los equipos multieje servoaccionados resuelven este problema al mantener con gran repetibilidad la trayectoria, el ángulo y el tiempo programados. Si se propone un mecanismo servoaccionado X/Y/Z, verifica su precisión de posicionamiento, la repetibilidad de los soportes y la uniformidad del acabado resultante en las herramientas o piezas metálicas conformadas reales.
También importa el control de recetas mediante una HMI. Los operarios pueden guardar programas por familia de piezas, reducir la dependencia de la técnica individual y favorecer un procesamiento trazable y repetible. Para alinearse con sistemas generales de calidad, muchos compradores evalúan los equipos de acabado dentro de un marco de la norma de gestión de calidad ISO 9001 que permite formalizar las instrucciones, los registros y las revisiones del proceso.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Presión normalmente baja o media, ajustada según el material y la gravedad de la rebaba | Controla la intensidad de corte y la velocidad de redondeo de aristas |
| Concentración de la suspensión | Suele controlarse como una proporción estable de agua y abrasivo por peso o volumen | Afecta a la uniformidad, el acabado y el aprovechamiento de los medios |
| Tamaño de partícula del abrasivo | Grados finos o medios, seleccionados según el grosor de la rebaba y el acabado superficial objetivo | Equilibra la velocidad de desbarbado y el riesgo de rugosidad |
| Caudal de aire y tamaño de la boquilla | Se adaptan al diseño de la pistola y la capacidad de la cabina | Determina la aceleración de la suspensión y la tasa de cobertura |
| Distancia de separación | Se establece como una variable de proceso repetible | Modifica la energía de impacto y la anchura del patrón |
| Ángulo de la boquilla | Directo u oblicuo según la ubicación de la rebaba | Determina si el proceso corta, suaviza o granalla |
| Consumo de medios | Depende de la tasa de fractura de los medios, la contaminación y la eficiencia de recuperación | Determina el coste de operación y la frecuencia de mantenimiento |
| Sistema de control | Control de presión, recetas de HMI, alarmas y supervisión de la recuperación de la suspensión | Favorece la repetibilidad y reduce la dependencia del operario |
Desbarbado de piezas metálicas frente al chorreado en seco y otros métodos
Ningún método de acabado es ideal para todas las rebabas. Las rebabas gruesas de una estampación basta quizá requieran una etapa mecánica inicial antes del chorreado. Las rebabas finas en piezas de precisión pueden eliminarse mejor únicamente mediante chorreado húmedo. La comparación siguiente muestra cómo suele encajar el chorreado con suspensión frente a otras opciones habituales.
| Criterio de evaluación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Generación de polvo | Poco polvo en suspensión; el agua retiene las partículas finas | Alta, salvo que la contención sea eficaz | Moderada; depende de los medios y del recinto | Poco polvo en suspensión, aunque pueden necesitarse compuestos húmedos |
| Control de la eliminación de rebabas | Adecuado para rebabas ligeras o medianas y el suavizado de aristas | Agresivo, pero es más fácil tratar en exceso las aristas delicadas | No es principalmente un método de desbarbado | Adecuado para suavizar aristas por lotes en piezas pequeñas |
| Uniformidad del acabado superficial | Alta en superficies visibles complejas | Puede ser menos uniforme en piezas delicadas | Está concebido para generar tensiones residuales más que para mejorar el acabado | Adecuado para cargas en masa y menos selectivo |
| Riesgo de incrustación de medios | Menor en muchas aplicaciones sensibles al acabado | Mayor en algunas superficies blandas o dúctiles | Depende de los medios y el sustrato | Por lo general, bajo, pero el contacto entre piezas puede marcar las superficies |
| Selectividad | Buena con orientación de boquillas y control de movimiento | Buena con orientación de boquillas, aunque más agresiva | Baja para trabajos centrados en rebabas | Baja; se procesa todo el lote a la vez |
| Repetibilidad | Alta cuando se controlan la presión, la concentración y la trayectoria | Buena, aunque el polvo y el desgaste pueden cambiar las condiciones | Alta para objetivos de granallado bajo control especificado | Buena para piezas en masa y menos adecuada para aristas individuales críticas |
| Gestión medioambiental | Requiere gestionar la suspensión y las aguas residuales | Requiere captar el polvo y contener los abrasivos | Requiere manipular medios y controlar el recinto | Requiere gestionar compuestos, agua y lodos |
| Función habitual | Desbarbado de precisión, refinado del acabado y preparación para recubrimientos | Limpieza, decapado, rugosizado y desbarbado agresivo | Refuerzo superficial; consulta el resumen del proceso de granallado de pretensado | Acabado en masa de componentes pequeños |
El chorreado en seco sigue siendo útil cuando se necesita una limpieza o un rugosizado agresivos y la estética superficial es secundaria. Sin embargo, cuando se priorizan el control del polvo, el acabado visual y la uniformidad de aristas delicadas, el chorreado húmedo suele ofrecer mejores argumentos técnicos.
El granallado de pretensado merece un apartado propio porque su objetivo principal no es eliminar rebabas. Las normas y la terminología sobre el rendimiento del granallado se recogen en fuentes como las normas técnicas de ASTM International, pero el granallado no debe considerarse un sustituto del desbarbado controlado salvo que la aplicación lo permita expresamente.
El acabado vibratorio es eficiente para grandes volúmenes de piezas pequeñas, sobre todo cuando no se necesita un tratamiento selectivo. Su limitación es que tiende a procesar juntas todas las áreas expuestas, por lo que es menos adecuado para piezas con rebabas localizadas, aristas de sellado críticas o geometrías que puedan enredarse, encajarse o golpearse entre sí.
Especificaciones clave que conviene evaluar antes de comprar
La selección de un sistema de desbarbado comienza por analizar la rebaba. Los compradores deben definir si el objetivo es eliminar rebabas finas, redondear aristas, suavizar esquinas, limpiar cascarilla de óxido o uniformar estéticamente la superficie. Sin esa definición, no es posible especificar de forma racional el intervalo de presión y el abrasivo.
Presión y ventana del proceso
La primera pregunta es si la máquina puede mantener la ventana de proceso que requieren las piezas. Una máquina que alcanza una presión elevada no es automáticamente mejor; el desbarbado de precisión suele depender de una presión baja o media estable y con fluctuaciones mínimas. Comprueba si la arquitectura de control mantiene el valor fijado durante la circulación continua, el desgaste de las boquillas y los cambios de carga entre lotes.
Precisión de movimiento y posicionamiento de boquillas
Si las piezas son sencillas y se cargan a mano, quizá baste con una cabina manual o semiautomática. En herramientas de corte, piezas pequeñas de tipo médico, fundiciones intrincadas o preparaciones repetibles de aristas con factor K, la precisión de la trayectoria de la boquilla constituye por sí misma un criterio de compra. Evalúa la disposición de los ejes servo, la repetibilidad de los soportes, la lógica de indexación y si la receta guarda el ángulo, la distancia, la velocidad de barrido y el tiempo de permanencia.
Rendimiento, tiempo de ciclo y logística de la cámara
Los equipos de compras suelen subestimar el efecto del tiempo de manipulación. Dos máquinas con capacidad de chorreado similar pueden ofrecer rendimientos muy distintos si una requiere abrir con frecuencia la cámara, ajustar soportes o limpiar la suspensión. Revisa el método de carga, la lógica de pieza individual o por lotes, la posibilidad de doble cámara y la facilidad para integrar la máquina con las etapas anteriores y posteriores.
Espacio ocupado, servicios y mantenimiento
Los sistemas de chorreado húmedo requieren algo más que espacio en el suelo. Confirma la demanda de aire comprimido, el suministro eléctrico, la gestión del agua, el drenaje y el acceso para limpiar el depósito o sustituir boquillas. Una cabina puede caber físicamente y aun así resultar poco práctica si los servicios de planta son limitados o el acceso para mantenimiento es deficiente.
HMI, trazabilidad y funciones de seguridad
En entornos regulados o sensibles a la calidad, la gestión de recetas suele ser tan importante como la mecánica. Busca permisos de usuario jerárquicos, historial de alarmas, bloqueo de parámetros y una exportación sencilla de los registros del proceso si lo exige el sistema de calidad de la planta. La revisión de seguridad debe abarcar los enclavamientos de puertas, la extracción de niebla, la visibilidad, la lógica de parada de emergencia y la gestión de residuos abrasivos.
Algunos compradores también comparan los equipos con marcos más amplios de preparación superficial empleados en los sectores de recubrimientos protectores, incluidas las directrices de los recursos AMPP de preparación de superficies. Esto es especialmente pertinente cuando el desbarbado se combina con el pretratamiento anterior a un recubrimiento o una etapa de protección contra la corrosión.
Aplicaciones en distintos sectores
El desbarbado rara vez está aislado del resto de la ruta de fabricación. En una planta prepara una pieza mecanizada para el recubrimiento; en otra mejora el ajuste del montaje; en otra crea una arista controlada en una plaquita o el cuerpo de una herramienta. La ventaja del chorreado húmedo es que puede realizar estas tareas de acondicionamiento y mantener visualmente uniforme el acabado superficial.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas y fresas | Preparación controlada del filo, menos riesgo de astillado y mayor estabilidad de la vida útil |
| Eliminación de rebabas en piezas metálicas | Mecanizado de precisión y estampación | Cuerpos de válvula, soportes, carcasas y clips | Elimina salientes afilados sin una pérdida dimensional importante |
| Eliminación de cascarilla en piezas forjadas o barras | Forja y procesamiento primario de metales | Accesorios forjados, barras de acero y piezas tratadas térmicamente | Limpia óxidos y alisa la superficie para el mecanizado o recubrimiento posterior |
| Pretratamiento antes del recubrimiento | Automoción, artículos metálicos y fabricación general | Piezas de chapa, carcasas y conjuntos soldados | Mejora la limpieza y uniformidad superficial antes de pintar o fosfatar |
| Posprocesado de piezas de AM | Fabricación aditiva | Soportes metálicos impresos, colectores y superficies próximas a estructuras reticulares | Reduce la rugosidad relacionada con el polvo y limpia las zonas de contacto con soportes |
| Granallado de piezas metálicas | Componentes mecánicos | Muelles, engranajes y determinadas piezas críticas frente a la fatiga | Aplica un impacto superficial controlado cuando el proceso incluye granallado |
| Mateado del vidrio | Productos arquitectónicos y de consumo | Paneles de vidrio, cubiertas y componentes decorativos | Produce un acabado mate uniforme con una textura visual controlada |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, carcasas y piezas metálicas estéticas de precisión | Aspecto liso y uniforme en las superficies visibles |
En la fabricación de herramientas, la preparación del filo suele ser más crítica que la eliminación de rebabas gruesas. Un radio de arista controlado puede estabilizar el rendimiento de corte y reducir el microastillado, por lo que algunos fabricantes evalúan el desbarbado junto con el redondeo de aristas de herramientas de corte en vez de como dos etapas de acabado separadas.
En las líneas de recubrimiento, el desbarbado se amplía al pretratamiento. Las rebabas afiladas pueden provocar defectos de espesor del recubrimiento, puntos de fallo localizados o riesgos durante la manipulación. Por eso se utiliza con frecuencia el chorreado húmedo en los flujos de trabajo de pretratamiento de recubrimientos mediante chorreado húmedo donde la limpieza superficial y la uniformidad del perfil importan tanto como el control de rebabas.
La fabricación aditiva es otra aplicación adecuada porque las piezas impresas suelen combinar una textura rugosa, residuos de polvo y geometrías locales frágiles. El chorreado húmedo puede refinar la superficie sin la carga de polvo asociada a la limpieza abrasiva en seco, aunque el desarrollo de parámetros debe realizarse con cuidado en paredes delgadas y estructuras reticulares.
Guía de selección de equipos
No existe una máquina «mejor» universal para el desbarbado de piezas metálicas. La configuración adecuada depende del tamaño del lote, la geometría de las piezas, el nivel de automatización y de si el proceso es principalmente estético, funcional o crítico para la metrología. La matriz siguiente resume ocho configuraciones habituales.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula robótica asistida para R&D | Ensayos de laboratorio, desarrollo de procesos y lotes pequeños | Piezas complejas pequeñas y medianas | Alto | Validación de muestras, desarrollo de piezas nuevas y soportes flexibles |
| Cabina manual para piezas individuales | Producción de bajo volumen | Piezas individuales pequeñas y medianas | Medio a alto | Trabajo de taller, desbarbado selectivo y cambios frecuentes de piezas |
| Cabina estándar por lotes de una cámara | Producción general | Piezas repetitivas pequeñas y medianas | Medio | Desbarbado diario, uniformidad del acabado y rendimiento moderado |
| Sistema de producción de doble cámara | Producción por lotes de mayor rendimiento | Piezas repetitivas pequeñas y medianas | Medio | Menos tiempo de inactividad y ritmo de carga continuo |
| Célula de precisión multieje servoasistida | Trabajo de precisión con gran uniformidad | Geometrías complejas pequeñas | Muy alto | Preparación de filos de herramientas, eliminación localizada de rebabas y superficies críticas |
| Sistema específico para formas complejas | Producción diseñada para piezas intrincadas | Piezas complejas medianas | Alto | Piezas con cavidades, contornos y varios ángulos de ataque |
| Sistema para piezas con forma de placa | Componentes planos o similares a paneles | Piezas planas medianas y grandes | Medio a alto | Piezas de chapa, placas, cubiertas y acabado estético de caras |
| Línea para barras redondas / material en barra | Trabajo cilíndrico continuo o semicontinuo | Varillas largas, barras y piezas cilíndricas | Medio | Eliminación de cascarilla, limpieza superficial y tratamiento circunferencial uniforme |
Para cualificar el proceso en una fase inicial, una plataforma orientada a R&D suele ser el punto de partida más seguro, porque permite ajustar rápidamente la trayectoria de las boquillas, el tipo de abrasivo y el diseño de los soportes. En ese contexto, el equipo robótico RB-6 para chorreado húmedo se adapta a los ensayos con muestras y al desarrollo flexible, más que a la producción en masa al ritmo de una línea.
Cuando el rendimiento importa más que la flexibilidad máxima, una cabina estándar por lotes o un sistema de doble cámara suele resultar más económico. Una cabina de chorreado húmedo de una cámara SC-40 puede evaluarse para el trabajo habitual por lotes, mientras que las configuraciones de doble cámara pueden considerarse cuando la carga y el chorreado deben solaparse. Confirma la configuración propuesta mediante ensayos con muestras representativas y un estudio del ciclo.
La manipulación individual tiene sentido propio cuando las piezas son frágiles, estéticas o fáciles de mezclar en un lote. El sitio original describe la máquina de chorreado húmedo SP1580 para piezas individuales para manipular plaquitas de corte o cuchillas de una en una. Para otras piezas, verifica la compatibilidad de los soportes, los límites de la pieza y la idoneidad del proceso mediante pruebas con muestras representativas.
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
En los equipos de desbarbado, el coste de capital depende menos de la estructura de la cabina que de la estrategia de control que la rodea. El nivel de automatización, el número de ejes, la arquitectura de circulación de la suspensión, la gestión de residuos abrasivos, la complejidad de los soportes, el control de niebla y la HMI con capacidad para gestionar recetas influyen en el precio final. Al comparar presupuestos, el comprador debe normalizar cuidadosamente el alcance: dos ofertas pueden parecer similares aunque una excluya los soportes, la recuperación automatizada de medios o la asistencia para la instalación.
La estrategia abrasiva también afecta al coste de operación. La selección de medios determina el acabado y la velocidad de desbarbado, pero también el comportamiento de fractura, el riesgo de contaminación, la frecuencia de sustitución y los intervalos de limpieza del depósito. Un medio más barato puede elevar el coste real del proceso si se degrada rápidamente o produce acabados menos estables.
El plazo de entrega suele depender del tamaño de la máquina, la personalización y el alcance de la validación. Las cabinas estándar suelen entregarse antes que las células multieje diseñadas a medida, mientras que los sistemas específicos para cada aplicación pueden requerir pruebas con piezas, diseño de soportes y ensayos de aceptación antes de su entrega. Los compradores deben considerar orientativo cualquier calendario presupuestado hasta que se definan el alcance de la automatización, la familia de piezas y los requisitos de servicios de planta.
Cómo evaluar el retorno de la inversión
El retorno de la inversión debe evaluarse a nivel de célula de proceso, y no solo como sustitución de mano de obra. El desbarbado manual puede parecer barato hasta que se tienen en cuenta la variabilidad, los retrabajos, la carga ergonómica y los problemas detectados en la inspección. Un sistema de chorreado húmedo puede aportar valor de varias formas:
- menos mano de obra directa para el acabado repetitivo de aristas
- menos variación entre operarios y turnos
- mejor adhesión del recubrimiento o mayor uniformidad del pretratamiento
- menos desechos por exceso de desbarbado o rebabas no eliminadas
- manipulación más segura al controlar antes las aristas afiladas
- mayor vida útil cuando la ruta incluye el redondeo controlado de aristas
En muchas plantas, la ventaja menos visible es la simplificación del sistema de calidad. Cuando el desbarbado deja de depender de la destreza manual y pasa a controlarse mediante recetas, resulta más fácil documentarlo, validarlo y auditarlo. Esta ventaja es especialmente importante cuando los fallos posteriores son costosos y el análisis de causa raíz los relaciona repetidamente con un estado inestable de las aristas.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante pruebas con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede probar el desbarbado de piezas metálicas con muestras antes de especificar la máquina?
Sí. Las pruebas con muestras suelen ser la forma más fiable de confirmar si el chorreado húmedo puede eliminar la rebaba y mantener la condición de arista y el acabado superficial requeridos. También ayudan a definir el grado del abrasivo, la trayectoria de las boquillas, el tiempo de ciclo y si la pieza necesita una manipulación sencilla por lotes o soportes más precisos.
¿Es adecuado el chorreado húmedo para piezas de precisión muy pequeñas con superficies estéticas?
A menudo sí, sobre todo cuando preocupan el polvo seco, la falta de uniformidad del acabado o los daños agresivos en las aristas. La clave está en ajustar el tamaño de los medios, la presión, el ángulo y el tiempo de permanencia para reducir la rebaba sin redondear demasiado las aristas de sellado ni modificar los rasgos estéticos visibles más allá de la tolerancia.
¿Cómo deben comparar los compradores los plazos de entrega de presupuestos para equipos de desbarbado?
Deben distinguir el plazo de entrega de una máquina estándar del plazo de ingeniería personalizada. Una cabina sencilla puede entregarse relativamente pronto, pero la automatización multieje, los soportes, la validación de muestras y la integración con los servicios de la planta pueden alargar considerablemente el calendario, aunque la plataforma base sea similar.
¿Qué asistencia para la instalación y formación de operarios suele ser necesaria?
La mayoría de las plantas necesitan confirmar los servicios, ubicar la máquina, configurar parámetros, comprobar la seguridad y realizar pruebas con piezas de producción. La formación debe abarcar la gestión de recetas, el mantenimiento de boquillas y medios, la limpieza de la suspensión, los criterios de inspección y cómo detectar un exceso de procesamiento antes de que las piezas se salgan de especificación.
¿Qué importancia tienen la reposición de abrasivos y la planificación de repuestos?
Es importante porque la uniformidad del chorreado depende de la calidad estable de los medios, el estado de las boquillas, el rendimiento de la bomba y la eficiencia de recuperación de la suspensión. Los compradores deben preguntar con qué rapidez pueden sustituirse las piezas de desgaste, cómo se supervisa el estado de los medios y si hay que ajustar el proceso a medida que envejecen los abrasivos.
¿Cuándo suele ofrecer retorno de la inversión el desbarbado de piezas metálicas frente al acabado manual?
El retorno de la inversión suele aparecer cuando la eliminación de rebabas es repetitiva, requiere mucha mano de obra, es sensible a la calidad o resulta difícil de estandarizar manualmente. Los casos más sólidos suelen ser piezas con retrabajos frecuentes, problemas posteriores de recubrimiento o montaje, o superficies de alto valor en las que las rebabas no eliminadas y la variabilidad entre operarios generan desechos o retrasos.