Respuesta rápida
El desbarbado del acero inoxidable puede mejorar la calidad de las piezas al eliminar aristas afiladas, rebabas finas, residuos de coloración térmica y microprotuberancias, limitando a la vez los cambios en la geometría base prevista. En los sistemas de chorreado húmedo, el agua y los medios abrasivos forman una suspensión controlada que el aire comprimido acelera y que puede ofrecer un resultado uniforme y respetuoso con el acabado. En componentes de acero inoxidable de precisión, este método puede reducir el polvo, acondicionar las aristas de forma repetible, mantener una apariencia estética estable e integrarse en la producción automatizada cuando el proceso se valida con las piezas reales.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión para eliminar rebabas de forma controlada y uniformar la superficie |
| Comportamiento de la presión | Normalmente, presión de chorreado baja o media con regulación de circuito cerrado |
| Calidad del acabado | Acabado técnico mate uniforme o refinado, según los medios y la receta |
| Polvo | Poco polvo en suspensión porque el agua transporta el abrasivo |
| Usos habituales en acero inoxidable | Piezas mecanizadas, componentes cortados por láser, conjuntos soldados y piezas de fabricación aditiva (AM) |
| Plazo de entrega orientativo | El plazo habitual varía según el tamaño de la máquina, el nivel de automatización y los utillajes |
¿Qué es el desbarbado del acero inoxidable?
El desbarbado del acero inoxidable consiste en retirar de forma controlada rebabas, esquinas afiladas, bordes finos, restos de material refundido y salientes sueltos de la superficie, generados al mecanizar, punzonar, cortar por láser o chorro de agua, rectificar, soldar y fabricar aditivamente componentes de acero inoxidable. El objetivo no es solo que la pieza sea más segura al manipularla. También se busca mejorar el ajuste durante el montaje, la preparación para el recubrimiento, la higiene, la apariencia y la uniformidad dimensional en la arista funcional.
En el tratamiento de superficies, el desbarbado del acero inoxidable se sitúa entre el mecanizado con arranque de material y el acabado final. A menudo es el paso intermedio que convierte una pieza técnicamente completa en un componente listo para producción. Según la geometría y la raíz de la rebaba, el proceso puede consistir en suavizar ligeramente las aristas, retirar rebabas de forma selectiva o combinar el desbarbado con la homogeneización del acabado.
Por qué el desbarbado de piezas de acero inoxidable es diferente
El acero inoxidable no siempre es difícil de desbarbar por su dureza; la dificultad se debe a que el comportamiento de las rebabas varía según el grado, el historial de conformado, las condiciones de mecanizado y el espesor. El acero inoxidable austenítico puede formar rebabas untadas o dúctiles; en las chapas cortadas por láser pueden quedar bordes refundidos y coloración por óxido; y los grados endurecibles por precipitación mecanizados pueden presentar rebabas residuales más pequeñas, pero más resistentes. Un solo método de desbarbado no funciona igual de bien en todos estos casos.
Los requisitos de superficie también suelen ser más estrictos que para el acero al carbono común. Las piezas de acero inoxidable suelen quedar a la vista, ser sensibles a la limpieza o a la corrosión, o destinarse a los sectores alimentario, médico, arquitectónico, energético o relacionado con los semiconductores. Por ello, el método debe retirar la rebaba sin generar rugosidad excesiva, contaminación atrapada ni patrones de rayado aleatorios.
Dónde encaja el chorreado húmedo en el desbarbado del acero inoxidable
El chorreado húmedo pertenece a la familia del chorreado abrasivo, pero se comporta de manera distinta al chorreado en seco porque los medios están suspendidos en agua. La fase acuosa amortigua el impacto, reduce el polvo en suspensión y favorece un efecto superficial más uniforme. Los fundamentos generales del proceso concuerdan con la terminología del chorreado abrasivo, pero la aplicación al acero inoxidable es más especializada porque hay que equilibrar cuidadosamente la forma de la arista y la conservación del acabado.
En piezas de acero inoxidable, suele elegirse el chorreado húmedo cuando la rebaba es pequeña o mediana, el acabado debe conservar su uniformidad y la pieza no admite las marcas agresivas de la abrasión en seco. Resulta especialmente útil cuando, además de desbarbar, hay que integrar los límites de la coloración térmica, suavizar un borde cortado por láser, refinar una apariencia de granallado con microesferas o preparar la superficie para un tratamiento posterior.
Ventajas principales del chorreado húmedo para componentes de acero inoxidable
Una ventaja importante es el control uniforme del acabado. Como el agua transporta las partículas abrasivas, el impacto es menos agresivo que el de una corriente seca con la misma agresividad nominal. Esto ayuda a desbarbar superficies de acero inoxidable sin dejar un aspecto muy grabado o irregular.
Una segunda ventaja es la reducción del polvo y una operación más limpia. Las partículas finas de acero inoxidable pueden ser difíciles de controlar en las células de acabado en seco, sobre todo cuando importan la limpieza de la planta, la visibilidad del operario o la protección de los equipos cercanos. El chorreado húmedo limita las partículas en suspensión al mantener el abrasivo y los residuos desprendidos en la fase acuosa.
Una tercera ventaja es la repetibilidad del proceso. Una vez fijados la presión de chorreado, la concentración de la suspensión, el ángulo de la boquilla, la distancia de separación y la velocidad de recorrido, la máquina puede repetir la misma condición de las aristas en lotes grandes. En piezas de acero inoxidable que deben superar tanto una inspección visual como controles dimensionales, esa uniformidad suele ser más valiosa que alcanzar la máxima velocidad de retirada.
En piezas de acero inoxidable, el mejor resultado de desbarbado suele ser el menos visible que aun así elimina el defecto.
Qué debe y qué no debe hacer el desbarbado del acero inoxidable
Un paso de desbarbado bien diseñado debe eliminar la rebaba no deseada y conservar la geometría prevista de la arista. En muchas aplicaciones, el resultado adecuado es un pequeño matado de arista controlado, no un chaflán grande ni un borde redondeado solo por motivos estéticos. Esta diferencia importa en piezas de acoplamiento, asientos de juntas, carcasas de instrumentos y soportes de precisión.
También debe evitar incrustar abrasivo en la superficie, producir rayas profundas aleatorias o dejar acabados distintos en un lado y otro de la pieza. Estos defectos pueden complicar el pasivado, el pulido, el recubrimiento o la aprobación visual final. Por eso, el desbarbado del acero inoxidable suele evaluarse tanto por la eliminación de rebabas como por la uniformidad del acabado y la compatibilidad con los procesos posteriores.
¿Cómo funciona el desbarbado del acero inoxidable?
El desbarbado del acero inoxidable mediante chorreado húmedo funciona con un sistema coordinado de mezcla de la suspensión, aceleración por aire comprimido, exposición controlada y recuperación en circuito cerrado. Cada parte del sistema influye en la eliminación de rebabas, el acabado estético y el aprovechamiento de los medios. En sustratos de acero inoxidable, el control estable del proceso es importante porque incluso pequeñas variaciones de presión o del estado de los medios pueden hacerse visibles en la pieza final.
Preparación de la suspensión para desbarbar acero inoxidable
El proceso comienza en el depósito de suspensión, donde se mezclan agua y abrasivo hasta alcanzar una concentración estable. La agitación evita que los medios se sedimenten y ayuda a mantener una carga abrasiva constante en el circuito de circulación. Si la concentración baja demasiado, la eliminación se ralentiza y el acabado pierde uniformidad; si sube demasiado, el proceso puede resultar innecesariamente agresivo para rebabas finas o superficies estéticas.
La selección de los medios depende del grado de acero inoxidable, el espesor de la rebaba, el método de corte y la apariencia final deseada. A menudo se usan medios más finos cuando la prioridad es limpiar las aristas y cambiar lo mínimo posible la textura. Los grados medios son más habituales cuando las piezas cortadas por láser o mecanizadas necesitan un efecto de desbarbado más marcado o cierta homogeneización visual.
Aceleración por aire comprimido e impacto de la boquilla
En la pistola de chorreado, el aire comprimido acelera la suspensión a través de la boquilla hacia la pieza de acero inoxidable. La fase acuosa actúa como portadora y amortiguadora, de modo que las partículas abrasivas inciden en la raíz de la rebaba siguiendo un patrón controlado de microerosión, en vez de un impacto seco descontrolado. Esto permite recortar rebabas finas, suavizar aristas e igualar irregularidades localizadas de la superficie.
El ángulo de la boquilla es importante. Una corriente casi perpendicular puede aumentar la intensidad sobre una zona concreta, mientras que una aproximación más oblicua puede desprender o recortar con mayor suavidad las rebabas direccionales. En chapas de acero inoxidable y componentes mecanizados de precisión, esta elección puede determinar si el proceso limpia bien la arista o la redondea en exceso.
Control del movimiento y uniformidad de exposición
El desbarbado automatizado del acero inoxidable puede mover la boquilla, la pieza o ambas. El movimiento puede realizarse mediante ejes servo X/Y/Z, utillajes indexados, mesas giratorias, robots o sistemas de manipulación específicos. La arquitectura elegida depende de si las piezas son planas, tubulares, contorneadas, delicadas o de geometría mixta.
Cuando importa la apariencia del acabado, el control del movimiento pasa a ser una variable de calidad superficial, no solo una función de productividad. Una trayectoria estable proporciona una exposición uniforme tanto en las aristas funcionales como en las caras visibles. La página publicada por DasiAuto sobre el desbarbado de piezas metálicas describe este enfoque selectivo, en el que las trayectorias de chorreado controladas se adaptan a la ubicación de las rebabas y a la geometría de la pieza.
Recuperación en circuito cerrado de la suspensión y sedimentación
Tras incidir en la pieza, la suspensión drena hacia la zona de recuperación y vuelve a circular. En esta etapa hay que separar de la suspensión reutilizable las partículas metálicas finas desprendidas, el abrasivo desgastado y los lodos pesados. No se debe permitir que los residuos de acero inoxidable se acumulen sin control, ya que pueden modificar el comportamiento de corte, reducir la uniformidad del acabado y aumentar la frecuencia del mantenimiento.
Un sistema más orientado a la producción incorpora gestión de la sedimentación y una descarga de residuos simplificada. Así el proceso se mantiene más estable durante tiradas largas y requiere menos intervención del operario. En líneas de acero inoxidable que procesan piezas variadas o trabajan turnos largos, la calidad del sistema de recuperación suele influir tanto en la disponibilidad como la calidad de la boquilla o el rendimiento de la bomba.
Control de la niebla, visibilidad y gestión de la cabina
El chorreado húmedo no genera tanto polvo como el chorreado en seco, pero sí produce niebla de agua y gotas finas en suspensión dentro de la cabina. Por eso importan la visibilidad, la limpieza de la ventana, el equilibrio de extracción y el control de salpicaduras. Estos factores son especialmente importantes si las piezas de acero inoxidable tienen superficies reflectantes o si el operario debe confirmar visualmente la orientación y la limpieza durante la carga.
Un control eficaz de la niebla también facilita la limpieza alrededor de la célula. Una cabina mal gestionada puede dejar residuos húmedos, suelos resbaladizos y más paradas de limpieza imprevistas. Un sistema bien integrado de reducción y recogida de niebla ayuda a mantener una producción estable, además de mejorar la comodidad del operario.
Control PID y estabilidad de las recetas
Como el desbarbado del acero inoxidable es sensible a las variaciones visibles del acabado, la estabilidad de la presión es fundamental. Un cambio de presión que sobre el papel parece pequeño puede modificar la condición de la arista, la textura y la velocidad de retirada lo suficiente como para notarse en un lote de producción. La regulación en circuito cerrado puede ayudar a mantener la uniformidad en el chorreado húmedo de precisión.
Con el control PID de presión en circuito cerrado, la máquina mantiene de forma más constante la condición de chorreado objetivo pese a perturbaciones normales, como el desgaste de la boquilla, los cambios en el estado de los medios o las fluctuaciones de presión de la línea. El control HMI mediante recetas guarda después el conjunto de parámetros validado para cada tipo de pieza, de modo que el operario pueda seleccionar el proceso correcto sin tener que reconstruirlo manualmente cada vez.
| Parámetro del proceso | Rango o práctica habitual | Importancia para el acero inoxidable |
|---|---|---|
| Presión de trabajo | Normalmente baja o media, ajustada a la raíz de la rebaba y a la sensibilidad del acabado | Equilibra la eliminación de rebabas y evita texturizar o redondear demasiado las aristas |
| Concentración de la suspensión | Se mantiene estable la proporción entre agua y abrasivo, por peso o volumen | Influye en la uniformidad, la velocidad de corte y la homogeneidad estética |
| Tamaño de partícula abrasiva | Distribución granulométrica fina o media, seleccionada según el grado, el espesor de la rebaba y la Ra objetivo | Determina la agresividad de corte y el refinamiento del acabado |
| Combinación de caudal de aire y boquilla | Adaptada al diámetro de la boquilla y al ancho de cobertura | Afecta a la energía de impacto y al patrón de exposición |
| Distancia de separación | Fijada mediante una receta para cada familia de piezas | Controla la intensidad local y el solapamiento del patrón |
| Ángulo de la boquilla | Perpendicular u oblicuo según la dirección de la rebaba y el acceso a la arista | Modifica el comportamiento de recorte en rebabas finas o replegadas |
| Consumo de medios | Depende de la fragmentación de los medios, la contaminación y la eficiencia de recuperación | Determina el coste de operación y los intervalos de mantenimiento |
| Sistema de control | Regulación PID de presión, recetas HMI, alarmas y supervisión de la recuperación | Favorece un desbarbado repetible del acero inoxidable en producción |
Desbarbado del acero inoxidable frente al chorreado en seco y otros métodos
Para elegir el método adecuado de desbarbado del acero inoxidable, primero hay que entender qué problema se quiere resolver. Algunas plantas solo necesitan eliminar la rebaba. Otras requieren aristas sin rebabas, un acabado superficial controlado, poco riesgo de contaminación y una intervención mínima del operario. Por eso, el chorreado húmedo suele compararse no solo con el chorreado en seco, sino también con el granallado de pretensado y el acabado vibratorio.
| Criterio de evaluación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo en suspensión | Bajo porque el agua transporta los medios | Alto salvo que la extracción sea muy eficaz | Moderado en sistemas cerrados | Poco polvo en suspensión, pero son habituales los residuos húmedos y la manipulación de compuestos |
| Acabado superficial del acero inoxidable | Uniforme, satinado y más fácil de controlar | Textura más agresiva; puede parecer más áspera | No está pensado principalmente para el refinamiento estético | Puede ser uniforme en piezas a granel, aunque pueden aparecer marcas de contacto |
| Riesgo de incrustación de medios | Menor en muchas piezas de acero inoxidable sensibles al acabado | Mayor en algunas superficies más blandas o propensas a embadurnarse | Depende de los medios y del objetivo de la aplicación | Por lo general, bajo, pero con poca selectividad |
| Selectividad en la eliminación de rebabas | Buena con trayectorias programadas y utillajes | Buen control de zonas, pero es más fácil excederse en el tratamiento | No es principalmente un método de desbarbado | Menor selectividad, ya que se procesan juntas todas las zonas expuestas |
| Repetibilidad | Alta con regulación de presión en circuito cerrado y control por recetas | Buena, aunque más afectada por el polvo y la desviación de la boquilla | Alta cuando se especifica con precisión | Buena para el acabado a granel; menos eficaz en aristas críticas localizadas |
| Gestión ambiental | Requiere recuperar la suspensión y gestionar los lodos | Requiere recoger el polvo en seco y contener los medios | Requiere controlar los medios de granallado y usar una cabina cerrada | Requiere gestionar las aguas residuales o los compuestos |
| Uso más adecuado en acero inoxidable | Desbarbado de precisión, suavizado de aristas y uniformización del acabado | Limpieza intensiva, rugosidad y eliminación de óxido | Tratamiento superficial orientado a la resistencia a la fatiga | Suavizado de lotes de piezas pequeñas y matado general de aristas |
| Perfil operativo relativo | Equilibrado cuando la recuperación es eficiente | El equipo puede ser más sencillo, pero la carga de limpieza es mayor | Economía propia de un proceso especializado | Eficiente con cantidades muy grandes de piezas pequeñas que toleran el proceso |
El chorreado en seco puede funcionar bien cuando el requisito principal es limpiar intensamente o crear rugosidad, en lugar de realizar un desbarbado fino. Sin embargo, en el acero inoxidable su impacto en seco puede dejar un aspecto más áspero o exigir más limpieza de la que realmente necesita la aplicación. Esta compensación explica por qué el chorreado húmedo es habitual en procesos de acero inoxidable sensibles al acabado.
El granallado de pretensado se incluye en la comparación porque algunos compradores suponen, por error, que puede sustituir al desbarbado. En realidad, se usa principalmente para modificar las tensiones residuales y mejorar el comportamiento a fatiga, como se explica en la referencia sobre granallado de pretensado. Puede modificar ligeramente la condición de una arista, pero normalmente no se elige como método principal para retirar rebabas con precisión en componentes de acero inoxidable.
El acabado vibratorio sigue siendo eficaz para muchas piezas pequeñas de acero inoxidable, sobre todo si tienen geometría sencilla y admiten un proceso a granel. Su principal limitación es la selectividad. Si una arista es crítica y otra debe conservarse afilada, o si no se desea que las piezas se toquen entre sí, el chorreado húmedo automatizado suele ofrecer un control más preciso.
Especificaciones clave que conviene evaluar antes de comprar
Los equipos de compras suelen centrarse primero en las dimensiones de la cabina, pero el rendimiento del desbarbado del acero inoxidable depende más de la estabilidad del proceso que del tamaño exterior de la máquina. El punto de partida correcto es definir el origen de la rebaba: mecanizado, borde replegado de corte láser, borde con salpicaduras de soldadura, saliente superficial de fabricación aditiva o piezas fabricadas con condiciones mixtas. Cada caso responde de manera distinta a la presión de la suspensión, el tamaño de los medios y el ángulo de la boquilla.
Rango de presión y estabilidad a presiones bajas
En aplicaciones de acero inoxidable, la máquina no solo debe alcanzar una presión máxima declarada; también debe mantener una ventana de trabajo estable en los rangos bajo y medio donde suelen procesarse las piezas sensibles al acabado. La pregunta clave es con qué uniformidad mantiene la presión el sistema durante la circulación continua, el desgaste de los medios y los cambios de carga en la cabina.
Capacidad de los ejes de movimiento y precisión de posicionamiento
Si las rebabas aparecen en aristas definidas o dentro de detalles repetibles, la precisión del movimiento es fundamental para la calidad. Conviene revisar si la máquina usa manipulación manual, utillajes indexados, ejes servo, posicionamiento giratorio o exposición asistida por robot. Cuando es esencial controlar la trayectoria, la precisión servo publicada y la repetibilidad del programa merecen tanta atención como las especificaciones de la bomba.
Rendimiento, tiempo de ciclo y método de carga
Una línea de desbarbado de acero inoxidable debe evaluarse por su rendimiento total, no solo por los segundos de chorreado. La orientación de carga, el tiempo de utillaje, el drenaje, el soplado, la selección de recetas y la descarga influyen en el coste real por pieza. En muchas plantas, la disciplina de carga marca la diferencia entre una máquina técnicamente capaz y otra económicamente eficiente.
Espacio ocupado, servicios e integración en planta
Al instalar el equipo, importan el tamaño de la cabina, la demanda de aire comprimido, la alimentación eléctrica, la gestión del agua, el drenaje y el acceso para mantenimiento. Las células de desbarbado del acero inoxidable suelen situarse cerca de las zonas de mecanizado, fabricación, lavado o recubrimiento, por lo que conviene evaluar desde el principio la limpieza del suelo y la accesibilidad para el servicio, antes de aprobar la compra.
Control de recetas HMI y permisos
Cuando se procesan varios números de pieza de acero inoxidable en una misma máquina, el control por recetas es esencial. La HMI debe guardar la presión, la trayectoria de movimiento, los tiempos y la lógica de manipulación de forma que los operarios puedan recuperarlos rápidamente y los supervisores puedan limitar su modificación. Esto reduce las variaciones entre turnos y los errores durante los cambios de formato.
Recogida de niebla y gestión de arena residual
Aunque el resultado del desbarbado sea excelente, la máquina será difícil de operar si las ventanas se empañan rápidamente, la descarga de lodos es incómoda o los intervalos de mantenimiento son impredecibles. Pregunte cómo sedimenta la arena residual, cómo se eliminan los contaminantes y cómo mantiene la máquina la visibilidad durante las tiradas largas. Estos detalles prácticos influyen directamente en la disponibilidad.
Seguridad y compatibilidad con los procesos posteriores
Los enclavamientos, las paradas de emergencia, el sellado de la cabina, una altura de carga ergonómica y el aislamiento de los servicios son requisitos básicos. Para piezas de acero inoxidable que se pintarán, recibirán un recubrimiento en polvo o un tratamiento de conversión, también hay que considerar la limpieza superficial y la compatibilidad con el pretratamiento, en vez de tratar el desbarbado como una etapa aislada.
Aplicaciones en distintos sectores
El desbarbado del acero inoxidable es pertinente en cualquier sector que elija este material por su resistencia a la corrosión, higiene, resistencia térmica o apariencia. Como los componentes de acero inoxidable se utilizan en muchos sectores, una misma plataforma de chorreado húmedo suele poder adaptarse a familias de piezas muy distintas mediante cambios en los utillajes, los medios y la lógica de las recetas.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Desbarbado de piezas metálicas | Mecanizado de precisión y fabricación | Piezas de válvulas, soportes, carcasas y cuerpos de sensores | Elimina aristas afiladas y conserva la geometría funcional |
| Eliminación de cascarilla en barras o piezas forjadas | Procesamiento primario de metales | Barras de acero inoxidable, accesorios forjados y piezas afectadas por el calor | Limpia la cascarilla y prepara las superficies para el mecanizado o la inspección posteriores |
| Pretratamiento antes del recubrimiento | Fabricación de electrodomésticos, herrajes y elementos arquitectónicos | Paneles, bastidores, carcasas y piezas de acero inoxidable soldadas | Mejora la uniformidad de la superficie antes del recubrimiento o del acabado dúplex |
| Posprocesado de piezas de fabricación aditiva (AM) | Fabricación aditiva | Soportes impresos, colectores y formas complejas de acero inoxidable | Reduce los residuos sueltos y suaviza los picos de rugosidad superficial |
| Granallado de piezas metálicas | Componentes mecánicos | Muelles, clips y determinadas piezas de acero inoxidable sensibles a la fatiga | Aplica un impacto controlado cuando el granallado forma parte de la ruta de proceso |
| Acabado de dispositivos 3C | Cadena de suministro electrónica | Bastidores, cubiertas y piezas estéticas de precisión de acero inoxidable | Produce una textura uniforme en superficies visibles de alto valor |
Estos son ejemplos generales de tratamiento de superficies de acero inoxidable. El granallado persigue un objetivo de proceso distinto, y sus beneficios y la idoneidad del equipo deben evaluarse con la pieza real y sus criterios de aceptación.
En los productos fabricados de acero inoxidable, un requisito habitual es retirar las rebabas y uniformar a la vez la apariencia. Los bordes cortados por láser o punzonados pueden ser técnicamente aceptables, pero presentar una apariencia irregular, sobre todo tras la soldadura o el cepillado. El chorreado húmedo ayuda a igualar estas transiciones sin imponer los patrones de rayado muy direccionales de algunos métodos con banda abrasiva.
En componentes de acero inoxidable que se recubrirán o recibirán un acabado dúplex, la condición de la superficie importa más allá de la eliminación de rebabas. El proceso puede limpiar, suavizar aristas y crear un sustrato más uniforme antes del tratamiento posterior. En estos casos, resulta pertinente el chorreado húmedo como pretratamiento para recubrimientos porque la uniformidad del pretratamiento puede influir en la adhesión y la apariencia posteriores.
En la fabricación de herramientas y de precisión, el desbarbado del acero inoxidable también puede combinarse con la preparación controlada de aristas. Aunque el redondeo de aristas de herramientas de carburo sea una aplicación distinta, la lógica del proceso es similar: un pequeño cambio controlado en la arista puede determinar si la pieza funciona de forma constante o falla antes de tiempo. Por eso, el redondeo de aristas de herramientas de corte suele tratarse junto con las estrategias de desbarbado de alta precisión.
Guía para seleccionar el equipo
La configuración adecuada para desbarbar acero inoxidable depende del tamaño de la pieza, el volumen de producción, la complejidad de la geometría, la sensibilidad del acabado y el grado de automatización necesario. Una planta que desbarba cestas de soportes cortados por láser resuelve un problema distinto al de otra que acaba carcasas visibles de acero inoxidable pieza por pieza.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Enfoque del control | Aplicaciones que deben evaluarse con pruebas de muestras |
|---|---|---|---|---|
| Célula robótica de laboratorio para R&D | Ensayos, validación de muestras y desarrollo del proceso | Piezas complejas pequeñas y medianas | Pruebas flexibles de recetas y utillajes | Nuevos grados de acero inoxidable, estudios de rebabas y validación de utillajes y medios |
| Máquina de chorreado húmedo para piezas individuales | Volumen bajo o medio | Piezas individuales pequeñas y medianas | Manipulación de piezas individuales | Piezas visibles de acero inoxidable y manipulación cuidadosa una a una |
| Cabina estándar de lote y una cámara | Producción habitual por lotes | Piezas repetitivas pequeñas y medianas | Exposición repetible por lotes | Desbarbado general y uniformización de superficies de acero inoxidable |
| Sistema de producción de doble cámara | Rendimiento medio o alto | Piezas repetitivas pequeñas y medianas | Carga y chorreado coordinados | Solapamiento de la carga y el chorreado para acelerar el ritmo de producción |
| Sistema de precisión multieje con servos | Producción centrada en la precisión | Geometrías complejas pequeñas de acero inoxidable | Trayectorias programadas para aristas críticas | Aristas críticas, rebabas localizadas y acabados técnicos repetibles |
| Sistema específico para formas complejas | Células de producción diseñadas a medida | Piezas complejas medianas | Acceso desde varios ángulos | Componentes de acero inoxidable contorneados, con zonas rebajadas o accesos desde varios ángulos |
| Máquina de escaneado de piezas planas | Piezas planas o con forma de panel | Piezas planas medianas o grandes | Cobertura de escaneado uniforme | Chapas cortadas por láser, paneles arquitectónicos y placas de cubierta |
| Línea de procesamiento de barras redondas | Trabajo lineal semicontinuo | Piezas cilíndricas largas | Manipulación lineal de piezas | Varillas, tubos y piezas alargadas de acero inoxidable |
Estas configuraciones son opciones generales para planificar el proceso, no especificaciones de rendimiento verificadas ni aplicaciones confirmadas de un modelo concreto para acero inoxidable. Antes de especificar el equipo, valide con muestras representativas la eliminación de rebabas, el acabado, las dimensiones, la manipulación y el tiempo de ciclo.
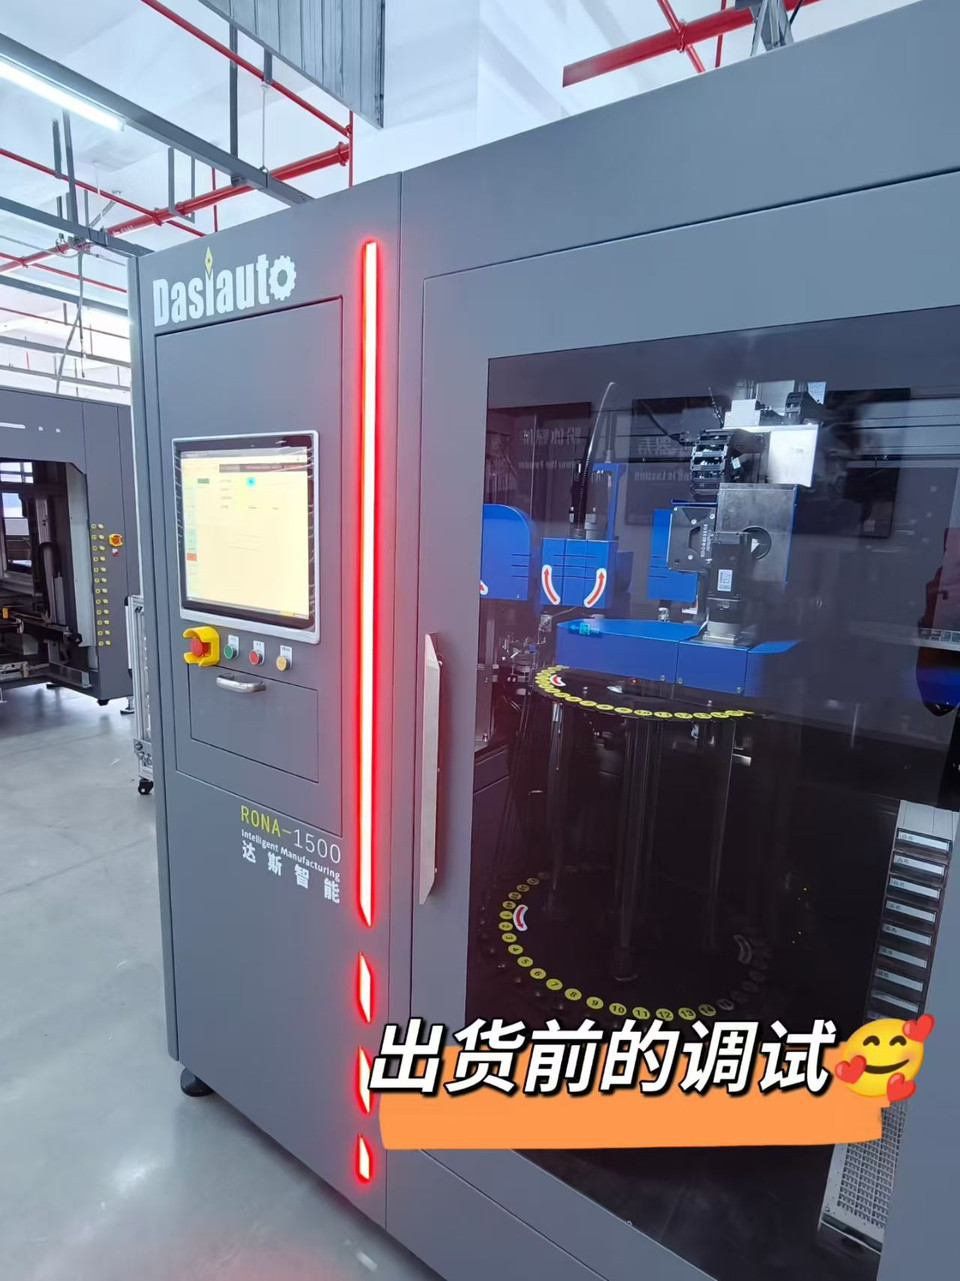
En proyectos en fase de desarrollo, suele ser mejor empezar con una plataforma flexible de laboratorio o para muestras que con una línea de producción fija. El sitio original presenta la célula RB-6 de R&D para chorreado húmedo como plataforma de desarrollo. Antes de definir la arquitectura de producción final, hay que confirmar su idoneidad para el proyecto de acero inoxidable mediante el desarrollo de recetas, el mapeo de rebabas y pruebas de medios en piezas representativas.
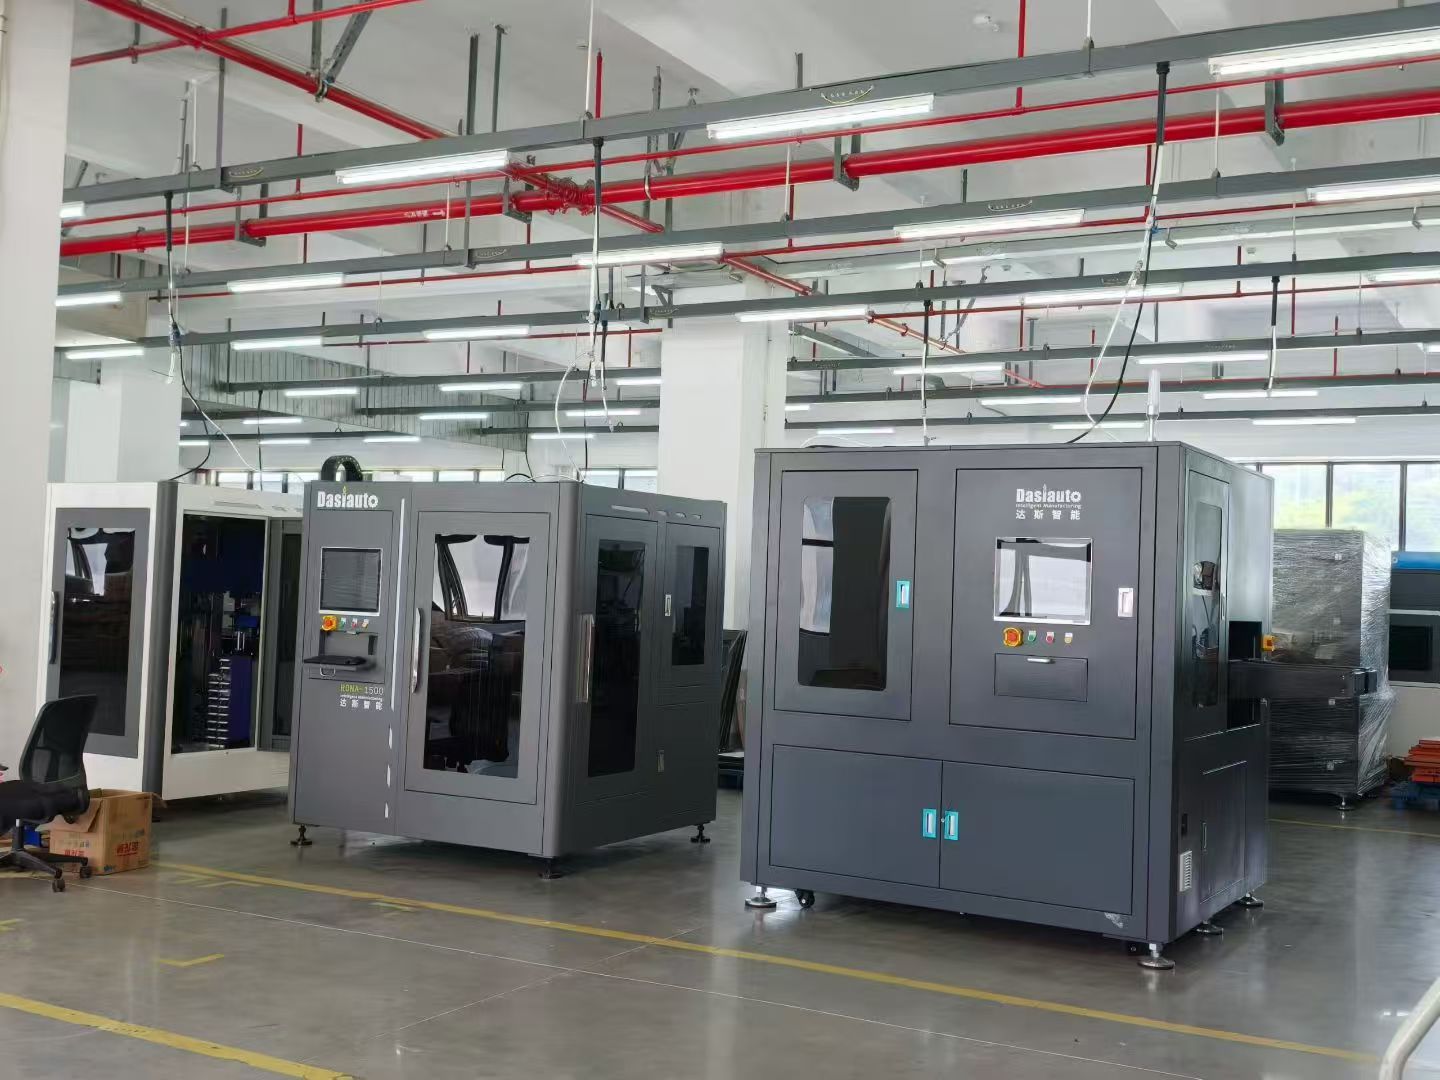
Cuando la familia de piezas es estable y se necesita una producción predecible, la máquina debe adaptarse a la lógica de carga de la planta. El sistema SC-40 de una cámara y el sistema DC-40 de doble cámara son configuraciones descritas en el sitio original. Su idoneidad para piezas de acero inoxidable, así como cualquier mejora del rendimiento debida a la carga solapada, debe determinarse mediante pruebas de muestras, revisión de utillajes y un estudio de ciclo validado.
La clave es adaptar la máquina a la presentación de la pieza, no solo al acabado deseado. Los paneles de acero inoxidable, las piezas embutidas, las barras redondas, los bastidores soldados y los accesorios mecanizados pequeños requieren accesos de boquilla, patrones de movimiento y lógicas de utillaje distintos. Por tanto, seleccionar el equipo es una decisión de ingeniería de procesos, además de una decisión de compra.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste de un sistema para desbarbar acero inoxidable depende de mucho más que las dimensiones de la cabina. El nivel de automatización, la sofisticación de los ejes de movimiento, el diseño de circulación de la suspensión, el sistema de recuperación, las funciones de recetas HMI, los utillajes y el control de niebla influyen tanto en la inversión inicial como en la estabilidad de funcionamiento. En la práctica, la diferencia entre una cabina de chorreado básica y una célula de desbarbado para producción es, en gran medida, una diferencia de ingeniería.
Principales factores que determinan el precio del desbarbado del acero inoxidable
El primer factor de coste es la precisión necesaria para retirar la rebaba. Un sistema que solo tenga que quitar el filo de aristas generales puede ser más sencillo que otro diseñado para proteger superficies estéticas visibles o aristas funcionales críticas. El segundo factor es la manipulación de las piezas: la colocación manual, los utillajes indexados, el movimiento servo y la manipulación robótica sitúan cada proyecto en un nivel de coste distinto.
La estrategia abrasiva es otro factor. El tipo de medios, la estabilidad de la distribución de tamaños, la tasa de desgaste, el comportamiento de recuperación y la compatibilidad con los acabados del acero inoxidable influyen en los costes de operación a lo largo del tiempo. El medio más barato al comprarlo no siempre es el de menor coste en producción si reduce la vida útil de la boquilla o desestabiliza la calidad superficial.
Estructura habitual de los plazos de entrega
Las plataformas estándar suelen tener los plazos de entrega más cortos; los sistemas personalizados para desbarbar acero inoxidable requieren más ingeniería y, por tanto, más tiempo. Las pruebas de muestras, el diseño de utillajes, el alcance de la automatización, la disposición de la cabina y los criterios de aceptación pueden alargar el calendario del proyecto. Por ello, conviene preguntar si el plazo indicado corresponde a una máquina estándar, una máquina estándar modificada o una célula de proceso totalmente diseñada a medida.
También hay que tener en cuenta el tiempo de puesta en marcha. Aunque el sistema llegue mecánicamente terminado, puede necesitar ajustes in situ para las condiciones de las rebabas, la concentración de los medios, la alineación de los utillajes y el refinamiento de las recetas. En productos de acero inoxidable con normas estéticas estrictas, este periodo de validación debe tratarse como parte del proyecto y no como algo secundario.
Lógica del retorno de la inversión: de dónde procede realmente la amortización
La fuente más evidente de retorno de la inversión es reducir la mano de obra frente al desbarbado manual. Las piezas de acero inoxidable suelen requerir un acabado manual cuidadoso porque las aristas afiladas se ven y se notan al tacto, pero la técnica varía entre operarios. La automatización reduce esa variación y hace más predecible la producción por operario.
La segunda fuente de retorno es reducir los retrabajos y los desechos. Una rebaba que no se detecta puede interferir con el ajuste, el sellado, la limpieza o el recubrimiento. Una pieza desbarbada en exceso puede fallar por su apariencia o sus dimensiones. Al estabilizar las variables de exposición, el chorreado húmedo reduce ese margen de fallo.
En tercer lugar, el desbarbado del acero inoxidable suele mejorar el flujo de las operaciones posteriores. Las aristas más uniformes pueden reducir los enganches durante el lavado, el enmascarado, el montaje y el embalaje. Una mayor uniformidad superficial también puede favorecer resultados más constantes de recubrimiento o acabado cuando el desbarbado forma parte de una ruta de preparación superficial más amplia.
Por qué las comparaciones con el trabajo manual suelen infravalorar la automatización
El desbarbado manual parece barato si solo se considera el coste salarial directo. En realidad, sus costes ocultos incluyen calidad visual irregular, variaciones debidas a la fatiga, dependencia de la formación, riesgos ergonómicos y retrasos de inspección. Estas pérdidas se reparten a menudo entre varios departamentos, por lo que no siempre aparecen en una sola partida presupuestaria.
Un modelo de retorno de la inversión más completo compara todo el proceso: piezas por turno, rendimiento a la primera, intervención del operario, consumibles, tiempo de limpieza, carga de mantenimiento y reducción de defectos posteriores. Esta visión más amplia suele mostrar con mayor claridad cuándo se justifica automatizar el desbarbado del acero inoxidable.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Para un proyecto de desbarbado de acero inoxidable, el punto de partida son el material, la geometría, el objetivo superficial y los requisitos de producción. DasiAuto ofrece pruebas de aplicación y desarrollo de procesos para evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo.
La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación. La idoneidad para un grado concreto de acero inoxidable, una condición de rebaba o un requisito dimensional debe establecerse mediante pruebas, no deducirse del nombre de un modelo.
DasiAuto apoya el flujo de producción mediante la instalación, la formación de operarios y el soporte técnico continuo. En proyectos que requieren validar muestras antes de seleccionar el equipo, esto conecta la evaluación inicial del proceso con los requisitos prácticos de producción.
Preguntas frecuentes
¿Se puede probar el desbarbado del acero inoxidable con mis piezas reales antes de comprar el equipo?
Sí. Las pruebas con muestras se usan habitualmente para confirmar la capacidad de eliminación de rebabas, el efecto sobre el acabado, el tiempo de ciclo y la viabilidad de los utillajes con piezas reales de acero inoxidable. Son especialmente útiles cuando el conjunto de piezas incluye distintos grados, métodos de corte o requisitos estéticos.
¿Es adecuado el desbarbado del acero inoxidable para piezas cortadas por láser y soldadas?
En muchos casos, sí. El chorreado húmedo se elige a menudo para piezas cortadas por láser y soldadas porque puede suavizar aristas afiladas, reducir rebabas residuales pequeñas e integrar visualmente decoloraciones localizadas o transiciones de textura sin dejar las marcas muy direccionales de algunos métodos en seco.
¿Cuánta personalización suele necesitar una máquina para desbarbar acero inoxidable?
Depende de la geometría de las piezas, el volumen y la sensibilidad del acabado. Las piezas sencillas procesadas por lotes pueden utilizar una cabina estándar con utillajes básicos, mientras que las piezas complejas de acero inoxidable o críticas por su apariencia suelen beneficiarse de una manipulación, unas trayectorias de boquilla y un control de recetas específicos.
¿Qué formación necesitan los operarios después de la instalación y la puesta en marcha?
Por lo general, los operarios necesitan formación sobre la selección de recetas, la carga de piezas, el mantenimiento de la suspensión, la inspección de boquillas, la limpieza de la cabina y los controles de calidad para detectar un tratamiento insuficiente o excesivo. El personal de mantenimiento también debe conocer los componentes de desgaste, la descarga de sedimentos y el servicio rutinario del sistema de recuperación.
¿Qué consumibles y repuestos deberían prever los compradores?
Los principales elementos son los medios abrasivos, las boquillas, las juntas, los filtros, las bombas y los componentes de desgaste del circuito de suspensión. También conviene preguntar con qué frecuencia se comprueba el estado de los medios y cómo se gestiona durante la producción habitual la contaminación causada por las partículas finas de acero inoxidable.
¿Cuándo suele ofrecer el desbarbado del acero inoxidable el retorno de inversión más rápido?
El retorno suele llegar antes cuando el desbarbado manual requiere mucha mano de obra, ofrece resultados irregulares o está relacionado con quejas visibles de calidad. También mejora cuando los problemas de rebabas ya provocan defectos de recubrimiento, interrupciones del montaje, desechos o retrabajos repetidos en la misma familia de piezas de acero inoxidable.