Respuesta rápida
Una máquina de chorreado húmedo por lotes suele ser la opción más adecuada cuando los fabricantes necesitan tratar de forma controlada piezas repetitivas sin comprometerse con una distribución totalmente en línea. Combina agua, medios abrasivos y aire comprimido dentro de una cabina o cámara cerrada para ofrecer un chorreado más limpio, acabados más uniformes y menos polvo en suspensión que el chorreado en seco. En la práctica, los sistemas por lotes se usan ampliamente para desbarbar, redondear aristas, eliminar cascarilla, pretratar antes del recubrimiento y obtener acabados estéticos cuando la manipulación de piezas es cíclica, no continua, y la repetibilidad del proceso importa más que la velocidad máxima de la línea.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo en piezas cargadas por lotes dentro de una cabina |
| Modo de operación | Procesamiento en cámara manual, semiautomático o asistido por servos |
| Comportamiento del polvo | Poco polvo en suspensión frente al chorreado en seco porque el agua retiene los finos |
| Nivel de producción más adecuado | R&D, producción de piezas variadas y lotes pequeños o medianos |
| Aplicaciones habituales | Desbarbado, redondeo de aristas, pretratamiento, eliminación de óxido y acabado mate |
| Plazo habitual del proyecto | Los sistemas estándar por lotes suelen requerir menos tiempo que los sistemas personalizados integrados en línea |
Qué es una máquina de chorreado húmedo por lotes
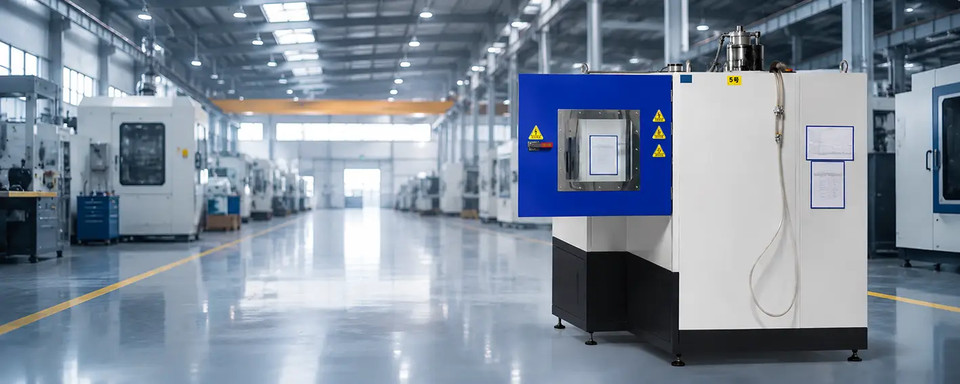
Una máquina de chorreado húmedo por lotes es un sistema industrial cerrado de tratamiento superficial diseñado para procesar un grupo de piezas o una carga de utillaje en ciclos discretos, en lugar de mantener un flujo continuo en línea. Los operarios cargan las piezas en una cámara, ejecutan el ciclo de chorreado programado o manual y, después, descargan el lote terminado antes de iniciar el siguiente ciclo. Esta estructura hace que la máquina resulte especialmente adecuada para fábricas que manejan varias referencias, tamaños de pieza variables y necesidades de rendimiento moderadas.
Dentro de la familia más amplia del chorreado húmedo, el chorreado con suspensión y el Vapor Blasting, el formato por lotes se define por su lógica de producción. El mecanismo de tratamiento superficial sigue siendo el mismo que en otros sistemas de chorreado húmedo: las partículas abrasivas se suspenden en agua, se suministran en forma de suspensión y el aire comprimido las acelera hacia la pieza. La diferencia está en la presentación de las piezas, el control del ciclo y la separación de un lote del siguiente.
Este formato ocupa una posición intermedia importante entre las pequeñas cabinas manuales y los sistemas en línea totalmente integrados. Una máquina por lotes puede ser lo bastante compacta para un taller flexible y, a la vez, suficientemente avanzada para ofrecer repetibilidad con utillajes, almacenamiento de recetas, movimiento servo de boquillas e intervalos de presión controlados. Para muchos fabricantes, ese equilibrio explica por qué el equipo por lotes sigue siendo una inversión práctica.
El proceso pertenece a la categoría más amplia de la [terminología del chorreado abrasivo], pero el chorreado húmedo utiliza agua como fase portadora, lo que modifica tanto el comportamiento ambiental como la interacción con la superficie. En lugar de crear una nube seca de medios usados y partículas finas, mantiene el abrasivo en suspensión, reduce el polvo en el aire y suele facilitar la limpieza frente a las cabinas o salas de chorreado en seco.
Las principales ventajas son técnicas, no meramente estéticas. El agua reduce la generación de polvo. La película acuosa puede reducir el riesgo de que el abrasivo se incruste en muchas superficies sensibles. El impacto suele estar más amortiguado que en el chorreado en seco, lo que contribuye a un acabado más fino y uniforme. Y, sobre todo para la producción por lotes, variables como la presión, la concentración de la suspensión, la trayectoria de la boquilla, la distancia de separación y el tiempo de permanencia pueden mantenerse dentro de una ventana de funcionamiento estable entre cargas.
Por eso, las máquinas de chorreado húmedo por lotes se utilizan ampliamente cuando las piezas no se pueden simplemente «limpiar de forma agresiva» y enviar a la siguiente etapa. Se eligen cuando la condición superficial afecta a la adhesión del recubrimiento posterior, el rendimiento del filo de corte, la apariencia estética, la uniformidad dimensional en detalles afilados o el comportamiento superficial relacionado con la fatiga. En otras palabras, el sistema por lotes no es solo una cabina de limpieza: es un proceso de acabado controlado.
Cómo funciona una máquina de chorreado húmedo por lotes
Una máquina de chorreado húmedo por lotes prepara una suspensión de agua y abrasivo, la bombea hasta las boquillas, la acelera con aire comprimido y la dirige hacia las piezas cargadas dentro de una cámara sellada; luego recupera la suspensión usada para recircularla y separar los residuos. Aunque el proceso parece sencillo, cada etapa afecta a la calidad del acabado, la vida útil de los medios y la uniformidad entre lotes.
Mezcla de la suspensión y dispersión de los medios de chorreado húmedo
El proceso comienza en el depósito de suspensión o sumidero, donde se mezclan agua y abrasivo. Se utiliza agitación o circulación para distribuir uniformemente los medios e impedir que las partículas más pesadas sedimenten demasiado antes de llegar a las pistolas. En un sistema bien diseñado, la suspensión no se trata como un líquido estático: es un medio de proceso controlado cuya concentración y limpieza deben permanecer estables durante el ciclo de chorreado.
La selección de los medios es una de las decisiones de configuración más importantes. Los medios finos se utilizan habitualmente para desbarbado delicado, preparación de aristas, texturizado estético y sustratos sensibles. Los grados más gruesos son más apropiados cuando se busca eliminar más cascarilla o acondicionar con mayor intensidad la superficie. La elección correcta depende de la dureza del sustrato, la geometría de la pieza, el acabado objetivo y la tasa de erosión admisible.
Aceleración por aire comprimido e impacto superficial
La suspensión circula hasta la pistola o el conjunto de boquillas, donde el aire comprimido acelera la mezcla de agua y medios abrasivos hacia la pieza. La interacción con la superficie se controla mediante la presión, el orificio de la boquilla, el ángulo de impacto, la distancia de separación, el tiempo de exposición y el tamaño de las partículas. En el equipo por lotes, estas variables pueden ajustarse manualmente, de forma semiautomática o mediante una receta guardada.
Como las piezas están dentro de una cámara, el operario o la máquina puede dirigir la energía con mayor precisión a las zonas requeridas. Esta es una ventaja clave frente a los métodos de acabado en masa más generalizados. Una máquina por lotes puede tratar aristas, orificios, caras, cavidades o superficies estéticas sin someter toda la pieza al mismo tratamiento incontrolado.
Proceso en cámara, manipulación de piezas y repetibilidad
La forma de cargar las piezas varía según el tipo de máquina. Las unidades sencillas pueden depender de la colocación manual o del uso manual de la pistola. Los sistemas más avanzados utilizan utillajes giratorios, soportes de piezas indexados o movimiento servo de boquillas en X/Y/Z para mantener la misma exposición sobre la geometría de la pieza en cada ciclo. Así es como el equipo por lotes deja de ser una simple cabina y se convierte en una célula de proceso repetible.
Cuando las piezas requieren un radio de arista uniforme, la eliminación selectiva de rebabas o un acabado mate homogéneo, la repetibilidad de presentación suele importar más que la presión máxima de chorreado. La ubicación estable del utillaje, una rotación predecible y el movimiento sincronizado de la boquilla reducen la variación entre una carga y la siguiente. Esto influye directamente en el riesgo de desecho, el retrabajo y la cualificación del proceso.
Recuperación en circuito cerrado, sedimentación y extracción de niebla
Después de que el abrasivo impacta en la pieza, la suspensión usada drena de vuelta al circuito de recuperación de la máquina. Se recirculan los medios y el agua reutilizables, mientras que los finos, contaminantes y partículas fragmentadas se eliminan gradualmente mediante decantación, tamizado o descarga de arena residual. Esta recuperación de la suspensión en circuito cerrado es una de las características que definen el chorreado húmedo industrial, porque permite utilizar los medios de forma más económica y mantener un proceso más predecible con el tiempo.
Aunque el chorreado húmedo reduce mucho el polvo seco en suspensión, aún requiere ventilación y control de niebla. Hay que gestionar la niebla de agua, las salpicaduras y los contaminantes finos suspendidos para conservar una buena visibilidad en la cabina y proteger los equipos circundantes. Por eso, las máquinas de producción suelen incorporar sistemas específicos de extracción y drenaje, en lugar de depender solo de la fase acuosa.
Control PID de presión y gestión de recetas
La estabilidad de presión importa porque el resultado superficial puede cambiar de forma notable si varía la energía de chorreado. Los sistemas por lotes con control PID de presión supervisan y regulan las condiciones de chorreado con mayor precisión que los ajustes manuales improvisados. Esto es especialmente importante para los programas de redondeo de aristas, pretratamiento antes del recubrimiento o acabado estético, en los que un ciclo demasiado agresivo puede alterar la pieza fuera de especificación.
La gestión de recetas añade otra capa de control. Los operarios pueden guardar ajustes de presión, movimiento de boquilla, duración del lote, secuencia de utillajes y otras variables para cada familia de piezas. Esto reduce la variación de preparación y hace que la máquina por lotes sea más adecuada para entornos con productos variados.
En el chorreado húmedo por lotes, la repetibilidad depende menos de la agresividad máxima que de mantener la suspensión, la presión y la presentación de la pieza dentro de una ventana de proceso controlada.
| Parámetro del proceso | Práctica habitual en lotes | Importancia |
|---|---|---|
| Presión de trabajo | El chorreado húmedo suele operar dentro de una banda controlada de presión baja o media, definida según la aplicación | Equilibra la velocidad de retirada, la calidad del acabado y la protección del sustrato |
| Concentración de la suspensión | Normalmente se mantiene una proporción definida entre los medios y el agua | Controla la acción de corte, la uniformidad del acabado y la estabilidad de los medios |
| Tamaño de partícula abrasiva | Según la tarea, suelen usarse distribuciones de partículas finas o medias | Influye en la textura, la respuesta de las aristas y la intensidad de limpieza |
| Demanda de caudal de aire | Se dimensiona según el número y diámetro de las boquillas y el ciclo de trabajo | Evita que caiga la presión durante un chorreado prolongado |
| Tasa de consumo de medios | Depende de la carga de contaminación, la fragmentación y la eficiencia de recuperación | Afecta al coste operativo y al intervalo de mantenimiento |
| Sistema de control | Ajuste manual, recetas PLC/HMI o regulación PID de presión | Determina la repetibilidad y la facilidad para cambiar de formato |
Máquina de chorreado húmedo por lotes frente al chorreado en seco y otros métodos
A menudo se compara una máquina por lotes con el chorreado en seco, el granallado de pretensado y el acabado vibratorio porque los cuatro métodos pueden modificar la superficie de una pieza. La diferencia importante está en que lo hacen de distintas maneras y están optimizados para objetivos de producción diferentes.
El chorreado en seco suele elegirse para limpieza agresiva, eliminación de óxido y rugosidad a gran escala, cuando ya existe infraestructura para recoger el polvo y el sustrato admite un proceso más duro. El granallado de pretensado, descrito en términos generales mediante la [terminología del granallado de pretensado], no es principalmente un proceso de limpieza: se utiliza para modificar las condiciones de tensión superficial con vistas al rendimiento relacionado con la fatiga. En cambio, el acabado vibratorio es un método de acabado en masa que puede suavizar y matar aristas de muchas piezas pequeñas a la vez, pero en general es menos selectivo que el chorreado con boquilla.
El chorreado húmedo por lotes resulta atractivo cuando la fábrica necesita más control superficial que el que suele ofrecer el chorreado en seco, mayor selectividad local que los métodos vibratorios y un entorno de cámara más limpio que los procesos abiertos en seco. Es especialmente pertinente en la fabricación de herramientas, el desbarbado de precisión, el acabado estético y los flujos de pretratamiento de recubrimientos basados en las [directrices de preparación de superficies].
| Dimensión de evaluación | Chorreado húmedo por lotes | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Generación de polvo en suspensión | Baja frente al chorreado en seco porque el agua retiene los finos | Alta salvo que la extracción sea muy eficaz | Moderada en células cerradas | Poco polvo externo, pero hay que gestionar compuestos húmedos y medios |
| Carácter del acabado superficial | Fino, uniforme y controlable en muchas piezas de precisión | A menudo más agresivo y áspero en comparación | La textura es secundaria al efecto de las tensiones | Suavizado generalizado de las superficies expuestas |
| Riesgo de incrustación de medios | Se reduce en muchos sustratos blandos o recubiertos | Mayor en algunos materiales sensibles | Depende de la combinación de medios y sustrato | No es un mecanismo de chorreado, por lo que no es directamente equivalente |
| Control del tratamiento local | Alto con boquillas, utillajes o movimiento servo | Alto, pero a menudo con mayor carga de polvo | De moderado a alto en sistemas específicos de granallado | Menor en detalles locales selectivos |
| Aplicación más adecuada | Desbarbado, redondeo de aristas, pretratamiento y textura estética | Eliminación de óxido, limpieza y rugosidad intensa | Acondicionamiento superficial relacionado con la fatiga | Suavizado en masa y matado de aristas |
| Perfil ambiental | Atmósfera de cabina más limpia, aunque hay que gestionar los residuos de suspensión | Más polvo y manipulación de residuos secos | Proceso seco y contenido que requiere controlar los medios | Requiere gestionar compuestos líquidos y residuos de medios |
Especificaciones clave que conviene evaluar antes de comprar
La elección de una máquina por lotes comienza por entender el objetivo real del proceso. Algunos compradores preguntan primero por el tamaño de la máquina, pero las dimensiones de la cámara dicen poco sobre su capacidad para preparar aristas uniformemente, eliminar rebabas de forma selectiva u obtener acabados listos para el recubrimiento. La cuestión fundamental es si la máquina puede mantener estable todo el proceso entre lotes.
Presión de chorreado, concentración de la suspensión y ventana de proceso
La presión debe evaluarse como un rango de operación controlable, no como una cifra máxima destacada. Muchos trabajos de chorreado de precisión requieren una presión moderada pero estable, en lugar de la máxima agresividad. Conviene preguntar cómo se mide la presión, si la máquina utiliza control por realimentación y cómo afecta el desgaste de la boquilla a la energía de chorreado con el tiempo.
El control de la concentración de la suspensión es igual de importante. Si la proporción entre medios y agua varía de un lote a otro, también pueden cambiar el acabado, la velocidad de retirada y el efecto en las aristas. Por tanto, una revisión de compra debe incluir el método de agitación, la lógica de corrección de concentración y la manera de gestionar los finos, los medios fragmentados y el material retirado.
Precisión del movimiento y presentación de las piezas
Una máquina por lotes puede utilizar manipulación manual de la pistola, mesas giratorias, indexación de utillajes o movimiento servo. La elección adecuada depende de la sensibilidad de la pieza al ángulo de exposición y al tiempo de permanencia. En la producción repetitiva de componentes técnicos, los utillajes y el control de movimiento suelen influir más en la uniformidad del resultado que la capacidad de presión bruta.
Si el proveedor ofrece articulación servo, el comprador debe verificar la precisión de movimiento en el punto real de chorreado y no solo durante el desplazamiento de los ejes sin carga. En piezas complejas, una trayectoria estable de la boquilla es esencial para tratar de forma uniforme las aristas, las cavidades y las superficies conformadas. Aquí es cuando el procesamiento repetible por lotes se convierte en un requisito de ingeniería medible y no en una frase de marketing.
Rendimiento, tiempo de ciclo y lógica de cambio de formato
El rendimiento debe definirse como piezas terminadas por turno para la mezcla real de piezas, no como un ciclo abstracto de cámara. Algunas máquinas procesan lotes grandes, pero la carga, el enmascarado, el cambio de utillajes, el secado y la descarga pueden dominar el tiempo total de ciclo. El proveedor debe ayudar a trazar la secuencia operativa real.
El tiempo de cambio de formato importa cuando la mezcla de producción varía. La recuperación de recetas, los utillajes de cambio rápido y una lógica HMI clara pueden reducir considerablemente el tiempo perdido entre familias de piezas. En fábricas que procesan lotes pequeños con frecuencia, esto puede importar más que el tamaño máximo de la cámara.
Demanda de servicios, espacio ocupado y acceso de mantenimiento
La demanda de aire comprimido, la carga eléctrica, la gestión del agua, el drenaje y la extracción de niebla deben revisarse pronto. El chorreado húmedo es más limpio que el seco en cuanto a polvo suspendido, pero aun así requiere gestionar cuidadosamente la circulación de la suspensión y la niebla de agua. Por ello, el espacio ocupado debe incluir zonas de servicio, acceso a los lodos y áreas de mantenimiento.
También conviene comprobar que sea fácil acceder a las bombas, las mangueras, las boquillas, las ventanas y los puntos de descarga de residuos. Una máquina por lotes difícil de limpiar o reparar suele perder uniformidad de proceso con el tiempo porque el mantenimiento preventivo resulta incómodo.
HMI, seguridad y control de datos
La HMI debe hacer algo más que arrancar y detener el ciclo. En la producción moderna, los operarios se benefician del almacenamiento de recetas, los registros de alarmas, los contadores de uso, los niveles de permisos y los recordatorios de mantenimiento. Estas funciones importan especialmente cuando la planta trabaja con varios operarios o turnos.
La revisión de seguridad debe incluir enclavamientos de puertas, paradas de emergencia, visibilidad, integridad del drenaje, sellado de la cabina y rendimiento de extracción. En los sistemas más avanzados, la gestión de arena residual y el control de niebla deben evaluarse como parte de la operación rutinaria segura, no como extras opcionales. Los sistemas más fiables se diseñan en torno a la estabilidad de la ventana de proceso, no en torno a ajustes manuales después de que surjan problemas.
Una lista práctica para las compras debe cubrir estos puntos:
- Confirme el rango de tamaños y pesos de las piezas y el método de utillaje.
- Defina si la máquina será manual, semiautomática o asistida por servos.
- Revise el control de presión de chorreado y la gestión de la concentración de la suspensión.
- Verifique el acceso de la boquilla a detalles críticos y superficies rebajadas.
- Evalúe conjuntamente el tiempo de ciclo, el tiempo de carga y el cambio de formato.
- Compruebe el caudal de aire comprimido y los requisitos de drenaje y extracción.
- Confirme el almacenamiento de recetas HMI y la configuración de permisos jerárquicos.
- Pregunte cómo se gestiona la sedimentación y descarga de arena residual.
- Revise el acceso de mantenimiento a bombas, boquillas, juntas y ventanas de observación.
- Adapte la arquitectura de la máquina a la mezcla real de producción, no a una capacidad máxima teórica.
Aplicaciones en distintos sectores
Las máquinas de chorreado húmedo por lotes se utilizan en muchos sectores porque pueden procesar distintas familias de piezas sin requerir una distribución fija en línea. Esa flexibilidad las hace especialmente útiles cuando la producción es repetitiva pero no totalmente continua, o cuando los requisitos de acabado cambian según el producto.
En el sector de las herramientas de corte, el [redondeo de aristas de herramientas de corte] es una aplicación habitual porque el proceso puede refinar la condición de la arista sin depender de una manipulación totalmente manual. Para proveedores de mecanizado y estampación, el [desbarbado de piezas metálicas] suele encajar mejor en una máquina por lotes que en un acabado en masa cuando solo hay que tratar superficies o zonas de rebaba determinadas.
Los sistemas por lotes también desempeñan un papel práctico en los procesos de recubrimiento. La preparación superficial antes de pintar o aplicar un recubrimiento de conversión suele beneficiarse del chorreado húmedo controlado; el [chorreado húmedo como pretratamiento para recubrimientos] resulta pertinente cuando importa más la uniformidad del sustrato que la máxima velocidad de rugosificación. En el acabado industrial general, el mismo concepto de máquina se utiliza para piezas forjadas, componentes de fabricación aditiva, vidrio y carcasas de dispositivos de consumo.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas | Fabricación de herramientas de corte | Plaquitas de carburo, brocas y fresas de mango | Preparación controlada y condición más repetible de las aristas |
| Eliminación de rebabas | Mecanizado de precisión y estampación | Soportes, componentes de válvulas y carcasas mecanizadas | Desbarbado selectivo con acabado superficial uniforme |
| Eliminación de cascarilla | Forja y procesamiento del acero | Piezas forjadas, piezas tratadas térmicamente y barras de acero | Eliminación uniforme de óxido y cascarilla antes del acabado posterior |
| Pretratamiento antes del recubrimiento | Suministro automotriz, herrajes y metal fabricado | Estantes, soportes, carcasas y piezas estructurales | Sustrato más limpio y uniforme antes del recubrimiento |
| Posprocesado AM | Fabricación aditiva | Piezas metálicas impresas con superficies complejas | Acabado más liso y mayor eliminación de contaminación superficial residual |
| Granallado ligero / acondicionamiento | Componentes mecánicos | Piezas funcionales de metal que requieren impacto controlado | Acondicionamiento superficial estable en un proceso cerrado |
| Mateado de vidrio | Vidrio técnico y decorativo | Paneles, cubiertas y piezas especiales de vidrio | Apariencia mate uniforme y menos polvo seco en suspensión |
| Acabado de dispositivos 3C | Electrónica y dispositivos de consumo | Bastidores, cubiertas y carcasas | Control de textura estética y mejor tacto superficial |
Guía para seleccionar el equipo
Elegir la máquina por lotes adecuada significa adaptar el tipo de cámara, el sistema de movimiento y la manipulación de piezas al patrón real de producción. No todos los procesos por lotes necesitan robots, y no todas las cabinas manuales bastan para trabajos de precisión. La opción más adecuada suele depender de si el usuario prioriza flexibilidad, rendimiento, control de detalles específicos o una gran capacidad de trabajo.
Adaptar el chorreado húmedo por lotes a la escala de producción
Para el desarrollo inicial del proceso o una gran variedad de productos, suele preferirse un equipo flexible de tipo R&D. Una máquina como la célula de chorreado para R&D RB-6 es más adecuada para pruebas de muestras, estudios de parámetros y ensayos con varias piezas que para una producción repetitiva rutinaria. Una vez validado el proceso, muchos fabricantes pasan a una cámara de producción dedicada.
Un formato estándar de producción puede ser más parecido a la cabina de chorreado húmedo por lotes SC-40, adecuada para la carga y descarga en ciclos discretos en el uso habitual de planta. Si hay que procesar una pieza cada vez con un control firme de orientación, una máquina de chorreado para piezas individuales puede ser más adecuada que una cámara con piezas variadas sin fijar.
Configuraciones por lotes para geometrías específicas y mayor rendimiento
La geometría de la pieza suele ser el factor decisivo. Las formas complejas pueden necesitar ejes servo o trayectorias de pistola específicas, mientras que las piezas planas pueden beneficiarse de una presentación especializada. En fábricas que pasan a una producción en cámara de mayor volumen, un sistema de chorreado de doble cámara puede mejorar el aprovechamiento al solapar las funciones de carga y chorreado, aunque el proceso siga siendo fundamentalmente por lotes.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para muestras | Trabajo de laboratorio y pruebas | Piezas muy pequeñas | Moderado | Evaluación de abrasivos y primeras comprobaciones del proceso |
| 2. Célula robótica flexible para R&D | Desarrollo y validación de muestras | Piezas de precisión pequeñas | Alto | Pruebas de proceso, chorreado desde varios ángulos y validación de recetas |
| 3. Sistema por lotes en cabina manual | Producción de lotes pequeños | Piezas pequeñas y medianas | Moderado | Limpieza, desbarbado sencillo y acabado mate |
| 4. Cabina de producción estándar de una cámara | Producción de lotes pequeños y medianos | Piezas pequeñas y medianas | Alto | Desbarbado rutinario, pretratamiento y preparación de aristas |
| 5. Cámara dedicada para piezas individuales | Producción repetitiva de piezas discretas | Piezas medianas | Alto | Chorreado controlado de una pieza orientada por ciclo |
| 6. Máquina servo multieje para lotes | Geometrías complejas y de precisión | Piezas complejas pequeñas y medianas | Muy alto | Tratamiento selectivo de detalles y trabajo controlado de aristas |
| 7. Cámara por lotes de gran espacio de trabajo | Componentes fabricados de mayor tamaño | Piezas medianas y grandes | De moderado a alto | Preparación para recubrimiento, eliminación de cascarilla y acondicionamiento superficial |
| 8. Sistema de doble cámara de alto aprovechamiento | Lotes repetitivos de mayor rendimiento | Piezas repetitivas pequeñas y medianas | Alto | Solapamiento de carga, chorreado y descarga para aprovechar mejor el equipo |
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste de una máquina de chorreado húmedo por lotes depende primero de la arquitectura de la máquina y después del grado de automatización asociado a ella. Una cabina manual sencilla, una cámara de producción asistida por servos y un sistema de doble cámara de alto aprovechamiento pueden utilizar el mismo principio básico de chorreado, pero sus costes son distintos debido al control del movimiento, los utillajes, la extracción, la complejidad de la HMI y el diseño de mantenimiento.
Un factor importante del precio es el nivel de control que requiere el proceso. Si la aplicación solo necesita limpieza general, la máquina puede ser relativamente sencilla. Si el comprador necesita acondicionar aristas, repetir el resultado con utillajes, controlar las trayectorias de las boquillas y cambiar de formato mediante recetas, el sistema exige más ingeniería. Esto es especialmente cierto cuando hay que documentar la validación del proceso en varias familias de piezas.
Un segundo factor de coste es la gestión de la suspensión. Una mejor agitación, recuperación, sedimentación y gestión de residuos suele aumentar el coste inicial del equipo, pero también mejora la estabilidad a largo plazo. Para muchos compradores, esa compensación vale la pena porque la inestabilidad de la suspensión es una causa frecuente de variación del acabado y de tiempos de inactividad por mantenimiento.
El plazo de entrega debe considerarse habitual, no garantizado. Las máquinas por lotes estandarizadas suelen entregarse antes que los sistemas muy personalizados con utillajes únicos, trayectorias de movimiento específicas o manipulación integrada. El plazo se amplía si el proyecto incluye validación de muestras, servicios personalizados, documentación de exportación o planificación de la puesta en marcha in situ.
El retorno de la inversión de una máquina por lotes normalmente se obtiene mediante varias mejoras operativas, no por una sola métrica. La primera es la eficiencia de mano de obra: un proceso controlado en cámara suele reducir el trabajo de acabado manual y las diferencias entre operarios. La segunda es la uniformidad de calidad, especialmente cuando la eliminación de rebabas, la textura estética o el pretratamiento del recubrimiento afectan al rendimiento posterior.
Otras fuentes de retorno dependen de la aplicación. Los fabricantes de herramientas de corte pueden valorar una preparación de aristas más estable. Las líneas de recubrimiento pueden reducir defectos de adhesión. Los proveedores de componentes de precisión pueden reducir retrabajos al dejar de improvisar el proceso de chorreado. Los talleres con productos variados pueden beneficiarse de cambios más rápidos y menos contaminación en planta que con una instalación de chorreado en seco comparable.
El caso de negocio suele ser más sólido cuando una planta se encuentra entre dos opciones ineficientes: un acabado manual que varía demasiado o una automatización en línea completa que resulta demasiado rígida o costosa para la mezcla de productos actual. En ese punto intermedio, la máquina por lotes proporciona un acabado controlable sin exigir una lógica de producción de flujo continuo.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Es adecuada una máquina de chorreado húmedo por lotes para procesar piezas variadas?
Sí. A menudo se elige una máquina por lotes precisamente porque puede gestionar familias cambiantes de piezas con más facilidad que un sistema totalmente en línea. Con utillajes, recetas y procedimientos de operario adecuados, puede procesar de forma repetible lotes de producción pequeños y medianos.
¿Se pueden probar muestras antes de pedir una máquina de producción?
Por lo general, se recomienda probar muestras, especialmente para redondear aristas, desbarbar, obtener acabados estéticos o realizar pretratamientos antes del recubrimiento. Las pruebas ayudan a determinar el grado de abrasivo, la concentración de la suspensión, el intervalo de presión, el ángulo de la boquilla y si conviene más la manipulación manual, con utillajes o asistida por servos. Esta información reduce el riesgo antes de cerrar la configuración final de la máquina.
¿Qué debe proporcionar el comprador al solicitar una oferta?
La información útil incluye planos de las piezas, tipo de material, dimensiones, proceso actual, acabado objetivo, tamaño de lote previsto y rendimiento deseado por turno. También ayudan las fotos de rebabas, aristas o defectos superficiales habituales. Cuanto mejor se defina el proceso, con mayor precisión podrá el proveedor adaptar el tamaño de la cámara, la disposición de boquillas y los requisitos de servicios.
¿Qué dificultad tienen la instalación y la formación de operarios para una máquina de chorreado húmedo por lotes?
La instalación suele ser más sencilla que la de un sistema de chorreado húmedo integrado en línea, pero sigue requiriendo atención al aire comprimido, la alimentación eléctrica, el drenaje y la extracción. La formación de operarios debe abarcar el mantenimiento de la suspensión, la inspección de boquillas, la gestión de medios, los enclavamientos de seguridad y el uso de recetas, además del manejo de la máquina. Una buena formación importa porque la uniformidad del chorreado húmedo depende de rutinas controladas.
¿Qué repuestos y consumibles conviene planificar desde el principio?
La planificación habitual debe incluir medios de chorreado, boquillas, mangueras, juntas, elementos de protección de las ventanas de observación y componentes de desgaste relacionados con la bomba. Según la máquina, también pueden necesitarse filtros de recambio, elementos para la gestión de sedimentos y consumibles de utillaje. Un plan realista de consumibles ayuda a mantener la máquina dentro de la ventana de proceso prevista.
¿Cómo deben evaluarse la garantía y el servicio posventa?
La duración de la garantía es útil, pero no debe ser el único factor de decisión. Los compradores también deben revisar la disponibilidad de repuestos, el tiempo de respuesta técnica, el apoyo para volver a formar a los operarios, el suministro de abrasivo y la capacidad del proveedor para ajustar parámetros tras la puesta en marcha. En una máquina por lotes, un soporte posventa estable está estrechamente relacionado con la uniformidad a largo plazo, no solo con la cobertura de reparaciones.