Kurzantwort
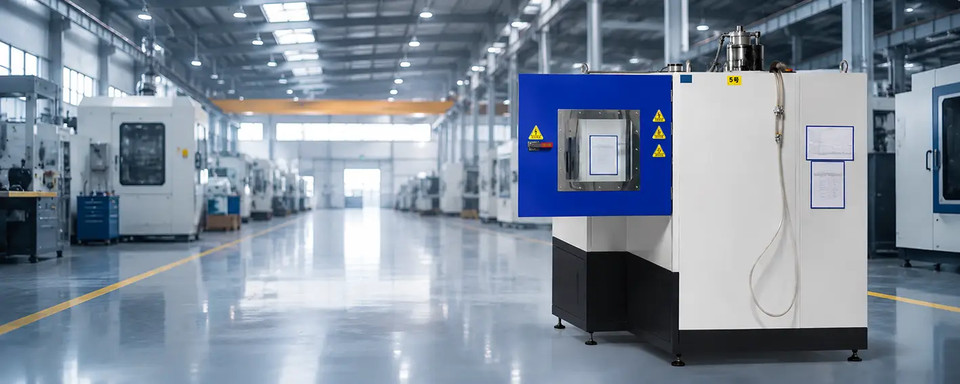
Eine Chargen-Nassstrahlanlage eignet sich üblicherweise am besten, wenn Hersteller wiederkehrende Werkstücke kontrolliert behandeln möchten, ohne sich auf ein vollständig inline ausgelegtes Layout festzulegen. Sie kombiniert Wasser, Strahlmittel und Druckluft in einer geschlossenen Kabine oder Kammer und ermöglicht so saubereres Strahlen, gleichmäßigere Oberflächen und weniger luftgetragenen Staub als beim Trockenstrahlen. Chargensysteme werden in der Praxis häufig zum Entgraten, Schneidkantenverrunden, Entzundern, zur Beschichtungsvorbehandlung und zur kosmetischen Oberflächenbearbeitung eingesetzt, wenn die Werkstückhandhabung zyklisch und nicht kontinuierlich erfolgt und Prozesswiederholbarkeit wichtiger ist als maximale Liniengeschwindigkeit.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Prozesstyp | Geschlossenes abrasives Nassstrahlen von chargenweise geladenen Teilen |
| Betriebsart | Manuelle, halbautomatische oder servounterstützte Kammerbearbeitung |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen, da Wasser Feinanteile bindet |
| Geeigneter Produktionsumfang | R&D, Fertigung unterschiedlicher Teile, kleine bis mittlere Chargen |
| Häufige Anwendungen | Entgraten, Schneidkantenverrundung, Vorbehandlung, Oxidentfernung, Mattieren |
| Typische Projektlieferzeit | Standard-Chargensysteme werden üblicherweise schneller geliefert als kundenspezifische, linienintegrierte Systeme |
Was ist eine Chargen-Nassstrahlanlage?
Eine Chargen-Nassstrahlanlage ist ein geschlossenes industrielles Oberflächenbehandlungssystem für die Bearbeitung einer Gruppe von Teilen oder einer Spannvorrichtungsbeladung in einzelnen Zyklen statt in einem kontinuierlichen Linienfluss. Bediener laden die Werkstücke in eine Kammer, führen den programmierten oder manuellen Strahlzyklus aus und entladen anschließend die fertige Charge, bevor der nächste Zyklus beginnt. Dadurch eignet sich die Anlage besonders für Betriebe mit mehreren SKUs, unterschiedlichen Werkstückgrößen und mittlerem Durchsatzbedarf.
Innerhalb der umfassenderen Familie aus Nassstrahlen, Suspensionsstrahlen und Dampfstrahlen wird das Chargenformat durch seine Fertigungslogik definiert. Der Oberflächenbehandlungsmechanismus bleibt derselbe wie bei anderen Nassstrahlsystemen: Strahlmittelpartikel werden in Wasser suspendiert, als Suspension zugeführt und mit Druckluft auf das Werkstück beschleunigt. Der Unterschied liegt darin, wie Teile präsentiert, Zyklen gesteuert und Chargen voneinander getrennt werden.
Dieses Format nimmt eine wichtige Mittelstellung zwischen kleinen manuellen Strahlkabinen und vollständig integrierten Inline-Systemen ein. Eine Chargen-Nassstrahlanlage kann kompakt genug für den flexiblen Einsatz in einer Werkstatt sein und zugleich anspruchsvoll genug, um spannvorrichtungsbasierte Wiederholbarkeit, Rezeptverwaltung, servogesteuerte Düsenbewegung und kontrollierte Druckfenster zu unterstützen. Für viele Hersteller ist dieses Gleichgewicht der Grund, warum Chargenanlagen eine praktische Investition bleiben.
Der Prozess gehört zur umfassenderen Kategorie der Terminologie des Strahlens mit Strahlmitteln, doch beim Nassstrahlen dient Wasser als Trägerphase, die sowohl das Umweltverhalten als auch die Wechselwirkung mit der Oberfläche verändert. Statt einer trockenen Wolke aus verbrauchtem Strahlmittel und Feinanteilen bleibt das Strahlmittel in der Suspension, wodurch luftgetragener Staub verringert und die Sauberkeit im Vergleich zu Trockenstrahlräumen oder -kabinen häufig verbessert wird.
Die wichtigsten Vorteile sind technischer und nicht kosmetischer Art. Wasser unterdrückt Staubentwicklung. Der Wasserfilm kann bei vielen empfindlichen Oberflächen das Risiko einer Strahlmitteleinbettung verringern. Der Aufprall ist oft besser abgefedert als beim Trockenstrahlen, was ein feineres und gleichmäßigeres Finish unterstützen kann. Besonders wichtig für die Chargenfertigung ist, dass Prozessvariablen wie Druck, Suspensionskonzentration, Düsenbahn, Abstand und Einwirkzeit von einer Beladung zur nächsten innerhalb eines stabilen Betriebsfensters gehalten werden können.
Aus diesem Grund werden Chargen-Nassstrahlanlagen häufig dort eingesetzt, wo Teile nicht einfach „aggressiv gereinigt“ und weitergeschickt werden können. Sie kommen zum Einsatz, wenn der Oberflächenzustand die Haftung nachgelagerter Beschichtungen, Schneidleistung, kosmetische Optik, Maßhaltigkeit an scharfen Merkmalen oder ermüdungsbedingtes Oberflächenverhalten beeinflusst. Anders gesagt: Das Chargensystem ist nicht nur eine Reinigungskabine, sondern ein kontrollierter Bearbeitungsprozess.
Wie funktioniert eine Chargen-Nassstrahlanlage?
Eine Chargen-Nassstrahlanlage bereitet eine Suspension aus Wasser und Strahlmittel vor, pumpt diese zu den Strahldüsen, beschleunigt sie mit Druckluft, richtet sie in einer abgedichteten Kammer auf die geladenen Werkstücke und führt die verbrauchte Suspension anschließend zur Wiederverwendung und Abfalltrennung zurück. Auch wenn der Prozess einfach klingt, beeinflusst jede Stufe die Oberflächenqualität, Strahlmittellebensdauer und Chargenkonstanz.
Suspensionsmischung und Aufschlämmung des Nassstrahlmittels
Der Prozess beginnt im Suspensionsbehälter oder Sammelbecken, wo Wasser und Strahlmittel zu einer Suspension vermischt werden. Durch Rühren oder Zirkulation wird das Strahlmittel gleichmäßig verteilt, damit schwerere Partikel sich nicht übermäßig absetzen, bevor sie die Strahlpistolen erreichen. In einem gut ausgelegten System wird die Suspension nicht als ruhende Flüssigkeit behandelt, sondern als kontrolliertes Prozessmedium, dessen Konzentration und Sauberkeit während des Strahlzyklus stabil bleiben müssen.
Die Auswahl des Strahlmittels ist eine der wichtigsten Einrichtungsentscheidungen. Feine Strahlmittel werden häufig für schonendes Entgraten, Schneidkantenvorbereitung, kosmetische Texturierung und empfindliche Substrate verwendet. Gröbere Strahlmittel eignen sich besser, wenn stärkerer Zunderabtrag oder eine intensivere Oberflächenkonditionierung gefragt ist. Die passende Wahl hängt von Substrathärte, Werkstückgeometrie, gewünschtem Finish und zulässiger Abtragsrate ab.
Druckluftbeschleunigung und Oberflächenaufprall
Die Suspension wird zur Strahlpistole oder Düsenbaugruppe geleitet, wo Druckluft das Wasser-Strahlmittel-Gemisch auf das Werkstück beschleunigt. Die Oberflächenwechselwirkung wird durch Druck, Düsenbohrung, Auftreffwinkel, Abstand, Einwirkzeit und Strahlmittelkorngröße gesteuert. Bei Chargenanlagen können diese Variablen manuell, halbautomatisch oder über gespeicherte Rezepte eingestellt werden.
Da die Werkstücke in einer Kammer eingeschlossen sind, können Bediener oder Anlage die Energie gezielter auf die erforderlichen Bereiche richten. Das ist ein wesentlicher Vorteil gegenüber umfassenderen Massenbearbeitungsverfahren. Eine Chargen-Nassstrahlanlage kann Kanten, Bohrungen, Flächen, Vertiefungen oder kosmetische Oberflächen gezielt behandeln, ohne das gesamte Teil derselben unkontrollierten Behandlung auszusetzen.
Kammerprozess, Werkstückhandhabung und Wiederholbarkeit
Die Art des Beladens hängt vom Anlagentyp ab. Einfachere Geräte erfordern möglicherweise manuelle Positionierung oder das Arbeiten mit einer handgeführten Strahlpistole. Anspruchsvollere Systeme verwenden drehende Spannvorrichtungen, indizierte Werkstückaufnahmen oder servogesteuerte X/Y/Z-Düsenbewegungen, um bei jedem Zyklus dieselbe Werkstückgeometrie gleichmäßig zu beaufschlagen. So wird die Chargenanlage zu mehr als einer Kabine: zu einer wiederholgenauen Prozesszelle.
Wenn Teile einen gleichmäßigen Schneidkantenradius, gezielten Gratabtrag oder ein einheitlich mattes Finish erfordern, ist eine wiederholgenaue Werkstückpräsentation oft wichtiger als maximaler Strahldruck. Eine stabile Spannvorrichtungsposition, vorhersehbare Drehung und synchronisierte Düsenbewegung verringern die Abweichungen zwischen aufeinanderfolgenden Chargen. Das wirkt sich unmittelbar auf Ausschussrisiko, Nacharbeit und Prozessqualifizierung aus.
Geschlossene Rückführung, Sedimentation und Nebelabsaugung
Nachdem das Strahlmittel auf das Werkstück aufgetroffen ist, fließt die verbrauchte Suspension in den Rückführkreislauf der Anlage zurück. Wiederverwendbares Strahlmittel und Wasser werden im Kreislauf geführt, während Feinanteile, Verunreinigungen und zerbrochene Partikel durch Absetzen, Sieben oder Strahlschlammaustrag schrittweise entfernt werden. Diese geschlossene Suspensionsrückführung ist ein prägendes Merkmal des industriellen Nassstrahlens, da sie den Strahlmittelverbrauch wirtschaftlicher macht und langfristig einen besser vorhersehbaren Prozess unterstützt.
Obwohl Nassstrahlen trockenen, luftgetragenen Staub stark verringert, sind weiterhin Belüftung und Nebelkontrolle erforderlich. Wassernebel, Spritzer und fein suspendierte Verunreinigungen müssen so gehandhabt werden, dass die Sicht in der Kabine gut bleibt und umliegende Anlagen geschützt sind. Daher verfügen Produktionsanlagen häufig über eine spezielle Absaugung und Entwässerung, statt sich allein auf die Wasserphase zu verlassen.
PID-Druckregelung und Rezeptverwaltung
Druckstabilität ist wichtig, weil sich Oberflächenergebnisse oft merklich ändern, wenn die Strahlenergie abweicht. Chargensysteme mit PID-Druckregelung überwachen und regulieren die Strahlbedingungen genauer als eine spontane manuelle Anpassung. Das ist besonders wichtig bei Schneidkantenverrundung, Beschichtungsvorbehandlung oder kosmetischen Bearbeitungsprogrammen, bei denen ein zu aggressiver Zyklus das Werkstück außerhalb der Spezifikation verändern kann.
Die Rezeptverwaltung bietet eine weitere Steuerungsebene. Bediener können Einstellungen für Druck, Düsenbewegung, Chargenzeit, Spannvorrichtungsfolge und weitere Variablen nach Werkstückfamilie speichern. Das verringert Einrichtungsabweichungen und macht die Chargen-Nassstrahlanlage für Umgebungen mit unterschiedlichen Produkten besser geeignet.
Beim Chargen-Nassstrahlen hängt die Wiederholbarkeit weniger von maximaler Aggressivität ab als davon, Suspension, Druck und Werkstückpräsentation innerhalb eines kontrollierten Prozessfensters zu halten.
| Prozessparameter | Typische Chargenpraxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Beim Nassstrahlen wird üblicherweise ein kontrollierter, niedriger bis mittlerer, anwendungsspezifischer Druckbereich verwendet | Gleicht Abtragsrate, Oberflächenqualität und Substratschutz aus |
| Suspensionskonzentration | Üblicherweise innerhalb eines festgelegten Verhältnisses von Strahlmittel zu Wasser gehalten | Steuert Schneidwirkung, Oberflächenkonstanz und Stabilität des Strahlmittels |
| Strahlmittelkorngröße | Je nach Aufgabe werden üblicherweise feine bis mittlere Korngrößenverteilungen verwendet | Beeinflusst Textur, Reaktion der Schneidkante und Reinigungsintensität |
| Luftstrombedarf | Abgestimmt auf Düsenanzahl, Düsendurchmesser und Einschaltdauer | Verhindert Druckabfall bei längerem Strahlen |
| Strahlmittelverbrauchsrate | Abhängig von Kontaminationsbelastung, Strahlmittelzerfall und Rückführeffizienz | Beeinflusst Betriebskosten und Wartungsintervall |
| Steuerungssystem | Manuelle Einstellung, PLC/HMI-Rezepte oder PID-geregelte Drucksteuerung | Bestimmt Wiederholbarkeit und Umrüstfreundlichkeit |
Chargen-Nassstrahlanlage im Vergleich zu Trockenstrahlen und anderen Verfahren
Eine Chargen-Nassstrahlanlage wird häufig mit Trockenstrahlen, Verfestigungsstrahlen und Gleitschleifen verglichen, da alle vier Verfahren die Oberfläche eines Werkstücks verändern können. Entscheidend ist, dass sie dies auf unterschiedliche Weise tun und für verschiedene Produktionsziele optimiert sind.
Trockenstrahlen wird üblicherweise für aggressive Reinigung, Rostentfernung und großflächige Aufrauung gewählt, wenn eine Staubabsaugung bereits vorhanden ist und das Substrat einen härteren Prozess verträgt. Verfestigungsstrahlen, allgemein anhand der Fachterminologie zum [Verfestigungsstrahlen] beschrieben, ist dagegen in erster Linie kein Reinigungsverfahren, sondern dient der Veränderung von Oberflächenspannungszuständen zur Verbesserung der Ermüdungsleistung. Gleitschleifen ist hingegen ein Massenbearbeitungsverfahren, das viele kleine Teile gleichzeitig glätten und Kanten abrunden kann, aber im Allgemeinen weniger selektiv ist als düsenbasiertes Strahlen.
Chargen-Nassstrahlen ist attraktiv, wenn ein Betrieb eine bessere Oberflächenkontrolle benötigt, als Trockenstrahlen üblicherweise bietet, eine höhere lokale Selektivität als Gleitschleifverfahren ermöglicht und eine sauberere Kammerumgebung als offene Trockenverfahren bietet. Besonders relevant ist es in der Werkzeugfertigung, beim Präzisionsentgraten, bei kosmetischer Oberflächenbearbeitung und in Vorbehandlungsabläufen, die durch [Leitlinien zur Oberflächenvorbereitung] geprägt sind.
| Bewertungsdimension | Chargen-Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Entstehung luftgetragener Stäube | Gering im Vergleich zum Trockenstrahlen, da Wasser Feinanteile bindet | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mittel in geschlossenen Zellen | Wenig externe Staubentwicklung, jedoch müssen Nasscompounds und Strahlmittel gehandhabt werden |
| Charakter des Oberflächenfinishs | Fein, gleichmäßig und bei vielen Präzisionsteilen kontrollierbar | Im Vergleich häufig aggressiver und gröber | Textur ist gegenüber der Spannungswirkung zweitrangig | Breitflächige Glättung exponierter Oberflächen |
| Risiko der Strahlmitteleinbettung | Bei vielen weichen oder beschichteten Substraten verringert | Bei manchen empfindlichen Materialien höher | Abhängig von Strahlmittel und Substratkombination | Kein Strahlmechanismus und daher nicht direkt gleichzusetzen |
| Kontrolle der lokalen Behandlung | Hoch bei Düsen, Spannvorrichtungen oder Servobewegung | Hoch, jedoch oft mit stärkerer Staubbelastung | Mittel bis hoch bei speziellen Verfestigungsstrahlanlagen | Geringer bei selektiv zu behandelnden lokalen Merkmalen |
| Am besten geeignete Anwendung | Entgraten, Schneidkantenverrundung, Vorbehandlung, kosmetische Textur | Rostentfernung, Reinigung, starkes Aufrauen | Oberflächenkonditionierung im Hinblick auf Ermüdung | Massenbearbeitung zum Glätten und Abrunden von Kanten |
| Umweltprofil | Sauberere Kammeratmosphäre, doch Suspensionsabfälle müssen gehandhabt werden | Mehr Staub und trockene Abfälle bei der Handhabung | Trockener, eingehauster Prozess mit Anforderungen an die Strahlmittelkontrolle | Entsorgung flüssiger Compounds und Strahlmittel erforderlich |
Wichtige technische Daten vor dem Kauf bewerten
Bei der Auswahl einer Chargen-Nassstrahlanlage ist zunächst das eigentliche Prozessziel zu verstehen. Manche Käufer fragen zuerst nach der Anlagengröße, doch die Kammerabmessungen allein sagen wenig darüber aus, ob die Anlage gleichmäßige Schneidkantenvorbereitung, selektives Entgraten oder beschichtungsfertige Oberflächen liefern kann. Entscheidend ist, ob die Anlage den gesamten Prozess von Charge zu Charge stabil halten kann.
Strahldruck, Suspensionskonzentration und Prozessfenster
Der Druck sollte als regelbarer Betriebsbereich und nicht als maximale Schlagzeilenzahl bewertet werden. Viele Präzisionsstrahlaufgaben erfordern einen moderaten, aber stabilen Druck statt maximaler Aggressivität. Käufer sollten fragen, wie der Druck gemessen wird, ob die Anlage eine Rückkopplungsregelung nutzt und wie Düsenverschleiß die tatsächliche Strahlenergie im Laufe der Zeit beeinflusst.
Die Kontrolle der Suspensionskonzentration ist ebenso wichtig. Wenn sich das Verhältnis von Strahlmittel zu Wasser zwischen Chargen verändert, können sich auch Finish, Abtragsrate und Schneidkanteneffekt verschieben. Eine Beschaffungsprüfung sollte daher Durchmischungsmethode, Logik zur Konzentrationskorrektur und den Umgang des Systems mit Feinanteilen, gebrochenem Strahlmittel und abgetragenem Material umfassen.
Bewegungsgenauigkeit und Werkstückpräsentation
Eine Chargen-Nassstrahlanlage kann mit manueller Pistolenführung, Drehtischen, Spannvorrichtungsindizierung oder servogesteuerten Bewegungen arbeiten. Die passende Wahl hängt davon ab, wie empfindlich das Werkstück auf Auftreffwinkel und Einwirkzeit reagiert. Bei der wiederkehrenden Fertigung technischer Komponenten beeinflussen Spannvorrichtung und Bewegungssteuerung die Ergebniskonstanz oft stärker als die reine Druckleistung.
Wenn der Anbieter eine Servokinematik anbietet, sollten Käufer die angegebene Bewegungsgenauigkeit am tatsächlichen Strahlpunkt und nicht nur bei unbelasteter Achsbewegung prüfen. Bei komplexen Teilen ist eine stabile Düsenbahn entscheidend für eine gleichmäßige Behandlung von Kanten, Vertiefungen und Umformflächen. Hier wird wiederholgenaue Chargenbearbeitung zu einer messbaren technischen Anforderung statt zu einem Marketingbegriff.
Durchsatz, Zykluszeit und Umrüstlogik
Der Durchsatz sollte als Zahl fertiger Teile pro Schicht für das tatsächliche Teilespektrum definiert werden und nicht als abstrakter Kammerzyklus. Manche Anlagen können große Chargen bearbeiten, doch Beladen, Maskieren, Spannvorrichtungswechsel, Trocknen und Entladen können die Gesamtzykluszeit bestimmen. Der Anbieter sollte dabei helfen, den tatsächlichen Betriebsablauf abzubilden.
Die Umrüstzeit ist bei wechselndem Produktionsmix wichtig. Rezeptabruf, Schnellwechsel-Spannvorrichtungen und eine klare HMI-Logik können verlorene Zeit zwischen Werkstückfamilien erheblich verringern. Für Betriebe mit häufigen Kleinserien kann dies wichtiger sein als die maximale Kammergröße.
Versorgungsbedarf, Platzbedarf und Wartungszugang
Druckluftbedarf, elektrische Anschlussleistung, Wassermanagement, Entwässerung und Nebelabsaugung müssen frühzeitig geprüft werden. Nassstrahlen ist im Hinblick auf luftgetragene Stäube sauberer als Trockenstrahlen, erfordert jedoch weiterhin eine sorgfältige Handhabung von Suspensionskreislauf und Wassernebel. Der Platzbedarf der Anlage sollte daher Wartungsfreiräume, Zugang zum Schlamm und Wartungsbereiche umfassen.
Käufer sollten außerdem prüfen, wie gut Pumpen, Schläuche, Düsen, Sichtfenster und Abfallauslässe erreichbar sind. Eine schwer zu reinigende oder zu wartende Chargen-Nassstrahlanlage verliert im Laufe der Zeit häufig an Prozesskonstanz, weil vorbeugende Wartung unpraktisch wird.
HMI, Sicherheit und Datensteuerung
Die HMI sollte mehr als nur den Zyklus starten und stoppen. In der modernen Fertigung profitieren Bediener von gespeicherten Rezepten, Alarmprotokollen, Nutzungszählern, Zugriffsebenen und Wartungshinweisen. Diese Funktionen sind besonders wichtig, wenn in einem Werk mehrere Bediener oder Schichten arbeiten.
Die Sicherheitsprüfung sollte Türverriegelungen, Not-Halt-Einrichtungen, Sichtverhältnisse, Dichtheit der Entwässerung, Kabinenabdichtung und Absaugleistung umfassen. Bei anspruchsvolleren Systemen sollten Umgang mit Strahlschlamm und Nebelkontrolle als Teil des sicheren Routinebetriebs und nicht als optionale Extras bewertet werden. Die zuverlässigsten Systeme sind auf Stabilität des Prozessfensters, statt auf manuelle Nachjustierung nach auftretenden Problemen ausgelegt.
Eine praktische Beschaffungscheckliste sollte folgende Punkte abdecken:
- Bestätigen Sie Größenbereich, Gewicht und Spannmethode der Teile.
- Legen Sie fest, ob die Anlage manuell, halbautomatisch oder servounterstützt arbeitet.
- Prüfen Sie Strahldruckregelung und Kontrolle der Suspensionskonzentration.
- Verifizieren Sie den Düsen-Zugang zu kritischen Merkmalen und vertieften Oberflächen.
- Bewerten Sie Zyklus-, Belade- und Umrüstzeit gemeinsam.
- Prüfen Sie Druckluftstrom, Entwässerung und Anforderungen an die Absaugung.
- Bestätigen Sie die Rezeptverwaltung der HMI und hierarchische Zugriffsrechte.
- Fragen Sie, wie Sedimentation und Austrag des Strahlschlamms gehandhabt werden.
- Prüfen Sie den Wartungszugang zu Pumpen, Düsen, Dichtungen und Sichtfenstern.
- Stimmen Sie die Anlagenarchitektur auf den tatsächlichen Produktionsmix ab und nicht auf eine theoretische Maximalkapazität.
Anwendungen in verschiedenen Branchen
Chargen-Nassstrahlanlagen werden in verschiedenen Branchen eingesetzt, da sie unterschiedliche Werkstückfamilien ohne festes Inline-Layout bearbeiten können. Diese Flexibilität ist besonders nützlich, wenn Produktionsläufe wiederkehrend, aber nicht vollständig kontinuierlich sind oder sich die Anforderungen an das Finish je nach Produkttyp ändern.
Im Schneidwerkzeugsektor ist die [Schneidkantenverrundung von Schneidwerkzeugen] ein häufiger Anwendungsfall, da der Prozess den Schneidkantenzustand verfeinern kann, ohne ausschließlich auf manuelle Handhabung angewiesen zu sein. Für Zulieferer in der Bearbeitung und Stanztechnik ist das [Entgraten von Metallteilen] häufig besser für eine Chargen-Nassstrahlanlage geeignet als eine Massenbearbeitung, wenn nur bestimmte Oberflächen oder Gratbereiche behandelt werden müssen.
Chargensysteme spielen auch in Beschichtungsabläufen eine praktische Rolle. Die Oberflächenvorbereitung vor Lackieren oder Konversionsbeschichten profitiert häufig von kontrolliertem Nassstrahlen, und [Nassstrahlen zur Beschichtungsvorbehandlung] ist relevant, wenn Substratgleichmäßigkeit wichtiger ist als maximale Aufrauungsgeschwindigkeit. In der breiteren industriellen Oberflächenbearbeitung wird dasselbe Anlagenkonzept für Schmiedeteile, additiv gefertigte Komponenten, Glas und Gehäuse für Verbrauchergeräte eingesetzt.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung | Schneidwerkzeugfertigung | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Schneidkantenvorbereitung und wiederholbarerer Schneidkantenzustand |
| Gratentfernung | Präzisionsbearbeitung, Stanzen | Halterungen, Ventilkomponenten, bearbeitete Gehäuse | Selektives Entgraten mit gleichmäßigem Oberflächenfinish |
| Zunderentfernung | Schmieden und Stahlverarbeitung | Schmiedeteile, wärmebehandelte Teile, Stahlstangen | Gleichmäßige Oxid- und Zunderentfernung vor der nachgelagerten Oberflächenbearbeitung |
| Vorbehandlung vor der Beschichtung | Automobilzulieferung, Eisenwaren, Metallfertigung | Regale, Halterungen, Gehäuse, Konstruktionsteile | Saubereres, gleichmäßigeres Substrat vor der Beschichtung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Gedruckte Metallteile mit komplexen Oberflächen | Glatteres Finish und bessere Entfernung verbleibender Oberflächenverunreinigungen |
| Leichtes Verfestigungsstrahlen / Konditionieren | Mechanische Komponenten | Funktionale Metallteile mit kontrolliertem Aufprallbedarf | Stabile Oberflächenkonditionierung in einem geschlossenen Prozess |
| Mattieren von Glas | Technisches und dekoratives Glas | Scheiben, Abdeckungen, Spezialglasteile | Gleichmäßige matte Optik und geringere Belastung durch trockenen Staub |
| Oberflächenbearbeitung von 3C-Geräten | Elektronik und Verbrauchergeräte | Rahmen, Abdeckungen, Gehäuse | Kontrolle der kosmetischen Textur und angenehmere Oberflächenhaptik |
Leitfaden zur Anlagenauswahl
Bei der Auswahl der passenden Chargen-Nassstrahlanlage müssen Kammertyp, Bewegungssystem und Werkstückhandhabung auf das tatsächliche Produktionsmuster abgestimmt werden. Nicht jeder Chargenprozess benötigt Robotik, und nicht jede manuelle Kabine reicht für Präzisionsarbeiten aus. Die geeignetste Wahl hängt üblicherweise davon ab, ob Flexibilität, Durchsatz, merkmalspezifische Steuerung oder ein großer Arbeitsraum im Vordergrund steht.
Chargen-Nassstrahlen an den Produktionsumfang anpassen
Für frühe Prozessentwicklung oder häufige Produktwechsel werden oft flexible Anlagen im R&D-Stil bevorzugt. Eine Anlage wie die RB-6-R&D-Strahlzelle eignet sich besser für Bemusterung, Parameterstudien und Versuche mit mehreren Werkstücken als für die routinemäßige wiederkehrende Fertigung. Sobald der Prozess validiert ist, wechseln viele Hersteller zu einer dedizierten Produktionskammer.
Ein Standard-Produktionsformat kann näher an der SC-40-Chargenkabine liegen, die sich für diskretes Be- und Entladen im regulären Werkstattbetrieb eignet. Wenn jeweils ein Teil mit präziser Ausrichtungskontrolle bearbeitet werden muss, kann eine Einzelteil-Strahlanlage sinnvoller sein als eine Kammer für eine lose Mischung unterschiedlicher Teile.
Geometriespezifische und leistungsstärkere Chargenkonfigurationen
Die Werkstückgeometrie ist häufig ausschlaggebend. Komplexe Formen benötigen möglicherweise Servachsen oder angepasste Düsenbahnen, während flache Teile von einer speziellen Werkstückpräsentation profitieren können. Für Betriebe, die zu höherem Ausstoß mit Kammeranlagen übergehen, kann ein Doppelkammer-Strahlsystem die Auslastung durch überlappende Belade- und Strahlfunktionen verbessern, obwohl der Prozess grundsätzlich chargenorientiert bleibt.
| Konfiguration / Anlagenklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät für Bemusterungen | Labor- und Versuchsbetrieb | Sehr kleine Teile | Mittel | Strahlmittelauswahl und erste Prozessprüfungen |
| 2. Flexible R&D-Roboterzelle | Entwicklung und Bemusterungsvalidierung | Kleine Präzisionsteile | Hoch | Prozessversuche, Strahlen aus mehreren Winkeln, Rezeptvalidierung |
| 3. Manuelles Chargenkabinett | Kleinserienfertigung | Kleine bis mittelgroße Teile | Mittel | Reinigung, einfaches Entgraten, Mattieren |
| 4. Standard-Einkammer-Produktionskabine | Kleine bis mittlere Chargenproduktion | Kleine bis mittelgroße Teile | Hoch | Regelmäßiges Entgraten, Vorbehandlung, Schneidkantenvorbereitung |
| 5. Dedizierte Einzelteilkammer | Wiederholte Fertigung einzelner Werkstücke | Mittlere Teile | Hoch | Kontrolliertes Strahlen eines ausgerichteten Teils pro Zyklus |
| 6. Servogesteuerte Mehrachs-Chargenanlage | Präzisionsarbeiten und komplexe Geometrien | Kleine bis mittelgroße komplexe Teile | Sehr hoch | Selektive Behandlung einzelner Merkmale und kontrollierte Kantenbearbeitung |
| 7. Chargenkammer mit großem Arbeitsraum | Größere gefertigte Komponenten | Mittelgroße bis große Teile | Mittel bis hoch | Beschichtungsvorbereitung, Zunderentfernung, Oberflächenkonditionierung |
| 8. Doppelkammer-System mit hoher Auslastung | Wiederkehrende Chargen mit höherem Ausstoß | Kleine bis mittelgroße wiederkehrende Teile | Hoch | Überlappendes Beladen, Strahlen und Entladen für eine bessere Anlagenauslastung |
Kosten, Lieferzeit und ROI
Die Kosten einer Chargen-Nassstrahlanlage hängen zunächst von der Anlagenarchitektur und danach vom Umfang der integrierten Automatisierung ab. Eine einfache manuelle Kabine, eine servounterstützte Produktionskammer und ein Doppelkammer-System mit hoher Auslastung können dasselbe grundlegende Strahlprinzip verwenden, doch ihre Kostenstrukturen unterscheiden sich aufgrund von Bewegungssteuerung, Spannvorrichtungen, Absaugung, HMI-Komplexität und Wartungskonzept.
Ein wesentlicher Kostentreiber ist der erforderliche Grad der Prozesskontrolle. Wenn die Anwendung nur eine allgemeine Reinigung erfordert, kann die Anlage relativ einfach sein. Benötigt der Käufer Schneidkantenkonditionierung, spannvorrichtungsbasierte Wiederholbarkeit, kontrollierte Düsenbahnen und rezeptgesteuerte Umrüstungen, steigt der technische Entwicklungsaufwand des Systems. Dies gilt besonders, wenn die Prozessvalidierung über mehrere Werkstückfamilien hinweg dokumentiert werden muss.
Ein zweiter Kostentreiber ist das Suspensionsmanagement. Eine bessere Durchmischung, Rückführung, Sedimentation und Abfallhandhabung erhöht üblicherweise die Anfangskosten der Anlage, verbessert aber auch die Langzeitstabilität. Für viele Käufer ist dieser Kompromiss sinnvoll, da uneinheitliche Suspensionsbedingungen zu den häufigsten Ursachen für Finishdrift und wartungsbedingte Ausfallzeiten gehören.
Die Lieferzeit sollte als typischer Richtwert und nicht als Garantie betrachtet werden. Standardisierte Chargenanlagen werden im Allgemeinen schneller geliefert als stark kundenspezifische Systeme mit besonderen Spannvorrichtungen, Bewegungsbahnen oder integrierter Handhabung. Die Lieferzeit verlängert sich weiter, wenn das Projekt Bemusterungsvalidierung, kundenspezifische Versorgungsanschlüsse, Exportdokumente oder die Planung einer Inbetriebnahme vor Ort umfasst.
Der ROI einer Chargen-Nassstrahlanlage ergibt sich normalerweise aus mehreren betrieblichen Verbesserungen und nicht aus einer einzelnen Kennzahl. Der erste Faktor ist Arbeitseffizienz: Ein kontrollierter Kammerprozess verringert häufig den Aufwand für manuelle Oberflächenbearbeitung und reduziert Abweichungen zwischen Bedienern. Der zweite ist Qualitätskonstanz, besonders wenn Gratentfernung, kosmetische Textur oder Beschichtungsvorbehandlung die nachgelagerte Ausbeute beeinflussen.
Weitere ROI-Faktoren sind anwendungsspezifisch. Hersteller von Schneidwerkzeugen können eine stabilere Schneidkantenvorbereitung schätzen. Beschichtungslinien können weniger haftungsbedingte Fehler aufweisen. Zulieferer von Präzisionsteilen können Nacharbeit verringern, weil der Strahlprozess nicht mehr improvisiert wird. Betriebe mit unterschiedlichen Produkten können von schnelleren Umrüstungen und weniger Verunreinigungen in der Halle profitieren als bei einer vergleichbaren Trockenstrahlanlage.
Der überzeugendste wirtschaftliche Nutzen zeigt sich üblicherweise, wenn ein Betrieb zwischen zwei ineffizienten Möglichkeiten steht: manueller Handbearbeitung mit zu großen Schwankungen oder vollständig inline integrierter Automatisierung, die für den aktuellen Produktmix zu starr oder zu teuer ist. In diesem mittleren Bereich bietet die Chargen-Nassstrahlanlage kontrollierte Oberflächenbearbeitung, ohne einen kontinuierlichen Produktionsfluss vorauszusetzen.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt sowie fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; eine ausführliche Unternehmensbeschreibung finden Sie auf der Seite Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für ein bestimmtes Material, eine Geometrie, Oberflächenbeschaffenheit oder Maßanforderung muss durch repräsentative Bemusterungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Eignet sich eine Chargen-Nassstrahlanlage für die Fertigung unterschiedlicher Teile?
Ja. Eine Chargen-Nassstrahlanlage wird häufig gerade deshalb gewählt, weil sie wechselnde Werkstückfamilien einfacher handhaben kann als ein vollständig inline integriertes System. Mit geeigneten Spannvorrichtungen, Rezepten und Bedienverfahren kann sie eine wiederholbare Bearbeitung kleiner und mittlerer Produktionslose unterstützen.
Sind Bemusterungen vor der Bestellung einer Produktionsanlage möglich?
Bemusterungen sind generell empfehlenswert, insbesondere bei Schneidkantenverrundung, Entgraten, kosmetischer Oberflächenbearbeitung oder Beschichtungsvorbehandlung. Versuche helfen, Strahlmittelqualität, Suspensionskonzentration, Druckfenster und Düsenwinkel zu bestimmen sowie festzustellen, ob manuelle, spannvorrichtungsbasierte oder servounterstützte Handhabung besser geeignet ist. Diese Informationen verringern das Risiko, bevor die endgültige Anlagenkonfiguration festgelegt wird.
Welche Angaben sollte ein Käufer bei einer Angebotsanfrage bereitstellen?
Nützliche Angaben sind Werkstückzeichnungen, Werkstoff, Abmessungen, aktueller Prozess, gewünschtes Finish, erwartete Chargengröße und gewünschter Durchsatz pro Schicht. Fotos typischer Grate, Kanten oder Oberflächenfehler sind ebenfalls hilfreich. Je genauer der Prozess beschrieben ist, desto präziser kann der Anbieter Kammergröße, Düsenanordnung und Versorgungsanforderungen abstimmen.
Wie aufwendig sind Installation und Bedienerschulung für eine Chargen-Nassstrahlanlage?
Die Installation ist üblicherweise einfacher als bei einem linienintegrierten Nassstrahlsystem, erfordert jedoch weiterhin Aufmerksamkeit für Druckluft, Stromversorgung, Entwässerung und Absaugung. Die Bedienerschulung sollte nicht nur den Anlagenbetrieb, sondern auch Suspensionspflege, Düsenprüfung, Strahlmittelmanagement, Sicherheitsverriegelungen und Rezeptanwendung umfassen. Eine gute Schulung ist wichtig, da die Konstanz des Nassstrahlens von kontrollierten Routineabläufen abhängt.
Welche Ersatzteile und Verbrauchsmaterialien sollten von Anfang an eingeplant werden?
Die Planung sollte typischerweise Strahlmittel, Düsen, Schläuche, Dichtungen, Schutzteile für Sichtfenster und verschleißanfällige Pumpenkomponenten umfassen. Je nach Anlage benötigen Anwender möglicherweise auch Ersatzfilter, Teile zur Sedimenthandhabung und Verbrauchsmaterialien für Spannvorrichtungen. Ein realistischer Verbrauchsmaterialplan hilft, die Chargen-Nassstrahlanlage innerhalb des vorgesehenen Prozessfensters zu betreiben.
Wie sollten Garantie und After-Sales-Unterstützung bewertet werden?
Die Garantiedauer ist hilfreich, sollte jedoch nicht das einzige Entscheidungskriterium sein. Käufer sollten außerdem Ersatzteilverfügbarkeit, technische Reaktionszeit, Unterstützung bei erneuter Bedienerschulung, Strahlmittelnachversorgung und die Fähigkeit des Anbieters prüfen, Prozessparameter nach der Inbetriebnahme anzupassen. Bei einer Chargen-Nassstrahlanlage ist eine stabile After-Sales-Unterstützung eng mit der langfristigen Prozesskonstanz verbunden und nicht nur mit der Reparaturabdeckung.