Kurzantwort
Ein Inline-Nassstrahlsystem ist die richtige Wahl, wenn Werkstücke in einem kontinuierlichen oder getakteten Durchlauf mit gleichbleibender Oberflächenqualität, weniger Staub als beim Trockenstrahlen und geringeren Bedienerunterschieden behandelt werden müssen. Es wird typischerweise für präzises Entgraten, die Vorbehandlung vor einer Beschichtung, dekorative Texturierung und die wiederholbare Bearbeitung mittlerer bis hoher Stückzahlen gewählt. Im Vergleich zu eigenständigen Kabinen sind Inline-Systeme auf einen kontrollierten Durchsatz, rezeptbasierte Wiederholbarkeit und eine einfachere Integration in vorgelagerte Bearbeitung, Waschen, Prüfung oder Beschichtung ausgelegt.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Kontinuierliches oder getaktetes abrasives Nassstrahlen mit Wasser, Strahlmittel und Druckluft |
| Betriebsart | Förderband-, Transferaufnahme-, Dreh- oder Kammer-zu-Kammer-Durchlauf |
| Staubverhalten | Weniger luftgetragener Staub als beim Trockenstrahlen, da die Wasserphase Feinpartikel bindet |
| Geeigneter Produktionsumfang | Mittlerer bis hoher Durchsatz mit wiederholbarer Werkstückzuführung |
| Häufige Anwendungen | Entgraten, Kantenvorbereitung, Zunderentfernung, Vorbehandlung vor der Beschichtung, dekorative Oberflächenbearbeitung |
| Typische Projektlieferzeit | Standardisierte Systeme sind in der Regel schneller verfügbar; kundenspezifische Inline-Automatisierung benötigt üblicherweise mehr Zeit |
Was ist ein Inline-Nassstrahlsystem?
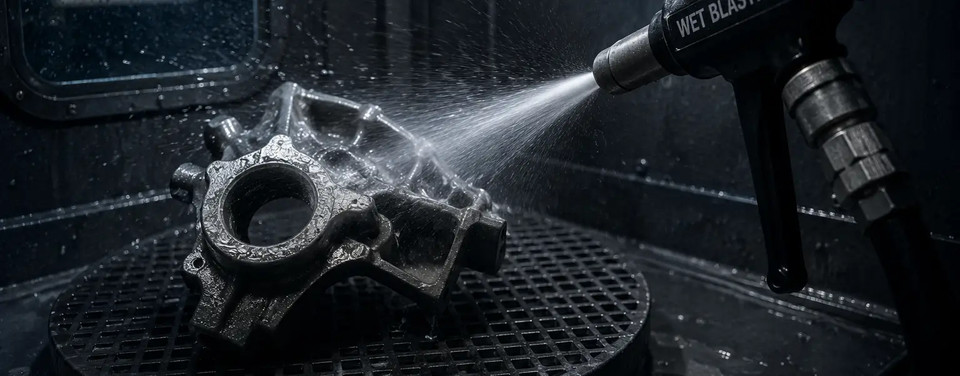
Ein Inline-Nassstrahlsystem ist eine industrielle Oberflächenbehandlungsmaschine, die Werkstücke in einer kontinuierlichen, teilkontinuierlichen oder getakteten Produktionsfolge durch abrasives Nassstrahlen führt. Statt eine Charge in eine Kabine zu laden, zu bearbeiten und vor dem nächsten Zyklus wieder zu entladen, ist eine Inline-Anordnung auf einen Materialfluss ausgelegt. Die Teile werden über ein Förderband, einen Shuttle, eine Rundtakteinrichtung oder einen Kammertransfermechanismus bewegt, sodass das Strahlen Teil eines verknüpften Fertigungsprozesses und kein isolierter Nachbearbeitungsschritt ist.
Innerhalb der übergeordneten Familie aus Nassstrahlen, Slurry-Strahlen und Vapor Blasting wird das Inline-Format weniger durch die Strahlphysik als durch die Produktionsarchitektur bestimmt. Das Grundprinzip des Strahlens bleibt gleich: Strahlmittelpartikel sind in Wasser suspendiert, werden durch Druckluft beschleunigt und auf die Werkstückoberfläche gerichtet, um sie zu reinigen, zu entgraten, zu texturieren oder zu verfeinern. Anders sind die Werkstückzuführung, die Anordnung der Düsen und die Art, wie das System den kontinuierlichen Ablauf von Zyklus zu Zyklus sicherstellt.
Diese Produktionslogik unterscheidet Inline-Anlagen grundlegend von kompakten oder rein manuellen Strahlkabinen. Sie sind für wiederkehrende Werkstücke, regelmäßige Taktanforderungen und einen klaren Bedarf an weniger Handhabung zwischen vor- und nachgelagerten Prozessschritten vorgesehen. Ein Inline-Nassstrahlsystem kann daher zwischen Bearbeitung und Waschen, zwischen Umformen und Beschichten oder zwischen additiver Fertigung und Endkontrolle stehen.
Die wichtigsten technischen Vorteile sind Nassstrahlanwendern vertraut. Wasser bindet Staub und hilft so, feine Partikel im Arbeitsbereich zu halten. Die Wasserphase kann außerdem bei vielen empfindlichen oder weicheren Oberflächen das Risiko einer Einbettung von Strahlmittel verringern; der gedämpfte Partikelaufprall ermöglicht oft eine feinere und gleichmäßigere Oberfläche als aggressives Trockenstrahlen. Verfügt die Maschine über Rezeptsteuerung, Druckrückmeldung und eine stabile Regelung der Slurry-Konzentration, verbessert sich die Wiederholbarkeit zusätzlich.
Für Anlagenbauer und Prozessingenieure liegt der größte Vorteil meist in der durchsatzstabilen Automatisierung. Da Werkstückbewegung, Düsenverweilzeit, Strahldruck und Zykluszeit standardisiert werden können, ermöglicht das Inline-Layout eine besser vorhersehbare Ausbringung als die manuelle Kabinenbearbeitung. Das ist bei der Werkzeugfertigung, bei Stanz- oder Bearbeitungsteilen, der Beschichtungsvorbehandlung und der dekorativen Oberflächenbearbeitung wichtig, wenn der Oberflächenzustand die nachgelagerte Leistung beeinflusst.
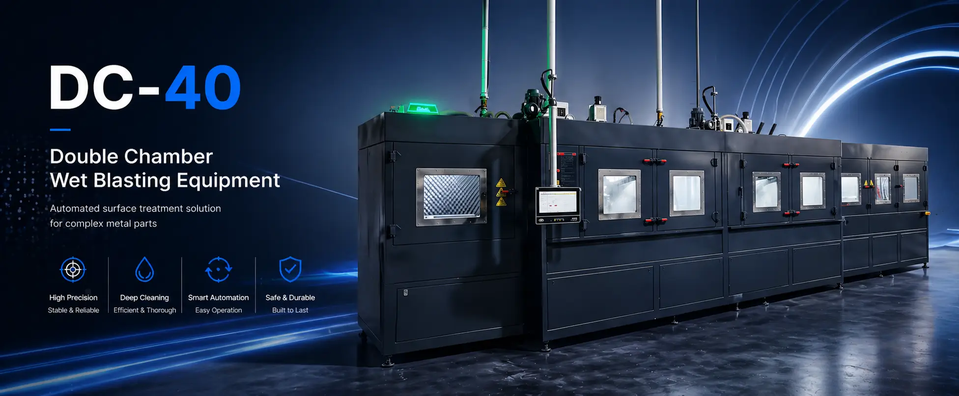
Inline-Nassstrahlsysteme unterscheiden sich zudem stark in ihrem Aufbau. Einige sind einspurige Förderbandanlagen für flache oder plattenförmige Teile. Andere verwenden werkstückträgerbasierte Shuttle-Systeme für Teile, die präzise ausgerichtet werden müssen. Doppelkammer- oder Transferkammersysteme können Be- und Strahlvorgänge überlappen lassen, um Leerlaufzeiten zu verringern. In allen Fällen besteht das entscheidende Merkmal darin, dass Nassstrahlen in die Logik einer Produktionslinie eingebunden und nicht als eigenständige manuelle Station behandelt wird.
Wie funktioniert ein Inline-Nassstrahlsystem?
Ein Inline-Nassstrahlsystem erzeugt eine kontrollierte Strahlmittelsuspension, führt sie einer oder mehreren Strahldüsen zu, bearbeitet die Teile auf einem festgelegten Weg und gewinnt die gebrauchte Suspension zur Umwälzung und Abfalltrennung zurück. So entsteht ein geschlossener Oberflächenbehandlungsprozess, der mit Linientakt, Werkstückzuführung und Qualitätskontrollanforderungen synchronisiert werden kann.
Suspensionsaufbereitung in einem Inline-Nassstrahlsystem
Das System beginnt mit einem Suspensionstank oder einem zentralen Prozessbehälter, in dem Wasser und Strahlmittel zu einer Suspension vermischt werden. Bei einer Inline-Maschine ist dieser Schritt besonders wichtig, weil der Prozess zwischen einzelnen Werkstücken nicht wie bei einer manuellen Kabine unterbrochen wird. Die Suspension muss über längere Betriebszeiten stabil bleiben; dafür werden Konzentration und Umwälzung kontrolliert, damit das erste und das hundertste Werkstück vergleichbare Strahlbedingungen erfahren.
Die Auswahl des Strahlmittels hängt von der Anwendung ab. Feine Körnungen sind bei der Kantenverfeinerung, dekorativen matten Oberflächen und beim schonenden Entgraten üblich; gröbere Körnungen können für stärkere Reinigung oder Zunderentfernung gewählt werden. In einer Inline-Umgebung muss das Strahlmittel außerdem zum vorgesehenen Wartungsintervall, zur Verschmutzungsbelastung und zur Rückführungsstrategie passen.
Druckluftzufuhr und Düsenenergie
Vom Suspensionstank wird das Gemisch zu Strahlpistolen oder Düsenverteilern gepumpt. Dort beschleunigt Druckluft den Strahlmittelstrom in Richtung Werkstückoberfläche. Bei einer Linienanlage kann die Düsenanordnung fest, oszillierend, servogesteuert oder so programmiert sein, dass sie bestimmten Werkstückmerkmalen folgt. Die auf das Substrat übertragene Energie hängt vom Zusammenspiel aus Druck, Düsendurchmesser, Düsenabstand, Strahlmittelgröße, Aufprallwinkel und Einwirkzeit ab.
Da sich die Werkstücke durch die Maschine bewegen, wird die Düsenanordnung zu einer Frage der Prozessauslegung und nicht nur des Bedienergeschicks. Ingenieure müssen festlegen, ob das Werkstück an feststehenden Strahlpistolen vorbeiläuft, an Strahlstationen anhält, in Aufnahmen rotiert oder mehrere Kammern durchläuft. Die Entscheidung hängt von der Geometrie der Merkmale, den Anforderungen an die Gleichmäßigkeit der Oberfläche und dem angestrebten Durchsatz ab.
Werkstückhandhabung, Taktung und Wiederholbarkeit
Die Werkstückhandhabung macht ein Inline-Nassstrahlsystem besonders. Die Maschine kann ein Band, ein Gitterförderer, eine Werkstückträgerpalette, einen Rundtisch oder einen Transferarm verwenden, um das Teil den Düsen in einer wiederholbaren Ausrichtung zuzuführen. Eine gute Zuführkontrolle begrenzt Schwankungen von Auftreffwinkel und Verweilzeit, die beide das Oberflächenergebnis stark beeinflussen.
Bei hochwertigen Präzisionsteilen wird der Strahlprozess häufig zuerst auf eine wiederholbare Aufnahme und erst danach auf das Düsenmuster ausgelegt. Das gilt besonders für die Gratentfernung, eine kontrollierte Schneidkantenkonditionierung oder die dekorative Bearbeitung sichtbarer Flächen. Bewegt sich das Teil unvorhersehbar, kann selbst ein gut geregelter Suspensions- und Druckluftkreislauf dies nicht vollständig ausgleichen.
Geschlossene Rückführung, Sedimentation und Nebelkontrolle
Nach dem Aufprall läuft die Suspension in einen Rückgewinnungsbereich ab, in dem wiederverwendbares Strahlmittel und Wasser umgewälzt werden. Verbrauchte Feinpartikel, gebrochenes Strahlmittel, abgetragene Gratpartikel und Verunreinigungen werden schrittweise durch Sedimentation, Siebung oder Zunder- und Abfallsandabscheidung getrennt. Diese Rückgewinnung der Suspension im geschlossenen Kreislauf ist für die Produktivität einer Inline-Anlage entscheidend, weil sie Unterbrechungen reduziert, eine stabilere Strahlmittelnutzung ermöglicht und zur Kontrolle der Betriebskosten beiträgt.
Wasser bindet trockenen Staub, macht eine Absaugung jedoch nicht überflüssig. Inline-Systeme benötigen einen kontrollierten Luftstrom und eine Nebelabscheidung, damit die Sicht im Strahlbereich erhalten bleibt und keine Feuchtigkeit in angrenzende Arbeitsbereiche gelangt. Das wird wichtiger, wenn die Maschine direkt mit automatischer Beladung, Waschen, Trocknen oder Beschichten verbunden ist.
PID-Regelung und Linienintegration
In der Linienfertigung ist eine stabile Ausbringung wichtiger als der Spitzendruck. Eine PID-basierte Regelung ermöglicht es dem Strahlsystem, trotz Schwankungen bei Bedarf, Düsenverschleiß oder Prozesslast einen Sollzustand zu halten. Die Rezeptverwaltung im HMI kann Drucksollwerte, Düsenbewegungen, Aufnahmeparameter, Zykluszeiten und Alarmschwellen für verschiedene Werkstückfamilien speichern.
Ein Inline-Nassstrahlsystem schafft Mehrwert, wenn es die Oberflächenbearbeitung von einem manuellen Arbeitsschritt in eine steuerbare Produktionsvariable überführt.
In fortgeschrittenen Anlagen tauscht das Strahlsystem Signale mit Förderern, Robotern, Barcode-Systemen oder nachgelagerten Qualitätsprüfungen aus. Deshalb bewerten Linienbauer Nassstrahlen nicht nur als Oberflächenbearbeitungstechnologie, sondern auch als Plattform für die Fertigungssteuerung.
| Prozessparameter | Typische Inline-Ausführung | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise innerhalb eines festgelegten Rezeptfensters geregelt statt ad hoc angepasst | Bestimmt Abtragsrate, Oberflächenkonstanz und Gratverhalten |
| Suspensionskonzentration | Durch Umwälzung und regelmäßige Korrektur in einem stabilen Bereich gehalten | Beeinflusst Aggressivität, Strahlmittellebensdauer und optische Gleichmäßigkeit |
| Korngröße des Strahlmittels | Feine bis mittlere PSD sind üblich und werden anwendungsbezogen ausgewählt | Beeinflusst Textur, Empfindlichkeit von Merkmalen und Reinigungsintensität |
| Druckluftbedarf | Auf Gesamtzahl der Düsen, Einschaltdauer und gleichzeitig aktive Strahlzonen ausgelegt | Verhindert Druckabfall in einem Inline-System mit mehreren Düsen |
| Strahlmittelverbrauch | Hängt von Verschmutzung, Bruch, Rückführeffizienz und Reinigungsplan ab | Beeinflusst Betriebskosten und Wartungsplanung |
| Steuerungssystem | Üblicherweise PLC/HMI mit PID-Druckrückmeldung und gespeicherten Rezepten | Unterstützt Wiederholbarkeit, Rückverfolgbarkeit und Linienintegration |
Inline-Nassstrahlsystem im Vergleich zu Trockenstrahlen und anderen Verfahren
Ein Inline-Nassstrahlsystem wird oft mit Trockenstrahlen, Verfestigungsstrahlen und Gleitschleifen verglichen, weil alle Verfahren eine Oberfläche verändern können, aber unterschiedliche Produktionsprobleme lösen. Entscheidend ist nicht, ob ein Verfahren grundsätzlich besser ist, sondern wie gut es zu einer bestimmten Kombination aus Durchsatz, Oberflächenziel, Staubkontrolle und Empfindlichkeit nachgelagerter Prozesse passt.
Trockenstrahlen bleibt wirksam, wenn aggressive Reinigung oder Aufrauung im Vordergrund steht und eine leistungsfähige Staubabsaugung bereits vorhanden ist. Bei kontinuierlichen Produktionslinien für Präzisions- oder Sichtteile können trockene Strahlmittel jedoch mehr Reinigungsaufwand und eine höhere Empfindlichkeit gegenüber luftgetragenen Partikeln verursachen. Allgemeine Prozesshintergründe finden Sie unter [Begriffe zum Strahlverfahren]; der spezifische Kontext zum Verfestigungsstrahlen wird unter [Begriffe zum Kugelstrahlen] erläutert.
Bei beschichtungsbezogener Fertigung schneidet Inline-Nassstrahlen ebenfalls günstig ab, wenn ein gleichmäßiger Substratzustand wichtig ist. Bei Schutzbeschichtungen kann der Zustand der vorbereiteten Oberfläche die spätere Leistung stark beeinflussen; darauf wird auch in den [Leitlinien zur Oberflächenvorbereitung] hingewiesen. Das bedeutet nicht, dass Nassstrahlen jedes andere Verfahren ersetzt; häufig bildet es jedoch einen sinnvollen Mittelweg zwischen aggressiver Trockenreinigung und großflächiger Massenbearbeitung.
| Bewertungsdimension | Inline-Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrationsgleitschleifen |
|---|---|---|---|---|
| Entstehung luftgetragener Stäube | Im Vergleich zum Trockenstrahlen gering, da Wasser Feinpartikel bindet | Hoch, sofern die Absaugung nicht leistungsfähig ausgelegt ist | Mittel, abhängig von Einhausung und Strahlmitteltyp | Wenig Staub außerhalb der Anlage, jedoch sind Compound- und Strahlmittelhandhabung erforderlich |
| Gleichmäßigkeit des Oberflächenfinishs | Hoch, wenn Werkstückzuführung und Druck geregelt sind | Mittel bis hoch, jedoch stärker vom Verhalten trockener Strahlmittel abhängig | Nachrangig; die Spannungswirkung steht im Vordergrund | Gut für die flächige Glättung, weniger selektiv in lokalen Bereichen |
| Risiko der Strahlmitteleinbettung | Bei vielen weichen oder beschichteten Oberflächen durch die Wirkung des Wasserfilms verringert | Bei einigen empfindlichen Substraten höher | Hängt von der Kombination aus Strahlmittel und Substrat ab | Anderer Mechanismus; nicht direkt vergleichbar |
| Eignung für Inline-Automatisierung | Sehr gut für Förderer, Taktaufnahmen und Kammertransfer-Layouts | Gut, jedoch können Staubkontrolle und Reinigung aufwendiger sein | Gut in dedizierten Kugelstrahlzellen | Eingeschränkt, wenn eine gezielte lokale Behandlung erforderlich ist |
| Am besten geeignet für | Kontinuierliches Entgraten, Vorbehandlung, Texturkontrolle und wiederholbare Oberflächenbearbeitung | Starke Reinigung, Rostentfernung und aggressive Aufrauung | Oberflächenkonditionierung zur Verbesserung der Ermüdungsfestigkeit | Chargenweise Glättung und flächige Kantenverrundung |
| Umwelt- und Sauberkeitsprofil | Saubererer Arbeitsbereich als beim Trockenstrahlen, jedoch mit Handhabung der Suspension | Höherer Aufwand für Staubmanagement | Einhausung erforderlich, das Verfahren ist jedoch meist trocken | Nasse Compounds und die Entsorgung des Strahlmittels müssen gehandhabt werden |
Wichtige technische Daten vor dem Kauf
Bei Inline-Nassstrahlprojekten entscheiden technische Details über Erfolg oder Misserfolg. Käufer konzentrieren sich häufig zuerst auf Maschinenbreite oder Förderlänge. Wichtiger ist jedoch, ob das System einen stabilen Prozess aufrechterhalten kann, ob die Werkstücke wiederholbar zugeführt werden und ob die Linienarchitektur zur tatsächlichen Durchsatzlogik der Fabrik passt.
Strahldruck und Prozessfenster
Die erste Kenngröße ist nicht der maximale Druck, sondern der nutzbare Regelbereich. Inline-Oberflächenbearbeitung hängt normalerweise von einem qualifizierten Prozessfenster und nicht von aggressivem Strahlen ab. Käufer sollten erfragen, wie der Druck gemessen wird, ob die Maschine eine Rückkopplungsregelung nutzt und wie das System auf Düsenverschleiß oder eine schwankende Druckluftzufuhr reagiert.
Dieselbe Logik gilt für die Suspensionskonzentration. Inline-Systeme laufen länger und sind einer kontinuierlicheren Verschmutzung ausgesetzt als eine manuell angehaltene Kabine. Der Anbieter sollte erläutern, wie die Suspension umgewälzt, ihre Konzentration geprüft und durch Abfallabscheidung eine Prozessdrift während einer Produktionsschicht verhindert wird.
Bewegungsgenauigkeit, Düsenbahn und Werkstückzuführung
Eine Linienmaschine ist nur so gut wie ihre Werkstückhandhabung. Förderbandführung, Taktgenauigkeit, Aufnahmestabilität und Bewegungsgenauigkeit der Düsen beeinflussen die Oberflächenkonstanz direkt. Für eine merkmalsbezogene Behandlung können servogesteuerte Achsen oder eine geführte Oszillation erforderlich sein, damit die Verweilzeit am tatsächlichen Auftreffpunkt innerhalb der Toleranz bleibt.
Hier unterscheiden technische Details häufig eine einfache Transfermaschine von einem echten Produktionssystem. Dreht oder kippt ein Bauteil oder tritt es in unterschiedlichen Höhen in die Strahlzone ein, verändert sich auch das Prozessergebnis. Käufer sollten deshalb die mechanische Positioniertoleranz und nicht nur die Strahlspezifikationen prüfen.
Durchsatz, Taktabgleich und Versorgungsplanung
Der Durchsatz sollte anhand des tatsächlichen Werkstückmixes und nicht anhand einer theoretischen Kapazität ohne Werkstücke bestimmt werden. In einer Produktionslinie ist entscheidend, ob das Strahlen mit dem Takt vorgelagerter Bearbeitungs-, Umform- oder Waschvorgänge Schritt halten oder als Puffer dienen kann. Wird das Strahlen zum Engpass, leidet die Effizienz der gesamten Zelle.
Die Versorgungsplanung ist ebenso wichtig. Inline-Systeme mit mehreren Düsen können mehr Druckluft benötigen, als Käufer zunächst erwarten. Nebelabsaugung, elektrische Anschlussleistung und Entwässerung sollten bereits bei der Angebotserstellung geprüft werden. Der Maschinenstellfläche sind außerdem Servicezugang, ein Bereich für den Schlammaustrag und gegebenenfalls die nachgelagerte Trocknung hinzuzurechnen.
HMI, Datensteuerung und Wartungszugang
Eine rezeptbasierte HMI-Steuerung ist besonders hilfreich, wenn eine Linie mehrere SKUs bearbeitet. Für unterschiedliche Teile können andere Druckeinstellungen, Strahldauern, Düsenbewegungen oder Aufnahmen erforderlich sein. Gespeicherte und abrufbare Parameter verkürzen die Rüstzeit und helfen, Bedienfehler zu begrenzen.
Der Wartungszugang sollte als Produktionsvariable und nicht als nachträglicher Gedanke behandelt werden. Gute Zugänglichkeit zu Pumpen, Düsen, Sichtfenstern, Förderern, Filtern und Abfallsandabscheidung verringert Stillstandszeiten und erleichtert eine vorbeugende Wartung. Lässt sich ein System nur schwer reinigen oder prüfen, nimmt die Prozessstabilität im Laufe der Zeit meist ab.
Eine sorgfältige Beschaffungscheckliste für Inline-Systeme umfasst üblicherweise Folgendes:
- Werkstückfamilie, Ausrichtung und Linientakt festlegen, bevor Förderer oder Aufnahmekonzept ausgewählt werden.
- Das erforderliche Oberflächenziel einschließlich des Prozessfensters für Gratentfernung, Kantenvorbereitung oder Beschichtungsvorbereitung bestätigen.
- Verfahren der Druckrückmeldung und Regelung der Suspensionskonzentration prüfen.
- Düsenanzahl, Strategie zum Umgang mit Düsenverschleiß und Zugänglichkeit beim Umrüsten prüfen.
- Taktgenauigkeit des Förderers oder Wiederholbarkeit der Aufnahme an der Strahlstation überprüfen.
- Nebelabsaugung, interne Entwässerung und Bedarf an nachgelagerter Trocknung bewerten.
- Speicherung von HMI-Rezepten, Alarmspeicher und Benutzerberechtigungen bestätigen.
- Druckluftbedarf bei gleichzeitiger Volllast aller Strahlzonen prüfen.
- Erfragen, wie Sedimentation des Abfallsands und ein gegebenenfalls vorgesehener Austrag per Knopfdruck praktisch umgesetzt sind.
- Sicherstellen, dass die Anlagenanordnung eine sichere Wartung ermöglicht, ohne die umliegende Linie zu unterbrechen.
Anwendungen in verschiedenen Branchen
Ein Inline-Nassstrahlsystem eignet sich besonders für Fabriken, die wiederholbare Oberflächenbehandlungen als Teil eines umfassenderen Produktionsflusses benötigen. Es ist dort üblich, wo die Teile ähnlich genug für eine dedizierte Handhabung sind und die Prozessqualität zugleich so wichtig ist, dass eine manuelle Bearbeitung zu starke Schwankungen verursachen würde.
In der Schneidwerkzeugfertigung profitiert beispielsweise das automatisierte [Schneidkantenverrunden von Schneidwerkzeugen] von einer festen Werkstückzuführung und rezeptgesteuerter Einwirkung, insbesondere wenn der Schneidenzustand innerhalb eines engen Prozessfensters bleiben muss. Die Inline-Logik ist auch beim wiederholten Entgraten bearbeiteter oder gestanzter Teile nützlich, bei dem das [Entgraten von Metallteilen] nahe an die vorgelagerte Fertigung integriert werden kann, statt die Teile in einen separaten Nachbearbeitungsbereich zu bringen.
Eine weitere wichtige Anwendung ist die Vorbehandlung. Bei Teilen, die anschließend lackiert, phosphatiert oder anderen Konversions- und Beschichtungsstufen zugeführt werden, lässt sich [Nassstrahlen zur Beschichtungsvorbehandlung] als stabiler Schritt zur Oberflächenkonditionierung einfügen. Muss die Linie Strahlen und Vorbehandlungschemie in einem Arbeitsablauf kombinieren, kann eine spezielle [Nassstrahl-Phosphatierlinie] besser geeignet sein als eine allgemeine Kabine.
Weitere Branchen nutzen Inline-Nassstrahlen zur Zunderentfernung, Nachbearbeitung additiv gefertigter Teile, Verfestigungsstrahlen-ähnlichen Konditionierung, dekorativen Glasmattierung und für 3C-Gehäuse. Gemeinsam ist diesen Anwendungen der Bedarf an einer wiederholbaren Oberflächenbehandlung mit weniger Staub als bei einer offenen Trockenstrahllinie.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrunden | Schneidwerkzeugfertigung | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und wiederholbare K-Faktor-Konditionierung |
| Entgraten | Präzisionsbearbeitung, Stanzen | Ventilteile, Halterungen, kleine bearbeitete Gehäuse | Selektives Entgraten mit geringeren Schwankungen durch manuelle Arbeit |
| Zunderentfernung | Schmiede- und Stahlverarbeitung | Geschmiedete Bauteile, Stabmaterial, wärmebehandelte Teile | Gleichmäßigere Oxidentfernung vor der weiteren Oberflächenbearbeitung |
| Vorbehandlung vor der Beschichtung | Automobilindustrie, Beschläge, Zulieferung für Haushaltsgeräte | Halterungen, Schalen, gefertigte Metallteile | Gleichmäßigerer Substratzustand vor der Beschichtung |
| AM-Nachbearbeitung | Additive Fertigung | Metallische Druckteile mit komplexen Kanälen oder Oberflächen | Oberflächenglättung und Entfernung von Pulverrückständen |
| Leichtes Verfestigungsstrahlen / Konditionieren | Fertigung mechanischer Komponenten | Funktionale Metallteile, die einen kontrollierten Oberflächenaufprall erfordern | Wiederholbare Oberflächenkonditionierung in einer Produktionslinie |
| Glasmatttieren | Technische und dekorative Glasverarbeitung | Platten, Abdeckungen, Spezialglaselemente | Gleichmäßige matte Optik bei kontrollierter Staubentwicklung |
| Endbearbeitung von 3C-Geräten | Elektroniklieferkette | Rahmen, Abdeckungen, Gehäuse | Stabile dekorative Textur und glattere Oberflächenhaptik |
Leitfaden zur Anlagenauswahl
Die Auswahl eines Inline-Nassstrahlsystems ist meist eine Frage der Abstimmung der Produktionsarchitektur auf die Werkstückfamilie. Ein Käufer kann mit der Chargenentwicklung beginnen, dann zur Kammerfertigung übergehen und schließlich ein integriertes Transfersystem einsetzen, sobald Takt und Zuführung stabil sind. Dieser Übergang ist normal und ein Grund dafür, bei der Anlagenwahl neben dem aktuellen Durchsatz auch eine spätere Skalierung zu berücksichtigen.
Vom Nassstrahlen in der R&D bis zur Inline-Produktion
In der frühen Prozessentwicklung ist flexible Ausrüstung häufig einer vollständigen Inline-Anlage vorzuziehen. Ein laborausrichtetes System wie die [robotergestützte Nassstrahlzelle RB-6] kann dabei helfen, Strahlmittel, Druck und Düsenstrategie zu qualifizieren, bevor das Produktionslayout festgelegt wird. Sobald der Prozess stabil ist, fällt die Wahl meist auf standardisierte Kammersysteme, Einzelteilhandhabung oder kontinuierliche Transfermaschinen.
Für mittlere Chargen kann eine [Einkammerkabine SC-40] weiterhin die passende Lösung sein, wenn der Takt ausreichend Spielraum lässt und die Werkstückfamilien häufig wechseln. Steigt die Ausbringung oder müssen Beladung und Strahlen überlappen, kann ein [Doppelkammer-Strahlsystem DC-40] geprüft werden, sofern eine Zyklusanalyse eine Verringerung der Leerlaufzeit im tatsächlichen Produktionsablauf bestätigt.
Geometrie und Maschinenkonfiguration abstimmen
Die Werkstückgeometrie beeinflusst die Anlagenwahl stark. Flache Bauteile eignen sich möglicherweise für Förderband- oder plattenbezogene Systeme, während rotationssymmetrische Stäbe, komplexe 3D-Teile oder Einzelteilaufnahmen eine speziellere Handhabung erfordern können. Der Erfolg einer Inline-Anlage hängt davon ab, das Werkstück stabil und für die Düsen zugänglich zu halten, ohne die Bewegung unnötig komplex zu machen.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät zur Prozessvalidierung | Laborversuche und Musterbearbeitung | Sehr kleine Teile | Mittel | Erste Prozessprüfung und Strahlmittelauswahl |
| 2. Robotische R&D-Zelle | Entwicklung und flexible Versuche | Kleine Präzisionsteile | Hoch | Rezeptvalidierung, Bewegungsstudien, Musterprüfungen |
| 3. Standard-Chargenkabine | Klein- bis Mittelserienfertigung | Kleine bis mittelgroße Teile | Hoch | Reguläres Entgraten und Mattieren |
| 4. Dediziertes Einzelteilsystem | Wiederholbarer Einzelteilfluss | Mittlere Teile | Hoch | Strahlen eines Teils pro Zyklus mit stabiler Aufnahme |
| 5. Servogesteuertes Mehrachsen-Nassstrahlen | Präzisionsbauteile mit technischen Anforderungen | Kleine bis mittelgroße komplexe Teile | Sehr hoch | Komplexe Geometrie, selektive Behandlung, kontrollierte Kantenvorbereitung |
| 6. Inline-System für plattenförmige Teile | Kontinuierliche Fertigung flacher Teile | Flache oder plattenförmige Teile | Hoch | Paneele, Platten, Gehäuse, Vorbehandlung großer Flächen |
| 7. Doppelkammer-Transfersystem | Wiederholfertigung mit höherem Durchsatz | Kleine bis mittelgroße wiederkehrende Teile | Hoch | Überlappende Lade-, Strahl- und Entladesequenz |
| 8. Vollständig integrierte Inline-Linie | Mittlere bis hohe automatisierte Ausbringung | Anwendungsspezifisch | Hoch und rückverfolgbar | Vorbehandlung, Entgraten oder Oberflächenbearbeitung in verknüpften Produktionszellen |
In der Praxis ist die beste Inline-Lösung selten die größte verfügbare Anlage. Entscheidend ist, dass Strahlenergie, Werkstückausrichtung, Wartungsaufwand und Taktdisziplin zusammenpassen. Ein kleineres, dediziertes Transfersystem kann eine größere allgemeine Linie übertreffen, wenn es besser auf die Werkstückfamilie abgestimmt ist.
Kosten, Lieferzeit und ROI-Aspekte
Der Preis eines Inline-Nassstrahlsystems wird in erster Linie durch die Prozessarchitektur und nicht allein durch das Strahlen bestimmt. Eine einfache Kammertransfermaschine und eine vollständig integrierte Förderbandlinie arbeiten beide mit Suspension, Druckluft und Rückgewinnungskreisläufen. Letztere erfordert jedoch deutlich mehr Engineering für Materialhandhabung, Steuerungen, Schutzvorrichtungen und die Synchronisierung mit benachbarten Anlagen.
Der Automatisierungsgrad ist ein wesentlicher Kostenfaktor. Je mehr Aufgaben das System automatisch übernehmen muss – Taktung, Werkstückerkennung, Düsenbewegung, Rezeptwechsel, Werkstücktransfer, Schlammmanagement und Alarmbehandlung –, desto wichtiger werden Steuerungssystem und mechanisches Layout. Das gilt besonders, wenn die Strahllinie mit Robotern, Waschanlagen, Trocknern oder einer MES-Produktionslogik kommunizieren muss.
Das Strahlmittelmanagement ist ein weiterer Kostentreiber, den Käufer gelegentlich unterschätzen. Inline-Systeme verarbeiten größere kontinuierliche Mengen, daher werden stabile Umwälzung, Absetzung, Abfallaustrag und Verschmutzungskontrolle wichtiger. Ein besseres Suspensionsmanagement kostet in der Regel anfangs mehr, kann später jedoch Instabilität, Nacharbeit und wartungsbedingte Stillstände verringern.
Auch Staub- und Nebelkontrolle beeinflussen den Projektwert. Nassstrahlen bindet trockenen Staub, doch eine Produktionslinie benötigt weiterhin eine gut ausgelegte Absaugung, um Wassernebel, eingeschränkte Sicht und Feuchtigkeitsübertritt zu kontrollieren. Führt die Linie direkt zur Trocknung oder Beschichtung, können zusätzliche Trenn- oder Handhabungsstufen sinnvoll sein.
Die Lieferzeit ist als typischer, projektspezifischer Richtwert und nicht als feste Zusage zu verstehen. Standard-Kammersysteme mit begrenzter Anpassung sind normalerweise schneller verfügbar als vollständig kundenspezifische Inline-Linien. Zusätzliche Zeit kann erforderlich sein, wenn das Projekt Fördererkonstruktion, Sonderaufnahmen, Mehrachsenprogrammierung, Musterqualifizierung, ungewöhnliche Versorgungsstandards oder eine Validierung für mehrere Werkstückfamilien umfasst.
Der ROI beim Inline-Nassstrahlen entsteht üblicherweise aus mehreren kleinen Verbesserungen und nicht aus einer einzelnen dramatischen Zahl. Ein Vorteil kann aus weniger manueller Entgratungsarbeit entstehen. Ein anderer kann in einer stabileren Haftung der Beschichtung aufgrund einer gleichmäßigen Vorbehandlung liegen. Weitere mögliche Vorteile sind weniger Nacharbeit, weniger optisch bedingte Ausschussteile, bessere Schneidkantenqualität oder geringere Schwankungen zwischen Schichten.
Die überzeugendsten ROI-Fälle weisen meist vier gemeinsame Merkmale auf. Erstens ist der bestehende manuelle oder halbmanuelle Prozess arbeitsintensiv. Zweitens hängt die Oberflächenqualität direkt mit nachgelagerter Leistung oder Ausschuss zusammen. Drittens ist das Produktionsvolumen hoch genug, dass eine Verringerung der Handhabung relevant ist. Viertens ist die Werkstückfamilie stabil genug, damit das Inline-System mit wenigen störenden Umrüstungen betrieben werden kann.
Sind diese Voraussetzungen erfüllt, ist ein Inline-Nassstrahlsystem weniger eine eigenständige Maschinenbeschaffung als vielmehr ein Projekt zur Steigerung der Fertigungseffizienz. Die Wirtschaftlichkeitsbetrachtung sollte daher die Gesamtkosten des Prozesses, Qualitätsverluste und Durchsatzstabilität vergleichen – nicht nur den angebotenen Investitionspreis.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Eignet sich ein Inline-Nassstrahlsystem für kleine Chargen oder nur für die Großserienfertigung?
Am effizientesten ist es bei einem wiederholbaren Teilefluss, doch es ist nicht auf sehr hohe Stückzahlen beschränkt. Auch Klein- bis Mittelserien können ein Inline-Nassstrahlsystem rechtfertigen, wenn die Teile gleichmäßig sind, die Anforderungen an die Oberfläche streng sind und manuelle Handhabung Schwankungen verursacht. Entscheidend ist, ob die Produktionslogik von einer festen Zuführung und wiederholbaren Zykluszeiten profitiert.
Kann vor der endgültigen Auslegung des Inline-Nassstrahlsystems eine Musterprüfung durchgeführt werden?
Ja, und in vielen Fällen sollte sie zuerst erfolgen. Versuchsreihen helfen dabei, Strahlmittelkörnung, Druckfenster, Düsenanordnung, Verweilzeit und den Bedarf an Aufnahmen, Drehbewegungen oder getakteten Stopps festzulegen. Dadurch sinkt das Risiko, die endgültige Linie über- oder unterzudimensionieren.
Welche Informationen sollte ein Käufer für eine Anfrage zu einem Inline-Nassstrahlsystem vorbereiten?
Am hilfreichsten sind Werkstückzeichnungen, Werkstoff, Abmessungen, gewünschte Oberfläche, aktueller Prozess, erwarteter Durchsatz und die vorgesehene Position in der Produktionslinie. Außerdem sollte angegeben werden, ob das System mit Waschen, Trocknen, Beschichten, Robotern oder Prüfanlagen verbunden werden muss. Ohne diese Angaben kann ein Inline-Konzept auf dem Papier geeignet wirken, aber den tatsächlichen Takt oder die Handhabungsanforderungen verfehlen.
Wie aufwendig sind Installation und Inbetriebnahme eines Inline-Nassstrahlsystems?
Sie sind in der Regel aufwendiger als bei einer eigenständigen Kabine, da Linienintegration, Versorgungsanschlüsse, Sicherheitsverriegelungen, Entwässerung und die Abstimmung mit nachgelagerten Anlagen zu berücksichtigen sind. Bei der Inbetriebnahme sollte nicht nur geprüft werden, ob das Strahlmodul läuft, sondern auch, ob es korrekt mit Förderern, Aufnahmen und benachbarten Anlagen synchronisiert ist. Die Prozessvalidierung anhand von Produktionsteilen ist meist der entscheidende Schritt.
Welche Verbrauchsmaterialien und Ersatzteile sollten von Anfang an eingeplant werden?
Für die meisten Projekte sollten Strahlmittel, Düsen, Schläuche, Dichtungen, Sichtfensterschutz und Verschleißteile an Pumpen oder Suspensionskreisläufen eingeplant werden. Bei Inline-Systemen sollte die Wartungsplanung zudem Sedimententfernung, Filter- oder Nebelabscheiderwartung sowie Verschleißstellen an Fördererkontakten umfassen. Ein stabiler Ersatzteilplan unterstützt die Verfügbarkeit ebenso wie die ursprüngliche Maschinenauslegung.
Wie sollte der Kundendienst für ein Inline-Nassstrahlsystem bewertet werden?
Die Garantie ist wichtig, aber nur ein Teil der Bewertung. Käufer sollten Schulungen, Fernwartung, Ersatzteilversorgung, Nachschub an Strahlmitteln und die Fähigkeit des Anbieters berücksichtigen, Rezepte nach dem Anlauf weiter zu optimieren. Bei einem Inline-Nassstrahlsystem wirkt sich ein guter Kundendienst oft direkt auf die Linienstabilität aus, denn selbst eine geringe Prozessdrift kann mehrere nachgelagerte Abläufe beeinflussen.