Réponse rapide
Un système de sablage humide en ligne convient lorsque les pièces doivent traverser le traitement de surface selon un flux continu ou indexé, avec une qualité de finition stable, moins de poussières qu’en sablage à sec et moins de variations entre opérateurs. Il est généralement choisi pour l’ébavurage de précision, le prétraitement avant revêtement, la texturation esthétique et la finition répétitive de pièces en volumes moyens à élevés. Par rapport aux cabines autonomes, les systèmes en ligne sont conçus pour maîtriser le débit, assurer la reproductibilité grâce aux recettes et faciliter l’intégration avec l’usinage, le lavage, l’inspection ou le revêtement en amont ou en aval.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage abrasif humide continu ou indexé utilisant de l’eau, des abrasifs et de l’air comprimé |
| Mode de fonctionnement | Flux en ligne par convoyeur, montage de transfert, système rotatif ou transfert entre chambres |
| Comportement des poussières | Moins de poussières en suspension qu’en sablage à sec grâce à la phase aqueuse qui retient les fines |
| Niveau de production le mieux adapté | Débit moyen à élevé avec présentation répétable des pièces |
| Applications courantes | Ébavurage, préparation des arêtes, élimination de la calamine, prétraitement avant revêtement, finition esthétique |
| Délai typique du projet | Les systèmes standardisés sont généralement plus rapides ; l’automatisation en ligne sur mesure prend généralement plus de temps |
Qu’est-ce qu’un système de sablage humide en ligne ?
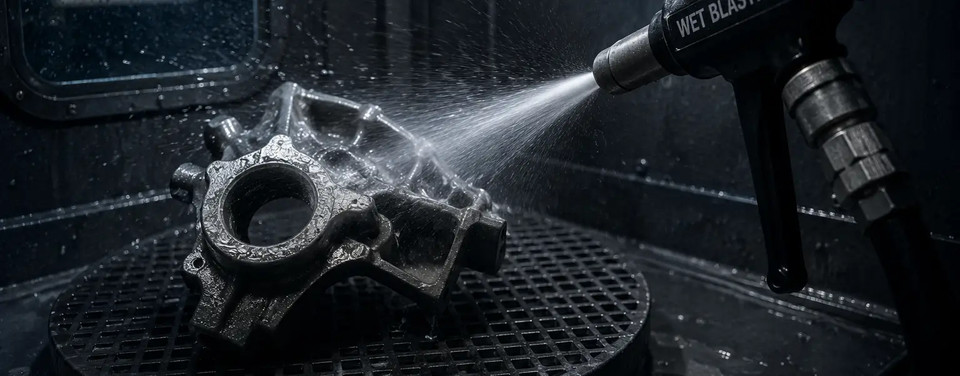
Un système de sablage humide en ligne est une machine industrielle de traitement de surface qui fait passer les pièces dans un procédé de sablage abrasif humide selon une séquence de production continue, semi-continue ou indexée. Au lieu de charger un lot dans une cabine, de le traiter puis de le décharger avant le cycle suivant, une configuration en ligne est conçue autour d’un flux. Les pièces avancent par convoyeur, navette, montage rotatif indexé ou mécanisme de transfert entre chambres, de sorte que le sablage s’intègre à un processus de fabrication connecté au lieu de constituer une étape de finition isolée.
Au sein de la famille plus large du sablage humide, du sablage en suspension et du vapor blasting, le format en ligne se définit moins par la physique du sablage que par l’architecture de production. Le principe fondamental reste le même : des particules abrasives sont mises en suspension dans l’eau, accélérées par l’air comprimé puis dirigées vers la surface d’une pièce pour la nettoyer, l’ébavurer, la texturer ou l’affiner. Ce qui change, c’est la présentation des pièces, la disposition des buses et la manière dont le système assure la continuité d’un cycle à l’autre.
Cette logique de production distingue fondamentalement les équipements en ligne des cabines compactes ou entièrement manuelles. Ils sont destinés au traitement de pièces récurrentes, à des exigences de cadence répétées et à la réduction des manipulations entre les étapes en amont et en aval. Un système de sablage humide en ligne peut donc se placer entre l’usinage et le lavage, entre le formage et le revêtement, ou entre la fabrication additive et l’inspection finale.
Ses principaux avantages techniques sont bien connus des utilisateurs du sablage humide. L’eau réduit les poussières, ce qui aide à contenir les particules fines dans la zone de travail. La phase aqueuse peut aussi réduire le risque d’incrustation des abrasifs dans de nombreuses surfaces sensibles ou tendres, et l’amortissement des impacts des particules favorise souvent une finition plus fine et plus uniforme qu’un sablage à sec agressif. Lorsque la machine comprend une gestion des recettes, un retour de pression et une maîtrise stable de la concentration de la suspension, la reproductibilité s’améliore encore.
Pour les concepteurs de lignes et les ingénieurs procédé, le principal avantage est généralement une automatisation assurant un débit stable. Comme le déplacement des pièces, le temps d’exposition aux buses, la pression de sablage et la durée des cycles peuvent tous être standardisés, la configuration en ligne assure une production plus prévisible qu’un travail en cabine manuelle. C’est important dans la fabrication d’outils, pour les composants emboutis ou usinés, le prétraitement avant revêtement et les programmes de finition esthétique où l’état de surface influe sur les performances en aval.
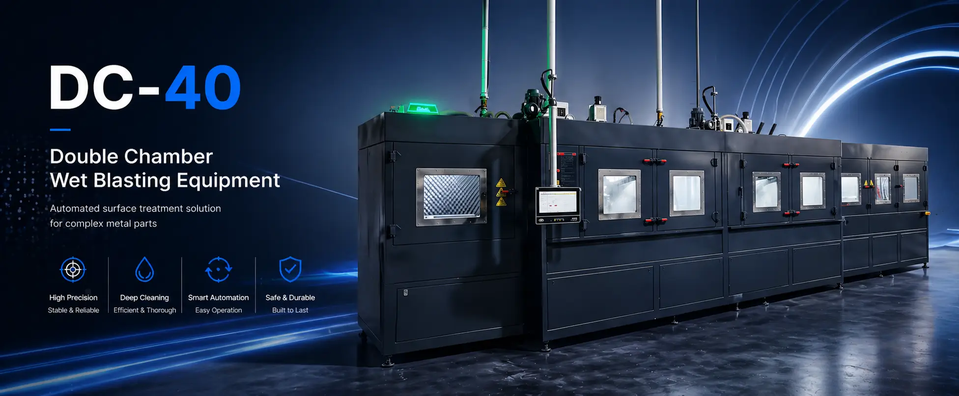
Les configurations des systèmes de sablage humide en ligne varient également beaucoup. Certains sont des machines à convoyeur à voie unique pour les pièces plates ou en forme de plaque. D’autres utilisent des navettes porte-pièces lorsque les pièces doivent être orientées avec précision. Les systèmes à double chambre ou à chambre de transfert peuvent faire se chevaucher les opérations de chargement et de sablage afin de réduire les temps d’inactivité. Dans tous les cas, la caractéristique déterminante est l’intégration du sablage humide à la logique d’une ligne de production plutôt qu’à un poste manuel autonome.
Comment fonctionne un système de sablage humide en ligne ?
Un système de sablage humide en ligne prépare une suspension abrasive contrôlée, l’achemine vers une ou plusieurs buses, traite les pièces au fil de leur déplacement sur un parcours défini, puis récupère la suspension usagée pour la recirculation et la séparation des déchets. Il en résulte un procédé de traitement de surface en circuit fermé qui peut être synchronisé avec la cadence de la ligne, la présentation des pièces et les exigences de contrôle qualité.
Préparation de la suspension dans un système de sablage humide en ligne
Le système commence par une cuve de suspension ou un puisard central où l’eau et les abrasifs sont mélangés. Dans une machine en ligne, cette étape est particulièrement importante, car le procédé ne s’interrompt pas entre les pièces comme c’est souvent le cas dans une cabine manuelle. La suspension doit rester stable pendant de longues périodes de fonctionnement, avec une concentration et une agitation maîtrisées afin que la première pièce et la centième subissent des conditions de sablage comparables.
Le choix des abrasifs dépend de l’application. Les granulométries fines sont courantes pour l’affinage des arêtes, les finitions mates esthétiques et l’ébavurage de pièces sensibles, tandis que des granulométries plus grossières peuvent être choisies pour le nettoyage intensif ou l’élimination de la calamine. Dans une configuration en ligne, les abrasifs doivent également correspondre à l’intervalle de maintenance prévu, à la charge de contaminants et à la stratégie de recirculation.
Alimentation en air comprimé et énergie des buses
Depuis la cuve de suspension, le mélange est pompé vers des pistolets de sablage ou des rampes de buses, où l’air comprimé accélère le flux abrasif vers la surface de la pièce. Dans un système en ligne, les buses peuvent être fixes, oscillantes, commandées par servomoteur ou programmées pour suivre des caractéristiques précises de la pièce. L’énergie transmise au substrat dépend de l’interaction entre la pression, le diamètre des buses, la distance de travail, la taille des abrasifs, l’angle d’impact et le temps d’exposition.
Comme les pièces se déplacent dans la machine, la disposition des buses relève de la conception du procédé et pas seulement du savoir-faire de l’opérateur. Les ingénieurs doivent déterminer si la pièce doit passer devant des pistolets fixes, s’arrêter à des postes de sablage, tourner dans des montages ou traverser plusieurs chambres. La réponse dépend de la géométrie des détails, des exigences d’uniformité de finition et du débit visé.
Manutention des pièces, indexation et reproductibilité
La manutention des pièces distingue un système de sablage humide en ligne. La machine peut utiliser une courroie, un convoyeur à mailles, une palette porte-pièce, un carrousel rotatif ou un bras de transfert pour présenter la pièce aux buses selon une orientation reproductible. Une bonne maîtrise de la présentation limite les variations de l’angle d’exposition et du temps de traitement, qui influent fortement sur le résultat de surface.
Pour les pièces de précision de grande valeur, le procédé de sablage est souvent conçu d’abord autour d’un montage reproductible, puis de la disposition des buses. C’est particulièrement vrai pour l’élimination des bavures, le conditionnement maîtrisé des arêtes ou la finition esthétique des surfaces apparentes. Si la pièce se déplace de façon imprévisible, même un circuit d’air et une suspension bien maîtrisés ne peuvent pas entièrement compenser.
Récupération en circuit fermé, décantation et maîtrise du brouillard
Après l’impact, la suspension s’écoule vers une zone de récupération où les abrasifs réutilisables et l’eau sont remis en circulation. Les fines usagées, les abrasifs fragmentés, les particules de bavures éliminées et les contaminants sont séparés progressivement par décantation, tamisage ou évacuation des sables usagés. Cette récupération de la suspension en circuit fermé est essentielle à la productivité en ligne, car elle réduit les interruptions, stabilise l’utilisation des abrasifs et aide à maîtriser les coûts d’exploitation.
L’eau réduit les poussières sèches, mais ne supprime pas le besoin d’extraction. Les systèmes en ligne nécessitent une circulation d’air maîtrisée et la collecte du brouillard afin de préserver la visibilité dans la zone de sablage et d’empêcher l’humidité de se propager aux zones de travail voisines. Cela devient d’autant plus important lorsque la machine est directement reliée à l’automatisation du chargement, au lavage, au séchage ou aux opérations de revêtement.
Commande PID et intégration à la ligne
En production en ligne, la stabilité du résultat compte davantage que la pression maximale. La commande PID permet au système de sablage de maintenir les conditions visées malgré les variations de demande, l’usure des buses ou la charge du procédé. La gestion des recettes dans l’IHM peut enregistrer les consignes de pression, le déplacement des buses, les paramètres des montages, la durée des cycles et les seuils d’alarme propres aux différentes familles de pièces.
Un système de sablage humide en ligne apporte une valeur ajoutée lorsqu’il transforme la finition, auparavant manuelle, en une variable de production maîtrisable.
Dans les configurations avancées, le système de sablage échange des signaux avec les convoyeurs, les robots, les lecteurs de codes-barres ou les contrôles qualité en aval. C’est pourquoi les concepteurs de lignes évaluent le sablage humide non seulement comme une technologie de finition, mais aussi comme une plateforme de commande de la production.
| Paramètre du procédé | Pratique courante en ligne | Importance |
|---|---|---|
| Pression de travail | Généralement maîtrisé dans une fenêtre de recette définie plutôt que réglé au cas par cas | Détermine le taux d’enlèvement, la régularité de finition et l’action sur les bavures |
| Concentration de la suspension abrasive | Maintenue dans une plage stable par la circulation et des corrections périodiques | Influe sur l’agressivité, la durée de vie des abrasifs et l’uniformité visuelle |
| Taille des particules abrasives | Les distributions granulométriques fines à moyennes sont courantes et choisies selon l’application | Influe sur la texture, la sensibilité des détails et l’intensité du nettoyage |
| Débit d’air requis | Dimensionné en fonction du nombre total de buses, du cycle de fonctionnement et des zones de sablage simultanées | Évite les chutes de pression dans un système en ligne à buses multiples |
| Taux de consommation des abrasifs | Dépend de la contamination, de la fragmentation, de l’efficacité du recyclage et du calendrier de nettoyage | Influe sur les coûts d’exploitation et la planification de la maintenance |
| Système de commande | Généralement un PLC/IHM avec retour de pression PID et recettes enregistrées | Favorise la reproductibilité, la traçabilité et l’intégration à la ligne |
Système de sablage humide en ligne, sablage à sec et autres méthodes
Un système de sablage humide en ligne est souvent comparé au sablage à sec, au grenaillage de précontrainte et à la tribofinition, car ces procédés peuvent tous modifier une surface, mais répondent à des problèmes de production différents. La comparaison pertinente ne consiste pas à déterminer si un procédé est universellement meilleur, mais à évaluer l’adéquation de chacun à une combinaison donnée de débit, de finition visée, de maîtrise des poussières et de sensibilité des opérations en aval.
Le sablage à sec reste efficace lorsque le nettoyage agressif ou la création de rugosité est prioritaire et que l’usine dispose déjà d’infrastructures solides de gestion des poussières. Toutefois, sur les lignes de production continue de pièces de précision ou d’aspect soigné, les abrasifs secs peuvent alourdir le nettoyage courant et accroître la sensibilité aux particules en suspension. Des informations générales sur le procédé figurent dans [la terminologie du sablage abrasif], tandis que le grenaillage est abordé plus précisément dans [la terminologie du grenaillage de précontrainte].
Le sablage humide en ligne est également avantageux dans les productions liées aux revêtements, où la régularité du substrat compte. Dans les processus de finition protectrice, l’état de la surface préparée peut fortement influer sur les performances ultérieures, un point largement reconnu dans les [recommandations de préparation de surface]. Cela ne signifie pas que le sablage humide remplace toutes les autres méthodes, mais il constitue souvent un compromis utile entre le nettoyage agressif à sec et la finition en masse sur de grandes surfaces.
| Critère d’évaluation | Sablage humide en ligne | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Production de poussières en suspension | Faible par rapport au sablage à sec, car l’eau limite les particules fines | Élevé si l’extraction n’est pas performante | Modéré, selon l’enceinte et le type d’abrasif | Peu de poussières à l’extérieur, mais les composés et les abrasifs doivent être gérés |
| Uniformité de la finition de surface | Élevée lorsque la présentation des pièces et la pression sont maîtrisées | Moyenne à élevée, mais plus sensible au comportement des abrasifs secs | Considération secondaire ; l’effet sur les contraintes est prioritaire | Convient au lissage en vrac, moins sélective dans les zones localisées |
| Risque d’incrustation d’abrasif | Réduit sur de nombreuses surfaces tendres ou revêtues grâce au film d’eau | Plus élevé sur certains substrats sensibles | Dépend de l’association abrasif-substrat | Mécanisme différent ; comparaison directe impossible |
| Adaptation à l’automatisation en ligne | Très adaptée aux convoyeurs, montages indexés et configurations à transfert entre chambres | Bonne, mais la maîtrise des poussières et le nettoyage peuvent être plus exigeants | Bonne dans les cellules dédiées au grenaillage de précontrainte | Limitée lorsqu’un traitement localisé est nécessaire |
| Application la mieux adaptée | Ébavurage continu, prétraitement, maîtrise de la texture, finition répétitive | Nettoyage intensif, élimination de la rouille, création de rugosité agressive | Conditionnement de surface lié à la fatigue | Lissage par lots et adoucissement en masse des arêtes |
| Profil environnemental et exigences de nettoyage | Zone de travail plus propre qu’en sablage à sec, avec gestion de la suspension nécessaire | Charge plus importante de gestion des poussières | Enceinte confinée nécessaire, mais généralement sans eau | Les composés humides et l’élimination des abrasifs doivent être gérés |
Caractéristiques clés à évaluer avant l’achat
La réussite d’un projet de sablage humide en ligne repose sur les détails d’ingénierie. Les acheteurs s’intéressent souvent d’abord à la largeur de la machine ou à la longueur du convoyeur, mais les questions essentielles sont la capacité du système à maintenir un procédé stable, la répétabilité de la présentation des pièces et l’adéquation de l’architecture de la ligne au débit réel de l’usine.
Pression de sablage et fenêtre de procédé
La première spécification à examiner n’est pas la pression maximale, mais la plage de régulation exploitable. La finition en ligne dépend généralement d’une fenêtre de procédé qualifiée plutôt que d’un sablage agressif. Les acheteurs devraient demander comment la pression est mesurée, si la machine utilise une régulation par retour et comment le système compense l’usure des buses ou les fluctuations de l’alimentation en air.
La même logique s’applique à la concentration de la suspension. Les systèmes en ligne fonctionnent plus longtemps et subissent une contamination plus continue qu’une cabine manuelle arrêtée entre les cycles. Le fournisseur doit expliquer comment la machine fait circuler la suspension, comment la concentration est vérifiée et comment l’élimination des déchets empêche les dérives du procédé au cours d’une équipe de production.
Précision des mouvements, trajectoire des buses et présentation des pièces
Une machine en ligne n’est performante que dans la mesure où sa manutention des pièces l’est. Le suivi du convoyeur, la répétabilité de l’indexation, la stabilité des montages et la précision du mouvement des buses influent directement sur la régularité de finition. Pour traiter des détails précis, des axes servo ou une oscillation guidée peuvent être nécessaires afin de maintenir le temps d’exposition dans les tolérances au point de sablage réel.
C’est souvent à ce niveau de détail d’ingénierie que se distingue une simple machine de transfert d’un véritable système de production. Si un composant tourne, bascule ou entre dans la zone de sablage à des hauteurs variables, le résultat du procédé varie avec lui. Les acheteurs devraient donc examiner les tolérances de positionnement mécanique, et pas seulement les spécifications de sablage.
Débit, synchronisation de la cadence et planification des utilités
Le débit doit être défini selon le mélange réel de pièces, et non selon la capacité théorique d’un cycle à vide. Dans une ligne, la mesure pertinente est la capacité du sablage à suivre ou à absorber la cadence des opérations d’usinage, de formage ou de lavage en amont. Si le sablage devient un goulot d’étranglement, l’efficacité de l’ensemble de la cellule en pâtit.
La planification des utilités est tout aussi importante. Les systèmes en ligne à buses multiples peuvent exiger un débit d’air comprimé supérieur aux prévisions initiales des acheteurs ; l’extraction du brouillard d’eau, la charge électrique et la conception du drainage doivent également être examinées dès la demande de devis. L’encombrement de la machine doit aussi prévoir l’accès à la maintenance, la zone de vidange des boues et tout besoin de séchage en aval.
IHM, gestion des données et accès à la maintenance
La commande par recettes dans l’IHM est particulièrement utile lorsqu’une même ligne traite plusieurs références. Selon les pièces, les réglages de pression, les durées de sablage, les mouvements des buses ou les montages peuvent varier. La possibilité d’enregistrer et de rappeler ces paramètres réduit le temps de réglage et aide à limiter les erreurs de l’opérateur.
L’accès à la maintenance doit être considéré comme une variable de production, et non comme une réflexion de dernière minute. L’accès facile aux pompes, aux buses, aux fenêtres, aux convoyeurs, aux filtres et aux points d’évacuation du sable usagé réduit les temps d’arrêt et rend la maintenance préventive réalisable. Si un système est difficile à nettoyer ou à inspecter, la stabilité du procédé se dégrade généralement au fil du temps.
Une liste de contrôle rigoureuse pour l’achat d’un système en ligne comprend généralement les points suivants :
- Définir la famille et l’orientation des pièces ainsi que la cadence de la ligne avant de choisir l’architecture du convoyeur ou des montages.
- Confirmer la finition visée, y compris les fenêtres requises pour l’élimination des bavures, la préparation des arêtes ou le prétraitement avant revêtement.
- Examiner la méthode de retour de pression et la logique de maîtrise de la concentration de la suspension.
- Vérifier le nombre de buses, la stratégie de gestion de leur usure et l’accessibilité pour les changements de série.
- Vérifier la précision de l’indexation du convoyeur ou la répétabilité des montages au poste de sablage.
- Évaluer l’extraction du brouillard, le drainage interne et les besoins de séchage en aval.
- Confirmer le stockage des recettes dans l’IHM, l’historique des alarmes et la structure des autorisations utilisateur.
- Examiner les besoins en air comprimé lorsque toutes les zones de sablage fonctionnent simultanément à pleine charge.
- Demander comment sont réalisées en pratique la décantation du sable usagé et, le cas échéant, sa vidange en une seule commande.
- S’assurer que l’agencement permet d’effectuer la maintenance en toute sécurité sans perturber la ligne environnante.
Applications dans différents secteurs
Un système de sablage humide en ligne convient particulièrement aux usines qui ont besoin d’un traitement de surface répétable intégré à un flux de production plus large. Il est courant lorsque les pièces se ressemblent suffisamment pour justifier une manutention dédiée et que la qualité du procédé est assez importante pour que la finition manuelle entraîne trop de variations.
Dans la fabrication d’outils de coupe, par exemple, la [préparation automatisée des arêtes d’outils de coupe] bénéficie d’une présentation fixe des pièces et d’un temps d’exposition contrôlé par recette, en particulier lorsque l’état des arêtes doit rester dans une fenêtre de procédé étroite. La logique en ligne est également utile pour l’ébavurage répétitif de composants usinés ou emboutis, car [l’ébavurage des pièces métalliques] peut être intégré près des opérations de production en amont au lieu d’être transféré dans une zone de finition distincte.
Le prétraitement constitue une autre application importante. Pour les pièces destinées à la peinture, à la phosphatation ou à d’autres étapes de conversion et de revêtement, le [sablage humide de prétraitement avant revêtement] peut être intégré comme étape stable de conditionnement de surface. Si la ligne doit combiner le sablage et la chimie de prétraitement dans un même flux de travail, une [ligne dédiée de sablage humide et de phosphatation] peut être plus adaptée qu’une cabine générique.
D’autres secteurs utilisent le sablage humide en ligne pour éliminer la calamine, traiter des pièces issues de la fabrication additive, effectuer un conditionnement apparenté au grenaillage de précontrainte, dépolir le verre à des fins décoratives et finir des boîtiers 3C. Le point commun est le besoin d’une action de surface reproductible générant moins de poussières qu’un procédé à sec en ligne ouverte.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes | Fabrication d’outils de coupe | Plaquettes en carbure, forets et fraises en bout | Préparation contrôlée des arêtes et conditionnement reproductible du facteur K |
| Élimination des bavures | Usinage de précision, emboutissage | Pièces de vannes, supports, petits boîtiers usinés | Ébavurage sélectif avec moins de variations liées à la main-d’œuvre |
| Élimination de la calamine | Forge et transformation de l’acier | Composants forgés, produits en barres, pièces traitées thermiquement | Élimination plus homogène des oxydes avant la finition ultérieure |
| Prétraitement avant revêtement | Automobile, quincaillerie et fournisseurs d’appareils électroménagers | Supports, enveloppes, pièces métalliques fabriquées | État du substrat plus régulier avant revêtement |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées comportant des canaux ou des surfaces complexes | Lissage de surface et élimination des résidus de poudre |
| Grenaillage léger de précontrainte / conditionnement | Production de composants mécaniques | Pièces métalliques fonctionnelles nécessitant un impact de surface contrôlé | Conditionnement de surface reproductible dans un environnement de ligne |
| Dépolissage du verre | Traitement technique et décoratif du verre | Panneaux, capots, éléments en verre spécial | Aspect mat uniforme et poussières contenues |
| Finition des appareils 3C | Chaîne d’approvisionnement électronique | Cadres, couvercles et boîtiers | Texture esthétique stable et toucher plus lisse |
Guide de sélection des équipements
Le choix d’un système de sablage humide en ligne consiste généralement à faire correspondre l’architecture de production à la famille de pièces. Un acheteur peut commencer par le développement par lots, passer ensuite à une production en chambre et enfin adopter un système de transfert intégré à la ligne lorsque la cadence et la présentation des pièces sont stabilisées. Cette progression est normale et explique pourquoi le choix de l’équipement doit tenir compte de l’extension future autant que du volume actuel.
Du sablage humide en R&D à la production en ligne
Au début du développement du procédé, un équipement flexible est souvent préférable à une installation entièrement en ligne. Un système de laboratoire tel que la [cellule robotisée de sablage humide RB-6] peut aider à qualifier les abrasifs, la pression et la stratégie de déplacement des buses avant de figer l’agencement de production. Une fois le procédé stabilisé, le choix s’oriente généralement vers des systèmes standardisés à chambre, une manutention pièce par pièce ou des machines à transfert continu.
Pour une production par lots modérée, une [cabine à chambre unique SC-40] peut rester la solution adaptée si la cadence est peu contraignante et si les familles de pièces changent fréquemment. Lorsque le débit augmente ou qu’il faut chevaucher le chargement et le sablage, un [système de sablage à double chambre DC-40] peut être envisagé si une étude du cycle confirme une réduction des temps d’inactivité dans le flux de production réel.
Adapter la géométrie à la configuration de la machine
La géométrie des pièces influe fortement sur le choix de l’équipement. Les composants plats peuvent convenir à des systèmes à convoyeur ou spécialement conçus pour les plaques, tandis que les barres à symétrie de révolution, les pièces 3D complexes ou les montages pièce par pièce peuvent nécessiter une manutention plus spécialisée. La réussite d’une configuration en ligne dépend de la stabilité de la pièce et de son accessibilité aux buses, sans complexifier inutilement les mouvements.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité de validation sur établi | Essais de laboratoire et traitement d’échantillons | Très petites pièces | Modérée | Évaluation initiale du procédé et choix des abrasifs |
| 2. Cellule robotisée de R&D | Développement et essais flexibles | Petites pièces de précision | Élevé | Validation des recettes, études de mouvement, essais sur échantillons |
| 3. Cabine standard de traitement par lots | Production par lots faible à moyenne | Pièces de petites à moyennes dimensions | Élevé | Ébavurage courant et finition mate |
| 4. Système dédié au traitement pièce par pièce | Flux répétitif de pièces individuelles | Pièces de dimensions moyennes | Élevé | Sablage d’une pièce par cycle avec montage stable |
| 5. Sablage humide multiaxe servo | Pièces mécaniques de précision | Pièces complexes de petites à moyennes dimensions | Très élevé | Géométrie complexe, traitement sélectif, préparation maîtrisée des arêtes |
| 6. Système en ligne pour pièces plates | Production continue de pièces plates | Pièces plates ou en forme de plaque | Élevé | Panneaux, plaques, boîtiers, prétraitement de grandes faces |
| 7. Système de transfert à double chambre | Production répétitive à débit plus élevé | Pièces répétitives de petites à moyennes dimensions | Élevé | Séquence de chargement/sablage/déchargement avec chevauchement |
| 8. Ligne intégrée entièrement en ligne | Production automatisée moyenne à élevée | Spécifique à l’application | Élevée et traçable | Prétraitement, ébavurage ou finition au sein de cellules de production reliées |
En pratique, la meilleure solution en ligne est rarement le plus grand système disponible. C’est celle qui concilie l’énergie de sablage, l’orientation des pièces, les efforts de maintenance et le respect de la cadence. Un système de transfert dédié plus petit peut être plus performant qu’une ligne générique plus grande s’il correspond mieux à la famille de pièces.
Coût, délai et retour sur investissement
Le prix d’un système de sablage humide en ligne dépend avant tout de l’architecture du procédé, et pas du seul sablage. Une machine de transfert entre chambres et une ligne entièrement intégrée à convoyeur utilisent toutes deux une suspension, de l’air comprimé et des circuits de récupération, mais la seconde nécessite bien davantage d’ingénierie pour la manutention, la commande, les protections et la synchronisation avec les équipements voisins.
Le niveau d’automatisation est un facteur de coût majeur. Plus le système doit effectuer automatiquement l’indexation, la détection des pièces, le déplacement des buses, le changement de recette, le transfert des charges, la gestion des boues et le traitement des alarmes, plus la commande et l’agencement mécanique comptent. C’est particulièrement vrai lorsque la ligne de sablage doit communiquer avec des robots, des laveuses, des sécheurs ou une logique de production de niveau MES.
La gestion des abrasifs est un autre facteur de coût parfois sous-estimé par les acheteurs. Les systèmes en ligne traitent des volumes plus continus ; la stabilité de la circulation, de la décantation, de l’évacuation des déchets et de la maîtrise de la contamination devient donc plus importante. Une meilleure gestion de la suspension coûte généralement davantage au départ, mais réduit souvent par la suite l’instabilité, les reprises et les arrêts de maintenance.
La maîtrise des poussières et du brouillard influe également sur le coût final du projet. Le sablage humide réduit les poussières sèches, mais une ligne de production a toujours besoin d’une extraction bien conçue pour maîtriser le brouillard d’eau, la perte de visibilité et la migration de l’humidité. Si la ligne alimente directement le séchage ou le revêtement, des étapes supplémentaires de séparation ou de manutention peuvent être justifiées.
Le délai doit être considéré comme indicatif et propre au projet, plutôt que fixe. Les systèmes standard à chambre et peu personnalisés sont normalement plus rapides que les lignes en ligne entièrement sur mesure. Le délai s’allonge si le projet comprend la conception de convoyeurs, des montages spéciaux, la programmation multiaxe, la qualification d’échantillons, des normes d’utilités inhabituelles ou la validation de plusieurs familles de pièces.
Le ROI du sablage humide en ligne résulte généralement de plusieurs gains modestes plutôt que d’un chiffre spectaculaire unique. L’un peut provenir de la réduction du travail d’ébavurage manuel. Un autre peut venir d’une adhérence plus stable du revêtement grâce à la régularité du prétraitement. D’autres gains peuvent découler de la baisse des reprises, de la diminution des rebuts esthétiques, de l’amélioration de la qualité des arêtes d’outils de coupe ou de la réduction des variations entre équipes.
Les dossiers de ROI les plus solides présentent généralement quatre caractéristiques. Premièrement, le procédé manuel ou semi-manuel actuel mobilise beaucoup de main-d’œuvre. Deuxièmement, la qualité de surface est directement liée aux performances en aval ou aux rebuts. Troisièmement, le volume de production est suffisant pour que la réduction des manipulations compte. Quatrièmement, la famille de pièces est assez stable pour que le système en ligne fonctionne avec peu de perturbations lors des changements de série.
Lorsque ces conditions sont réunies, un système de sablage humide en ligne relève moins de l’achat d’une machine autonome que d’un projet d’efficacité industrielle. L’analyse économique doit donc comparer le coût total du procédé, les pertes de qualité et la stabilité du débit, et pas seulement le coût d’investissement indiqué dans l’offre.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Un système de sablage humide en ligne convient-il aux petits lots ou uniquement à la production en grand volume ?
Il est plus efficace lorsque le flux des pièces est répétitif, mais ne se limite pas aux très grands volumes. Une production par petits ou moyens lots peut justifier un système de sablage humide en ligne si les pièces sont régulières, si les exigences de finition sont strictes et si la manutention manuelle provoque des variations. La question essentielle est de savoir si la logique de production bénéficie d’une présentation fixe et de durées de cycle reproductibles.
Peut-on effectuer des essais sur échantillons avant de finaliser l’agencement du système de sablage humide en ligne ?
Oui, et dans bien des cas, il convient de commencer par là. Les essais permettent de définir la granulométrie des abrasifs, la plage de pression, la disposition des buses, le temps d’exposition et la nécessité éventuelle de montages, d’une rotation ou d’arrêts indexés des pièces. Ce travail réduit le risque de surdimensionner ou de sous-dimensionner la ligne finale.
Quelles informations un acheteur doit-il préparer pour demander un devis de sablage humide en ligne ?
Les informations les plus utiles sont les plans des pièces, le type de matériau, les dimensions, la finition visée, le procédé actuel, le débit attendu et l’emplacement prévu dans la ligne de production. Il est également utile de préciser si le système doit être raccordé au lavage, au séchage, au revêtement, à des robots ou à des équipements d’inspection. Sans ces renseignements, une configuration en ligne peut sembler viable sur le papier tout en ne respectant pas la cadence réelle ou les contraintes de manutention.
L’installation et la mise en service d’un système de sablage humide en ligne sont-elles complexes ?
Elles sont généralement plus complexes que l’installation d’une cabine autonome, car l’intégration à la ligne, les utilités, les interverrouillages de sécurité, le drainage et la coordination avec les opérations en aval sont tous importants. La mise en service doit vérifier non seulement le fonctionnement du module de sablage, mais aussi sa bonne synchronisation avec les convoyeurs, les montages et les équipements voisins. La validation du procédé sur des pièces de production est généralement l’étape décisive.
Quels consommables et pièces de rechange faut-il prévoir dès le départ ?
La plupart des projets doivent prévoir un budget pour les abrasifs, les buses, les flexibles, les joints, les éléments de protection des fenêtres et les pièces d’usure des pompes ou des circuits de suspension. Pour les systèmes en ligne, la planification de la maintenance doit également couvrir l’élimination des sédiments, l’entretien des filtres ou de la collecte du brouillard et les points d’usure au contact des convoyeurs. Un approvisionnement fiable en pièces de rechange contribue autant à la disponibilité que la conception initiale de la machine.
Comment évaluer le service après-vente d’un système de sablage humide en ligne ?
La garantie compte, mais ne constitue qu’un aspect de l’évaluation. Les acheteurs devraient examiner la formation, le dépannage à distance, la réactivité pour les pièces de rechange, le réapprovisionnement en abrasifs et la capacité du fournisseur à affiner les recettes après le démarrage. Pour un système de sablage humide en ligne, un bon service après-vente est souvent directement lié à la stabilité de la ligne, car même une faible dérive du procédé peut affecter plusieurs opérations en aval.