Réponse rapide
Une machine compacte de sablage humide est généralement le bon choix lorsqu’un atelier a besoin d’un traitement de surface précis dans un espace réduit, sans renoncer à la maîtrise du procédé. Elle convient particulièrement à l’ébavurage, à la préparation des arêtes, à la texturation esthétique, aux pièces issues de la fabrication additive et au prétraitement avant revêtement, car la suspension aqueuse réduit les poussières en suspension et aide à obtenir une finition plus uniforme que de nombreux procédés à sec. Pour la plupart des acheteurs, son principal avantage n’est pas une cadence maximale, mais une finition stable et répétable dans les ateliers, les salles d’outillage, les laboratoires et les petites cellules de production.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage abrasif à l’eau avec une suspension et de l’air comprimé |
| Pression de travail | Généralement faible à modérée, selon le matériau de la pièce et la finition visée |
| Encombrement | Plus petite que de nombreux systèmes de production à grande échelle, adaptée aux cellules compactes |
| Comportement des poussières | Moins de poussières en suspension qu’avec le sablage à sec, l’eau limitant les particules fines |
| Applications courantes | Ébavurage de précision, préparation des arêtes, finition mate et prétraitement avant revêtement |
| Délai typique du projet | Généralement plus court pour les unités compactes standard ; plus long si des montages sur mesure ou des systèmes de mouvement sont nécessaires |
Qu’est-ce qu’une machine compacte de sablage humide ?
Une machine compacte de sablage humide est un système fermé de traitement de surface par abrasifs qui utilise de l’eau, des abrasifs et de l’air comprimé pour nettoyer, texturer, ébavurer ou affiner la surface d’une pièce dans un format peu encombrant. Au sein de la famille des procédés de sablage humide, aussi appelés sablage en suspension ou vapor blasting, la version compacte se distingue par son faible encombrement et son adaptation aux opérations techniques où la maîtrise du procédé compte davantage que le tonnage traité.
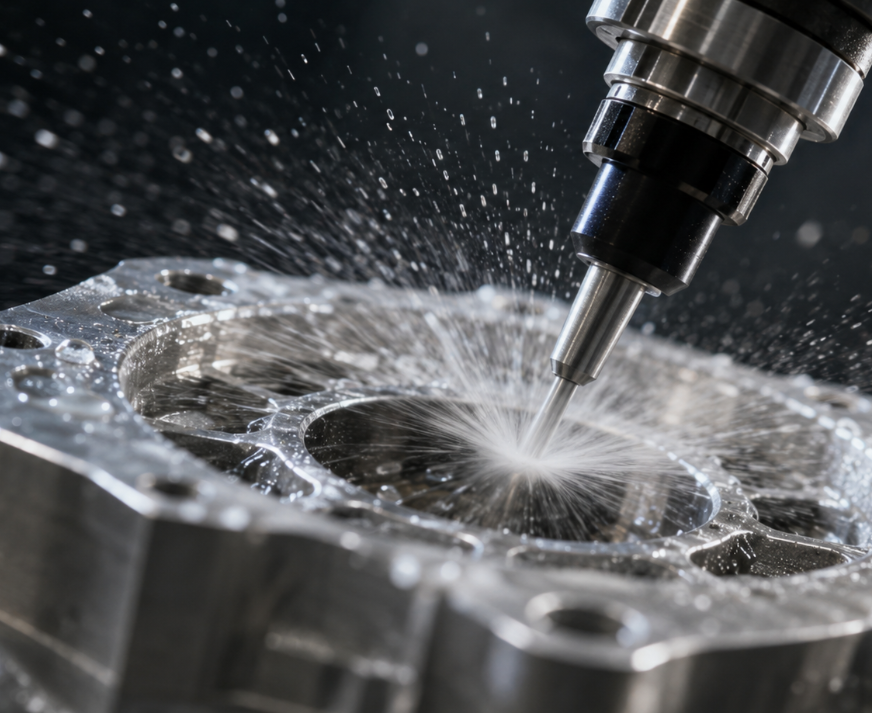
La machine maintient les particules abrasives en suspension dans l’eau puis projette ce mélange sur la pièce à travers une buse. Comme les abrasifs atteignent la surface dans une phase aqueuse, le procédé se comporte souvent différemment du sablage à sec. Sur de nombreuses pièces, il produit une texture visuelle plus fine, une finition plus uniforme et moins de poussières en suspension dans la zone de travail.
Compact ne signifie pas nécessairement que la machine est réservée aux travaux légers. Dans l’industrie, une machine compacte de sablage humide peut être utilisée pour la fabrication d’outils, les lignes de prototypes, la finition de composants médicaux, les boîtiers électroniques, les pièces métalliques issues de la fabrication additive ou les zones d’assistance à l’usinage de précision. Son format réduit signifie simplement qu’elle est conçue pour s’intégrer dans des implantations plus étroites, des laboratoires, des cellules d’ingénierie ou des opérations par petits lots.
Du point de vue des familles de procédés, elle relève du sablage abrasif, dont la terminologie générale est décrite ici. Ce qui la distingue du nettoyage abrasif à sec est le milieu en suspension. L’eau modifie l’impact des particules sur la surface, limite les poussières et peut réduire le risque d’attaque excessive des géométries délicates.
Pour de nombreux acheteurs, les principaux avantages sont d’ordre pratique. Le premier est la flexibilité du procédé compact: une même machine peut souvent traiter des essais, des petites séries et plusieurs types de pièces grâce au changement des montages. Le deuxième est la réduction des tâches de nettoyage par rapport au sablage à sec dans les ateliers fermés. Le troisième est la régularité de la finition, notamment lorsqu’on vise une surface mate esthétique, une arête d’outil maîtrisée ou un ébavurage sélectif sans modification dimensionnelle importante.
Une machine compacte de sablage humide peut être manuelle, semi-automatique ou équipée d’un contrôle des mouvements. Certains modèles sont de simples cabines. D’autres comprennent des plateaux tournants, des trajectoires de buses programmables ou des axes X/Y/Z commandés par servomoteurs pour obtenir une finition répétable. C’est important, car ces équipements sont souvent choisis non seulement pour gagner de la place au sol, mais aussi pour rapprocher le traitement de surface de l’usinage, de l’inspection ou de l’assemblage en amont.
Autrement dit, le caractère « compact » est autant opérationnel que dimensionnel. Le système s’intègre plus facilement dans une usine existante, peut être affecté plus facilement à une application spécialisée et se justifie plus aisément lorsque la cadence reste modérée mais que la répétabilité du procédé demeure importante.
Comment fonctionne une machine compacte de sablage humide ?
Une machine compacte de sablage humide mélange les abrasifs à l’eau, fait circuler la suspension dans un circuit d’alimentation maîtrisé, l’accélère avec de l’air comprimé puis récupère le mélange usagé dans une cabine fermée afin de le réutiliser et de séparer les déchets. Les principes physiques sont similaires à ceux des systèmes plus grands, mais les machines compactes sont optimisées pour les espaces restreints, les pièces de petit format et une portée plus courte pour l’opérateur.
Système de suspension et maintien des abrasifs en suspension
Le procédé commence dans une cuve ou un bac où l’eau et les abrasifs sont mélangés pour former une suspension. Le choix de l’abrasif dépend de la dureté du matériau, de la sensibilité des détails, de la finition souhaitée et du coût visé. Si la concentration de la suspension varie trop, le procédé devient irrégulier ; la conception de la cuve, le choix de la pompe et le mode de circulation sont donc importants, même sur les petites machines.
La constance de la suspension est particulièrement importante dans les équipements compacts, car les petites cuves peuvent être plus sensibles à l’accumulation de contaminants et aux variations de concentration au fil des cycles. Une unité bien conçue maintient une répartition exploitable des abrasifs pendant le sablage au lieu de les laisser décanter rapidement entre les passes.
Accélération par air comprimé et action des buses
La suspension est acheminée vers le pistolet de sablage et combinée à de l’air comprimé, qui accélère les particules vers la pièce. L’effet réel sur la surface dépend de la consigne de pression, du diamètre de la buse, de la distance de projection, de l’angle d’impact, de la taille des abrasifs et du temps d’exposition. Dans les équipements compacts, les distances internes plus courtes peuvent faciliter le contrôle par l’opérateur, mais rendent également la visibilité et la gestion du brouillard plus critiques.
Pour la finition de précision, l’objectif est rarement d’obtenir une agressivité maximale. L’opérateur ou le système de commande règle l’énergie afin que le jet élimine les bavures, modifie la texture ou affine une arête sans endommager les surfaces adjacentes. C’est pourquoi même une petite cabine bénéficie d’une pression stable et d’un positionnement rigoureux des buses.
Récupération en circuit fermé, décantation et maîtrise du brouillard
Après avoir heurté la pièce, la suspension s’écoule vers la zone de récupération. Les abrasifs réutilisables sont remis en circulation, tandis que les particules fines, les abrasifs brisés et les contaminants retirés se séparent progressivement par décantation ou lors des étapes prévues d’évacuation des déchets. La récupération de la suspension en circuit fermé réduit les pertes d’abrasifs, favorise la répétabilité et maintient la viabilité économique de la machine compacte pour les opérations techniques courantes.
L’eau limite les poussières sèches, mais les systèmes humides produisent tout de même du brouillard et de l’humidité en suspension dans la cabine. Une machine compacte nécessite donc une extraction et une gestion du flux d’air interne afin de préserver la visibilité et de réduire l’entraînement d’eau. Une mauvaise visibilité allonge les cycles et rend le geste de l’opérateur moins régulier.
Régulation de pression PID et gestion des recettes
Une machine compacte de sablage humide est bien plus utile lorsqu’elle maintient les conditions de sablage visées au lieu de se limiter à un réglage manuel approximatif. La régulation de pression PID contribue à stabiliser l’alimentation en suspension, ce qui est important lorsqu’une même pièce doit être traitée à plusieurs reprises avec un minimum de variation. L’enregistrement des recettes dans une IHM renforce la maîtrise en conservant les réglages de pression, la durée de sablage, les paramètres de mouvement et les rappels de maintenance.
En sablage humide compact, la réduction de l’encombrement n’apporte de valeur que si la stabilité du procédé est préservée.
Les paramètres suivants sont généralement examinés lors de l’évaluation technique :
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement réglée d’un niveau doux à modéré selon le substrat | Détermine le taux d’enlèvement, l’effet sur les arêtes et la texture de surface |
| Concentration de la suspension abrasive | Maintenue dans une plage de recette définie, souvent selon un rapport pondéral ou volumique | Influe sur l’uniformité de finition, l’agressivité et la répétabilité |
| Taille des particules abrasives | Les granulométries fines à moyennes sont courantes pour les applications compactes de précision | Influe sur l’évolution de Ra, l’ébavurage et l’aspect esthétique |
| Débit d’air requis | Dimensionné selon le diamètre des buses et le cycle de service de la machine | Évite les pertes de pression et l’instabilité du sablage |
| Taux de consommation des abrasifs | Dépend du type d’abrasif, de la charge de contaminants et de l’efficacité du recyclage | Détermine le coût des consommables et la fréquence de maintenance |
| Système de commande | Généralement PLC/IHM avec commande en retour et recettes enregistrées | Améliore la traçabilité et la répétabilité du fonctionnement |
Machine compacte de sablage humide, sablage à sec et autres méthodes
Une machine compacte de sablage humide est souvent comparée au sablage à sec, au grenaillage de précontrainte et à la tribofinition vibratoire, car ces quatre méthodes peuvent modifier la surface d’une pièce, mais de façons différentes et pour des objectifs de production distincts. Il ne s’agit pas de déterminer quelle technologie est universellement supérieure, mais laquelle correspond à la finition requise, aux contraintes d’espace et aux besoins de maîtrise du procédé.
Le sablage à sec reste utile pour le nettoyage agressif, l’élimination de la rouille et la rugosification lorsque le système de collecte des poussières est robuste et que la plage de finition est large. Dans les petites cellules, toutefois, la quantité de poussières, la visibilité et le temps de nettoyage peuvent devenir des contraintes. Le sablage humide convient souvent mieux lorsque la qualité esthétique, l’intégrité des arêtes ou la finesse du réglage du procédé priment sur l’attaque brute de la surface.
Le grenaillage de précontrainte a un objectif principal différent : il sert surtout à introduire des contraintes de compression bénéfiques, plutôt qu’à obtenir un aspect mat décoratif ou à éliminer des bavures. Un aperçu général de cette distinction est présenté dans les définitions du grenaillage de précontrainte. La tribofinition vibratoire, en revanche, est efficace pour le lissage par lots et l’adoucissement général des arêtes, mais elle est moins sélective lorsqu’une seule caractéristique ou une seule face doit être traitée.
Sur le plan environnemental et opérationnel, le sablage humide convient aussi à la préparation des surfaces avant revêtement, car il associe l’action abrasive à une réduction des poussières en suspension. Les ressources de l’AMPP consacrées à la préparation de surface fournissent un contexte plus large sur l’influence de l’état de surface sur les performances ultérieures du revêtement.
| Critère d’évaluation | Sablage humide compact | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Production de poussières en suspension | Faible par rapport au sablage à sec, car l’eau limite les particules fines | Élevée sauf si la collecte est très efficace | Modérée, selon l’enceinte et la gestion des abrasifs | Peu de poussières à l’extérieur, mais la suspension et les abrasifs doivent être gérés |
| Maîtrise de la finition de surface | Élevée pour l’aspect mat uniforme, l’ébavurage et le réglage précis de la texture | Modéré à élevé, souvent plus agressif | Principalement non destiné au réglage de la finition esthétique | Bon pour le lissage global, moins adapté à la sélectivité locale |
| Risque d’incrustation des abrasifs | Réduit sur de nombreuses surfaces sensibles grâce au film d’eau | Plus élevé sur certains matériaux tendres ou revêtus | Dépend de la combinaison d’abrasifs et de substrat | Mécanisme différent ; généralement évalué selon d’autres critères |
| Sélectivité des caractéristiques | Élevée avec le ciblage des buses, des masques ou des montages | Bonne, mais davantage dépendante de l’opérateur en travail manuel | Bonne dans les zones de grenaillage définies | Limitée pour un traitement localisé |
| Répétabilité | Élevée lorsque la pression et la suspension sont maîtrisées | Variable en travail manuel, meilleure avec l’automatisation | Élevée dans les procédés de grenaillage qualifiés | Modérée à élevée pour des lots réguliers |
| Application la mieux adaptée | Ébavurage de précision, préparation des arêtes et cellules compactes de finition | Nettoyage intensif, élimination de la rouille et rugosification | Amélioration de la tenue en fatigue et maîtrise des contraintes résiduelles | Lissage par lots et tribofinition |
Caractéristiques essentielles à évaluer avant l’achat
Le choix d’une machine compacte de sablage humide commence par une question pratique : est-elle destinée à des opérations techniques occasionnelles, à une production quotidienne dédiée ou à faire le lien entre le développement et l’automatisation complète ? La réponse détermine aussi bien la taille de la chambre que l’architecture de maîtrise de la suspension.
Stabilité de la pression et régularité de surface
La stabilité de la pression compte davantage que sa valeur maximale. Une machine dont la pression dérive pendant un cycle peut produire des résultats visiblement différents entre la première et la cinquième pièce. Les acheteurs doivent donc demander comment la pression est mesurée, comment le contrôleur corrige les écarts et si la valeur affichée reflète les conditions réelles de sablage plutôt que la seule alimentation en air.
La concentration de la suspension mérite la même attention. Dans une cabine compacte, le volume du procédé est plus réduit ; la contamination et la décantation peuvent donc modifier plus rapidement son comportement. Le fournisseur doit expliquer comment la machine maintient les abrasifs en suspension, comment les opérateurs surveillent l’état du mélange et comment les abrasifs ou les déchets sont ajustés en fonctionnement courant.
Encombrement compact et espace de travail utile
Un faible encombrement extérieur n’est intéressant que si l’espace de travail intérieur permet encore d’accueillir les pièces réelles, d’accéder aux montages et de déplacer les buses. Certains acheteurs se concentrent trop sur le gain de place au sol et négligent l’accès à la cabine, l’ergonomie de l’opérateur et la visibilité à travers la fenêtre. Si la machine est trop étroite pour la pièce, la durée du cycle et la régularité en pâtissent.
L’examen de l’encombrement doit aussi prévoir les dégagements nécessaires à l’entretien. Les pompes, buses, fenêtres, tuyaux et points d’évacuation des sédiments doivent tous rester accessibles. Une machine qui trouve facilement sa place dans un coin mais se révèle difficile à entretenir peut entraîner des arrêts évitables.
Précision des mouvements, IHM et maîtrise des recettes
Pour les opérations exigeant une grande répétabilité, la commande des mouvements peut compter autant que la puissance de sablage. Des axes à servomoteurs, des trajectoires de buses fixes, des montages rotatifs ou un chargement assisté par robot peuvent réduire les variations dues à l’opérateur et mieux adapter la machine compacte à une production qualifiée. C’est important lorsque l’objectif est la préparation des arêtes, l’ébavurage sélectif ou une texture esthétique définie avec précision.
Si une liaison servo des axes X/Y/Z et une gestion des recettes par IHM avec des niveaux d’autorisation hiérarchisés sont proposées, il convient de confirmer la configuration fournie et d’en vérifier les performances. Dans la pratique, les acheteurs doivent demander comment ces fonctions contribuent à la répétabilité réelle entre pièces, en tenant compte des tolérances des montages, de l’usure des buses et de l’état des abrasifs.
Réseaux, gestion des déchets et sécurité
Une machine compacte de sablage humide nécessite tout de même un examen rigoureux des réseaux. Les besoins en air comprimé, les exigences électriques, la gestion de l’eau, le drainage et l’extraction du brouillard doivent être vérifiés avant de planifier l’installation. Les machines compactes étant souvent placées près des zones d’usinage ou d’inspection, le bruit, le confinement des projections et la propreté des opérations de maintenance comptent également.
Les dispositifs de sécurité doivent inclure l’intégrité de l’enceinte, la protection de la fenêtre, l’accès aux arrêts d’urgence, l’étanchéité des gants ou de la porte le cas échéant et une évacuation maîtrisée des déchets. La décantation automatique et l’évacuation facile des boues sont plus importantes qu’il n’y paraît dans un devis, car la facilité d’entretien influe fortement sur la régularité du procédé à long terme.
La liste de contrôle suivante peut guider les achats :
- Définir le matériau et la géométrie des pièces ainsi que l’objectif de finition précis avant de comparer les modèles.
- Vérifier que l’espace utile de la cabine peut accueillir la plus grande pièce réelle et les dégagements nécessaires au montage.
- Confirmer le mode de régulation de la pression, et pas seulement sa plage nominale.
- Examiner la circulation et l’agitation de la suspension ainsi que la gestion des contaminants.
- Vérifier que l’IHM peut enregistrer des recettes pour plusieurs familles de pièces.
- Évaluer la visibilité de l’opérateur, l’éclairage intérieur et les performances d’extraction du brouillard.
- Demander la fréquence habituelle de remplacement des pièces d’usure avec la granulométrie d’abrasif prévue.
- Vérifier les besoins en air comprimé, la charge électrique et les exigences de drainage ou de gestion de l’eau.
- Examiner l’évacuation des abrasifs usés et les besoins de nettoyage en fonctionnement quotidien.
- Déterminer si une évolution vers une ligne de production est probable, puis choisir la commande en conséquence.
Applications dans différents secteurs
La machine compacte de sablage humide est utilisée dans de nombreux secteurs, car beaucoup de pièces modernes nécessitent un traitement de surface localisé et répétable sans l’encombrement ni la cadence d’une ligne de sablage complète. Elle est particulièrement utile lorsque les pièces sont de petite ou moyenne taille, que la qualité de finition est visible ou fonctionnelle et que l’espace dans l’atelier est limité.
La fabrication d’outils en est un exemple majeur. La préparation des arêtes des outils de coupe nécessite souvent une action abrasive stable sur les plaquettes, les forets et les fraises en bout afin de préparer l’arête de coupe sans l’arrondir de façon incontrôlée. Le sablage humide compact convient bien à ce cas, car les pièces restent de dimensions maîtrisables et l’avantage du procédé repose sur la répétabilité plutôt que sur une enceinte de grandes dimensions destinée à la production à haut volume.
Les pièces métalliques de précision constituent un autre domaine d’application important. L’ébavurage sélectif de pièces métalliques peut être évalué ou réalisé dans un équipement compact lorsque des détails délicats, des trous sécants ou des surfaces usinées coûteuses rendent l’ébavurage manuel lent ou irrégulier. Le procédé humide fermé présente également un intérêt lorsque la cellule de finition se trouve près des machines CNC.
Le prétraitement avant revêtement convient également. Sur les supports, boîtiers et composants fabriqués, le sablage humide de prétraitement avant revêtement peut créer une surface plus propre et plus uniforme avant les étapes ultérieures de peinture ou de revêtement de conversion. Dans certaines usines, un équipement compact sert à valider la fenêtre de traitement de surface avant d’investir dans une ligne intégrée de prétraitement plus importante.
Le procédé s’étend également à la fabrication additive, au conditionnement de surface de type grenaillage, au dépolissage du verre et à la finition esthétique des produits 3C. Ces applications sont très diverses, mais ont un besoin commun : obtenir un effet de surface maîtrisé dans un espace de travail confiné.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes | Outils de coupe en carbure | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et état plus uniforme des arêtes de coupe |
| Élimination des bavures | Usinage de précision et emboutissage | Petites pièces métalliques usinées ou embouties | Ébavurage sélectif réduisant les variations du travail manuel |
| Élimination de la calamine | Forge et transformation de l’acier | Pièces forgées, composants traités thermiquement et tronçons de barres | Nettoyage des oxydes et préparation de surface plus homogènes |
| Prétraitement avant revêtement | Automobile, quincaillerie et fournisseurs d’appareils électroménagers | Supports, boîtiers et pièces fabriquées | Substrat plus propre et meilleure régularité avant revêtement |
| Post-traitement AM | Fabrication additive | Composants métalliques imprimés en 3D | Lissage de surface et élimination de poudre ou de résidus sur des formes complexes |
| Grenaillage léger de précontrainte / conditionnement | Ingénierie générale | Composants métalliques fonctionnels | Effet de surface maîtrisé lorsque l’on privilégie un impact plus doux |
| Dépolissage du verre | Transformation du verre | Panneaux décoratifs et petites pièces en verre technique | Aspect mat uniforme et moindre charge de poussières |
| Finition des appareils 3C | Chaîne d’approvisionnement électronique | Cadres, coques et boîtiers | Maîtrise fine de la texture et régularité esthétique |
Guide de sélection des équipements
Une machine compacte de sablage humide constitue souvent la première étape d’une stratégie d’équipement plus large, et non son aboutissement. Les acheteurs peuvent commencer par une unité compacte lorsque l’espace au sol est limité, que le volume de pièces reste modeste ou que l’application nécessite encore une mise au point. Le meilleur choix dépend donc à la fois de la charge de travail actuelle et de l’évolution probable.
Adapter le sablage humide compact aux objectifs de production
Si le besoin principal est d’effectuer des opérations techniques flexibles, un système compact manuel ou destiné à la R&D convient généralement. Si le procédé est déjà stable et la présentation des pièces régulière, une machine plus spécialisée équipée de servomoteurs ou de montages dédiés peut constituer un meilleur investissement. L’essentiel est de choisir une plateforme compacte adaptée au niveau de répétabilité requis.
Par exemple, une cellule R&D peut privilégier les changements de recettes, les petits échantillons et les essais rapides. Un système compact destiné à la production peut plutôt privilégier les montages fixes, une durée de cycle prévisible et une formation plus simple des opérateurs. Les deux sont compacts, mais répondent à des besoins différents.
Quand choisir un système de sablage humide standard ou automatisé ?
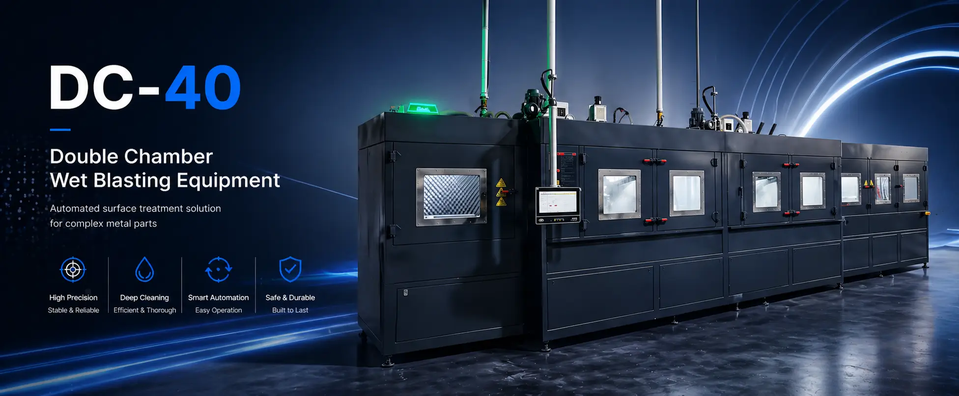
Un équipement compact ne constitue pas toujours la solution finale. Lorsque les pièces deviennent plus grandes, plus nombreuses ou plus spécifiques sur le plan géométrique, une machine standard à chambre simple ou double, ou dédiée à une application, peut être plus efficace. Dans la gamme DasiAuto, la cellule flexible de sablage humide RB-6 pour la R&D convient aux travaux de développement, tandis qu’une cabine à chambre simple pour le traitement par lots convient mieux à la production courante par lots.
La matrice de sélection ci-dessous illustre cette évolution, des cellules compactes flexibles aux configurations plus spécialisées ou à cadence supérieure.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité d’évaluation de paillasse | Essais de faisabilité et très faibles volumes | Très petites pièces | Modéré | Évaluation initiale du procédé et contrôle d’échantillons |
| 2. Cabine compacte manuelle | Finition technique à faible volume | Petites pièces | Modéré à élevé | Ébavurage, retouche esthétique et finition de prototypes |
| 3. Cellule de laboratoire / R&D | Développement et validation du procédé | Petites pièces de précision | Élevé | Études de plans d’expériences, essais d’échantillons et développement de recettes |
| 4. Cabine standard à chambre simple | Production par petits et moyens lots | Pièces de petites à moyennes dimensions | Élevé | Ébavurage courant, finition mate et procédés validés |
| 5. Système dédié au traitement pièce par pièce | Traitement répétitif d’une pièce par cycle | Pièces individuelles de taille moyenne | Élevé | Sablage stable de pièces individuelles avec manutention dédiée |
| 6. Système multi-axes à servomoteurs | Composants mécaniques de précision | Pièces complexes de petites à moyennes dimensions | Très élevé | Géométries complexes, sablage sélectif et maîtrise des arêtes |
| 7. Système de production à double chambre | Production par lots à volume supérieur | Pièces répétitives de petites à moyennes dimensions | Élevé | Chargement continu avec réduction des temps d’inactivité |
| 8. Cellule intégrée en ligne | Lignes de production automatisées | Spécifique à l’application | Élevée et traçable | Prétraitement et opérations de finition associées |
Le segment compact est particulièrement intéressant lorsque le procédé est technique, mais que les volumes ne justifient pas une ligne de grande taille. Il peut également servir d’étape pilote avant une montée en échelle. Si la machine compacte a déjà permis d’établir des recettes stables et une logique de bridage, le passage à des plateformes dédiées est plus facile lorsque la demande augmente.
Coûts, délais et retour sur investissement
Le coût d’une machine compacte de sablage humide dépend de bien plus que ses dimensions extérieures. Une cabine simple à sablage manuel, commandes standard et circuit de récupération élémentaire appartient à une catégorie différente d’une machine compacte équipée de servomoteurs, d’une gestion avancée de la suspension, d’un enregistrement des recettes, d’un contrôle du brouillard et de montages personnalisés. Les acheteurs doivent donc comparer le contenu des systèmes plutôt que d’utiliser l’encombrement comme indicateur de prix.
La complexité de la configuration est l’un des principaux facteurs de coût. Plus la machine doit automatiser la stabilité de la pression, le mouvement des buses, la gestion des déchets et le changement de recettes, plus les travaux d’ingénierie nécessaires sont importants. Cela ne signifie pas qu’elle est inutilement coûteuse ; cela reflète simplement la différence entre une cabine polyvalente et un équipement de production technique.
La conception du système abrasif influe également sur le coût. Certaines applications tolèrent une gestion simple des abrasifs et des cycles de nettoyage courts. D’autres exigent un contrôle plus strict de la concentration, de la contamination ou des changements de série, car une faible dérive du procédé suffit à modifier le résultat. Dans ce cas, une meilleure circulation de la suspension et une gestion améliorée des déchets se traduisent souvent par une qualité plus régulière plutôt que par une hausse de la production brute.
Il est préférable d’exprimer le délai de livraison sous forme d’une plage indicative plutôt que comme une promesse ferme. Les cabines compactes standard sont généralement fournies plus rapidement, car leur plateforme mécanique est déjà définie. Le délai s’allonge habituellement si l’acheteur demande des montages sur mesure, des exigences électriques particulières, des axes de mouvement, des essais de validation ou une intégration aux équipements en amont et en aval.
Le retour sur investissement doit être évalué de manière structurée, sans recourir à des délais de rentabilité génériques inventés. Il peut provenir de la réduction de la main-d’œuvre d’ébavurage manuel, d’une meilleure régularité avant revêtement, d’une qualité esthétique plus prévisible ou de meilleures performances des outils après une préparation maîtrisée des arêtes. Il peut aussi résulter d’une réduction des rebuts et des reprises, ainsi que d’un transfert plus rapide du procédé du développement vers la production courante.
Dans les installations compactes, l’utilisation efficace de l’espace constitue un autre facteur de retour sur investissement. Une machine de petite taille produisant des résultats stables peut permettre à l’usine d’ajouter une opération de finition près de l’usinage ou de l’inspection sans créer de salle de sablage séparée. Cela peut réduire les déplacements des pièces, simplifier la supervision et accélérer la prise en compte des modifications techniques.
Le cadre d’évaluation du retour sur investissement le plus utile repose sur cinq questions. Quelle part de la main-d’œuvre est remplacée ou stabilisée ? Quels défauts ou travaux de reprise sont réduits ? Quelle surface au sol le nouveau procédé occupe-t-il ? Dans quelle mesure la valeur du produit dépend-elle de la qualité de surface ? Et la même machine compacte peut-elle traiter plusieurs familles de pièces au fil du temps ? Si les réponses sont favorables, même un système de capacité modeste peut présenter un intérêt économique solide.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit sur la page À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Une machine compacte de sablage humide convient-elle uniquement aux laboratoires ou aussi à la production quotidienne ?
Elle peut convenir aux deux, selon sa configuration et l’objectif de production. De nombreux systèmes compacts sont installés pour le traitement quotidien par lots de pièces petites à moyennes lorsque la cadence requise est modérée. Les principales limites concernent généralement le débit et l’espace de travail, et non les capacités de finition de base.
Quelles informations l’acheteur doit-il fournir avant de demander un devis ?
Les informations les plus utiles sont les plans ou photos des pièces, le type de matériau, les dimensions, la finition visée, le procédé actuel, la production attendue et les éléments sensibles aux tolérances. Pour l’ébavurage ou la préparation des arêtes, le fournisseur doit également savoir où le traitement doit avoir lieu ou être évité. Ces renseignements aident à définir la disposition des buses, la granulométrie des abrasifs, le principe de bridage et l’adéquation du format compact.
Des essais sur échantillons peuvent-ils être réalisés avant de confirmer la conception définitive d’une machine compacte de sablage humide ?
Oui, et cette étape est souvent importante pour les applications techniques. Les essais sur échantillons aident à définir le choix des abrasifs, la plage de pression, la durée de sablage et la possibilité d’obtenir la finition souhaitée sans modification géométrique indésirable. Ils réduisent également le risque de spécifier une machine sous-configurée ou inutilement complexe.
L’installation et la mise en service d’une machine compacte de sablage humide sont-elles difficiles ?
L’installation est généralement plus simple que celle d’une grande ligne de sablage, mais la préparation des réseaux reste importante. L’air comprimé, l’alimentation électrique, le drainage ou la gestion de l’eau ainsi que les dégagements de maintenance doivent tous être vérifiés à l’avance. La mise en service doit inclure la vérification du procédé sur de véritables pièces, et pas seulement un démarrage à vide.
Quels consommables et pièces de rechange faut-il prévoir dès le départ ?
La plupart des utilisateurs doivent prévoir les abrasifs, les buses, les joints, les tuyaux, les protections de fenêtre et les autres composants d’usure du circuit d’alimentation en suspension. La planification de la maintenance doit aussi tenir compte de l’évacuation des boues et du nettoyage lors des changements de matériau ou d’abrasif. Une gestion régulière des consommables contribue à la répétabilité du procédé.
Comment évaluer le service après-vente d’une machine compacte de sablage humide ?
La garantie n’est qu’un aspect de l’évaluation. Les acheteurs doivent également examiner la disponibilité des pièces de rechange, le réapprovisionnement en abrasifs, le dépannage à distance, la formation des opérateurs et la capacité du fournisseur à affiner les recettes après l’installation. La qualité du service après-vente est importante pour une machine compacte de sablage humide, souvent appelée à traiter plusieurs familles de pièces et à répondre à des exigences de procédé évolutives.