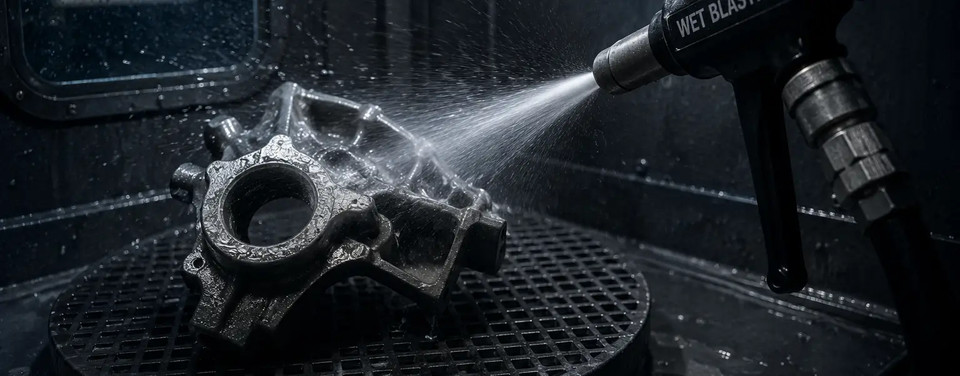
Réponse rapide
Une machine de sablage humide à convoyeur est généralement le bon choix lorsque les pièces nécessitent un traitement de surface continu ou indexé, à une cadence supérieure à celle d’une cabine par lots. Au lieu de charger et décharger une chambre à chaque cycle, les pièces traversent la zone de sablage sur un convoyeur, tandis que la suspension, l’air comprimé et les commandes du procédé assurent une finition répétable. Cette configuration est couramment utilisée pour l’ébavurage, le décalaminage, le prétraitement avant revêtement et la finition esthétique lorsque l’équilibrage de ligne, l’orientation des pièces et la stabilité d’un cycle à l’autre priment sur la flexibilité ponctuelle.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage abrasif humide en enceinte fermée avec transport des pièces par convoyeur |
| Mode de fonctionnement | Flux de production continu, indexé ou adapté au takt |
| Comportement des poussières | Peu de poussières en suspension par rapport au sablage à sec, l’eau limitant la dispersion des particules fines |
| Niveau de production le mieux adapté | Cadence moyenne à élevée, pièces répétitives et production intégrée à la ligne |
| Applications courantes | Ébavurage, décalaminage, prétraitement, finition mate et traitement de barres ou de plaques |
| Délai typique du projet | Les systèmes standardisés ont généralement un délai plus court que les cellules en ligne fortement personnalisées |
Qu’est-ce qu’une machine de sablage humide à convoyeur ?
Une machine de sablage humide à convoyeur est un système industriel de traitement de surface qui associe le sablage abrasif humide au transport automatique des pièces. Au lieu d’interrompre le procédé pour charger chaque montage, les pièces traversent une chambre de sablage sur une bande, des rouleaux, une chaîne, un système de suspension ou un convoyeur sur mesure. Les buses restent fixes ou sont commandées par servomoteurs, tandis que le convoyeur détermine le temps de séjour des pièces dans la zone de traitement.
Au sein de la famille du sablage humide, ce type de machine relève du segment en ligne ou quasi intégré à la ligne, plutôt que des cabines de traitement par lots. Le milieu de sablage reste une suspension d’eau et d’abrasif accélérée par l’air comprimé, mais la logique de production change nettement. Le système est conçu autour du flux, de la cadence et de l’intégration à la ligne, et non de cycles isolés en chambre.
Cette distinction est importante, car de nombreux problèmes de finition ne sont pas dus à la seule énergie de sablage, mais aux variations d’orientation au chargement, à l’irrégularité du temps d’exposition et aux manipulations dépendantes de l’opérateur. Une machine à convoyeur réduit ces variables en présentant les pièces à la zone de sablage de façon plus répétable, ce qui est particulièrement utile pour les produits répétitifs, les composants plats, les pièces longues et les fabrications pilotées au takt.
Du point de vue de l’ingénierie des surfaces, le procédé associe les avantages connus du sablage humide à un mode de transport plus automatisé. L’eau limite les poussières, amortit l’impact par rapport à de nombreux systèmes à sec et peut réduire le risque d’incrustation d’abrasifs dans les surfaces sensibles. Il en résulte souvent une finition plus fine et plus uniforme, avec une meilleure maîtrise de l’aspect mat, de l’intensité d’ébavurage, du nettoyage des oxydes ou de la régularité du prétraitement.
Dans l’industrie, il est préférable de considérer cette machine comme une plateforme de traitement de surface à flux continu . Selon la géométrie et la cadence requise, elle peut être conçue pour une voie simple ou double, des pièces larges, des barres ou un transfert aérien. Certains systèmes fonctionnent en continu ; d’autres utilisent un déplacement indexé, avec de brèves pauses de la pièce dans une ou plusieurs stations de sablage.
Cette configuration est particulièrement pertinente lorsque les chambres de traitement par lots créent un goulot d’étranglement. Si les opérations en amont et en aval se déroulent déjà en séquence, un flux organisé autour d’une cabine peut ajouter de la main-d’œuvre, des temps d’attente et des risques de mélange des pièces. Le sablage humide par convoyeur y remédie en créant un flux de matière plus prévisible entre l’usinage, le forgeage, la fabrication additive, le prétraitement avant revêtement, le nettoyage et l’inspection.
Pour les acheteurs, les principaux avantages ne se limitent pas à la productivité. Une machine de sablage humide à convoyeur favorise également une orientation constante des pièces, l’intégration de recettes standardisées, une distance stable entre les buses et les pièces, ainsi qu’une meilleure base pour le suivi de la production. Ces caractéristiques expliquent l’utilisation des systèmes à convoyeur aussi bien pour le nettoyage industriel intensif que pour l’ébavurage de précision et le conditionnement esthétique des surfaces.
Comment fonctionne une machine de sablage humide à convoyeur ?
Une machine de sablage humide à convoyeur fait circuler la suspension jusqu’aux buses de sablage, l’accélère à l’aide d’air comprimé, expose les pièces en mouvement au jet dans une chambre fermée, puis récupère le mélange usagé d’eau et d’abrasifs pour le recirculer et séparer les déchets. Le principe de sablage est le même que dans les autres systèmes humides, mais le minutage et la géométrie sont synchronisés avec le transport par convoyeur.
Préparation de la suspension et maîtrise des abrasifs
La première étape est la préparation de la suspension. L’eau et les abrasifs sont mélangés dans une cuve ou un bac, puis maintenus en suspension par agitation ou circulation afin de répartir uniformément les particules. Si les abrasifs décantent excessivement, l’intensité du jet peut dériver en cours de fonctionnement, surtout lors des longues séries de production.
La suspension est une variable du procédé, et pas seulement un mélange consommable. Le type d’abrasif, la distribution granulométrique, la concentration, le niveau de contamination et le taux de fragmentation influent tous sur la surface finale. Ces variables sont encore plus importantes dans une machine à convoyeur, souvent destinée à fonctionner en continu pendant de longues périodes plutôt que par cycles courts.
Accélération par air comprimé et disposition des buses
La suspension est acheminée vers les pistolets ou les rampes de sablage, où l’air comprimé accélère le mélange d’eau et d’abrasifs en direction de la pièce mobile. Selon la conception de la machine, les buses peuvent être disposées au-dessus, au-dessous, sur les côtés ou selon plusieurs angles afin de traiter les arêtes, les faces, les rainures et les surfaces formées. Les pièces larges peuvent nécessiter des jets qui se chevauchent, tandis que les barres ou profilés peuvent exiger une exposition circonférentielle.
La disposition des buses dépend directement de la conception du convoyeur. Une bande plate convient à certaines pièces, mais peut masquer leur face inférieure. Lorsque plusieurs faces doivent être exposées, il peut être nécessaire d’utiliser des rouleaux, des montages suspendus, des supports rotatifs ou des dispositifs d’orientation en passage. Autrement dit, une machine de sablage humide à convoyeur n’est pas simplement une cabine à laquelle on a ajouté une bande motorisée : le système de transport fait partie intégrante de l’architecture du procédé.
Mouvement du convoyeur, temps de séjour et régularité de surface
Une fois la pièce entrée dans la chambre, le convoyeur détermine la durée de son passage dans la zone de sablage. Certains systèmes utilisent une vitesse de bande constante. D’autres avancent par indexation d’une pièce à l’autre, ou comportent plusieurs zones avec des intensités de buses distinctes. La finition dépend donc conjointement de la pression, de l’état de la suspension, de la géométrie des buses et de la vitesse du convoyeur.
C’est là que la régulation de la vitesse du convoyeur devient essentielle. Si la vitesse de ligne dérive ou si les pièces s’inclinent de façon imprévisible, le résultat de surface varie même lorsque la pression reste stable. Les systèmes de production privilégient donc le positionnement répétable des pièces, le suivi de la bande, l’orientation des montages et la synchronisation avec le profil de sablage.
Récupération en circuit fermé, décantation et gestion du brouillard
Après l’impact, la suspension s’écoule vers le système de collecte et de récupération. L’eau et les abrasifs réutilisables sont remis en circulation, tandis que les particules fines, les abrasifs brisés et les contaminants retirés sont séparés progressivement par décantation, filtration, tamisage ou évacuation. Une récupération efficace récupération de la suspension en circuit fermé maintient la stabilité de la machine pendant les longues séries et réduit les pertes inutiles de consommables.
L’eau limite les poussières sèches, mais ne supprime pas le besoin d’extraction. Les chambres de sablage humide produisent tout de même des éclaboussures, du brouillard et des contaminants fins en suspension, qu’il faut gérer pour préserver la visibilité et la propreté et protéger les équipements voisins. C’est pourquoi les systèmes industriels intègrent un drainage adapté, l’étanchéité de l’enceinte et la collecte du brouillard, au lieu de compter uniquement sur la phase aqueuse.
Régulation de pression PID et logique de recettes en sablage humide à convoyeur
Comme les systèmes à convoyeur fonctionnent souvent à cadence de production, une dérive du procédé peut affecter un grand nombre de pièces avant que l’opérateur ne la remarque. La régulation de pression PID aide à maintenir des conditions de sablage plus stables pendant les longues équipes. La gestion des recettes peut également enregistrer la vitesse de ligne, les groupes de buses, la pression, les concentrations de suspension visées et les temps d’exposition propres à chaque produit.
Lorsque la géométrie varie, un mouvement des buses par servomoteurs ou une liaison des axes X/Y/Z peut être ajouté afin de maintenir une distance de projection ou une trajectoire de balayage plus précise. Sur les lignes plus simples, les buses restent fixes et la stabilité du procédé dépend surtout d’une orientation répétable des pièces et d’un convoyage régulier. Dans les deux cas, le principe reste le même : maintenir l’énergie appliquée à la surface dans une fenêtre de fonctionnement définie.
En sablage humide à convoyeur, la cadence n’apporte de valeur que si la vitesse de transport, l’état de la suspension et l’exposition aux buses restent synchronisés.
| Paramètre du procédé | Pratique habituelle sur convoyeur | Importance |
|---|---|---|
| Pression de travail | Généralement régulée dans une plage basse à moyenne adaptée à l’application | Détermine le taux d’enlèvement, la qualité de finition et la protection du substrat |
| Concentration de la suspension abrasive | Généralement maintenue à un rapport abrasif/eau défini pendant la production | Influe sur l’action abrasive, la régularité de surface et la stabilité de circulation des abrasifs |
| Taille des particules abrasives | Des granulométries fines à moyennes sont courantes selon les objectifs d’ébavurage, de nettoyage ou de prétraitement | Modifie la texture, l’effet sur les arêtes et l’agressivité |
| Débit d’air requis | Dimensionné selon le nombre et le diamètre des buses ainsi que le cycle de service du convoyeur | Évite les chutes de pression en fonctionnement continu |
| Taux de consommation des abrasifs | Dépend de la charge de contaminants, de la fragmentation, des pertes par entraînement et de l’efficacité de récupération | Influe sur les coûts d’exploitation et la planification du réapprovisionnement |
| Système de commande | PLC/IHM, gestion des recettes et, souvent, pression régulée par PID dans les systèmes de production | Favorise la répétabilité, la gestion des alarmes et l’intégration à la ligne |
Machine de sablage humide à convoyeur, sablage à sec et autres méthodes
Une machine de sablage humide à convoyeur doit être comparée aux autres méthodes de traitement de surface continu ou semi-continu, et pas uniquement aux cabines par lots. Les acheteurs la comparent souvent au sablage à sec par convoyeur, aux lignes de grenaillage de précontrainte et à la tribofinition vibratoire, car ces méthodes peuvent toutes s’intégrer dans un flux de production, mais répondent à des besoins différents.
Les lignes de sablage à sec sont couramment choisies pour le nettoyage agressif ou la rugosification lorsque l’installation d’extraction des poussières est déjà en place et que le substrat peut supporter un impact plus intense. Le grenaillage de précontrainte, défini dans la terminologie générale du grenaillage de précontrainte, vise généralement à introduire des contraintes de compression bénéfiques plutôt qu’à ébavurer ou à prétraiter avant revêtement. La tribofinition vibratoire est très efficace pour la finition en masse de grands volumes de petites pièces, mais elle est moins sélective et convient moins aux composants longs, plats ou sensibles à leur orientation.
Une machine de sablage humide à convoyeur se distingue lorsque la ligne exige moins de poussières en suspension, une texture de surface mieux maîtrisée et une meilleure compatibilité avec des matériaux variés ou des détails de précision. Elle est souvent particulièrement intéressante pour les pièces métalliques répétitives, les barres, les composants en forme de plaque et les flux de prétraitement guidés par des normes reconnues de propreté et de préparation de surface.
| Critère d’évaluation | Sablage humide à convoyeur | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Production de poussières en suspension | Faible par rapport au sablage à sec, car l’eau limite les particules fines | Élevé sauf si l’extraction est très puissante | Modérée dans les cellules fermées | Peu de poussières externes, mais la suspension et les abrasifs doivent toujours être gérés |
| Caractéristiques de la finition de surface | Finition fine, uniforme et maîtrisable en flux continu | Souvent plus agressif et plus rugueux en comparaison | La texture de surface est secondaire par rapport à l’effet de contrainte | Lissage étendu des zones exposées |
| Risque d’incrustation des abrasifs | Réduit sur de nombreux substrats tendres ou revêtus | Plus élevé sur certains matériaux sensibles | Dépend des grenailles, de la dureté et de l’objectif de l’application | Ce n’est pas un procédé de sablage ; la comparaison est donc indirecte |
| Style de production le mieux adapté | Production répétitive continue ou indexée | Nettoyage et rugosification en continu | Traitement dédié lié à la tenue en fatigue | Finition en masse de petits composants à grand volume |
| Maîtrise locale des caractéristiques | Bonne avec une orientation maîtrisée et une disposition adaptée des buses | Bonne, mais avec davantage de poussières | Modérée à élevée dans les systèmes dédiés au grenaillage | Moins sélective pour les caractéristiques locales |
| Profil environnemental | Atmosphère de chambre plus propre, mais les déchets de suspension abrasive doivent être gérés | Davantage de poussières et de déchets secs à gérer | Procédé sec fermé nécessitant la maîtrise des abrasifs | Nécessite la gestion de la suspension, de l’eau et des déchets abrasifs |
Caractéristiques essentielles à évaluer avant l’achat
Lors de la spécification d’une machine de sablage humide à convoyeur, la première question doit porter sur le parcours des pièces, et non sur la pression de sablage. Un système peut disposer d’une puissance suffisante tout en échouant en production si le convoyeur ne maintient pas l’orientation, si la ligne ne respecte pas le takt ou si le circuit de récupération ne stabilise pas la suspension pendant toute une équipe. La conception du transport et celle du procédé doivent être évaluées ensemble.
Géométrie du convoyeur et présentation des pièces
Le type de convoyeur doit correspondre à la famille de pièces. Les convoyeurs à bande sont courants pour les pièces plates ou en forme de plaque ; les rouleaux conviennent aux barres et aux pièces cylindriques, tandis que les géométries délicates peuvent nécessiter des montages sur mesure. L’acheteur doit vérifier comment le transport choisi expose les surfaces aux buses et si des zones masquées resteront non traitées.
Les pièces larges ou longues nécessitent une attention particulière. Si les trajectoires des buses qui se chevauchent ne sont pas correctement équilibrées, des bandes ou une texture irrégulière peuvent apparaître sur la largeur. C’est pourquoi les applications sur plaques, barres et profilés utilisent souvent des configurations adaptées plutôt qu’une cabine générique à ouverture traversante.
Régulation de pression, stabilité de la suspension et usure des buses
Les fournisseurs doivent expliquer non seulement la plage de pression de fonctionnement, mais aussi comment le système la maintient pendant les longues séries. L’usure des buses, la contamination de la suspension et les fluctuations de l’alimentation en air peuvent réduire la régularité. La stabilité de pression est particulièrement importante en finition en ligne, car de nombreuses pièces peuvent passer avant qu’une variation ne devienne visible.
La stabilité de la suspension est tout aussi importante. L’acheteur doit examiner le mode d’agitation, la gestion des sédiments, la logique de réapprovisionnement et la prévention des dérives de concentration. Sur une machine à convoyeur, la stabilité de la suspension en continu indique mieux l’aptitude à la production que la seule pression maximale.
Cadence, adaptation au takt et intégration à la ligne
Les chiffres de cadence annoncés peuvent être trompeurs s’ils excluent le pas de chargement, l’espacement sur le convoyeur, le séchage et la manutention en aval. Une évaluation plus utile porte sur le nombre de pièces conformes que la machine peut produire par heure au niveau de finition requis, en tenant compte de la vitesse de bande, de la couverture des buses, de l’espacement et de l’uniformité du nettoyage.
Les points d’intégration comptent également. L’acheteur doit examiner comment la machine reçoit et évacue les pièces et si une inspection, un rinçage, un séchage ou une phosphatation est nécessaire en aval. Dans certains cas, une ligne combinée est plus efficace qu’un tunnel de sablage autonome.
Précision des mouvements, IHM et maîtrise des recettes
Toutes les machines de sablage humide à convoyeur n’ont pas besoin d’axes servo, mais beaucoup bénéficient d’un mouvement programmable des buses ou de la sélection des zones. Lorsque les arêtes, les surfaces en retrait ou les profils variables comptent, la commande des mouvements peut améliorer la régularité au-delà de ce que permettent des buses fixes. Les systèmes à axes X/Y/Z doivent être évalués au point réel de sablage, et pas seulement selon la précision nominale des axes.
Une IHM adaptée doit enregistrer les recettes des pièces, les vitesses, l’historique des alarmes, les rappels de maintenance et les niveaux d’autorisation. Dans les usines fonctionnant en plusieurs équipes, la gestion des recettes aide à préserver répétabilité du procédé et réduit la dépendance à la mémoire des opérateurs. Elle accélère aussi les changements de série entre familles de pièces validées.
Réseaux, collecte du brouillard et accès de maintenance
Les besoins en réseaux doivent être définis tôt. Les équipements de sablage humide à convoyeur nécessitent généralement de l’air comprimé et une alimentation électrique stables, la gestion de l’eau, un drainage et une extraction. L’emprise doit aussi prévoir un accès sûr à l’entretien des pompes, au remplacement des buses, au réglage de bande, à l’évacuation des boues et au nettoyage de la chambre.
L’accès de maintenance est particulièrement important pour les systèmes continus, car un arrêt peut interrompre la ligne en amont ou en aval. Avant de finaliser la configuration, les acheteurs doivent examiner les panneaux d’accès, les points d’évacuation des sédiments et les procédures de remplacement des buses. Une machine difficile à entretenir produit rarement un débit stable sur la durée.
Une liste de contrôle pratique pour les achats devrait inclure :
- dimensions, poids, espacement et orientation des pièces sur le convoyeur ;
- cadence requise en pièces finies conformes par heure ;
- plage de finition de surface admissible et tolérance du taux d’enlèvement ;
- type de convoyeur, matériau de bande, disposition des rouleaux ou principe de suspension des montages ;
- mode de régulation de pression et maîtrise de la concentration de la suspension ;
- disposition des buses, schéma de chevauchement et compensation de l’usure ;
- enregistrement des recettes par IHM, journaux d’alarmes et hiérarchie des autorisations ;
- extraction, drainage et gestion du brouillard aqueux ;
- verrouillages de sécurité, protections et accès de maintenance ;
- besoins en aval tels que rinçage, séchage, prétraitement avant revêtement ou inspection.
Applications dans différents secteurs
Les machines de sablage humide à convoyeur sont particulièrement utiles lorsque la famille de pièces est assez répétitive pour justifier un transport guidé, mais suffisamment sensible pour bénéficier du contrôle abrasif humide plutôt que d’un nettoyage à sec agressif. Le procédé est courant dans la finition des métaux, les opérations liées au forgeage, le traitement des barres et profilés, les boîtiers électroniques ainsi que certaines applications liées aux outils et à la fabrication additive.
Pour l’ébavurage, les configurations à convoyeur peuvent stabiliser la présentation des pièces et améliorer la régularité du takt par rapport aux cabines manuelles. Sur les lignes de revêtement et de conversion, le procédé peut aussi fournir un substrat plus uniforme avant la peinture, la phosphatation ou des étapes de prétraitement apparentées. Certaines usines séparent le sablage des opérations chimiques ; d’autres évaluent des solutions intégrées telles que un équipement de sablage humide et de phosphatation lorsque le flux de production favorise nettement le prétraitement combiné.
Pour la production de pièces à géométrie particulière, l’architecture de la machine suit souvent la forme de la pièce. Les composants plats peuvent être traités avec un système de sablage humide pour pièces en forme de plaque ; les produits cylindriques longs se prêtent davantage au sablage humide de barres rondes . Lorsque l’ébavurage est l’objectif principal, une configuration à convoyeur peut reprendre la même logique de production que celle décrite dans l’ébavurage des pièces métalliques dans un format à cadence supérieure.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes | Fabrication d’outils de coupe | Ébauches d’outils répétitives ou montages portant des outils similaires | Exposition plus régulière lorsque l’orientation des pièces peut être standardisée |
| Élimination des bavures | Usinage de précision, emboutissage | Supports emboutis, boîtiers et pièces usinées répétitives | Ébavurage stable à la cadence de la ligne avec une moindre dépendance à l’opérateur |
| Élimination de la calamine | Forge et transformation de l’acier | Barres d’acier, pièces travaillées à chaud et profilés | Nettoyage uniforme des oxydes avant le traitement en aval |
| Prétraitement avant revêtement | Fournisseurs automobiles et quincaillerie fabriquée | Panneaux plats, supports et pièces métalliques formées | Substrat plus propre et uniforme avant le revêtement ou les étapes chimiques |
| Post-traitement AM | Fabrication additive | Composants métalliques imprimés répétitifs | Nettoyage de surface plus régulier sur des fabrications répétées |
| Grenaillage léger de précontrainte / conditionnement | Composants mécaniques | Pièces métalliques fonctionnelles nécessitant une exposition maîtrisée | Conditionnement de surface répétable dans un flux continu fermé |
| Dépolissage du verre | Verre technique et décoratif | Tôles, couvercles et composants liés aux écrans | Aspect mat uniforme avec moins de poussières sèches |
| Finition des appareils 3C | Électronique et appareils grand public | Cadres, couvercles et boîtiers | Texture esthétique maîtrisée et toucher plus lisse |
Guide de sélection des équipements
Le choix d’une machine de sablage humide à convoyeur doit faire correspondre la logique de transport à la géométrie des pièces, à la sensibilité de la finition et à la cadence requise. De nombreux projets échouent parce que l’acheteur part de la taille de chambre ou du prix au lieu d’étudier la présentation des pièces. Le système adapté expose les surfaces de façon régulière tout en respectant le takt réel et les capacités de maintenance de l’usine.
De la R&D et de la validation par lots à la production par convoyeur
Certaines lignes commencent par le développement de l’application dans une configuration hors ligne avant de passer à la production par convoyeur. Une étape en laboratoire ou d’essais sur échantillons peut être nécessaire pour définir la granulométrie des abrasifs, la plage de pression et l’angle des buses avant la montée en échelle du procédé. Certains projets commencent donc sur une plateforme de validation flexible, puis passent à une conception traversante dédiée.
Les configurations de production standard peuvent coexister avec les systèmes à convoyeur. Une usine peut utiliser une machine à chambre pour l’introduction de nouveaux produits et une ligne à convoyeur pour les pièces établies à grand volume. Cette approche progressive est courante lorsque le procédé doit être validé sur des pièces variables avant d’arrêter une configuration de transport dédiée.
Adapter la configuration à la forme, à la vitesse et à la précision
La complexité du transport augmente avec celle des pièces. Les pièces plates et les barres sont souvent les plus faciles à déplacer régulièrement, tandis que les composants formés peuvent nécessiter des nids, une indexation ou des trajectoires de balayage programmables. Les responsables de production doivent donc distinguer le sablage général en ligne du traitement à convoyeur propre à l’application.
La matrice suivante résume les logiques de configuration courantes :
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité d’essai de paillasse | Essais en laboratoire et faisabilité | Très petites pièces | Modéré | Sélection des abrasifs et essais préliminaires de sablage humide |
| 2. Cellule robotisée flexible de R&D | Développement et validation des échantillons | Petites pièces de précision | Élevé | Développement du procédé avant sa montée en échelle en ligne |
| 3. Système manuel de sablage par lots en cabine | Production en petits lots | Pièces de petites à moyennes dimensions | Modéré | Nettoyage général, essais d’ébavurage et comparaison des finitions |
| 4. Cabine de production standard à chambre simple | Lots répétitifs de petite à moyenne taille | Pièces de petites à moyennes dimensions | Élevé | Opérations validées ne nécessitant pas encore un flux traversant |
| 5. Chambre dédiée au traitement pièce par pièce | Production répétitive de pièces distinctes | Pièces de dimensions moyennes | Élevé | Maîtrise de l’orientation d’une pièce par cycle |
| 6. Système de production traversant à convoyeur | Cadence moyenne à élevée | Pièces plates, barres ou pièces à orientation répétable | Élevé | Ébavurage, décalaminage, prétraitement et finition esthétique |
| 7. Système à convoyeur adapté à la géométrie | Cadence moyenne à élevée | Plaques, barres, profilés ou pièces sur mesure | Élevé à très élevé | Sablage humide continu propre à l’application |
| 8. Système à double chambre à taux d’utilisation élevé | Débit supérieur lorsque le transport en ligne n’est pas idéal | Pièces répétitives de petites à moyennes dimensions | Élevé | Chevauchement du chargement, du sablage et du déchargement pour une forte utilisation |
Coûts, délais et retour sur investissement
Le coût d’une machine de sablage humide à convoyeur dépend moins du principe de sablage lui-même que de l’architecture de transport et de commande qui l’entoure. Une simple bande traversante diffère fortement d’une ligne dotée de plusieurs zones de sablage, d’un espacement précis des pièces, d’une vitesse liée aux recettes, d’une extraction du brouillard et d’un séchage en aval. Les acheteurs doivent donc considérer les machines à convoyeur comme une famille de systèmes plutôt que comme une catégorie de prix unique.
Le principal facteur de prix est généralement la complexité de la configuration. Le type de convoyeur, la largeur de chambre, le nombre de buses, la conception de l’enceinte et la nécessité de traiter une ou plusieurs faces influent tous sur l’étendue des travaux d’ingénierie. Les montages sur mesure, le mouvement indexé et les supports spéciaux augmentent le coût, car ils sont souvent propres à l’application plutôt que constitués de modules standard.
Le niveau d’automatisation est le facteur important suivant. Les systèmes à buses fixes sont généralement plus simples que les rangées de buses assistées par servomoteurs ou les cellules de manutention intégrées. Toutefois, si le produit nécessite un traitement stable des arêtes, une exposition sélective ou une uniformité esthétique stricte, une automatisation supplémentaire peut réduire les coûts à long terme en diminuant les reprises et les pertes à l’inspection.
La gestion de la suspension et la maîtrise de l’environnement comptent également. La production continue exige généralement une récupération, une décantation et une gestion des abrasifs usés plus robustes qu’une cabine pour séries courtes. L’extraction du brouillard, le lavage de la bande, le drainage et l’accès au nettoyage de la chambre ne sont pas toujours les postes les plus visibles, mais ils influencent fortement la disponibilité et la main-d’œuvre de maintenance.
Le délai de livraison est indicatif et non absolu. Les formats standardisés sont généralement livrés plus rapidement que les systèmes à convoyeur sur mesure destinés à des géométries inhabituelles ou à des implantations complexes. Les projets prennent souvent plus de temps lorsqu’ils comprennent la validation d’échantillons, le développement de montages, plusieurs essais de buses ou une coordination sur site avec les équipements en amont et en aval.
Le retour sur investissement est généralement calculé en combinant cadence, réduction de la main-d’œuvre, régularité de la qualité et amélioration des opérations en aval. Une machine à convoyeur peut réduire les manipulations manuelles, stabiliser le temps d’exposition et produire une finition plus prévisible qu’une cabine dépendant de l’opérateur. L’intérêt économique est renforcé lorsqu’elle prévient des défauts de revêtement, réduit les rebuts ou diminue la main-d’œuvre d’ébavurage secondaire.
Dans certains secteurs, le retour dépend de l’équilibrage de la ligne plutôt que de la seule main-d’œuvre directe. Si la production d’usinage ou de forge attend une étape de finition plus lente, un convoyeur peut supprimer un goulot d’étranglement et améliorer l’utilisation globale des équipements. Ailleurs, la valeur provient de la répétabilité : moins de rejets visuels, un prétraitement plus uniforme et une moindre dérive du procédé entre les équipes.
Le dossier d’investissement est souvent le plus convaincant lorsque la production a dépassé le traitement par lots, mais qu’une ligne entièrement automatisée sur mesure serait trop rigide ou trop coûteuse. Dans cette situation intermédiaire, une machine de sablage humide à convoyeur offre un flux continu maîtrisé tout en conservant les avantages du traitement abrasif humide pour la qualité de surface.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Une machine de sablage humide à convoyeur est-elle préférable à une cabine par lots pour toutes les pièces ?
Non. Une machine à convoyeur convient généralement mieux aux produits répétitifs, à l’orientation stable et aux cadences moyennes à élevées, mais elle n’est pas nécessairement le meilleur choix si les pièces changent souvent ou si les volumes sont faibles et très variés. Les chambres par lots restent souvent plus flexibles pour le développement, les petites séries et les géométries irrégulières.
Les fournisseurs peuvent-ils tester des échantillons avant de finaliser la conception du convoyeur ?
Oui. Ces essais sont particulièrement importants pour les projets à convoyeur, car le mode de transport influe autant sur le résultat que la pression de sablage. Ils aident à confirmer la disposition des buses, la vitesse de ligne, la granulométrie des abrasifs et le besoin d’une bande, de rouleaux, d’un montage ou d’une manutention indexée. De nombreux acheteurs s’en servent pour vérifier si une configuration réellement en ligne est justifiée.
Quelles informations faut-il fournir pour obtenir un devis précis ?
Le fournisseur a généralement besoin des plans des pièces, du matériau, des dimensions, du poids, de la finition visée, de la cadence requise et de photos de l’état de surface ou des défauts actuels. Il est utile de préciser les opérations prévues en amont et en aval, car la machine doit s’intégrer à la logique générale de la ligne. Si l’application reste incertaine, un ingénieur peut demander des échantillons et les objectifs de takt avant de proposer une implantation.
L’installation et la mise en service d’une machine de sablage humide à convoyeur sont-elles complexes ?
L’installation est généralement plus complexe que celle d’une cabine autonome, car le système doit coordonner le transport, les réseaux, le drainage, l’extraction et parfois des convoyeurs adjacents ou des stations de séchage. La mise en service doit inclure la validation du sablage, le réglage de vitesse, le conditionnement de la suspension, l’alignement des buses et la formation des opérateurs. La complexité augmente lorsque la machine s’intègre à une ligne existante au lieu de fonctionner comme cellule isolée.
Quels consommables et pièces de rechange faut-il prévoir dès le départ ?
Il faut généralement prévoir les abrasifs, les buses, les tuyaux, les joints, les protections de vision et les pièces d’usure des pompes. Selon la conception du transport, il peut aussi falloir prévoir des bandes, des rouleaux, des guides ou des consommables d’entraînement. Un plan de pièces de rechange bien préparé contribue à maintenir la stabilité de la ligne pendant les longues séries continues.
Comment évaluer le service après-vente et la garantie ?
La garantie compte, mais pour les applications à convoyeur, la capacité du fournisseur à rétablir rapidement le procédé en cas de dérive de qualité importe davantage. Les acheteurs doivent examiner la disponibilité des pièces de rechange, le délai de réponse technique, la formation, le réapprovisionnement en abrasifs et la possibilité d’optimiser les paramètres après l’installation. Pour une machine à convoyeur, une assistance fiable est liée à la stabilité de production à long terme, et pas seulement à la couverture des réparations.