Réponse rapide
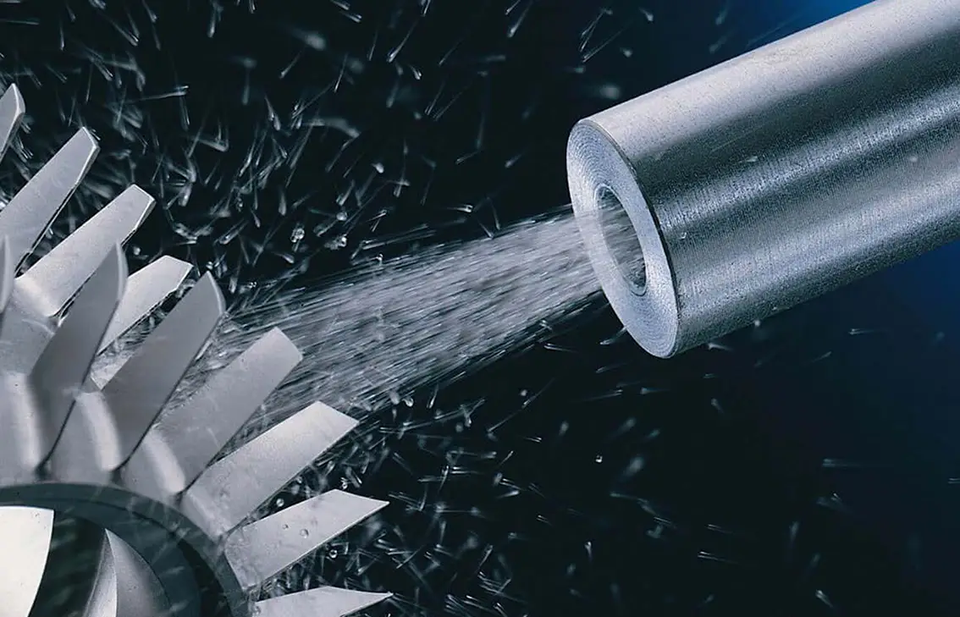
La préparation des arêtes des outils de coupe améliore la durée de vie en éliminant les micro-ébréchures fragiles de l’arête de coupe et en les remplaçant par un rayon d’arête ou un facteur K maîtrisé, plus stable sous charge. Dans les systèmes de sablage humide, les abrasifs en suspension dans l’eau sont accélérés par l’air comprimé afin de produire une action de préparation fine et répétable, avec moins de poussières et un risque d’incrustation inférieur à celui des procédés à sec. Pour les outils en carbure, les plaquettes, les forets et les fraises en bout, le principal avantage est d’obtenir une arête plus uniforme avant le revêtement ou l’utilisation finale.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Préparation abrasive humide des arêtes par suspension et air comprimé |
| Objectif principal | Rayon d’arête maîtrisé, élimination des microbavures et stabilisation de l’arête |
| Pièces typiques | Plaquettes en carbure, fraises en bout, forets, alésoirs et composants d’outils liés au PCD |
| Environnement du procédé | Peu de poussières en suspension par rapport au sablage à sec |
| Principal critère de qualité | Uniformité des arêtes, répétabilité et substrat prêt pour le revêtement |
| Délai typique du projet | Les systèmes standard sont généralement plus rapides que les cellules multi-axes fortement personnalisées |
Qu’est-ce que la préparation des arêtes des outils de coupe ?
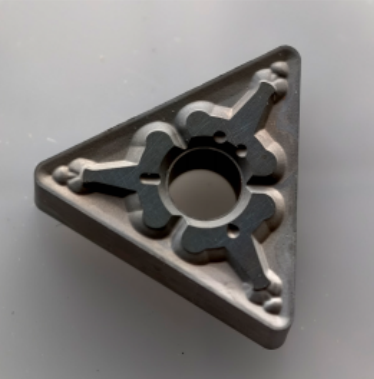
La préparation des arêtes des outils de coupe est un traitement contrôlé destiné à éliminer les zones fragiles à la pointe et à créer une microgéométrie définie avant le revêtement ou l’utilisation finale. Au lieu de laisser une arête fraîchement rectifiée très vive mais fragile, le procédé forme délibérément un petit rayon, une arête en cascade ou en trompette, ou un profil à facteur K asymétrique, selon l’application de coupe prévue. C’est particulièrement important pour les outils en carbure, où des défauts microscopiques peuvent amorcer des fissures en cours de coupe.
Dans la famille plus large des traitements de surface, la préparation des arêtes se situe entre la rectification, le polissage, l’ébavurage et l’ingénierie fonctionnelle des surfaces. Ce n’est pas une simple finition esthétique. Le procédé modifie l’engagement de l’arête dans la pièce, la répartition des contraintes, l’adhérence du revêtement et la résistance de l’outil au micro-écaillage lors de coupes interrompues ou exigeantes.
Pour les utilisateurs industriels, la préparation vise à rendre l’arête plus régulière, et pas seulement moins vive. À la sortie de rectification, un outil peut présenter des bavures localisées, des micro-entailles ou une dentelure difficile à maîtriser d’une pièce à l’autre. Le traitement remplace cette variabilité par un état d’arête défini, mesurable, répétable et adapté à la stratégie d’usinage.
Le sablage humide est l’une des méthodes les plus courantes de préparation de précision des arêtes d’outils en carbure, car il associe l’action abrasive à une phase aqueuse amortissante. L’eau réduit les poussières en suspension, favorise une action plus fine sur la surface et aide à éviter l’impact sec brutal qui peut produire des résultats moins maîtrisés sur les géométries délicates. La préparation des arêtes est donc souvent une application de précision du sablage en suspension plutôt qu’une opération de nettoyage générique.
Pourquoi préparer les arêtes des outils de coupe avant revêtement ?
La préparation des arêtes influe fortement sur le résultat des procédés de revêtement PVD, CVD et apparentés. Si l’arête présente des bavures de rectification ou des micro-sommets fracturés, le revêtement peut recouvrir des aspérités instables au lieu de s’ancrer dans un substrat stable. Une arête préparée améliore généralement le soutien du revêtement, car la géométrie du substrat est plus uniforme et moins sujette aux concentrations locales de contraintes.
C’est pourquoi de nombreux fabricants considèrent cette préparation comme un préalable et non comme une finition facultative. L’outil doit avoir la macroforme et la géométrie de goujure adéquates, mais aussi une arête capable de résister au revêtement, à l’impact d’entrée et à l’usure initiale sans s’écailler prématurément.
Avantages du sablage humide pour le traitement des arêtes d’outils
La préparation des arêtes par sablage humide offre plusieurs avantages : réduction des poussières, finitions mates plus fines et enlèvement microscopique plus régulier que dans de nombreux systèmes à sec. L’ingénieur procédé peut également ajuster la granulométrie des abrasifs, la concentration de la suspension, la pression, l’angle des buses, le temps d’exposition et le mouvement de la pièce pour obtenir la forme visée plutôt qu’un arrondi aléatoire.
Pour les acheteurs qui évaluent les méthodes de finition d’outils, l’avantage clé est la maîtrise du facteur K. Un procédé bien réglé peut préparer les arêtes de façon répétable sur des outils similaires tout en autorisant des recettes distinctes pour les outils d’ébauche, de finition, les plaquettes destinées aux coupes interrompues et les géométries sensibles au revêtement. C’est la différence pratique entre le sablage général et la véritable préparation des arêtes.
Comment fonctionne la préparation des arêtes des outils de coupe ?
La préparation des arêtes par sablage humide consiste à faire circuler une suspension d’eau et d’abrasif, à l’accélérer dans les buses à l’aide d’air comprimé, à exposer l’arête à une microérosion maîtrisée, puis à récupérer la suspension usagée pour la réutiliser et séparer les déchets. L’objectif n’est pas un enlèvement massif de matière, mais une modification précise de la microgéométrie avec une énergie de procédé stable.
Circuit de suspension pour la préparation des arêtes par sablage humide
Dans une cellule de préparation des arêtes par sablage humide, les abrasifs sont mélangés à l’eau dans une cuve et maintenus en suspension par agitation ou recirculation. Le mélange est ensuite acheminé vers une ou plusieurs buses. Transportés dans l’eau plutôt que par un flux d’air sec seul, les abrasifs ont un impact mieux amorti et plus maîtrisable sur les arêtes sensibles.
La composition de la suspension est déterminante. Le type, la granulométrie, la dureté et la concentration des abrasifs influent sur leur action au niveau de l’arête. Une suspension trop grossière ou agressive peut enlever la matière trop rapidement et déformer le rayon visé ; une suspension trop douce ou diluée peut ne pas éliminer régulièrement les défauts de rectification.
Circuit d’air comprimé, angle des buses et exposition des arêtes
L’air comprimé accélère le mélange d’eau et d’abrasifs à travers la buse vers l’arête. L’angle de la buse et la distance de projection comptent souvent autant que la pression, car ils déterminent où se concentre l’enlèvement de matière. Une légère variation de l’angle peut faire passer d’un arrondi plus symétrique à une préparation directionnelle en cascade.
La manutention des outils est tout aussi importante. Les plaquettes peuvent être tournées ou indexées ; les forets et les fraises en bout peuvent être présentés avec des mouvements axiaux et circonférentiels maîtrisés pour exposer uniformément la lèvre de coupe. Sur les systèmes évolués, les mouvements servo-commandés X/Y/Z et les déplacements programmés de la pièce permettent d’obtenir la préparation des arêtes par sablage humide avec une grande répétabilité.
Récupération en circuit fermé, décantation et gestion des déchets
Après le sablage, la suspension retourne dans le circuit de récupération de la machine. L’eau et les abrasifs encore efficaces sont remis en circulation, tandis que les particules fines, les abrasifs fragmentés et la matière retirée des outils sont séparés par décantation, tamisage ou d’autres méthodes de gestion des abrasifs usés. Un circuit stable est essentiel, car la préparation des arêtes est sensible à la fragmentation des abrasifs et aux dérives de contamination.
Si la suspension contient trop de particules fines, l’action abrasive peut perdre en régularité. L’enlèvement peut ralentir, la texture des arêtes changer ou les variations augmenter d’un lot à l’autre. C’est pourquoi les systèmes industriels reposent sur une gestion surveillée de la suspension plutôt que sur un simple remplissage suivi de la mise en marche.
Collecte des poussières, maîtrise du brouillard d’eau et stabilité de pression PID
Bien que le sablage humide réduise fortement les poussières sèches, la conception de l’enceinte et l’extraction du brouillard restent nécessaires. La visibilité, la propreté de la machine et le confort de l’opérateur dépendent de la bonne maîtrise des éclaboussures et du brouillard d’eau dans la chambre. En préparation de précision, une visibilité suffisante facilite aussi la vérification du réglage et la maintenance.
La régulation de pression PID en boucle fermée contribue à maintenir des conditions de sablage stables malgré l’usure des buses, les variations d’air ou la durée de production. Lorsque la plage de rayon d’arête visée est étroite, même une faible dérive de pression peut compter. Associée à la gestion des recettes par IHM, elle fournit une base plus fiable pour la régularité du rayon d’arête sur des séries de production répétées.
Pour la préparation des arêtes en carbure, la régularité à l’échelle du micron compte davantage que la force maximale de sablage.
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement de 0,15 à 0,45 MPa, selon l’application | Détermine l’intensité d’enlèvement et la vitesse de mise en forme des arêtes |
| Concentration de la suspension abrasive | Généralement maintenue dans une plage contrôlée de teneur en solides, faible à moyenne | Influe sur l’action abrasive et la répétabilité |
| Taille des particules abrasives | Les abrasifs fins sont couramment utilisés ; la distribution granulométrique exacte dépend du rayon visé | Influe sur la texture de surface et la maîtrise de la microgéométrie |
| Distance de projection et angle de la buse | Déterminé par le type d’outil, l’emplacement de l’arête et le profil de facteur K recherché | Détermine où se concentre l’enlèvement de matière |
| Taux de consommation des abrasifs | Dépend de la charge de contaminants, de la fragmentation et de l’agressivité recherchée | Influe sur le coût et la stabilité du procédé |
| Système de commande | Recettes PLC/IHM avec régulation de pression et souvent commande servo | Favorise une préparation répétable des arêtes d’une pièce à l’autre |
Préparation des arêtes des outils de coupe, sablage à sec et autres méthodes
La préparation des arêtes des outils de coupe est souvent comparée au sablage à sec, au brossage des arêtes, à la tribofinition par entraînement et même au grenaillage de précontrainte, bien que leurs objectifs diffèrent. Le choix dépend du besoin : mise en forme précise des arêtes, ébavurage en masse, préparation avant revêtement ou traitement de surface lié à la fatigue. La définition générale des [procédés de sablage abrasif] constitue un point de départ utile : elle regroupe le sablage humide et le sablage à sec tout en laissant place à des comportements de procédé très différents.
Le sablage à sec peut enlever rapidement de la matière, mais, pour la préparation fine des arêtes en carbure, il peut générer davantage de poussières en suspension et un impact plus brutal. Le grenaillage de précontrainte, décrit dans la [terminologie ASTM du grenaillage], est généralement choisi pour induire des contraintes de compression plutôt que pour créer un rayon d’arête maîtrisé. La tribofinition par entraînement peut produire une finition en masse très lisse, mais elle est moins sélective lorsque l’ingénieur procédé recherche une préparation localisée des arêtes plutôt qu’un lissage de l’outil entier.
Quand le sablage humide présente un avantage pour la préparation des outils
La préparation des arêtes par sablage humide est particulièrement adaptée lorsqu’on vise une microgéométrie maîtrisée et une surface stable, prête à recevoir un revêtement. Elle peut être très efficace sur les plaquettes en carbure, les forets et les fraises en bout dont l’arête doit être préparée sans introduire de variabilité excessive. La phase aqueuse contribue à limiter les poussières et peut réduire le risque d’incrustation d’abrasifs sur les surfaces sensibles.
Cela ne signifie pas qu’elle remplace toutes les autres méthodes. Pour un ébavurage macroscopique agressif, une finition en tonneau à grand volume ou un objectif de grenaillage par contraintes de compression, d’autres technologies peuvent être plus adaptées. Le choix doit suivre la forme d’arête souhaitée, l’échelle de production et l’étude de capabilité du procédé.
| Critère d’évaluation | Préparation des arêtes par sablage humide | Sablage à sec | Grenaillage de précontrainte | Tribofinition par entraînement / vibratoire |
|---|---|---|---|---|
| Objectif principal | Préparation contrôlée des arêtes et conditionnement de surface | Nettoyage, rugosification ou sablage général | Induction de contraintes de compression et amélioration de la tenue en fatigue | Lissage en masse et adoucissement des arêtes sur plusieurs surfaces |
| Poussières en suspension | Faible par rapport au sablage à sec | Élevé sauf si l’extraction est très puissante | Modérée dans les systèmes secs fermés | Peu de poussières externes, mais la gestion des abrasifs et du composé reste nécessaire |
| Maîtrise du profil d’arête | Élevée lorsque la pression, l’angle et le temps d’exposition sont maîtrisés | Moyenne à élevée, mais souvent moins douce pour les arêtes délicates | Limitée pour obtenir un véritable profil à facteur K | Modérée, souvent moins localisée |
| Risque d’incrustation des abrasifs | Réduit sur de nombreuses surfaces grâce à la phase aqueuse | Plus élevé sur certains substrats sensibles | Dépend de la combinaison de grenaille et de matériau | Non directement comparable à l’incrustation lors du sablage |
| Résultat de finition de surface | Fine, mate et uniforme, adaptée au prétraitement avant revêtement | Souvent plus grossière ou plus agressive | Texture fonctionnelle obtenue par grenaillage de précontrainte | Finition lisse sur l’ensemble de la pièce, parfois moins sélective localement |
| Pièces les mieux adaptées | Plaquettes en carbure, forets, fraises en bout et arêtes d’outils de précision | Pièces robustes nécessitant un sablage général | Ressorts, engrenages et pièces critiques en fatigue | Lots de petits outils ou composants nécessitant un lissage général |
Caractéristiques essentielles à évaluer avant l’achat
Pour la préparation des arêtes des outils de coupe, la caractéristique la plus importante n’est pas la taille maximale de la chambre, mais la capacité du système à produire de façon répétée le même état d’arête sur une même famille d’outils. Cela nécessite une maîtrise coordonnée de la pression, de la suspension, de la géométrie des buses, du positionnement des outils, de la logique de mouvement et de la méthode d’inspection.
Fenêtre de procédé et géométrie d’arête visée
L’acheteur doit définir la forme d’arête requise avant de comparer les équipements : rayon symétrique, facteur K asymétrique, arête en cascade ou plage étroite de largeur de méplat préparé avant revêtement. Sans cet objectif, il est impossible de déterminer si la machine doit utiliser des buses fixes, des montages indexés ou un mouvement lié à des servomoteurs.
La fenêtre de procédé doit inclure la variation admissible, et pas seulement un résultat nominal. Un fournisseur peut, par exemple, démontrer un rayon moyen acceptable tout en présentant une dispersion excessive entre les pièces. La préparation des arêtes est un procédé de précision ; la capabilité compte donc davantage qu’un échantillon isolé réussi.
Précision des mouvements, maintien des outils et répétabilité des buses
Le positionnement des outils influe directement sur le résultat obtenu sur les arêtes. Les plaquettes doivent être présentées avec précision et répétabilité ; les forets et les fraises en bout peuvent nécessiter une rotation, une indexation ou un mouvement de balayage maîtrisé pour exposer uniformément les lèvres et les listels. Les acheteurs doivent demander comment le système maîtrise la distance de projection, l’angle et l’orientation au point de sablage, au lieu de se fier aux seules spécifications nominales des axes.
Sur les systèmes évolués, une liaison servo des axes X/Y/Z peut améliorer le contrôle local de la trajectoire du jet. C’est particulièrement utile lorsque les outils ont une géométrie complexe ou que plusieurs zones d’arête doivent être préparées différemment au cours d’un cycle. Pour une famille de pièces stable, un montage dédié peut être plus performant qu’une configuration générale plus flexible mais plus lente.
IHM, recettes et traçabilité qualité
La gestion des recettes est essentielle lorsqu’une machine traite plusieurs familles d’outils. L’IHM doit enregistrer les réglages de pression, les durées de cycle, les positions des buses, les trajectoires, l’état de la suspension et les autorisations utilisateur. Cela réduit les dérives de réglage entre opérateurs et aide à préserver la répétabilité du procédé en production multi-équipe.
La traçabilité qualité peut également faire la différence. Certaines usines ont besoin d’enregistrements de lots, de journaux d’alarmes ou de la possibilité de rappeler les paramètres lorsqu’un problème de revêtement ou d’usinage apparaît en aval. Dans ces cas, un système manuel basique peut coûter moins cher au départ, mais accroître le temps de dépannage et le risque de défaut qualité non détecté.
Réseaux, encombrement et planification de la maintenance
La qualité de l’air comprimé, la gestion de l’eau, les besoins électriques et la capacité d’extraction comptent tous pour la préparation des arêtes par sablage humide. L’acheteur doit aussi vérifier la facilité de nettoyage de la machine, le remplacement des buses et l’évacuation de la suspension usagée ou des abrasifs usés. La préparation fine des arêtes dépend souvent de la stabilité des abrasifs ; la facilité de maintenance influe donc directement sur la régularité du procédé.
Une liste de contrôle pratique pour les achats devrait couvrir :
- plage du rayon d’arête ou du facteur K visée ;
- plage de variation acceptable et méthode d’inspection ;
- famille d’outils, nuance du matériau et séquence de revêtement ;
- disposition des buses, distance de projection et maîtrise de l’angle ;
- conception des montages pour plaquettes, forets, fraises en bout ou outils de forme ;
- mode de régulation de pression et maîtrise de la concentration de la suspension ;
- précision des mouvements, logique d’indexation et cadence ;
- recettes IHM, autorisations utilisateur et traçabilité des lots ;
- extraction du brouillard, décantation et gestion des déchets ;
- accès de maintenance, pièces de rechange et réapprovisionnement en abrasifs.
Applications dans différents secteurs
Bien que la préparation des arêtes soit surtout associée aux outils en carbure, le procédé s’inscrit dans un écosystème industriel plus large. Il est utilisé lorsque la stabilité de l’arête, l’état avant revêtement ou la maîtrise de la microgéométrie influent sur l’usinage ultérieur. L’application la plus connue est la [préparation des arêtes des outils de coupe], mais la même logique de sablage humide se retrouve aussi dans l’ébavurage, le prétraitement et certaines opérations de post-traitement.
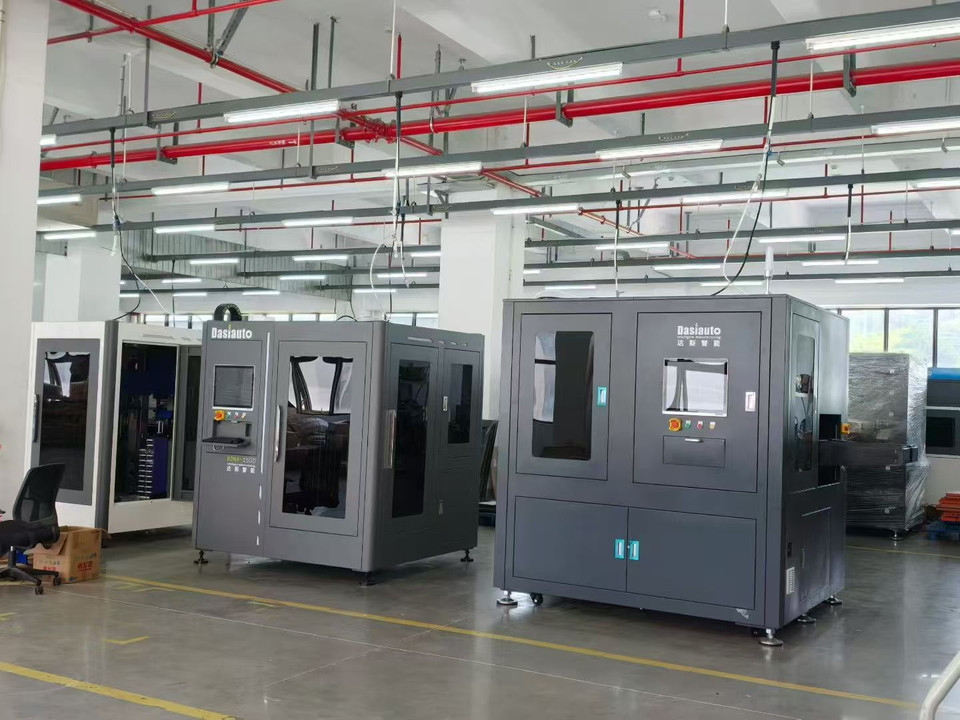
Dans de nombreuses usines, la préparation des arêtes fait partie d’une stratégie de finition plus large plutôt que d’une station isolée. Les fabricants d’outils peuvent valider une nouvelle recette d’arête dans une cellule R&D, la transférer vers une machine de production par lots, puis passer à une commande des mouvements plus automatisée si la famille d’outils atteint un volume élevé. Dans ce flux, des systèmes flexibles tels que le [sablage humide robotisé pour la R&D] et des formats plus standardisés comme les [cabines de production à chambre unique] répondent à différents niveaux de maturité du procédé.
Liens entre la préparation des arêtes et les autres traitements de surface
Les mêmes principes d’ingénierie que pour la préparation des outils s’appliquent à des opérations connexes. L’ébavurage sélectif de pièces métalliques de précision, le prétraitement avant revêtement et le post-traitement de pièces issues de la fabrication additive bénéficient tous d’une concentration de suspension maîtrisée, d’une pression stable et d’abrasifs bien gérés. La préparation des arêtes est donc une branche spécialisée de l’ingénierie des surfaces par sablage humide, et non une niche isolée.
Les recommandations reconnues de la [communauté AMPP des revêtements de protection] concernent davantage le prétraitement avant revêtement que l’outillage, mais elles aident à expliquer pourquoi l’état de surface doit être maîtrisé avant l’application de couches fonctionnelles. Dans la fabrication d’outils, la couche ultérieure est souvent un revêtement dur plutôt qu’une peinture, mais le besoin d’un substrat stable est comparable.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation de l’arête de coupe | Fabrication d’outils de coupe en carbure | Plaquettes, fraises en bout, forets et alésoirs | Rayon d’arête maîtrisé et meilleur soutien du revêtement |
| Élimination des microbavures | Outillage de précision et travail des métaux | Arêtes rectifiées d’outils en carbure ou en acier rapide | Élimine les bavures fragiles sans enlèvement important de matière |
| Prétraitement avant revêtement | Revêtement des outils et ingénierie de surface | Outils préparés avant PVD ou CVD | Substrat plus uniforme avant revêtement fonctionnel |
| Conditionnement des défauts après rectification | Reconditionnement des outils | Plaquettes et outils rotatifs réaffûtés | Réduit le micro-écaillage et les irrégularités d’arête |
| Traitement des arêtes de formes complexes | Outillage aéronautique et médical | Outils de forme et fraises à profil | Meilleur accès aux zones d’arête localisées |
| Finition de composants d’outils AM | Fabrication additive et outillage hybride | Porte-outils imprimés ou plaquettes fonctionnelles | Nettoyage maîtrisé de géométries répétitives |
| Ébavurage léger de pièces métalliques | Fabrication de composants de précision | Petits composants usinés | Nettoyage sélectif des arêtes selon une logique de sablage humide similaire |
| Finition mate fine | Pièces électroniques et techniques | Petits composants de précision | Traitement de surface esthétique ou tactile uniforme |
Guide de sélection des équipements
L’équipement adapté à la préparation des arêtes des outils de coupe dépend de l’échelle de production, de la géométrie des outils et du niveau de maîtrise des arêtes requis. Un atelier produisant quelques fraises en bout prototypes n’a pas besoin de la même architecture qu’une usine de plaquettes en carbure fabriquant des lots répétitifs avec un contrôle strict du facteur K. Le choix de l’équipement doit donc tenir compte de la maturité de l’application autant que du volume brut.
Choisir entre les systèmes R&D, par lots et de production pour la préparation des arêtes
Les systèmes R&D sont utiles lorsque l’arête cible est encore en cours de définition. Ils permettent d’ajuster les abrasifs, la pression, l’angle, les mouvements et la logique de cycle pendant que les ingénieurs évaluent l’usure et les performances du revêtement. Les systèmes de production deviennent plus intéressants une fois la recette d’arête validée, lorsque l’objectif principal est de la maintenir à coût et cadence stables.
Les machines pièce par pièce ou à chambre conviennent souvent aux petites familles d’outils à forte valeur. Les fabricants de plus gros volumes peuvent avoir besoin d’une plus grande densité de montages, d’une présentation plus régulière ou d’une manutention partiellement automatisée afin de maîtriser le takt. Dans certains cas, une configuration à double chambre offre une meilleure utilisation qu’une ligne en ligne plus complexe lorsque les pièces sont traitées par lots distincts plutôt qu’en stock continu.
Adapter la géométrie à l’architecture de la machine
Les plaquettes plates, les outils rotatifs et les outils de forme complexes ne réagissent pas de la même façon au jet. Les plaquettes peuvent souvent être traitées dans des montages indexés avec des angles de buses répétables. Les outils rotatifs peuvent nécessiter une rotation maîtrisée et une exposition multi-axes, tandis que les outils complexes bénéficient de trajectoires de balayage programmables ou d’une manutention robotisée plus flexible.
La matrice de sélection ci-dessous propose une façon pratique de répartir les configurations courantes :
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité R&D de paillasse | Essais en laboratoire et développement de recettes | Très petits outils | Modéré | Validation préliminaire des abrasifs et de la pression |
| 2. Cellule robotisée d’essais sur échantillons | R&D et petites séries pilotes | Petits outils de précision | Élevé | Essais multi-angles sur plaquettes, forets et arêtes complexes |
| 3. Cabine manuelle de traitement par lots | Production en petits lots | Outils de petite à moyenne taille | Modéré | Production d’essai flexible et familles d’outils variées |
| 4. Cabine standard à chambre simple | Production répétitive par lots | Plaquettes et petits outils rotatifs | Élevé | Préparation validée des arêtes avec recettes stables |
| 5. Système dédié au traitement pièce par pièce | Outils discrets de volume moyen | Outils moyens | Élevé | Maîtrise individuelle des pièces et exposition répétable des arêtes |
| 6. Cellule de préparation des arêtes multiaxe asservie | Production de précision | Outils complexes petits à moyens | Très élevé | Maîtrise directionnelle du facteur K et géométrie d’arête complexe |
| 7. Système à double chambre optimisé pour l’utilisation | Cadence supérieure pour le traitement par lots | Outils répétitifs de petite à moyenne taille | Élevé | Chargement et sablage en parallèle pour accroître le débit |
| 8. Ligne personnalisée dédiée à l’application | Programmes de grande taille ou spécialisés | Plage de géométries propres à l’outil | Élevé à très élevé | Préparation dédiée des arêtes intégrée aux opérations en amont ou en aval |
Coûts, délais et retour sur investissement
Le coût d’un système de préparation des arêtes dépend largement du niveau de précision requis autour de l’arête, et pas seulement de la taille de la chambre ou de la puissance installée. Une cabine simple de sablage humide pour la finition générale diffère d’un système dédié aux outils, capable de préparer de façon stable le facteur K sur plusieurs géométries. La conception des montages, la commande des mouvements, la gestion des recettes et la stabilité de la suspension contribuent au coût, car elles influent directement sur la répétabilité des arêtes.
Le niveau d’automatisation est un facteur majeur. Les systèmes manuels ou semi-manuels peuvent convenir aux petits lots, au développement du procédé ou aux géométries variées, mais dépendent davantage de la régularité de l’opérateur. Les mouvements assistés par servomoteurs, les montages indexés et les recettes programmables augmentent l’investissement initial, mais améliorent généralement la répétabilité et réduisent le coût des dérives du procédé.
La gestion des abrasifs et de la suspension mérite également attention. La préparation fine des arêtes est sensible à la fragmentation des abrasifs, à la contamination et aux variations de concentration. Une machine offrant une meilleure agitation, décantation et gestion des déchets peut donc coûter plus cher à l’achat, mais réduire ensuite les variations de qualité. Il en va de même pour l’extraction du brouillard, la maîtrise de l’usure des buses et l’accès à la maintenance.
Le délai de livraison doit être considéré comme indicatif. Les cabines standard ou les modèles établis sont généralement livrés plus rapidement que les cellules de préparation des arêtes fortement personnalisées, dotées de montages spécifiques ou soumises à des exigences de validation. Les projets prennent souvent plus de temps si le périmètre inclut des essais sur échantillons, la corrélation des mesures d’arêtes ou le développement de recettes pour plusieurs familles d’outils.
Le retour sur investissement est généralement le plus intéressant lorsque la préparation des arêtes agit clairement sur les coûts en aval. Pour les outils de coupe, cela peut se traduire par une durée de vie accrue, moins de défaillances précoces d’arête, une meilleure adhérence du revêtement, moins de rebuts lors de la qualification des outils et une usure plus prévisible chez le client. Même une amélioration modeste de la stabilité des arêtes peut avoir une grande valeur si l’outil est coûteux ou si sa défaillance immobilise la machine.
L’intérêt économique dépend également du procédé remplacé. Si la méthode actuelle est un ébavurage manuel, un sablage à sec irrégulier ou une opération de dépannage dépendant de l’opérateur après rectification, le nouveau procédé peut réduire à la fois la main-d’œuvre et la variabilité. Si l’usine dispose déjà d’une préparation automatisée efficace, le dossier peut reposer davantage sur les gains de qualité supplémentaires que sur les seules économies de main-d’œuvre.
Une évaluation rigoureuse du retour sur investissement doit donc comparer les résultats globaux du procédé plutôt que le seul prix de la machine. Elle prend en compte la durée de qualification des échantillons, la consommation d’abrasifs, les compétences requises des opérateurs, la charge de maintenance, les performances du revêtement et le coût des outils rejetés ou instables. Pour l’outillage à forte valeur, de faibles écarts de qualité d’arête peuvent peser davantage que d’importantes différences de coût des équipements auxiliaires.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme indiqué sur la page À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
La préparation des arêtes peut-elle être adaptée aux différentes géométries d’outils ?
Oui. Les plaquettes, les forets, les fraises en bout, les alésoirs et les outils de forme nécessitent généralement des angles de buse, des montages et des temps de cycle différents, et parfois des grades d’abrasifs différents. Un système adapté doit permettre des réglages par recette afin de traiter chaque famille d’outils selon son propre objectif d’arête plutôt que d’imposer un réglage général.
Les essais sur échantillons sont-ils nécessaires avant de commander une machine de préparation des arêtes ?
Dans la plupart des cas, oui. Les essais sur échantillons permettent de vérifier le rayon d’arête ou le facteur K atteignable, de confirmer si le procédé est symétrique ou directionnel et d’observer l’arête avant revêtement. Ils montrent également si l’application nécessite une simple machine par lots ou un système plus évolué à commande de mouvement.
Quelles informations de production préparer pour le devis et l’évaluation du procédé ?
Les fournisseurs ont généralement besoin des plans et photos des outils, du matériau du substrat, de l’état actuel des arêtes, de la géométrie visée, de la cadence attendue et de la séquence de revêtement. Si elles sont disponibles, les données de mesure des arêtes et les retours sur la durée de vie des outils sont également utiles, car ils relient l’objectif de préparation aux performances réelles en usinage. Cela réduit le temps nécessaire pour définir une fenêtre de procédé réaliste.
Combien de temps prennent généralement l’installation et la mise en service ?
Cela dépend de la complexité de la machine. Un système standard de sablage humide à chambre s’installe généralement plus rapidement qu’une cellule multi-axes sur mesure avec montages spécialisés et validation des recettes. La mise en service doit inclure la préparation des abrasifs, la vérification de pression, l’alignement des buses, des essais de traitement, la formation des opérateurs et la corrélation du résultat machine avec la méthode de mesure des arêtes retenue.
Quels consommables et pièces de rechange sont les plus importants pour la préparation des arêtes ?
Les éléments courants à prévoir comprennent les abrasifs, les buses, les tuyaux, les joints, les pièces d’usure de pompe, les protections de vision et les composants de gestion de la suspension. Comme la qualité des arêtes dépend de l’état des abrasifs, leur réapprovisionnement et la maîtrise de la contamination font partie intégrante du procédé. Les usines doivent aussi prévoir le remplacement périodique des buses, car leur usure modifie progressivement le profil du jet.
Comment évaluer le service après-vente pour un projet de préparation de précision des arêtes ?
L’enjeu ne se limite pas à la réparation de la machine : il concerne aussi la stabilité du procédé après la livraison. Les acheteurs doivent vérifier si le fournisseur peut aider à ajuster les recettes, fournir des pièces de rechange et des abrasifs, renouveler la formation et dépanner en cas de dérive des mesures d’arête ou de modification des résultats de revêtement en aval. Pour la finition de précision des outils, la qualité de l’assistance est étroitement liée à la maîtrise à long terme de la fenêtre de procédé.