Réponse rapide
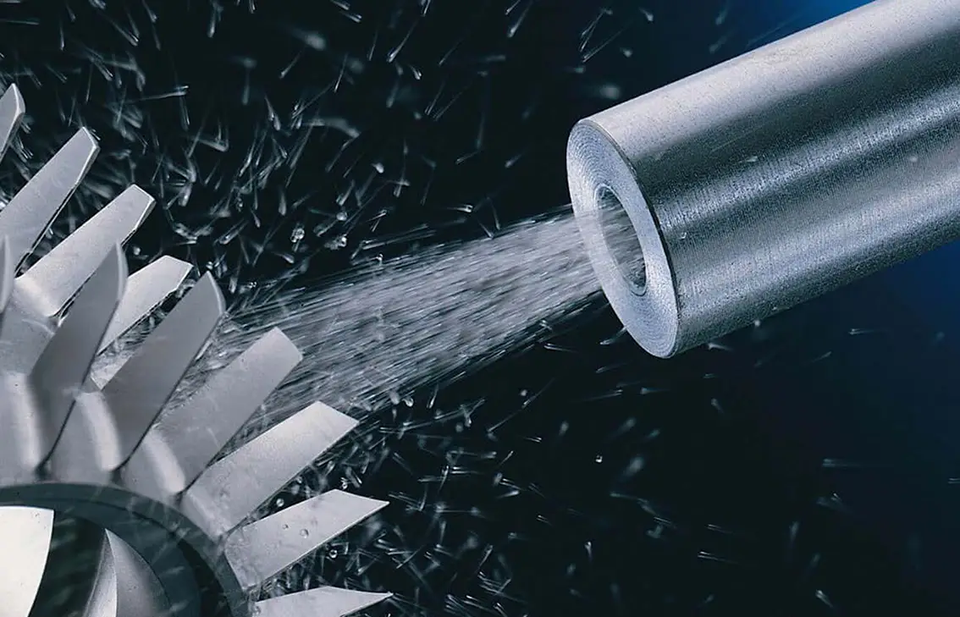
Une machine de préparation des arêtes d’outils de coupe convient lorsqu’un fabricant d’outils a besoin d’une préparation contrôlée des arêtes, de l’élimination des microbavures et d’une géométrie régulière avant revêtement sur des substrats en carbure ou des matériaux durs similaires. Dans les systèmes de sablage humide, les abrasifs en suspension dans l’eau sont accélérés par de l’air comprimé afin de traiter l’arête de coupe, avec moins de poussières en suspension dans l’air et une meilleure stabilité du procédé que de nombreuses méthodes à sec. Le choix de la machine la mieux adaptée dépend de la géométrie des outils, du débit de production, de la régularité requise du rayon d’arête, de la complexité des montages et du fait que la production soit encore en phase de validation sur échantillons ou déjà en fabrication répétitive par lots.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage humide / préparation des arêtes par sablage en suspension |
| Plage de pression courante | Pression de sablage généralement faible à moyenne pour une micro-érosion contrôlée |
| Objectif qualité typique | Rayon d’arête ou facteur K stable, avec un état de surface reproductible |
| Comportement des poussières | Peu de poussières en suspension par rapport au sablage à sec |
| Principales pièces traitées | Plaquettes en carbure, forets, fraises en bout, alésoirs et outils de forme |
| Délais typiques du projet | Les machines standard sont généralement livrées plus rapidement que les cellules multiaxes sur mesure |
Qu’est-ce qu’une machine de préparation des arêtes d’outils de coupe ?
Une machine de préparation des arêtes d’outils de coupe est un système spécialisé de traitement de surface conçu pour préparer les arêtes par une action abrasive contrôlée, plutôt que par le seul meulage conventionnel. Elle sert principalement à éliminer les microdéfauts fragiles laissés par le meulage et à former un état d’arête défini, tel qu’un petit rayon ou un facteur K adapté à l’application, avant le revêtement ou l’utilisation en coupe. En pratique, la machine transforme une arête nominalement tranchante mais instable en une géométrie de travail plus durable et reproductible.
Dans la vaste famille des procédés de finition abrasive, cet équipement relève du sablage humide, également appelé sablage à l’eau ou sablage en suspension, parfois désigné par le terme vapor blasting selon la terminologie de l’usine. Le procédé reprend le principe de base du sablage abrasif, mais la machine est configurée pour une préparation précise des arêtes plutôt que pour le nettoyage en volume ou le décapage agressif des surfaces. Cette distinction est importante, car les outils de coupe exigent un enlèvement local et contrôlé de matière à l’échelle du micron, et non l’intensité d’un sablage polyvalent.
Une machine de préparation des arêtes d’outils de coupe est généralement utilisée après le meulage et avant le revêtement. Pour les plaquettes en carbure, les forets, les fraises en bout et les alésoirs, elle stabilise l’arête en éliminant les bavures, les micro-ébréchures fragiles et les sommets irréguliers qui pourraient amorcer une défaillance pendant la coupe. Pour certains types d’outils, elle peut aussi être réglée afin de créer des formes d’arête directionnelles favorisant un écoulement des copeaux, une usure ou des performances de revêtement spécifiques.
Pourquoi le sablage humide est largement utilisé pour préparer les arêtes d’outils
Le sablage humide est privilégié parce que l’abrasif est transporté dans une phase aqueuse, ce qui produit un impact plus amorti qu’un jet entièrement sec. Cela favorise une microérosion plus fine et plus uniforme sur les substrats d’outils durs et réduit les poussières en suspension dans l’environnement de la machine. La phase aqueuse contribue également à limiter le risque d’incrustation d’abrasifs sur certaines surfaces, ce qui explique pourquoi le sablage humide est souvent choisi pour la préparation avant revêtement.
L’intérêt commercial de cette machine ne se limite pas à « arrondir » une arête. Un système adapté produit un état d’arête mesurable et reproductible, qui peut être ajusté à la conception de l’outil, à la nuance du substrat et à la séquence de revêtement en aval. Pour les fabricants d’outils en carbure, la différence entre un ébavurage informel et une véritable préparation des arêtes correspond souvent à la différence entre des performances variables sur le terrain et une qualité de production maîtrisée.
Famille de procédés et principaux atouts
Du point de vue de l’ingénierie des procédés, la machine de préparation des arêtes d’outils de coupe se situe au croisement de l’ébavurage, de la microfinition et de la préparation fonctionnelle des surfaces. Sa valeur repose sur quatre atouts pratiques :
- moins de poussières qu’avec le sablage à sec ;
- un traitement uniforme des arêtes sur des géométries répétitives ;
- un procédé contrôlé par recettes, plutôt que des réglages laissés à l’appréciation de l’opérateur ;
- la compatibilité avec les configurations par lots, de R&D et de haute précision assistées par servomoteurs.
Ces atouts expliquent pourquoi une même plateforme de sablage humide peut convenir à la fois à la préparation des arêtes des outils de coupe et à des applications connexes telles que l’ébavurage sélectif, le conditionnement léger des surfaces et la préparation avant revêtement. La machine n’est pas seulement une cabine de finition ; c’est une plateforme de procédé pour la mise en forme abrasive maîtrisée des arêtes.
Comment fonctionne une machine de préparation des arêtes d’outils de coupe ?
Une machine de préparation des arêtes d’outils de coupe fonctionne en créant une suspension d’eau et d’abrasifs, en l’accélérant à l’air comprimé à travers une ou plusieurs buses de sablage, en dirigeant le jet vers l’arête visée selon un angle et une distance contrôlés, puis en récupérant la suspension usagée dans un circuit fermé pour la recirculation et la séparation des déchets. Le procédé enlève une très petite quantité de matière sur l’arête de façon stable et répartie, plutôt que par le contact ponctuel du meulage.
Système de suspension et mise en suspension des abrasifs
Le circuit de suspension commence dans une cuve où l’eau et l’abrasif sont mélangés et maintenus en suspension par agitation ou circulation. C’est essentiel, car le résultat sur l’arête dépend d’une concentration d’abrasif stable et d’une répartition uniforme des particules. Si la suspension se dépose de manière irrégulière, la machine peut produire un résultat en début de poste puis un autre plus tard, même si les réglages de pression semblent inchangés.
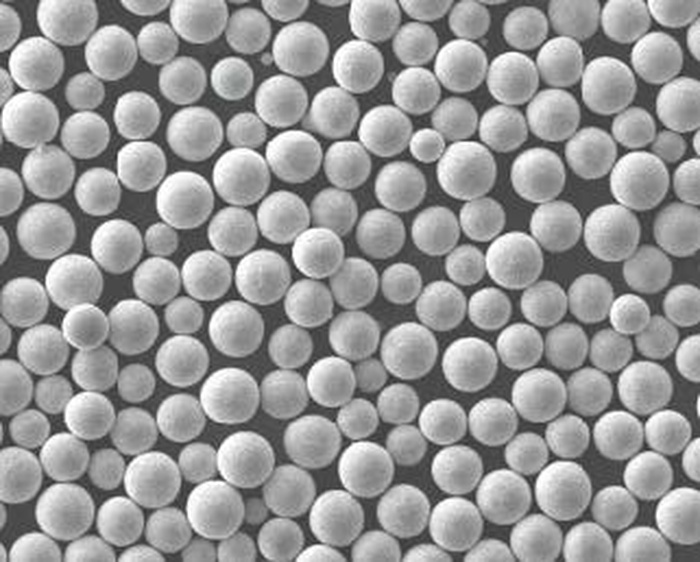
Le choix des abrasifs dépend du matériau de l’outil, du rayon visé et de la finition souhaitée. Des abrasifs fins sont souvent utilisés pour le conditionnement précis des arêtes, tandis que des granulométries un peu plus grossières peuvent être choisies lorsqu’il faut éliminer des bavures ou enlever la matière plus rapidement. Dans une machine de préparation des arêtes d’outils de coupe, le choix des abrasifs vise moins une « puissance de coupe maximale » qu’une formation prévisible de la microgéométrie.
Accélération par air comprimé et contrôle des buses
L’air comprimé accélère la suspension à travers la buse de sablage en direction de l’arête de l’outil. Le diamètre de la buse, la distance de projection, l’angle du jet et sa trajectoire influencent tous l’enlèvement de matière. Pour la préparation des arêtes, une légère modification de l’angle de la buse peut faire passer d’un rayon plus symétrique à une forme directionnelle dite en cascade.
C’est pourquoi les systèmes haut de gamme utilisent des mouvements programmés plutôt que de se limiter à une exposition manuelle fixe. Les déplacements servo-commandés, l’indexation des pièces et le positionnement répétable des buses aident l’ingénieur procédé à déterminer précisément où et pendant combien de temps l’énergie abrasive est concentrée. Pour certains outils, en particulier les forets et les fraises en bout, une rotation ou une indexation contrôlée est indispensable pour éviter une préparation inégale des lèvres.
Récupération en circuit fermé, sédimentation et évacuation des abrasifs usagés
Après l’impact, la suspension s’écoule ou retourne dans la section de récupération de la machine. Le liquide réutilisable et les abrasifs encore efficaces sont remis en circulation, tandis que la matière retirée de la pièce, les abrasifs fragmentés et les boues fines sont séparés progressivement par sédimentation ou par d’autres dispositifs de filtration et de gestion des déchets. Un circuit de récupération bien géré est essentiel pour la répétabilité du procédé, car la contamination et la dégradation des abrasifs influencent directement le comportement du procédé.
La sédimentation automatique des abrasifs usagés réduit le nettoyage manuel et facilite le maintien de la suspension dans une plage contrôlée. C’est important dans la fabrication d’outils : même si la dimension moyenne de l’arête paraît acceptable, un état instable des abrasifs peut élargir la dispersion entre pièces et compliquer l’uniformité du revêtement en aval.
Collecte des poussières, gestion du brouillard d’eau et régulation PID
Le sablage humide réduit fortement les poussières sèches, mais ne supprime pas les exigences de gestion de l’enceinte. Le brouillard d’eau, les projections et la visibilité dans la chambre doivent toujours être maîtrisés pour que le procédé reste propre, sûr et contrôlable. Les machines utilisent donc des cabines fermées et des systèmes de réduction du brouillard ou de collecte des poussières conçus pour le fonctionnement humide, plutôt que de compter uniquement sur une extraction des poussières sèches.
La stabilité de la pression est un autre point de contrôle essentiel. La régulation de pression en boucle fermée PID aide à maintenir des conditions de sablage stables malgré le vieillissement des tuyaux, l’usure des buses ou les variations de la demande en air pendant la production. Lorsque la plage de rayon d’arête visée est étroite, une boucle de pression stable est souvent plus importante qu’une pression nominale maximale élevée.
Pour la préparation des arêtes d’outils de coupe, le résultat le plus précieux n’est pas un enlèvement agressif, mais une géométrie d’arête reproductible.
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement d’environ 0,15 à 0,45 MPa, selon le matériau de l’outil et l’objectif d’arête | Détermine l’intensité d’enlèvement et la vitesse de formation de l’arête |
| Concentration de la suspension abrasive | Généralement maintenue dans une plage contrôlée de faible à moyenne teneur en solides, selon l’application | Influence l’action de coupe, la finition et la régularité |
| Taille des particules abrasives | Des plages granulométriques fines sont couramment choisies pour la préparation des arêtes ; la PSD exacte dépend de l’application | Influence la texture de surface et le contrôle du rayon |
| Débit d’air comprimé | Dimensionné selon le nombre de buses et les exigences de stabilité de pression | Favorise une énergie de jet régulière |
| Consommation d’abrasifs | Dépend de la dégradation des abrasifs, du niveau de contamination et de la fréquence de nettoyage | Influe sur le coût d’exploitation et la stabilité du résultat |
| Système de commande | Gestion des recettes par PLC/HMI, avec pression régulée et, si nécessaire, mouvement par servomoteurs | Permet un traitement reproductible sur différentes familles d’outils |
Machine de préparation des arêtes d’outils de coupe, sablage à sec et autres méthodes
Une machine de préparation des arêtes d’outils de coupe n’est pas uniquement en concurrence avec le sablage à sec. Dans les discussions d’achat, elle est généralement comparée au brossage manuel, à la finition par entraînement, à la finition vibratoire et parfois au grenaillage de précontrainte ou aux procédés hybrides associant meulage et finition. Le choix doit partir de la géométrie d’arête requise et de la variation de procédé acceptable, et non du seul nom de l’équipement.
Le sablage à sec peut enlever rapidement de la matière, mais il crée généralement un environnement plus agressif pour la finition de précision des outils : les poussières sont plus abondantes et le comportement du jet tolère moins facilement les réglages fins des arêtes délicates. La finition vibratoire et la finition par entraînement peuvent bien lisser l’ensemble, mais elles agissent souvent plus largement sur tout l’outil et offrent parfois moins de sélectivité locale. Le grenaillage de précontrainte, selon la terminologie de ce procédé, est principalement choisi pour ses effets de contraintes de compression plutôt que pour former avec précision le rayon d’une arête de coupe.
Sablage humide ou sablage à sec pour les arêtes d’outils
Le principal avantage du sablage humide dans ce contexte est la maîtrise du traitement de l’arête. Comme l’abrasif est en suspension dans l’eau, le procédé se prête généralement mieux au conditionnement fin des arêtes, à une opération faiblement poussiéreuse et à une préparation mate plus uniforme avant revêtement. Cela ne le rend pas supérieur dans tous les cas, mais le rend particulièrement pertinent lorsque les fabricants d’outils en carbure privilégient la régularité de la microgéométrie à une agressivité maximale du sablage.
Le sablage à sec reste utile pour les travaux de finition plus grossiers ou moins sensibles. Toutefois, lorsque l’objectif est d’obtenir une arête stable avant revêtement sur des outils durs, une machine dédiée à la préparation des arêtes offre généralement une fenêtre de procédé plus étroite et plus facile à maîtriser.
| Critère d’évaluation | Machine de préparation des arêtes par sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire / par traînage |
|---|---|---|---|---|
| Objectif principal | Préparation précise des arêtes et conditionnement de surface | Nettoyage, rugosification et sablage général | Mise sous contrainte de surface visant la résistance à la fatigue | Lissage et ébavurage de toute la pièce |
| Production de poussières | Faible par rapport au sablage à sec | Élevée sans extraction importante | Modérée dans les systèmes fermés | Peu de poussières à l’extérieur, mais les abrasifs doivent toujours être gérés |
| Contrôle de la géométrie des arêtes | Élevé grâce au contrôle des recettes, des montages et des buses | Moyen à élevé, souvent moins doux | Limité pour former précisément un rayon ou un facteur K | Modérée, souvent moins localisée |
| Uniformité de la finition de surface | Une finition mate fine et uniforme est typique | Texture souvent plus agressive | Texture fonctionnelle obtenue par grenaillage de précontrainte | Finition globale lisse, moins sélective |
| Risque d’incrustation des abrasifs | Réduit sur de nombreuses surfaces grâce à la phase aqueuse | Plus élevé sur certaines surfaces sensibles | Dépend de l’association des billes et du matériau | Mécanisme différent ; comparaison directe impossible |
| Gestion environnementale | Gestion des déchets humides et des boues | Charge de dépoussiérage plus élevée | Confinement des abrasifs secs nécessaire | Gestion du composé, des abrasifs et de leur séparation nécessaire |
Caractéristiques essentielles à évaluer avant l’achat
La principale question à se poser à l’achat est de savoir si la machine peut maintenir l’état d’arête visé de manière constante sur le mélange réel d’outils produits. Les fabricants se concentrent parfois trop sur la taille de la chambre, alors que les variables déterminantes sont la stabilité de la pression, la reproductibilité des buses, la logique des montages, le contrôle de la suspension et la discipline d’exécution des recettes. Si ces aspects sont mal définis, même une machine volumineuse ou coûteuse peut ne pas fournir une qualité d’arête stable.
Définir d’abord le résultat d’arête requis
L’équipe chargée de l’achat devrait commencer par définir le résultat visé en termes mesurables : rayon d’arête, facteur K, asymétrie directionnelle, seuil d’élimination des bavures ou critères d’aptitude au revêtement. Sans cette cible, il est impossible de déterminer si l’architecture adaptée est une cabine de traitement par lots, une machine traitant une pièce à la fois ou un système multiaxe asservi par servomoteurs.
La spécification de l’arête doit également inclure les tolérances et la méthode de contrôle. Un seul échantillon réussi ne suffit pas. La machine doit produire des résultats reproductibles dans le temps, quels que soient les opérateurs, les cycles de renouvellement des abrasifs et les lots de production.
Précision des mouvements et positionnement des outils
Le positionnement des outils est souvent plus important que la puissance théorique de sablage. Les plaquettes peuvent nécessiter des montages indexés maintenant une distance de projection très précise, tandis que les forets et les fraises en bout peuvent exiger une rotation coordonnée, un positionnement axial ou des balayages programmés des buses. Si la géométrie de l’outil est complexe, une machine à mouvements X/Y/Z servo-commandés et à trajectoires d’exposition programmables peut rapidement justifier son coût.
Lorsqu’un asservissement X/Y/Z par servomoteurs est proposé, les acheteurs devraient vérifier la précision et la reproductibilité du positionnement avec les montages et les buses réellement utilisés. Il faut déterminer si la répétabilité géométrique dans la zone de sablage satisfait aux critères d’acceptation de l’opération.
Débit, encombrement et gestion des recettes
L’échelle de production compte. Un laboratoire de R&D peut privilégier la flexibilité et des changements de réglage rapides pour de nombreuses familles d’outils, tandis qu’une usine de plaquettes en carbure peut privilégier la densité des montages, le chargement en parallèle et le verrouillage des recettes pour une production répétitive. Le débit doit donc être évalué en tenant compte du mélange d’outils, de la fréquence des changements de série et de la charge de contrôle, plutôt que comme un simple chiffre de « pièces par heure ».
La gestion des recettes est tout aussi importante. Une IHM adaptée devrait enregistrer les réglages de pression, les trajectoires, les temps de cycle, les autorisations des utilisateurs et l’historique des alarmes. C’est particulièrement utile lorsque plusieurs équipes ou familles de produits utilisent la même machine.
Liste de contrôle des utilités, de la sécurité et de la maintenance
L’acheteur devrait également évaluer les aspects moins visibles du système :
- qualité et stabilité de l’air comprimé ;
- accessibilité de la cuve de suspension et facilité de nettoyage ;
- intervalles de remplacement des buses et disponibilité des pièces de rechange ;
- visibilité à l’intérieur de la chambre pendant le réglage ;
- extraction du brouillard et étanchéité de l’enceinte ;
- méthode d’évacuation des abrasifs usagés ou des boues ;
- besoins en alimentation électrique et en eau ;
- protections de l’opérateur, dispositifs de verrouillage et accès pour la maintenance.
En pratique, la meilleure machine est celle qui maintient un procédé de préparation des arêtes stable avec des efforts de maintenance réalistes. Pour la finition de précision des outils, la maintenabilité n’est pas une simple question d’assistance ; elle fait partie de la capacité du procédé.
Applications dans différents secteurs
Bien que le terme désigne directement les outils de coupe, une machine de préparation de leurs arêtes s’inscrit dans un paysage industriel plus vaste du traitement de surface. Les mêmes principes de sablage humide qui stabilisent les arêtes en carbure servent aussi à l’ébavurage sélectif, au prétraitement avant revêtement, à la postproduction de pièces issues de la fabrication additive, au grenaillage fin, au dépolissage du verre et à la finition de composants techniques. C’est important, car de nombreux acheteurs souhaitent qu’une seule plateforme puisse traiter les outils et des pièces relevant d’applications de finition connexes.
Le chevauchement entre la préparation des arêtes et l’ébavurage en est un bon exemple. Les deux procédés exigent une exposition abrasive contrôlée, une logique de montage reproductible et un état prévisible de la suspension. Les usines qui utilisent déjà le sablage humide pour l’ébavurage des pièces métalliques peuvent constater que le passage à la préparation des arêtes d’outils tient principalement à un contrôle géométrique plus strict et à des recettes de procédé différentes.
Pertinence des plateformes de sablage humide dans différents secteurs
L’industrie de l’outillage est le débouché le plus évident pour cet équipement, notamment pour les plaquettes en carbure, les forets et les fraises en bout. Mais l’aéronautique, le secteur médical, l’électronique et la fabrication de composants de précision utilisent aussi des procédés apparentés de sablage humide lorsque les surfaces sont délicates et qu’un faible niveau de poussières est important. Pour le prétraitement avant peinture ou revêtement, le cadre plus large de préparation des surfaces décrit dans le guide de l’AMPP sur la préparation des surfaces aide à comprendre pourquoi l’état du substrat influe sur les performances des couches en aval.
La technologie peut également être configurée différemment selon la famille de pièces. Les centres de R&D peuvent utiliser des cellules flexibles pour échantillons assistées par robot ; les opérations par lots peuvent faire appel à des cabines à chambre ; les systèmes pièce par pièce peuvent être choisis pour un contrôle plus individualisé des cycles. Cette catégorie de machines se comprend donc mieux comme une famille de configurations reposant sur le même principe de sablage en suspension.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets, fraises en bout et alésoirs | Rayon d’arête contrôlé et meilleure stabilité de l’arête |
| Élimination des bavures | Pièces métalliques de précision | Petits composants usinés ou emboutis | Ébavurage sélectif avec dommages limités aux surfaces adjacentes |
| Élimination de la calamine | Transformation et forgeage de l’acier | Barres, pièces forgées et surfaces métalliques oxydées | Nettoyage de surface avant usinage ou traitement ultérieur |
| Prétraitement avant revêtement | Lignes de revêtement industriel | Pièces métalliques avant peinture ou revêtement fonctionnel | État du substrat plus propre et plus uniforme |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D et composants d’outils hybrides | Amélioration de l’état de surface et élimination des résidus de poudre |
| Grenaillage de précontrainte des pièces métalliques | Composants mécaniques | Ressorts, engrenages et certaines pièces sensibles à la fatigue | Impact de surface contrôlé pour un conditionnement fonctionnel |
| Traitement de surface du verre | Verre architectural et technique | Panneaux dépolis et pièces en verre spécial | Texture mate uniforme |
| Finition des appareils 3C | Chaîne d’approvisionnement de l’électronique grand public | Petits boîtiers et capots de précision | Lissage fin de la surface et homogénéité esthétique |
Guide de sélection des équipements
Choisir la bonne machine de préparation des arêtes d’outils de coupe consiste à adapter l’architecture de la machine à la maturité du procédé. Si la recette de préparation est encore en cours d’élaboration, la flexibilité prime. Si elle est déjà validée et que l’enjeu est d’augmenter le débit tout en limitant les variations, la densité des montages, le verrouillage des recettes et l’utilisation de la chambre prennent davantage d’importance.
Huit configurations courantes
Pour aborder concrètement le choix, on peut répartir le marché en huit configurations. Il ne s’agit pas de désignations de modèles universelles dans le secteur, mais elles reflètent les choix fonctionnels auxquels les acheteurs sont généralement confrontés lorsqu’ils spécifient une plateforme de préparation des arêtes par sablage humide.
Pour les essais préliminaires, une cellule assistée par robot peut être particulièrement utile, car elle permet de varier les angles et d’exposer les échantillons de façon reproductible. La cellule de sablage humide robotisée DasiAuto RB-6 convient à ce rôle axé sur la R&D, tandis qu’une cabine de sablage humide à chambre unique correspond davantage à une production par lots stable. Lorsque le programme évolue vers une utilisation plus intensive, une machine de production à double chambre peut améliorer l’efficacité du chargement sans modifier le principe de base du procédé.
Adapter le mélange d’outils à la catégorie de machine
Les plaquettes sont généralement les plus faciles à monter pour un traitement répétitif par lots. Les outils rotatifs, en particulier ceux dont les zones d’arête sont complexes, justifient souvent un contrôle accru des mouvements ou un traitement pièce par pièce. Les programmes comprenant des produits variés peuvent privilégier une machine flexible, au prix de réglages plus longs, tandis que des familles dédiées peuvent justifier des montages spécifiques qui réduisent le temps de cycle et la variabilité.
Le choix de la machine doit également tenir compte de la méthode de vérification de la qualité. Si l’usine mesure le rayon d’arête à plusieurs endroits et le met en relation avec les données de durée de vie des outils, la reproductibilité de la machine a une valeur économique directe. Si le contrôle des arêtes reste informel, la priorité peut être de mettre en place une méthode robuste de développement du procédé avant d’investir immédiatement dans la cellule la plus automatisée.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité de développement de paillasse | Essais en laboratoire et sélection de méthode | Très petits outils | Modéré | Évaluation préliminaire des effets de l’abrasif, de l’angle et de la pression |
| 2. Cellule de R&D assistée par robot | Essais sur échantillons et validation pilote | Petits outils de précision | Élevé | Essais sous plusieurs angles sur des plaquettes, forets et outils de forme |
| 3. Cabine manuelle flexible | Petits lots et travaux variés | Outils de petite à moyenne taille | Modéré | Géométries variées avec changements fréquents |
| 4. Machine standard de traitement par lots à chambre unique | Production répétitive par lots | Plaquettes et petits outils rotatifs | Élevé | Préparation stable des arêtes par recettes |
| 5. Machine de traitement pièce par pièce | Outils discrets de volume moyen | Outils moyens | Élevé | Contrôle individuel du cycle pour les pièces de plus grande valeur |
| 6. Cellule de préparation des arêtes multiaxe asservie | Production de précision | Outils complexes petits à moyens | Très élevé | Contrôle directionnel du facteur K et accès aux arêtes complexes |
| 7. Machine à double chambre pour une meilleure utilisation | Cadence supérieure pour le traitement par lots | Outils répétitifs de petite à moyenne taille | Élevé | Chargement parallèle et meilleure utilisation de la chambre |
| 8. Ligne personnalisée dédiée à l’application | Programmes industriels dédiés | Plage de dimensions adaptée aux outils | Élevé à très élevé | Préparation intégrée des arêtes dans un flux de finition plus large |
Coûts, délais et retour sur investissement
Le coût d’une machine de préparation des arêtes d’outils de coupe dépend moins du volume brut de la cabine que de la complexité du contrôle du procédé. Une enceinte simple de sablage humide pour l’ébavurage général se situe à un niveau de coût ; une machine conçue pour former des rayons d’arête reproductibles sur plusieurs familles d’outils en relève d’un autre. Les différences tiennent généralement au contrôle des mouvements, à la sophistication des montages, aux fonctions de l’IHM, à la régulation de pression, à la gestion de la suspension et aux dispositifs assurant la propreté du procédé humide.
Le niveau d’automatisation est un facteur de prix important. Les systèmes manuels ou semi-manuels conviennent souvent aux faibles volumes, au développement du procédé ou aux travaux très variés, mais ils confient davantage de responsabilités à l’opérateur. Le coût de la machine augmente généralement avec l’automatisation, car le système doit contrôler plus étroitement le positionnement, le minutage et l’exécution des recettes. En contrepartie, l’usine peut généralement bénéficier d’une variabilité réduite, d’une formation plus facile et d’une meilleure stabilité d’une équipe à l’autre.
Le délai doit être considéré comme indicatif plutôt que fixe. Les cabines standardisées et les catégories de modèles éprouvées sont généralement livrées plus rapidement que les cellules sur mesure nécessitant des montages spécifiques aux pièces, le développement de mouvements par servomoteurs et des essais de corrélation sur échantillons. Si la commande comprend des essais d’application, la validation des mesures d’arête ou plusieurs familles d’outils aux recettes distinctes, le calendrier réel du projet dépasse souvent la seule construction mécanique.
Le retour sur investissement est généralement le plus important lorsque la qualité des arêtes influe directement sur les coûts en aval. Pour les fabricants d’outils, cela peut se traduire par moins de défaillances prématurées des arêtes, une meilleure stabilité du revêtement, une durée de vie accrue des outils, moins de rebuts lors des premiers essais d’application et une dépendance moindre à l’égard de l’opérateur pour la finition. La machine peut aussi remplacer plusieurs opérations manuelles, comme l’ébavurage à la main, le sablage à sec irrégulier ou les reprises répétées après contrôle.
Un modèle de retour sur investissement utile compare trois groupes d’effets. Le premier concerne la main-d’œuvre et le débit : moins de retouches manuelles de finition, des dérives de réglage plus courtes et moins de reprises. Le deuxième porte sur la qualité : une dispersion plus faible des arêtes, un comportement du revêtement plus stable et moins de réclamations sur le terrain liées à un écaillage prématuré. Le troisième relève de la maîtrise stratégique du procédé : la possibilité de mettre au point une recette lors des essais, puis de la reproduire en production avec beaucoup moins de variations.
Pour certaines usines, la rentabilité sera évidente, car la défaillance d’un outil est coûteuse et visible. Pour d’autres, le principal avantage sera moins manifeste, mais tout aussi important : moins de recherches de panne entre le meulage, le revêtement et les performances de coupe. Dans les deux cas, l’analyse financière pertinente oppose non pas « le prix de la machine à l’absence de machine », mais « un procédé de préparation des arêtes maîtrisé à une variabilité des arêtes non maîtrisée ».
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme le présente la page À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Une machine de préparation des arêtes peut-elle être adaptée à différents types de plaquettes, de forets et de fraises en bout ?
Oui. Les différentes familles d’outils nécessitent généralement des montages, des angles de buse, des trajectoires, des temps de cycle et parfois des grades d’abrasifs différents. Un système bien spécifié devrait permettre des réglages par recettes afin de traiter plusieurs géométries sans imposer un unique réglage de compromis.
Des essais sur échantillons sont-ils nécessaires avant l’achat d’une machine ?
Dans la plupart des projets, les essais sur échantillons constituent le point de départ pratique. Ils aident à confirmer le rayon d’arête ou le facteur K réalisable, montrent si le procédé est symétrique ou directionnel et permettent de déterminer si une cabine standard suffit ou si l’application exige un contrôle des mouvements plus évolué. Pour de nombreux acheteurs, les résultats des essais sont plus instructifs que les seules spécifications nominales de la machine.
Quelles informations l’acheteur doit-il préparer pour le devis et l’évaluation du procédé ?
Les informations utiles comprennent les plans des outils, le matériau du substrat, l’état actuel des arêtes, la géométrie visée, la séquence de revêtement, le volume attendu et les éventuelles données de mesure des arêtes. Des photos des outils réels et des notes sur les modes de défaillance actuels sont également précieuses. Plus le dossier de procédé est précis, plus il est facile de définir des montages réalistes et la logique des cycles.
Combien de temps prennent généralement l’installation et la mise en service ?
Cela dépend de la complexité de la machine et de l’ampleur de la validation du procédé incluse dans le périmètre. Une machine standard à chambre s’installe généralement plus rapidement qu’une cellule personnalisée asservie par servomoteurs, dotée de montages dédiés et de plusieurs recettes. La mise en service devrait couvrir non seulement le démarrage de la machine, mais aussi la préparation de la suspension, l’alignement des buses, la validation des recettes et la formation des opérateurs.
Quels consommables et pièces de rechange faut-il prévoir dès le départ ?
Les éléments courants comprennent les abrasifs, les buses, les tuyaux, les joints, les pièces d’usure de la pompe, les composants de protection du hublot et les pièces de circulation de la suspension. Comme le résultat sur l’arête dépend de la stabilité des abrasifs, leur réapprovisionnement fait partie du contrôle normal du procédé et ne constitue pas un achat accessoire occasionnel. Il faut également surveiller l’usure des buses, car elle modifie progressivement la forme du jet.
Comment évaluer le service après-vente pour un projet de préparation de précision des arêtes ?
La question essentielle est de savoir si le fournisseur peut contribuer à la stabilité du procédé après l’installation, et pas seulement assurer les réparations mécaniques de base. Les acheteurs devraient examiner l’assistance disponible pour les pièces de rechange, le réapprovisionnement en abrasifs, le dépannage, l’ajustement des recettes et la formation de remise à niveau lorsque les mesures des arêtes ou les résultats de revêtement en aval commencent à dériver. Pour la finition de précision des outils, l’assistance à long terme est étroitement liée à la régularité dans la durée.