Réponse rapide
La préparation des arêtes d’outils de coupe améliore la durée de vie des outils, la résistance des arêtes et la stabilité du revêtement en transformant une arête fraîchement meulée mais fragile en une microgéométrie maîtrisée. En sablage humide, une suspension d’eau et d’abrasif fin est accélérée par de l’air comprimé puis dirigée sur l’arête selon une pression, un angle et une durée stables. Il en résulte un rayon d’arête plus répétable, un risque réduit de micro-ébréchures et un environnement de production plus propre qu’avec de nombreux procédés à sec, notamment pour les plaquettes en carbure, les forets et les fraises en bout.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Sablage humide / préparation des arêtes par sablage en suspension |
| Plage de pression | Pression généralement faible à moyenne pour une préparation contrôlée des arêtes |
| Principal objectif qualité | Rayon d’arête stable, élimination des bavures et comportement maîtrisé du facteur K |
| Comportement des poussières | Peu de poussières en suspension par rapport au sablage à sec |
| Applications typiques | Plaquettes en carbure, forets, fraises en bout et ébavurage de précision |
| Profil des délais | Les systèmes standard de traitement par lots ont généralement des délais plus courts que les cellules servo personnalisées |
Qu’est-ce que la préparation des arêtes d’outils de coupe ?
La préparation des arêtes d’outils de coupe est le traitement contrôlé d’une arête après meulage et avant revêtement ou utilisation finale. Le procédé élimine délibérément les pics microscopiques fragiles, les restes de bavures et les défauts localisés afin que l’outil soit mis en service avec une microgéométrie définie plutôt qu’une arête excessivement tranchante et instable. En fabrication, il ne s’agit pas simplement de lisser, mais de façonner l’arête de manière intentionnelle.
Dans le traitement de surface industriel, la préparation des arêtes d’outils de coupe appartient à la famille plus large de la finition abrasive et est souvent réalisée avec des équipements de sablage humide, de sablage humide à l’eau, de sablage en suspension ou de vapor blasting. Les principes physiques sous-jacents sont apparentés au sablage abrasif, mais l’objectif du procédé est bien plus ciblé que le nettoyage général ou le décalaminage. Il s’agit de créer un rayon d’arête ou un facteur K maîtrisé tout en préservant les dimensions globales, les caractéristiques de la face de coupe et la géométrie fonctionnelle de l’outil.
Sur les outils en carbure en particulier, l’arête laissée par le meulage peut sembler tranchante lors d’un contrôle visuel courant tout en présentant des micro-entailles et des discontinuités locales. Ces défauts deviennent souvent les points d’amorçage d’un écaillage précoce, d’une usure irrégulière ou de performances de revêtement inconstantes. Une arête préparée répartit plus uniformément la charge de coupe et réduit le risque qu’un petit point faible ne provoque à lui seul la défaillance de l’outil.
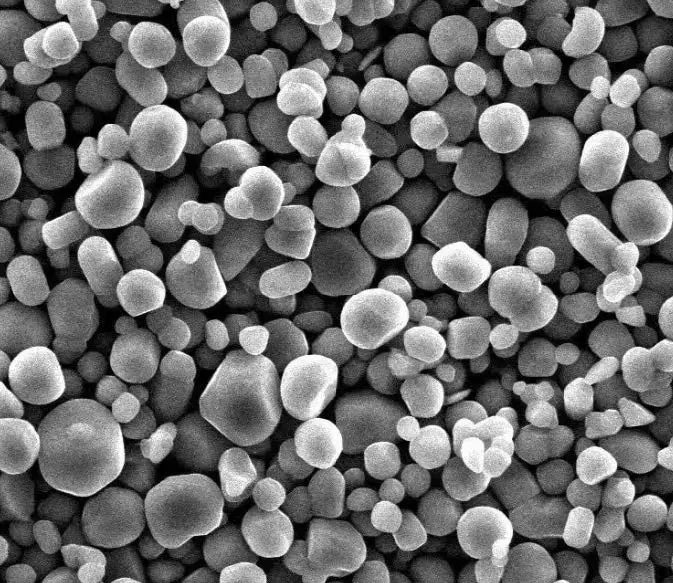
Préparation des arêtes d’outils de coupe par sablage humide
En sablage humide, les particules abrasives sont mises en suspension dans l’eau et dirigées sur l’arête de l’outil par de l’air comprimé. Comme l’abrasif circule en phase aqueuse, le procédé génère moins de poussières que le sablage à sec et se prête souvent mieux aux travaux fins de microérosion. C’est pourquoi cette méthode est fréquemment associée aux outils de coupe de grande valeur, pour lesquels de petites variations de forme d’arête peuvent influer sur les performances sur la machine-outil.
Cette famille de procédés couvre plusieurs types d’outils. Les plaquettes, les forets, les alésoirs, les fraises en bout, les fraises-mères et certains outils spéciaux peuvent tous être préparés par sablage humide si les montages et les angles d’exposition sont adaptés à leur géométrie. Cette flexibilité convient aussi bien à la production standardisée qu’aux travaux de développement qui nécessitent d’essayer plusieurs états d’arête avant la validation finale.
Pourquoi la préparation des arêtes est importante avant le revêtement
Un revêtement ne peut épouser que le substrat qui lui est présenté. Si l’arête de l’outil est trop tranchante, ébréchée localement ou irrégulière après le meulage, le revêtement peut être plus mince à cet endroit et davantage sujet à la fissuration ou à l’écaillage sous charge. Une étape contrôlée de préparation des arêtes fournit au revêtement un substrat plus uniforme et améliore souvent l’équilibre entre l’adhérence, la résistance de l’arête et le comportement à l’usure finale.
Cela ne signifie pas que tous les outils doivent être préparés au même rayon. Les outils de finition, les outils travaillant en coupe interrompue, ceux destinés à l’acier inoxydable et les outils d’usinage des matériaux durs peuvent nécessiter différents états d’arête. La véritable valeur de cette préparation réside dans la reproductibilité de la forme d’arête spécifiée, et non dans l’application d’un rayon générique à tous les outils.
Principaux avantages du sablage humide pour la préparation des arêtes
Cette méthode est couramment choisie parce qu’elle associe un contrôle fin des arêtes à un fonctionnement relativement propre. Ses principaux avantages techniques comprennent généralement la réduction des poussières en suspension, la diminution du risque d’incrustation d’abrasifs dans les surfaces sensibles, une finition mate uniforme et une bonne reproductibilité lorsque la concentration de la suspension et la pression sont contrôlées.
C’est pourquoi de nombreux fabricants d’outils considèrent désormais la préparation des arêtes comme une étape formelle de production plutôt qu’une finition secondaire. Dans une séquence de fabrication qui comprend déjà la préparation des arêtes des outils de coupe comme opération définie, la préparation des arêtes fait partie de la logique de conception des outils, de la préparation au revêtement et de l’assurance qualité, au lieu d’être une finition esthétique de dernière minute.
Comment fonctionne la préparation des arêtes d’outils de coupe ?
La préparation des arêtes d’outils de coupe par sablage humide repose sur une microérosion contrôlée. L’eau et l’abrasif sont mélangés pour former une suspension en circulation, l’air comprimé accélère celle-ci à travers une buse et le jet est dirigé vers l’arête visée selon un angle, une distance et un temps d’exposition définis. L’arête de coupe est remodelée progressivement par de nombreux impacts de particules fines plutôt que par une action de coupe unique, ce qui permet d’obtenir une arête continue et uniforme plutôt que facettée.
Système de suspension et mise en suspension des abrasifs
La première étape est la préparation de la suspension. Les abrasifs fins sont mis en suspension dans l’eau au sein d’un système de mélange et de circulation afin de maintenir une concentration stable pendant tout le cycle. Pour la préparation des arêtes, cette stabilité est essentielle : une suspension qui décante modifie l’intensité de coupe effective et fait varier le comportement d’une même recette entre le début et la fin d’un lot.
La granulométrie des abrasifs est choisie selon le matériau de l’outil, l’état initial de l’arête, le rayon visé et la texture de surface souhaitée. Les abrasifs plus fins produisent généralement une évolution plus lente mais plus contrôlable de l’arête, tandis que des abrasifs plus grossiers peuvent accélérer l’enlèvement, mais aussi élargir la fenêtre du procédé et rendre plus difficile le contrôle précis du rayon.
Accélération par air comprimé et action des buses
Une fois la suspension préparée, l’air comprimé l’accélère à travers la buse vers l’outil. La taille de la buse, son état d’usure interne, la distance de projection et l’angle d’incidence influent tous sur la manière dont l’énergie abrasive atteint l’arête. Sur des outils de géométrie complexe, une légère modification de l’orientation peut déplacer l’action du procédé de la face de coupe vers la face de dépouille ou directement vers l’arête.
C’est pourquoi les montages sont si importants. La qualité du procédé dépend non seulement de la pression et de l’abrasif, mais aussi de la régularité avec laquelle chaque outil est présenté au jet. Si la position de l’outil varie, le rayon peut tout de même augmenter, mais la symétrie et la régularité de la forme d’arête en pâtiront.
Récupération en circuit fermé, décantation et gestion des déchets
Après avoir frappé l’outil, la suspension s’écoule dans la machine et rejoint le circuit de recirculation. Au cours de ce circuit, il faut gérer la dégradation des abrasifs, les fines de carbure et les boues pour éviter que l’état effectif des abrasifs ne s’écarte trop du procédé validé. Les systèmes de production reposent donc sur la décantation, l’évacuation contrôlée et l’entretien régulier de la suspension.
Cette conception en circuit fermé est importante, car la préparation des arêtes est très sensible aux petites variations du procédé. Si les boues s’accumulent ou si les abrasifs deviennent trop fins par dégradation, un même temps de cycle peut produire un effet d’arrondissement moindre. La gestion automatique des abrasifs usagés contribue donc autant à la régularité du procédé qu’à la propreté.
Contrôle du brouillard, gestion des poussières et régulation de pression PID
Le sablage humide supprime les poussières sèches associées au sablage à sec conventionnel, mais nécessite toujours l’étanchéité de l’enceinte et le contrôle du brouillard d’eau. Les équipements de production comprennent généralement une extraction de la chambre et des fonctions de collecte des poussières qui améliorent la visibilité et réduisent l’entraînement d’humidité. Cela contribue à stabiliser les conditions de travail et la propreté de la machine.
La stabilité de la pression est tout aussi importante. Pour la préparation des arêtes, l’objectif est généralement une fenêtre de microérosion stable et reproductible, et non une force de sablage maximale. La régulation de pression PID aide la machine à maintenir des conditions d’exploitation plus constantes même lorsque l’alimentation en air ou la résistance des conduites fluctue légèrement.
Pour la préparation des arêtes d’outils, la reproductibilité compte généralement davantage que la vitesse d’enlèvement maximale.
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement autour de 0,15 à 0,45 MPa pour la préparation de précision des arêtes | Contrôle l’intensité d’impact et la vitesse d’évolution du rayon |
| Concentration de la suspension abrasive | Généralement maintenue dans une plage contrôlée de faible à moyenne teneur en solides | Influe sur la stabilité de l’enlèvement et la finition de surface |
| Taille des particules abrasives | Les granulométries fines sont couramment choisies pour les arêtes d’outils | Influe sur le maintien du tranchant et la texture |
| Débit d’air et état de la buse | Déterminée par la taille de la buse, son état d’usure et l’objectif du cycle | Détermine la répartition de l’énergie sur l’arête |
| Consommation d’abrasifs | Dépend du taux de dégradation, de la contamination et de l’évacuation des boues | Influe sur le coût d’exploitation et la stabilité du procédé |
| Système de commande | Recettes PLC/HMI avec cycles temporisés et pression régulée | Favorise la reproductibilité d’un lot à l’autre |
Préparation des arêtes d’outils de coupe, sablage à sec et autres méthodes
La préparation des arêtes d’outils de coupe est souvent comparée au sablage à sec, au brossage, à la finition par entraînement, à la finition vibratoire et parfois aux procédés apparentés au grenaillage. Toutes ces méthodes modifient les surfaces ou les arêtes, mais ne produisent pas le même résultat et n’offrent pas le même niveau de contrôle local. Le meilleur choix dépend de l’importance accordée au contrôle géométrique des arêtes, à la réduction des poussières, au débit, au lissage de la pièce entière ou à la simplicité de l’équipement.
Le sablage à sec peut enlever rapidement de la matière et convenir à des applications plus agressives, mais il crée généralement un environnement plus rude pour la préparation de précision des arêtes d’outils. La finition par entraînement et la finition vibratoire peuvent être efficaces lorsque de nombreux outils sont traités ensemble et qu’une action plus globale sur les surfaces est acceptable, mais elles sont souvent moins directionnelles sur une arête de coupe précise. Les normes et classifications du grenaillage sont traitées séparément dans les références ASTM sur le grenaillage de précontrainte, mais l’objectif principal du grenaillage diffère de la préparation étroitement contrôlée des arêtes de coupe.
Sablage humide ou sablage à sec pour les arêtes d’outils
Pour la préparation des arêtes d’outils, le sablage humide est souvent privilégié lorsque le fabricant a besoin d’une microgéométrie définie, de moins de poussières en suspension et d’un état de surface uniforme. La phase aqueuse modère l’impact des particules et peut réduire le risque d’une attaque irrégulière et trop agressive. Il est ainsi plus facile d’ajuster finement l’évolution de l’arête sur les substrats en carbure et les outils revêtus.
Le sablage à sec reste intéressant lorsque la simplicité de l’équipement ou un traitement plus grossier est acceptable. Toutefois, lorsque l’objectif est de préparer les arêtes de manière contrôlée avant revêtement, le sablage humide offre généralement une fenêtre de procédé plus facile à maîtriser et contribue à une meilleure propreté de la zone de production.
Place des autres méthodes dans la chaîne de procédé
La finition vibratoire et la finition par entraînement peuvent être très efficaces lorsque plusieurs outils ou pièces sont traités ensemble et qu’un lissage global est acceptable. Le brossage est souvent économique pour éliminer de petites bavures, mais il est généralement moins flexible pour les géométries complexes et la maîtrise du facteur K. Dans de nombreuses usines, le choix final ne consiste pas à déterminer quelle méthode est la « meilleure » en général, mais laquelle correspond à la méthode de contrôle, à la famille d’outils et à la séquence de revêtement en aval.
| Critère d’évaluation | Préparation des arêtes par sablage humide | Sablage à sec | Grenaillage de précontrainte | Tribofinition vibratoire / par entraînement |
|---|---|---|---|---|
| Objectif principal | Préparation contrôlée des arêtes et conditionnement de surface | Sablage général et traitement plus grossier des arêtes | Conditionnement des contraintes de surface | Lissage et ébavurage de la pièce entière |
| Production de poussières | Faible par rapport au sablage à sec | Élevée sans système d’aspiration important | Modérée dans les systèmes fermés | Peu de poussières en suspension, mais les abrasifs et le composé doivent être gérés |
| Sélectivité des arêtes | Élevé avec des montages stables et un contrôle des buses | Modérée | Limitée pour le façonnage précis des arêtes | Modéré, souvent plus global |
| Finition de surface | Finition mate fine et uniforme généralement obtenue | Finition plus grossière fréquente | Texture fonctionnelle obtenue par grenaillage de précontrainte | Finition globale lisse |
| Risque d’incrustation d’abrasif | Plus faible sur de nombreuses surfaces grâce à la phase aqueuse | Plus élevé sur certains substrats sensibles | Dépend des abrasifs et du matériau | Mécanisme différent ; comparaison directe impossible |
| Gestion environnementale | Gestion de la suspension et des boues | Besoins importants de collecte des poussières | Confinement et récupération des abrasifs secs | Gestion des abrasifs, des produits de traitement et des eaux usées |
Caractéristiques clés à évaluer avant l’achat
La première spécification à définir est la géométrie d’arête visée. Les acheteurs devraient préciser la plage de rayon souhaitée, la tolérance, l’objectif de facteur K, le substrat de l’outil, la séquence de revêtement et les familles géométriques à traiter. Sans cette définition du procédé, il est difficile de déterminer si la machine offre le niveau de contrôle requis et si la stratégie abrasive choisie est appropriée.
La stabilité de la pression compte davantage que la seule pression maximale. De nombreuses équipes d’achat demandent d’abord la pression de sablage maximale de la machine, mais la préparation des arêtes dépend généralement du maintien dans le temps d’une plage de pression stable, de faible à moyenne. Les dérives de pression modifient la vitesse d’évolution de l’arête et créent des variations entre lots, susceptibles de se traduire ensuite par un revêtement irrégulier ou une dispersion de la durée de vie des outils.
La capacité de mouvement doit ensuite être examinée en fonction de la géométrie réelle des outils. Les plaquettes standard traitées dans des montages denses peuvent ne nécessiter qu’une cabine stable de traitement par lots, tandis que les forets, les fraises en bout ou des familles d’outils variées peuvent exiger un positionnement servo-commandé X/Y/Z, une indexation ou un accès plus flexible des buses. Lorsque le procédé doit agir différemment sur la face de coupe et la face de dépouille, la commande des mouvements fait partie du système qualité et ne constitue pas une simple commodité.
La précision des axes servo mérite également une attention particulière. Si la machine affiche une grande précision de mouvement, mais que l’emplacement du montage, l’usure des buses ou la méthode de chargement manquent de régularité, la précision réelle du procédé restera médiocre. Les acheteurs devraient examiner toute la chaîne de positionnement, et pas seulement une ligne de spécification.
Le débit devrait être évalué selon la structure réelle du cycle : temps de chargement, densité de pièces par montage, durée de sablage, déchargement, contrôles de la suspension, inspection des buses et éventuelles inspections intermédiaires. Une machine qui paraît rapide lors d’une comparaison simple peut ralentir en production si les changements de série sont fréquents ou si la gestion des recettes est insuffisante.
La conception de l’interface homme-machine est un autre facteur pratique. Un système de préparation des arêtes adapté à la production devrait permettre le stockage des recettes, la gestion des niveaux d’accès, la consultation de l’historique des alarmes, le comptage des cycles et les rappels de maintenance. Dans la fabrication d’outils en plusieurs équipes, la discipline d’utilisation des recettes peut compter autant que la qualité matérielle, car des changements non contrôlés de paramètres élargissent rapidement la variation des arêtes.
Les utilités et la gestion de l’environnement devraient être examinées tôt dans le processus d’achat. La qualité de l’air comprimé, la charge électrique, la gestion de l’eau, le drainage et l’agencement au sol influent tous sur la difficulté d’installation. Le sablage humide réduit les poussières, mais nécessite toujours une chambre étanche, une extraction efficace du brouillard et une méthode pratique de gestion des boues et des abrasifs usagés.
La décantation des abrasifs usagés n’est pas qu’une fonction de maintenance. Pour la préparation des arêtes, la dégradation des abrasifs et les fines de carbure influent directement sur le procédé ; l’élimination des boues et l’évacuation des sédiments aident donc à maintenir la suspension dans sa fenêtre de fonctionnement validée. Les machines qui simplifient cette tâche sont généralement plus faciles à maintenir régulières lors de longues séries de production.
La sécurité et l’ergonomie complètent la liste de contrôle. Les verrouillages, les arrêts d’urgence, la protection de l’accès pendant le sablage et des procédures de maintenance claires sont des exigences de base. Comme les composants d’outils sont souvent petits et de grande valeur, l’ergonomie du chargement et le positionnement reproductible dans les montages influent aussi directement sur la qualité.
Applications dans différents secteurs
Bien que l’expression « préparation des arêtes d’outils de coupe » évoque d’abord les plaquettes en carbure et les autres outils d’usinage, les mêmes principes de sablage humide s’appliquent à un éventail plus large d’applications de finition de précision. Cette polyvalence intéresse les fabricants qui souhaitent utiliser une plateforme de procédé pour plusieurs familles de travaux. Une ligne de sablage humide conçue pour une microérosion maîtrisée peut souvent servir à l’ébavurage, au prétraitement avant revêtement, à la postproduction de pièces issues de la fabrication additive et à la finition esthétique, si les montages et les granulométries d’abrasif sont adaptés.
Dans la fabrication d’outils, la préparation des arêtes est généralement effectuée avant le revêtement afin de produire une arête plus résistante et plus stable. Dans les secteurs connexes, la même logique d’équipement permet d’éliminer sélectivement les bavures, de retirer une légère calamine, d’activer les surfaces avant peinture ou de lisser des géométries imprimées complexes. C’est pourquoi le sablage humide est souvent considéré comme une plateforme flexible de traitement de surface plutôt que comme un type de machine dédié à une seule fonction.
Par exemple, la même famille de procédés que celle utilisée pour préparer les arêtes d’outils peut également servir à l’ébavurage des pièces métalliques lorsqu’un ébavurage sélectif générant moins de poussières que les procédés à sec est requis. Sur les lignes de prétraitement, le sablage humide peut préparer un substrat plus propre et plus uniforme avant peinture ou revêtement de conversion, ce qui rejoint les recommandations de l’AMPP en matière de préparation des surfaces.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, fraises en bout, forets et alésoirs | Géométrie d’arête maîtrisée et réduction des défauts d’arête fragiles |
| Élimination des bavures | Pièces métalliques de précision | Pièces embouties, composants usinés et pièces frittées | Ébavurage sélectif avec déformation limitée |
| Élimination de la calamine | Production d’acier et forgeage | Barres, pièces forgées et pièces traitées thermiquement | Élimination des oxydes avant les étapes de production en aval |
| Prétraitement avant revêtement | Finition et fabrication industrielles | Pièces métalliques avant peinture ou traitement de conversion | Substrat plus propre et comportement d’adhérence plus uniforme |
| Post-traitement AM | Fabrication additive | Composants métalliques imprimés en 3D | Affinage de la surface et nettoyage de la poudre non adhérente |
| Grenaillage de précontrainte des pièces métalliques | Production de composants mécaniques | Ressorts, engrenages et pièces sensibles à la fatigue | Conditionnement fonctionnel de la surface |
| Dépolissage du verre | Verre architectural et verre spécial | Panneaux, verre décoratif et pièces en verre fonctionnel | Aspect mat uniforme |
| Finition des appareils 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres métalliques, boîtiers et capots d’appareils | Lissage fin et régularité esthétique |
Guide de sélection des équipements
Le meilleur choix d’équipement dépend du stade du programme : R&D, validation pilote, production par lots ou phase industrielle plus automatisée. Les premiers projets de préparation des arêtes nécessitent souvent des essais flexibles couvrant plusieurs géométries d’outils, objectifs d’arête et granulométries d’abrasif. Les programmes matures ont généralement besoin de montages reproductibles, du verrouillage des recettes et d’une meilleure utilisation lors de longues séries.
Pour les travaux de développement, une cellule flexible est souvent préférable à un système dédié au traitement par lots, car elle permet d’ajuster plus rapidement les angles d’exposition et les méthodes de manutention. Une configuration telle que la cellule robotisée de sablage humide pour la R&D convient mieux aux essais sur échantillons et aux familles d’outils variées qu’une cabine de production fixe. Une fois la recette de préparation des arêtes validée, le procédé peut être transféré vers un équipement plus standardisé.
Pour une production régulière par lots de plaquettes ou de familles d’outils similaires, une cabine de traitement par lots à chambre unique répond souvent au besoin de chargement reproductible et d’exécution stable des recettes. Lorsque le taux d’utilisation augmente et que le chargement devient un goulot d’étranglement, un système de production à double chambre peut séparer plus efficacement le sablage du chargement. Le choix devrait dépendre du mélange d’outils, de la fréquence des changements de série, des besoins d’inspection et des flux de main-d’œuvre, plutôt que d’une simple préférence pour une machine plus grande.
Adapter la machine à la famille d’outils
Une gamme de produits étroite favorise généralement des montages plus denses et un fonctionnement standardisé par lots. Une gamme d’outils plus vaste, notamment avec des exigences complexes d’exposition des goujures ou des arêtes, peut davantage bénéficier de mouvements servo, d’un chargement flexible et de changements de recette facilités. Le traitement pièce par pièce peut également être pertinent lorsque la traçabilité des pièces ou la fréquence des inspections sont particulièrement élevées.
Huit configurations courantes
La matrice ci-dessous illustre la logique de sélection habituelle pour la préparation des arêtes d’outils de coupe par sablage humide. Le choix réel de la machine devrait s’appuyer sur la validation du procédé, et pas uniquement sur le débit nominal.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité de développement de paillasse | Étude de faisabilité en laboratoire et sélection des abrasifs | Petits outils et éprouvettes d’essai | Modérée | Développement initial des recettes |
| 2. Cellule robotisée flexible pour R&D | Validation pilote et traitement d’échantillons | Petits outils de précision | Élevé | Géométries variées et essais d’angle |
| 3. Cabine manuelle flexible | Production en petits lots et à forte variété | Petits outils et pièces spéciales | Modérée | Changements de série fréquents |
| 4. Système standard de traitement par lots à chambre simple | Lots de production courants | Familles d’outils de petite à moyenne taille | Élevé | Préparation des arêtes stable par recettes |
| 5. Machine de traitement pièce par pièce | Flux discontinu de volume moyen | Outils individuels de grande valeur | Élevé | Traçabilité rigoureuse et maîtrise du cycle |
| 6. Cellule de précision multiaxiale à servocommande | Production de précision avancée | Géométries d’outils complexes | Très élevé | Préparation directionnelle des arêtes et accès difficile |
| 7. Système à double chambre à taux d’utilisation élevé | Production par lots à débit plus élevé | Programmes d’outils répétitifs | Élevé | Chargement en parallèle et meilleur taux d’utilisation |
| 8. Ligne de finition intégrée sur mesure | Flux de production industriel dédié | Gamme définie selon l’application | Élevé à très élevé | Préparation en ligne des arêtes dans des séquences de finition plus larges |
Coût, délai et retour sur investissement
Le coût des équipements de préparation des arêtes d’outils de coupe dépend davantage de la profondeur du contrôle du procédé que de la seule taille de la cabine. Une cabine générale de sablage humide et une cellule dédiée à la préparation des outils peuvent sembler similaires à première vue, mais diffèrent nettement par le contrôle des mouvements, la conception des montages, la régulation de pression, la gestion des recettes, le traitement des boues et l’interface opérateur. Le niveau d’automatisation compte également, notamment lorsque la machine doit traiter de gros volumes ou plusieurs géométries sans intervention manuelle fréquente.
Le délai suit généralement la même tendance. Les systèmes à chambre standardisés et aux configurations éprouvées sont habituellement fournis plus rapidement que les cellules multiaxes personnalisées qui nécessitent des essais d’échantillons, des montages dédiés ou une validation propre à l’application. Le délai devrait donc être considéré comme une fourchette indicative plutôt que comme une promesse fixe, en particulier pour les projets qui commencent par des essais et la confirmation du rayon.
Le retour sur investissement devrait être évalué selon plusieurs dimensions, plutôt qu’à l’aide d’un simple délai de récupération. La première concerne la réduction de la main-d’œuvre : remplacer l’ébavurage manuel, le sablage à la main ou les réglages répétés par un procédé contrôlé et documenté. La deuxième concerne la stabilité de la qualité : moins d’arêtes fragiles, moins de reprises, un comportement plus prévisible du revêtement et un risque réduit de rebut lié à l’irrégularité des arêtes.
Une troisième dimension provient de la prolongation de la durée de vie des outils. Lorsque l’arête d’un outil est préparée correctement, elle tend à mieux résister à l’écaillage prématuré et à s’user de façon plus régulière. Même des gains modérés de régularité peuvent compter, car le comportement de l’outil influe sur la disponibilité des machines, le contrôle dimensionnel et la confiance accordée aux paramètres de coupe chez le client.
Une quatrième dimension du retour sur investissement apparaît dans l’intégration du procédé. Lorsque la préparation des arêtes constitue une étape stable entre le meulage, le nettoyage, le revêtement et l’inspection, les ingénieurs passent moins de temps à déterminer si un problème ultérieur vient de la géométrie des arêtes ou d’une dérive du procédé. Cette clarté opérationnelle n’apparaît pas toujours immédiatement dans un tableur, mais elle peut être importante en production, où l’analyse des écarts qualité est coûteuse.
Les coûts récurrents doivent également être examinés avec réalisme. Le remplacement des abrasifs, l’usure des buses, les joints, les composants de pompe, l’évacuation des boues et le temps de nettoyage influent tous sur le coût réel par outil. Une machine apparemment peu coûteuse peut devenir chère si elle est difficile à maintenir dans un état de fonctionnement stable.
Pourquoi choisir DasiAuto ?
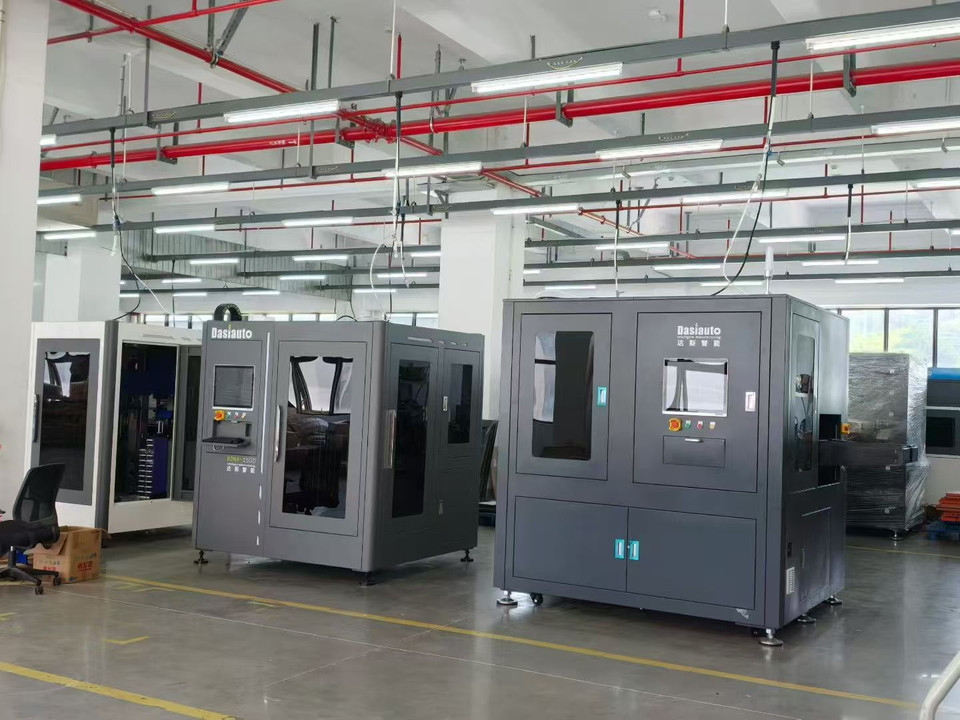
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
La préparation des arêtes peut-elle être adaptée à différentes géométries et différents substrats d’outils ?
Oui. Les plaquettes en carbure, les forets, les fraises en bout et les outils spéciaux nécessitent souvent des grades d’abrasifs, des angles de buse, des conceptions de montages et des temps de cycle différents. Un système de sablage humide adapté devrait donc permettre une commande par recettes afin de régler le procédé selon la famille d’outils, et non au ressenti de l’opérateur.
Des essais sur échantillons sont-ils nécessaires avant de commander un équipement de préparation des arêtes ?
Dans la plupart des projets, les essais sur échantillons sont vivement recommandés, car l’objectif n’est pas simplement d’obtenir une arête plus lisse, mais une microgéométrie spécifique et reproductible. Les essais permettent de vérifier si l’abrasif, la plage de pression et la présentation de la pièce choisis peuvent produire le rayon d’arête, la tendance de facteur K et l’état de surface avant revêtement requis.
Quelles informations les acheteurs devraient-ils préparer avant de demander un devis ?
Les informations les plus utiles sont les plans des outils, la nuance du substrat, l’état actuel des arêtes après meulage, le rayon ou la forme d’arête visé, la séquence de revêtement prévue et le volume de production attendu. Il est également utile de décrire les modes de défaillance actuels, tels que l’écaillage précoce, l’usure instable ou l’irrégularité du revêtement, car ces problèmes définissent souvent la fenêtre de procédé requise plus clairement qu’une demande générale de machine.
Comment se déroulent généralement l’installation, la mise en service et la formation des opérateurs ?
Un plan de mise en service adéquat devrait couvrir le démarrage, la préparation de la suspension, le réglage des buses, la vérification des montages, la confirmation des recettes et les routines de maintenance. La formation des opérateurs devrait également expliquer comment repérer les dérives du procédé, gérer l’état des abrasifs, inspecter les buses et maintenir la stabilité du circuit de suspension dans le temps.
Quels consommables et pièces de rechange sont les plus importants pour la préparation des arêtes d’outils de coupe ?
Les principaux éléments récurrents sont les abrasifs, les buses, les tuyaux, les joints, les pièces d’usure de la pompe, les éléments de protection de la cabine et les composants de traitement des boues. Comme le résultat sur l’arête dépend de la stabilité du sablage, les consommables les plus importants sont ceux qui influent directement sur la forme du jet, la régularité de la pression et l’état de la suspension.
Comment évaluer le service après-vente d’un projet de préparation des arêtes d’outils ?
Le service après-vente devrait être évalué au-delà de la seule réparation des machines. L’assistance la plus utile comprend la planification des pièces de rechange, le réapprovisionnement en abrasifs, l’optimisation du procédé et l’aide à la revalidation lorsque la géométrie des outils ou les objectifs de production changent, surtout si le projet a commencé par des essais sur échantillons avant de passer à une production régulière.