Kurzantwort
Das Schneidkantenverrunden von Werkzeugen verbessert die Werkzeugstandzeit, Schneidenfestigkeit und Beschichtungsstabilität, indem eine frisch geschliffene, aber empfindliche Schneide in eine kontrollierte Mikrogeometrie überführt wird. Beim Nassstrahlen wird eine Suspension aus Wasser und feinem Strahlmittel durch Druckluft beschleunigt und unter stabilem Druck, Winkel und Zeit auf die Werkzeugschneide gerichtet. Das Ergebnis ist ein wiederholbarerer Schneidenradius, ein geringeres Risiko von Mikroscharten und eine sauberere Produktionsumgebung als bei vielen Trockenverfahren, besonders bei Hartmetall-Wendeschneidplatten, Bohrern und Schaftfräsern.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Nassstrahlen / Suspensionsstrahlen zur Schneidenvorbereitung |
| Druckbereich | Üblicherweise niedriger bis mittlerer Druck für kontrolliertes Schneidkantenverrunden |
| Wichtigstes Qualitätsziel | Stabiler Schneidenradius, Gratentfernung und kontrollierter K-Faktor |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Anwendungen | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser, Präzisionsentgraten |
| Lieferzeitmuster | Standard-Chargensysteme sind üblicherweise schneller lieferbar als kundenspezifische Servozellen |
Was ist das Schneidkantenverrunden von Werkzeugen?
Das Schneidkantenverrunden von Werkzeugen ist die kontrollierte Vorbereitung einer Schneide nach dem Schleifen und vor der Beschichtung oder dem endgültigen Einsatz. Dabei werden gezielt schwache mikroskopische Spitzen, Gratüberreste und lokale Schneidenfehler entfernt, sodass das Werkzeug mit einer definierten Mikro-Schneidengeometrie statt einer übermäßig scharfen und instabilen Schneide in den Einsatz geht. In der praktischen Fertigung ist dies nicht einfach Glätten, sondern gezielte Schneidenentwicklung.
Im Bereich der industriellen Oberflächenbehandlung gehört das Verrunden von Schneidwerkzeugen zur breiteren Familie der abrasiven Endbearbeitung und wird häufig mit Nassstrahlen, Nasssandstrahlen, Slurry-Strahlen oder Anlagen für Vapor Blasting umgesetzt. Die zugrunde liegende Prozessphysik steht in engem Zusammenhang mit dem abrasiven Strahlverfahren, doch das Prozessziel ist wesentlich enger gefasst als bei allgemeiner Reinigung oder Entzunderung. Ziel ist ein kontrollierter Schneidenradius oder K-Faktor unter Erhalt der Makroabmessungen, Spanflächenmerkmale und Funktionsgeometrie des Werkzeugs.
Gerade bei Hartmetallwerkzeugen kann die nach dem Schleifen verbleibende Schneide bei einer routinemäßigen Sichtprüfung scharf wirken und dennoch Mikrokerben sowie lokale Unregelmäßigkeiten aufweisen. Diese Fehler werden oft zu Ausgangspunkten für frühe Ausbrüche, unregelmäßigen Verschleiß oder schwankende Beschichtungsleistung. Eine verrundete Schneide verteilt die Schnittlast gleichmäßiger und verringert die Wahrscheinlichkeit, dass ein einzelner kleiner Schwachpunkt den Werkzeugausfall bestimmt.
Schneidkantenverrunden von Werkzeugen innerhalb der Nassstrahlfamilie
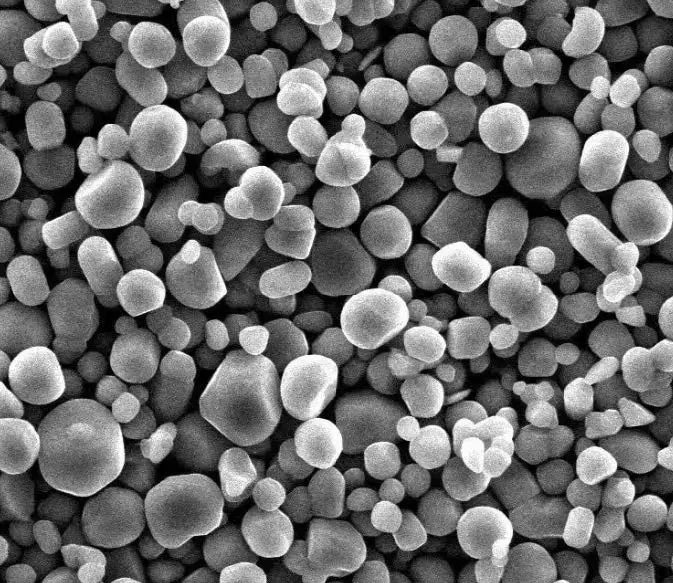
Beim Nassstrahlen werden Strahlmittelpartikel in Wasser suspendiert und durch Druckluft auf die Werkzeugschneide gerichtet. Da sich das Strahlmittel in einer Wasserphase bewegt, ist die Wirkung staubärmer als beim Trockenstrahlen und bei Arbeiten mit feiner Mikroerosion oft besser steuerbar. Deshalb wird das Verfahren häufig mit hochwertigen Schneidwerkzeugen in Verbindung gebracht, bei denen kleine Änderungen der Schneidenform die Leistung auf der Werkzeugmaschine beeinflussen können.
Die Verfahrensfamilie umfasst mehr als einen Werkzeugtyp. Wendeschneidplatten, Bohrer, Reibahlen, Schaftfräser, Wälzfräser und einige Sonderwerkzeuge können durch Nassstrahlen an der Schneide vorbereitet werden, wenn Spannvorrichtung und Einwirkungswinkel zur Geometrie passen. Diese Flexibilität macht das Verfahren sowohl für standardisierte Produktion als auch für Entwicklungsarbeiten geeignet, bei denen mehrere Schneidenziele vor der endgültigen Freigabe getestet werden müssen.
Warum das Verrunden von Werkzeugschneiden vor der Beschichtung wichtig ist
Ein Beschichtungssystem kann nur der Oberfläche folgen, die es erhält. Ist die Werkzeugschneide nach dem Schleifen zu scharf, lokal ausgebrochen oder unregelmäßig, kann die Beschichtung an der Schneide dünner sein und unter Belastung eher reißen oder abplatzen. Ein kontrollierter Verrundungsschritt schafft für die Beschichtung ein gleichmäßigeres Substrat und verbessert oft das Gleichgewicht aus Haftung, Schneidenfestigkeit und endgültigem Verschleißverhalten.
Das bedeutet nicht, dass jedes Werkzeug mit demselben Radius verrundet werden sollte. Schlichtwerkzeuge, Werkzeuge für unterbrochenen Schnitt, Edelstahlwerkzeuge und Werkzeuge für die Hartbearbeitung können unterschiedliche Schneidenzustände erfordern. Der eigentliche Wert des Verrundens liegt darin, die vorgegebene Schneidenform wiederholt herzustellen, nicht darin, auf jedes Werkzeug denselben allgemeinen Radius anzuwenden.
Kernvorteile des Nasssandstrahlens für die Schneidenvorbereitung
Das Verfahren wird häufig gewählt, weil es feine Schneidenkontrolle mit einem relativ sauberen Betrieb verbindet. Zu den wesentlichen technischen Vorteilen gehören typischerweise weniger luftgetragener Staub, ein geringeres Risiko der Strahlmitteleinbettung auf empfindlichen Oberflächen, gleichmäßige matte Endbearbeitung und zuverlässige Prozesswiederholbarkeit bei kontrollierter Suspensionskonzentration und kontrolliertem Druck.
Diese Vorteile sind der Grund, weshalb viele Werkzeughersteller die Schneidenvorbereitung inzwischen als formalen Produktionsschritt statt als nachrangige Endbearbeitungsaufgabe behandeln. In einer Prozessroute, die bereits Schneidkantenverrunden von Werkzeugen als definierten Arbeitsschritt umfasst, wird das Verrunden Teil der Werkzeugauslegung, Beschichtungsvorbereitung und Qualitätssicherung statt eines kosmetischen Nachtrags.
Wie funktioniert das Schneidkantenverrunden von Werkzeugen?
Das Schneidkantenverrunden von Werkzeugen durch Nassstrahlen beruht auf kontrollierter Mikroerosion. Wasser und Strahlmittel werden zu einer zirkulierenden Suspension vermischt, Druckluft beschleunigt diese Suspension durch eine Düse und der Strahl wird in einem festgelegten Winkel, Abstand und Zeitintervall auf die Zielschneide gerichtet. Die Schneide wird durch viele feine Partikelaufpralle allmählich umgeformt statt durch einen einzigen Schneidvorgang. Deshalb kann die entstehende Schneide verrundet und gleichmäßig statt facettiert sein.
Suspensionssystem und Strahlmittelsuspension
Der erste Schritt ist die Suspensionsvorbereitung. Feines Strahlmittel wird in einem Misch- und Umwälzsystem in Wasser suspendiert, damit die Partikelkonzentration während des gesamten Durchlaufs stabil bleibt. Beim Verrunden von Werkzeugschneiden ist diese Stabilität entscheidend, da sich absetzendes Strahlmittel die effektive Schneidintensität verändert und dasselbe Rezept vom Beginn bis zum Ende einer Charge unterschiedlich wirken lässt.
Die Strahlmittelqualität wird nach Werkzeugwerkstoff, anfänglichem Schneidenzustand, Zielradius und gewünschter Oberflächentextur ausgewählt. Feinere Strahlmittel ermöglichen im Allgemeinen ein langsameres, aber besser steuerbares Schneidenwachstum, während gröbere Strahlmittel die Abtragsrate erhöhen, zugleich jedoch das Prozessfenster erweitern und eine enge Kontrolle des Schneidenradius erschweren können.
Druckluftbeschleunigung und Düsenwirkung
Nach der Suspensionsvorbereitung beschleunigt Druckluft sie durch die Düse zum Werkzeug. Düsengröße, innerer Verschleißzustand, Düsenabstand und Auftreffwinkel beeinflussen, wie die Strahlenergie an die Schneide abgegeben wird. Bei Werkzeugen mit komplexer Geometrie können bereits kleine Änderungen der Ausrichtung den Prozessschwerpunkt von der Spanfläche zur Freifläche oder direkt zur Schneidenlinie verschieben.
Deshalb ist die Spannvorrichtung so wichtig. Ein gutes Verrundungsverfahren hängt nicht nur von Druck und Strahlmittel ab, sondern auch davon, wie gleichmäßig jedes Werkzeug dem Strahl präsentiert wird. Bei variierender Werkzeugposition kann der Radius zwar wachsen, doch Symmetrie und Gleichmäßigkeit der Schneidenform leiden.
Rückgewinnung im geschlossenen Kreislauf, Sedimentation und Abfallbehandlung
Nach dem Auftreffen auf das Werkzeug läuft die Suspension zurück in die Anlage und gelangt wieder in den Umwälzkreislauf. Dabei müssen Strahlmittelzerfall, Hartmetallfeinanteile und Schlamm so behandelt werden, dass sich der effektive Strahlmittelzustand nicht zu weit vom validierten Prozesszustand entfernt. Produktionssysteme nutzen daher Sedimentationslogik, kontrollierten Austrag und regelmäßige Suspensionspflege.
Diese Kreislaufauslegung ist wichtig, weil das Schneidkantenverrunden von Werkzeugen empfindlich auf kleine Prozessänderungen reagiert. Wenn sich Schlamm ansammelt oder das Strahlmittel durch Zerfall zu fein wird, kann dieselbe Zykluszeit eine schwächere Verrundungswirkung erzielen. Die automatische Behandlung von Nassabfällen unterstützt daher ebenso die Prozesskonsistenz wie die Sauberkeit.
Nebelkontrolle, Staubmanagement und PID-Druckregelung
Nassstrahlen unterdrückt den trockenen Staub, der mit herkömmlichem Trockenstrahlen verbunden ist, erfordert aber weiterhin eine dichte Einhausung und Wassernebelkontrolle. Produktionsanlagen umfassen üblicherweise Kammerabsaugung und Staubabscheidung, was Sicht verbessert und Feuchtigkeitsverschleppung reduziert. Das trägt zu stabilen Bedingungen für Bediener und Anlage bei.
Druckstabilität ist ebenso wichtig. Beim Schneidkantenverrunden geht es normalerweise nicht um maximale Strahlkraft, sondern um ein stabiles, wiederholbares Mikroerosionsfenster. Eine PID-geregelte Strahldruckregelung hilft der Anlage, auch bei kleinen Schwankungen der Luftversorgung oder des Leitungswiderstands einen gleichmäßigeren Betriebszustand aufrechtzuerhalten.
Bei der Schneidenvorbereitung von Werkzeugen ist Wiederholbarkeit meist wichtiger als maximale Abtragsrate.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise etwa 0,15–0,45 MPa für präzises Schneidkantenverrunden | Steuert Aufprallintensität und Wachstumsrate des Radius |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Abtragsstabilität und Oberflächenfinish |
| Korngröße des Strahlmittels | Für Werkzeugschneiden werden üblicherweise feine Qualitäten ausgewählt | Beeinflusst den Erhalt der Schneidenschärfe und die Textur |
| Druckluftstrom und Düsenbeschaffenheit | Gesteuert durch Düsengröße, Verschleißzustand und Zyklusziel | Formt die Energieabgabe an der Schneide |
| Strahlmittelverbrauch | Abhängig von Zerfallsrate, Verunreinigung und Schlammaustrag | Beeinflusst Betriebskosten und Prozessstabilität |
| Steuerungssystem | PLC/HMI-Rezepte mit zeitgesteuerten Zyklen und geregeltem Druck | Unterstützt wiederholbare Ergebnisse von Charge zu Charge |
Schneidkantenverrunden von Werkzeugen im Vergleich zu Trockenstrahlen und anderen Verfahren
Das Schneidkantenverrunden von Werkzeugen wird häufig mit Trockenstrahlen, Bürsten, Schleppfinish, Vibrationsgleitschleifen und gelegentlich verfestigungsstrahlbezogenen Verfahren verglichen. Alle diese Verfahren verändern Oberflächen oder Schneiden, erzeugen jedoch nicht dieselbe Art von Ergebnis und bieten nicht dasselbe Maß an lokaler Steuerbarkeit. Die beste Wahl hängt davon ab, ob der Betrieb eine geometrische Kontrolle an der Schneide, wenig Staub, hohen Durchsatz, Glätten des gesamten Werkstücks oder eine möglichst einfache Anlagenanordnung priorisiert.
Trockenstrahlen kann Material schnell abtragen und für aggressivere Anwendungen geeignet sein, schafft jedoch im Allgemeinen eine rauere Prozessumgebung für die Präzisionsvorbereitung von Werkzeugschneiden. Schlepp- und Vibrationsverfahren können wirksam sein, wenn viele Werkzeuge gemeinsam bearbeitet werden und eine breitere Oberflächenwirkung akzeptabel ist; an einer bestimmten Schneidkante sind sie jedoch häufig weniger gerichtet. Normen und Klassifizierungen zum Verfestigungsstrahlen werden gesondert in den ASTM-Referenzen zum Verfestigungsstrahlen behandelt; der Hauptzweck des Verfestigungsstrahlens unterscheidet sich jedoch vom präzise kontrollierten Schneidkantenverrunden.
Nassstrahlen im Vergleich zu Trockenstrahlen an Werkzeugschneiden
Beim Schneidkantenverrunden von Werkzeugen wird Nassstrahlen häufig bevorzugt, wenn der Hersteller eine definierte Mikro-Schneidengeometrie mit weniger luftgetragenem Staub und gleichmäßigem Oberflächenzustand benötigt. Die Wasserphase mäßigt den Partikelaufprall und kann die Neigung zu unregelmäßigem, übermäßig aggressivem Angriff verringern. Dadurch lässt sich das Schneidenwachstum auf Hartmetall- und beschichteten Werkzeugsustaten leichter fein abstimmen.
Trockenstrahlen bleibt dort sinnvoll, wo einfache Ausrüstung oder eine gröbere Bearbeitung akzeptabel ist. Wenn das Ziel jedoch eine kontrollierte Schneidenvorbereitung vor der Beschichtung ist, bietet Nassstrahlen üblicherweise ein besser handhabbares Prozessfenster und bessere Sauberkeit im Produktionsbereich.
Wie andere Verfahren in die Prozesskette passen
Vibrations- und Schleppfinish können sehr effizient sein, wenn mehrere Werkzeuge oder Teile gemeinsam bearbeitet werden und eine Glättung der Gesamtoberfläche akzeptabel ist. Bürsten ist für die leichte Gratentfernung oft wirtschaftlich, eignet sich aber gewöhnlich weniger flexibel für komplexe Geometrien und die kontrollierte Entwicklung des K-Faktors. In vielen Fabriken geht es bei der endgültigen Wahl nicht darum, welches Verfahren allgemein „am besten“ ist, sondern welches zur Prüfmethode, Werkzeugfamilie und nachgelagerten Beschichtungsroute passt.
| Bewertungsdimension | Schneidkantenverrunden mit Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Schleppfinish |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Schneidkantenverrunden und Oberflächenkonditionierung | Allgemeines Strahlen und gröbere Schneidenbehandlung | Oberflächenkonditionierung durch Spannung | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Gering im Vergleich zu Trockenstrahlen | Hoch, sofern die Absaugung nicht umfangreich ist | Mittel in geschlossenen Systemen | Wenig luftgetragener Staub, jedoch ist der Umgang mit Strahlmittel und Compound erforderlich |
| Selektivität an der Schneide | Hoch bei stabiler Spannvorrichtung und Düsensteuerung | Mittel | Für präzise Schneidenformung begrenzt | Mittel, oft mit breiterer Wirkung |
| Oberflächenfinish | Ein feines, gleichmäßiges mattes Finish ist typisch | Ein raueres Finish ist häufiger | Funktionale Verfestigungsstrahltextur | Insgesamt glattes Finish |
| Risiko der Strahlmitteleinbettung | Auf vielen Oberflächen wegen der Wasserphase geringer | Höher auf manchen empfindlichen Substraten | Abhängig von Strahlmittel und Werkstoff | Anderer Mechanismus; nicht direkt vergleichbar |
| Umweltgerechte Handhabung | Umgang mit Suspension und Schlamm | Hoher Aufwand für Staubabscheidung | Eindämmung und Rückgewinnung trockenen Strahlmittels | Umgang mit Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf
Die erste festzulegende Spezifikation ist die Zielgeometrie der Schneide. Käufer sollten den gewünschten Radiusbereich, Toleranzbereich, die Vorgabe zum K-Faktor, den Werkzeugsockelwerkstoff, die Beschichtungsfolge und die zu bearbeitenden Geometriefamilien angeben. Ohne diese Prozessdefinition lässt sich schwer beurteilen, ob eine Anlage das passende Steuerungsniveau hat oder ob die gewählte Strahlmittelstrategie überhaupt geeignet ist.
Druckstabilität ist wichtiger als der Höchstdruck allein. Viele Beschaffungsteams fragen zuerst nach dem höchsten Strahldruck der Anlage, doch das Schneidkantenverrunden von Werkzeugen hängt üblicherweise davon ab, über längere Zeit ein stabiles niedriges bis mittleres Druckfenster zu halten. Druckabweichungen verändern die Schneidenwachstumsrate und verursachen Schwankungen zwischen Chargen, die später als Beschichtungsunregelmäßigkeit oder Streuung der Werkzeugstandzeit sichtbar werden können.
Die Bewegungsfähigkeit sollte anschließend anhand der tatsächlichen Werkzeuggeometrie bewertet werden. Standard-Wendeschneidplatten in dicht bestückten Spannvorrichtungen benötigen möglicherweise nur eine stabile Chargenkabine, während Bohrer, Schaftfräser oder gemischte Werkzeugfamilien Servopositionierung der X-/Y-/Z-Achsen, Indexierung oder flexibleren Düsenzugang erfordern können. Muss der Prozess Span- und Freifläche unterschiedlich behandeln, wird Bewegungssteuerung Teil des Qualitätssystems und nicht nur ein Komfortmerkmal.
Präzision der Servachsen verdient ebenfalls sorgfältige Beachtung. Wenn die Anlage hohe Bewegungsgenauigkeit verspricht, aber Position der Spannvorrichtung, Düsenverschleiß oder Belademethode schwanken, bleibt auch die effektive Prozessgenauigkeit schlecht. Käufer sollten die gesamte Positionierungskette betrachten, nicht nur eine einzelne technische Angabe.
Der Durchsatz sollte anhand des tatsächlichen Zyklusablaufs bewertet werden. Dazu gehören Beladezeit, Teilezahl pro Spannvorrichtung, Strahlzeit, Entladen, Suspensionsprüfungen, Düseninspektion und etwaige Zwischenprüfungen. Eine Anlage, die im einfachen Vergleich schnell erscheint, kann die Produktion verlangsamen, wenn häufig umgerüstet wird oder die Rezeptsteuerung schwach ist.
Auch die Gestaltung der Mensch-Maschine-Schnittstelle ist ein praktischer Faktor. Ein produktionsgerechtes Verrundungssystem sollte Rezeptspeicherung, Zugriffsebenenverwaltung, Alarmhistorie, Zykluszähler und Wartungshinweise unterstützen. In der Werkzeugfertigung im Mehrschichtbetrieb kann Rezeptdisziplin genauso wichtig sein wie die Hardwarequalität, denn unkontrollierte Parameteränderungen vergrößern die Schneidenstreuung rasch.
Versorgungsanschlüsse und Umweltbehandlung sollten früh im Beschaffungsprozess geprüft werden. Druckluftqualität, Stromaufnahme, Wassermanagement, Entwässerung und Hallenlayout beeinflussen den Installationsaufwand. Nassstrahlen reduziert Staub, erfordert aber weiterhin eine dichte Kammer, wirksame Nebelabsaugung und eine praktikable Methode für Schlamm und verbrauchtes Strahlmittel.
Sedimentation von Nassabfällen ist nicht nur ein Wartungsmerkmal. Beim Schneidkantenverrunden beeinflussen Strahlmittelzerfall und Hartmetallfeinanteile das Prozessverhalten direkt; Schlammentfernung und Sedimentaustrag helfen daher, die Suspension innerhalb ihres validierten Betriebsfensters zu halten. Anlagen, die diese Aufgabe vereinfachen, lassen sich bei langen Produktionsläufen üblicherweise leichter konsistent betreiben.
Sicherheit und Ergonomie vervollständigen die Prüfliste. Verriegelungen, Not-Aus-Schalter, geschützter Zugang während des Strahlens und klare Wartungsverfahren sind grundlegende Anforderungen. Da Werkzeugkomponenten häufig klein und hochwertig sind, wirken sich ergonomisches Beladen und reproduzierbares Einsetzen in die Spannvorrichtung ebenfalls direkt auf die Qualität aus.
Anwendungen in verschiedenen Branchen
Obwohl der Begriff Schneidkantenverrunden von Werkzeugen zuerst an Hartmetall-Wendeschneidplatten und andere Metallbearbeitungswerkzeuge denken lässt, kommen dieselben Nassstrahlprinzipien auch in weiteren Präzisionsanwendungen zum Einsatz. Diese breitere Relevanz ist für Hersteller wichtig, die eine Prozessplattform für mehr als eine Teilefamilie nutzen möchten. Eine auf sorgfältige Mikroerosion ausgelegte Nassstrahllinie kann mit passenden Spannvorrichtungen und Strahlmittelqualitäten häufig auch Entgraten, Beschichtungsvorbehandlung, Nachbearbeitung additiv gefertigter Teile und kosmetische Endbearbeitung unterstützen.
In der Werkzeugfertigung wird das Verrunden üblicherweise vor der Beschichtung eingesetzt, um eine stärkere und stabilere Schneide zu erzeugen. In angrenzenden Branchen kann dieselbe Anlagenlogik Grate selektiv entfernen, leichten Zunder abtragen, Oberflächen vor dem Lackieren aktivieren oder komplexe gedruckte Geometrien glätten. Deshalb wird Nassstrahlen häufig als flexible Plattform zur Oberflächenbehandlung statt als Maschinentyp für nur einen Zweck betrachtet.
So kann dieselbe Verfahrensfamilie, die beim Verrunden von Werkzeugschneiden eingesetzt wird, auch Grate an Metallteilen entfernen, wenn selektives Entgraten mit weniger Staub als bei Trockenverfahren erforderlich ist. In Vorbehandlungslinien kann Nassstrahlen ein saubereres und gleichmäßigeres Substrat vor Lackierung oder Konversionsbeschichtung vorbereiten und entspricht damit gängigen AMPP-Leitlinien zur Oberflächenvorbereitung.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrunden von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Schaftfräser, Bohrer, Reibahlen | Kontrollierte Schneidengeometrie und weniger Schwachstellen an der Schneide |
| Entfernen von Graten | Präzisionsmetallteile | Gestanzte Teile, bearbeitete Komponenten, gesinterte Werkstücke | Selektives Entgraten mit begrenzter Verformung |
| Zunderentfernung | Stahl- und Schmiedeproduktion | Stäbe, Schmiedeteile, wärmebehandelte Teile | Oxidentfernung vor nachgelagerter Verarbeitung |
| Vorbehandlung vor der Beschichtung | Industrielle Endbearbeitung und Fertigung | Metallteile vor Lackierung oder Konversionsbehandlung | Saubereres Substrat und gleichmäßigeres Haftverhalten |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Oberflächenverfeinerung und Entfernung losen Pulvers |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Federn, Zahnräder, ermüdungsempfindliche Teile | Funktionale Oberflächenkonditionierung |
| Glas mattieren | Architektur- und Spezialglas | Platten, Dekorglas, funktionale Glasteile | Gleichmäßiges mattes Erscheinungsbild |
| Endbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Metallrahmen, Gehäuse, Geräteabdeckungen | Feines Glätten und kosmetische Gleichmäßigkeit |
Leitfaden zur Anlagenauswahl
Die beste Anlagenwahl hängt davon ab, ob das Programm sich in R&D, Pilotvalidierung, Chargenproduktion oder einer stärker automatisierten industriellen Phase befindet. Projekte zum Verrunden in der frühen Entwicklungsphase benötigen oft flexible Versuche mit mehreren Werkzeuggeometrien, Schneidenzielen und Strahlmittelqualitäten. Ausgereifte Programme benötigen im Allgemeinen wiederholbare Spannvorrichtungen, Rezeptsperren und eine bessere Auslastung bei langen Produktionsläufen.
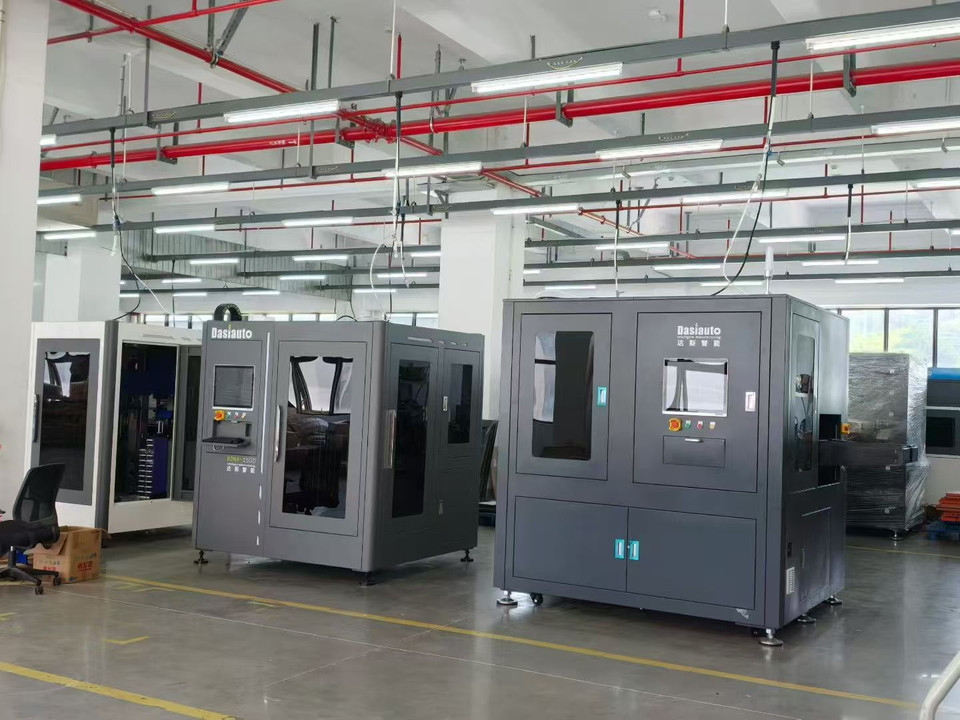
Für Entwicklungsarbeiten ist eine flexible Zelle häufig einem dedizierten Chargensystem vorzuziehen, da sich Einwirkungswinkel und Handhabungsmethoden schneller anpassen lassen. Eine Konfiguration wie die R&D-Roboterzelle zum Nassstrahlen eignet sich für Bemusterung und gemischte Werkzeugfamilien besser als eine feste Produktionskabine. Sobald das Rezept zur Schneidenvorbereitung validiert ist, kann der Prozess auf stärker standardisierte Anlagen übertragen werden.
Für die regelmäßige Chargenproduktion von Wendeschneidplatten oder ähnlichen Werkzeugfamilien eignet sich häufig eine Einkammer-Chargenkabine für wiederholbares Beladen und stabile Rezeptausführung. Wenn die Auslastung steigt und die Beladezeit zum Engpass wird, kann ein Zweikammer-Produktionssystem Strahlen und Beladen wirksamer voneinander trennen. Die Entscheidung sollte sich an Werkzeugmix, Umrüsthäufigkeit, Prüfbedarf und Arbeitsablauf orientieren statt an einer einfachen Vorliebe für eine größere Anlage.
Abstimmung der Anlage auf die Werkzeugfamilie
Ein enges Produktspektrum begünstigt meist eine dichtere Spannvorrichtung und standardisierten Chargenbetrieb. Ein breiteres Werkzeugspektrum, besonders mit komplexen Nut- oder Schneidenzugangsanforderungen, kann stärker von Servobewegung, flexibler Beladung und einfacheren Rezeptänderungen profitieren. Einzelteilhandhabung kann außerdem sinnvoll sein, wenn Rückverfolgbarkeit oder Prüfhäufigkeit ungewöhnlich hoch sind.
Acht gängige Konfigurationswege
Die folgende Matrix zeigt typische Auswahlkriterien für das Nassstrahlverrunden von Werkzeugschneiden. Die tatsächliche Anlagenwahl sollte an die Prozessvalidierung gebunden sein, nicht nur an den nominalen Durchsatz.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Entwicklungsanlage für die Werkbank | Machbarkeit im Labor und Auswahl des Strahlmittels | Kleine Werkzeuge und Prüfkörper | Mittel | Frühe Rezeptentwicklung |
| 2. Flexible R&D-Roboterzelle | Bemusterung und Pilotverarbeitung | Kleine Präzisionswerkzeuge | Hoch | Gemischte Geometrien und Winkelversuche |
| 3. Manuelle flexible Kabine | Kleinserienfertigung mit hoher Variantenvielfalt | Kleine Werkzeuge und Sonderteile | Mittel | Häufige Umrüstungen |
| 4. Standard-Einkammer-Chargensystem | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Werkzeugfamilien | Hoch | Stabiles rezeptbasiertes Verrunden |
| 5. Einzelteil-Prozessanlage | Diskreter Durchsatz mittlerer Höhe | Einzelne hochwertige Werkzeuge | Hoch | Enge Rückverfolgbarkeit und Zykluskontrolle |
| 6. Präzisionszelle mit mehreren Servachsen | Fortgeschrittene Präzisionsfertigung | Komplexe Werkzeuggeometrien | Sehr hoch | Gerichtetes Verrunden und schwieriger Zugang |
| 7. Zweikammersystem zur Auslastungssteigerung | Chargenausstoß mit höherem Durchsatz | Wiederkehrende Werkzeugprogramme | Hoch | Paralleles Beladen und bessere Auslastung |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierter industrieller Arbeitsablauf | Anwendungsspezifischer Bereich | Hoch bis sehr hoch | Inline-Schneidenvorbereitung innerhalb umfassenderer Endbearbeitungsrouten |
Kosten, Lieferzeit und ROI-Aspekte
Die Kosten von Anlagen zum Schneidkantenverrunden werden stärker durch die Tiefe der Prozesssteuerung als allein durch die Kabinengröße bestimmt. Eine allgemeine Nassstrahlkabine und eine speziell konstruierte Zelle zum Werkzeugverrunden können auf den ersten Blick ähnlich aussehen, unterscheiden sich jedoch deutlich bei Bewegungssteuerung, Spannvorrichtung, Druckregelung, Rezeptverwaltung, Schlammbehandlung und Bedienoberfläche. Der Automatisierungsgrad ist ebenfalls wichtig, besonders wenn die Anlage hohe Stückzahlen oder mehrere Geometrien ohne häufige manuelle Eingriffe bearbeiten muss.
Die Lieferzeit folgt üblicherweise demselben Muster. Standardisierte Kammeranlagen mit etabliertem Layout werden typischerweise schneller geliefert als kundenspezifische Mehrachszellen, die Bemusterungsversuche, dedizierte Spannvorrichtungen oder anwendungsspezifische Validierung erfordern. Daher sollte die Lieferzeit als Richtwert statt als festes Versprechen behandelt werden, insbesondere bei Projekten, die mit Versuchen und Radiusbestätigung beginnen.
Der ROI sollte in mehreren Ebenen statt anhand einer einzelnen einfachen Amortisationszahl bewertet werden. Die erste Ebene ist die Verringerung des Arbeitsaufwands: Manuelles Entgraten, Handstrahlen oder wiederholtes Nachstellen wird durch einen kontrollierten und dokumentierten Prozess ersetzt. Die zweite Ebene ist Qualitätsstabilität: weniger schwache Schneiden, weniger Nacharbeit, vorhersehbareres Beschichtungsverhalten und geringeres Ausschussrisiko durch uneinheitliche Schneidenzustände.
Eine dritte Ebene ergibt sich aus längerer Werkzeugstandzeit. Eine korrekt verrundete Werkzeugschneide widersteht vorzeitigen Ausbrüchen tendenziell besser und zeigt ein stabileres Verschleißbild. Selbst moderate Verbesserungen der Konsistenz können wichtig sein, da das Werkzeugverhalten Maschinenverfügbarkeit, Maßhaltigkeit und Vertrauen in die Schnittparameter beim Kunden beeinflusst.
Eine vierte ROI-Ebene entsteht durch Prozessintegration. Wenn das Verrunden ein stabiler Schritt zwischen Schleifen, Reinigen, Beschichten und Prüfen ist, verbringen Ingenieure weniger Zeit mit der Diagnose, ob Schneidengeometrie oder Prozessdrift ein späteres Problem verursacht hat. Diese betriebliche Klarheit zeigt sich nicht immer sofort in einer Tabellenkalkulation, kann aber in einer Produktionsumgebung, in der Qualitätsabweichungen teuer zurückzuverfolgen sind, erheblich sein.
Wiederkehrende Kosten sollten ebenfalls ehrlich bewertet werden. Strahlmittelersatz, Düsenverschleiß, Dichtungen, Pumpenkomponenten, Schlammentfernung und Reinigungszeit beeinflussen die tatsächlichen Kosten pro Werkzeug. Eine scheinbar preisgünstige Anlage kann teuer werden, wenn sich ihr stabiler Betriebszustand nur schwer aufrechterhalten lässt.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Kann das Schneidkantenverrunden an unterschiedliche Werkzeuggeometrien und Substrate angepasst werden?
Ja. Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser und Sonderwerkzeuge benötigen häufig unterschiedliche Strahlmittelqualitäten, Düsenwinkel, Spannvorrichtungen und Zykluszeiten. Ein geeignetes Nassstrahlsystem sollte deshalb rezeptbasierte Steuerung unterstützen, damit sich der Prozess je Werkzeugfamilie statt nach Gefühl des Bedieners abstimmen lässt.
Ist eine Bemusterung vor der Bestellung von Verrundungsanlagen erforderlich?
Bei den meisten Projekten ist eine Bemusterung sehr empfehlenswert, denn das Ziel ist nicht einfach eine glattere Schneide, sondern eine bestimmte und wiederholbare Mikrogeometrie. Versuche helfen zu bestätigen, ob das gewählte Strahlmittel, der Druckbereich und die Werkstückpräsentation den erforderlichen Schneidenradius, die K-Faktor-Tendenz und den Oberflächenzustand vor der Beschichtung erreichen können.
Welche Angaben sollten Käufer vor einer Angebotsanfrage vorbereiten?
Besonders hilfreich sind Werkzeugzeichnungen, Substratgüte, aktueller Schneidenzustand nach dem Schleifen, angestrebter Schneidenradius oder Schneidenform, geplante Beschichtungsroute und erwartetes Produktionsvolumen. Es hilft außerdem, aktuelle Fehlerbilder wie frühe Ausbrüche, instabilen Verschleiß oder Beschichtungsunregelmäßigkeiten zu beschreiben, da diese Probleme das erforderliche Prozessfenster oft klarer definieren als eine allgemeine Anlagenanfrage.
Wie werden Installation, Inbetriebnahme und Bedienerschulung üblicherweise gehandhabt?
Ein ordnungsgemäßer Inbetriebnahmeplan sollte Startvorgang, Suspensionsvorbereitung, Düseneinstellung, Prüfung der Spannvorrichtung, Rezeptbestätigung und Wartungsroutinen umfassen. Die Bedienerschulung sollte auch vermitteln, wie Prozessdrift erkannt, Strahlmittelzustand verwaltet, Düsen geprüft und der Suspensionskreislauf langfristig stabil gehalten wird.
Welche Verbrauchsmaterialien und Ersatzteile sind beim Schneidkantenverrunden von Werkzeugen besonders wichtig?
Zu den wichtigsten regelmäßig benötigten Teilen gehören Strahlmittel, Düsen, Schläuche, Dichtungen, Pumpenverschleißteile, Kabinenschutzteile und Komponenten für die Schlammbehandlung. Da das Schneidenergebnis von stabilem Strahlverhalten abhängt, sind besonders die Verbrauchsmaterialien wichtig, die Strahlbild, Druckkonstanz und Suspensionszustand direkt beeinflussen.
Wie sollte der Kundendienst für ein Projekt zum Schneidkantenverrunden bewertet werden?
Der Kundendienst sollte nicht allein an der Reparatur der Anlage gemessen werden. Besonders hilfreich sind Ersatzteilplanung, Strahlmittelnachschub, Prozessoptimierung und Unterstützung bei der erneuten Validierung, wenn sich Werkzeuggeometrie oder Produktionsziele ändern, insbesondere wenn das Projekt mit Bemusterung begann und später in die Serienproduktion überging.