Kurzantwort
Das Verrunden von Wendeschneidplatten verbessert Standzeit und Prozesskonstanz, indem eine empfindliche, frisch geschliffene Schneide durch einen kontrollierten Mikroradius ersetzt wird, der Ausbrüchen entgegenwirkt, den Verschleiß stabilisiert und ein gleichmäßigeres Beschichtungsverhalten unterstützt. Beim Nassstrahlen wird in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt und unter kontrolliertem Druck, Winkel und Einwirkzeit auf die Schneidkante gerichtet. Dadurch eignet sich das Verfahren für Hartmetall-Wendeschneidplatten, Cermet-Werkzeuge und andere Präzisionsschneiden, bei denen eine wiederholbare Kantenvorbereitung wichtiger ist als ein aggressiver Materialabtrag.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Schneidenvorbereitung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Druckbereich | Üblicherweise niedriger bis mittlerer Strahldruck für kontrollierte Mikroerosion |
| Wichtigstes Qualitätsziel | Definierter Schneidenradius, Gratentfernung und stabiles K-Faktor-Verhalten |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Anwendungen | Hartmetall-Wendeschneidplatten, Schneidwerkzeuge, Entgraten von Präzisionsteilen |
| Lieferzeitmuster | Standard-Chargensysteme sind in der Regel schneller verfügbar als stark kundenspezifische Servozellen |
Was ist das Verrunden von Wendeschneidplatten?
Das Verrunden von Wendeschneidplatten ist die kontrollierte Bildung eines kleinen Radius oder einer geglätteten Mikrogeometrie an der Schneidkante nach dem Schleifen und vor der Beschichtung oder dem endgültigen Einsatz. Statt die Schneide in einem extrem scharfen, aber mechanisch schwachen Zustand zu belassen, entfernt das Verfahren mikroskopische Spitzen, Grate und Schwachstellen, damit die Wendeschneidplatte mit einer stabileren tragenden Schneide in Betrieb geht. Praktisch bedeutet das: Die Schneide wird gezielt ausgelegt und nicht nur gereinigt.
Im Bereich der Oberflächenbehandlung gehört das Verrunden von Wendeschneidplatten zur breiteren Familie der abrasiven Endbearbeitung und wird häufig durch Nassstrahlen, Nasssandstrahlen, Slurry-Strahlen oder Vapor Blasting ausgeführt. Die allgemeine Prozesslogik ähnelt den Verfahren des Strahlens mit Strahlmitteln, doch das Fertigungsziel ist enger gefasst und technischer. Ziel ist es, die Schneidenzone im Mikromaßstab zu formen und dabei Makrogeometrie, Spanbrechermerkmale und Maßvorgaben der Wendeschneidplatte zu erhalten.
Eines der wichtigsten Ergebnisse für Hartmetall-Wendeschneidplattenhersteller ist eine kontrollierte Schneidengeometrie. Eine geschliffene Schneide kann bei einer üblichen Prüfung scharf aussehen und dennoch Mikrochips, Gratwurzeln oder Asymmetrien aufweisen, die bei unterbrochenem Schnitt oder schwer zerspanbaren Werkstoffen zu vorzeitigem Versagen führen. Das Verrunden entfernt solche instabilen Merkmale und ersetzt sie durch einen definierten Radius, der sich über Chargen und Wendeschneidplattenfamilien hinweg wiederholen lässt.
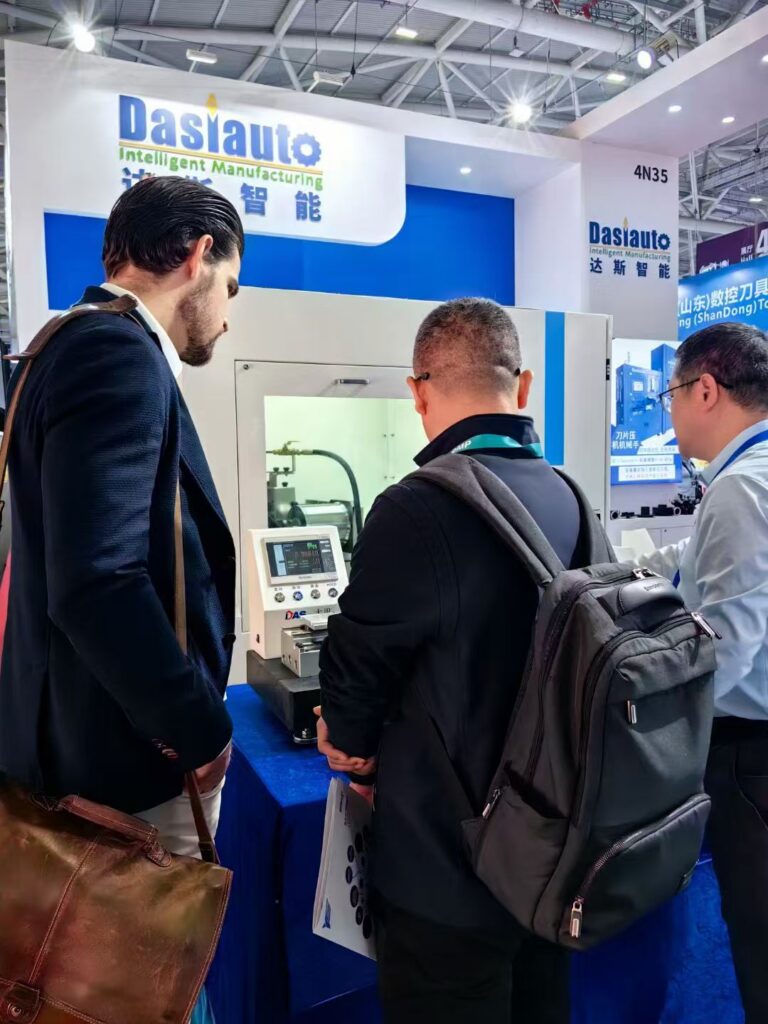
Verrunden von Wendeschneidplatten durch Nassstrahlen
Beim Verrunden durch Nassstrahlen werden feine Strahlmittelpartikel in Wasser statt in einem vollständig trockenen Strahlmittelstrom transportiert. Die Wasserphase verringert luftgetragenen Staub und dämpft den Strahlmittelaufprall. Das unterstützt ein gleichmäßigeres und weniger unregelmäßiges Abtragsmuster an der Schneide. Das ist wichtig, weil Wendeschneidplattenhersteller meist eine feine Geometriekontrolle und keine hohe Abtragsrate anstreben.
Das Verfahren ist besonders für die Fertigung mit einem breiten Werkstückmix relevant, bei der Dreh-, Fräs- und Stechwendeschneidplatten sowie Schneidkanten von Bohrwerkzeugen jeweils unterschiedliche Sollwerte erfordern können. Ein Nassverfahren lässt sich über Strahlmittelauswahl, Suspensionskonzentration, Düsenorientierung, Strahldruck und Zykluszeit abstimmen. So können anwendungsspezifische Rezepte erstellt werden, anstatt sich allein auf das Gefühl des Bedieners zu verlassen.
Warum abgerundete Schneiden vor der Beschichtung wichtig sind
Das Verrunden von Wendeschneidplatten erfolgt häufig vor einer PVD- oder CVD-Beschichtung, weil das Beschichtungssystem der vorgegebenen Schneide folgt. Ist die geschliffene Schneide zu scharf, unregelmäßig oder lokal beschädigt, kann die Beschichtung an der Kante dünner ausfallen, leichter reißen oder sich unter Schnittbelastung früher ablösen. Durch die vorherige Schneidenvorbereitung erhält der Beschichtungsprozess ein stabileres Substrat.
Das bedeutet nicht, dass jede Wendeschneidplatte denselben Radius benötigt. Leichte Schlichtschnitte, unterbrochenes Drehen, die Bearbeitung von Edelstahl und Hartfräsen können jeweils andere Schneidenzustände erfordern. Der Nutzen des Verfahrens liegt darin, die vorgesehene Schneidenform konsistent herzustellen, statt jede Schneide auf dieselbe Weise lediglich abzurunden.
Kernvorteile des Präzisions-Nassstrahlens
In der industriellen Praxis wird das Verrunden von Wendeschneidplatten durch Nassstrahlen aus mehreren miteinander verbundenen Gründen geschätzt:
- geringere Staubentwicklung als beim Trockenstrahlen;
- verringertes Risiko einer Strahlmitteleinbettung auf empfindlichen Oberflächen;
- feinere und gleichmäßigere Oberflächenkonditionierung;
- bessere Prozesskontrolle durch Suspensionskreislauf und Druckregelung.
Diese Vorteile erklären, warum die Schneidenvorbereitung zunehmend als Teil der Werkzeugtechnik und nicht als nachrangiger Endbearbeitungsschritt behandelt wird. Für Hersteller von Schneidwerkzeugen, die bereits Schneidkantenverrunden von Werkzeugen als kontrollierten Produktionsschritt einsetzen, ist das Verrunden als messbarer Mikrogeometrieprozess mit direkten Auswirkungen auf nachgelagerte Beschichtung und Werkzeugleistung zu verstehen.
Wie funktioniert das Verrunden von Wendeschneidplatten?
Beim Verrunden von Wendeschneidplatten wird eine Suspension aus Wasser und Strahlmittel umgewälzt, mit Druckluft beschleunigt, unter kontrolliertem Winkel und Düsenabstand auf die Zielschneide gerichtet und anschließend in einem geschlossenen Kreislauf zurückgewonnen und wiederverwendet. Unzählige feine Aufpralle tragen nach und nach mikroskopisch kleine Materialmengen von der Schneide und der angrenzenden Freifläche ab. Da der Mechanismus flächig und nicht punktuell schneidend wirkt, kann er eine glatte, verrundete Schneidenform statt einer neuen geschliffenen Facette erzeugen.
Suspensionsaufbereitung und Kontrolle der Suspension
Der erste Schritt ist die Aufbereitung der Suspension. Wasser und Strahlmittel werden in einem Tank oder Behälter gemischt und durch Rühren, Umwälzung oder pumpengestützte Rückführung in Bewegung gehalten. Eine stabile Suspension ist entscheidend: Setzen sich die schwereren Partikel ab, verändert sich die Abtragsintensität im Lauf der Zeit, und dieselbe Maschineneinstellung erzeugt nicht mehr dieselbe verrundete Schneide.
Für das Verrunden von Wendeschneidplatten werden üblicherweise feine Strahlmittelkörnungen ausgewählt, die sich für präzise Mikroerosion eignen. Die richtige Auswahl hängt vom Werkstoff der Wendeschneidplatte, vom Ausgangszustand der Schneide, vom Zielradius und von der gewünschten Oberflächenqualität ab. Gröbere Strahlmittel können den Materialabtrag beschleunigen, verbreitern jedoch auch das Prozessfenster und erschweren eine enge Verteilung der Schneidenradien.
Druckluft, Düsenbauart und Einwirkung auf die Schneide
Nach der Suspensionsaufbereitung beschleunigt Druckluft die Suspension durch eine Düse in Richtung Wendeschneidplatte. Düsendurchmesser, Innengeometrie, Auftreffwinkel und Abstand zur Schneide beeinflussen, wie viel Energie die Zielzone erreicht. Schon eine kleine Änderung der Düsenposition kann beeinflussen, ob das Verfahren überwiegend auf die Schneide, die Spanfläche, die Freifläche oder auf eine Kombination dieser Flächen wirkt.
Die Werkstückaufnahme und -zuführung sind daher ebenso wichtig wie der Strahlstrom selbst. Viele Wendeschneidplatten haben mehrere Schneiden, komplexe Spanbrechermerkmale und enge Toleranzanforderungen. Deshalb muss die Maschine jede Wendeschneidplatte wiederholbar ausrichten. Verschiebt sich die Wendeschneidplatte, kann sich der Schneidenradius zwar vergrößern, jedoch nicht kontrolliert oder symmetrisch.
Rückgewinnung im geschlossenen Kreislauf und Abfallsand-Sedimentation
Nach dem Auftreffen auf die Wendeschneidplatte läuft die Suspension zurück in die Maschine und gelangt erneut in den Rückgewinnungskreislauf. Auf diesem Weg müssen gebrochene Strahlmittelpartikel, Hartmetallfeinstaub und Schlamm so gehandhabt werden, dass sie die wirksame Strahlmittelmischung nicht schrittweise verändern. Für die Fertigung ausgelegte Maschinen umfassen üblicherweise Sedimentationssteuerung und Abfallaustrag, damit der Suspensionszustand von Schicht zu Schicht stabiler bleibt.
Dieser geschlossene Kreislauf ist wichtig, weil das Verrunden auf geringe Prozessabweichungen empfindlich reagiert. Wird das Strahlmittel zu stark abgebaut oder nimmt die Schlammfracht zu, kann dieselbe Strahldauer eine andere Schneide erzeugen als zu Beginn des Laufs. Eine automatische Abfallsandhandhabung unterstützt daher die Prozesswiederholbarkeit, nicht nur die Sauberkeit am Arbeitsplatz.
Staubunterdrückung, Wassernebelkontrolle und PID-Druckregelung
Nassstrahlen unterdrückt trockenen Staub, weil das Strahlmittel in Wasser geführt wird; das System benötigt dennoch eine kontrollierte Einhausung und Nebelabscheidung. Produktionsanlagen verwenden daher einen geschlossenen Arbeitsbereich und Funktionen zur Staub- oder Nebelabscheidung, um die Sicht zu verbessern und den Austrag von Wasserdampf zu verringern. Das stabilisiert sowohl die Arbeitsumgebung als auch die Prozesskammer.
Ebenso wichtig ist ein stabiler Druck. Beim Präzisionsverrunden von Wendeschneidplatten geht es nicht um die maximale Strahlkraft, sondern um eine stabile, wiederholbare Mikroerosion. Eine PID-geregelte Strahldrucksteuerung hilft, übliche Schwankungen der Druckluftversorgung, des Leitungswiderstands und anderer Betriebsgrößen auszugleichen, sodass die wirksame Intensität der Schneidenformung näher am Sollwert bleibt.
Bei der Präzisionsvorbereitung von Schneiden ist ein stabiles Prozessfenster meist wertvoller als eine hohe Strahlrate.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,15–0,45 MPa, abhängig von Werkstoff der Wendeschneidplatte und Zielradius | Bestimmt Intensität der Schneidenformung und Abtragsrate |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Schneidwirkung, Oberflächenqualität und Chargenstabilität |
| Korngröße des Strahlmittels | Feines Strahlmittel wird häufig für die Schneidenvorbereitung von Wendeschneidplatten verwendet | Beeinflusst Wachstum des Radius und Mikrotextur |
| Luftstrom und Düsenbeschaffenheit | Entsprechend Düsengröße, Verschleißzustand und Zyklusziel geregelt | Beeinflusst die Energiekonstanz an der Schneide |
| Strahlmittelverbrauch | Hängt von Strahlmittelabbau, Verschmutzung und Schlammkontrolle ab | Beeinflusst Betriebskosten und Prozessstabilität |
| Steuerungssystem | PLC/HMI-Rezepte mit zeitgesteuerter Einwirkung und geregeltem Druck | Unterstützt wiederholbare Ergebnisse von Charge zu Charge |
Verrunden von Wendeschneidplatten im Vergleich zu Trockenstrahlen und anderen Verfahren
Das Verrunden von Wendeschneidplatten wird häufig mit Trockenstrahlen, Schleppschleifen, Gleitschleifen, Bürsten und gelegentlich verfestigungsstrahlbezogenen Oberflächenverfahren verglichen. Diese Verfahren überschneiden sich insofern, als sie Oberflächen oder Kanten verändern, sind jedoch nicht austauschbar. Die geeignete Wahl hängt davon ab, ob der Betrieb eine lokale Kontrolle der Schneide, Glättung des gesamten Werkstücks, Staubreduzierung, flexible Aufspannung oder möglichst geringe anfängliche Anlagenkomplexität benötigt.
Trockenstrahlen kann sinnvoll sein, wenn eine schnellere, gröbere Kantenbearbeitung oder allgemeine Oberflächenreinigung angestrebt wird, schafft jedoch tendenziell eine rauere Arbeitsumgebung für die Präzisionsvorbereitung von Schneiden. Schlepp- und Vibrationsverfahren können wirksam sein, wenn viele Teile gemeinsam bearbeitet werden und eine allgemeine Glättung akzeptabel ist. Sie wirken jedoch häufig breiter auf die gesamte Wendeschneidplatte und ermöglichen an einer bestimmten Schneide möglicherweise weniger gerichtete Kontrolle. Verfestigungsstrahlverfahren werden gesondert behandelt; siehe ASTM-Terminologie zum Verfestigungsstrahlen; ihr Hauptziel unterscheidet sich jedoch von der kontrollierten Erzeugung eines Schneidenradius an Wendeschneidplatten.
Nassstrahlen oder Trockenstrahlen für Werkzeugschneiden?
Beim Verrunden von Wendeschneidplatten wird Nassstrahlen typischerweise bevorzugt, wenn ein definierter Schneidenradius mit relativ wenig luftgetragenem Staub und einer gleichmäßigen matten Oberfläche erreicht werden soll. Wasser dämpft den Prozess, bindet Staub und kann die Tendenz zu aggressivem, unregelmäßigem Angriff verringern. Dadurch lassen sich feine Rezepte zur Schneidenvorbereitung kontrollierter ausführen.
Trockenstrahlen hat in manchen Betrieben weiterhin seinen Platz, besonders wenn eine einfache Anlage wichtiger ist als eine feine Schneidenkontrolle. Wenn Hersteller jedoch eine präzise Beschichtungsvorbereitung, wiederholbares Wachstum des Schneidenradius und eine sauberere Produktionsumgebung benötigen, bietet Nassstrahlen im Allgemeinen ein engeres und besser beherrschbares Prozessfenster.
Einsatzbereiche alternativer Verfahren
Vibrations- oder Schleppbearbeitung kann für die Glättung großer Stückzahlen vieler Teile wirksam sein, insbesondere wenn eine breitere Einwirkung auf die gesamte Oberfläche statt nur auf die Schneide akzeptabel ist. Bürsten kann für die leichte Gratentfernung wirtschaftlich sein, ist jedoch meist weniger anpassungsfähig an komplexe Wendeschneidplattenformen oder anspruchsvolle K-Faktor-Regelung. Die Entscheidung sollte sich daher an Zielgeometrie, Prüfverfahren und Produktionsfluss orientieren und nicht an der Beliebtheit eines Verfahrens in einem benachbarten Betrieb.
| Bewertungsdimension | Verrunden durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Verrunden der Schneide und Oberflächenkonditionierung | Allgemeines Strahlen und gröbere Schneidenbehandlung | Oberflächenkonditionierung durch Spannung | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Wenig im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht umfangreich ist | Mittel in eingehausten Anlagen | Wenig luftgetragener Staub, jedoch können nasse Compounds oder eine Strahlmitteltrennung erforderlich sein |
| Selektivität an der Schneide | Hoch bei kontrollierter Aufspannung und Düseneinstellungen | Mittel | Für präzise Schneidenformung begrenzt | Mittel, häufig weniger örtlich begrenzt |
| Oberflächenfinish | Eine feine, gleichmäßige matte Oberfläche ist typisch | Eine aggressivere Textur ist üblich | Funktionale verfestigte Textur | Insgesamt glattes Finish |
| Risiko der Strahlmitteleinbettung | Bei vielen Oberflächen durch die Wasserphase verringert | Bei einigen empfindlichen Oberflächen höher | Abhängig von Strahlmittel und Substrat | Anderer Mechanismus; nicht direkt vergleichbar |
| Umweltgerechte Handhabung | Umgang mit Suspension und Schlamm | Höherer Aufwand für Staubabsaugung | Eindämmung und Rückgewinnung trockenen Strahlmittels | Umgang mit Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf
Das erste Beschaffungskriterium für Anlagen zum Verrunden von Wendeschneidplatten ist nicht die Maschinengröße, sondern die Zielgeometrie. Käufer sollten den vorgesehenen Schneidenradius, den zulässigen Toleranzbereich, den Werkstoff der Wendeschneidplatte, die Spanbrecherform sowie festlegen, ob die Schneide vor der Beschichtung, danach oder in einem gemischten Prozessablauf verrundet wird. Ohne diese Prozessdefinition kann selbst eine gut konstruierte Maschine überdimensioniert, unzureichend ausgelegt oder schwer zu validieren sein.
Die Druckfähigkeit sollte zusammen mit der Druckstabilität betrachtet werden. Viele Betriebe konzentrieren sich auf den maximal erreichbaren Maschinendruck; beim Verrunden von Wendeschneidplatten ist jedoch entscheidender, ob das System über lange Läufe einen stabilen niedrigen bis mittleren Betriebsbereich halten kann. Druckdrift verändert die Wachstumsrate des Schneidenradius und damit auch das Beschichtungsverhalten und die Schneidleistung.
Die Bewegungssteuerung ist eine weitere wichtige Spezifikation. Eine einfache Chargenkabine kann für Standardwendeschneidplatten in dicht bestückten Aufnahmen ausreichen, während vielfältigere Wendeschneidplattenfamilien Servobewegungen in X/Y/Z, programmierbare Taktung oder mehrachsige Düsensteuerung erfordern können. Bei einer gerichteten Schneidenvorbereitung sind Wiederholbarkeit der Aufnahme und Achsgenauigkeit mindestens ebenso wichtig wie die reine Strahlleistung.
Der Durchsatz sollte realistisch bewertet werden. Beschaffungsteams sollten Zykluszeit, Beladedichte, Umrüstzeit, Bedienereingriffe und Prüfhäufigkeit vergleichen. Eine Maschine, die auf dem Papier schnell wirkt, kann langsam werden, wenn die Aufspannung umständlich ist oder Rezepte häufig manuell angepasst werden müssen.
Das Design der Mensch-Maschine-Schnittstelle verdient besondere Aufmerksamkeit. Ein produktionsgerechtes System sollte Rezepte, Benutzerrechte, Alarmhistorie, Zykluszähler und Wartungshinweise speichern. In der Mehrschichtfertigung von Schneidwerkzeugen reduzieren gesperrte Rezepte informelle Änderungen, die die Streuung des Schneidenradius vergrößern und die Ursachenanalyse erschweren können.
Staub- und Nebelhandhabung gehören ebenfalls zur technischen Spezifikation. Nassstrahlen reduziert trockenen Staub, doch die Kammer benötigt weiterhin Sichtkontrolle, Absaugung und eine geschlossene Handhabung von Spritzern und Nebel. Versorgungsmedien wie Druckluftqualität, Wasserführung, Entwässerungsplanung und elektrische Einbindung sollten früh geprüft werden, damit die Maschine in das Layout des Werks passt und nicht zu einer schwierigen Nachrüstung wird.
Sedimentation des Abfallsands und Schlammabfuhr werden bei der Beschaffung häufig unterschätzt. Beim Verrunden von Wendeschneidplatten beeinflussen sie direkt die Prozessstabilität, da Strahlmittelabbau und Hartmetallfeinstaub die Arbeitssuspension verändern. Eine Maschine, bei der sich Sedimente einfach handhaben lassen, kann gewöhnlich leichter innerhalb ihres validierten Prozessfensters gehalten werden.
Zu den Sicherheitsmerkmalen sollten Verriegelungen der Einhausung, kontrollierter Zugang während des Strahlens, Not-Halt-Schalter sowie eine klare Bedienlogik für Druckentlastung und Wartung gehören. Da Wendeschneidplatten kleine Teile mit hohen Stückzahlen sind, ist auch die Ergonomie beim Be- und Entladen wichtig. Gute Ergonomie verringert Handhabungsfehler und unterstützt eine gleichmäßige Ausrichtung der Teile in der Aufnahme.
Schließlich sollten Käufer die Fähigkeit des Anbieters zur Prozessentwicklung und nicht nur dessen Fertigungskompetenz bewerten. Projekte zum Verrunden von Schneiden sind häufig dann erfolgreich, wenn Musterprüfungen, metallografische Kontrollen, Radiusmessungen und die Entwicklung von Produktionsaufnahmen als zusammenhängende technische Folge durchgeführt werden. Die Maschine ist nur ein Teil des Ergebnisses; der validierte Prozess ist der andere.
Anwendungen in verschiedenen Branchen
Das Verrunden von Wendeschneidplatten wird vor allem mit Hartmetall- und Cermet-Schneidwerkzeugen verbunden, doch dieselben Prinzipien des Nassstrahlens unterstützen ein breiteres Spektrum industrieller Oberflächenbearbeitung. Diese breitere Relevanz ist wichtig, da viele Hersteller eine Anlage wünschen, die mehrere Arten der Oberflächenbehandlung statt nur eines eng umrissenen Arbeitsgangs abdecken kann.
In der Schneidwerkzeugbranche wird das Verrunden üblicherweise vor der Beschichtung eingesetzt, um einen kontrollierten und beständigen Schneidenzustand herzustellen. In anderen Branchen kann dieselbe kontrollierte abrasive Wirkung Grate entfernen, leichten Zunder abtragen, vor einer Beschichtung ein Ankerprofil erzeugen, additiv gefertigte Oberflächen glätten oder dekorative matte Oberflächen herstellen. Die Verfahrensfamilie ist daher breiter, als das Stichwort vermuten lässt.
Ein gutes Beispiel ist das Entgraten. Dieselbe Systemlogik wie beim Verrunden von Wendeschneidplatten lässt sich zum Entgraten von Metallteilen anpassen, wenn eine selektive Kantenverrundung oder das Entfernen von Gratwurzeln erforderlich ist, ohne die hohe Staubbelastung trockener Verfahren in Kauf zu nehmen. Eine weitere angrenzende Anwendung ist Nassstrahlen zur Vorbehandlung vor der Beschichtung, bei der kontrollierte Reinigung und Oberflächenaktivierung die nachgelagerte Lackhaftung oder Beschichtung unterstützen, im Einklang mit verbreiteten Leitlinien zur Oberflächenvorbereitung für Schutzbeschichtungen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Werkzeugen | Hartmetallwerkzeugfertigung | Dreh-, Fräs- und Bohrwendeschneidplatten | Stabile Mikro-Schneidengeometrie und weniger Schwachstellen an der Schneide |
| Entgraten | Präzisionsmetallteile | Gestanzte Teile, bearbeitete Komponenten, gesinterte Werkstücke | Selektives Entgraten mit kontrolliertem Oberflächenaufprall |
| Zunderentfernung | Stahl- und Schmiedeproduktion | Stäbe, Schmiedeteile, wärmebehandelte Teile | Oxidentfernung vor nachgelagerter Verarbeitung |
| Vorbehandlung vor der Beschichtung | Allgemeine industrielle Oberflächenbearbeitung | Gefertigte Metallteile vor dem Lackieren oder einer Konversionsschicht | Saubererer und gleichmäßigerer Substratzustand |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Oberflächenverfeinerung und Entfernung losen Pulvers |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Federn, Zahnräder, ermüdungsempfindliche Bauteile | Funktionale Oberflächenkonditionierung |
| Glasmatttieren | Glasverarbeitung | Paneele, Spezialglas, Dekorationsteile | Gleichmäßiges mattes Erscheinungsbild |
| Endbearbeitung von 3C-Geräten | Lieferkette der Unterhaltungselektronik | Rahmen, Gehäuse, dekorative Metallabdeckungen | Feines Glätten und kosmetische Gleichmäßigkeit |
Leitfaden zur Anlagenauswahl
Die Auswahl einer geeigneten Maschine zum Verrunden von Wendeschneidplatten hängt davon ab, ob sich das Projekt noch in der Prozessentwicklung oder bereits in der regulären Fertigung befindet. Programme in frühen Phasen benötigen normalerweise flexible Versuche mit verschiedenen Formen von Wendeschneidplatten, Strahlmittelkörnungen und Düsenwinkeln. Ausgereifte Programme benötigen meist wiederholbare Aufnahmen, gesperrte Rezepte und eine höhere Auslastung.
Eine Pilot- oder Musterprüfungsphase profitiert häufig von einem flexiblen R&D-System. Eine Konfiguration wie die robotergestützte R&D-Nassstrahlzelle eignet sich für Versuchsarbeiten normalerweise besser als eine dedizierte Chargenlinie, da sie schnelle Anpassungen für mehrere Geometrien ermöglicht. Sobald der Prozess stabil ist, kann der Betrieb auf eine standardisierte Produktionskabine umstellen.
Für wiederkehrende Wendeschneidplattenfamilien kann eine Einkammer-Produktionskabine für die reguläre Chargenbearbeitung mit wiederholbarer Beladung geeignet sein. Steigt die Auslastung und soll die Beladung stärker vom Strahlen getrennt werden, kann ein Doppelkammer-Produktionssystem besser geeignet sein. Entscheidend ist, die Konfiguration am tatsächlichen Wendeschneidplattenmix, an der Umrüsthäufigkeit und an der Prüfpraxis auszurichten, statt automatisch die größte Maschine zu kaufen.
Konfiguration an die tatsächlichen Produktionsbedingungen anpassen
Betriebe mit einem schmalen Wendeschneidplattensortiment können dedizierte Aufnahmen und eine dichtere Chargenbeladung oft rechtfertigen. Betriebe mit einer breiten Auswahl an Wendeschneidplatten können stärker von Servopositionierung, einfacheren Rezeptwechseln und modularer Handhabung profitieren, auch wenn der nominelle Durchsatz niedriger ist. Einzelteilsysteme sind ebenfalls sinnvoll, wenn Rückverfolgbarkeit, Prüfhäufigkeit oder der Wert eines Teils mit kritischer Schneide hoch ist.
Acht gängige Konfigurationswege
Die folgende Matrix beschreibt gängige Konfigurationslogik und ist keine allgemeingültige Empfehlung. In der Praxis wird das beste Ergebnis erzielt, wenn die Maschine auf das Prozessfenster abgestimmt wird, statt den Prozess in eine Standardkabine zu zwängen.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Entwicklungsanlage für die Werkbank | Labor-Screening und Machbarkeitsversuche | Kleine Wendeschneidplatten und Prüfkörper | Mittel | Strahlmittel-Screening und erste Radiusversuche |
| 2. Flexible R&D-Roboterzelle | Bemusterung und Pilotverarbeitung | Kleine Präzisionswendeschneidplatten | Hoch | Entwicklung für mehrere Winkel und gemischte Geometrien |
| 3. Flexible manuelle Kabine | Kleinchargen und gemischte Lose | Kleine Wendeschneidplatten und Präzisionsteile | Mittel | Häufige Umrüstungen und Kleinserienfertigung |
| 4. Standard-Einkammer-Chargensystem | Regelmäßige Chargenfertigung | Kleine bis mittlere Wendeschneidplattenfamilien | Hoch | Stabiles rezeptbasiertes Verrunden der Schneiden |
| 5. Einzelteil-Prozessanlage | Diskrete Fertigung mittlerer Stückzahlen | Einzelne hochwertige Wendeschneidplatten | Hoch | Enge Zyklussteuerung und Rückverfolgbarkeit |
| 6. Präzisionszelle mit mehreren Servachsen | Fortgeschrittene Präzisionsfertigung | Komplexe Geometrien von Wendeschneidplatten | Sehr hoch | Gerichtete Schneidenvorbereitung und Zugang zu komplexen Geometrien |
| 7. Zweikammersystem zur Auslastungssteigerung | Chargenausstoß mit höherem Durchsatz | Wiederkehrende Wendeschneidplattenprogramme | Hoch | Parallele Beladung mit gleichbleibenden Rezepten |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierter industrieller Arbeitsablauf | Anwendungsspezifischer Bereich | Hoch bis sehr hoch | Inline-Schneidenvorbereitung innerhalb einer umfassenderen Prozesskette |
Kosten, Lieferzeit und ROI-Aspekte
Die Kosten einer Anlage zum Verrunden von Wendeschneidplatten werden weniger von der Kabinengröße allein als vom Umfang der integrierten Prozesssteuerung bestimmt. Eine allgemeine Nassstrahlkabine ist nicht dasselbe wie eine Maschine, die über mehrere Wendeschneidplattenfamilien hinweg einen validierten Schneidenradius erzeugen soll. Der Preis wird meist durch Bewegungsachsen, Komplexität der Aufnahmen, Druckregelung, HMI-Funktionen, Suspensionsrückgewinnung, Sedimentmanagement, Qualität der Einhausung und den erforderlichen Automatisierungsgrad für Beladung oder Taktung bestimmt.
Die Lieferzeit folgt derselben Logik. Standard-Kammermaschinen mit bewährtem Aufbau sind normalerweise schneller verfügbar als stark kundenspezifische Zellen, für die Versuche mit bestimmten Wendeschneidplatten, Sonderaufnahmen oder Mehrachsenprogrammierung erforderlich sind. Eine „typische“ Lieferzeit sollte deshalb als Zeitspanne und nicht als festes Versprechen betrachtet werden, besonders wenn das Projekt mit Musterprüfungen und Prozessvalidierung beginnt.
Der ROI lässt sich am besten in mehreren Ebenen untersuchen. Die erste betrifft direkte Arbeitskosten: manuelles Strahlen, Handentgraten, Bürsten oder wiederholte Nachprüfung durch einen rezeptgesteuerten Prozess zu ersetzen. Die zweite betrifft die Qualität: weniger Schneidenfehler, weniger Nacharbeit, stabilere Unterstützung der Beschichtung und geringere Streuung bei nachgelagerten Zerspanungstests.
Eine dritte Ebene des ROI ist die Werkzeugleistung. Das Verrunden von Wendeschneidplatten kann das Verhältnis von Schärfe zu Festigkeit verbessern, wodurch frühe Ausbrüche und instabiler Verschleiß an der Schneide häufig abnehmen. Selbst moderate Verbesserungen der Werkzeugkonstanz können relevant sein, da Schneidwerkzeuge die Maschinenverfügbarkeit, den Ausschuss und das Vertrauen in den Kundeneinsatz beeinflussen.
Eine vierte ROI-Ebene ergibt sich aus der Prozessintegration. Liegt das Verrunden zuverlässig zwischen Schleifen, Reinigen, Beschichten und Prüfen, muss der Betrieb weniger Zeit darauf verwenden, festzustellen, ob ein Problem an der Schneide, der Beschichtung oder an Schwankungen bei der Handhabung entstanden ist. Diese geringere Unklarheit kann Entwicklungszeit sparen, auch wenn sie sich nur schwer direkt in einen Betrag pro Teil umrechnen lässt.
Käufer sollten auch laufende Verbrauchsmaterialien berücksichtigen. Strahlmittellebensdauer, Düsenverschleiß, Schlammentsorgung und Ersatzteile bestimmen die tatsächlichen Betriebskosten mit. Eine beim Kauf günstig wirkende Maschine kann teuer werden, wenn sie schwer zu reinigen, schwierig zu stabilisieren oder übermäßig empfindlich gegenüber kleinen Prozessabweichungen ist.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Kann das Verrunden an unterschiedliche Wendeschneidplatten und Beschichtungen angepasst werden?
Ja. Unterschiedliche Substrate der Wendeschneidplatten, Spanbrecherformen, Beschichtungsabläufe und Einsatzbedingungen erfordern üblicherweise unterschiedliche Strahlmittelkörnungen, Druckeinstellungen, Aufspannungen und Strahldauern. Ein geeignetes System sollte eine rezeptbasierte Steuerung unterstützen, damit der Prozess nach Wendeschneidplattenfamilie statt allein nach dem Gefühl des Bedieners eingestellt werden kann.
Sind Musterprüfungen vor der Bestellung einer Anlage zum Verrunden von Wendeschneidplatten notwendig?
In den meisten Fällen ja, denn das Ziel ist nicht nur „eine verrundete Schneide“, sondern ein bestimmter und wiederholbarer Schneidenzustand. Musterprüfungen helfen festzustellen, ob das ausgewählte Strahlmittel, der Druckbereich und die Aufnahmekonstruktion an tatsächlichen Wendeschneidplatten den erforderlichen Radius, die K-Faktor-Tendenz und den Oberflächenzustand vor der Beschichtung erzielen können.
Welche Produktionsdaten sollte ein Käufer vor einer Angebotsanfrage vorbereiten?
Nützliche Angaben sind Zeichnungen der Wendeschneidplatten, Substratgüte, aktueller Schneidenzustand nach dem Schleifen, Zielradius oder Schneidenform, vorgesehener Beschichtungsablauf sowie erwartete Jahres- oder Monatsproduktion. Angaben zu aktuellen Fehlerbildern wie Schneidenausbrüchen oder uneinheitlichem Beschichtungsverhalten helfen ebenfalls, aus einer Maschinenanfrage ein aussagekräftiges Prozessangebot zu machen.
Wie werden Installation, Inbetriebnahme und Bedienerschulung üblicherweise gehandhabt?
Ein geeigneter Inbetriebnahmeplan sollte Maschinenstart, Suspensionsaufbereitung, Einrichtung von Düsen und Aufnahmen, Rezeptprüfung und Wartungsschulung umfassen. Die Bedienerschulung sollte auch vermitteln, wie Prozessdrift erkannt, der Strahlmittelzustand überwacht, Düsen geprüft und der Suspensionskreislauf dauerhaft stabil gehalten wird.
Welche Verbrauchs- und Ersatzteile sind beim Verrunden von Wendeschneidplatten besonders wichtig?
Zu den wichtigsten regelmäßig benötigten Teilen gehören Strahlmittel, Düsen, Schläuche, Dichtungen, Verschleißteile der Pumpen, Kabinenschutzteile und Komponenten der Schlammhandhabung. Da das Schneidenergebnis von einem stabilen Strahlverhalten abhängt, sollte die Verbrauchsmaterialplanung auf jene Teile ausgerichtet werden, die Strahlbild, Druckkonstanz und Suspensionszustand am stärksten beeinflussen.
Wie sollten Käufer den Kundendienst für ein Präzisionsprojekt zum Verrunden bewerten?
Der hilfreichste Kundendienst geht über Maschinenreparaturen hinaus und umfasst Prozessbegleitung, Ersatzteilversorgung, Nachschub an Strahlmitteln sowie Unterstützung bei einer erneuten Validierung, wenn sich Wendeschneidplattengeometrie oder Produktionsziele ändern. Käufer können für ein neues Projekt außerdem einen formellen Anfrageweg nutzen, etwa DasiAuto kontaktieren , wenn sie im Rahmen der Beschaffung Musterprüfungen, eine Konfigurationsprüfung oder anwendungsspezifische Fehlerbehebung benötigen.