Kurzantwort
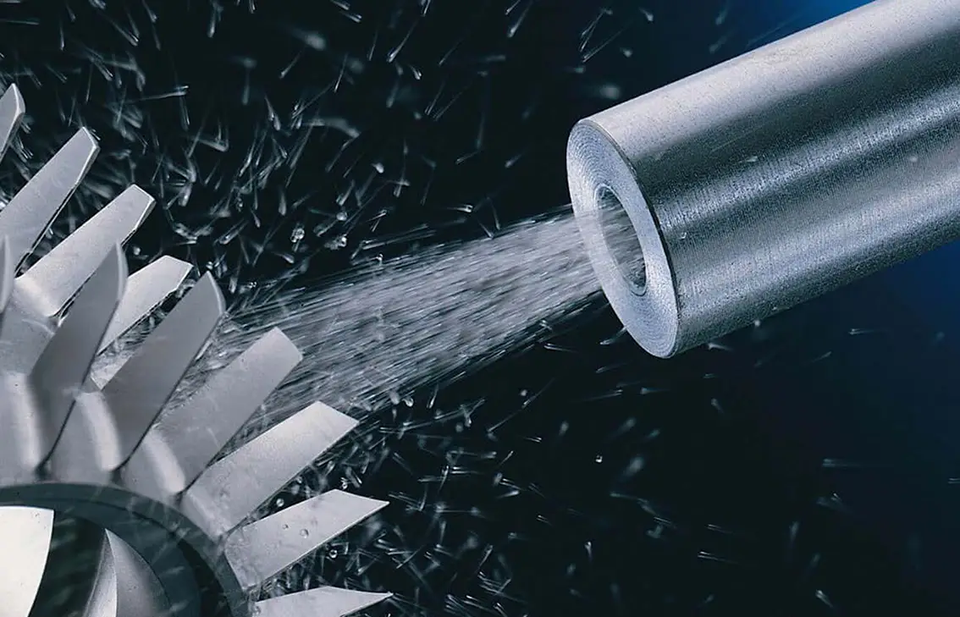
Die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten verbessert die Werkzeugstandzeit, indem eine empfindliche, frisch geschliffene Schneidkante durch eine kontrollierte Mikrogeometrie ersetzt wird, die Ausbrüchen, Beschichtungsversagen und instabilem Verschleiß besser widersteht. In Nassstrahlsystemen wird in Wasser suspendiertes Strahlmittel mit kontrolliertem Druck, Winkel und Einwirkzeit auf die Schneidkante der Wendeschneidplatte gerichtet. So entsteht eine wiederholbare Schneidkantenvorbereitung mit weniger luftgetragenem Staub als beim Trockenstrahlen. Für die meisten Hersteller ist der Prozess wertvoll, wenn sie einen stabilen Schneidkantenradius, gleichmäßige Vorbeschichtung und skalierbare Chargenfertigung von Wendeschneidplatten für Fräsen, Drehen, Einstechen oder Bohren benötigen.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Prozesstyp | Schneidkantenvorbereitung durch Nassstrahlen / Suspensionsstrahlen |
| Häufiger Druckbereich | Üblicherweise niedriger bis mittlerer Strahldruck für kontrollierte Mik erosion |
| Qualitätsziel | Definierter Schneidkantenradius, K-Faktor und gratfreier Schneidkantenzustand |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Hauptwerkstücke | Hartmetall-Wendeschneidplatten zum Drehen, Fräsen und Einstechen sowie Wendeplattenbohrer |
| Typischer Projektzeitplan | Standard-Chargensysteme sind üblicherweise schneller verfügbar als vollständig kundenspezifische Servozellen |
Was ist die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten?
Die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten ist die kontrollierte Vorbereitung der Schneidkante an Hartmetall-Wendeschneidplatten nach dem Schleifen und vor dem Beschichten oder dem endgültigen Einsatz. Statt die Schneidkante in einem extrem scharfen, aber mechanisch empfindlichen Zustand zu belassen, erzeugt das Verfahren eine kleine, gezielte Schneidengeometrie, die Schnittbelastungen besser standhalten kann. Je nach Anwendung kann diese Geometrie aus einem symmetrischen Radius, einer Kombination aus Fase und Radius oder einer gerichteten Schneidenform bestehen, die auf Spanfluss und Verschleißverhalten abgestimmt ist.
In der umfassenderen industriellen Prozessfamilie gehört die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten zur Präzisionsoberflächenbehandlung und wird üblicherweise durch Nassstrahlen, Nasssandstrahlen, Suspensionsstrahlen oder Dampfstrahlen erreicht. Die zugrunde liegende Logik ist mit der Terminologie des Strahlens mit Strahlmitteln, verwandt, doch der Zweck ist spezifischer: Die Anlage reinigt nicht nur die Oberfläche der Wendeschneidplatte. Sie formt die Schneidkante im Mikrobereich, damit die Wendeschneidplatte mit einer stabileren Schneidzone in den Einsatz geht.
Für Hersteller von Hartmetallwerkzeugen besteht der Hauptvorteil in der Stabilität des Schneidkantenradius. Geschliffene Wendeschneidplatten weisen oft Grate, Mikroscharten oder unregelmäßige Spitzen auf, die schwer zu erkennen sind, sich unter Schnittbelastung aber leicht aktivieren. Die Schneidkantenverrundung entfernt diese schwachen Merkmale und formt die Schneidkante zu einer haltbareren, wiederholbaren Geometrie, die die Beschichtungshaftung unterstützen und frühzeitiges Versagen im Einsatz verringern kann.
Warum der Prozess vor der Beschichtung wichtig ist
Die Bedeutung der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten steigt, wenn diese beschichtet werden. Eine Beschichtung auf einer uneinheitlichen oder übermäßig scharfen Schneidkante kann reißen, ausdünnen oder sich im Kantenbereich frühzeitig ablösen, besonders bei unterbrochenen Schnitten oder harten Werkstoffen. Durch eine definierte Schneidkante vor der Beschichtung erhält der nachgelagerte Beschichtungsprozess ein gleichmäßigeres Substrat.
Deshalb betrachten viele Hartmetallhersteller die Schneidkantenverrundung als Teil der gesamten Werkzeugentwicklung und nicht als kosmetischen Bearbeitungsschritt. Das Schleifen legt die Makrogeometrie fest, die Verrundung stabilisiert die Schneidkante, die Beschichtung bildet das Verschleißsystem und die Schneidleistung ergibt sich aus dem Zusammenspiel aller drei Schritte.
Einsatzbereich des Nassstrahlens innerhalb der Prozessfamilie
Unter den verfügbaren Verfahren wird Nassstrahlen häufig eingesetzt, da es feine Strahlwirkung mit relativ schonendem, gleichmäßigem Materialabtrag verbinden kann. Wasser transportiert das Strahlmittel, unterdrückt Staub und federt den Aufprall gegenüber einem rein trockenen Strahl ab. In der Produktion hilft dies, ein enges Betriebsfenster für die Schneidkantenvorbereitung einzuhalten, statt wie ein grober Reinigungsprozess zu wirken.
Ein weiterer Vorteil ist die sauberere Werkstückhandhabung. Nassstrahlen ermöglicht eine geschlossene Bearbeitung mit wenig Staub und kann das Risiko frei umherfliegender Partikel im Bearbeitungsbereich verringern. Für Hersteller, die große Mengen kleiner Wendeschneidplatten bearbeiten, ist diese Prozessdisziplin nahezu ebenso wichtig wie das Ergebnis an der Schneidkante.
Zentrale Vorteile eines dedizierten Verrundungsprozesses
Ein dedizierter Prozess zur Schneidkantenverrundung von Hartmetall-Wendeschneidplatten bietet üblicherweise vier Vorteile gegenüber weniger kontrollierten Alternativen:
- wiederholbarere Schneidengeometrie von Charge zu Charge;
- weniger luftgetragener Staub als beim Trockenstrahlen;
- feinere, gleichmäßigere matte Oberflächenkonditionierung;
- bessere Integration in den Produktionsablauf vor der Beschichtung.
Diese Punkte erklären, warum viele Werkzeughersteller die nassstrahlbasierte Verrundung als Produktionstechnologie und nicht nur als praktische Oberflächenbearbeitung betrachten. In einer gut konfigurierten Linie kann dieselbe Prozesslogik wie bei der Schneidkantenverrundung von Schneidwerkzeugen auch Rezeptdisziplin, Bedienerkonstanz und nachvollziehbare Prozessentwicklung über verschiedene Wendeschneidplattenfamilien hinweg unterstützen.
Wie funktioniert die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten?
Die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten erfolgt durch Umwälzen einer Suspension aus Wasser und feinem Strahlmittel, Beschleunigen dieser Suspension mit Druckluft, gezieltes Richten auf die Schneidkante mit kontrolliertem Winkel und Abstand sowie anschließende Rückführung der verbrauchten Suspension in einem geschlossenen Kreislauf. Der Prozess trägt durch wiederholte Mikroaufpralle eine sehr kleine Menge Hartmetall im Schneidkantenbereich ab, statt durch einen einzelnen punktförmigen Schnitt. Dadurch eignet er sich besonders zur Stabilisierung der Schneidkante, ohne die gesamte Wendeschneidplatte erneut zu schleifen.
Suspensionssystem und Strahlmittelsuspension
Der Prozess beginnt in einem Suspensionsbehälter, in dem Wasser und Strahlmittel zu einer stabilen Suspension vermischt werden. Rühren oder Zirkulieren ist erforderlich, damit sich das Strahlmittel nicht absetzt und die Schneidintensität während der Schicht driftet. Bei der Herstellung von Wendeschneidplatten ist ein stabiler Suspensionszustand unerlässlich, da kleine Konzentrationsänderungen sowohl das Wachstum des Schneidkantenradius als auch das Oberflächenfinish beeinflussen können.
Die Strahlmittelauswahl hängt von der Hartmetallsorte, dem Ausgangszustand der Schneidkante und dem angestrebten K-Faktor oder Radius ab. Feinere Strahlmittel werden generell verwendet, wenn eine dezente Schneidkantenkonditionierung mit minimaler Oberflächenveränderung gewünscht ist. Gröbere Strahlmittel können den Materialabtrag beschleunigen, verbreitern jedoch auch das Prozessfenster und erschweren die Kontrolle feiner Geometrien.
Beschleunigung durch Druckluft und Düsenbeaufschlagung
Nach dem Mischen wird die Suspension dem Strahlkreislauf zugeführt und durch die Düse mit Druckluft beschleunigt. Düsenöffnung, Winkel und Abstand bestimmen, wie die Strahlenergie entlang der Schneidkante verteilt wird. Bei der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten geht es nicht um maximalen Angriff, sondern um kontrollierte, wiederholbare Beaufschlagung.
Die Spannvorrichtung der Wendeschneidplatten ist ebenso wichtig. Da die Teile klein sind und häufig mehrere nutzbare Schneidkanten aufweisen, muss die Anlage jede Schneidkante gleichmäßig dem Strahl aussetzen. Je gleichmäßiger das Verhältnis zwischen Spannvorrichtung und Düse ist, desto vorhersehbarer ist die resultierende Schneidengeometrie.
Geschlossene Rückführung und Sedimentation
Nach dem Strahlen fällt die Suspension in den Rückführungsbereich der Anlage und gelangt zurück in den Zirkulationskreislauf. Während dieses Zyklus werden gebrochenes Strahlmittel, Hartmetallfeinanteile und Schlamm durch Sedimentation und Abfallhandhabung schrittweise abgetrennt. Ein geschlossener Kreislauf verringert den Verbrauch, sein weitergehender Nutzen liegt jedoch in der langfristigen Prozessstabilität.
Bei schlecht kontrollierter Rückführung und Sedimentation kann die Anlage weiterlaufen und dennoch ein anderes Ergebnis erzeugen als zu Beginn des Tages. Deshalb ist die automatische Strahlschlammbehandlung nicht nur eine Funktion für die Sauberkeit. Sie gehört zur Prozesswiederholbarkeit in der Präzisionsfertigung von Wendeschneidplatten.
Staubabsaugung, Wassernebelkontrolle und Druckstabilität
Obwohl Nassstrahlen trockenen Staub deutlich verringert, benötigt die Kabine weiterhin eine angemessene Kontrolle von Wassernebel, Spritzern und Sichtverhältnissen. Geschlossene Kammern und für Nassprozesse geeignete Staub- oder Nebelabsaugung helfen, den Arbeitsbereich stabil und sicherer für Bediener zu halten. Dies ist besonders wichtig, wenn während einer Schicht wiederholt viele Wendeschneidplatten be- und entladen werden.
Die Druckregelung ist eine weitere kritische Variable. Ein System mit PID-geregeltem Strahldruck kann den Prozesszustand konstanter halten, wenn sich Düsenverschleiß, Leitungswiderstand oder Luftbedarf ändern. Bei der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten ist stabiler Druck häufig wertvoller als hoher Druck, da das Prozessfenster durch die Mikrogeometrie und nicht allein durch die Abtragsgeschwindigkeit bestimmt wird.
Bei der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten ist die Konstanz der Schneidenform wichtiger als die Aggressivität des Strahls.
| Prozessparameter | Typischer Bereich oder Vorgehensweise | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,15–0,45 MPa, abhängig von der Anwendung | Steuert Mik roerosionsrate und Intensität der Schneidenformung |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Schneidwirkung, Finish und Chargenstabilität |
| Strahlmittelkorngröße | Feines Strahlmittel wird häufig für die Schneidkantenvorbereitung von Wendeschneidplatten ausgewählt | Beeinflusst das Wachstum des Schneidkantenradius und die Oberflächentextur |
| Düsenabstand und Düsenwinkel | Je nach Form der Wendeschneidplatte und angestrebtem K-Faktor festgelegt | Bestimmt, wo sich die Energie an der Schneidkante konzentriert |
| Strahlmittelverbrauch | Abhängig von Zerfall, Verunreinigung und Reinigungsverfahren | Beeinflusst Betriebskosten und Ergebniskonstanz |
| Steuerungssystem | PLC/HMI-Rezepte mit geregeltem Druck und zeitgesteuerter Beaufschlagung | Unterstützt wiederholbare Bearbeitung von Wendeschneidplatte zu Wendeschneidplatte |
Schneidkantenverrundung von Hartmetall-Wendeschneidplatten im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten wird üblicherweise mit mehreren konkurrierenden Oberflächenbearbeitungsverfahren verglichen: Trockenstrahlen, Schleppfinish, Gleitschleifen und in manchen Fällen Bürsten- oder verfestigungsstrahlähnliche Verfahren. Jedes hat seinen Anwendungsbereich, doch die Verfahren lösen unterschiedliche Aufgaben. Die beste Wahl hängt davon ab, ob der Betrieb lokale Schneidkantenkontrolle, Glättung des gesamten Werkstücks, wenig Staub, flexible Spannvorrichtungen oder möglichst geringe Anfangsinvestitionen priorisiert.
Trockenstrahlen kann Material schnell abtragen und für gröbere Oberflächenarbeiten ausreichend sein, schafft jedoch tendenziell eine rauere Umgebung für die Präzisionsbearbeitung von Wendeschneidplatten. Schleppfinish und Gleitschleifen können zur allgemeinen Kantenverrundung mehrerer Schneidkanten gleichzeitig wirksam sein, bearbeiten jedoch häufig die gesamte Wendeschneidplatte umfassender und bieten möglicherweise weniger Selektivität bei der Schneidenformung. Verfestigungsstrahlen ist ein etabliertes Verfahren mit eigenem Rahmen in Normen und Verfahren zum Verfestigungsstrahlen, doch sein Hauptzweck unterscheidet sich von der präzisen Bildung eines Schneidkantenradius an Wendeschneidplatten.
Nassstrahlen im Vergleich zu Trockenstrahlen bei Wendeschneidplatten
Bei Hartmetall-Wendeschneidplatten liegt der größte Vorteil des Nassstrahlens in der kontrollierten Schneidkantenkonditionierung mit weniger luftgetragenem Staub. Wasser dient als Trägermedium und unterstützt einen gleichmäßigeren, abgefederten Mikroerosionseffekt als ein vollständig trockener Strahl. Dadurch lässt sich generell eine feine, wiederholbare Schneidkantenvorbereitung erreichen, ohne das Werkstück wie ein Ziel für Grobreinigung zu behandeln.
Trockenstrahlen ist weiterhin sinnvoll, wenn ein Betrieb einfache Anlagen priorisiert und weniger empfindlich auf Staubbelastung oder sehr feine Schneidkantenkontrolle reagiert. Benötigt der Hersteller von Wendeschneidplatten jedoch enge Radiusvorgaben und zuverlässiges Verhalten vor der Beschichtung, bietet Nassstrahlen häufig ein besser handhabbares Prozessfenster.
Warum andere Verfahren weiterhin relevant sind
Gleitschleifen und Schleppfinish bleiben relevant, da sie viele Teile gemeinsam bearbeiten können und sich für bestimmte Wendeschneidplattenprogramme eignen, bei denen die allgemeine Glättung wichtiger ist als eine stark gerichtete K-Faktor-Steuerung. Bürsten kann für leichten Gratabtrag wirtschaftlich sein, ist jedoch bei komplexen oder eng kontrollierten Schneidenformen generell weniger robust. Die Beschaffungsentscheidung sollte daher auf Geometrieziel und Qualitätskontrollverfahren beruhen und nicht allein auf Tradition.
| Bewertungsdimension | Schneidkantenverrundung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen / Schleppfinish |
|---|---|---|---|---|
| Hauptzweck | Kontrollierte Schneidkantenvorbereitung von Wendeschneidplatten | Allgemeines Strahlen und gröbere Schneidkantenbearbeitung | Oberflächenverfestigung / funktionales Verfestigungsstrahlen | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Gering im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht umfangreich ausgelegt ist | Mittel in geschlossenen Systemen | Wenig luftgetragener Staub, doch Strahlmitteltrennung erforderlich |
| Selektivität an der Schneidkante | Hoch bei Kontrolle von Düse, Spannvorrichtung und Einwirkzeit | Mittel | Begrenzt bei präziser Schneidenformung | Mittel, häufig weniger lokalisiert |
| Oberflächenfinish | Feines, gleichmäßiges mattes Finish ist typisch | Eine aggressivere Textur kommt häufig vor | Funktionale verfestigte Textur | Allgemein glattes Finish |
| Risiko der Strahlmitteleinbettung | Auf vielen Oberflächen aufgrund der Wasserphase verringert | Bei manchen empfindlichen Oberflächen höher | Abhängig von Strahlmittel und Materialkombination | Anderer Mechanismus; nicht direkt vergleichbar |
| Umwelthandhabung | Handhabung von Nassschlamm und Suspension | Höhere Belastung durch Staubabsaugung | Einhausung trockener Strahlmittel erforderlich | Handhabung von Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf bewerten
Bei der Bewertung von Anlagen für die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten besteht der erste Schritt darin, das Ergebnis messbar zu definieren. „Grate entfernen“ oder „die Schneidkante stärken“ reicht nicht aus. Das Beschaffungsteam sollte Zielbereich für Schneidkantenradius oder K-Faktor, zulässigen Abweichungsbereich, beteiligte Wendeschneidplattenfamilien und die Frage spezifizieren, ob der Prozess vor oder nach Reinigung oder Beschichtung stattfindet.
Eine zweite Priorität ist die Stabilität des Strahldrucks. Der Druckbereich ist wichtig, doch eine stabile Regelung ist wichtiger. Bei der Produktion von Wendeschneidplatten sollte eine Anlage über lange Läufe, Düsenverschleiß und routinemäßige Wartungszyklen hinweg einen gleichmäßigen Strahlzustand halten. Wenn der Druck deutlich schwankt, kann der Prozess abdriften, auch wenn Zeit und Spannvorrichtung unverändert bleiben.
Bewegungs- und Positionierfähigkeit sollten zum Spektrum der Wendeschneidplatten passen. Flache, indexierbare Drehwendeschneidplatten lassen sich möglicherweise gut in dicht bestückten Chargenspannvorrichtungen bearbeiten, während komplexere Geometrien programmierbare Indizierung oder Mehrachs-Düsenbewegung erfordern können. Wenn mehrere Schneidkanten symmetrisch verrundet werden müssen, wird die wiederholgenaue Werkstückpräsentation zu einem ausschlaggebenden Auswahlkriterium.
Der Durchsatz sollte gemeinsam mit der Beladelogik bewertet werden. Eine Kammer, die viele Wendeschneidplatten gleichzeitig aufnimmt, kann produktiv wirken; bei langsamer Spannvorrichtungseinrichtung oder häufigen Umrüstungen kann der tatsächliche Durchsatz jedoch unter den Erwartungen bleiben. Die beste Analyse vergleicht Zykluszeit, Dichte der Spannvorrichtung, Eingriffe des Bedieners und Prüfhäufigkeit als ein Gesamtsystem und nicht als isolierte Kennzahlen.
HMI und Rezeptsteuerung sind ebenfalls unerlässlich. Eine Produktionsanlage sollte Strahldruck, Zykluszeit, gegebenenfalls Bewegungsbahn, Benutzerrechte und Alarmhistorie speichern. Bei Mehrschichtproduktion kann die Rezeptsperre ebenso wichtig sein wie die Düsenkonstruktion, da sie informelle Anpassungen verhindert, die die Schneidkantenabweichung vergrößern.
Auch die Wartungsauslegung verdient besondere Aufmerksamkeit. Käufer sollten fragen, wie die Suspension gemischt und Sediment abgelassen wird, wie schnell Düsen gewechselt werden können, wie die Sicht in der Kabine erhalten bleibt und wie die Anlage den Strahlmittelabbau meldet. Diese Faktoren wirken sich direkt auf Verfügbarkeit und Prozesskonstanz aus, insbesondere bei einem Verfahren, bei dem eine geringe Drift das Verhalten der Wendeschneidplatte in der Werkzeugmaschine verändern kann.
Versorgungsanschlüsse und Sicherheit sind Bestandteil der Spezifikation und keine nachträglichen Überlegungen. Druckluftqualität, Wassermanagement, Kabinenabdichtung, Verriegelungen und Nebelabsaugung beeinflussen alle, ob der Prozess in der Produktion sauber laufen kann. Die Betriebstechnik sollte auch Platzbedarf, Wartungszugang und die Einbindung der Anlage in den übergreifenden Ablauf für Oberflächenbearbeitung und Prüfung bewerten.
Schließlich sollte der Käufer die Anlage danach beurteilen, ob sie die Prozessvalidierung unterstützt. Kann der Lieferant dabei helfen, Strahleinstellungen mit tatsächlichen Schneidkantenmessungen und nachgelagerter Schneidleistung zu korrelieren, wird die Anlage zu einem kontrollierten Fertigungsschritt statt zu einer undurchsichtigen Bearbeitungsstation. Dieser Unterschied entscheidet üblicherweise darüber, ob sich die Investition über die erste Versuchsphase hinaus erfolgreich skalieren lässt.
Anwendungen in verschiedenen Branchen
Obwohl die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten hier im Mittelpunkt steht, lassen sich dieselben Nassstrahlprinzipien auf viele verwandte Oberflächenbearbeitungsanwendungen übertragen. Das ist wichtig, da viele Fabriken ein Verfahren nicht nur für eine Werkstückfamilie anschaffen. Sie erwerben eine Plattform, die auch Entgraten, Vorbehandlung und feine Oberflächenkonditionierung über verschiedene Produktlinien hinweg unterstützen kann.
In der Schneidwerkzeugindustrie erfolgt die Verrundung von Wendeschneidplatten üblicherweise vor der PVD- oder CVD-Beschichtung und vor der abschließenden Qualitätsprüfung. Außerhalb dieses Segments kann eine ähnliche Strahlmittelkontrolle zur Gratentfernung, Reinigung additiv gefertigter Teile, Zunderentfernung oder Mattierung empfindlicher Oberflächen verwendet werden. Diese Überschneidung ist ein Grund dafür, dass Nassstrahlanlagen häufig in gemischten Fertigungsumgebungen und nicht nur in Werkzeugwerken eingesetzt werden.
Ein verwandtes Beispiel ist die Vorbehandlung vor dem Lackieren oder der Konversionsbeschichtung. Der Oberflächenzustand wird seit Langem als zentral für die Beschichtungsleistung anerkannt, und die umfassenderen Grundlagen der Oberflächenvorbereitung für Beschichtungen erläutern, warum kontrollierte Reinigung und Rauheit vor dem Aufbringen nachgelagerter Schichten wichtig sind. Die Beschichtungsvorbehandlung ist zwar ein anderer Anwendungsfall als die Schneidkantenverrundung, doch die Anlagenlogik einer kontrollierten abrasiven Nassbehandlung ist eng verwandt.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Schneidwerkzeugen | Herstellung von Hartmetallwerkzeugen | Dreh-, Fräs- und Einstechwendeschneidplatten | Stabile Schneidengeometrie und weniger Fehler an empfindlichen Schneidkanten |
| Gratentfernung | Präzisionsmetallteile | Kleine bearbeitete, gestanzte oder gesinterte Komponenten | Selektives Entgraten mit kontrolliertem Oberflächenaufprall |
| Zunderentfernung | Stahl- und Schmiedelieferkette | Stangen, Schmiedeteile, wärmebehandelte Oberflächen | Oxidentfernung vor der nachgelagerten Bearbeitung |
| Vorbehandlung vor der Beschichtung | Allgemeine industrielle Oberflächenbearbeitung | Metallteile vor dem Lackieren oder einer funktionalen Beschichtung | Saubererer, gleichmäßigerer Substratzustand |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallteile und Hybridwerkzeuge | Oberflächenverfeinerung und Entfernung losen Pulvers |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Federn, Zahnräder, tragende Komponenten | Funktionale Oberflächenkonditionierung |
| Glasoberflächenbehandlung | Architektur- und technisches Glas | Mattierte Scheiben und Spezialglasteile | Gleichmäßige matte Optik |
| Oberflächenbearbeitung von 3C-Geräten | Elektronik und Präzisionsgehäuse | Abdeckungen, Rahmen, dekorative Metallteile | Feine Glättung und kosmetische Gleichmäßigkeit |
Leitfaden zur Anlagenauswahl
Die Auswahl der Anlagen für die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten hängt davon ab, ob der Betrieb den Prozess noch entwickelt oder bereits validierte Wendeschneidplattenfamilien fertigt. Projekte in einer frühen Phase erfordern häufig Flexibilität, um Strahlmitteltyp, Winkel und Einwirkzeit zu erproben. Etablierte Programme benötigen üblicherweise Spannvorrichtungsdichte, Rezeptsperre und vorhersehbaren Ausstoß von Schicht zu Schicht.
Acht gängige Konfigurationswege
Eine praktische Entscheidungshilfe ist die Einteilung nach Anlagenklasse. Ein Labor- oder Pilotteam kann mit einer roboterunterstützten oder flexiblen R&D-Zelle beginnen, die eine schnelle Methodenentwicklung für verschiedene Formen von Wendeschneidplatten ermöglicht. In der DasiAuto-Produktpalette erfüllt eine R&D-Roboteranlage für Nassstrahlen diese Aufgabe, da die Bemusterungsvalidierung häufig mehr Flexibilität als die Serienmenge erfordert.
Sobald das Rezept stabil ist, wird eine Chargenkammer attraktiver. Ein Chargenkabinett mit einer Kammer eignet sich für die routinemäßige Fertigung von Wendeschneidplatten, wenn eine Familie mit kontrollierter Beladung wiederholt bearbeitet wird. Bei höherer Auslastung kann ein Doppelkammer-Nassstrahlsystem die Anlageneffizienz verbessern, indem Beladen und Strahlen besser voneinander getrennt werden.
Konfiguration an das Spektrum der Wendeschneidplatten anpassen
Die richtige Wahl hängt auch davon ab, wie unterschiedlich die Wendeschneidplatten sind. Standard-Drehwendeschneidplatten mit einheitlicher Geometrie eignen sich möglicherweise ideal für dicht bestückte Chargenspannvorrichtungen, während spezielle Fräswendeschneidplatten, unterschiedliche Spanbrecher oder komplexe Anforderungen an die Schneidkantenvorbereitung mehr Bewegungssteuerung oder Einzelteilbeaufschlagung rechtfertigen können. Betriebe mit breitem Produktkatalog profitieren häufig von modularen Spannvorrichtungen und ausgeprägter Rezeptverwaltung, selbst wenn ihr nomineller Durchsatz nicht am höchsten ist.
| Konfiguration / Anlagenklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät für die Entwicklung | Laborauswahl und erste Versuche | Kleine Wendeschneidplatten und Prüfproben | Mittel | Prüfung der Eignung von Strahlmittel und Druck |
| 2. Roboterunterstützte R&D-Zelle | Pilotvalidierung und Bemusterung | Kleine Präzisionswendeschneidplatten | Hoch | Prozessentwicklung mit mehreren Winkeln |
| 3. Flexibles manuelles Kabinett | Kleine Lose und gemischte Wendeschneidplattentypen | Kleine Wendeschneidplatten | Mittel | Häufige Umrüstungen und unterschiedliche Geometrien |
| 4. Standard-Chargensystem mit einer Kammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Wendeschneidplattenfamilien | Hoch | Stabile rezeptgesteuerte Schneidkantenverrundung |
| 5. Kontrollierte Einzelteilanlage | Diskrete Bearbeitung mittlerer Volumen | Einzelne hochwertige Wendeschneidplatten | Hoch | Enge Zykluskontrolle und Rückverfolgbarkeit |
| 6. Servogesteuerte Mehrachs-Verrundungszelle | Präzisionsfertigung | Komplexe Wendeschneidplattengeometrien | Sehr hoch | Gerichteter K-Faktor und erweiterter Zugang zur Schneidkante |
| 7. Doppelkammer-System mit hoher Auslastung | Chargenausstoß mit höherem Durchsatz | Wiederkehrende Programme für Wendeschneidplatten | Hoch | Paralleles Beladen mit gleichbleibenden Rezepten |
| 8. Kundenspezifische anwendungsspezifische Linie | Dedizierter industrieller Arbeitsablauf | Wendeschneidplattenspezifischer Bereich | Hoch bis sehr hoch | Integrierte Verrundung innerhalb einer umfassenderen Oberflächenbearbeitungslinie |
Kosten, Lieferzeit und ROI
Die Kosten von Anlagen zur Schneidkantenverrundung von Hartmetall-Wendeschneidplatten hängen hauptsächlich von der Steuerungskomplexität und nicht allein von der Kabinengröße ab. Eine einfache Nassstrahlanlage zum allgemeinen Entgraten unterscheidet sich grundlegend von einer Anlage zur kontrollierten Formung der Schneidengeometrie von Wendeschneidplatten. Der Preis wird üblicherweise durch Bewegungssteuerung, Komplexität der Spannvorrichtungen, HMI-Umfang, Rückführkreislauf, Nebelkontrolle und den Automatisierungsgrad beim Beladen oder Indizieren bestimmt.
Die Lieferzeit folgt einem ähnlichen Muster. Standardisierte Anlagen mit bekannten Kammerlayouts werden üblicherweise schneller geliefert als kundenspezifische Systeme, die Bemusterungsstudien, wendeschneidplattenspezifische Spannvorrichtungen oder eine fortschrittliche Bewegungsprogrammierung erfordern. Je stärker das Projekt von einer validierten Prozessentwicklung vor dem Versand abhängt, desto mehr spiegelt der Gesamtzeitplan technische Entwicklung und Prüfung statt alleinige Fertigung wider.
Für den ROI ist der relevante Vergleich nicht isoliert „Anlagenkosten gegenüber manueller Arbeit“. Ein besseres Modell vergleicht den aktuellen Schneidkantenvorbereitungsweg über Arbeitsaufwand, Ausschuss, Beschichtungsleistung und Werkzeugstandzeit im Einsatz mit einem kontrollierten Nassstrahlprozess. Wenn Wendeschneidplatten derzeit häufig nachgearbeitet werden müssen oder frühzeitige Schneidkantenausfälle zeigen, kann der wirtschaftliche Effekt der Prozesssteuerung die Einsparungen bei der Arbeitszeit deutlich übersteigen.
Einsparungen bei der Arbeitszeit sind weiterhin wichtig, insbesondere wenn Bediener Wendeschneidplatten manuell strahlen, bürsten oder mit uneinheitlichen Ergebnissen sortieren. Eine rezeptgesteuerte Anlage kann die Abhängigkeit von individuellen Fertigkeiten verringern und Zeitverluste durch Anpassung oder wiederholte Prüfung verkürzen. Dieser Effekt wird mit steigendem Volumen oder bei mehreren Schichten, die dasselbe Qualitätsfenster einhalten müssen, deutlicher.
Der qualitätsbezogene Ertrag ist häufig höher. Die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten kann eine stabilere Beschichtungsabdeckung an der Schneidkante unterstützen, empfindliche Mikrodefekte verringern und die Wahrscheinlichkeit frühzeitiger Ausbrüche im Einsatz senken. Schon eine moderate Verbesserung der Stabilität der Wendeschneidplattenleistung kann nachgelagert großen Nutzen haben, da Schneidwerkzeuge Zykluszeit, Ausschuss und Vertrauen in die Werkzeugmaschine des Kunden beeinflussen.
Eine dritte ROI-Kategorie ist die Prozessintegration. Wird die Schneidkantenverrundung durch Nassstrahlen sinnvoll mit Schleifen, Reinigung, Beschichtung und Prüfung verbunden, muss der Betrieb weniger Zeit darauf verwenden festzustellen, ob Fehler von der Schneidkante, der Beschichtung oder Schwankungen in der Handhabung stammen. Eine gut implementierte Verrundungsanlage verringert somit Prozessunklarheiten ebenso wie Betriebskosten.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt sowie fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; eine ausführliche Unternehmensbeschreibung finden Sie auf der Seite Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für ein bestimmtes Material, eine Geometrie, Oberflächenbeschaffenheit oder Maßanforderung muss durch repräsentative Bemusterungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Lässt sich die Schneidkantenverrundung von Hartmetall-Wendeschneidplatten an unterschiedliche Wendeschneidplattensorten und Spanbrechergeometrien anpassen?
Ja. Unterschiedliche Hartmetallsorten, Schneidenfestigkeiten, Spanbrecherformen und Beschichtungspläne erfordern üblicherweise unterschiedliche Strahldrücke, Strahlmittelauswahl, Spannvorrichtungen und Einwirkzeiten. Eine zweckmäßige Produktionsanlage sollte rezeptbasierte Anpassungen ermöglichen, damit der Prozess an mehrere Wendeschneidplattenfamilien angepasst werden kann, ohne unkontrollierte manuelle Änderungen vorzunehmen.
Ist eine Bemusterung vor dem Kauf von Anlagen zur Schneidkantenverrundung von Hartmetall-Wendeschneidplatten erforderlich?
In den meisten Fällen ja. Bemusterungen helfen zu prüfen, ob der angestrebte Schneidkantenradius oder K-Faktor an der tatsächlichen Wendeschneidplattengeometrie erreicht werden kann und ob das Finish für Beschichtung und endgültigen Schneideinsatz geeignet bleibt. Außerdem lässt sich feststellen, ob eine Standardkammeranlage ausreicht oder eine fortschrittlichere bewegungsgesteuerte Konfiguration sinnvoll ist.
Welche Angaben sollte ein Käufer für Angebot und technische Prüfung bereitstellen?
Der Anbieter benötigt üblicherweise Zeichnungen der Wendeschneidplatten, Angaben zur Hartmetallsorte, den aktuellen Schneidkantenzustand nach dem Schleifen, die gewünschte Schneidengeometrie, die Beschichtungsfolge und das erwartete Produktionsvolumen. Messdaten zur Schneidkante, Fotos und Hinweise zu tatsächlichen Ausfallarten beim Schneiden sind ebenfalls hilfreich, da sie eine allgemeine Anfrage in eine umsetzbare Prozessspezifikation überführen.
Wie werden Installation, Inbetriebnahme und Bedienerschulung üblicherweise durchgeführt?
Ein geeigneter Umfang der Inbetriebnahme sollte Anlagenstart, Suspensionsaufbereitung, Düsen- und Spannvorrichtungseinrichtung, Rezeptvalidierung und grundlegende Wartungsanweisungen umfassen. Die Bedienerschulung sollte sich nicht auf die Tastenbedienung beschränken, sondern auch Suspensionszustand, Düsenverschleiß, Reinigungsintervalle und das Erkennen von Prozessdrift anhand der Schneidkantenergebnisse abdecken.
Welche Verbrauchsmaterialien und Ersatzteile sind bei der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten am wichtigsten?
Strahlmittel, Düsen, Schläuche, Dichtungen, verschleißanfällige Pumpenkomponenten, Kabinenschutzteile und Teile für die Suspensionshandhabung sind die wichtigsten Verbrauchsmaterialien. Da das Ergebnis an der Schneidkante von stabilem Strahlmittelverhalten abhängt, ist das Strahlmittelmanagement eine Frage der Prozesssteuerung und nicht nur der Beschaffung. Die Ersatzteilplanung sollte deshalb auf Komponenten ausgerichtet werden, die Strahlbild und Druckstabilität am stärksten beeinflussen.
Wie sollten Käufer den After-Sales-Support für ein Verrundungsprojekt bewerten?
Die wichtigste Frage ist, ob der Support über mechanische Reparaturen hinaus auch die fortlaufende Prozessstabilität umfasst. Käufer sollten prüfen, wie der Anbieter Ersatzteile, Strahlmittelnachversorgung, Fehlersuche, Rezeptverfeinerung und erneute Validierung bei Änderungen der Wendeschneidplattengeometrie oder Beschichtungsanforderungen handhabt. Bei der Schneidkantenverrundung von Hartmetall-Wendeschneidplatten ist langfristige Unterstützung eng mit langfristiger Konstanz verbunden.