Respuesta rápida
El redondeo de aristas de herramientas de corte mejora la vida útil, la resistencia del filo y la estabilidad del recubrimiento al transformar un filo recién rectificado y frágil en una microgeometría controlada. En el chorreado húmedo, una suspensión de agua y abrasivo fino se acelera con aire comprimido y se dirige al filo con una presión, un ángulo y una sincronización estables. El resultado es un radio de filo más repetible, menor riesgo de microastillado y un entorno de producción más limpio que con muchos procesos en seco, especialmente para plaquitas de carburo, brocas y fresas de extremo.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Preparación del filo mediante chorreado húmedo / chorreado con suspensión |
| Intervalo de presión | Por lo general, presión baja o media para el redondeo controlado del filo |
| Objetivo principal de calidad | Radio de filo estable, eliminación de rebabas y comportamiento controlado del factor K |
| Comportamiento del polvo | Poco polvo en suspensión en comparación con el chorreado en seco |
| Aplicaciones habituales | Plaquitas de carburo, brocas, fresas de extremo y desbarbado de precisión |
| Patrón del plazo de entrega | Los sistemas estándar por lotes suelen tener plazos más cortos que las células servo personalizadas |
Qué es el redondeo de aristas de herramientas de corte
El redondeo de aristas de herramientas de corte es la preparación controlada de un filo después del rectificado y antes del recubrimiento o del uso final. El proceso elimina deliberadamente picos microscópicos débiles, restos de rebabas y defectos locales para que la herramienta entre en servicio con una microgeometría definida, en lugar de un filo excesivamente afilado e inestable. En términos prácticos de fabricación, no se trata simplemente de alisar, sino de diseñar el filo de forma intencionada.
En el tratamiento industrial de superficies, el redondeo de aristas de herramientas de corte pertenece a la familia más amplia del acabado abrasivo y suele realizarse con equipos de chorreado húmedo, chorreado húmedo con arena, chorreado con suspensión o Vapor Blasting. Su base física está relacionada con los procesos de chorreado abrasivo, pero el objetivo del proceso es mucho más específico que la limpieza general o la eliminación de cascarilla. Se busca crear un radio de filo o un factor K controlado, conservando las dimensiones macroscópicas, las caras de desprendimiento y la geometría funcional de la herramienta.
En las herramientas de carburo, en particular, el filo que deja el rectificado puede parecer afilado en una inspección visual rutinaria y, aun así, contener microentalladuras y discontinuidades locales. Estos defectos suelen convertirse en puntos de inicio de astillado prematuro, desgaste irregular o rendimiento inconsistente del recubrimiento. Un filo redondeado distribuye la carga de corte de manera más uniforme y reduce la probabilidad de que un pequeño punto débil determine el fallo de la herramienta.
El redondeo de aristas de herramientas de corte en la familia del chorreado húmedo
En el chorreado húmedo, las partículas abrasivas se suspenden en agua y se dirigen al filo de la herramienta con aire comprimido. Como el abrasivo se desplaza en una fase acuosa, la operación genera menos polvo que el chorreado en seco y suele ser más controlable para trabajos de microerosión fina. Por eso, este método se asocia ampliamente con herramientas de corte de alto valor, en las que pequeños cambios en la forma del filo pueden afectar al rendimiento en la máquina herramienta.
La familia de procesos abarca más de un tipo de herramienta. Las plaquitas, brocas, escariadores, fresas de extremo, fresas madre y algunas herramientas especiales pueden prepararse en el filo mediante chorreado húmedo si los utillajes y los ángulos de exposición se adaptan a la geometría. Esta flexibilidad hace que el método sea adecuado tanto para la producción estandarizada como para el desarrollo, cuando hay que probar distintos objetivos de filo antes de la aprobación final.
Por qué importa el redondeo del filo antes del recubrimiento
Un sistema de recubrimiento solo puede adaptarse al sustrato que recibe. Si el filo está demasiado afilado, tiene astillados locales o es irregular después del rectificado, el recubrimiento puede quedar más fino en el filo y ser más propenso a agrietarse o desprenderse bajo carga. Una etapa de redondeo controlado proporciona al proceso de recubrimiento un sustrato más uniforme y suele mejorar el equilibrio entre adherencia, resistencia del filo y comportamiento frente al desgaste final.
Esto no significa que todas las herramientas deban redondearse al mismo radio. Las herramientas de acabado, las de corte interrumpido, las destinadas al acero inoxidable y las de mecanizado de materiales duros pueden requerir estados de filo distintos. El verdadero valor del redondeo consiste en reproducir repetidamente la forma especificada del filo, no en aplicar un radio genérico a todas las herramientas.
Ventajas principales del chorreado húmedo con arena para preparar filos
Este método suele elegirse porque combina un control preciso del filo con una operación relativamente limpia. Entre sus principales ventajas técnicas suelen figurar la reducción del polvo en suspensión, un menor riesgo de incrustación del medio en superficies sensibles, un acabado mate uniforme y una repetibilidad fiable del proceso cuando se controlan la concentración de la suspensión y la presión.
Por estas ventajas, muchos fabricantes de herramientas consideran ahora la preparación del filo una etapa formal de producción y no una tarea secundaria de acabado. En una ruta de proceso que ya incluye redondeo de aristas de herramientas de corte como operación definida, el redondeo pasa a formar parte del diseño de la herramienta, la preparación para el recubrimiento y el aseguramiento de la calidad, en lugar de ser un retoque estético de última hora.
Cómo funciona el redondeo de aristas de herramientas de corte
El redondeo de aristas de herramientas de corte mediante chorreado húmedo funciona por microerosión controlada. El agua y el abrasivo se mezclan en una suspensión circulante, el aire comprimido acelera esa suspensión a través de una boquilla y el chorro se dirige al filo objetivo con un ángulo, una distancia y un tiempo de exposición definidos. El filo se va remodelando gradualmente mediante muchos impactos de partículas finas y no con una única acción de corte; por eso puede quedar integrado y uniforme, en vez de facetado.
Sistema de suspensión y dispersión del abrasivo
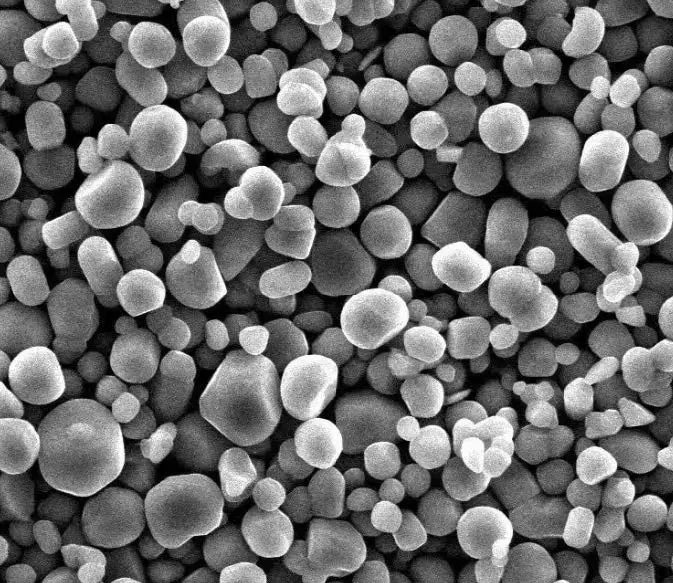
La primera etapa es la preparación de la suspensión. Los medios abrasivos finos se suspenden en agua dentro de un sistema de mezcla y circulación para mantener estable la concentración de partículas durante todo el ciclo. En el redondeo de herramientas, esta estabilidad es fundamental, ya que la sedimentación de la suspensión modifica la intensidad de corte efectiva y hace que una misma receta se comporte de manera distinta entre el principio y el final de un lote.
El grado del abrasivo se selecciona según el material de la herramienta, el estado inicial del filo, el radio objetivo y la textura superficial deseada. Los medios más finos suelen permitir un crecimiento del filo más lento pero controlable, mientras que los más gruesos pueden aumentar la velocidad de eliminación, aunque también amplían la ventana de proceso y dificultan el control preciso del radio.
Aceleración por aire comprimido y acción de la boquilla
Una vez preparada la suspensión, el aire comprimido la acelera a través de la boquilla hacia la herramienta. El tamaño de la boquilla, su desgaste interno, la distancia de separación y el ángulo de incidencia influyen en la forma en que la energía abrasiva llega al filo. En herramientas de geometría compleja, incluso pequeños cambios de orientación pueden desplazar la acción del proceso de la cara de desprendimiento a la cara de incidencia o a la propia línea del filo.
Por eso, el utillaje importa tanto. Un buen proceso de redondeo depende no solo de la presión y el abrasivo, sino también de la uniformidad con la que se presenta cada herramienta al chorro. Si varía la posición de la herramienta, el radio puede aumentar, pero se resentirán la simetría y la consistencia de la forma del filo.
Recuperación en circuito cerrado, sedimentación y gestión de residuos
Después de que la suspensión impacta la herramienta, drena de vuelta a la máquina y retorna al circuito de recirculación. Durante ese circuito deben gestionarse la degradación del abrasivo, los finos de carburo y los lodos para que el estado efectivo del medio no se aleje demasiado del proceso validado. Por tanto, los sistemas de producción se basan en una lógica de sedimentación, descarga controlada y mantenimiento periódico de la suspensión.
Este diseño de circuito cerrado es importante porque el redondeo de aristas de herramientas de corte es muy sensible a pequeños cambios del proceso. Si se acumulan lodos o los medios se vuelven demasiado finos por degradación, el mismo tiempo de ciclo puede producir un efecto de redondeo menor. Por ello, la gestión automática de residuos abrasivos favorece tanto la consistencia del proceso como la limpieza.
Control de niebla, gestión del polvo y control de presión PID
El chorreado húmedo suprime el polvo seco asociado al chorreado convencional en seco, pero aun así requiere sellar el cerramiento y controlar la niebla de agua. Los equipos de producción suelen incluir extracción de la cámara y funciones de captación que mejoran la visibilidad y reducen el arrastre de humedad. Esto contribuye a estabilizar tanto las condiciones del operario como la limpieza de la máquina.
La estabilidad de presión es igual de importante. En el redondeo de herramientas de corte, el objetivo suele ser una ventana de microerosión estable y repetible, no la máxima fuerza de chorreado. El control PID de la presión ayuda a la máquina a mantener un estado de funcionamiento más constante incluso cuando se producen pequeñas fluctuaciones en el suministro de aire o la resistencia de la línea.
Para preparar el filo de una herramienta, la repetibilidad suele importar más que la velocidad máxima de eliminación.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Por lo general, alrededor de 0,15-0,45 MPa para el redondeo de precisión de filos | Controla la intensidad del impacto y la velocidad de crecimiento del radio |
| Concentración de la suspensión | Por lo general, se mantiene en un intervalo controlado de sólidos de bajo a medio | Afecta a la estabilidad de eliminación y al acabado superficial |
| Tamaño de partícula del abrasivo | Para los filos de herramientas suelen seleccionarse grados finos | Influye en la conservación del afilado del filo y en la textura |
| Caudal de aire y estado de las boquillas | Se controla mediante el tamaño de la boquilla, su estado de desgaste y el objetivo del ciclo | Determina cómo se aplica la energía al filo |
| Consumo de medios | Depende de la tasa de degradación, la contaminación y la retirada de lodos | Afecta al coste operativo y a la estabilidad del proceso |
| Sistema de control | Recetas PLC/HMI con ciclos temporizados y presión regulada | Favorece resultados repetibles entre lotes |
Redondeo de aristas de herramientas de corte frente al chorreado en seco y otros métodos
El redondeo de aristas de herramientas de corte suele compararse con el chorreado en seco, el cepillado, el acabado por arrastre, el acabado vibratorio y, en ocasiones, procesos relacionados con el granallado. Todos estos métodos modifican superficies o filos, pero no producen el mismo resultado ni ofrecen el mismo nivel de control local. La mejor opción depende de si la planta prioriza el control de geometría específico del filo, poco polvo, alto rendimiento, el alisado de toda la pieza o la disposición de equipo más sencilla posible.
El chorreado en seco puede eliminar material con rapidez y ser adecuado para aplicaciones más agresivas, pero por lo general crea un entorno de operación más exigente para preparar filos de precisión. Los métodos por arrastre y vibratorios pueden ser eficaces cuando se procesan muchas herramientas a la vez y se acepta una influencia superficial más amplia, aunque suelen ser menos direccionales en un filo de corte concreto. Las normas y clasificaciones del granallado se tratan por separado en las referencias ASTM sobre granallado de pretensado, pero el objetivo principal del granallado difiere del redondeo estrictamente controlado de filos de corte.
Chorreado húmedo frente a chorreado en seco para los filos de herramientas
Para redondear filos de herramientas de corte, suele preferirse el chorreado húmedo cuando el fabricante necesita una microgeometría definida, menos polvo en suspensión y un estado superficial uniforme. La fase acuosa modera el impacto de las partículas y puede reducir la tendencia a una acción irregular y demasiado agresiva. Así resulta más fácil ajustar con precisión el crecimiento del filo en sustratos de carburo y herramientas recubiertas.
El chorreado en seco sigue siendo útil cuando se acepta un equipo sencillo o un procesamiento más basto. Sin embargo, si el objetivo es preparar el filo de forma controlada antes del recubrimiento, el chorreado húmedo suele ofrecer una ventana de proceso más manejable y facilita la limpieza del área de producción.
Cómo encajan otros métodos en la cadena de proceso
El acabado vibratorio y por arrastre puede ser muy eficiente cuando se procesan varias herramientas o piezas a la vez y se acepta alisar toda la superficie. El cepillado suele ser económico para eliminar rebabas ligeras, pero por lo general es menos flexible con geometrías complejas y para desarrollar un factor K controlado. En muchas fábricas, la decisión final no consiste en determinar qué método es «mejor» en general, sino cuál se ajusta al método de inspección, la familia de herramientas y la ruta posterior de recubrimiento.
| Criterio de evaluación | Redondeo de filos de herramientas mediante chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal | Redondeo controlado del filo y acondicionamiento superficial | Chorreado general y tratamiento más basto del filo | Acondicionamiento de tensiones superficiales | Alisado y desbarbado de toda la pieza |
| Generación de polvo | Bajo en comparación con el chorreado en seco | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en suspensión, aunque se requiere gestionar los medios y el compuesto |
| Selectividad del filo | Alta con utillaje estable y control de boquilla | Moderado | Limitada para conformar filos con precisión | Moderada, a menudo de acción más amplia |
| Acabado superficial | Es habitual obtener un acabado mate fino y uniforme | Es más habitual obtener un acabado rugoso | Textura funcional de granallado | Acabado general liso |
| Riesgo de incrustación de medios | Menor en muchas superficies gracias a la fase acuosa | Mayor en algunos sustratos sensibles | Depende del medio y del material | Mecanismo distinto; no es directamente comparable |
| Gestión medioambiental | Gestión de la suspensión y los lodos | Gran exigencia de captación de polvo | Contención y recuperación de medios secos | Gestión de medios, compuestos y aguas residuales |
Especificaciones clave que conviene evaluar antes de comprar
La primera especificación que debe definirse es la geometría objetivo del filo. Los compradores deben indicar el intervalo de radio deseado, la banda de tolerancia, el factor K previsto, el sustrato de la herramienta, la secuencia de recubrimiento y las familias geométricas que se procesarán. Sin esa definición del proceso, resulta difícil valorar si una máquina tiene el nivel de control adecuado o si la estrategia abrasiva elegida es apropiada.
La estabilidad de presión es más importante que la presión máxima por sí sola. Muchos equipos de compras preguntan primero por la presión de chorreado máxima que puede alcanzar una máquina, pero el redondeo de aristas de herramientas de corte suele depender de mantener estable en el tiempo una ventana de presión baja o media. Las desviaciones de presión cambian la velocidad de crecimiento del filo y crean variaciones entre lotes que posteriormente pueden manifestarse como inconsistencias del recubrimiento o diferencias en la vida útil de la herramienta.
A continuación, la capacidad de movimiento debe revisarse en función de la geometría real de la herramienta. Las plaquitas estándar procesadas en utillajes densos quizá solo necesiten una cabina estable para lotes, mientras que las brocas, las fresas de extremo o las familias mixtas pueden requerir posicionamiento servo X/Y/Z, indexado o un acceso más flexible de la boquilla. Cuando el proceso debe actuar de forma distinta en la cara de desprendimiento y la de incidencia, el control del movimiento pasa a formar parte del sistema de calidad y no es solo una función práctica.
La precisión de los ejes servo también merece atención. Aunque la máquina anuncie una alta precisión de movimiento, si la posición del utillaje, el desgaste de la boquilla o el método de carga no son uniformes, la precisión efectiva del proceso seguirá siendo baja. Los compradores deben evaluar toda la cadena de posicionamiento y no solo una especificación aislada.
El rendimiento debe evaluarse según la estructura real del ciclo. Esto incluye el tiempo de carga, la densidad de piezas por utillaje, el tiempo de chorreado, la descarga, las comprobaciones de la suspensión, la inspección de boquillas y cualquier inspección intermedia. Una máquina que parezca rápida en una comparación sencilla puede ralentizar la producción si los cambios de formato son frecuentes o el control de recetas es deficiente.
El diseño de la interfaz hombre-máquina es otro factor práctico. Un sistema de redondeo apto para producción debe permitir almacenar recetas, gestionar niveles de acceso, consultar el historial de alarmas y los contadores de ciclo, y mostrar avisos de mantenimiento. En la producción de herramientas con varios turnos, la disciplina con las recetas puede ser tan importante como la calidad del hardware, ya que los cambios de parámetros sin control amplían rápidamente la variación del filo.
Los servicios y la gestión ambiental deben revisarse al principio del proceso de compra. La calidad del aire comprimido, la carga eléctrica, la gestión del agua, el drenaje y la distribución del espacio afectan a la dificultad de instalación. El chorreado húmedo reduce el polvo, pero aun así requiere una cámara sellada, extracción eficaz de niebla y un método práctico para gestionar los lodos y el abrasivo usado.
La sedimentación de residuos abrasivos no es solo una función de mantenimiento. En el redondeo de herramientas de corte, la degradación del abrasivo y los finos de carburo afectan directamente al comportamiento del proceso; por eso, la retirada de lodos y la descarga de sedimentos ayudan a mantener la suspensión dentro de su ventana operativa validada. Por lo general, resulta más fácil mantener la consistencia en ciclos de producción prolongados con máquinas que simplifican esta tarea.
La seguridad y la ergonomía completan la lista de comprobación. Los enclavamientos, las paradas de emergencia, el acceso protegido durante el chorreado y unos procedimientos de mantenimiento claros son requisitos básicos. Como los componentes de las herramientas suelen ser pequeños y de alto valor, la carga ergonómica y el asiento repetible en el utillaje también afectan directamente a la calidad.
Aplicaciones en distintos sectores
Aunque la expresión redondeo de aristas de herramientas de corte remite primero a las plaquitas de carburo y otras herramientas para mecanizado de metales, los mismos principios del chorreado húmedo se aplican a un conjunto más amplio de acabados de precisión. Esta versatilidad interesa a los fabricantes que buscan una plataforma de proceso para más de una familia de productos. Con los utillajes y grados abrasivos adecuados, una línea de chorreado húmedo diseñada para una microerosión cuidadosa puede realizar desbarbado, pretratamiento antes del recubrimiento, posprocesado de fabricación aditiva y acabado estético.
En la fabricación de herramientas, el redondeo suele realizarse antes del recubrimiento para obtener un filo más resistente y estable. En sectores relacionados, la misma lógica de equipo permite eliminar rebabas de forma selectiva, retirar cascarilla ligera, activar superficies antes de pintar o alisar geometrías impresas complejas. Por eso, el chorreado húmedo suele considerarse una plataforma flexible de tratamiento superficial y no un tipo de máquina de una sola función.
Por ejemplo, la misma familia de procesos que se utiliza para redondear filos de herramientas también puede servir para la eliminación de rebabas en piezas metálicas cuando se necesita un desbarbado selectivo con menos polvo que con métodos en seco. En las líneas de pretratamiento, el chorreado húmedo puede preparar un sustrato más limpio y uniforme antes del pintado o del recubrimiento de conversión, de acuerdo con las prácticas habituales de preparación de superficies de AMPP.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, fresas, brocas y escariadores | Geometría del filo controlada y menos defectos en zonas débiles |
| Eliminación de rebabas | Piezas metálicas de precisión | Piezas estampadas, componentes mecanizados y piezas sinterizadas | Desbarbado selectivo con deformación limitada |
| Eliminación de cascarilla | Producción de acero y forja | Barras, piezas forjadas y piezas tratadas térmicamente | Eliminación de óxido antes del procesamiento posterior |
| Pretratamiento antes del recubrimiento | Acabado y fabricación industrial | Piezas metálicas antes del pintado o del tratamiento de conversión | Sustrato más limpio y comportamiento de adherencia más uniforme |
| Posprocesado de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Refinado superficial y limpieza de polvo suelto |
| Granallado de piezas metálicas | Fabricación de componentes mecánicos | Muelles, engranajes y piezas sensibles a la fatiga | Acondicionamiento superficial funcional |
| Mateado del vidrio | Vidrio arquitectónico y especial | Paneles, vidrio decorativo y piezas de vidrio funcionales | Aspecto mate uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos metálicos, carcasas y cubiertas de dispositivos | Alisado fino y uniformidad estética |
Guía de selección de equipos
La mejor elección de equipo depende de si el programa está en la fase de R&D, validación piloto, producción por lotes o una etapa industrial más automatizada. Los proyectos iniciales de redondeo suelen necesitar pruebas flexibles con distintas geometrías de herramienta, objetivos de filo y grados abrasivos. Los programas maduros suelen requerir utillajes repetibles, bloqueo de recetas y un mejor aprovechamiento durante largas series de producción.
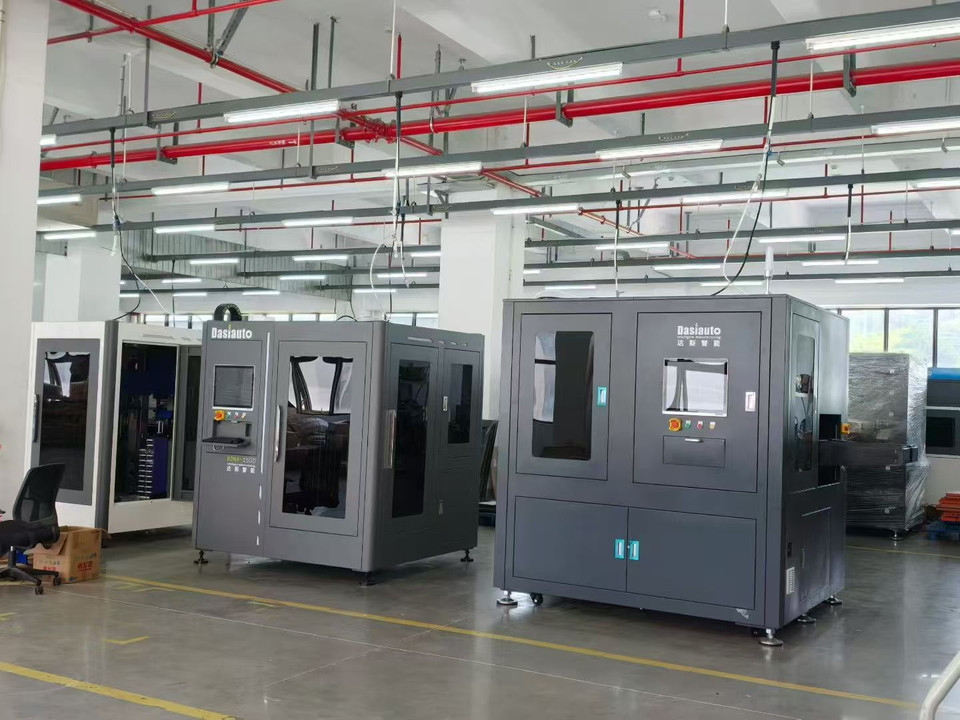
Para el desarrollo, suele ser preferible una célula flexible a un sistema dedicado por lotes, porque permite ajustar más rápidamente los ángulos de exposición y los métodos de manipulación. Una configuración como la célula robótica de chorreado húmedo para R&D se adapta mejor a las pruebas con muestras y a familias variadas de herramientas que una cabina fija de producción. Una vez validada la receta de preparación del filo, el proceso puede transferirse a equipos más estandarizados.
Para la producción habitual por lotes de plaquitas o familias de herramientas similares, una cabina de chorreado húmedo de una cámara suele satisfacer las necesidades de carga repetible y ejecución estable de recetas. Cuando aumenta el aprovechamiento y el tiempo de carga se convierte en un cuello de botella, un sistema de producción de doble cámara puede separar con más eficacia el chorreado de la carga. La decisión debe basarse en la combinación de herramientas, la frecuencia de cambio, las necesidades de inspección y el flujo de trabajo, no en una simple preferencia por una máquina más grande.
Adaptación de la máquina a la familia de herramientas
Una gama de productos reducida suele favorecer utillajes más densos y operaciones estandarizadas por lotes. Una gama de herramientas más amplia, sobre todo con requisitos complejos de exposición de ranuras o filos, puede beneficiarse más del movimiento servoaccionado, la carga flexible y los cambios sencillos de receta. La manipulación pieza a pieza también puede ser adecuada si la trazabilidad de las piezas o la frecuencia de inspección son inusualmente elevadas.
Ocho configuraciones habituales
La matriz siguiente refleja la lógica habitual de selección para el redondeo de aristas de herramientas de corte mediante chorreado húmedo. La elección real de la máquina debe vincularse a la validación del proceso y no solo al rendimiento nominal.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Estudios de viabilidad y selección de abrasivos en laboratorio | Herramientas pequeñas y probetas de ensayo | Moderado | Desarrollo inicial de recetas |
| 2. Célula robótica flexible de R&D | Validación piloto y procesamiento de muestras | Herramientas pequeñas de precisión | Alto | Geometrías mixtas y pruebas de ángulos |
| 3. Cabina manual flexible | Producción de lotes pequeños y gran variedad | Herramientas pequeñas y piezas especiales | Moderado | Cambios frecuentes |
| 4. Sistema estándar por lotes de una cámara | Lotes de producción habituales | Familias de herramientas pequeñas y medianas | Alto | Redondeo estable basado en recetas |
| 5. Máquina de proceso para piezas individuales | Flujo discreto de volumen medio | Herramientas individuales de alto valor | Alto | Trazabilidad estricta y control del ciclo |
| 6. Célula de precisión servoaccionada multieje | Producción avanzada de precisión | Geometrías complejas de herramientas | Muy alto | Redondeo direccional y acceso difícil |
| 7. Sistema de doble cámara para optimizar el aprovechamiento | Producción por lotes de mayor rendimiento | Programas de herramientas repetitivos | Alto | Carga en paralelo y mejor aprovechamiento |
| 8. Línea de acabado integrada a medida | Flujo de trabajo industrial específico | Intervalo específico para la aplicación | Alto o muy alto | Preparación en línea del filo dentro de rutas de acabado más amplias |
Consideraciones sobre coste, plazo de entrega y ROI
El coste del equipo para redondear aristas de herramientas de corte depende más del nivel de control del proceso que del tamaño de la cabina por sí solo. A primera vista, una cabina general de chorreado húmedo y una célula diseñada para redondear herramientas pueden parecer similares, pero difieren considerablemente en el control de movimiento, el diseño del utillaje, la regulación de presión, la gestión de recetas, la manipulación de lodos y la interfaz del operario. El nivel de automatización también importa, especialmente si la máquina debe procesar grandes volúmenes o varias geometrías sin intervención manual frecuente.
El plazo de entrega suele seguir el mismo patrón. Los sistemas de cámara estandarizados y con diseños establecidos suelen suministrarse antes que las células multieje personalizadas que requieren pruebas con muestras, utillajes dedicados o validación específica de la aplicación. Por tanto, conviene considerar el plazo de entrega como un intervalo orientativo y no como una promesa fija, especialmente en proyectos que comienzan con pruebas de procesamiento y confirmación del radio.
El ROI debe evaluarse por etapas y no mediante una única cifra de amortización. La primera etapa es la reducción de mano de obra: sustituir el desbarbado manual, el chorreado a mano o los ajustes repetidos por un proceso controlado y documentado. La segunda es la estabilidad de calidad: menos filos débiles, menos reprocesamiento, un comportamiento más predecible del recubrimiento y menor riesgo de desecho por estados de filo inconsistentes.
Una tercera etapa procede del aumento de la vida útil de la herramienta. Cuando el filo de una herramienta está correctamente redondeado, tiende a resistir mejor el astillado prematuro y a desgastarse de forma más estable. Incluso mejoras moderadas de consistencia pueden ser importantes, porque el comportamiento de la herramienta afecta a la disponibilidad de la máquina, el control dimensional y la confianza del cliente en los parámetros de corte.
Una cuarta etapa del ROI aparece en la integración del proceso. Cuando el redondeo es una etapa estable entre el rectificado, la limpieza, el recubrimiento y la inspección, los ingenieros dedican menos tiempo a determinar si un problema posterior se debe a la geometría del filo o a una desviación del proceso. Esta claridad operativa no siempre aparece de inmediato en una hoja de cálculo, pero puede ser significativa en un entorno de producción donde resulta costoso rastrear las desviaciones de calidad.
También deben revisarse con honestidad los costes recurrentes. La reposición de abrasivo, el desgaste de boquillas, las juntas, los componentes de la bomba, la retirada de lodos y el tiempo de limpieza influyen en el coste real por herramienta. Una máquina aparentemente económica puede resultar cara si es difícil mantenerla en condiciones de funcionamiento estables.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede adaptar el redondeo de aristas de herramientas de corte a distintas geometrías y sustratos?
Sí. Las plaquitas de carburo, las brocas, las fresas de extremo y las herramientas especiales suelen necesitar distintos grados abrasivos, ángulos de boquilla, diseños de utillaje y tiempos de ciclo. Por tanto, un sistema de chorreado húmedo adecuado debe permitir el control mediante recetas para ajustar el proceso según la familia de herramientas, en lugar de basarse en la percepción del operario.
¿Es necesario probar muestras antes de pedir un equipo de redondeo?
En la mayoría de los proyectos, es muy recomendable probar muestras, porque el objetivo no es simplemente obtener un filo más liso, sino una microgeometría específica y repetible. Las pruebas ayudan a confirmar si el abrasivo, el intervalo de presión y la presentación de la pieza elegidos pueden lograr el radio de filo, la tendencia del factor K y el estado superficial previo al recubrimiento requeridos.
¿Qué información deben preparar los compradores antes de solicitar un presupuesto?
Los datos más útiles son los planos de las herramientas, el grado del sustrato, el estado actual del filo después del rectificado, el radio o la forma objetivo del filo, la ruta de recubrimiento prevista y el volumen de producción esperado. También ayuda describir los modos de fallo actuales, como el astillado prematuro, el desgaste inestable o la inconsistencia del recubrimiento, porque estos problemas suelen definir la ventana de proceso requerida con más claridad que una consulta general sobre la máquina.
¿Cómo suelen gestionarse la instalación, la puesta en marcha y la formación de operarios?
Un plan de puesta en marcha adecuado debe abarcar el arranque, la preparación de la suspensión, la configuración de las boquillas, la verificación del utillaje, la confirmación de recetas y las rutinas de mantenimiento. La formación de operarios también debe incluir cómo identificar desviaciones del proceso, gestionar el estado del abrasivo, inspeccionar las boquillas y mantener estable el circuito de suspensión con el paso del tiempo.
¿Qué consumibles y repuestos son más importantes para el redondeo de aristas de herramientas de corte?
Los principales elementos recurrentes son los medios abrasivos, las boquillas, las mangueras, las juntas, las piezas de desgaste de la bomba, las protecciones de la cabina y los componentes de manipulación de lodos. Como el resultado del filo depende de un comportamiento estable del chorreado, los consumibles más importantes son los que influyen directamente en el patrón de chorreado, la uniformidad de presión y el estado de la suspensión.
¿Cómo debe evaluarse el servicio posventa para un proyecto de redondeo de herramientas de corte?
El servicio posventa debe valorarse por algo más que la reparación de la máquina. El apoyo más útil incluye la planificación de repuestos, el suministro de abrasivo, la optimización del proceso y la ayuda para volver a validarlo cuando cambien la geometría de la herramienta o los objetivos de producción, especialmente si el proyecto comenzó con pruebas de muestras y después pasó a la producción habitual.