Respuesta rápida
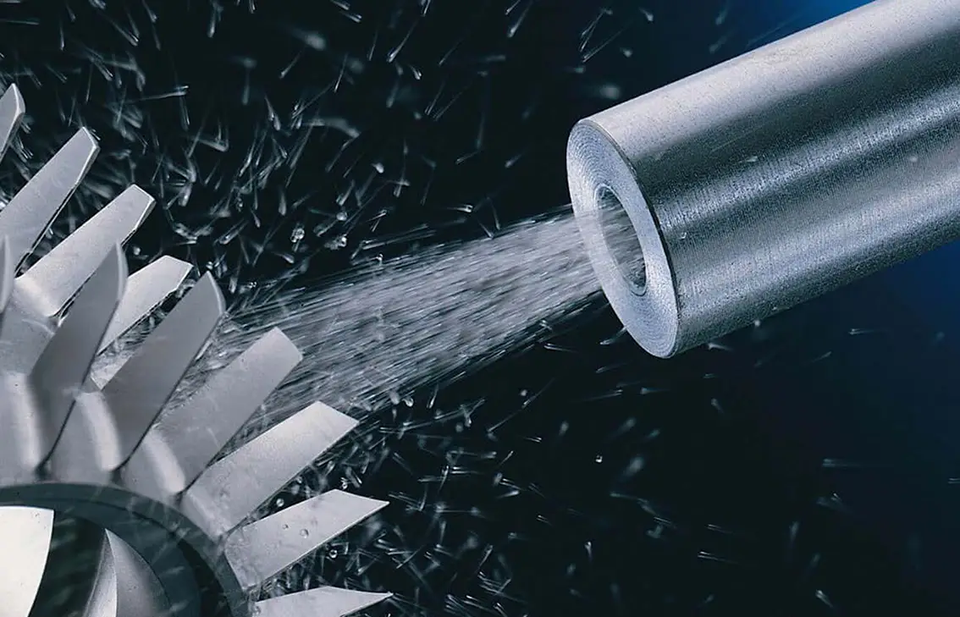
Una máquina para redondear herramientas de corte es adecuada cuando el fabricante necesita preparar el filo de forma controlada, eliminar microrebabas y obtener una geometría uniforme antes del recubrimiento en sustratos de carburo u otros materiales duros similares. En los sistemas de chorreado húmedo, el abrasivo suspendido en agua se acelera con aire comprimido para redondear el filo con menos polvo en suspensión y mayor estabilidad de proceso que muchos métodos en seco. La máquina adecuada depende de la geometría de la herramienta, el rendimiento, la uniformidad requerida del radio de filo, la complejidad del soporte y de si la producción aún valida muestras o ya fabrica lotes repetitivos.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Preparación del filo mediante chorreado húmedo / chorreado con suspensión |
| Intervalo de presión habitual | Presión de chorreado normalmente baja o media para una microerosión controlada |
| Objetivo de calidad habitual | Radio de filo o factor K estable con una condición superficial repetible |
| Comportamiento del polvo | Poco polvo en suspensión frente al chorreado en seco |
| Piezas principales | Plaquitas de carburo, brocas, fresas, escariadores y herramientas de forma |
| Plazo habitual del proyecto | Las máquinas estándar suelen entregarse antes que las células multieje a medida |
Qué es una máquina para redondear herramientas de corte
Una máquina para redondear herramientas de corte es un sistema especializado de tratamiento superficial que prepara el filo mediante una acción abrasiva controlada, en lugar de depender únicamente del rectificado convencional. Su función principal es eliminar los microdefectos frágiles que deja el rectificado y formar una condición de filo definida, como un radio pequeño o un factor K específico de la aplicación, antes del recubrimiento o del uso final de corte. En la práctica, transforma un filo nominalmente afilado pero inestable en una geometría de trabajo más duradera y repetible.
Dentro de la amplia familia de acabados abrasivos, este equipo pertenece a las tecnologías de chorreado húmedo, chorreado con arena húmeda, chorreado con suspensión o Vapor Blasting, según la terminología de la planta. El proceso comparte la lógica básica del chorreado abrasivo, pero la máquina se configura para preparar aristas con precisión, no para limpieza en masa ni eliminación agresiva de capas. Esta diferencia importa porque las herramientas de corte requieren una eliminación local y controlada de material a escala micrométrica, no una intensidad de chorreado de uso general.
Una máquina para redondear herramientas de corte suele utilizarse después del rectificado y antes del recubrimiento. En plaquitas de carburo, brocas, fresas y escariadores, estabiliza el filo al eliminar rebabas, microastillados débiles y picos irregulares que, de otro modo, podrían iniciar fallos durante el corte. En algunos tipos de herramientas también puede ajustarse para crear formas direccionales del filo que favorezcan objetivos específicos de evacuación de viruta, desgaste o rendimiento del recubrimiento.
Por qué se utiliza ampliamente el chorreado húmedo para preparar filos de herramientas
Se prefiere el chorreado húmedo porque el abrasivo se transporta en una fase acuosa que amortigua el impacto respecto a una corriente totalmente seca. Esto favorece una microerosión más fina y uniforme en sustratos duros y reduce el polvo en suspensión en el entorno de la máquina. La fase acuosa también ayuda a limitar el riesgo de incrustación de medios en determinadas superficies, razón por la que suele elegirse para la preparación previa al recubrimiento.
La importancia comercial de la máquina no consiste solo en que «redondee» un filo. Un sistema capaz crea una condición de filo medible y repetible, adaptada al diseño de la herramienta, al grado del sustrato y a la secuencia de recubrimiento posterior. En las plantas de herramientas de carburo, la diferencia entre un desbarbado informal y una verdadera preparación del filo suele marcar la diferencia entre un rendimiento variable en campo y una calidad de producción controlada.
Familia de procesos y principales ventajas
Desde la perspectiva de la ingeniería de procesos, la máquina para redondear herramientas de corte se encuentra en la intersección del desbarbado, el microacabado y la preparación funcional de superficies. Su valor se basa en cuatro ventajas prácticas:
- menos polvo que en el chorreado en seco;
- tratamiento uniforme del filo en geometrías repetitivas;
- procesamiento controlado mediante recetas, en vez de depender de las estimaciones del operario;
- compatibilidad con configuraciones por lotes, de R&D y servoasistidas de mayor precisión.
Estas ventajas explican por qué una misma plataforma de chorreado húmedo puede utilizarse tanto para el redondeo de aristas de herramientas de corte como para aplicaciones relacionadas, como el desbarbado selectivo, el acondicionamiento superficial ligero y la preparación para recubrimientos. La máquina no es solo una cabina de acabado, sino una plataforma para la ingeniería controlada de aristas mediante abrasivos.
Cómo funciona una máquina para redondear herramientas de corte
Una máquina para redondear herramientas de corte prepara una suspensión de agua y medios abrasivos, la acelera con aire comprimido a través de una o varias boquillas y dirige el chorro hacia el filo objetivo con un ángulo y una distancia controlados. Después recupera la suspensión usada en un circuito cerrado para recircularla y separar los residuos. El proceso elimina una cantidad muy pequeña de material del filo de manera estable y distribuida, en vez de actuar mediante el contacto puntual del rectificado.
Sistema de suspensión y abrasivos
El circuito de suspensión comienza en un depósito donde el agua y el abrasivo se mezclan y se mantienen en suspensión mediante agitación o circulación. Esto es fundamental porque el resultado del filo depende de una concentración estable de abrasivo y una distribución uniforme de partículas. Si la suspensión sedimenta de forma desigual, la máquina puede producir un resultado al inicio del turno y otro más tarde, aunque los ajustes de presión parezcan iguales.
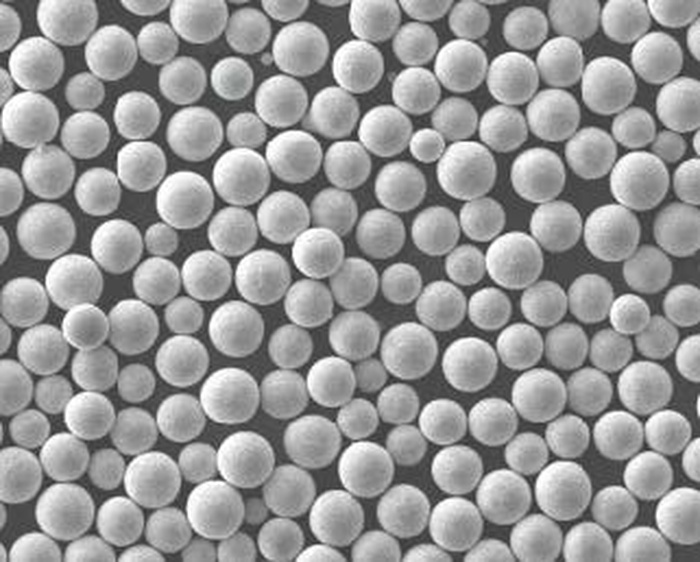
La selección del abrasivo depende del material de la herramienta, el radio objetivo y el acabado deseado. Para acondicionar aristas con precisión suelen emplearse medios finos, mientras que pueden elegirse grados algo más gruesos para eliminar rebabas o retirar material con mayor rapidez. En una máquina para redondear herramientas, la elección de medios busca menos la «máxima potencia de corte» que formar una microgeometría previsible.
Aceleración por aire comprimido y control de las boquillas
El aire comprimido acelera la suspensión a través de la boquilla hacia el filo. El diámetro de la boquilla, la distancia de separación, el ángulo del chorro y la trayectoria de barrido influyen en la eliminación del material. Al redondear herramientas, un pequeño cambio de ángulo puede modificar el filo de un radio más simétrico a una forma en cascada más direccional.
Por eso, los sistemas de gama alta utilizan movimientos programados, en lugar de depender solo de una exposición manual fija. El movimiento servoasistido, la indexación de las piezas y la posición repetible de las boquillas ayudan a determinar exactamente dónde y durante cuánto tiempo se concentra la energía abrasiva. En algunas herramientas, sobre todo brocas y fresas, la rotación o indexación controlada es esencial para evitar preparar de forma desigual el labio.
Recuperación en circuito cerrado, sedimentación y descarga de residuos abrasivos
Tras el impacto, la suspensión vuelve por drenaje o circulación a la sección de recuperación. El líquido reutilizable y el abrasivo todavía eficaz se recirculan, mientras que el material eliminado de la pieza, los medios rotos y los lodos finos se separan gradualmente mediante sedimentación u otras funciones de filtración y gestión de residuos. Un circuito bien gestionado es fundamental para la repetibilidad del proceso, porque la contaminación y la degradación de los medios afectan directamente al comportamiento del redondeo.
La sedimentación automática de residuos abrasivos reduce la limpieza manual y facilita mantener la suspensión dentro de un intervalo controlado. Esto importa en la producción de herramientas porque, aunque el tamaño medio del filo parezca aceptable, un estado inestable de los medios puede ampliar la dispersión entre piezas y dificultar la uniformidad del recubrimiento posterior.
Captación de polvo, gestión de la niebla de agua y control PID
El chorreado húmedo reduce mucho el polvo seco, pero no elimina la necesidad de gestionar el recinto. Deben controlarse la niebla de agua, las salpicaduras y la visibilidad de la cámara para que el proceso siga siendo limpio, seguro e inspeccionable. Por ello, las máquinas utilizan cabinas cerradas y sistemas de reducción de niebla o captación de polvo diseñados para el funcionamiento húmedo, en lugar de depender únicamente de la extracción de polvo seco.
La estabilidad de presión es otro punto de control esencial. La regulación de presión PID en circuito cerrado ayuda a mantener estable el chorreado aunque envejezcan las mangueras, se desgasten las boquillas o cambie la demanda de aire durante la producción. Si el objetivo es un intervalo estrecho de radio de filo, una presión estable suele importar más que un límite nominal elevado.
Al redondear herramientas de corte, el resultado más valioso no es retirar material de forma agresiva, sino obtener una geometría repetible del filo.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,45 MPa, según el material de la herramienta y el objetivo del filo | Determina la intensidad de eliminación y la velocidad de conformado del filo |
| Concentración de la suspensión | Suele mantenerse en un intervalo controlado de concentración de sólidos baja a media, según la aplicación | Afecta a la acción de corte, el acabado y la uniformidad |
| Tamaño de partícula del abrasivo | Para el redondeo de aristas suelen seleccionarse partículas finas; la distribución granulométrica exacta depende de la aplicación | Influye en la textura superficial y el control del radio |
| Caudal de aire comprimido | Se dimensiona según la cantidad de boquillas y los requisitos de estabilidad de presión | Favorece una energía uniforme del chorro |
| Consumo de medios | Depende de la degradación del abrasivo, la carga de contaminación y el intervalo de limpieza | Afecta al coste de operación y la estabilidad del resultado |
| Sistema de control | Gestión de recetas mediante PLC/HMI, presión regulada y, cuando sea necesario, movimiento servoasistido | Permite repetir el proceso en distintas familias de herramientas |
Máquina para redondear herramientas de corte frente al chorreado en seco y otros métodos
Una máquina para redondear herramientas de corte no compite únicamente con el chorreado en seco. En las compras reales suele compararse con el cepillado manual, el acabado por arrastre, el acabado vibratorio y, en ocasiones, el granallado de pretensado o las rutas híbridas de rectificado y acabado. La decisión debe partir de la geometría de filo necesaria y la variación admisible del proceso, no solo de la denominación del equipo.
El chorreado en seco puede eliminar material rápidamente, pero suele crear un entorno más agresivo para el acabado de precisión de herramientas, ya que genera más polvo y su chorro puede ser menos tolerante con el control delicado del filo. El acabado vibratorio y por arrastre puede proporcionar un buen alisado general, pero a menudo afecta a toda la herramienta y puede ofrecer menos selectividad local. El granallado de pretensado, según la terminología del proceso de granallado de pretensado, se elige principalmente por sus efectos de compresión y no para formar con precisión el radio del filo.
Chorreado húmedo frente a chorreado en seco para los filos de herramientas
La principal ventaja del chorreado húmedo en este contexto es el control del filo. Como el abrasivo está suspendido en agua, el proceso suele ser más adecuado para acondicionar aristas finas, trabajar con poco polvo y preparar una superficie mate más uniforme antes del recubrimiento. Esto no lo convierte en la mejor opción universal, pero sí lo hace especialmente pertinente cuando los fabricantes de herramientas de carburo priorizan la uniformidad de la microgeometría frente a la máxima agresividad del chorreado.
El chorreado en seco sigue siendo útil para trabajos de acabado más bastos o menos sensibles. Sin embargo, cuando se busca un filo estable antes del recubrimiento en herramientas duras, una máquina específica para redondearlas suele ofrecer una ventana de proceso más estrecha y manejable.
| Criterio de evaluación | Máquina de redondeo por chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal | Redondeo de precisión de aristas y acondicionamiento superficial | Limpieza, rugosizado y chorreado general | Tratamiento superficial para mejorar la resistencia a la fatiga | Alisado y desbarbado de toda la pieza |
| Generación de polvo | Bajo en comparación con el chorreado en seco | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en el entorno, aunque sigue siendo necesario gestionar los medios |
| Control de la geometría del filo | Alto mediante el control de recetas, soportes y boquillas | De moderado a alto, aunque a menudo menos suave | Limitado para conformar realmente radios o factores K | Moderado, a menudo menos localizado |
| Uniformidad del acabado superficial | Es habitual obtener un acabado mate fino y uniforme | A menudo produce una textura más agresiva | Textura funcional de granallado | Acabado general liso y menos selectivo |
| Riesgo de incrustación de medios | Reducido en muchas superficies gracias a la fase acuosa | Mayor en algunas superficies sensibles | Depende de la combinación de granalla y material | Mecanismo distinto; no es directamente comparable |
| Gestión medioambiental | Gestión de residuos húmedos y lodos | Mayor carga de captación de polvo | Se requiere contener los medios secos | Se requiere gestionar los compuestos, los medios y su separación |
Especificaciones clave que conviene evaluar antes de comprar
La pregunta de compra más importante es si la máquina puede mantener de manera uniforme la condición de filo prevista en la mezcla real de herramientas que se produce. A veces los fabricantes se centran demasiado en el tamaño de la cámara, cuando las variables críticas son la estabilidad de presión, la repetibilidad de las boquillas, la lógica de los soportes, el control de la suspensión y la disciplina con las recetas. Si estas se especifican insuficientemente, incluso una máquina grande o cara puede no ofrecer una calidad de filo estable.
Definir primero el resultado requerido para el filo
El equipo de compras debe comenzar por especificar el resultado objetivo en términos medibles. Puede tratarse del radio del filo, el factor K, la asimetría direccional, el umbral de eliminación de rebabas o los criterios para dejar la superficie lista para el recubrimiento. Sin ese objetivo, es imposible decidir si la arquitectura adecuada es una cabina básica por lotes, una máquina para piezas individuales o un sistema multieje vinculado a servomotores.
El objetivo del filo también debe incluir la tolerancia y el método de inspección. Una sola muestra satisfactoria no basta. La máquina debe ofrecer resultados repetibles a lo largo del tiempo, con distintos operarios, ciclos de renovación del abrasivo y lotes de producción.
Precisión de movimiento y presentación de herramientas
La presentación de las herramientas suele ser más importante que la potencia teórica de chorreado. Las plaquitas pueden necesitar soportes indexados con una distancia de separación muy controlada, mientras que las brocas y fresas quizá requieran rotación coordinada, posicionamiento axial o barridos programados de las boquillas. Si la geometría de la herramienta es compleja, una máquina con movimiento X/Y/Z servoaccionado y trayectorias de exposición programables puede amortizarse rápidamente.
Cuando se propone un mecanismo servoaccionado X/Y/Z, los compradores deben verificar la precisión y la repetibilidad del posicionamiento con las condiciones reales de soporte y boquilla. La cuestión pertinente es si la repetibilidad geométrica en la zona de chorreado satisface los criterios de aceptación del trabajo.
Rendimiento, espacio ocupado y control de recetas
La escala de producción importa. Un laboratorio de R&D puede priorizar la flexibilidad y ciclos cortos de preparación para muchas familias de herramientas, mientras que una planta de plaquitas de carburo puede priorizar la densidad de soportes, la carga en paralelo y el bloqueo de recetas para una producción repetitiva. Por tanto, el rendimiento debe evaluarse junto con la mezcla de herramientas, la frecuencia de cambio y la carga de inspección, y no como una cifra aislada de «piezas por hora».
El control de recetas es igual de importante. Una HMI adecuada debe guardar los ajustes de presión, las trayectorias de movimiento, los tiempos de ciclo, los permisos de usuario y el historial de alarmas. Esto es especialmente valioso cuando varios turnos o familias de productos comparten una máquina.
Lista de comprobación de servicios, seguridad y mantenimiento
El comprador también debe evaluar los aspectos menos visibles del sistema:
- calidad y estabilidad del aire comprimido;
- acceso y facilidad de limpieza del depósito de suspensión;
- intervalos de sustitución de boquillas y disponibilidad de repuestos;
- visibilidad dentro de la cámara durante la configuración;
- extracción de niebla y sellado del recinto;
- método de descarga de residuos abrasivos o lodos;
- requisitos eléctricos y de agua;
- protecciones para los operarios, enclavamientos y acceso para mantenimiento.
En la práctica, la mejor máquina es la que mantiene estable el proceso de redondeo con un esfuerzo de mantenimiento razonable. En el acabado de herramientas de precisión, la facilidad de mantenimiento no es un asunto secundario de soporte: forma parte de la capacidad del proceso.
Aplicaciones en distintos sectores
Aunque la palabra clave remite directamente a las herramientas de corte, una máquina para redondearlas forma parte de un ámbito industrial más amplio de tratamiento superficial. Los mismos principios de chorreado húmedo que estabilizan los filos de carburo también sirven para el desbarbado selectivo, el pretratamiento para recubrimientos, el posprocesado de fabricación aditiva, el granallado fino, el mateado del vidrio y el acabado de componentes técnicos. Esto importa porque muchos compradores buscan una sola plataforma que cubra tanto el acabado específico de herramientas como operaciones relacionadas.
Un buen ejemplo es la relación entre el redondeo de herramientas y el desbarbado. Ambos procesos requieren una exposición abrasiva controlada, una lógica de soportes repetible y una suspensión previsible. Las plantas que ya utilizan chorreado húmedo para la eliminación de rebabas en piezas metálicas pueden comprobar que pasar a preparar filos de herramientas consiste, sobre todo, en controlar mejor la geometría y utilizar otras recetas de proceso.
Relevancia intersectorial de las plataformas de chorreado húmedo
La industria de herramientas es el ámbito más evidente para estos equipos, sobre todo para plaquitas de carburo, brocas y fresas. Sin embargo, los sectores aeroespacial, médico y electrónico, así como la fabricación de componentes de precisión, también utilizan métodos de chorreado húmedo relacionados cuando importan las superficies delicadas y el procesamiento con poco polvo. Para el pretratamiento antes de pintar o recubrir, el marco más amplio de preparación superficial descrito en la guía AMPP de preparación de superficies ayuda a explicar por qué el estado del sustrato influye en el rendimiento de las capas posteriores.
La tecnología también puede configurarse de manera distinta según la familia de piezas. Los centros de R&D pueden utilizar células flexibles para muestras asistidas por robot; las operaciones por lotes pueden emplear cabinas con cámara; y los sistemas para piezas individuales pueden elegirse cuando se necesita un control más individualizado del ciclo. Por ello, esta categoría de máquinas se entiende mejor como una familia de configuraciones basadas en el mismo principio de chorreado con suspensión.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas, fresas y escariadores | Radio de filo controlado y mayor estabilidad del filo |
| Eliminación de rebabas | Piezas metálicas de precisión | Componentes pequeños mecanizados o estampados | Desbarbado selectivo con daños limitados en las superficies adyacentes |
| Eliminación de cascarilla | Procesamiento del acero y forja | Barras, piezas forjadas y superficies metálicas oxidadas | Limpieza superficial antes de otro mecanizado o tratamiento |
| Pretratamiento antes del recubrimiento | Líneas de recubrimiento industrial | Piezas metálicas antes de pintarlas o aplicar un recubrimiento funcional | Sustrato más limpio y uniforme |
| Posprocesado de AM | Fabricación aditiva | Piezas metálicas impresas en 3D y componentes de herramientas híbridas | Refinado superficial y limpieza de restos de polvo |
| Granallado de piezas metálicas | Componentes mecánicos | Muelles, engranajes y determinadas piezas sensibles a la fatiga | Impacto superficial controlado para el acondicionamiento funcional |
| Tratamiento de superficies de vidrio | Vidrio arquitectónico y técnico | Paneles mateados y piezas especiales de vidrio | Textura mate uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Carcasas pequeñas y cubiertas de precisión | Alisado superficial fino y uniformidad estética |
Guía de selección de equipos
Elegir la máquina adecuada para redondear herramientas de corte significa adaptar su arquitectura a la madurez del proceso. Si todavía se está desarrollando la receta del filo, la flexibilidad es prioritaria. Si la receta ya está validada y el reto empresarial es lograr rendimiento con poca variación, importan más la densidad de soportes, el bloqueo de recetas y el aprovechamiento de la cámara.
Ocho configuraciones habituales
Una forma práctica de abordar la selección es dividir el mercado en ocho configuraciones. No son nombres de modelo universales en todo el sector, sino una representación de las opciones funcionales a las que suelen enfrentarse los compradores al especificar una plataforma de redondeo por chorreado húmedo.
Para los ensayos iniciales, una célula asistida por robot puede resultar especialmente útil porque permite variar los ángulos y exponer las muestras de manera repetible. DasiAuto ofrece la célula de chorreado húmedo robótica RB-6, que cumple esa función orientada a R&D, mientras que una cabina de chorreado húmedo de una cámara representa mejor la producción estable por lotes. Si el programa evoluciona hacia un mayor aprovechamiento, un sistema de producción de doble cámara puede mejorar la eficiencia de carga sin cambiar el principio básico del proceso.
Adaptación de la mezcla de herramientas a la categoría de máquina
Las plaquitas suelen ser las más fáciles de sujetar en formatos de lotes repetitivos. Las herramientas rotativas, sobre todo las que tienen zonas de filo complejas, suelen justificar un mayor control del movimiento o su presentación individual. Los programas con productos variados pueden preferir una máquina flexible que requiera más disciplina de preparación, mientras que las familias específicas pueden justificar soportes diseñados para cada herramienta, que acorten el ciclo y reduzcan la variabilidad.
La selección de la máquina también debe tener en cuenta cómo se verificará la calidad. Si la planta mide el radio del filo en varias posiciones y lo correlaciona con los datos de vida útil de la herramienta, la repetibilidad de la máquina tiene un valor económico directo. Si la inspección del filo aún es informal, la primera prioridad quizá sea establecer un procedimiento sólido de desarrollo del proceso, en vez de invertir de inmediato en la célula más automatizada.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Ensayos de laboratorio y evaluación de métodos | Herramientas muy pequeñas | Moderado | Evaluación inicial del efecto del abrasivo, el ángulo y la presión |
| 2. Célula de R&D asistida por robot | Ensayos de muestras y validación piloto | Herramientas pequeñas de precisión | Alto | Ensayos multiángulo con plaquitas, brocas y herramientas de forma |
| 3. Cabina manual flexible | Lotes pequeños y trabajos variados | Herramientas pequeñas y medianas | Moderado | Geometrías mixtas con cambios frecuentes |
| 4. Máquina estándar de una cámara por lotes | Producción por lotes repetitivos | Plaquitas y herramientas rotativas pequeñas | Alto | Redondeo estable de aristas mediante recetas |
| 5. Máquina de presentación individual | Herramientas individuales de volumen medio | Herramientas medianas | Alto | Control individual del ciclo en piezas de mayor valor |
| 6. Célula de redondeo multieje servoasistida | Producción de precisión | Herramientas complejas pequeñas y medianas | Muy alto | Control direccional del factor K y acceso a filos complejos |
| 7. Máquina de doble cámara para optimizar el aprovechamiento | Mayor rendimiento por lotes | Herramientas repetitivas pequeñas y medianas | Alto | Carga en paralelo y mejor aprovechamiento de la cámara |
| 8. Línea personalizada para la aplicación | Programas industriales específicos | Intervalo de tamaños específico para las herramientas | Alto o muy alto | Redondeo integrado en un flujo de acabado más amplio |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
El coste de una máquina para redondear herramientas de corte depende menos del volumen de la cabina que de la complejidad del control del proceso. Una cabina sencilla de chorreado húmedo para desbarbado general tiene un nivel de coste; una máquina diseñada para formar radios de filo repetibles en varias familias de herramientas tiene otro. Las diferencias suelen proceder del control de movimiento, la complejidad de los soportes, las funciones de la HMI, la regulación de presión, la gestión de la suspensión y los elementos del recinto necesarios para mantener la limpieza del proceso húmedo.
El nivel de automatización es una variable importante del precio. Los sistemas manuales o semimanuales suelen bastar para producciones de bajo volumen, desarrollo de procesos o trabajos muy variados, pero depositan más responsabilidad en el operario. A medida que aumenta la automatización, también suele aumentar el coste porque el sistema debe controlar con mayor precisión la posición, los tiempos y la ejecución de recetas. A cambio, la planta suele obtener menos variación, una formación más sencilla y mayor estabilidad entre turnos.
El plazo debe considerarse orientativo y no fijo. Las cabinas estandarizadas y las categorías de modelo conocidas suelen entregarse antes que las células a medida que requieren soportes específicos para las piezas, desarrollo de movimiento servoasistido y correlación de muestras. Si el pedido incluye pruebas de aplicación, validación de mediciones del filo o varias familias de herramientas con recetas distintas, el plazo práctico del proyecto suele superar el tiempo necesario para fabricar la máquina.
El retorno de la inversión suele ser mayor cuando la calidad del filo afecta directamente a los costes posteriores. Para los fabricantes de herramientas, esto puede significar menos fallos prematuros del filo, un soporte más estable del recubrimiento, mayor vida útil, menos desechos durante las pruebas iniciales y menor dependencia del operario en el acabado. La máquina también puede sustituir varias etapas manuales, como el desbarbado a mano, el chorreado en seco irregular o los retrabajos repetidos tras la inspección.
Un modelo útil de retorno de la inversión compara tres grupos de efectos. El primero es la mano de obra y el rendimiento: menos retoques manuales de acabado, menor desviación de configuración y menos retrabajos. El segundo es la calidad: una distribución más estrecha del filo, un comportamiento más estable del recubrimiento y menos reclamaciones en campo por microastillado prematuro. El tercero es el control estratégico del proceso: poder desarrollar una receta en las pruebas y reproducirla después en producción con mucha menos variación.
En algunas fábricas, la amortización será evidente porque los fallos de herramientas son costosos y visibles. En otras, la ventaja principal será menos evidente, pero seguirá siendo importante: menos resolución de problemas entre el rectificado, el recubrimiento y el rendimiento de corte. En ambos casos, la comparación financiera adecuada no es «precio de la máquina frente a no comprarla», sino «proceso de filo controlado frente a variabilidad del filo sin controlar».
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante pruebas con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede personalizar una máquina para redondear herramientas de corte para distintas plaquitas, brocas y fresas?
Sí. Las distintas familias de herramientas suelen requerir diferentes soportes, ángulos de boquilla, trayectorias de movimiento, tiempos de ciclo y, en ocasiones, distintos grados de abrasivo. Un sistema bien especificado debe permitir ajustes basados en recetas para procesar varias geometrías sin imponer una única configuración de compromiso.
¿Es necesario ensayar muestras antes de comprar una máquina?
En la mayoría de los proyectos, las pruebas con muestras son el punto de partida práctico. Ayudan a confirmar el radio de filo o el factor K alcanzables, muestran si el proceso es simétrico o direccional y aclaran si basta una cabina estándar o se necesita un control de movimiento más avanzado. Para muchos compradores, los resultados de las muestras aportan más información que las especificaciones nominales de la máquina por sí solas.
¿Qué información debe preparar el comprador para el presupuesto y la evaluación del proceso?
Entre los datos útiles están los planos de las herramientas, el material del sustrato, el estado actual del filo, la geometría objetivo, la secuencia de recubrimiento, la producción prevista y cualquier dato disponible de medición del filo. También son valiosas las fotografías de las herramientas reales y las notas sobre los modos de fallo actuales. Cuanto más completo sea el resumen del proceso, más fácil será definir soportes y lógica de ciclo realistas.
¿Cuánto suelen durar la instalación y la puesta en marcha?
Depende de la complejidad de la máquina y del alcance de la validación del proceso. Una máquina estándar basada en cámara suele instalarse más rápidamente que una célula servoasistida a medida, con soportes específicos y múltiples recetas. La puesta en marcha debe abarcar no solo el arranque de la máquina, sino también la preparación de la suspensión, la alineación de las boquillas, la validación de recetas y la formación de los operarios.
¿Qué consumibles y repuestos deben planificarse desde el principio?
Los elementos habituales incluyen medios abrasivos, boquillas, mangueras, juntas, piezas de desgaste de bombas, componentes de protección visual y piezas para gestionar la suspensión. Como el resultado del filo depende de que el abrasivo se mantenga estable, reponer medios forma parte del control normal del proceso y no es una compra ocasional de accesorios. También debe vigilarse el desgaste de las boquillas, porque modifica gradualmente el patrón de chorreado.
¿Cómo debe evaluarse el servicio posventa para un proyecto de redondeo de precisión?
La pregunta clave es si el proveedor puede respaldar la estabilidad del proceso después de la instalación, no solo realizar reparaciones mecánicas básicas. Los compradores deben revisar la asistencia para repuestos, reposición de abrasivos, resolución de problemas, ajuste de recetas y cursos de actualización cuando empiecen a variar las mediciones del filo o los resultados del recubrimiento posterior. En el acabado de herramientas de precisión, el soporte a largo plazo está estrechamente ligado a la uniformidad sostenida.