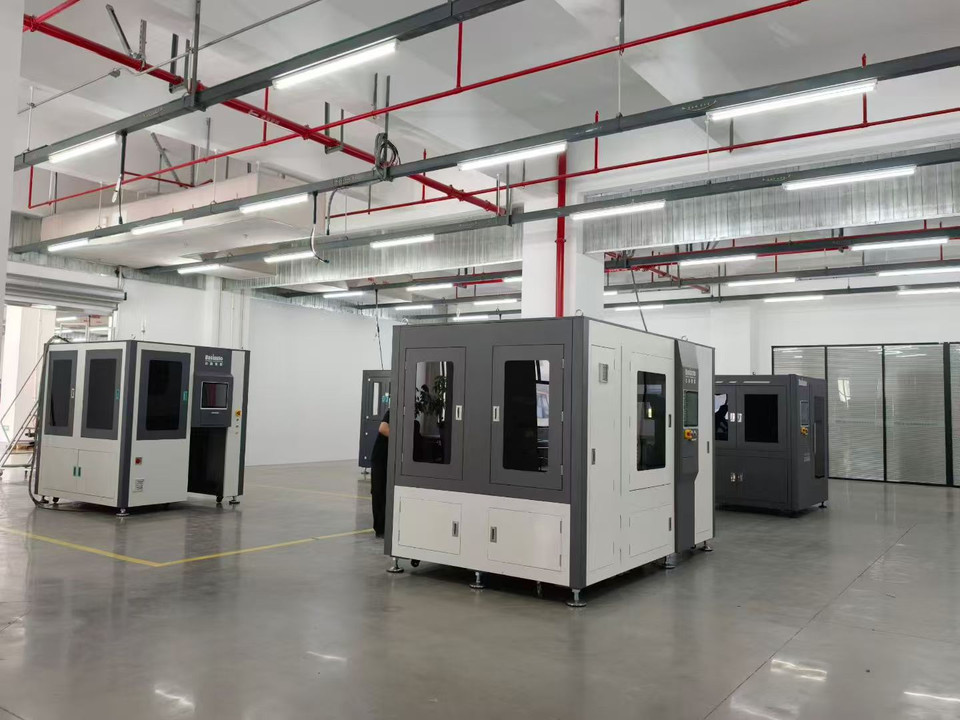
Respuesta rápida
El pretratamiento de herramientas de corte antes del recubrimiento suele merecer la pena cuando se busca una adherencia estable, menor fragilidad del filo y una vida útil más uniforme de la herramienta. En el chorreado húmedo, una suspensión de agua y abrasivo se proyecta con aire comprimido para limpiar, microtexturizar y acondicionar la superficie de la herramienta sin la carga de polvo típica de los métodos secos. En las plaquitas de carburo, brocas y fresas, el proceso ayuda a eliminar residuos de rectificado, suavizar defectos débiles del filo y crear un sustrato repetible para los recubrimientos PVD o CVD.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Pretratamiento por chorreado húmedo / chorreado con suspensión |
| Intervalo de presión | Normalmente, presión de baja a media para un acondicionamiento superficial controlado |
| Objetivo principal de calidad | Sustrato limpio, microtextura uniforme y soporte estable del recubrimiento |
| Comportamiento del polvo | Poco polvo en suspensión en comparación con el chorreado en seco |
| Aplicaciones habituales | Plaquitas de carburo, brocas, fresas y preparación del filo previa al recubrimiento |
| Patrón del plazo de entrega | Los sistemas estándar por lotes suelen tener un plazo menor que las células automatizadas personalizadas |
Qué es el pretratamiento de herramientas de corte antes del recubrimiento
El pretratamiento de herramientas de corte antes del recubrimiento es la etapa controlada de acondicionamiento superficial que se realiza después del rectificado y antes del proceso de recubrimiento. Su objetivo es preparar el sustrato para que el recubrimiento se aplique sobre una superficie limpia, uniforme y mecánicamente adecuada, y no sobre una capa contaminada con virutas de rectificado, aceites, trazas de óxido, restos de rebabas y defectos del filo. En la producción de herramientas de corte, esta diferencia importa porque la calidad del recubrimiento depende en gran medida del estado del carburo o del acero rápido subyacente.
Dentro del campo más amplio del tratamiento superficial, esta etapa pertenece a la familia del acabado abrasivo y el chorreado húmedo. Se utiliza una suspensión de agua y medios abrasivos finos para limpiar y microacondicionar la superficie con más control que una limpieza general y menos agresividad que la eliminación de material en volumen. El proceso está relacionado con los [métodos de chorreado abrasivo], pero aquí el objetivo es muy específico: preparar el sustrato para el recubrimiento y no desincrustar en general ni realizar un acabado estético.
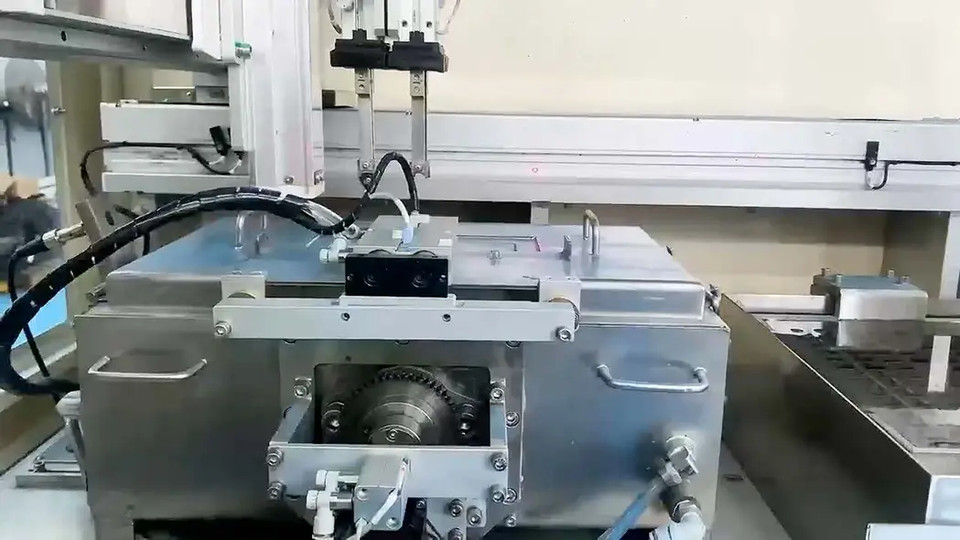
El pretratamiento de herramientas de corte antes del recubrimiento como familia de procesos
En la práctica, el pretratamiento puede abarcar varios objetivos relacionados. Uno es eliminar residuos de rectificado y contaminación residual de la cara de desprendimiento, la cara de incidencia, el rompevirutas y la zona del filo. Otro es preparar el filo, convirtiendo el borde rectificado, muy agudo o con daños localizados, en una microgeometría más estable antes del recubrimiento.
Por eso, el acondicionamiento previo al recubrimiento suele coincidir con el redondeo controlado del filo. En muchas plantas de herramientas de carburo, la ruta del proceso combina la limpieza, la eliminación de rebabas y la estabilización del filo en una sola etapa de chorreado húmedo, especialmente cuando la preparación del filo de herramientas de corte ya forma parte de la especificación del producto.
Por qué la etapa de recubrimiento depende de la preparación superficial
Una capa de recubrimiento no corrige un sustrato deficiente. Si la superficie contiene contaminación incrustada, efectos de quemado por rectificado, fragmentos sueltos o un filo demasiado agudo y débil, la capa depositada puede reproducir esos defectos en lugar de corregirlos. Más adelante, esto puede manifestarse como astillado del filo, fallos localizados del recubrimiento, bandas de desgaste imprevisibles o vidas útiles distintas en herramientas nominalmente idénticas.
Por tanto, el pretratamiento actúa como una operación estabilizadora entre la fabricación de la herramienta y la deposición del recubrimiento. Reduce la variación precisamente en el punto donde el recubrimiento debe adherirse al sustrato de la herramienta y funcionar con él.
Principales ventajas del tratamiento superficial mediante chorreado húmedo
El chorreado húmedo se elige ampliamente para esta tarea porque la fase acuosa suprime el polvo en suspensión y permite impactos finos y amortiguados de las partículas. El proceso puede producir una superficie mate más uniforme, reducir el riesgo de incrustación no deseada de medios en superficies sensibles y mejorar la repetibilidad cuando se controlan la presión y la concentración de la suspensión. Para los equipos de producción que buscan resultados previsibles en vez de la máxima agresividad, el tratamiento superficial mediante chorreado húmedo suele ser más fácil de estandarizar que un acabado manual sin parámetros definidos.
Otro aspecto importante es la integración del proceso. El pretratamiento de las herramientas de corte antes del recubrimiento no es solo una etapa de limpieza ni únicamente de redondeo del filo. Es una etapa controlada de preparación que conecta la calidad del rectificado, la uniformidad del recubrimiento y el rendimiento de corte final dentro de una sola lógica de producción.
Cómo funciona el pretratamiento de herramientas de corte antes del recubrimiento
El pretratamiento de herramientas de corte antes del recubrimiento consiste en exponer la herramienta a un flujo cuidadosamente regulado de partículas abrasivas acuosas. La suspensión limpia y microacondiciona la superficie, mientras el aire comprimido aporta la energía necesaria para un impacto controlado. Como la acción se distribuye entre numerosos impactos finos de partículas en vez de realizarse mediante una sola pasada de corte intensa, el proceso puede eliminar características superficiales débiles y preparar el sustrato con un control relativamente fino.
Preparación de la suspensión y dispersión del abrasivo
El proceso comienza en el tanque de suspensión, donde se mezclan agua y abrasivo para formar una mezcla estable. Es esencial mantener la uniformidad, porque los cambios de concentración alteran la tasa efectiva de eliminación, la textura superficial y la respuesta del filo. Si el abrasivo se sedimenta, se degrada en exceso o se carga demasiado de partículas finas, el mismo ciclo nominal puede producir resultados distintos de un lote a otro.
La elección de los medios se adapta al material de la herramienta, la geometría, la ruta de recubrimiento y el acabado objetivo. Para el pretratamiento de recubrimientos suelen preferirse medios finos porque permiten una interacción más gradual y controlada con el sustrato y la zona del filo. Los medios más gruesos pueden aumentar la intensidad de eliminación, pero amplían la ventana del proceso y dificultan mantener un control delicado del filo.
Recorrido del aire comprimido e impacto superficial
Una vez estabilizada la suspensión, el aire comprimido la acelera a través de una boquilla y la dirige hacia la herramienta. El diámetro de la boquilla, la distancia de separación, el ángulo de incidencia y el patrón de desplazamiento determinan si el proceso se centra en la limpieza general, la preparación del filo o el tratamiento localizado de caras concretas. Incluso pequeños cambios de ángulo pueden desviar el efecto del filo hacia la cara de incidencia o de desprendimiento.
Por eso, la calidad de la fijación es fundamental para la repetibilidad. Incluso una receta nominalmente buena se desviará si la herramienta no se presenta a la boquilla de forma uniforme. En el pretratamiento para recubrimientos, el requisito no es simplemente «chorrear lo suficiente», sino producir el mismo efecto de chorreado en todas las superficies críticas.
Recuperación en circuito cerrado y sedimentación
Después del impacto, la suspensión vuelve a drenar a la máquina y entra de nuevo en un circuito de recirculación. En este, el sistema debe gestionar el desgaste del abrasivo, las partículas finas de carburo, los residuos desprendidos y el lodo. Si estos subproductos no se controlan, la suspensión va cambiando su acción de corte efectiva y se debilita la estabilidad del proceso.
Por ello, la sedimentación automática y la descarga controlada de residuos cumplen una función de calidad, además de mantenimiento. Al eliminar partículas finas acumuladas y medios degradados, el sistema ayuda a conservar un intervalo de funcionamiento más estrecho y repetible.
Control de neblina y regulación de presión
El chorreado húmedo reduce considerablemente los problemas de polvo asociados al chorreado en seco, pero sigue requiriendo extracción de la cámara, sellado del cerramiento y una gestión eficaz de la neblina de agua. La visibilidad dentro de la cabina, la comodidad del operario y la limpieza de la máquina dependen del correcto funcionamiento de esos sistemas auxiliares. Un buen control de neblina también ayuda a evitar escapes de suspensión y mantiene más limpias las zonas de inspección.
El control de la presión es igual de importante. En el tratamiento de herramientas previo al recubrimiento, el objetivo suele ser suministrar energía de manera estable y no alcanzar la fuerza máxima. El control de presión de lazo cerrado PID ayuda a mantener uniforme la intensidad de chorreado pese a las fluctuaciones habituales del suministro de aire o la carga, algo especialmente valioso en la producción por varios turnos.
En el pretratamiento de herramientas de corte, el mejor proceso suele ser el que elimina la variabilidad, no el que elimina más material.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,45 MPa para el pretratamiento de precisión | Controla la intensidad de limpieza y la interacción con el filo |
| Concentración de la suspensión | Por lo general, se mantiene en un intervalo controlado de sólidos de bajo a medio | Afecta a la estabilidad de eliminación y a la uniformidad superficial |
| Tamaño de partícula del abrasivo | Para el pretratamiento de herramientas recubiertas suelen elegirse granulometrías finas | Influye en la textura, la tendencia al redondeo del filo y el acabado |
| Flujo de aire y estado de las boquillas | Se gestiona mediante el tamaño y desgaste de la boquilla y los ajustes de receta | Determina la energía de impacto y la repetibilidad del proceso |
| Consumo de medios | Varía según la tasa de degradación, la carga de contaminación y la retirada de lodos | Influye en el coste y la uniformidad a lo largo del tiempo |
| Sistema de control | Recetas PLC/HMI con ciclos temporizados y presión regulada | Favorece resultados repetibles entre lotes |
Pretratamiento de herramientas de corte antes del recubrimiento frente al chorreado en seco y otros métodos
El pretratamiento de herramientas de corte antes del recubrimiento suele compararse con el chorreado en seco, el granallado de pretensado, el cepillado, el acabado vibratorio y el acabado por arrastre. Todos estos métodos modifican la superficie o el estado del filo, pero no producen el mismo estado del sustrato ni el mismo nivel de control del proceso. El método más adecuado depende de si el fabricante prioriza el acondicionamiento fino del filo, el soporte de adherencia del recubrimiento, la reducción del polvo, el alisado de superficies amplias o la menor complejidad del equipo.
Chorreado húmedo frente al chorreado en seco para preparar el recubrimiento
El chorreado húmedo suele preferirse cuando la uniformidad previa al recubrimiento importa más que la eliminación agresiva. La fase acuosa amortigua el impacto de las partículas, suprime el polvo y favorece una microtextura más uniforme en la superficie de la herramienta. Esta combinación resulta útil para herramientas de carburo porque el proceso puede limpiar y acondicionar la zona del filo sin el entorno de trabajo más exigente que suele asociarse al chorreado con medios secos.
El chorreado en seco sigue teniendo aplicaciones industriales válidas, sobre todo cuando se acepta un tratamiento más rugoso y agresivo. Sin embargo, para tratar herramientas de corte de precisión antes del recubrimiento, puede ser más difícil equilibrar en una sola ventana de proceso la limpieza, el control fino del filo y las condiciones del entorno del operario.
Dónde encajan el granallado de pretensado y el acabado vibratorio
El granallado de pretensado es principalmente un tratamiento superficial orientado a la fatiga y no un proceso de precisión para preparar los filos antes del recubrimiento. La terminología y las clasificaciones industriales se describen en la [terminología ASTM sobre granallado de pretensado], pero el resultado previsto difiere de la limpieza y el microacondicionamiento del sustrato necesarios antes de depositar el recubrimiento. En cambio, el acabado vibratorio y por arrastre puede ser eficaz para alisar o desbarbar por lotes, aunque suele actuar sobre una zona más amplia de la herramienta y puede ofrecer menos control direccional del filo.
Por ese motivo, muchas plantas utilizan el chorreado húmedo cuando necesitan un estado superficial previo al recubrimiento repetible y una influencia sobre el filo controlada con precisión. Puede que se empleen otros métodos en otros puntos de la cadena del proceso, pero no siempre como sustitutos directos.
| Criterio de evaluación | Pretratamiento por chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal | Limpieza superficial, creación de microtextura y acondicionamiento de la zona del filo | Chorreado general y limpieza más basta | Tratamiento orientado a las tensiones residuales y la fatiga | Alisado y desbarbado de toda la pieza |
| Generación de polvo | Bajo en comparación con el chorreado en seco | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en suspensión, aunque hay que gestionar los medios y compuestos |
| Control del acabado superficial | Es habitual obtener un acabado mate fino y uniforme | Es más habitual obtener un acabado rugoso | Textura funcional de granallado | Efecto de alisado generalizado |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles gracias a la película de agua | Mayor en algunos sustratos | Depende del medio y del material | Mecanismo distinto; no es directamente comparable |
| Repetibilidad de la zona del filo | Alta con fijación estable y control de presión | Moderado | Limitada para conformar filos con precisión | Moderado, a menudo menos direccional |
| Gestión medioambiental | Gestión de la suspensión, la niebla y los lodos | Gran exigencia de captación de polvo | Contención y recuperación de medios secos | Gestión de medios, compuestos y aguas residuales |
Especificaciones clave que conviene evaluar antes de comprar
La primera pregunta de compra debe referirse al proceso y no a la máquina: ¿qué debe conseguir exactamente el pretratamiento antes del recubrimiento? Los compradores deben definir el sustrato de la herramienta, su estado después del rectificado, el estado objetivo del filo, el tipo de recubrimiento y los criterios de aceptación de limpieza y uniformidad superficial. Sin ese trabajo previo, es difícil comparar equipos de forma significativa.
Ventana de presión y estabilidad del proceso
Para el tratamiento previo al recubrimiento, importa menos la presión máxima absoluta que una ventana de presión utilizable y estable. Una máquina que alcanza un valor muy alto pero no puede mantener de forma uniforme una banda estrecha de funcionamiento no es ideal para herramientas de corte de precisión. La presión estable permite prever la intensidad de limpieza y el efecto sobre el filo de un lote a otro.
Precisión de movimiento y presentación de herramientas
El segundo aspecto clave es el movimiento y la fijación. Los lotes estándar de plaquitas quizá solo requieran un posicionamiento repetible y fiable en la cámara, mientras que las brocas, fresas y herramientas especiales suelen necesitar una presentación indexada o el movimiento de boquilla guiado por servos. En esos casos, el control servo X/Y/Z forma parte de la capacidad del proceso y no es solo una función práctica.
La presentación de las herramientas también debe evaluarse como un sistema, teniendo en cuenta la repetibilidad de las fijaciones, la uniformidad de la sujeción y el efecto del desgaste de las boquillas en la huella del chorro. Una buena especificación de control sobre el papel no puede compensar una repetibilidad mecánica deficiente en el punto de impacto.
Rendimiento, cambios y gestión de recetas
El rendimiento debe evaluarse considerando el ciclo completo y no solo el tiempo de chorreado. La carga, la descarga, la inspección, las comprobaciones de la suspensión, el mantenimiento de las boquillas y los cambios de receta afectan a la productividad real. Esto importa especialmente cuando una máquina debe procesar varias familias de herramientas con requisitos distintos antes del recubrimiento.
El control de recetas es fundamental en ese entorno. Una HMI útil debe almacenar programas validados, admitir distintos niveles de permisos, registrar alarmas y reducir la probabilidad de cambios no autorizados en los parámetros. Las plantas que trabajan en varios turnos suelen beneficiarse mucho más de una gestión disciplinada de recetas que de pequeños aumentos de capacidad bruta de chorreado.
Servicios auxiliares, espacio ocupado y acceso para mantenimiento
La calidad del aire comprimido, los requisitos eléctricos, el drenaje, la gestión del agua y la distribución del espacio afectan al éxito de la instalación. Los sistemas de chorreado húmedo reducen el polvo, pero siguen necesitando extracción de neblina, cámaras selladas y acceso práctico para mantener las bombas y boquillas. El acceso para el servicio debe revisarse pronto, sobre todo en talleres de herramientas con espacio limitado.
Gestión de residuos y características de seguridad
El pretratamiento de herramientas de corte antes del recubrimiento genera partículas finas, medios desgastados y lodos que modifican gradualmente el comportamiento del proceso. La sedimentación automática de arena residual es importante porque ayuda a mantener más estable la suspensión y reduce el trabajo de limpieza manual. Los compradores también deben confirmar que haya enclavamientos, paradas de emergencia, accesos protegidos y procedimientos de mantenimiento compatibles con las normas de seguridad de su planta.
Aplicaciones en distintos sectores
Aunque el pretratamiento de herramientas de corte antes del recubrimiento es una aplicación especializada, los mismos principios del chorreado húmedo se utilizan en varios sectores industriales. Un sistema diseñado para el acondicionamiento previo al recubrimiento puede servir también para desbarbar, desincrustar ligeramente, limpiar piezas de fabricación aditiva y realizar acabados estéticos si se cambian la granulometría del abrasivo y las fijaciones. Esta flexibilidad es una de las razones por las que el chorreado húmedo suele implantarse como tecnología de plataforma y no como una máquina para una sola tarea.
En los trabajos relacionados con recubrimientos, el proceso suele utilizarse para preparar superficies metálicas antes de pintarlas, aplicarles un tratamiento de conversión u otras etapas de acabado. Los casos de uso industrial más amplios siguen una lógica similar a la descrita en el [pretratamiento de recubrimientos mediante chorreado húmedo], cuyo objetivo es crear un sustrato más limpio y uniforme antes de la siguiente etapa. En las instalaciones que también procesan piezas fabricadas o componentes metálicos, este solapamiento puede mejorar la utilización del equipo.
El mismo principio se aplica fuera de la fabricación de herramientas. El acondicionamiento superficial previo al acabado es un requisito extendido en la fabricación de precisión, y muchas buenas prácticas coinciden con las [directrices industriales de preparación para recubrimientos] utilizadas en programas de protección contra la corrosión y preparación de superficies, aunque las herramientas de corte trabajen en un entorno de rendimiento diferente.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Acondicionamiento del filo y pretratamiento de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas, fresas y escariadores | Sustrato limpio y soporte más estable para el recubrimiento |
| Eliminación de rebabas | Piezas metálicas de precisión | Piezas estampadas, componentes mecanizados y piezas sinterizadas | Desbarbado selectivo con impacto superficial controlado |
| Eliminación de cascarilla | Producción de acero y forja | Barras, piezas forjadas y piezas tratadas térmicamente | Eliminación de óxidos antes del mecanizado o el recubrimiento |
| Pretratamiento antes del recubrimiento | Acabado y fabricación industrial | Piezas metálicas antes de pintar o aplicar un recubrimiento de conversión | Mejora de la limpieza superficial y la uniformidad de adherencia |
| Posprocesado de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Refinado superficial y limpieza de polvo suelto |
| Granallado de piezas metálicas | Fabricación de componentes mecánicos | Muelles, engranajes y piezas sensibles a la fatiga | Acondicionamiento superficial funcional |
| Mateado del vidrio | Vidrio arquitectónico y especial | Paneles, vidrio decorativo y piezas de vidrio funcionales | Aspecto mate uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, carcasas y cubiertas de dispositivos | Alisado fino y uniformidad estética |
Guía de selección de equipos
El formato de equipo adecuado depende de si el proyecto sigue en desarrollo o ya está en producción regular. Los programas iniciales suelen necesitar libertad para probar distintas granulometrías abrasivas, orientaciones de herramientas y tiempos de exposición. Los programas maduros suelen valorar más la uniformidad de las fijaciones, las recetas bloqueadas y un rendimiento previsible que la flexibilidad máxima.
R&D y validación de muestras
Durante R&D, el objetivo más importante no es la producción, sino validar las recetas. Puede que los ingenieros deban comparar varias condiciones de filo, rutas de recubrimiento y sustratos antes de fijar el proceso. Una célula de chorreado robótica para R&D es muy adecuada para esa etapa porque permite probar muestras y presentarlas de distintas maneras con mayor naturalidad que una disposición de producción fija.
Producción por lotes y flujo estandarizado
Una vez validado el proceso, suelen ser más convenientes las cámaras estandarizadas. Para muchos programas de plaquitas y herramientas pequeñas, un equipo de producción de cámara única ofrece un equilibrio práctico entre rendimiento, repetibilidad y cambios manejables. Las líneas de mayor volumen pueden pasar después a configuraciones de doble cámara o más automatizadas cuando la carga se convierta en el principal cuello de botella.
Elección entre ocho configuraciones habituales
La matriz siguiente resume los criterios habituales de configuración de equipos de chorreado húmedo para tratar herramientas de corte antes del recubrimiento y para aplicaciones relacionadas. Debe leerse como una guía de selección y no como una hoja fija de especificaciones, ya que las fijaciones, la estrategia de movimiento y la elección del abrasivo afectan mucho al resultado final.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Estudios de viabilidad y selección de abrasivos en laboratorio | Herramientas pequeñas y probetas de ensayo | Moderado | Validación inicial del proceso |
| 2. Célula robótica flexible de R&D | Validación piloto y procesamiento de muestras | Herramientas pequeñas de precisión | Alto | Geometrías mixtas y pruebas de ángulos |
| 3. Cabina manual flexible | Producción de lotes pequeños y gran variedad | Herramientas pequeñas y piezas especiales | Moderado | Cambios frecuentes |
| 4. Sistema estándar por lotes de una cámara | Lotes de producción habituales | Familias de herramientas pequeñas y medianas | Alto | Pretratamiento estable basado en recetas |
| 5. Máquina de proceso para piezas individuales | Flujo discreto de volumen medio | Herramientas individuales de alto valor | Alto | Trazabilidad estricta y control del ciclo |
| 6. Célula de precisión servoaccionada multieje | Producción avanzada de precisión | Geometrías complejas de herramientas | Muy alto | Tratamiento direccional de superficies difíciles |
| 7. Sistema de doble cámara para optimizar el aprovechamiento | Producción por lotes de mayor rendimiento | Programas de herramientas repetitivos | Alto | Carga en paralelo y mayor utilización |
| 8. Línea de acabado integrada a medida | Flujo de trabajo industrial específico | Intervalo específico para la aplicación | Alto o muy alto | Pretratamiento en línea antes del acabado posterior |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
En este ámbito, el coste del equipo depende más de la profundidad del control que del tamaño del cerramiento por sí solo. Una cabina básica de chorreado húmedo puede realizar limpiezas sencillas, pero un sistema para tratar herramientas de corte antes del recubrimiento suele necesitar mejor regulación de presión, fijaciones más precisas, opciones de movimiento más avanzadas, mayor disciplina de recetas y una gestión más robusta de la suspensión. Estas funciones afectan al coste de capital, pero también determinan si el proceso puede mantenerse dentro de una ventana de calidad estrecha.
El plazo de entrega suele depender del grado de personalización. Normalmente, las máquinas de cámara estándar se suministran antes que las células servo o las líneas muy específicas que requieren pruebas, diseño de fijaciones y verificación del proceso. Por ello, conviene expresar los plazos de entrega como intervalos habituales y no como valores fijos, sobre todo cuando el proyecto empieza con pruebas de muestras.
El ROI debe plantearse en varias etapas. La primera es la eficiencia de mano de obra y manipulación: sustituir la limpieza manual, el retoque manual del filo o la preparación irregular antes del recubrimiento por un proceso documentado. La segunda es la estabilidad de calidad: menos fallos de recubrimiento relacionados con un sustrato deficiente, menos retrabajo y mayor repetibilidad entre turnos.
La tercera etapa es el rendimiento en el filo de corte. El control superficial previo al recubrimiento suele combinarse con la preparación del filo para reducir los fallos aleatorios y mejorar el soporte del recubrimiento, lo que puede contribuir a un aumento de la vida útil de la herramienta cuando el diseño completo de la herramienta se valida para esa condición. Aunque la mejora absoluta de vida útil varíe según la aplicación, una mayor uniformidad puede ser valiosa porque aumenta la confianza en el mecanizado de producción.
La cuarta etapa es la prevención de piezas desechadas. Cuando los fabricantes de herramientas pueden distinguir con más claridad los problemas de rectificado, pretratamiento y recubrimiento, el análisis de causas raíz se vuelve más rápido y fiable. Esta reducción de la incertidumbre diagnóstica quizá no aparezca directamente en una fórmula sencilla de amortización, pero suele ser importante en la producción de carburo de alto valor.
Los costes recurrentes también deben revisarse con realismo. El consumo de abrasivo, el desgaste de las boquillas, las piezas de la bomba, el control de neblina, la gestión de lodos y el tiempo de limpieza contribuyen al coste real por herramienta o lote. Un precio de compra inicial más bajo no siempre supone un coste operativo menor si cuesta mantener estable la máquina.
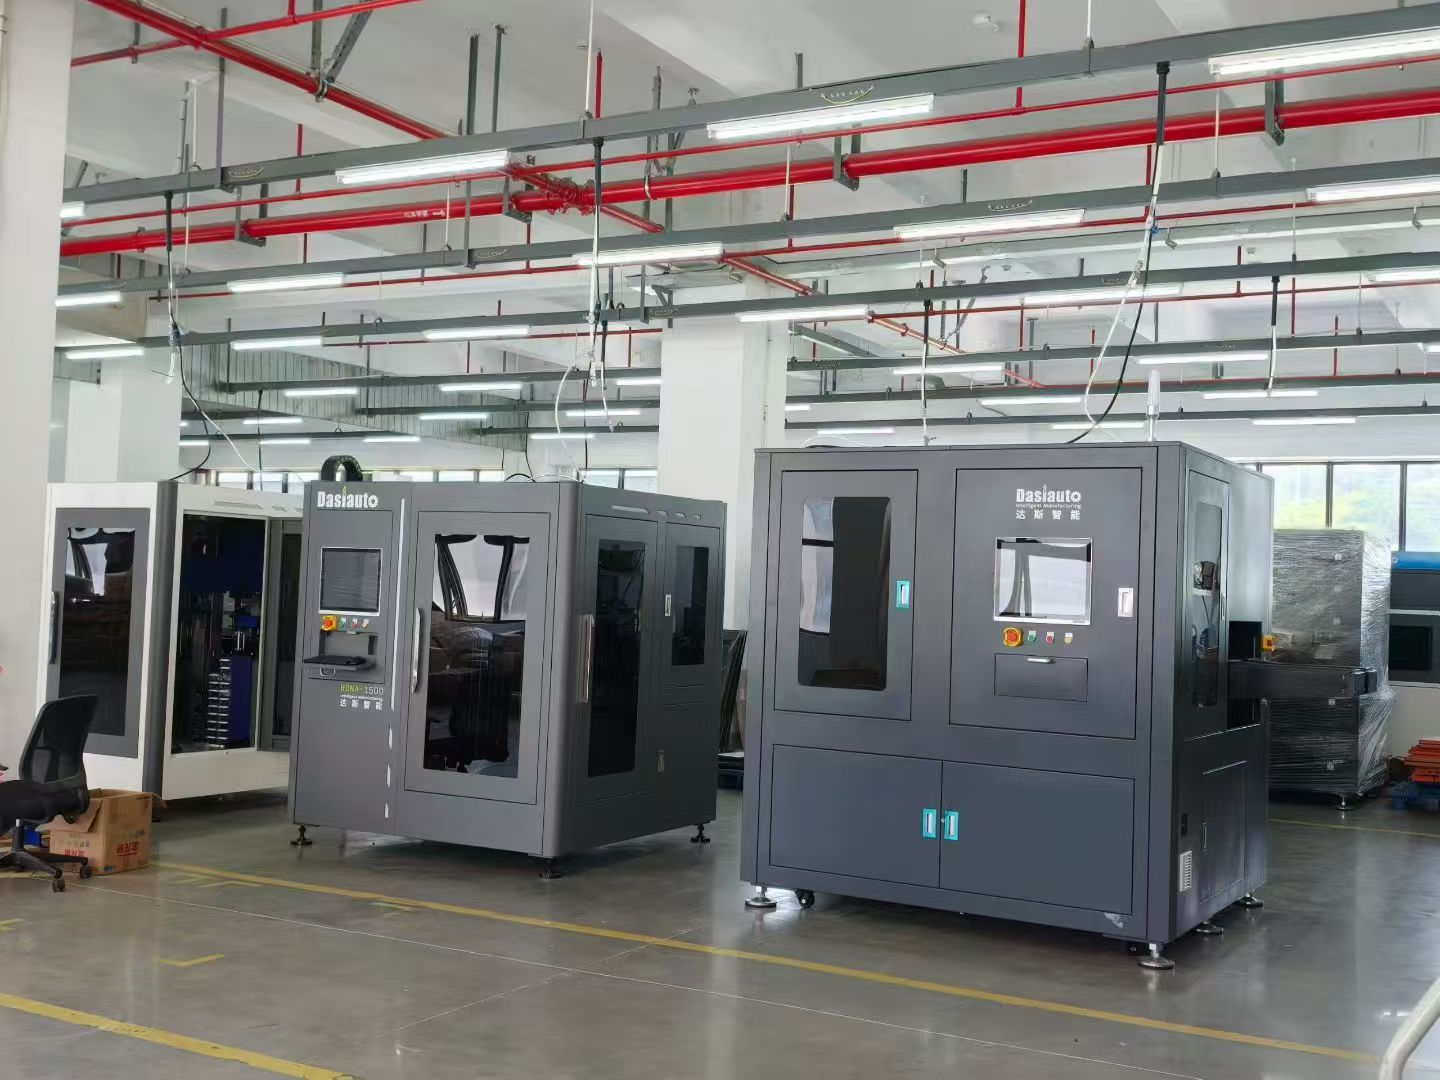
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Es necesario probar muestras para el pretratamiento de herramientas de corte antes del recubrimiento?
En la mayoría de los casos, sí. Las pruebas con muestras confirman si el abrasivo elegido, el intervalo de presión, el método de fijación y el tiempo de ciclo pueden producir el estado superficial y la respuesta del filo requeridos antes de fijar el proceso para producción.
¿Puede una máquina procesar distintos tipos de herramientas, como plaquitas, brocas y fresas?
Sí, siempre que la máquina tenga fijaciones adecuadas, gestión de recetas y suficiente flexibilidad en el ángulo de la boquilla o el control de movimiento. La producción mixta es habitual, pero la repetibilidad depende de lo bien que se presente cada familia de herramientas al chorro.
¿Qué datos del proceso debe preparar el comprador antes de solicitar una cotización?
Los datos más útiles son los planos de las herramientas, el grado del sustrato, el estado posterior al rectificado, el estado objetivo del filo, la ruta de recubrimiento, la producción esperada y los modos de fallo conocidos, como una adherencia débil o el astillado prematuro. Esos datos facilitan determinar si la aplicación requiere una cámara estándar, una plataforma flexible de R&D o una célula automatizada de mayor precisión.
¿Cuánto suelen durar la instalación y la puesta en marcha?
El plazo depende del grado de estandarización de la máquina y de cuánta validación de aplicación quede pendiente. Una máquina sencilla por lotes suele ponerse en marcha más rápido que un sistema multieje personalizado que requiere desarrollar recetas, ajustar fijaciones y realizar pruebas de aceptación con varios tipos de herramientas.
¿Qué consumibles y repuestos son más importantes en este proceso?
Los principales elementos recurrentes son los medios abrasivos, las boquillas, las mangueras, las juntas, las piezas de desgaste de la bomba, los componentes de protección de la cabina y los elementos para gestionar lodos. En el pretratamiento de precisión, deben vigilarse especialmente los consumibles que afectan al patrón del chorro, el estado de la suspensión y la estabilidad de la presión.
¿Cómo debe evaluarse el servicio posventa para un proyecto de tratamiento de herramientas previo al recubrimiento?
El servicio posventa debe evaluarse en función de la continuidad del proceso y no solo de la reparación de la máquina. El servicio más útil suele incluir la planificación de repuestos, la reposición de abrasivos, la nueva formación de los operarios cuando cambien los productos y ayuda para volver a validar recetas tras cambios en las herramientas, el sustrato o los recubrimientos.