Respuesta rápida
La preparación de superficies antes del recubrimiento consiste en limpiar y acondicionar de forma controlada un sustrato para que la pintura, el recubrimiento en polvo, el chapado, la unión o el recubrimiento de conversión se adhieran de manera uniforme. En los sistemas de chorreado húmedo, el abrasivo suspendido en agua se acelera con aire comprimido para eliminar óxidos, cascarilla ligera, residuos y pequeñas rebabas, a la vez que se obtiene una superficie uniforme. En muchas piezas de precisión, esta combinación mejora la uniformidad del recubrimiento posterior, reduce el polvo en suspensión frente al chorreado en seco y permite obtener resultados repetibles mediante una presión, una concentración de suspensión y un control del movimiento estables.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión abrasiva para limpieza y acondicionamiento superficial |
| Comportamiento de la presión | Presión de chorreado normalmente controlada, de baja a media |
| Resultado superficial | Acabado técnico uniforme, adecuado para muchas vías de recubrimiento |
| Polvo | Poco polvo en suspensión, ya que el agua transporta los medios abrasivos |
| Usos principales | Eliminación de óxido, desincrustado ligero, pretratamiento e igualación estética |
| Plazo de entrega | El plazo habitual varía según la automatización, los utillajes y la integración en la línea |
Qué es la preparación de superficies antes del recubrimiento
La preparación de superficies antes del recubrimiento es el proceso de llevar un sustrato metálico, de vidrio o de ingeniería a un estado definido antes de aplicar una capa de acabado. Ese estado suele incluir la eliminación de óxidos, cascarilla, coloración térmica, partículas sueltas, residuos de laminación, películas antiguas, contaminación por manipulación y pequeños defectos en los bordes, además de crear una textura o condición de energía superficial que favorezca una adhesión fiable del recubrimiento.
En la práctica industrial, la expresión abarca varias familias de procesos. Entre ellas se encuentran la limpieza con disolventes y alcalina, el lavado por pulverización acuosa, el fosfatado, el recubrimiento de conversión, el chorreado abrasivo, la abrasión manual, el acabado vibratorio y el decapado. El chorreado húmedo forma parte de la familia de tratamientos superficiales abrasivos, pero, a diferencia del chorreado en seco, utiliza una suspensión abrasiva acuosa, lo que modifica el contacto del abrasivo con el sustrato y la forma en que la planta gestiona el polvo, la calidad del acabado y la estabilidad del proceso.
Por qué el pretratamiento para recubrimiento es más que una simple limpieza
Una pieza puede parecer limpia a simple vista y, aun así, estar mal preparada para el recubrimiento. Las películas finas de óxido, las capas refundidas por el corte láser, las decoloraciones muy adheridas o una rugosidad irregular pueden crear puntos débiles en el sistema de recubrimiento. Por eso, la preparación de superficies antes del recubrimiento se evalúa no solo por su aspecto, sino también por sus efectos sobre la adhesión, la cobertura, la resistencia a la corrosión y la reproducibilidad entre lotes.
Tanto para el recubrimiento en polvo como para la pintura líquida, el objetivo no es alcanzar la máxima rugosidad, sino conseguir una superficie lo bastante limpia, activa y uniforme para el acabado especificado. En los componentes de precisión, un pretratamiento demasiado agresivo puede crear sus propios problemas: dañar las caras estéticas, modificar las dimensiones de la pieza en los bordes o dejar un perfil innecesariamente áspero.
El chorreado húmedo dentro de la familia de tratamientos superficiales
El chorreado húmedo suele elegirse cuando las fábricas necesitan combinar limpieza e igualación superficial controlada. Se dirige a la pieza una suspensión de agua y medios abrasivos para eliminar la contaminación mediante microerosión, en lugar de depender únicamente de la química. La fase acuosa reduce gran parte del polvo en suspensión asociado a los sistemas de medios secos y tiende a moderar el impacto del abrasivo.
Esta acción más moderada puede ser útil cuando la línea de producción necesita un perfil de anclaje uniforme en lugar de una rugosidad intensa. Muchas rutas de pretratamiento requieren una superficie uniforme y repetible entre lotes, más que una agresividad máxima sobre cada pieza.
Ventajas principales del pretratamiento antes de pintar, recubrir o chapar
Una ventaja es el funcionamiento con poco polvo. Al transportar el agua el abrasivo, el entorno del proceso suele tener menos polvo libre que el chorreado en seco, lo que puede facilitar la visibilidad y la limpieza alrededor del equipo.
Una segunda ventaja es que el acabado se desarrolla de forma más uniforme. Como el impacto está amortiguado, el chorreado húmedo suele producir una textura más fina y controlada en piezas mecanizadas, estampadas, forjadas o fabricadas mediante fabricación aditiva. Esto resulta útil cuando la preparación de superficies antes del recubrimiento debe limpiar la pieza sin dejar marcas de chorreado muy visibles.
Una tercera ventaja es que reduce el riesgo de impregnación de abrasivo en algunas superficies sensibles. La película de agua puede ayudar a limitar la incrustación de partículas frente a condiciones de contacto en seco más agresivas, algo relevante si el sistema de recubrimiento es fino o si el aspecto estético es importante.
Una cuarta ventaja es la uniformidad de la adhesión del recubrimiento . La estabilidad de las variables del proceso ayuda a crear condiciones de pretratamiento más uniformes entre piezas, lo que favorece un rendimiento predecible en el acabado posterior.
Un pretratamiento eficaz elimina lo que interfiere con el recubrimiento y deja únicamente una superficie controlada y repetible.
Cómo funciona la preparación de superficies antes del recubrimiento
La preparación de superficies antes del recubrimiento mediante chorreado húmedo funciona como un sistema integrado, no como un proceso aislado de boquilla. La calidad de la interfaz final del recubrimiento depende de la preparación de la suspensión, la energía de chorreado, la geometría de la boquilla, la manipulación de las piezas, la eficiencia de recuperación y la lógica de control. Si cualquiera de estos elementos se desvía, la superficie puede seguir pareciendo aceptable mientras la calidad real del pretratamiento se vuelve irregular.
Preparación de la suspensión y suspensión del abrasivo
El proceso comienza mezclando agua y medios abrasivos en un depósito para formar una suspensión en circulación. La agitación mantiene el abrasivo en suspensión y estabiliza el chorro durante el ciclo. Si la concentración es demasiado baja, la eliminación de óxido se ralentiza y el acabado puede quedar irregular. Si es demasiado alta, la limpieza puede resultar más agresiva de lo previsto y aumenta el desgaste de bombas, mangueras y boquillas.
El tamaño de grano del abrasivo se elige según la dureza del sustrato, el tipo de contaminación, la geometría y el acabado deseado. Los tamaños finos son habituales cuando la línea prepara superficies visibles o de precisión para pintura o recubrimientos funcionales finos. Se utilizan tamaños algo más gruesos cuando hay que eliminar cascarilla ligera o decoloraciones persistentes antes de una etapa de tratamiento posterior.
Aceleración por aire comprimido y comportamiento del impacto
En la pistola de chorreado, el aire comprimido acelera la suspensión y forma el patrón de pulverización. Las partículas impactan en la pieza con energía suficiente para romper y eliminar óxidos, residuos y rebabas frágiles de los bordes. Como el abrasivo llega en una fase acuosa, el impacto es menos brusco que el de una corriente abrasiva seca y suele dejar un efecto de pretratamiento más liso y uniforme.
El diámetro de la boquilla, la distancia de trabajo y el ángulo de impacto determinan la velocidad de eliminación local. Se suele utilizar una incidencia casi perpendicular cuando se necesita una limpieza más intensa, mientras que los ángulos oblicuos pueden ser mejores para difuminar la superficie o preservar las caras visibles delicadas.
Movimiento de la pieza, movimiento de la boquilla y control de exposición
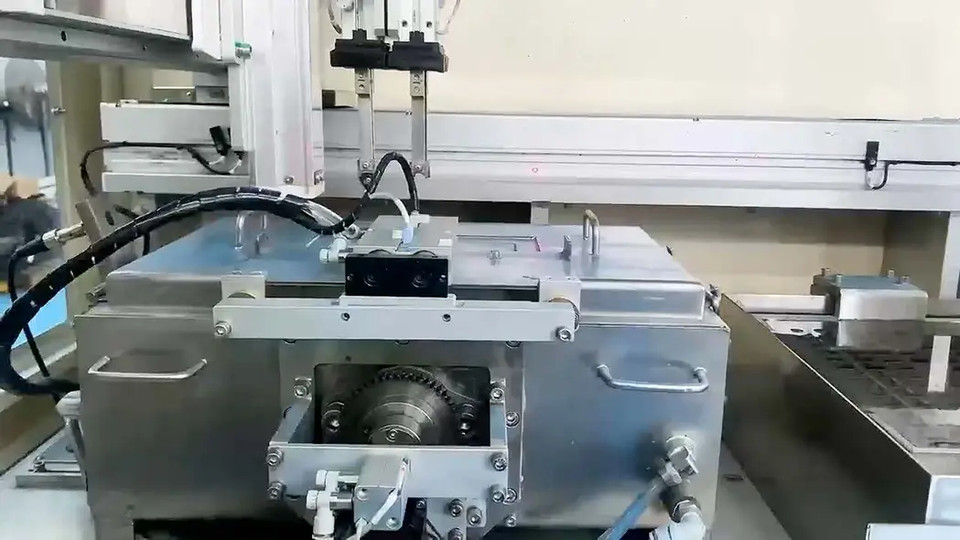
La calidad del pretratamiento depende de la exposición uniforme de la superficie. En una cabina sencilla, el operario puede colocar la pieza manualmente. En un sistema de producción, la pieza puede girar, indexarse o desplazarse bajo boquillas fijas, que también pueden moverse en ejes programados.
Esto es importante porque las piezas complejas rara vez presentan una contaminación uniforme. Un soporte soldado, una carcasa de fundición o un panel cortado con láser puede tener bordes, esquinas, huecos y zonas estéticas que requieran distintos tiempos de exposición. Los sistemas de chorreado húmedo preparados para producción gestionan esa variación mediante recetas, utillajes y movimientos controlados, en lugar de depender únicamente del criterio del operario.
Recuperación de la suspensión en circuito cerrado y sedimentación
Tras impactar la corriente abrasiva en la pieza, la suspensión usada vuelve al circuito de recuperación. Este circuito debe separar los finos metálicos eliminados, los medios rotos, los lodos y los residuos de tamaño excesivo para que la suspensión activa siga siendo predecible. Si se acumulan contaminantes, el chorreado se vuelve inestable y el resultado del pretratamiento se desvía del intervalo cualificado.
Por eso, en producción, la sedimentación automática de los residuos abrasivos y una descarga práctica no son simples comodidades. Afectan directamente al tiempo de actividad, al aprovechamiento de los medios y a la reproducibilidad en ciclos prolongados.
Gestión de la niebla y limpieza de la cámara
El chorreado húmedo reduce notablemente el polvo seco, pero no elimina los problemas ambientales de la cámara. La niebla de agua, las salpicaduras y las gotas en suspensión siguen requiriendo una gestión adecuada mediante la extracción y el diseño del cerramiento. Una visibilidad estable ayuda al operario a confirmar la cobertura, mientras que el control de la humedad alrededor de la cámara reduce la carga de limpieza cerca de operaciones de mecanizado o recubrimiento adyacentes.
Cuando la línea de pretratamiento alimenta directamente una operación de pintura o de recubrimiento de conversión, la limpieza local es aún más importante. La pulverización excesiva y los residuos no controlados alrededor de la máquina pueden socavar las ventajas de producción logradas dentro de la cabina.
Control de presión PID y uniformidad mediante recetas
La estabilidad de la presión es uno de los factores principales para lograr una repetibilidad en circuito cerrado. Incluso pequeños cambios en la presión de chorreado pueden alterar la textura superficial, la velocidad de eliminación de óxido y la pérdida local de material. En producción, estos cambios pueden manifestarse más adelante como diferencias en el aspecto del recubrimiento o variaciones de adhesión.
El control PID mantiene la presión de chorreado cerca del valor de consigna a pesar de perturbaciones normales, como el desgaste de la boquilla o las fluctuaciones del aire aguas arriba. La gestión de recetas en la HMI permite almacenar conjuntos de parámetros validados por familia de piezas, en consonancia con las prácticas de fabricación estructuradas conforme a la norma de gestión de la calidad ISO 9001.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente baja o media, ajustada al sustrato y al nivel de contaminación | Determina la intensidad de limpieza y la agresividad del pretratamiento |
| Concentración de la suspensión | Relación agua/abrasivo controlada por volumen o peso | Afecta a la velocidad de eliminación, la uniformidad del acabado y la carga de la bomba |
| Tamaño de partícula del abrasivo | Granulometría fina o media elegida para equilibrar limpieza y texturizado | Influye en el perfil de anclaje y el acabado estético |
| Caudal de aire y tamaño de boquilla | Dimensionados según el volumen de la cámara y la anchura de cobertura necesaria | Influyen en la estabilidad del patrón y el rendimiento |
| Distancia de trabajo | Controlada mediante recetas para cada familia de piezas | Cambia la densidad de energía y la uniformidad entre lotes |
| Ángulo de la boquilla | Perpendicular u oblicuo según la geometría y los requisitos del recubrimiento | Ayuda a actuar sobre el óxido o la coloración sin excederse en el tratamiento |
| Consumo de medios | Depende de la tasa de fractura, la carga de contaminación y la eficiencia de recuperación | Determina los costes de funcionamiento y los intervalos de mantenimiento |
| Sistema de control | Control de presión PID, recetas HMI, alarmas y supervisión de la recuperación | Favorece una preparación de superficies antes del recubrimiento repetible |
Preparación de superficies antes del recubrimiento frente al chorreado en seco y otros métodos
Al comparar métodos de pretratamiento, los ingenieros suelen buscar un equilibrio entre la capacidad de limpieza, el control del acabado, el entorno de trabajo y el rendimiento del recubrimiento posterior. El chorreado húmedo no es siempre superior. Por ejemplo, para desincrustar estructuras pesadas pueden seguir siendo preferibles métodos en seco más agresivos. Sin embargo, en muchas piezas de precisión y tareas de pretratamiento de intensidad media, la comparación suele favorecer el chorreado húmedo, ya que puede limpiar y acondicionar la superficie en una sola etapa controlada.
| Criterio de evaluación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo en suspensión | Bajo, porque el agua transporta el abrasivo | Alto, salvo que el sistema de captación sea muy eficaz | Moderado en cabinas cerradas de granallado de pretensado | Poco polvo en suspensión, aunque sigue siendo necesario gestionar la suspensión o el compuesto |
| Control de la textura superficial | Fina y uniforme; adecuada para muchas interfaces de recubrimiento | Más agresiva y más fácil de llevar a una rugosidad excesiva | No está concebido principalmente para el pretratamiento de recubrimientos | Efecto de alisado amplio, con selectividad local limitada |
| Riesgo de incrustación de medios | Menor en muchos sustratos sensibles | Mayor en algunas superficies blandas o dúctiles | Depende de los medios y del objetivo | Normalmente bajo, pero no está diseñado para controlar perfiles de anclaje |
| Repetibilidad del pretratamiento | Alta con recetas, control del movimiento y suspensión estable | Buena, pero más sensible al polvo y a la técnica del operario | Alta para objetivos de granallado de pretensado, no para limpieza general | Buena para lotes grandes, menor en caras críticas |
| Gestión medioambiental | Requiere recuperar la suspensión y gestionar los sedimentos | Requiere contener los medios secos y extraer el polvo | Requiere clasificar y contener los medios | Requiere gestionar las aguas residuales o los compuestos |
| Uso más adecuado | Limpieza de precisión y pretratamiento para recubrimiento | Limpieza intensa, decapado y rugosidad | Tratamiento para mejorar el comportamiento a fatiga | Alisado de lotes y suavizado de bordes |
| Resultado de acabado habitual | Limpieza equilibrada y perfil uniforme | Textura más marcada y eliminación rápida de material en trabajos pesados | Patrón de hoyuelos con tensiones residuales | Alisado general por contacto con los medios |
El chorreado en seco sigue siendo útil cuando la pieza es robusta y el objetivo es eliminar mucho material rápidamente. Se suele elegir para eliminar corrosión gruesa, cascarilla y capas superficiales, sobre todo cuando el refinamiento estético no es importante. Sin embargo, en las líneas de recubrimiento que procesan componentes mecanizados o fabricados de menor tamaño, los métodos en seco pueden dejar un acabado más áspero de lo necesario y aumentar la carga de limpieza.
El granallado de pretensado merece compararse porque también proyecta medios contra la superficie, pero su finalidad principal es distinta. Es sobre todo un proceso de fortalecimiento mecánico asociado a tensiones residuales controladas, tal como se explica en los fundamentos del granallado de pretensado, y no un método general de pretratamiento para mejorar la adhesión del recubrimiento.
El acabado vibratorio también puede preparar piezas antes del acabado, especialmente cuando hay que alisar de forma general grandes lotes de componentes pequeños. Su limitación es la selectividad. Cuando solo algunas superficies necesitan limpieza o se requiere un perfil de anclaje uniforme sin un redondeo incontrolado de los bordes, el chorreado húmedo resulta más fácil de dirigir y validar.
En cuanto a la terminología, la relación general entre estos métodos queda bien resumida en los fundamentos del chorreado abrasivo, pero la selección para producción siempre debe basarse en el sustrato, el sistema de recubrimiento y la geometría de la pieza, no solo en la denominación.
Especificaciones clave que conviene evaluar antes de comprar
Los equipos de compras suelen centrarse primero en el tamaño de la cámara, pero la preparación de superficies antes del recubrimiento suele depender más del control del proceso que del volumen de la cabina. Es importante elegir un cerramiento del tamaño adecuado, aunque las preguntas más relevantes son cómo de uniformemente puede el equipo crear la interfaz requerida para el recubrimiento.
Intervalo de presión de chorreado
La máquina debe mantener un intervalo de presión estable y adecuado al sustrato y al nivel de contaminación. Para un pretratamiento fino, la estabilidad dentro del intervalo de trabajo importa más que la presión máxima anunciada, porque el rendimiento del recubrimiento depende más de la uniformidad que de la fuerza bruta.
Precisión de los ejes de movimiento y control de trayectoria
Si las piezas tienen orificios, nervios, esquinas o zonas estéticas, el movimiento de la boquilla y de la pieza resulta fundamental para la calidad del pretratamiento. Las trayectorias controladas por servomotor reducen la exposición excesiva en superficies fáciles de limpiar y la exposición insuficiente en zonas hundidas. Conviene revisar si el equipo depende de una presentación manual, utillajes indexados, manipulación giratoria o movimientos multieje.
Rendimiento y tiempo de ciclo real
El tiempo de ciclo debe incluir la carga, la selección de la receta, el chorreado, el escurrido, la inspección, la descarga y el restablecimiento del circuito de recuperación. Un periodo de chorreado breve puede inducir a error si la lógica de cambio es lenta o los utillajes son incómodos. La métrica adecuada es el número de piezas aptas para el recubrimiento que se obtienen por hora.
Espacio ocupado y servicios de planta
El aire comprimido, el suministro eléctrico, la gestión del agua, el drenaje, el espacio de mantenimiento y la retirada de lodos afectan a la viabilidad de la instalación. Una máquina compacta puede seguir siendo inadecuada si el acceso de servicio está bloqueado o si el circuito de recuperación es difícil de limpiar dentro del espacio disponible.
Gestión de recetas y permisos en la HMI
En plantas que trabajan con varias familias de piezas, la HMI debe almacenar recetas validadas y permitir un acceso controlado a los operarios. Los permisos jerárquicos ayudan a mantener los parámetros de pretratamiento dentro del intervalo aprobado, reducen las variaciones entre turnos y respaldan una disciplina de proceso trazable.
Control de niebla y gestión de residuos abrasivos
La visibilidad, el equilibrio de extracción, la limpieza de las ventanas y la descarga de sedimentos influyen mucho en la productividad diaria. Conviene preguntar con qué frecuencia se necesita una limpieza manual, cómo se separa el abrasivo usado y cuánto tarda la máquina en recuperar condiciones estables tras el mantenimiento.
Seguridad, ergonomía y facilidad de mantenimiento
Los enclavamientos de puertas, las paradas de emergencia, el sellado de la cámara, la altura ergonómica de carga y el aislamiento de servicios son puntos habituales de revisión. También es importante poder acceder a bombas, boquillas, válvulas y separadores para el mantenimiento, ya que las tareas difíciles suelen reducir el tiempo real de actividad.
Aplicaciones en distintos sectores
La preparación de superficies antes del recubrimiento está presente en casi todos los sectores que aplican pintura, recubrimientos en polvo, capas de conversión, chapados o acabados adhesivos. La contaminación varía de un sector a otro, pero el objetivo es el mismo: proporcionar una superficie uniforme y lista para el recubrimiento sin añadir rugosidad incontrolada ni retrabajo.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas y carburo | Plaquitas, brocas, fresas de extremo | Limpia las zonas de los filos y estabiliza el estado de las aristas antes del recubrimiento |
| Eliminación de rebabas de piezas metálicas | Mecanizado de precisión y estampación | Soportes, carcasas, clips y cuerpos de válvula | Elimina restos de rebabas que interfieren con la cobertura de los bordes |
| Eliminación de cascarilla de piezas forjadas o barras | Forja y procesamiento del acero | Accesorios forjados, barras y piezas tratadas térmicamente | Elimina el óxido antes del recubrimiento o del mecanizado posterior |
| Pretratamiento antes del recubrimiento | Automoción, ferretería y electrodomésticos | Conjuntos soldados, piezas de chapa y envolventes | Crea un sustrato más uniforme para pintura o recubrimiento en polvo |
| Posprocesado de piezas AM | Fabricación aditiva | Soportes impresos, colectores y piezas casi terminadas | Reduce las partículas sueltas e iguala los picos de la superficie |
| Granallado de piezas metálicas | Fabricación de componentes mecánicos | Muelles, engranajes y determinadas piezas estructurales | Aplica un impacto controlado cuando las hojas de ruta especifican granallado de pretensado |
| Mateado de vidrio | Productos decorativos y multimaterial | Cubiertas, paneles y componentes de visualización | Produce un acabado mate antes del recubrimiento o el montaje |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, carcasas y piezas metálicas estéticas | Favorece superficies visibles lisas antes del acabado final |
En la fabricación con pintura y recubrimiento en polvo, el pretratamiento suele determinar si los defectos del recubrimiento se originan antes o después. Si el sustrato llega al acabado con una eliminación de óxido irregular o rebabas residuales en los bordes, la línea puede mostrar más adelante fallos prematuros o falta de uniformidad visible. Por eso muchas plantas evalúan el chorreado húmedo para el pretratamiento de recubrimientos como una etapa de producción diferenciada, en lugar de considerarlo una tarea de limpieza genérica.
La fabricación de herramientas de corte es otro caso en el que se solapan la preparación y el acabado funcional. Puede ser necesario limpiar las zonas de los filos y modificarlas de forma controlada antes del recubrimiento, por lo que la preparación de superficies antes del recubrimiento puede relacionarse directamente con el redondeo de aristas de herramientas de corte cuando la vida útil de la herramienta depende del estado del filo antes de la deposición PVD o CVD.
La fabricación aditiva plantea otro reto de pretratamiento, porque la geometría suele ser compleja y la rugosidad muy variable. El chorreado húmedo puede ayudar a eliminar partículas poco adheridas y uniformar la superficie exterior antes de aplicar imprimación, pintura u otro acabado secundario, siempre que el proceso se valide para paredes delgadas y detalles finos.
Guía para seleccionar equipos
La elección del equipo depende de la escala de producción, la geometría, los requisitos del recubrimiento y la variabilidad de la contaminación de entrada. Una línea que prepara paneles cortados con láser para el recubrimiento en polvo no necesita la misma configuración que una célula que procesa carcasas mecanizadas complejas con caras estéticas. Por eso, conviene abordar la selección del equipo como una matriz de tipo de pieza, rendimiento y requisitos de control.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula robotizada de laboratorio a escala de R&D | Ensayos, muestras y desarrollo de procesos | Piezas complejas pequeñas o medianas | Alto | Desarrollo de recetas, validación del pretratamiento y pruebas de piezas nuevas |
| Máquina de chorreado húmedo de pieza única | Volumen bajo o medio | Piezas individuales pequeñas o medianas | Medio-alto | Piezas estéticas y preparación cuidadosa pieza a pieza |
| Cabina estándar de una cámara para lotes | Producción rutinaria por lotes | Piezas repetitivas pequeñas o medianas | Medio | Pretratamiento general para recubrimiento y limpieza uniforme |
| Sistema de producción de doble cámara | Rendimiento medio o alto | Piezas repetitivas pequeñas o medianas | Medio | Carga y chorreado solapados para aumentar la utilización |
| Sistema de precisión multieje con servomotores | Producción centrada en la precisión | Geometrías complejas pequeñas | Muy alto | Cobertura controlada en piezas críticas o con superficies mixtas |
| Sistema específico para formas complejas | Células de producción diseñadas a medida | Piezas complejas medianas | Alto | Carcasas, huecos, piezas curvas y exposición desde varios ángulos |
| Máquina para piezas con forma de placa | Trabajo con piezas planas y en forma de panel | Piezas planas medianas o grandes | Medio-alto | Piezas de chapa, cubiertas, caras decorativas y paneles listos para recubrimiento |
| Línea para barras redondas o material en barras | Procesamiento semicontinuo | Piezas cilíndricas largas | Medio | Desincrustado de barras y acondicionamiento superficial circunferencial |
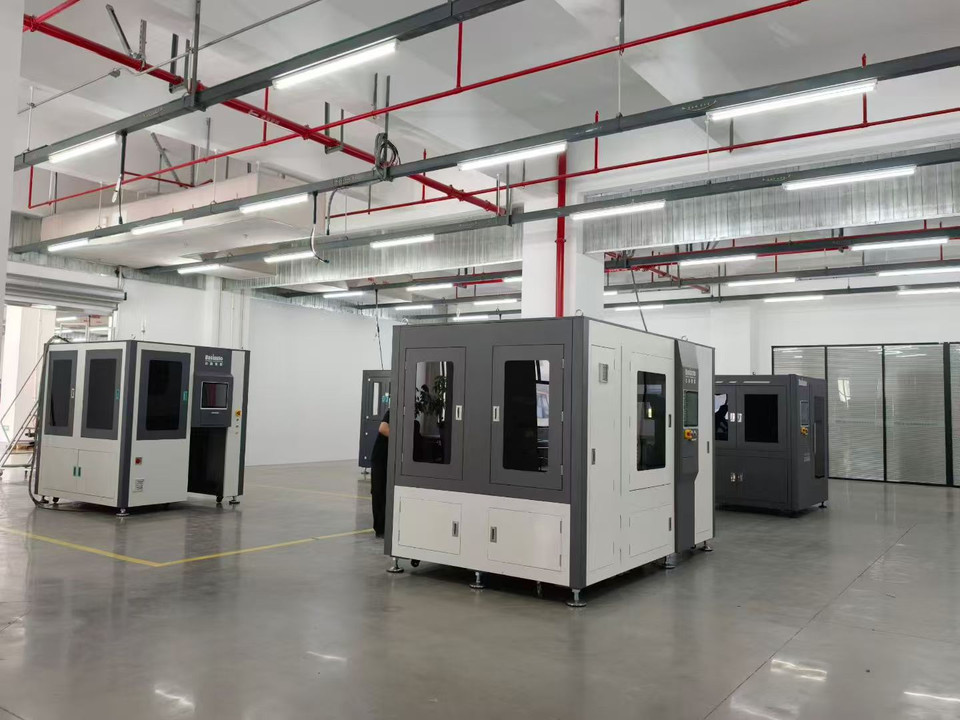
Una máquina orientada a R&D suele ser el punto de partida adecuado para nuevos proyectos de recubrimiento, porque hay que validar el tamaño del abrasivo, el ángulo de la boquilla, el tiempo de exposición y el acabado objetivo antes de cerrar la ruta de producción. En ese papel, el equipo de chorreado húmedo robotizado RB-6 es adecuado para ensayos, carga flexible y desarrollo de ventanas de proceso, más que para maximizar el volumen de producción.
Para el trabajo por lotes ya establecido, una cabina estándar suele ser la solución de referencia más práctica. Una cabina de producción de una cámara es adecuada para familias repetitivas cuyas recetas ya se conocen, mientras que una arquitectura de doble cámara resulta atractiva cuando es necesario solapar la carga y el chorreado para reducir los tiempos de inactividad entre ciclos.
En determinadas rutas de fabricación, también se pueden combinar las líneas de pretratamiento para recubrimiento con etapas de conversión química. Cuando el plan de proceso requiere tanto el chorreado como el fosfatado de forma secuencial, una línea combinada, como el equipo de chorreado húmedo y fosfatado , puede ser una opción adecuada desde el punto de vista del flujo de trabajo, siempre que la planta tenga especificaciones de pretratamiento y capacidad de mantenimiento claramente definidas.
Costes, plazos de entrega y retorno de la inversión
El coste de los equipos para la preparación de superficies antes del recubrimiento depende menos de las dimensiones exteriores de la cabina que del control del proceso integrado en el sistema. La regulación de presión, el número de ejes, el diseño de los utillajes, la recuperación de la suspensión, la gestión de la niebla, la arquitectura de la HMI y los materiales de fabricación influyen tanto en el precio de compra como en la estabilidad a largo plazo del proceso de pretratamiento.
Principales factores de coste
El primer factor importante es la dificultad de la aplicación. Una línea que prepara estampaciones sencillas para el recubrimiento en polvo suele necesitar menos automatización que otra que procesa piezas mecanizadas variadas con caras visibles críticas. El segundo factor es la presentación de las piezas: la manipulación manual, los utillajes indexados, las mesas con servomotor y la carga robotizada sitúan el proyecto en distintas categorías de ingeniería.
La selección del abrasivo es otra variable de coste. Los medios más baratos por kilogramo no siempre ofrecen el menor coste total si se fracturan rápidamente, generan una textura inestable o aumentan el desgaste del circuito de suspensión. El rendimiento de los medios debe evaluarse junto con su comportamiento en la recuperación y el efecto de pretratamiento necesario.
Estructura habitual de los plazos de entrega
Los plazos de entrega suelen ser más cortos para las plataformas de cabina estándar y más largos para las células de producción personalizadas. La validación de muestras, el diseño de utillajes, el desarrollo de trayectorias, la revisión de servicios y la aceptación en fábrica amplían el calendario de los proyectos de ingeniería. Por eso, al comparar proveedores, conviene separar el tiempo hasta que la máquina está lista del tiempo hasta que el proceso está preparado.
La instalación y la puesta en marcha también merecen una línea propia en el calendario. El equipo puede estar montado y conectado eléctricamente antes de que las recetas, los procedimientos de carga y los criterios de inspección estén completamente ajustados para obtener un pretratamiento estable.
Criterios de retorno de la inversión en equipos de pretratamiento
El retorno de la inversión en equipos para la preparación de superficies antes del recubrimiento suele proceder de varias fuentes a la vez. Una es la reducción directa de mano de obra frente a la abrasión manual o la limpieza a mano. Otra es la mejora de la calidad del recubrimiento a la primera, gracias a una mayor uniformidad del sustrato.
También se obtiene valor al reducir el retrabajo, los problemas de cobertura en los bordes y el rechazo de piezas estéticas, y al estabilizar el aspecto del recubrimiento entre lotes. En algunas fábricas, estas mejoras de calidad superan el ahorro visible de mano de obra, porque el coste de los defectos se acumula en el acabado posterior, la inspección y las devoluciones de clientes, no en el propio departamento de pretratamiento.
Por qué las pérdidas de calidad deben incluirse en el cálculo del retorno
Un proceso manual o inestable puede parecer económico si el análisis solo considera las horas de trabajo del operario. Esa perspectiva suele pasar por alto pérdidas ocultas, como una rugosidad irregular, contaminación no detectada, retoques repetidos, demoras en la liberación de la inspección o una adhesión deficiente que solo se descubre después del recubrimiento. Por eso, un cálculo realista del retorno compara el rendimiento total de producción, no solo el coste de los medios de chorreado y la mano de obra en el puesto de limpieza.
En las líneas diseñadas a medida, la decisión también depende de la flexibilidad del proceso. Si una máquina puede procesar con fiabilidad varias familias de piezas mediante recetas guardadas, su valor económico puede superar al de un sistema más sencillo, con menor precio de compra pero mayor variabilidad en los ajustes.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos permite integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe establecerse mediante ensayos representativos de muestras. DasiAuto presta asistencia para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Cómo pueden confirmar los compradores que la preparación de superficies antes del recubrimiento cumplirá las especificaciones del recubrimiento?
La mayoría de los proyectos comienza con ensayos de muestras en piezas de producción reales o cupones representativos. Así, la fábrica puede evaluar la eliminación de óxido, el aspecto de la superficie, el comportamiento de la adhesión del recubrimiento y la viabilidad del tiempo de ciclo antes de definir el alcance final del equipo.
¿Es adecuado el chorreado húmedo para el pretratamiento tanto de recubrimientos en polvo como de pintura líquida?
Sí, siempre que el tamaño del abrasivo, la intensidad del chorreado y la ruta de limpieza posterior se ajusten al sistema de recubrimiento. El objetivo correcto es obtener una superficie uniforme y lista para el recubrimiento, no la textura más agresiva posible.
¿Qué información debe preparar un comprador antes de solicitar un presupuesto?
Entre los datos útiles se incluyen los planos de las piezas, el material del sustrato, el estado actual de contaminación, el tipo de recubrimiento, el rendimiento necesario, los servicios disponibles y los criterios de aceptación del acabado o la adhesión. Las fotografías de defectos habituales y las normas sobre el aspecto deseado también pueden acortar la fase de validación.
¿Cuánta personalización suele necesitar una línea de preparación de superficies antes del recubrimiento?
Las cabinas estándar cubren muchas aplicaciones rutinarias, pero a menudo se personalizan los utillajes, las trayectorias de movimiento, la disposición de las boquillas y los detalles de recuperación para cada familia de piezas. La necesidad de personalización aumenta cuando la línea debe procesar geometrías complejas, modelos variados o superficies estéticas.
¿Qué formación de operarios suele ser necesaria tras la instalación?
Los operarios suelen necesitar formación sobre la selección de recetas, los métodos de carga, el mantenimiento de la suspensión, la inspección de boquillas, la limpieza de la cámara y la resolución de problemas rutinarios. El personal de mantenimiento también debe conocer los componentes de desgaste, la retirada de sedimentos y los intervalos de servicio del circuito de recuperación para que la calidad del pretratamiento se mantenga estable con el tiempo.
¿Cuándo ofrece el pretratamiento automatizado de superficies el retorno de la inversión más rápido?
El retorno suele ser más rápido cuando el pretratamiento manual es irregular, requiere mucha mano de obra o está asociado a defectos de recubrimiento costosos en piezas de valor medio o alto. El caso económico mejora aún más cuando un pretratamiento estable reduce el retrabajo, mejora la calidad del recubrimiento a la primera y reduce el rechazo por fallos de adhesión o de aspecto.