Réponse rapide
La préparation de surface avant revêtement consiste à nettoyer et à conditionner le substrat de manière maîtrisée afin que la peinture, le revêtement en poudre, le placage, le collage ou le revêtement de conversion adhèrent de façon régulière. Dans les systèmes de sablage humide, les abrasifs en suspension dans l’eau sont accélérés par l’air comprimé pour éliminer les oxydes, les légères couches de calamine, les résidus et les petites bavures, tout en obtenant une surface uniforme. Pour de nombreuses pièces de précision, cette combinaison améliore la régularité du revêtement en aval, réduit les poussières en suspension par rapport au sablage à sec et favorise des résultats répétables grâce à la stabilité de la pression, de la concentration de la suspension et des mouvements.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage humide / sablage en suspension pour le nettoyage et le conditionnement de surface |
| Comportement de la pression | Pression de sablage généralement maîtrisée, faible à moyenne |
| Résultat de surface | Finition technique uniforme adaptée à de nombreux procédés de revêtement |
| Niveau de poussières | Faible niveau de poussières en suspension, car les abrasifs sont transportés dans l’eau |
| Principales applications | Élimination des oxydes, décalaminage léger, prétraitement et uniformisation esthétique |
| Plage de délais | Le délai habituel varie selon l’automatisation, les montages et l’intégration à la ligne |
Qu’est-ce que la préparation de surface avant revêtement ?
La préparation de surface avant revêtement consiste à amener un substrat métallique, en verre ou élaboré à un état défini avant l’application d’une couche de finition. Cet état implique généralement l’élimination des oxydes, de la calamine, des couleurs de revenu, des particules libres, des résidus de laminage, des anciens films, des contaminations dues à la manutention et des petits défauts d’arête. Elle crée aussi une texture ou un état énergétique de surface favorable à une adhérence fiable du revêtement.
Dans l’industrie, cette expression recouvre plusieurs familles de procédés : nettoyage aux solvants ou alcalin, lavage par aspersion aqueuse, phosphatation, revêtement de conversion, sablage abrasif, abrasion manuelle, tribofinition et décapage. Le sablage humide appartient à la famille des traitements de surface abrasifs, mais, contrairement au sablage à sec, il utilise une suspension aqueuse. Cela modifie le contact des abrasifs avec le substrat ainsi que la gestion des poussières, de la qualité de finition et de la stabilité du procédé dans l’atelier.
Pourquoi le prétraitement avant revêtement ne se limite pas à un simple nettoyage
Une pièce peut sembler propre à l’œil tout en étant mal préparée au revêtement. De minces films d’oxyde, des couches resolidifiées après découpe laser, des décolorations fortement adhérentes ou une rugosité irrégulière peuvent créer des points faibles dans le système de revêtement. La préparation de surface avant revêtement s’évalue donc non seulement à l’aspect, mais aussi à son effet sur l’adhérence, la couverture, la résistance à la corrosion et la reproductibilité d’un lot à l’autre.
Pour le revêtement en poudre comme pour la peinture liquide, l’objectif n’est pas d’obtenir une rugosité maximale. Il faut une surface suffisamment propre, active et régulière pour la finition spécifiée. Sur les composants de précision, un prétraitement trop agressif peut endommager les faces d’aspect, modifier les dimensions aux arêtes ou laisser un profil inutilement marqué.
Le sablage humide parmi les procédés de traitement de surface
Le sablage humide est souvent choisi lorsque l’usine doit nettoyer et uniformiser la surface de manière contrôlée en une même opération. Une suspension d’eau et d’abrasifs est projetée sur la pièce pour éliminer les contaminants par micro-érosion, et pas uniquement par action chimique. La phase aqueuse réduit une grande partie des poussières en suspension associées aux systèmes à abrasifs secs et tend à modérer l’impact des abrasifs.
Cette action modérée peut être utile lorsque la ligne de production exige un profil d’ancrage uniforme plutôt qu’une rugosification importante. De nombreux procédés de prétraitement exigent une surface régulière et reproductible d’un lot à l’autre, davantage qu’une action maximale sur chaque pièce.
Principaux avantages du prétraitement avant peinture, revêtement ou placage
L’un des avantages est le fonctionnement à faible émission de poussières. L’eau transportant les abrasifs, l’environnement du procédé comporte généralement moins de poussières libres qu’en sablage à sec, ce qui peut améliorer la visibilité et faciliter le nettoyage autour de l’équipement.
Un deuxième avantage est l’obtention d’une finition plus uniforme. L’impact étant amorti, le sablage humide produit souvent une texture plus fine et mieux maîtrisée sur les pièces usinées, embouties, forgées ou fabriquées par fabrication additive. Cette caractéristique est utile lorsque la préparation avant revêtement doit nettoyer la pièce sans laisser de marques de sablage trop apparentes.
Un troisième avantage est la réduction du risque d’incrustation d’abrasifs sur certaines surfaces sensibles. Par rapport au contact plus agressif du sablage à sec, le film d’eau peut limiter l’incrustation des particules, un point pertinent lorsque le système de revêtement est mince ou que l’aspect compte.
Un quatrième avantage concerne la régularité de l’adhérence du revêtement . Des paramètres de procédé stables contribuent à uniformiser le prétraitement d’une pièce à l’autre et à rendre prévisible la finition en aval.
Un prétraitement efficace élimine les éléments qui nuisent au revêtement et laisse une surface maîtrisée et reproductible.
Comment fonctionne la préparation de surface avant revêtement ?
La préparation de surface avant revêtement par sablage humide fonctionne comme un système intégré, et non comme une simple opération de buse. La qualité de l’interface finale du revêtement dépend de la préparation de la suspension, de l’énergie de sablage, de la géométrie des buses, de la manutention des pièces, de l’efficacité de récupération et de la logique de commande. Si l’un de ces paramètres dérive, la surface peut sembler acceptable alors que la qualité réelle du prétraitement devient irrégulière.
Préparation de la suspension et mise en suspension des abrasifs
Le procédé commence par le mélange d’eau et d’abrasifs dans une cuve afin de former une suspension en circulation. L’agitation maintient les abrasifs en suspension et stabilise le jet pendant le cycle. Si la concentration est trop faible, l’élimination des oxydes ralentit et la finition peut devenir irrégulière. Si elle est trop élevée, le nettoyage risque d’être plus agressif que prévu et l’usure des pompes, des tuyaux et des buses augmente.
Le grade abrasif se choisit selon la dureté du substrat, le type de contamination, la géométrie et la finition visée. Les grades fins sont courants lorsque la ligne prépare des surfaces visibles ou de précision pour la peinture ou des revêtements fonctionnels minces. Des grades légèrement plus grossiers servent à éliminer une légère calamine ou des décolorations tenaces avant l’étape de traitement suivante.
Accélération par air comprimé et comportement à l’impact
Au pistolet de sablage, l’air comprimé accélère la suspension et forme le jet. Les particules frappent la pièce avec assez d’énergie pour désagréger et éliminer les oxydes, les résidus et les bavures fragiles aux arêtes. Comme les abrasifs arrivent dans une phase aqueuse, l’impact est moins violent qu’avec un jet abrasif sec et produit souvent un prétraitement plus lisse et plus uniforme.
Le diamètre de la buse, la distance de projection et l’angle d’impact déterminent le taux d’enlèvement local. Une incidence presque normale est souvent utilisée lorsqu’un nettoyage plus énergique est nécessaire, tandis que des angles obliques peuvent mieux convenir à l’uniformisation de la surface ou à la préservation des faces visibles délicates.
Mouvement des pièces et des buses, maîtrise de l’exposition
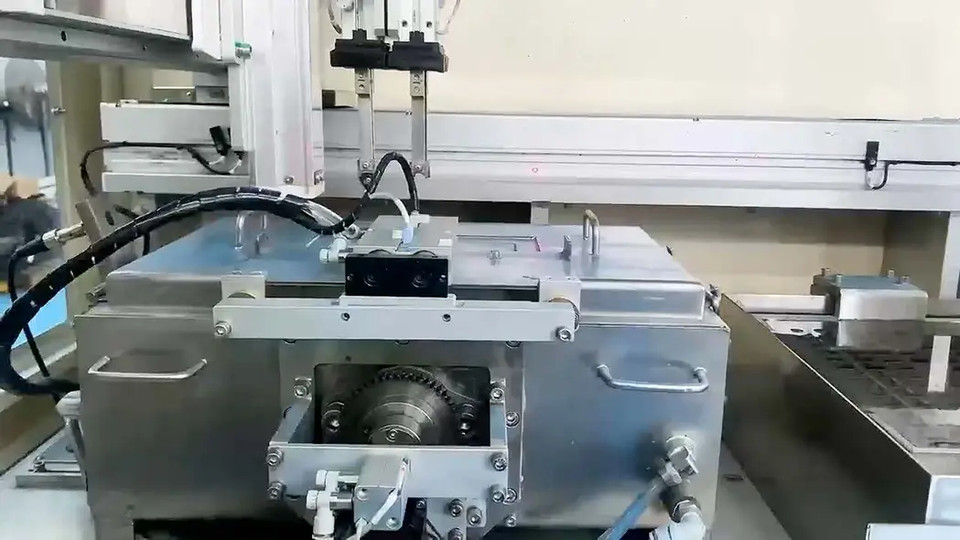
La qualité du prétraitement dépend de l’uniformité d’exposition de la surface. Dans une cabine simple, l’opérateur peut positionner la pièce manuellement. Dans un système de production, la pièce peut tourner, avancer par indexation ou passer sous des buses fixes ; les buses peuvent aussi se déplacer sur des axes programmés.
Cette maîtrise est importante, car les pièces complexes présentent rarement une contamination uniforme. Une patte soudée, un boîtier moulé ou un panneau découpé au laser peut comporter des arêtes, des angles, des évidements et des zones d’aspect qui nécessitent des durées d’exposition différentes. Les systèmes de sablage humide adaptés au procédé gèrent ces écarts au moyen de recettes, de montages et de mouvements maîtrisés, plutôt que de s’en remettre uniquement au jugement de l’opérateur.
Récupération de la suspension en circuit fermé et sédimentation
Après l’impact du jet abrasif sur la pièce, la suspension usagée s’écoule vers le circuit de récupération. Celui-ci doit séparer les fines métalliques enlevées, les abrasifs fragmentés, les boues et les débris surdimensionnés afin de préserver la prévisibilité de la suspension active. Si les contaminants s’accumulent, le sablage devient instable et le résultat du prétraitement sort de la fenêtre qualifiée.
En production, la sédimentation automatique des abrasifs usagés et leur évacuation pratique ne sont donc pas de simples commodités. Elles influent directement sur la disponibilité, l’économie d’abrasifs et la reproductibilité lors des longues séries.
Gestion du brouillard et propreté de la cabine
Le sablage humide réduit fortement les poussières sèches, mais ne supprime pas les enjeux liés à l’environnement de la cabine. Le brouillard d’eau, les éclaboussures et les gouttelettes en suspension doivent toujours être gérés par l’extraction et la conception de l’enceinte. Une visibilité stable aide l’opérateur à confirmer la couverture, tandis que la maîtrise de l’humidité autour de la cabine réduit les besoins de nettoyage à proximité des opérations d’usinage ou de revêtement.
Lorsque la ligne de prétraitement alimente directement une opération de peinture ou de revêtement de conversion, la propreté locale est d’autant plus importante. Les projections et résidus non maîtrisés autour de la machine peuvent compromettre les gains de production obtenus dans la cabine.
Régulation PID de la pression et régularité fondée sur les recettes
La stabilité de la pression est l’un des principaux facteurs de la répétabilité en boucle fermée. Même de faibles variations de la pression de sablage peuvent modifier la texture de surface, le taux d’élimination des oxydes et l’enlèvement local de matière. En production, ces écarts peuvent ensuite se traduire par un aspect irrégulier du revêtement ou une adhérence variable.
La régulation PID maintient la pression de sablage proche de la consigne malgré les perturbations normales, comme l’usure des buses ou les fluctuations de l’air en amont. La gestion des recettes par IHM permet ensuite d’enregistrer des jeux de paramètres validés par famille de pièces, conformément aux pratiques de fabrication structurées de la norme ISO 9001 relative aux systèmes de management de la qualité.
| Paramètre du procédé | Plage ou pratique type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement faible à moyenne, selon le substrat et le niveau de contamination | Détermine l’intensité du nettoyage et l’agressivité du prétraitement |
| Concentration de la suspension | Rapport eau/abrasif maîtrisé en volume ou en poids | Influe sur le taux d’enlèvement, l’uniformité de finition et la charge de la pompe |
| Granulométrie des abrasifs | Granulométrie fine à moyenne choisie pour équilibrer nettoyage et texturation | Influe sur le profil d’ancrage et la finition d’aspect |
| Débit d’air et taille de buse | Dimensionné selon le volume de la cabine et la largeur de couverture nécessaire | Influe sur la stabilité du jet et le débit de production |
| Distance de projection | Maîtrisée par recette pour chaque famille de pièces | Modifie la densité énergétique et la régularité entre les lots |
| Angle de la buse | Normal ou oblique selon la géométrie et les exigences du revêtement | Permet de cibler l’oxyde ou la coloration sans surtraiter la pièce |
| Consommation d’abrasifs | Dépend du taux de fragmentation, de la charge de contamination et de l’efficacité de récupération | Détermine les coûts d’exploitation et les intervalles de maintenance |
| Système de commande | Régulation PID de la pression, recettes IHM, alarmes et surveillance de la récupération | Favorise une préparation de surface reproductible avant revêtement |
Préparation avant revêtement par sablage humide, sablage à sec ou autres méthodes
Lorsqu’ils comparent les méthodes de prétraitement, les ingénieurs cherchent généralement un équilibre entre pouvoir nettoyant, maîtrise de la finition, environnement de travail et performances du revêtement en aval. Le sablage humide n’est pas systématiquement supérieur. Le décalaminage structurel important peut, par exemple, favoriser des méthodes à sec plus agressives. Toutefois, pour de nombreuses pièces de précision et des prétraitements d’intensité moyenne, le sablage humide est souvent préférable, car il permet de nettoyer et de conditionner la surface en une seule étape maîtrisée.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension | Faible, car les abrasifs sont transportés dans l’eau | Élevée, sauf si le système de captage est très performant | Modérée dans les cellules de grenaillage fermées | Peu de poussières en suspension, mais la gestion de la suspension ou du composé reste nécessaire |
| Maîtrise de la texture de surface | Fine et uniforme ; adaptée à de nombreuses interfaces de revêtement | Plus agressif et davantage susceptible de créer une rugosité excessive | Principalement destiné à d’autres objectifs que le prétraitement avant revêtement | Effet de lissage étendu, sélectivité locale limitée |
| Risque d’incrustation d’abrasifs | Plus faible sur de nombreux substrats sensibles | Plus élevé sur certaines surfaces tendres ou ductiles | Dépend des abrasifs et de l’objectif | Généralement faible, mais le procédé n’est pas conçu pour maîtriser le profil d’ancrage |
| Répétabilité du prétraitement | Élevée avec des recettes, des mouvements maîtrisés et une suspension stable | Bonne, mais plus sensible aux poussières et à la technique de l’opérateur | Élevée pour le grenaillage de précontrainte, mais pas pour le nettoyage général | Bonne pour les lots en vrac, plus faible sur les faces critiques |
| Gestion de l’environnement | Nécessite la récupération de la suspension et la gestion des sédiments | Nécessite le confinement des abrasifs secs et l’extraction des poussières | Nécessite le tri et le confinement des médias | Nécessite la gestion des eaux usées ou du composé |
| Application la mieux adaptée | Nettoyage de précision et prétraitement avant revêtement | Nettoyage intensif, décapage et rugosification | Traitement visant les performances en fatigue | Lissage en masse et adoucissement des arêtes |
| Résultat de finition type | Nettoyage équilibré et profil uniforme | Texture plus marquée et enlèvement important plus rapide | Motif alvéolé de contraintes résiduelles | Lissage général par contact avec les médias |
Le sablage à sec reste intéressant lorsque la pièce est robuste et que l’objectif est un enlèvement important et rapide. Il est couramment choisi pour éliminer une corrosion épaisse, la calamine ou des couches de surface, surtout lorsque l’aspect esthétique est secondaire. En revanche, sur les lignes de revêtement traitant de petites pièces usinées ou fabriquées, les méthodes à sec peuvent produire une finition plus rugueuse que nécessaire et alourdir le nettoyage.
Le grenaillage de précontrainte mérite d’être comparé, car il projette lui aussi des médias sur la surface, mais son objectif principal est différent. Il s’agit avant tout d’un procédé de renforcement mécanique associé à des contraintes résiduelles maîtrisées, comme l’explique la ressource sur les principes fondamentaux du grenaillage de précontrainte, et non d’une méthode générale de prétraitement destinée à favoriser l’adhérence d’un revêtement.
La tribofinition peut également préparer les pièces avant la finition, notamment lorsque de grands lots de petits composants doivent être lissés de manière générale. Sa limite tient à sa sélectivité. Lorsque seules certaines surfaces doivent être nettoyées, ou qu’un profil d’ancrage uniforme est nécessaire sans arrondir les arêtes de façon incontrôlée, le sablage humide est plus facile à diriger et à valider.
Pour la terminologie, la présentation des liens entre ces familles de procédés est résumée dans les notions fondamentales du sablage abrasif, mais le choix pour la production doit toujours se fonder sur le substrat, le système de revêtement et la géométrie de la pièce, et non uniquement sur l’appellation.
Spécifications clés à évaluer avant l’achat
Les équipes achats se concentrent souvent d’abord sur les dimensions de la cabine. Pourtant, la préparation de surface avant revêtement dépend généralement davantage de la maîtrise du procédé que du volume de la cabine. Une enceinte de taille adaptée compte, mais les questions essentielles portent sur la capacité de l’équipement à créer régulièrement l’interface de revêtement visée.
Plage de pression de sablage
La machine doit maintenir une plage de pression stable, adaptée au substrat et au niveau de contamination. Pour les prétraitements fins, la stabilité dans la plage de travail importe davantage que la pression maximale annoncée : la performance du revêtement dépend plus de la régularité que de la force brute.
Précision des axes et maîtrise des trajectoires
Si les pièces comportent des trous, des nervures, des angles ou des zones d’aspect, le mouvement des buses et celui des pièces deviennent essentiels à la qualité du prétraitement. Les trajectoires asservies limitent la surexposition des surfaces faciles à nettoyer et la sous-exposition des zones en retrait. Les acheteurs doivent vérifier si l’équipement utilise une présentation manuelle, un outillage indexé, une manutention rotative ou des mouvements multiaxes.
Débit de production et durée réelle du cycle
Le temps de cycle doit inclure le chargement, la sélection de recette, le sablage, l’égouttage, l’inspection, le déchargement et la remise en état du circuit de récupération. La seule durée rapide de sablage peut être trompeuse si le changement de série est lent ou si les montages sont peu pratiques. L’indicateur pertinent est le nombre de pièces conformes, prêtes au revêtement, par heure.
Encombrement et utilités de l’usine
L’air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage, les dégagements nécessaires à la maintenance et l’évacuation des boues influent tous sur la faisabilité de l’installation. Une machine compacte peut malgré tout être mal adaptée si l’accès pour l’entretien est entravé ou si le circuit de récupération est difficile à nettoyer dans l’espace disponible.
Gestion des recettes et des autorisations sur l’IHM
Dans les usines qui traitent plusieurs familles de pièces, l’IHM doit enregistrer les recettes validées et permettre un accès contrôlé aux opérateurs. Des autorisations hiérarchisées aident à maintenir les paramètres de prétraitement dans la fenêtre approuvée, réduisent les écarts entre les équipes et favorisent une discipline de procédé traçable.
Maîtrise du brouillard et gestion des abrasifs usagés
La visibilité, l’équilibre de l’extraction, la propreté de la vitre et l’évacuation des sédiments influent fortement sur la productivité quotidienne. Les acheteurs doivent demander à quelle fréquence un nettoyage manuel est nécessaire, comment les abrasifs usagés sont séparés et combien de temps la machine met à retrouver un fonctionnement stable après maintenance.
Sécurité, ergonomie et facilité de maintenance
Les verrouillages de porte, les arrêts d’urgence, l’étanchéité de la cabine, la hauteur ergonomique de chargement et l’isolation des utilités font partie des points de contrôle habituels. L’accès aux pompes, aux buses, aux vannes et aux séparateurs est tout aussi important, car une maintenance difficile réduit généralement la disponibilité réelle.
Applications dans différents secteurs
La préparation de surface avant revêtement intervient dans presque tous les secteurs qui appliquent de la peinture, des revêtements en poudre ou de conversion, du placage ou des finitions collées. Les contaminants varient selon l’industrie, mais l’objectif reste le même : obtenir une surface uniforme, prête à recevoir le revêtement, sans rugosité incontrôlée ni reprise.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils et de carbure | Plaquettes, forets et fraises | Nettoie les zones d’arête et stabilise leur état avant revêtement |
| Ébavurage de pièces métalliques | Usinage de précision et emboutissage | Supports, boîtiers, clips et corps de vanne | Élimine les bavures résiduelles qui nuisent à la couverture des arêtes |
| Élimination de la calamine sur pièces forgées ou barres | Forge et transformation de l’acier | Raccords forgés, barres et pièces traitées thermiquement | Élimine les oxydes avant revêtement ou usinage ultérieur |
| Prétraitement avant revêtement | Automobile, quincaillerie et électroménager | Assemblages soudés, pièces en tôle et enceintes | Crée un substrat plus uniforme pour la peinture ou le revêtement en poudre |
| Post-traitement de pièces AM | Fabrication additive | Supports imprimés, collecteurs et pièces proches de la forme finale | Réduit les particules libres et uniformise les pics de surface |
| Grenaillage de précontrainte de pièces métalliques | Fabrication de composants mécaniques | Ressorts, engrenages et certaines pièces structurelles | Applique un impact maîtrisé lorsque la gamme de fabrication prescrit le grenaillage |
| Dépolissage du verre | Produits décoratifs et multimatériaux | Capots, panneaux et composants d’affichage | Produit une finition mate avant revêtement ou assemblage |
| Finition de produits 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques et pièces métalliques d’aspect | Prépare des surfaces visibles régulières avant la finition finale |
Dans la fabrication avec peinture ou revêtement en poudre, le prétraitement détermine souvent si les défauts du revêtement trouvent leur origine en amont ou en aval. Si le substrat arrive en finition avec une élimination irrégulière des oxydes ou des bavures résiduelles aux arêtes, la ligne de revêtement peut ensuite présenter une défaillance prématurée ou des irrégularités visibles. C’est pourquoi de nombreuses usines évaluent le sablage humide pour le prétraitement avant revêtement comme une étape de production à part entière, plutôt qu’une opération de nettoyage générique.
La fabrication d’outils de coupe est un autre cas où la préparation et la finition fonctionnelle se recoupent. Les zones d’arête peuvent devoir être nettoyées et modifiées de façon maîtrisée avant revêtement ; la préparation de surface avant revêtement peut donc s’inscrire directement dans la préparation des arêtes des outils de coupe lorsque la durée de vie de l’outil dépend de l’état de l’arête avant le dépôt PVD ou CVD.
La fabrication additive présente un défi de prétraitement différent, car la géométrie est souvent complexe et la rugosité très variable. Le sablage humide peut aider à réduire les particules faiblement adhérentes et à uniformiser la surface extérieure avant l’application d’un apprêt, d’une peinture ou d’une autre finition secondaire, à condition que le procédé soit validé sur les parois minces et les détails.
Guide de sélection des équipements
Le meilleur choix d’équipement dépend de l’échelle de production, de la géométrie, des exigences de revêtement et de la variabilité des contaminants à l’arrivée. Une ligne qui prépare des panneaux découpés au laser pour un revêtement en poudre ne nécessite pas la même configuration qu’une cellule traitant des boîtiers usinés complexes aux faces d’aspect. Le choix de l’équipement doit donc être envisagé selon une matrice associant type de pièce, débit et exigences de maîtrise.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule robotisée de R&D à l’échelle laboratoire | Essais, échantillons et développement du procédé | Pièces complexes de petite à moyenne taille | Élevé | Développement de recettes, validation du prétraitement et essais sur nouvelles pièces |
| Machine de sablage humide pièce par pièce | Volume faible à moyen | Pièces individuelles de petite à moyenne taille | Moyen à élevé | Pièces d’aspect et préparation soignée une par une |
| Cabine standard à chambre unique pour traitement par lots | Production régulière par lots | Pièces répétitives de petite à moyenne taille | Moyen | Prétraitement général avant revêtement et nettoyage uniforme |
| Système de production à double chambre | Débit moyen à élevé | Pièces répétitives de petite à moyenne taille | Moyen | Chevauchement du chargement et du sablage pour une meilleure utilisation |
| Système de précision servo-asservi multiaxe | Production axée sur la précision | Petites géométries complexes | Très élevé | Couverture maîtrisée des pièces critiques ou à surfaces mixtes |
| Système dédié aux pièces de forme complexe | Cellules de production conçues sur mesure | Pièces complexes de taille moyenne | Élevé | Boîtiers, évidements, pièces courbes et exposition sous plusieurs angles |
| Machine pour pièces de forme plate | Pièces planes et de type panneau | Pièces plates de taille moyenne à grande | Moyen à élevé | Pièces en tôle, capots, faces décoratives et panneaux prêts au revêtement |
| Ligne pour barres rondes ou barres brutes | Traitement semi-continu | Pièces cylindriques longues | Moyen | Décalaminage de barres et conditionnement circonférentiel de la surface |
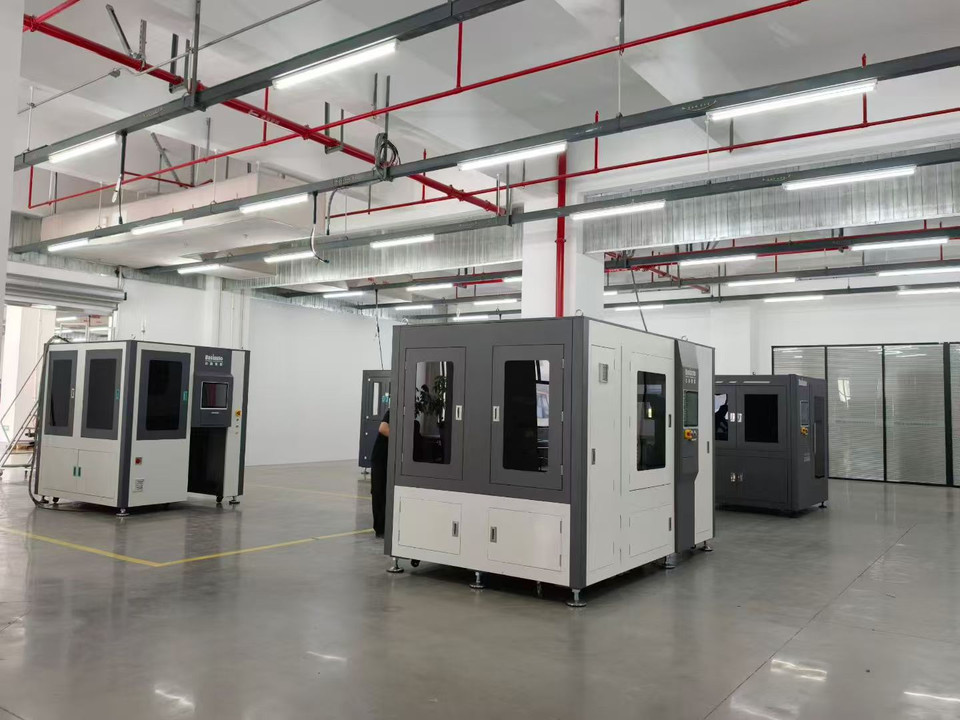
Une machine de R&D constitue souvent le bon point de départ pour les nouveaux projets de revêtement, car le grade abrasif, l’angle des buses, la durée d’exposition et la finition visée doivent tous être validés avant de figer le procédé de production. Dans ce contexte, l’équipement de sablage humide robotisé de type RB-6 convient aux essais, au chargement flexible et au développement de la fenêtre de procédé, plutôt qu’à la recherche du seul débit de production.
Pour un traitement par lots bien établi, une cabine standard constitue généralement la solution de base la plus pratique. Une cabine de production à chambre unique convient aux familles répétitives dont les recettes sont déjà connues. Une architecture à double chambre devient intéressante lorsque le chargement et le sablage doivent se chevaucher afin de réduire le temps d’inactivité entre les cycles.
Dans certains procédés de fabrication, les lignes de prétraitement avant revêtement peuvent également être combinées à des étapes de conversion chimique. Lorsque le plan de procédé prévoit un sablage suivi d’une phosphatation, une ligne combinée telle qu’un équipement de sablage humide et de phosphatation peut être pertinente dans le flux de production, à condition que l’usine ait défini clairement les spécifications de prétraitement et dispose des capacités de maintenance nécessaires.
Coût, délai et considérations de retour sur investissement
Le coût d’un équipement de préparation de surface avant revêtement dépend moins des dimensions extérieures de la cabine que de la maîtrise du procédé intégrée au système. La régulation de pression, le nombre d’axes, la conception des montages, la récupération de la suspension, la gestion du brouillard, l’architecture de l’IHM et les matériaux de construction influent à la fois sur le prix d’achat et sur la stabilité à long terme du prétraitement.
Principaux facteurs de coût
Le premier facteur majeur est la difficulté de l’application. Une ligne qui prépare des pièces embouties simples pour un revêtement en poudre nécessite généralement moins d’automatisation qu’une ligne traitant un assortiment de pièces usinées avec des faces visibles critiques. Le second facteur est la présentation des pièces : manutention manuelle, montages indexés, tables asservies et chargement robotisé relèvent chacun d’un niveau d’ingénierie différent.
Le choix des abrasifs constitue un autre facteur de coût. Le média le moins cher au kilogramme n’offre pas toujours le coût total le plus bas s’il se fragmente rapidement, produit une texture instable ou accélère l’usure du circuit de suspension. Ses performances doivent être évaluées en tenant compte de la récupération et de l’effet de prétraitement requis.
Délais de livraison habituels
Les délais sont généralement plus courts pour les modèles de cabines standard que pour les cellules de production personnalisées. La validation sur échantillons, la conception des montages, la mise au point des trajectoires, l’étude des utilités et la réception en usine allongent le calendrier des projets conçus sur mesure. Les acheteurs doivent donc distinguer le délai de disponibilité de la machine de celui de la mise au point du procédé lorsqu’ils comparent les fournisseurs.
L’installation et la mise en service doivent aussi figurer séparément dans le calendrier. L’équipement peut être assemblé et son installation électrique terminée avant que les recettes, les procédures de chargement et les critères d’inspection soient entièrement réglés pour garantir un prétraitement stable.
Logique de retour sur investissement des équipements de prétraitement
Le retour sur investissement de la préparation de surface avant revêtement provient généralement de plusieurs sources. L’une est la réduction directe de la main-d’œuvre par rapport à l’abrasion manuelle ou au nettoyage à la main. Une autre réside dans l’amélioration de la qualité du revêtement dès le premier passage grâce à une meilleure régularité du substrat.
La valeur supplémentaire se manifeste souvent par une diminution des reprises, des problèmes de couverture des arêtes et des rebuts sur les pièces d’aspect, ainsi que par un aspect plus stable du revêtement d’un lot à l’autre. Dans certaines usines, ces gains de qualité dépassent les économies de main-d’œuvre visibles, car le coût des défauts est supporté plus loin dans la finition et l’inspection ou se traduit par des retours clients, plutôt que par des coûts dans le seul service de prétraitement.
Pourquoi intégrer les pertes de qualité au calcul du retour sur investissement
Un procédé manuel ou instable peut sembler peu coûteux si l’analyse ne porte que sur les heures opérateur. Cette approche ignore généralement les pertes cachées : rugosité irrégulière, contamination non détectée, retouches répétées, retard de libération après inspection ou défaut d’adhérence découvert seulement après le revêtement. Un calcul réaliste du retour sur investissement compare donc les performances globales de production, et non le seul coût des abrasifs et de la main-d’œuvre au poste de nettoyage.
Pour les lignes conçues sur mesure, la décision dépend aussi de la flexibilité du procédé. Si une machine peut traiter de façon fiable plusieurs familles de pièces grâce à des recettes enregistrées, sa valeur économique peut dépasser celle d’un système plus simple, moins cher à l’achat, mais dont la configuration varie davantage.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement industriel des surfaces. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement des applications, comme le présente la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
Questions fréquentes
Comment les acheteurs vérifient-ils que la préparation de surface avant revêtement respecte le cahier des charges du revêtement ?
La plupart des projets commencent par des essais sur des pièces de production réelles ou des éprouvettes représentatives. L’usine peut ainsi évaluer l’élimination des oxydes, l’aspect de la surface, le comportement d’adhérence du revêtement et la faisabilité du temps de cycle avant de finaliser le périmètre de l’équipement.
Le sablage humide convient-il au prétraitement avant revêtement en poudre comme avant peinture liquide ?
Oui, à condition d’adapter le grade abrasif, l’intensité du sablage et le nettoyage en aval au système de revêtement. L’objectif approprié est une surface régulière, prête à recevoir le revêtement, et non la texture la plus agressive possible.
Quels renseignements l’acheteur doit-il préparer avant de demander un devis ?
Les informations utiles comprennent les plans des pièces, le matériau du substrat, l’état actuel de contamination, le type de revêtement, le débit requis, les utilités disponibles et les critères d’acceptation de finition ou d’adhérence. Des photos de défauts typiques et des références d’aspect visé peuvent également raccourcir la phase de validation.
Quel niveau de personnalisation faut-il généralement pour une ligne de préparation de surface avant revêtement ?
Les cabines standard conviennent à de nombreuses applications courantes, mais les montages, les trajectoires, la disposition des buses et les détails de récupération sont souvent adaptés à la famille de pièces. Le besoin de personnalisation augmente lorsque la ligne doit traiter des géométries complexes, des modèles variés ou des surfaces d’aspect.
Quelle formation les opérateurs doivent-ils généralement suivre après l’installation ?
Les opérateurs doivent généralement être formés au choix des recettes, aux méthodes de chargement, à l’entretien de la suspension, à l’inspection des buses, au nettoyage de la cabine et au dépannage courant. Le personnel de maintenance doit aussi connaître les pièces d’usure, l’évacuation des sédiments et les intervalles d’entretien du circuit de récupération afin de préserver la stabilité du prétraitement.
Dans quels cas la préparation de surface automatisée avant revêtement offre-t-elle le retour sur investissement le plus rapide ?
Le retour sur investissement est généralement plus rapide lorsque le prétraitement manuel est irrégulier, exige beaucoup de main-d’œuvre ou entraîne des défauts de revêtement coûteux sur des pièces de valeur moyenne ou élevée. Il est encore plus intéressant lorsque la stabilité du prétraitement réduit les reprises, améliore la qualité du revêtement dès le premier passage et diminue les rebuts dus à des problèmes d’adhérence ou d’aspect.