Kurzantwort
Die Oberflächenvorbereitung vor dem Beschichten ist die kontrollierte Reinigung und Konditionierung eines Substrats, damit Lack, Pulverbeschichtung, Galvanisierung, Klebeverbindungen oder Konversionsbeschichtungen gleichmäßig haften können. In Nassstrahlsystemen wird in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt, um Oxide, leichten Zunder, Rückstände und kleinere Grate zu entfernen und zugleich eine gleichmäßige Oberfläche zu erzeugen. Bei vielen Präzisionsteilen verbessert diese Kombination die Gleichmäßigkeit der nachfolgenden Beschichtung, verringert die Staubbelastung in der Luft gegenüber dem Trockenstrahlen und ermöglicht reproduzierbare Ergebnisse durch stabilen Druck, Suspensionskonzentration und Bewegungssteuerung.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Nassstrahlen / Suspensionsstrahlen zur Reinigung und Oberflächenkonditionierung |
| Druckverhalten | Üblicherweise kontrollierter niedriger bis mittlerer Strahldruck |
| Oberflächenergebnis | Gleichmäßige technische Oberfläche, für viele Beschichtungswege geeignet |
| Staubaufkommen | Wenig Staub in der Luft, da das Strahlmittel in Wasser geführt wird |
| Hauptanwendungen | Oxidentfernung, leichtes Entzundern, Vorbehandlung, optische Egalisierung |
| Lieferzeitrahmen | Die typische Lieferzeit variiert je nach Automatisierung, Vorrichtungen und Linienintegration. |
Was ist Oberflächenvorbereitung vor dem Beschichten
Bei der Oberflächenvorbereitung vor dem Beschichten wird ein Metall-, Glas- oder technisches Substrat vor dem Auftragen einer Deckschicht in einen definierten Zustand gebracht. Dazu gehören in der Regel das Entfernen von Oxiden, Zunder, Anlassfarben, losen Partikeln, Walzrückständen, alten Beschichtungen, Handhabungsspuren und kleineren Kantenfehlern. Zugleich wird eine Textur oder ein Zustand der Oberflächenenergie erzeugt, der eine zuverlässige Beschichtungshaftung unterstützt.
Im industriellen Alltag umfasst der Begriff mehrere Verfahrensfamilien. Dazu zählen Lösungsmittel- und alkalische Reinigung, wässrige Spritzreinigung, Phosphatieren, Konversionsbeschichtung, abrasives Strahlen, manuelles Schleifen, Gleitschleifen und Beizen. Nassstrahlen gehört zur abrasiven Oberflächenbehandlung, verwendet im Unterschied zum Trockenstrahlen jedoch eine wässrige Suspension. Dadurch ändern sich sowohl der Kontakt des Strahlmittels mit dem Substrat als auch der Umgang des Betriebs mit Staub, Oberflächenqualität und Prozessstabilität.
Warum die Vorbehandlung vor dem Beschichten mehr als einfache Reinigung ist
Ein Teil kann optisch sauber aussehen und dennoch schlecht für die Beschichtung vorbereitet sein. Dünne Oxidschichten, beim Laserschneiden wiedererstarrte Schichten, fest haftende Verfärbungen oder uneinheitliche Rauheit können Schwachstellen im Beschichtungssystem verursachen. Deshalb wird die Oberflächenvorbereitung vor dem Beschichten nicht nur nach dem Erscheinungsbild beurteilt, sondern auch danach, wie sie Haftung, Deckung, Korrosionsbeständigkeit und Reproduzierbarkeit von Charge zu Charge beeinflusst.
Bei Pulverbeschichtungen und Flüssiglacken ist maximale Rauheit nicht das Ziel. Gesucht ist ein Oberflächenzustand, der für das vorgegebene Finish sauber, aktiv und gleichmäßig genug ist. An Präzisionsbauteilen kann eine zu aggressive Vorbehandlung eigene Probleme verursachen: Sie kann Sichtflächen beschädigen, die Abmessungen an Kanten verändern oder ein unnötig grobes Profil hinterlassen.
Nassstrahlen innerhalb der Verfahrensfamilie der Oberflächenbehandlung
Nassstrahlen wird häufig dort gewählt, wo Betriebe gleichzeitige Reinigung und kontrollierte Oberflächenegalisation benötigen. Eine Suspension aus Wasser und Strahlmittel wird auf das Teil gerichtet, um Verunreinigungen durch Mikroerosion statt allein durch Chemie zu entfernen. Die Wasserphase unterdrückt einen großen Teil des Staubs in der Luft, der bei Trockenstrahlsystemen entsteht, und dämpft tendenziell die Aufprallwirkung des Strahlmittels.
Diese abgemilderte Wirkung kann hilfreich sein, wenn die Produktionslinie ein gleichmäßiges Ankerprofil statt starkem Aufrauen benötigt. Viele Vorbehandlungswege erfordern eher eine gleichmäßige und über Chargen hinweg reproduzierbare Oberfläche als maximale Einwirkintensität auf jedes einzelne Teil.
Wesentliche Vorteile der Vorbehandlung vor dem Lackieren, Beschichten oder Plattieren
Ein Vorteil ist der staubarme Betrieb. Da Wasser das Strahlmittel transportiert, enthält die Prozessumgebung typischerweise weniger freie Staubpartikel als beim Trockenstrahlen. Das kann Sicht und Sauberkeit rund um die Anlage verbessern.
Ein zweiter Vorteil ist die gleichmäßigere Entwicklung des Oberflächenfinishs. Durch den gedämpften Aufprall erzeugt Nassstrahlen an bearbeiteten, gestanzten, geschmiedeten oder additiv gefertigten Teilen häufig eine feinere, besser kontrollierbare Textur. Das ist hilfreich, wenn die Oberflächenvorbereitung vor dem Beschichten das Werkstück reinigen soll, ohne auffällige Strahlspuren zu hinterlassen.
Ein dritter Vorteil ist das geringere Risiko einer Strahlmitteleinbettung auf einigen empfindlichen Oberflächen. Der Wasserfilm kann das Einbetten von Partikeln im Vergleich zu härteren Kontaktbedingungen beim Trockenstrahlen begrenzen. Das ist relevant, wenn das Beschichtungssystem dünn ist oder die optische Wirkung zählt.
Ein vierter Vorteil ist die gleichmäßige Beschichtungshaftung. Stabile Prozessparameter sorgen für gleichmäßigere Vorbehandlungsbedingungen von Teil zu Teil und unterstützen dadurch ein vorhersehbares Ergebnis der nachfolgenden Endbearbeitung.
Eine wirksame Vorbehandlung entfernt alles, was die Beschichtung beeinträchtigt, und hinterlässt eine kontrollierte, reproduzierbare Oberfläche.
Wie funktioniert die Oberflächenvorbereitung vor dem Beschichten
Die Oberflächenvorbereitung vor dem Beschichten durch Nassstrahlen funktioniert als integriertes System und nicht als isolierter Düsenprozess. Die Qualität der späteren Beschichtungsgrenzfläche hängt von Suspensionsaufbereitung, Strahlenergie, Düsenform, Werkstückhandhabung, Rückgewinnungseffizienz und Steuerungslogik ab. Wenn sich einer dieser Faktoren verändert, kann die Oberfläche weiterhin akzeptabel aussehen, während die tatsächliche Vorbehandlungsqualität uneinheitlich wird.
Aufbereitung der Suspension und Suspendierung des Strahlmittels
Der Prozess beginnt damit, Wasser und Strahlmittel in einem Tank zu einer zirkulierenden Suspension zu vermischen. Rühren hält das Strahlmittel in Schwebe, sodass der Strahl während des Zyklus stabil bleibt. Wird die Suspension zu mager, verlangsamt sich die Oxidentfernung und das Finish kann fleckig werden. Ist sie zu konzentriert, kann die Reinigung aggressiver als beabsichtigt ausfallen und der Verschleiß an Pumpen, Schläuchen und Düsen nimmt zu.
Die Strahlmittelkörnung wird nach Substrathärte, Art der Verunreinigung, Geometrie und gewünschtem Finish ausgewählt. Feine Körnungen sind üblich, wenn die Linie sichtbare oder präzise Oberflächen für Lack oder dünne Funktionsbeschichtungen vorbereitet. Etwas gröbere Körnungen kommen zum Einsatz, wenn leichter Zunder oder hartnäckige Verfärbungen vor einem nachfolgenden Behandlungsschritt entfernt werden müssen.
Beschleunigung mit Druckluft und Aufprallverhalten
An der Strahlpistole beschleunigt Druckluft die Suspension und formt das Sprühbild. Die Partikel treffen mit ausreichender Energie auf das Werkstück, um Oxide, Rückstände und empfindliche Kantengrate aufzubrechen und zu entfernen. Da das Strahlmittel in einer Wasserphase ankommt, ist der Aufprall weniger hart als bei einem trockenen Strahlmittelstrom und führt häufig zu einer glatteren, gleichmäßigeren Vorbehandlung.
Düsendurchmesser, Abstand zum Werkstück und Auftreffwinkel bestimmen die lokale Abtragsrate. Ein nahezu senkrechter Auftreffwinkel wird häufig für stärkere Reinigung verwendet; schräge Winkel können sich besser zum Egalisieren der Oberfläche oder zum Schutz empfindlicher Sichtflächen eignen.
Werkstückbewegung, Düsenbewegung und Einwirkungssteuerung
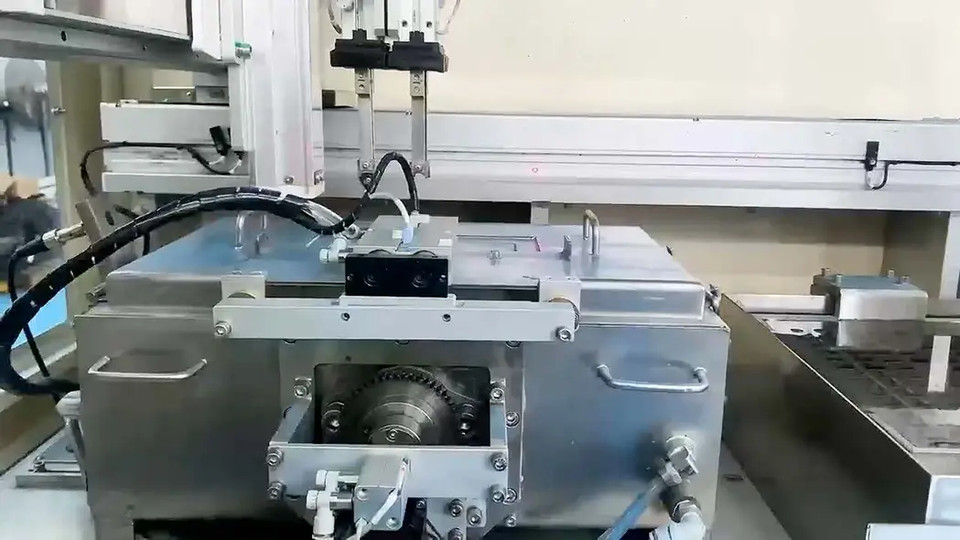
Die Vorbehandlungsqualität hängt davon ab, wie gleichmäßig die Oberfläche beaufschlagt wird. In einer einfachen Kabine kann der Bediener das Teil von Hand positionieren. In einem Produktionssystem kann sich das Teil drehen, schrittweise weiterbewegt werden oder unter feststehenden Düsen hindurchlaufen; auch die Düsen selbst können sich entlang programmierter Achsen bewegen.
Das ist wichtig, weil komplexe Teile nur selten gleichmäßig verunreinigt sind. Eine geschweißte Halterung, ein Gussteilgehäuse oder ein lasergeschnittenes Paneel kann Kanten, Ecken, Vertiefungen und Sichtbereiche aufweisen, die unterschiedlich lange beaufschlagt werden müssen. Prozessfähige Nassstrahlsysteme steuern diese Unterschiede mit Rezepten, Vorrichtungen und geregelter Bewegung statt allein nach dem Urteil des Bedieners.
Rückgewinnung der Suspension im geschlossenen Kreislauf und Sedimentation
Nach dem Auftreffen des Strahlmittelstroms auf das Teil fließt die verbrauchte Suspension in den Rückgewinnungskreislauf zurück. Dieser muss entfernte Metallfeinstpartikel, gebrochenes Strahlmittel, Schlamm und übergroße Partikel abtrennen, damit die aktive Suspension berechenbar bleibt. Sammeln sich Verunreinigungen an, wird das Strahlen instabil und das Vorbehandlungsergebnis weicht vom qualifizierten Prozessfenster ab.
Für den Produktionseinsatz sind automatische Sedimentation von Abfallsand und eine zweckmäßige Austragung daher keine nebensächlichen Komfortfunktionen. Sie wirken sich unmittelbar auf Verfügbarkeit, Strahlmitteleffizienz und Reproduzierbarkeit bei längeren Laufzeiten aus.
Nebelmanagement und Sauberkeit der Strahlkabine
Nassstrahlen verringert trockenen Staub deutlich, beseitigt aber nicht alle Probleme im Kabinenumfeld. Wassernebel, Spritzer und schwebende Tropfen müssen weiterhin durch Absaugung und Einhausung beherrscht werden. Eine gute Sicht hilft dem Bediener, die Flächenabdeckung zu prüfen; kontrollierte Feuchtigkeit in der Umgebung der Kabine verringert zugleich den Reinigungsaufwand neben angrenzenden Bearbeitungs- oder Beschichtungsprozessen.
Wenn die Vorbehandlungslinie direkt in das Lackieren oder eine Konversionsbeschichtung übergeht, ist Sauberkeit im Umfeld besonders wichtig. Sprühnebel und unkontrollierte Rückstände an der Anlage können die Produktionsvorteile zunichtemachen, die innerhalb der Kabine erzielt wurden.
PID-Druckregelung und rezeptbasierte Reproduzierbarkeit
Ein stabiler Druck ist einer der wichtigsten Faktoren für die Reproduzierbarkeit im geschlossenen Regelkreis. Schon kleine Änderungen des Strahldrucks können Oberflächentextur, Oxidentfernungsrate und lokalen Materialabtrag verändern. In der Produktion können sich solche Abweichungen später als uneinheitliches Beschichtungsbild oder schwankende Haftung bemerkbar machen.
Die PID-Regelung hält den Strahldruck trotz üblicher Störungen wie Düsenverschleiß oder Schwankungen der vorgeschalteten Druckluft nahe am Sollwert. Die HMI-Rezeptverwaltung ermöglicht es anschließend, validierte Parametersätze nach Teilefamilie zu speichern. Das entspricht der strukturierten Fertigungspraxis nach der Qualitätsmanagementnorm ISO 9001.
| Prozessparameter | Typischer Bereich oder Vorgehensweise | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Substrat und Verschmutzungsgrad | Bestimmt Reinigungsintensität und Aggressivität der Vorbehandlung |
| Suspensionskonzentration | Kontrolliertes Wasser-Strahlmittel-Verhältnis nach Volumen oder Gewicht | Beeinflusst Abtragsrate, Gleichmäßigkeit des Finishs und Pumpenbelastung |
| Strahlmittelkorngröße | Feine bis mittlere Korngrößenverteilung, ausgewählt für ein ausgewogenes Verhältnis zwischen Reinigung und Texturierung | Beeinflusst Ankerprofil und optisches Finish |
| Luftdurchsatz und Düsengröße | Auf Kabinenvolumen und erforderliche Abdeckungsbreite ausgelegt | Beeinflusst Stabilität des Sprühbilds und Durchsatz |
| Abstand zum Werkstück | Rezeptgesteuert für jede Teilefamilie | Verändert Energiedichte und Konstanz von Charge zu Charge |
| Düsenwinkel | Je nach Geometrie und Beschichtungsanforderung senkrecht oder schräg | Hilft, Oxide oder Anlassfarben gezielt zu entfernen, ohne zu lange einzuwirken |
| Strahlmittelverbrauch | Abhängig von Bruchrate, Verschmutzungsmenge und Rückgewinnungseffizienz | Beeinflusst laufende Kosten und Wartungsintervalle |
| Steuerungssystem | PID-Druckregelung, HMI-Rezepte, Alarme und Überwachung der Rückgewinnung | Unterstützt eine reproduzierbare Oberflächenvorbereitung vor dem Beschichten |
Oberflächenvorbereitung vor dem Beschichten im Vergleich zu Trockenstrahlen und anderen Verfahren
Beim Vergleich von Vorbehandlungsverfahren wägen Ingenieure in der Regel Reinigungsleistung, Kontrolle des Finishs, Arbeitsumgebung und Beschichtungsleistung im nachfolgenden Prozess gegeneinander ab. Nassstrahlen ist nicht automatisch in jedem Fall überlegen. Für starkes strukturelles Entzundern können beispielsweise aggressivere Trockenverfahren weiterhin besser geeignet sein. Bei vielen Präzisionsteilen und Vorbehandlungsaufgaben mittlerer Intensität spricht der Vergleich jedoch häufig für Nassstrahlen, weil es die Oberfläche in einem kontrollierten Schritt reinigen und konditionieren kann.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staub in der Luft | Gering, da das Strahlmittel in Wasser geführt wird | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mittel in eingehausten Verfestigungsstrahlzellen | Wenig Staub in der Luft, jedoch Aufwand für Suspension oder Prozessmittel |
| Kontrolle der Oberflächentextur | Fein und gleichmäßig; für viele Beschichtungsgrenzflächen geeignet | Aggressiver und leichter zu stark aufzurauen | Nicht primär für die Vorbehandlung vor einer Beschichtung vorgesehen | Breitflächige Glättungswirkung mit begrenzter lokaler Selektivität |
| Risiko der Strahlmitteleinbettung | Bei vielen empfindlichen Substraten geringer | Bei einigen weichen oder duktilen Oberflächen höher | Abhängig von Strahlmittel und Zielsetzung | In der Regel gering, jedoch nicht für die Kontrolle des Ankerprofils ausgelegt |
| Reproduzierbarkeit der Vorbehandlung | Hoch bei Rezepten, Bewegungskontrolle und stabiler Suspension | Gut, jedoch stärker von Staub und Bedienerfahrung abhängig | Hoch bei Verfestigungsstrahlzielen, nicht bei allgemeiner Reinigung | Gut bei Massenbearbeitung, weniger geeignet für kritische Flächen |
| Umweltmanagement | Erfordert Suspensionsrückgewinnung und Sedimenthandhabung | Erfordert Einhausung trockenen Strahlmittels und Staubabsaugung | Erfordert Klassierung und Einhausung des Strahlmittels | Erfordert Abwasser- oder Prozessmittelmanagement |
| Am besten geeignet für | Präzisionsreinigung und Vorbehandlung vor einer Beschichtung | Intensivreinigung, Abtragen, Aufrauen | Behandlung zur Verbesserung des Ermüdungsverhaltens | Massenbearbeitung zum Glätten und Abrunden von Kanten |
| Typisches Oberflächenbild | Ausgewogene Reinigung und gleichmäßiges Profil | Ausgeprägtere Textur und schnellerer starker Materialabtrag | Struktur mit Vertiefungen und eingebrachten Druckeigenspannungen | Allgemeine Glättung durch Strahlmittelkontakt |
Trockenstrahlen bleibt eine wertvolle Option, wenn das Werkstück robust ist und ein schneller, starker Materialabtrag angestrebt wird. Es wird häufig bei starker Korrosion, Zunder und zum Abtragen von Oberflächenschichten eingesetzt, besonders wenn eine optische Verfeinerung keine Rolle spielt. Bei Beschichtungslinien für kleinere bearbeitete oder gefertigte Bauteile können Trockenverfahren dagegen eine rauere als benötigte Oberfläche und mehr Reinigungsaufwand verursachen.
Verfestigungsstrahlen verdient einen Vergleich, weil auch dabei Strahlmittel auf die Oberfläche geschleudert wird; der Hauptzweck ist jedoch ein anderer. Es handelt sich vor allem um ein mechanisches Festigungsverfahren, das mit gezielt erzeugten Druckeigenspannungen verbunden ist, wie in den Grundlagen des Verfestigungsstrahlens beschrieben wird; es handelt sich jedoch nicht um ein allgemeines Vorbehandlungsverfahren zur Verbesserung der Beschichtungshaftung.
Gleitschleifen kann Teile ebenfalls vor der Endbearbeitung vorbereiten, besonders wenn große Chargen kleiner Bauteile allgemein geglättet werden müssen. Seine Einschränkung ist die Selektivität. Wenn nur bestimmte Flächen gereinigt werden sollen oder ein gleichmäßiges Ankerprofil ohne unkontrolliertes Kantenverrunden erforderlich ist, lässt sich Nassstrahlen gezielter ausrichten und validieren.
Für die Terminologie wird der übergeordnete Zusammenhang dieser Verfahren unter den Grundlagen zum abrasiven Strahlen gut zusammengefasst. Die Auswahl für die Produktion sollte sich jedoch immer nach Substrat, Beschichtungssystem und Werkstückgeometrie richten und nicht allein nach der Verfahrensbezeichnung.
Wichtige Spezifikationen vor dem Kauf
Beschaffungsteams konzentrieren sich oft zuerst auf die Kabinengröße. Bei der Oberflächenvorbereitung vor dem Beschichten entscheidet jedoch meist die Prozesssteuerung und nicht das Kabinenvolumen. Eine ausreichend große Einhausung ist wichtig; entscheidender ist aber, wie gleichmäßig die Anlage die gewünschte Beschichtungsgrenzfläche herstellen kann.
Strahldruckbereich
Die Anlage sollte einen stabilen Druckbereich halten, der zu Substrat und Verschmutzungsgrad passt. Bei feiner Vorbehandlung ist die Stabilität im Arbeitsbereich wichtiger als der angegebene Maximaldruck, denn die Beschichtungsleistung hängt stärker von Konstanz als von roher Kraft ab.
Präzision und Pfadsteuerung der Bewegungsachsen
Wenn die Teile Bohrungen, Rippen, Ecken oder Sichtzonen aufweisen, sind Düsen- und Werkstückbewegung zentral für die Vorbehandlungsqualität. Servogesteuerte Bahnen verringern eine zu lange Beaufschlagung leicht zu reinigender Flächen und eine zu kurze Einwirkung in Vertiefungen. Käufer sollten prüfen, ob die Anlage auf manuelle Zuführung, indexierte Werkstückaufnahmen, Drehhandhabung oder Mehrachsenbewegung setzt.
Durchsatz und tatsächliche Zykluszeit
Die Zykluszeit muss Beschickung, Rezeptauswahl, Strahlen, Ablassen, Prüfung, Entladen und Rücksetzen des Rückgewinnungssystems umfassen. Eine kurze reine Strahlzeit kann täuschen, wenn der Wechsel langsam oder die Vorrichtungen umständlich sind. Aussagekräftig ist die Zahl guter, beschichtungsfertiger Teile pro Stunde.
Stellfläche und Medienversorgung im Werk
Druckluft, Stromversorgung, Wassermanagement, Entwässerung, Wartungsfreiraum und Schlammaustrag beeinflussen die Installierbarkeit. Eine kompakte Anlage kann trotzdem ungeeignet sein, wenn der Servicezugang blockiert ist oder sich der Rückgewinnungskreislauf auf der verfügbaren Stellfläche nur schwer reinigen lässt.
HMI-Rezeptverwaltung und Zugriffsrechte
Für Werke mit mehreren Teilefamilien sollte das HMI validierte Rezepte speichern und einen kontrollierten Bedienerzugriff erlauben. Abgestufte Berechtigungen helfen, Vorbehandlungsparameter innerhalb des freigegebenen Fensters zu halten. Das verringert Unterschiede zwischen Schichten und unterstützt eine nachvollziehbare Prozessdisziplin.
Nebelkontrolle und Umgang mit Abfallsand
Sicht, ausgewogene Absaugung, saubere Sichtfenster und Sedimentaustrag beeinflussen die tägliche Produktivität erheblich. Käufer sollten fragen, wie oft manuell gereinigt werden muss, wie verbrauchtes Strahlmittel abgetrennt wird und wie schnell die Anlage nach Wartungsarbeiten wieder stabile Bedingungen erreicht.
Sicherheit, Ergonomie und Wartungsfreundlichkeit
Türverriegelungen, Not-Aus-Schalter, Kabinenabdichtung, ergonomische Beschickungshöhe und Absperrung der Medienversorgung gehören zu den üblichen Prüfpunkten. Ebenso wichtig ist der Wartungszugang zu Pumpen, Düsen, Ventilen und Abscheidern, denn schwierige Wartung führt meist zu geringerer tatsächlicher Verfügbarkeit.
Anwendungen in verschiedenen Branchen
Oberflächenvorbereitung vor dem Beschichten kommt in nahezu allen Branchen vor, die Lacke, Pulver, Konversionsschichten, Galvanisierungen oder Klebeverbindungen aufbringen. Die Verunreinigungen unterscheiden sich je nach Branche, das Ziel bleibt jedoch gleich: eine gleichmäßige, beschichtungsfertige Oberfläche ohne unkontrollierte Rauheit oder Nacharbeit.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Werkzeugbau und Hartmetallfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Reinigt Schneidenzonen und stabilisiert den Schneidenzustand vor dem Beschichten |
| Entgraten von Metallteilen | Präzisionsbearbeitung und Stanzen | Halterungen, Gehäuse, Klammern, Ventilkörper | Entfernt Gratüberstände, die eine gleichmäßige Kantenbeschichtung stören |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Stahlverarbeitung | Schmiedefittings, Stangen, wärmebehandelte Teile | Entfernt Oxide vor dem Beschichten oder einer späteren Bearbeitung |
| Vorbehandlung vor dem Beschichten | Automobilindustrie, Eisenwaren, Haushaltsgeräte | Schweißbaugruppen, Blechteile, Einhausungen | Erzeugt ein gleichmäßigeres Substrat für Lack oder Pulver |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Gedruckte Halterungen, Verteiler, endkonturnahe Bauteile | Verringert lose Partikel und egalisiert Oberflächenspitzen |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Bauteile | Federn, Zahnräder, ausgewählte Strukturbauteile | Erzeugt einen kontrollierten Strahlmitteleinfluss, wenn die Prozessvorgabe Verfestigungsstrahlen verlangt |
| Glasmattierung | Dekorative Produkte und Produkte aus Materialkombinationen | Abdeckungen, Paneele, Displayelemente | Erzeugt vor dem Beschichten oder Montieren eine matte Oberfläche |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuse, sichtbare Metallteile | Unterstützt glatte Sichtflächen vor der Endbearbeitung |
Bei lackierten und pulverbeschichteten Fertigungsteilen entscheidet die Vorbehandlung häufig darüber, ob Beschichtungsfehler ihre Ursache vor oder nach dem Beschichten haben. Gelangt das Substrat mit uneinheitlicher Oxidentfernung oder verbliebenen Kantengraten in die Endbearbeitung, kann die Beschichtungslinie später vorzeitiges Versagen oder sichtbare Uneinheitlichkeit aufweisen. Deshalb bewerten viele Betriebe Nassstrahlen zur Beschichtungsvorbehandlung als eigenständigen Produktionsschritt und nicht als allgemeine Reinigungsaufgabe.
Auch die Schneidwerkzeugfertigung verbindet Vorbehandlung mit funktionaler Endbearbeitung. Schneidenbereiche müssen vor dem Beschichten mitunter sowohl gereinigt als auch gezielt verändert werden. Daher kann sich die Oberflächenvorbereitung vor dem Beschichten unmittelbar mit dem Schneidkantenverrunden von Schneidwerkzeugen überschneiden, wenn die Werkzeugstandzeit vom Zustand der Schneide vor der PVD- oder CVD-Abscheidung abhängt.
Die additive Fertigung bringt andere Herausforderungen für die Vorbehandlung mit sich, da die Geometrie oft komplex und die Rauheit sehr unterschiedlich ist. Nassstrahlen kann lose haftende Partikel verringern und die Außenfläche vor Primer, Lack oder einer anderen Nachbearbeitung egalisieren, sofern das Verfahren an dünnen Wänden und feinen Details validiert wurde.
Leitfaden zur Maschinenauswahl
Die passende Anlagenwahl hängt von Produktionsumfang, Geometrie, Beschichtungsanforderung und Schwankungen der eingehenden Verunreinigungen ab. Eine Linie zur Vorbehandlung lasergeschnittener Paneele für die Pulverbeschichtung braucht eine andere Konfiguration als eine Zelle für komplexe bearbeitete Gehäuse mit Sichtflächen. Deshalb sollte die Anlagenauswahl anhand einer Matrix aus Teileart, Durchsatz und Steuerungsanforderungen erfolgen.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| R&D-Roboterzelle im Labormaßstab | Versuche, Muster und Prozessentwicklung | Kleine bis mittelgroße komplexe Werkstücke | Hoch | Rezeptentwicklung, Validierung der Vorbehandlung, Erprobung neuer Teile |
| Einzelteil-Nassstrahlanlage | Niedriger bis mittlerer Durchsatz | Kleine bis mittelgroße Einzelteile | Mittel bis hoch | Sichtteile und sorgfältige Einzelteilvorbereitung |
| Standard-Chargenkabine mit einer Kammer | Routinemäßige Chargenfertigung | Kleine bis mittelgroße Serienteile | Mittel | Allgemeine Vorbehandlung vor dem Beschichten und gleichmäßige Reinigung |
| Produktionssystem mit Doppelkammer | Mittlerer bis hoher Durchsatz | Kleine bis mittelgroße Serienteile | Mittel | Überlappende Beschickung und Strahlen für höhere Auslastung |
| Präzisionssystem mit mehreren Servoachsen | Produktionssystem mit Schwerpunkt Präzision | Kleine komplexe Geometrien | Sehr hoch | Kontrollierte Abdeckung kritischer oder unterschiedlich beschaffener Oberflächen |
| Spezialanlage für komplexe Formen | Ausgelegte Produktionszellen | Mittelgroße komplexe Teile | Hoch | Gehäuse, Vertiefungen, gekrümmte Teile, Beaufschlagung aus mehreren Winkeln |
| Anlage für plattenförmige Teile | Flache und paneelartige Werkstücke | Mittelgroße bis große flache Werkstücke | Mittel bis hoch | Blechteile, Abdeckungen, Dekorflächen, beschichtungsfertige Paneele |
| Linie für Rundstäbe oder Stangenmaterial | Halbkontinuierliche Bearbeitung | Lange zylindrische Werkstücke | Mittel | Entzundern von Stangen und Konditionierung der Umfangsfläche |
Bei neuen Beschichtungsprojekten ist eine R&D-Anlage häufig der richtige Einstieg, weil Strahlmittelklasse, Düsenwinkel, Einwirkzeit und gewünschtes Finish erprobt werden müssen, bevor der Produktionsablauf festgelegt wird. In dieser Funktion ist die robotergestützte Nassstrahlanlage RB-6 für Versuche, flexible Beschickung und die Entwicklung des Prozessfensters geeignet und nicht auf maximalen Ausstoß ausgelegt.
Bei etablierter Chargenfertigung ist eine Standardkabine meist die praktikabelste Basis. Eine Standard-Produktionskabine mit einer Strahlkammer eignet sich für wiederkehrende Teilefamilien mit bekannten Rezepten. Eine Doppelkammer wird attraktiv, wenn Beschickung und Strahlen überlappen müssen, um Leerlaufzeiten zwischen den Zyklen zu verringern.
Vorbehandlungslinien zum Beschichten lassen sich in bestimmten Fertigungsabläufen auch mit chemischen Konversionsstufen verbinden. Wenn der Prozessplan eine Abfolge aus Strahlen und Phosphatieren vorsieht, kann eine kombinierte Linie wie die Nassstrahl- und Phosphatieranlage aus Gründen des Arbeitsablaufs sinnvoll sein, sofern Vorbehandlungsspezifikationen und Wartungskapazität des Werks klar festgelegt sind.
Kosten, Lieferzeit und ROI
Die Kosten einer Anlage zur Oberflächenvorbereitung vor dem Beschichten hängen weniger von den Außenmaßen der Kabine als von der integrierten Prozesssteuerung ab. Druckregelung, Anzahl der Achsen, Vorrichtungskonstruktion, Suspensionsrückgewinnung, Nebelmanagement, HMI-Architektur und Konstruktionswerkstoffe beeinflussen sowohl den Kaufpreis als auch die langfristige Stabilität der Beschichtungsvorbehandlung.
Wichtigste Kostentreiber
Der wichtigste Kostentreiber ist die Schwierigkeit der Anwendung. Eine Linie für einfache Stanzteile zur Pulverbeschichtung benötigt üblicherweise weniger Automatisierung als eine Linie für gemischte bearbeitete Teile mit kritischen Sichtflächen. Der zweite Kostentreiber ist die Werkstückzuführung: Manuelle Handhabung, indexierte Vorrichtungen, Servotische und Roboterbeschickung führen jeweils zu unterschiedlichen technischen Anforderungen.
Auch die Strahlmittelauswahl beeinflusst die Kosten. Das günstigste Strahlmittel pro Kilogramm ist nicht immer die kostengünstigste Gesamtlösung, wenn es schnell zerbricht, eine instabile Textur erzeugt oder den Verschleiß im Suspensionskreislauf erhöht. Die Strahlmittelleistung muss zusammen mit dem Rückgewinnungsverhalten und der erforderlichen Vorbehandlungswirkung beurteilt werden.
Typischer Ablauf der Lieferzeit
Bei Standardkabinen ist die Lieferzeit meist am kürzesten, bei kundenspezifischen Produktionszellen länger. Musterprüfung, Vorrichtungskonstruktion, Bahnentwicklung, Prüfung der Medienversorgung und Werksabnahme verlängern den Kalenderzeitraum technischer Projekte. Beim Lieferantenvergleich sollten Käufer deshalb den Zeitpunkt der „Maschinenbereitschaft“ vom Zeitpunkt der „Prozessbereitschaft“ unterscheiden.
Auch Installation und Inbetriebnahme benötigen einen eigenen Zeitplan. Die Anlage kann bereits montiert und elektrisch fertiggestellt sein, bevor Rezepte, Beschickungsabläufe und Prüfkriterien für eine stabile Beschichtungsvorbehandlung vollständig abgestimmt sind.
ROI-Logik für Vorbehandlungsanlagen
Der ROI einer Anlage zur Oberflächenvorbereitung vor dem Beschichten ergibt sich üblicherweise aus mehreren Faktoren zugleich. Ein Faktor ist die Verringerung direkter Arbeitskosten gegenüber manuellem Schleifen oder Reinigen von Hand. Ein weiterer ist die Verbesserung der Beschichtungsqualität im ersten Durchlauf durch ein gleichmäßigeres Substrat.
Zusätzlicher Nutzen entsteht häufig durch weniger Nacharbeit, weniger Probleme mit der Kantenabdeckung, weniger Ausschuss bei Sichtteilen und ein gleichmäßigeres Beschichtungsbild über mehrere Chargen hinweg. In einigen Betrieben überwiegen diese Qualitätsgewinne die sichtbaren Arbeitseinsparungen, weil die Kosten für Beschichtungsfehler erst nachgelagert bei Endbearbeitung, Prüfung und Kundenreklamationen anfallen und nicht in der Vorbehandlung selbst.
Warum Qualitätsverluste in die ROI-Berechnung gehören
Ein manueller oder instabiler Prozess kann günstig erscheinen, wenn die Berechnung nur die Bedienerstunden berücksichtigt. Dabei bleiben oft versteckte Verluste unberücksichtigt: uneinheitliche Rauheit, übersehene Verunreinigungen, wiederholte Nacharbeit, verzögerte Prüfungsfreigabe oder eine erst nach dem Beschichten festgestellte schwache Haftung. Eine realistische ROI-Bewertung vergleicht daher die gesamte Produktionsleistung und nicht nur die Kosten für Strahlmittel und Arbeitskraft an der Reinigungsstation.
Bei ausgelegten Produktionslinien hängt die Entscheidung auch von der Prozessflexibilität ab. Kann eine Anlage mehrere Teilefamilien mit gespeicherten Rezepten zuverlässig bearbeiten, kann ihr wirtschaftlicher Wert höher sein als der eines einfacheren Systems mit niedrigerem Kaufpreis, aber stärker schwankendem Rüstaufwand.
Warum DasiAuto?
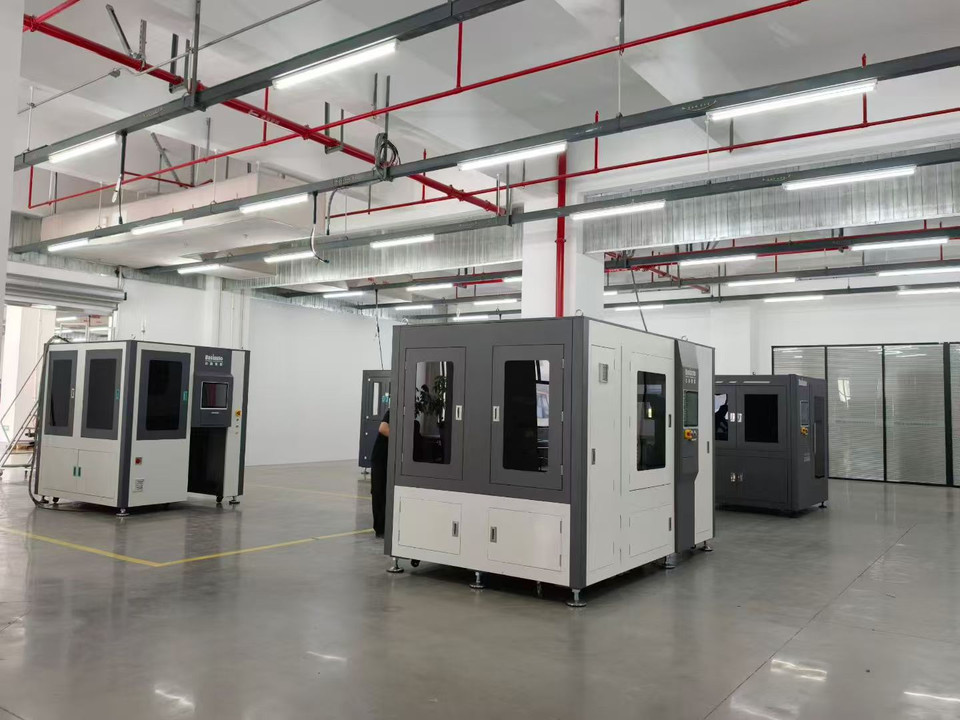
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungstechnik. Weitere Informationen finden sich im Abschnitt Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Wie können Käufer bestätigen, dass die Oberflächenvorbereitung vor dem Beschichten der Beschichtungsspezifikation entspricht?
Die meisten Projekte beginnen mit Musterprüfungen an tatsächlichen Produktionsteilen oder repräsentativen Musterstücken. So kann der Betrieb Oxidentfernung, Oberflächenbild, Verhalten der Beschichtungshaftung und praktische Zykluszeit bewerten, bevor der Anlagenumfang endgültig festgelegt wird.
Eignet sich Nassstrahlen sowohl für Pulverbeschichtung als auch für die Vorbehandlung vor Flüssiglack?
Ja, sofern Strahlmittelklasse, Strahlintensität und nachfolgende Reinigung auf das Beschichtungssystem abgestimmt sind. Ziel ist eine gleichmäßige, beschichtungsfertige Oberfläche und nicht die größtmögliche Rauheit.
Welche Angaben sollte ein Käufer vor einer Angebotsanfrage vorbereiten?
Hilfreiche Angaben sind Werkstückzeichnungen, Substratwerkstoff, aktueller Verschmutzungszustand, Beschichtungsart, benötigter Durchsatz, verfügbare Medienversorgung sowie Kriterien zur Oberflächenqualität oder Haftungsabnahme. Fotos typischer Fehler und Beispiele des gewünschten Erscheinungsbilds können die Validierungsphase ebenfalls verkürzen.
Wie viel kundenspezifische Anpassung ist für eine Linie zur Oberflächenvorbereitung vor dem Beschichten üblicherweise erforderlich?
Standardkabinen eignen sich für viele Routineanwendungen. Vorrichtungen, Bewegungsbahnen, Düsenanordnungen und Details der Rückgewinnung werden jedoch häufig an die Teilefamilie angepasst. Der Anpassungsbedarf steigt, wenn die Linie komplexe Geometrien, gemischte Modelle oder Sichtflächen bearbeiten muss.
Welche Bedienerschulung ist nach der Installation üblicherweise erforderlich?
Bediener benötigen üblicherweise eine Schulung zur Rezeptauswahl, Beschickungsmethode, Suspensionspflege, Düsenprüfung, Kabinenreinigung und routinemäßigen Fehlersuche. Das Wartungspersonal sollte außerdem Verschleißteile, Sedimentaustrag und Wartungsintervalle des Rückgewinnungskreislaufs kennen, damit die Vorbehandlungsqualität langfristig stabil bleibt.
Wann erzielt eine automatisierte Oberflächenvorbereitung vor dem Beschichten den schnellsten ROI?
Der ROI stellt sich üblicherweise am schnellsten ein, wenn die manuelle Vorbehandlung uneinheitlich oder arbeitsintensiv ist oder bei mittel- und hochwertigen Teilen mit kostspieligen Beschichtungsfehlern zusammenhängt. Die Amortisation verbessert sich zusätzlich, wenn eine stabile Vorbehandlung Nacharbeit verringert, die Beschichtungsqualität im ersten Durchlauf verbessert und den durch Haftungs- oder Erscheinungsbildfehler verursachten Ausschuss senkt.