Kurzantwort
Die Vorbehandlung vor einer CVD-Beschichtung verbessert die Werkzeugstandzeit, indem vor dem Abscheiden der Beschichtung bei hoher Temperatur ein sauberes, stabiles und wiederholbares Substrat hergestellt wird. Beim Nassstrahlen beschleunigt Druckluft eine Wasser-Strahlmittel-Suspension, um Oberflächenverunreinigungen, schwache Schneidenfragmente und uneinheitliche Schleifrückstände zu entfernen und zugleich den Oberflächenzustand zu verfeinern. Bei Hartmetallwerkzeugen, Gesenken, Formen, Verschleißteilen und Präzisionsmetallkomponenten bedeutet dies meist eine bessere Beschichtungsunterstützung, ein geringeres Risiko vorzeitiger Ausbrüche oder Ablösungen und eine gleichmäßigere Beschichtungsleistung von Charge zu Charge.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Vorbehandlung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Druckbereich | Typischerweise niedriger bis mittlerer Druck für die Präzisionskonditionierung |
| Hauptziel | Sauberes Substrat, kontrollierte Textur, stabiler Schneidenzustand |
| Staubentwicklung | Sehr wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Werkstücke | Hartmetall-Wendeschneidplatten, Bohrer, Stempel, Formen, Verschleißkomponenten |
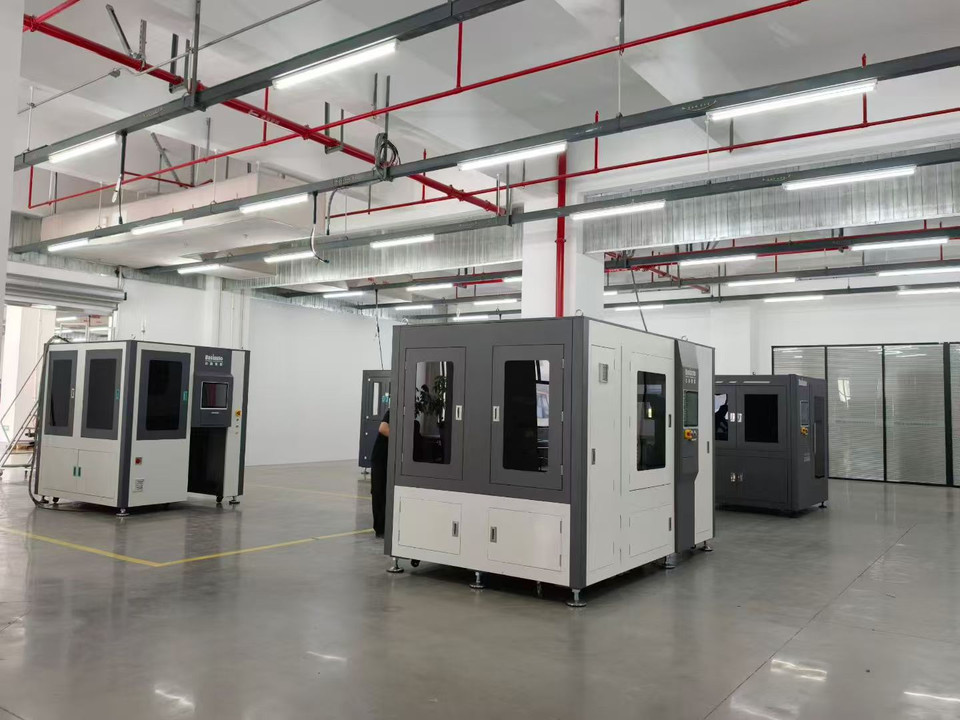
| Typische Lieferform | Standardkabinen werden üblicherweise schneller geliefert als kundenspezifische automatisierte Zellen |
Was ist die Vorbehandlung vor einer CVD-Beschichtung?
Die Vorbehandlung vor einer CVD-Beschichtung ist der kontrollierte Schritt zur Oberflächenvorbereitung nach Schleifen, Bearbeiten, Polieren, Sintern oder thermischer Behandlung und vor der chemischen Gasphasenabscheidung. Sie soll das Substrat in einen Zustand bringen, der den thermischen und mechanischen Belastungen des CVD-Prozesses standhält und gleichzeitig eine zuverlässige Haftung der Beschichtung unterstützt. Praktisch bedeutet das, Rückstände zu entfernen, die Außenfläche zu egalisieren und schwache Mikrostrukturen zu beseitigen, die nach der Beschichtung Ausgangspunkte für ein Versagen werden können.
CVD-Beschichtungen werden häufig auf Schneidwerkzeugen, Verschleißteilen und Umformkomponenten aufgebracht, die unter hoher Temperatur, Reibung und Druckbelastung arbeiten. Da diese Beschichtungen funktional und nicht bloß dekorativ sind, wirkt sich der Zustand des darunterliegenden Substrats direkt auf die Leistung aus. Enthält die Oberfläche vor dem Beschichten verschmiertes Bindemittel, lose Oxide, fragile Grate oder instabile Schneidenreste, kann die Beschichtung diese Fehler übernehmen, statt sie zu korrigieren.
Wo Nassstrahlen in die Familie der Oberflächenbehandlung passt
Nassstrahlen gehört zum Präzisionsbereich der abrasiven Oberflächenbehandlung. Statt ausschließlich trockene Partikel zu verwenden, suspendiert es Strahlmittel in Wasser und richtet die Suspension mit Druckluft auf das Werkstück. Die Wasserphase bindet Staub, dämpft den Aufprall und unterstützt eine gleichmäßigere, besser kontrollierbare Wechselwirkung mit der Oberfläche.
Bei der Vorbehandlung vor einer CVD-Beschichtung ist das wichtig, da normalerweise kein großer Materialabtrag angestrebt wird. Ziel ist eine kontrollierte Mikrokonditionierung. Das Verfahren muss das Substrat reinigen und verfeinern, ohne kritische Geometrie zu beschädigen oder eine übermäßig aggressive Oberfläche zu erzeugen, die sich während der Abscheidung unvorhersehbar verhält.
Warum die Vorbehandlung vor einer CVD-Beschichtung mehr als Reinigung ist
Ein entfettetes Teil ist nicht automatisch beschichtungsbereit. Die CVD-Leistung hängt von mehr als sichtbarer Sauberkeit ab, besonders bei Werkzeugen und Verschleißkomponenten, deren Funktionsschneiden und tragende Flächen unter Temperaturwechsel und Kontaktbelastung stabil bleiben müssen. Eine Oberfläche kann akzeptabel aussehen und dennoch Schleifverschmierung, schwache Schneidenfragmente, eingebettete Rückstände früherer Bearbeitung oder lokale Texturabweichungen aufweisen, die das Beschichtungsverhalten beeinflussen.
Deshalb sollte die Vorbehandlung vor einer CVD-Beschichtung als technisch ausgelegte Oberflächenkonditionierung und nicht als einfaches Waschen verstanden werden. Sie verbindet die Entfernung von Verunreinigungen mit einer geometrieabhängigen Verfeinerung. Bei Hartmetallwerkzeugen überschneidet sie sich oft mit K-Faktor-Kontrolle und Schneidenstabilisierung; bei Gesenken, Wendeschneidplatten oder Verschleißhülsen geht es stärker um einen gleichmäßigen und zuverlässigen Substratzustand.
Kernvorteile des Nassstrahlens für die CVD-Vorbehandlung
Der wichtigste Vorteil ist die Prozesskontrollierbarkeit. Da das Strahlmittel in einer flüssigen Phase transportiert wird, ist die Oberflächenwirkung im Allgemeinen feiner und gleichmäßiger als bei vielen Trockenstrahlverfahren. Der zweite Vorteil ist weniger luftgetragener Staub, was die Sauberkeit verbessert und sauberere Bedingungen rund um Präzisionsbearbeitungslinien unterstützt.
Ein dritter Vorteil ist das geringere Risiko unkontrollierter Oberflächenschäden an empfindlichen oder hochwertigen Teilen. Viertens steigt die Wiederholbarkeit, wenn Druck, Suspensionskonzentration, Düsenzustand und Werkstückzuführung als Prozessfenster gesteuert und nicht dem Gefühl des Bedieners überlassen werden. In der Fertigung ist Oberflächenkonstanz häufig der Unterschied zwischen einem erfolgreichen Beschichtungsprogramm und einer kostspieligen Fehlersuche.
Typische Oberflächenziele vor der CVD-Abscheidung
Der geforderte Endzustand hängt von der Werkstückfamilie ab. Bei manchen Anwendungen soll eine kontrollierte Kantenverrundung die Schneide vor der Beschichtung weniger bruchempfindlich machen. Andere erfordern eine saubere, gleichmäßig matte Oberfläche mit möglichst wenigen Rückständen. In manchen Fällen ist selektives Entgraten erforderlich, damit verbleibende Grate sich im Einsatz nicht ablösen oder brechen.
Bei Hartmetallwerkzeugen wird Nassstrahlen häufig mit Schneidkantenverrunden von Werkzeugen kombiniert, weil Schneidengeometrie und Beschichtungsunterstützung miteinander verbunden sind. Für eine breitere Beschichtungsvorbereitung technischer Bauteile kann dieselbe Verfahrensfamilie außerdem als Nassstrahlen zur Beschichtungsvorbehandlung eingesetzt werden, wenn vor nachgelagerten Schicht- oder Konversionsprozessen ein gleichmäßigeres Substrat angestrebt wird.
Wie funktioniert die Vorbehandlung vor einer CVD-Beschichtung?
Die Vorbehandlung vor einer CVD-Beschichtung erfolgt in einem kontrollierten Strahlkreislauf, in dem Wasser, Strahlmittel, Luftdruck, Werkstückhandhabung und Suspensionsrückgewinnung gemeinsam gesteuert werden. Das Prinzip ist einfach, in der Praxis jedoch empfindlich. Jede Variable beeinflusst, wie die Oberfläche gereinigt wird, wie die Schneiden reagieren und wie stabil der Zustand vor der Beschichtung über einen vollständigen Fertigungslauf bleibt.
Suspensionsaufbereitung und Strahlmittelsuspension
Der Prozess beginnt in einem Mischtank oder Umwälzbehälter, in dem Wasser und Strahlmittel zu einer Suspension verbunden werden. Die Konzentration muss stabil genug sein, damit jedes Teil vergleichbare Aufprallbedingungen erfährt. Setzt sich zu viel Strahlmittel ab oder driftet der Feststoffanteil während des Betriebs, kann sich das Vorbehandlungsergebnis von Teil zu Teil verändern.
Für CVD-bezogene Anwendungen werden häufig feine oder mittelfeine Strahlmittel bevorzugt, da sie eine besser kontrollierte Oberflächenwirkung ermöglichen. Sehr grobes Strahlmittel kann Material schnell abtragen, jedoch auch das Substrat zu stark aufrauen oder eine Schneide außerhalb des vorgesehenen Fensters verändern. Da CVD-beschichtete Teile oft unter anspruchsvollen Kontaktbedingungen eingesetzt werden, kann eine Überbearbeitung in der Vorbehandlung ebenso schädlich sein wie eine unzureichende Bearbeitung.
Beschleunigung durch Druckluft und Düsenführung
Nach der Aufbereitung wird die Suspension über Schläuche zur Strahldüse geführt. Druckluft beschleunigt den Suspensionsstrom und richtet ihn mit festgelegtem Winkel, Abstand und Einwirkzeit auf das Werkstück. Diese Variablen bestimmen die lokal auf die Oberfläche übertragene Energie und damit das Verhältnis zwischen Reinigung, Texturbildung und Schneidenveränderung.
Auch der Düsenverschleiß ist wichtig. Vergrößert sich eine Düsenöffnung, können Strahlbild und tatsächliche Prozessenergie vom ursprünglich qualifizierten Zustand abweichen. Deshalb behandelt ein sorgfältig ausgelegter Vorbehandlungsprozess den Verschleiß von Verbrauchsteilen als Teil der Prozesskontrolle und nicht nur als Wartungsthema.
Werkstückaufnahme, Einwirkgeometrie und Bewegungssteuerung
Das Werkstück muss dem Suspensionsstrom wiederholbar zugeführt werden. Bei einfachen Teilen kann dies eine feste Aufnahme und ein definierter Düsenwinkel sein. Bei Werkzeugen, Wendeschneidplatten, genuteten Fräsern, Vertiefungen oder asymmetrischen Komponenten können wiederholbare Einwirkungen eine getaktete Drehung oder programmierte Düsenbewegungen über mehrere Achsen erfordern.
Bei einem engen Prozessfenster wird die Maschinenbewegung Teil der Gleichung für Beschichtungsqualität. Erhält eine Schneide eine längere Einwirkzeit als eine andere, können sich Schneidenradius und Substrattextur so stark unterscheiden, dass das Verhalten der CVD-Schicht im Einsatz beeinflusst wird. Deshalb wird eine verifizierte Bewegungssteuerung im Präzisionswerkzeugbau und ähnlichen Anwendungen bevorzugt.
Geschlossene Rückführung und Sedimentation der Suspension
Nach dem Auftreffen auf die Oberfläche fließt die Suspension mit verbrauchtem Strahlmittel, Feinpartikeln, entfernten Verunreinigungen und Schlamm in das Rückgewinnungssystem. Dieses Material kann nicht ohne Folgen unbegrenzt umgewälzt werden. Mit zunehmender Verschmutzung wird die Suspension unvorhersehbarer und das Vorbehandlungsergebnis driftet.
Ein gut ausgelegtes System umfasst daher Umwälzung, Sedimentation und kontrollierten Austrag. Diese Funktionen entfernen angesammelte Abfälle und halten die Suspension näher an ihrem vorgesehenen Arbeitszustand. Bei Produktionsanlagen ist dieser geschlossene Kreislauf kein Komfortmerkmal, sondern eine Grundlage für die wiederholbare Vorbehandlung vor einer CVD-Beschichtung.
Nebelmanagement und Kammersteuerung
Nassstrahlen verringert Staub, erzeugt jedoch Nebel innerhalb der Anlage. Abdichtung der Einhausung, Sicht, Entwässerungsverhalten und Nebelabsaugung beeinflussen die verfügbare Betriebszeit. Verschlechtert sich die Sicht schnell oder ist die Kammerentwässerung unzureichend, werden Prüfungen langsamer und die Wartungsdisziplin lässt häufig nach.
Deshalb umfassen industrielle Systeme häufig Nebelreduzierung und Staubabsaugung, die für Nassbedingungen ausgelegt sind. Dabei geht es nicht nur um den Bedienkomfort, sondern auch um Prozessstabilität: Schlechte Sicht kann Rüstfehler, Beladefehler und unerkannte Düsenprobleme begünstigen.
Druckrückmeldung und Rezeptdisziplin
Ein Prozess zur CVD-Vorbehandlung sollte nicht vollständig von der Gewohnheit des Bedieners abhängen. Eine stabile Druckregelung und Rezeptablage machen aus einem manuellen Endbearbeitungsverfahren einen dokumentierten Fertigungsprozess. Lassen sich validierte Einstellungen speichern und erneut aufrufen, kann dieselbe Werkstückfamilie mit geringeren Abweichungen wiederholt bearbeitet werden.
Hier wird die PID-Druckregelung im geschlossenen Regelkreis wichtig. Statt den Strahldruck als ungefähren Sollwert zu behandeln, regelt das System ihn laufend auf den Zielwert nach. Das verringert Drift und unterstützt eine gleichmäßigere Substratvorbereitung von Los zu Los.
In Hochleistungsbeschichtungssystemen führen kleine Substratabweichungen oft zu größeren nachgelagerten Leistungsunterschieden, als Bediener erwarten.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,15–0,50 MPa für die Präzisionsvorbehandlung | Steuert Reinigungsintensität, Oberflächenverfeinerung und Schneidenverhalten |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Prozesskonstanz und Gleichmäßigkeit des Finishs |
| Korngröße des Strahlmittels | Feine bis mittelfeine Körnungen sind typisch | Beeinflusst Textur, Abtragsrate und Risiko einer Überbearbeitung |
| Luftstrom und Düsenbeschaffenheit | Durch Wartung und Rezeptprüfungen verifiziert | Die tatsächliche Prozessenergie verändert sich mit dem Düsenverschleiß |
| Düsenabstand und Auftreffwinkel | Durch Aufnahme oder Bewegungsprogramm festgelegt | Bestimmt lokale Aufpralldichte und Richtungswirkung |
| Strahlmittelverbrauch | Hängt von Abbau, Verschmutzung und Einschaltdauer ab | Beeinflusst Kosten und langfristige Prozessstabilität |
| Steuerungssystem | Typischerweise PLC/HMI mit gespeicherten Rezepten und Rückkopplungsregelung | Verbessert Rückverfolgbarkeit und Wiederholbarkeit |
Vorbehandlung vor CVD-Beschichtung im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Vorbehandlung vor einer CVD-Beschichtung kann über mehrere mechanische Endbearbeitungsverfahren erfolgen, die jedoch nicht austauschbar sind. Die beste Wahl hängt davon ab, ob Beschichtungsunterstützung, präzise Schneidenkonditionierung, geringe Staubentwicklung, Entgraten großer Stückzahlen oder gezielte Spannungsbehandlung im Vordergrund steht. Nassstrahlen wird oft gewählt, weil es Sauberkeit, Kontrollierbarkeit und Empfindlichkeit des Substrats praktisch ausbalanciert.
Nassstrahlen und Trockenstrahlen im Vergleich für die Beschichtungsbereitschaft
Trockenstrahlen kann bei starker Reinigung, Oxidentfernung und aggressiver Texturierung wirksam sein. Soll jedoch eine eng kontrollierte Oberfläche vor der Beschichtung von Hartmetallwerkzeugen oder anderen Präzisionsteilen erzielt werden, kann Trockenstrahlen einen härteren und stärker schwankenden Oberflächenzustand verursachen, sofern der Prozess nicht sehr sorgfältig kontrolliert wird. Auch die Belastung durch luftgetragenen Staub ist deutlich höher, was Umweltmanagement und Sauberkeit der Kammer erschweren kann.
Nassstrahlen wird meist bevorzugt, wenn das Substrat gleichmäßig und geometrieempfindlich bleiben muss. Die Wasserphase bindet Staub und dämpft den Aufprall, wodurch ein feineres und gleichmäßigeres Finish unterstützt wird. Die allgemeine Terminologie des abrasiven Strahlens liefert den breiteren Kontext; die CVD-Vorbehandlung erfordert jedoch meist mehr Nuancen, als allgemeine Beschreibungen von Strahlverfahren vermitteln.
Vergleich mit Verfestigungsstrahlen und Gleitschleifen
Verfestigungsstrahlen dient einem anderen Hauptzweck. Es soll vor allem Druckeigenspannung für eine bessere Ermüdungsleistung einbringen und nicht ein beschichtungsbereites Substrat optimieren. In manchen technischen Prozesswegen kann es nützlich sein, doch seine Logik unterscheidet sich von der Vorbehandlung vor einer Beschichtung, wie im breiteren ASTM-Rahmenwerk zum Verfestigungsstrahlen dargestellt wird.
Vibrations- oder Schleppbearbeitung kann für flächiges Entgraten und Glätten wirksam sein, besonders in Umgebungen mit vielfältiger mechanischer Endbearbeitung. Diese Methoden sind jedoch oft weniger selektiv und weniger richtungsgenau als Nassstrahlen, insbesondere bei komplexen Schneidengeometrien oder Merkmalen, die einen kontrollierten Einwirkbereich entlang der Sichtlinie erfordern. Bei vielen Beschichtungsprogrammen geht es nicht darum, ob diese Methoden grundsätzlich funktionieren, sondern ob sie den spezifischen Substratzustand erzeugen, den die CVD-Schicht benötigt.
| Bewertungsdimension | Vorbehandlung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptziel des Verfahrens | Beschichtungssubstrat reinigen, verfeinern und stabilisieren | Mit trockenem Strahlmittel reinigen oder aufrauen | Druckspannung und verfestigte Textur einbringen | Durch Massenkontakt entgraten und glätten |
| Luftgetragener Staub | Gering | Hoch, sofern die Absaugung nicht umfangreich ist | Mittel in eingehausten Anlagen | Wenig luftgetragener Staub, jedoch Handhabung von Strahlmittel und Compound erforderlich |
| Charakter der Oberfläche | Ein feines, gleichmäßiges mattes Finish ist typisch | Häufig rauer und aggressiver | Funktionale verfestigte Textur | Breitflächige Glättungswirkung |
| Risiko der Strahlmitteleinbettung | Bei vielen empfindlichen Oberflächen geringer | Auf einigen Substraten höher | Abhängig von Strahlmittel und Werkstoff | Anderer Mechanismus; nur indirekt vergleichbar |
| Eignung für die CVD-Vorbehandlung | Hoch | Selektiv | Indirekt | Selektiv |
| Präzise Kontrolle der Schneide | Hoch bei Aufnahmen und Rezeptsteuerung | Mittel | Begrenzt für Schneidkantenverrundung | Mittel, häufig weniger gerichtet |
| Umweltmanagement | Handhabung von Suspension, Nebel und Schlamm | Hoher Aufwand für Staubabsaugung | Eindämmung trockenen Strahlmittels | Handhabung von Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf
Die richtige Anlagenspezifikation geht von der Beschichtungsanwendung aus und nicht von der Maschinenbroschüre. Käufer, die eine Vorbehandlung vor CVD-Beschichtung bewerten, sollten zuerst Substratwerkstoff, Geometrieempfindlichkeit, Produktionsvolumen, Beschichtungstyp und zu beseitigende Fehler definieren. Diese Angaben bestimmen, ob Schneidenvorbereitung, gleichmäßige matte Konditionierung, Gratentfernung oder eine Kombination daraus im Vordergrund stehen sollte.
Druckfenster und Stabilität
Entscheidend ist nicht der Maximaldruck, sondern die nutzbare Druckstabilität. Die meisten CVD-Vorbehandlungen erfolgen in einem kontrollierten niedrigen bis mittleren Bereich, in dem geringe Änderungen Schneidenform und Textur beeinflussen können. Käufer sollten erfragen, wie der Druck überwacht, Regelabweichung korrigiert und validierte Einstellung in gespeicherten Rezepten fixiert werden kann.
Bewegungsgenauigkeit und Aufspannungslogik
Bei einfachen Teilen können eine feste Düse und eine stabile Aufnahme ausreichen. Bei genuteten Werkzeugen, Schlitzen, vertieften Flächen, Taschen und mehrseitigen Werkstücken benötigt die Maschine möglicherweise eine getaktete Zuführung oder Servobewegung. Ändert sich das Einwirkungsmuster von Zyklus zu Zyklus, kann sich auch das Beschichtungsverhalten verändern.
Bei hohen Präzisionsanforderungen sollte die Servokopplung der X/Y/Z-Achsen zusammen mit der Wiederholbarkeit der Werkstückaufnahme bewertet werden. Eine angegebene Achsgenauigkeit ist wenig wert, wenn die Werkstückposition selbst schwankt.
Durchsatz, Umrüstung und tatsächliche Produktivität
Beschaffungsteams konzentrieren sich häufig auf die nominelle Zykluszeit. Der tatsächliche Durchsatz umfasst jedoch Beladen, Entladen, Aufnahmewechsel, Rezeptaufruf, Stabilisierung der Suspension, Düsenprüfung und Prüfung während des Prozesses. Eine etwas langsamere Maschine kann täglich mehr Teile liefern, wenn das Einrichten einfacher und die Wiederholbarkeit höher ist.
Das ist besonders bei einer Fertigung mit gemischten Produkten wichtig. Umgebungen mit vielen Varianten profitieren von intuitiven HMI-Abläufen und rückverfolgbaren Rezepten, während dedizierte Linien eher von vereinfachten, gesperrten Betriebsarten profitieren.
Kammerlayout, Versorgungsmedien und Wartungszugang
Die Abmessungen des Arbeitsraums sollten sowohl den Werkstückraum als auch die tatsächliche Beladung durch Bediener oder Automatisierung berücksichtigen. Eine kompakte Stellfläche kann vorteilhaft sein, solange sie den Wartungszugang zu Pumpen, Schläuchen, Düsen, Sedimentzonen oder Türen nicht erschwert.
Versorgungsanschlüsse sollten früh im Projekt geprüft werden. Nassstrahlsysteme benötigen normalerweise stabile Druckluft, eine geeignete Stromversorgung, geplante Wasserführung und Entwässerung sowie ein festgelegtes Verfahren für Schlammentsorgung und verbrauchtes Strahlmittel.
Suspensionsmanagement und Abfallhandhabung
Das Suspensionsmanagement ist Teil der Produktqualität und nicht nur der Sauberkeit. Lässt sich die Konzentration nicht halten, lassen sich Feinpartikel nicht wirksam trennen oder angesammelte Abfälle nicht vorhersehbar austragen, ist eine Validierung für Präzisionsvorbehandlung vor einer Beschichtung schwieriger. Automatisierte oder vereinfachte Sedimentabläufe können die Prozessdisziplin in der Fertigung deutlich verbessern.
HMI-Steuerung, Sicherheit und Dokumentation
Rezeptablage, Berechtigungshierarchie, Alarmspeicher und Wartungshinweise sind wichtig, da die Vorbehandlung vor einer CVD-Beschichtung häufig mit nachgelagerter Qualitätsverantwortung verknüpft ist. Werke mit formellen Qualitätssystemen prüfen oft, wie die Maschinensteuerung mit der übergeordneten Qualitätsmanagementnorm ISO 9001 und internen Rückverfolgbarkeitsanforderungen übereinstimmt. Die Sicherheitsprüfung sollte Verriegelungen, Not-Halt-Schalter, Integrität der Einhausung, Nebelmanagement und Ergonomie umfassen.
Anwendungen in verschiedenen Branchen
Die Vorbehandlung vor einer CVD-Beschichtung ist besonders eng mit Hartmetall-Schneidwerkzeugen verbunden, doch das Verfahren ist überall relevant, wo eine funktionale Hochtemperaturbeschichtung ein stabiles Substrat benötigt. Dazu gehören Werkzeuge, Verschleißteile, Umformkomponenten und einige Anwendungen fortschrittlicher Fertigung, bei denen Oberflächenkonstanz die Leistung stärker als das Erscheinungsbild bestimmt.
Dieselben Prinzipien des Nassstrahlens lassen sich auch auf angrenzende industrielle Aufgaben übertragen. Durch Anpassung von Strahlmittelkörnung, Suspensionskonzentration, Einwirkzeit und Aufspannungslogik kann eine Anlagenplattform häufig Schneidenkonditionierung, selektives Entgraten, Entzundern oder Oberflächenausgleich vor einer Beschichtung übernehmen. Diese Flexibilität erklärt, warum Nassstrahlen sowohl in spezialisierten Werkzeugräumen als auch in breiteren Metallbearbeitungsbetrieben eingesetzt wird.
Wenn die Beseitigung von Graten Teil der Substratvorbereitung ist, kann sich Nassstrahlen mit dem Entgraten von Metallteilen vor dem Beschichtungsschritt überschneiden. In Betrieben mit kontrollierten Programmen für industrielle Oberflächenbehandlung kann die Prozessplanung außerdem umfassendere Leitlinien zur Oberflächenvorbereitung für Schutzbeschichtungen zur Festlegung von Dokumentations- und Sauberkeitsanforderungen heranziehen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidenvorbereitung vor der CVD-Beschichtung | Schneidwerkzeugfertigung | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser | Unterstützt Haftung und verringert das Risiko von Ausbrüchen an schwachen Schneiden |
| Gratentfernung vor der Beschichtung | Präzisionsbearbeitung und Stanzen | Kleine bearbeitete oder gestanzte Metallteile | Entfernt instabile Grate, die die Kontinuität der Beschichtung stören können |
| Oberflächenvorbereitung von Formen und Gesenken | Werkzeug- und Formenbau | Gesenke, Stempel, Umformeinsätze | Erzeugt ein gleichmäßigeres Substrat vor harten Funktionsschichten |
| Vorbehandlung vor einer Verschleißschutzbeschichtung | Maschinenbau | Hülsen, Sitze, Verschleißauflagen | Verbessert die Substratstabilität für harte Schutzschichten |
| Nachbearbeitung von AM-Bauteilen | Additive Fertigung | 3D-gedruckte Metallkomponenten | Entfernt lose Partikel und gleicht den Oberflächenzustand aus |
| Zunderentfernung an Stäben oder Schmiedeteilen | Schmiede- und Stahlverarbeitung | Geschmiedete Teile, Stangenmaterial | Entfernt Restzunder vor weiterer Bearbeitung oder Beschichtung |
| Bearbeitung medizinischer oder präziser Hardware | Fertigung von Präzisionskomponenten | Präzisionsteile aus Edelstahl oder Hartmetall | Verbessert Konstanz vor technischen Beschichtungsschritten |
| 3C- und Feinmetallbearbeitung | Lieferkette der Unterhaltungselektronik | Kleine Präzisionsmetallgehäuse | Erzeugt eine gleichmäßige Grundoberfläche für kontrollierte Endbearbeitung |
Leitfaden zur Anlagenauswahl
Die Wahl der geeigneten Plattform zur Vorbehandlung vor einer CVD-Beschichtung hängt von Produktionsumfang, Teilekomplexität, Präzisionsanforderungen und gewünschter Flexibilität des Werks ab. Ein Entwicklungslabor benötigt meist einen großen Einstellbereich für Prozessversuche, während eine ausgereifte Produktionslinie robuste Wiederholbarkeit und Wartungsdisziplin verlangt. Käufer sollten die Plattform daher an der Prozessphase und nicht allein am aktuellen Produktionsvolumen ausrichten.
Von Machbarkeitsversuchen zur qualifizierten Fertigung
In frühen Projektphasen müssen Ingenieure häufig Strahlmittelkörnungen, Druckfenster, Schneidenverhalten und Einwirkbahnen vergleichen, bevor sie den Prozess festlegen. Eine flexible robotergestützte R&D-Strahlzelle kann in dieser Phase helfen, da sie Musterprüfungen mit unterschiedlichen Werkstückgeometrien und kurze Versuchsreihen ermöglicht.
Sobald der Prozess stabilisiert ist, wechseln viele Hersteller zu einfacheren, auf die Fertigung ausgerichteten Konfigurationen. Für Standardchargen kann eine Einkammer-Nassstrahlkabine eine praktische Ausgangslösung sein. Beginnt die Beladezeit den Zyklus zu dominieren, kann ein Doppelkammer-Strahlsystem die Auslastung verbessern, indem eine Kammer beladen wird, während die andere bearbeitet.
Acht gängige Konfigurationswege
Die folgende Matrix skizziert acht gängige Anlagenwege für Nassstrahlprozesse zur Beschichtungsvorbehandlung und angrenzenden Präzisionsbearbeitung. Sie ist ein Auswahlrahmen und keine Garantie für ein bestimmtes Ergebnis, da das Resultat weiterhin von Strahlmittelwahl, Düsenzustand, Werkstückaufnahme und Rezeptvalidierung abhängt.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Entwicklungsanlage für die Werkbank | Machbarkeitsversuche und Prüfkörpertests | Sehr kleine Muster | Mittel | Erste Prozessprüfung |
| 2. Flexible R&D-Roboterzelle | Pilotversuche und gemischte Musterbearbeitung | Kleine Präzisionskomponenten | Hoch | Rezeptentwicklung und Geometrieversuche |
| 3. Manuelle Kabine für hohe Variantenvielfalt | Kleinserienfertigung | Kleine bis mittelgroße Teile | Mittel | Häufige Umrüstungen und unterschiedliche SKUs |
| 4. Standard-Einkammerkabine | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Präzisionsteile | Hoch | Stabile Abläufe zur Vorbehandlung vor einer Beschichtung |
| 5. Kontrollierte Einzelteil-Durchlaufmaschine | Bearbeitung mittlerer Stückzahlen im Einzelteilfluss | Hochwertige Einzelteile | Hoch | Rückverfolgbare Bearbeitung einzelner Werkstücke |
| 6. Präzisionszelle mit mehreren Servachsen | Fertigung komplexer Geometrien | Teile mit Taschen, Nuten oder mehreren kritischen Flächen | Sehr hoch | Gerichtete Oberflächenkonditionierung |
| 7. Zweikammersystem zur Auslastungssteigerung | Wiederholfertigung mit höherem Durchsatz | Wiederkehrende Werkstückfamilien | Hoch | Kontinuierliches Beladen mit weniger Leerlaufzeit |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierter industrieller Arbeitsablauf | Anwendungsspezifische Größen | Hoch bis sehr hoch | Verknüpfte Vorbehandlung und nachgelagerte Endbearbeitung |
Kosten, Lieferzeit und ROI-Aspekte
Die Investitionskosten in diesem Segment hängen weniger allein von der Größe der Einhausung als vom Umfang der integrierten Prozesssteuerung ab. Eine einfache Kabine zur groben Reinigung kann vergleichsweise unkompliziert sein; die Vorbehandlung vor einer CVD-Beschichtung erfordert jedoch häufig präzisere Druckregelung, stabileres Suspensionsmanagement, genauere Bewegung, leistungsfähigere HMI-Logik und bessere Nebelabsaugung. Diese Funktionen erhöhen die Kosten, ermöglichen aber erst die für technische Beschichtungsprogramme erforderliche Wiederholbarkeit.
Der Automatisierungsgrad ist einer der deutlichsten Kostentreiber. Manuelle Beladung und feste Düsenanordnungen reduzieren die Systemkomplexität, erhöhen jedoch die Abhängigkeit von der Bedienerkonstanz und können die Abdeckung bei schwierigen Geometrien begrenzen. Servobewegung, getaktete Zuführung, programmierbare Rezepte und integrierte Sedimententsorgung erhöhen üblicherweise den Kaufpreis und verringern zugleich Prozessstreuung und Bedienerabhängigkeit.
Die Lieferzeit folgt meist derselben Logik. Eine Standardkabine mit bewährten Versorgungsanschlüssen und begrenzter Anpassung lässt sich oft schneller planen als ein anwendungsspezifisches System, für das zusätzliche Zeit für Aufnahmen, Musterprüfung, Programmierung der Steuerung und Werksabnahme nötig sein kann. Käufer sollten Lieferfristen daher als übliche Schätzwerte betrachten, bis Prozessumfang und Werkstückfamilie festgelegt sind.
Der ROI lässt sich am besten auf mehreren Ebenen statt nur anhand der Arbeitskosten bewerten. Eine Ebene ist weniger manuelle Nacharbeit, uneinheitliches Handentgraten und wiederholte Reinigung vor der Beschichtung. Eine weitere ist weniger Nacharbeit und Ausschuss aufgrund instabiler Substratzustände beim Eintritt in den CVD-Prozess.
Eine dritte ROI-Ebene ist die Bauteilleistung. Verringert eine bessere Vorbehandlung zufällige Schneidenausfälle, schlechte Haftung oder uneinheitliche Unterstützung der Beschichtung, zeigt sich der Nutzen in Werkzeugstandzeit, Prozessstabilität und Kundenbeanstandungen. Bei hochwertigen Werkzeugen oder Verschleißteilen können selbst kleine Konstanzverbesserungen den Unterschied im Maschinenpreis mit der Zeit aufwiegen.
Auch die Betriebskosten müssen sorgfältig geprüft werden. Strahlmittelergänzung, Düsenverschleiß, Pumpenwartung, Dichtungen, Nebelkontrollkomponenten, Wasserführung und Schlammentsorgung tragen alle zu den tatsächlichen Kosten pro Teil bei. Bei der Präzisionsvorbehandlung kann eine günstigere Maschine insgesamt teurer werden, wenn sie häufige Eingriffe erfordert, um den Prozess im validierten Fenster zu halten.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Sind Musterprüfungen vor der Bestellung einer Anlage zur Vorbehandlung vor CVD-Beschichtung erforderlich?
In den meisten Fällen ja. Musterprüfungen helfen zu bestätigen, ob Strahlmittelkörnung, Druckfenster, Aufspannung und Zykluszeit den erforderlichen Substratzustand erzeugen können, ohne Schneiden zu stark zu verrunden oder Restfehler zu hinterlassen. Sie sind besonders wertvoll bei hochwertigen Hartmetallwerkzeugen oder wenn mehrere Geometrien dieselbe Linie nutzen.
Kann eine Nassstrahlmaschine sowohl Schneidkantenverrundung als auch allgemeine Oberflächenkonditionierung vor einer Beschichtung übernehmen?
Häufig ist das möglich, jedoch nur, wenn die Prozesse mit getrennten Rezepten, Aufnahmen und Wartungskontrollen ausgeführt werden. Schneidkantenverrundung und allgemeine Vorbehandlung können dieselbe Maschinenklasse nutzen, benötigen aber nicht immer dasselbe Strahlmittel, denselben Druckbereich oder dieselbe Einwirkstrategie. Je kritischer die Teilegeometrie ist, desto wichtiger wird diese Prozessabgrenzung.
Welche Angaben sollte ein Käufer bei einer Angebotsanfrage bereitstellen?
Nützliche Angaben sind Werkstückzeichnungen, Substratwerkstoff, aktueller vorgelagerter Prozess, gewünschte CVD-Beschichtung, Produktionsvolumen, erwartete Zykluszeit und die wichtigsten zu behebenden Fehlerbilder. Fotos von Schneidenausbrüchen, abblätternder Beschichtung, verbleibenden Graten oder uneinheitlichem Erscheinungsbild nach der Beschichtung helfen ebenfalls dabei, den passenden Prozessweg festzulegen.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Das hängt davon ab, ob es sich um eine Standardkonfiguration oder ein kundenspezifisches System mit speziellen Aufnahmen und Prozessentwicklung handelt. Standardkabinen lassen sich im Allgemeinen schneller installieren und in Betrieb nehmen, während speziellere Zellen eine längere Inbetriebnahme zur Rezeptvalidierung und Bedienerqualifizierung erfordern können.
Welche Verbrauchsmaterialien und Wartungsteile sind im täglichen Betrieb besonders wichtig?
Zu den regelmäßig benötigten Teilen gehören Strahlmittel, Düsen, Schläuche, Dichtungen, Pumpen, Nebelkontrollkomponenten und Teile der Schlammhandhabung. In einem Präzisionsvorbehandlungsprozess sollte jedes Verbrauchsteil, das Strahlbild, Suspensionskonzentration oder wirksamen Druck verändert, nach einem festgelegten Wartungsintervall geprüft werden und nicht erst nach Auftreten von Fehlern.
Wie sollte der Kundendienst für ein CVD-Vorbehandlungsprojekt bewertet werden?
Der Kundendienst sollte nach seinem Beitrag zur Prozesskontinuität und nicht nur nach der Reparaturreaktionszeit bewertet werden. Besonders hilfreich sind üblicherweise Ersatzteilplanung, Strahlmittelnachschub, erneute Bedienerschulung und Unterstützung bei der Revalidierung von Prozessrezepten, wenn sich Werkstückgeometrie, Substrat oder Beschichtungsspezifikationen ändern.