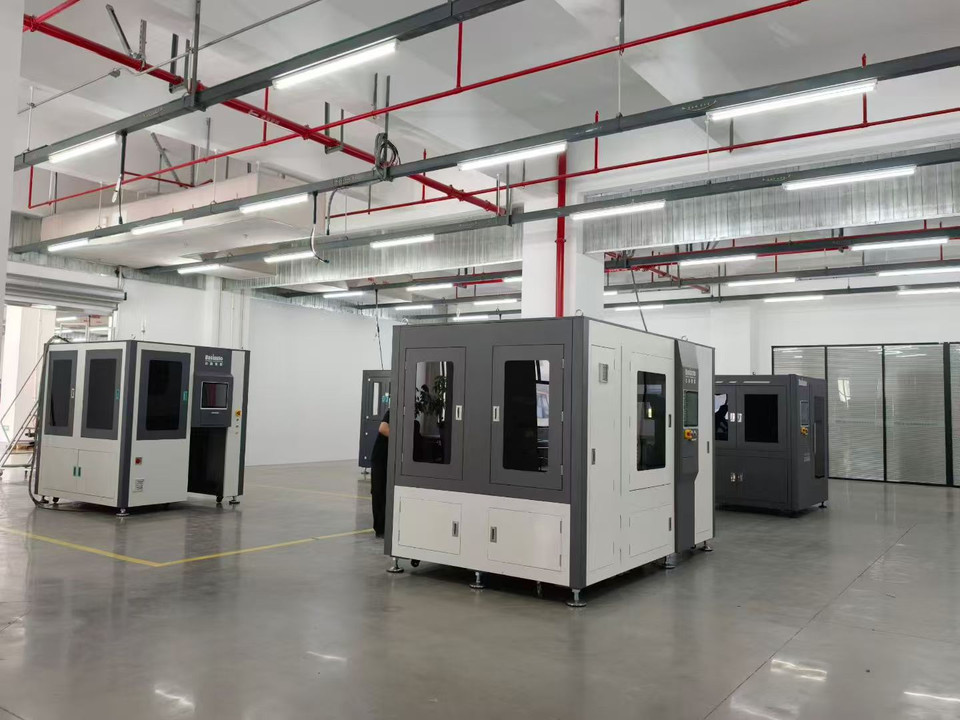
Kurzantwort
Die Vorbehandlung vor einer PVD-Beschichtung verbessert die Beschichtungsleistung, indem sie das Grundmaterial so vorbereitet, dass die abgeschiedene Schicht auf einer sauberen, gleichmäßigen und mechanisch stabilen Oberfläche haftet. Beim Nassstrahlen werden Wasser und feines Strahlmittel zu einer Suspension vermischt und durch Druckluft beschleunigt, um Restverunreinigungen zu entfernen, die Mikrotextur zu verfeinern und schwache Schneidenfehler vor der Abscheidung zu verringern. Bei Hartmetallwerkzeugen, medizinischen Bauteilen, Formen und präzisen Metallkomponenten bedeutet dies in der Regel bessere Haftung, ein geringeres Risiko vorzeitiger Abplatzungen und wiederholbarere Ergebnisse von Produktionscharge zu Produktionscharge.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Vorbehandlung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Druckbereich | Üblicherweise niedriger bis mittlerer Druck für die Präzisionsvorbereitung des Substrats |
| Hauptziel | Saubere Oberfläche, kontrollierte Textur und stabile Grundlage für die Beschichtung |
| Staubentwicklung | Sehr geringe Staubbelastung in der Luft im Vergleich zum Trockenstrahlen |
| Typische Werkstücke | Schneidwerkzeuge, Formen, Implantate, Ventile, präzisionsbearbeitete Teile |
| Typische Lieferform | Standardkabinen werden im Allgemeinen schneller geliefert als kundenspezifische automatisierte Zellen |
Was ist die Vorbehandlung vor einer PVD-Beschichtung?
Die Vorbehandlung vor einer PVD-Beschichtung ist der Schritt zur Oberflächenvorbereitung, der nach der Bearbeitung, dem Schleifen, Polieren, Sintern oder der Wärmebehandlung und vor der physikalischen Gasphasenabscheidung erfolgt. Ziel ist ein Substratzustand, der eine starke Haftung der Beschichtung und eine stabile Leistung unter Betriebsbelastung unterstützt. Praktisch bedeutet das, Restöle, Oxide, lose Partikel, verschmiertes Metall, feine Grate und schwache Schneidenfragmente zu entfernen, die die abgeschiedene Schicht beeinträchtigen könnten.
Innerhalb der umfassenderen Familie der Oberflächenbehandlung liegt dieses Verfahren zwischen herkömmlicher Reinigung und gezielter Oberflächenkonditionierung. Es ist technischer als einfaches Waschen, weil es den äußersten Oberflächenzustand gezielt verändert. Zugleich ist es schonender und besser kontrollierbar als stark materialabtragendes Strahlen zum Entzundern oder Grobreinigen.
Wo Nassstrahlen in der Oberflächenbehandlungskette eingesetzt wird
Nassstrahlen, auch als Slurry-Strahlen oder Nasssandstrahlen bezeichnet, ist eine der wirksamsten Methoden zur Vorbehandlung vor einer PVD-Beschichtung, wenn Präzision zählt. Statt ausschließlich trockene Partikel zu beschleunigen, suspendiert das System feines Strahlmittel in Wasser und führt die Suspension mit Druckluft auf die Werkstückoberfläche. Die Wasserphase unterdrückt Staub, dämpft den Aufprall des Strahlmittels und trägt zu einem feineren, gleichmäßigeren Finish als bei vielen Trockenverfahren bei.
Diese Unterscheidung ist wichtig, weil PVD-Beschichtungen dünne Funktionsschichten sind. Sie verdecken keine Substratfehler. Enthält die darunterliegende Oberfläche instabile Erhebungen, Schleifrückstände oder scharfe Mikrokerben, kann die Beschichtung diese Fehler übernehmen und an denselben Schwachstellen beim Schneiden, Gleiten oder unter wiederholten Lastwechseln versagen.
Warum die Vorbehandlung vor einer PVD-Beschichtung mehr als Reinigung ist
Ein häufiger Fehler ist, die Vorbehandlung als reine Sauberkeitsmaßnahme zu betrachten. Tatsächlich ist sie ein Schritt zur Leistungsverbesserung. Ein Teil kann für das Auge sauber aussehen und dennoch eine ungeeignete Mikrotextur, Reststaub vom Strahlmittel, verschmiertes Bindemittel oder fragile Schneidenreste aufweisen, die die Nutzungsdauer der Beschichtung verkürzen.
Aus diesem Grund verbindet die Vorbehandlung vor einer PVD-Beschichtung üblicherweise drei Funktionen: das Entfernen von Verunreinigungen, das Ausgleichen der Oberfläche und die kontrollierte Stabilisierung der Schneide. Bei Schneidwerkzeugen überschneidet sie sich oft mit Schneidkanten-Vorbereitung von Hartmetallwerkzeugen. Bei flachen oder dekorativen Teilen kann der Schwerpunkt stärker auf einer gleichmäßigen Oberfläche liegen, auf der sich die Beschichtung über die gesamte exponierte Fläche hinweg konsistent abscheidet.
Zentrale Vorteile der Nassstrahl-Vorbehandlung
Der erste Vorteil ist die Staubunterdrückung. Wasser senkt die Erzeugung luftgetragener Partikel deutlich, was sowohl für die Arbeitsumgebung als auch für die Prozesssauberkeit wichtig ist. Der zweite Vorteil ist die gleichmäßigere Oberflächenwirkung, da die Flüssigphase die Aufprallintensität abmildert und ein gleichmäßigeres mattes Finish unterstützt.
Der dritte Vorteil ist das geringere Risiko unerwünschter Partikeleinbettung auf vielen empfindlichen Oberflächen. Der vierte ist die Wiederholbarkeit, wenn Druck, Suspensionskonzentration, Düsenzustand, Werkstückposition und Einwirkzeit innerhalb eines verifizierten Prozessfensters gehalten werden. In der Produktion wird Nassstrahlen häufig gewählt, weil sich das Verfahren sowohl auf die Sauberkeit des Substrats als auch auf geometrische Empfindlichkeit abstimmen lässt.
Typische Werkstücke, die eine Vorbehandlung vor der PVD-Beschichtung benötigen
Zu den bekanntesten Beispielen zählen Hartmetall-Wendeschneidplatten, Schaftfräser, Bohrer, Gewindebohrer, Stempel, Formen, Gesenke, Verschleißhülsen, Pumpenteile, medizinische Bauteile und dekorative Edelstahlteile. Manche benötigen vor der Beschichtung ein Verrunden der Schneide, andere lediglich einen sauberen und gleichmäßigen Oberflächenzustand. Allen gemeinsam ist, dass die PVD-Schicht auf einem zuverlässigen Substrat haften muss und nicht auf Verunreinigungen oder instabilen Oberflächenfragmenten.
Deshalb sollte die Vorbehandlung vor einer PVD-Beschichtung gemeinsam mit der späteren Beschichtungsfunktion festgelegt werden. Ein dekoratives TiN-beschichtetes Bauteil, ein AlTiN-beschichteter Schaftfräser und ein hartbeschichtetes Ventilteil können zwar alle PVD verwenden, doch ihre optimalen Vorbehandlungsfenster sind nicht identisch.
Wie funktioniert die Vorbehandlung vor einer PVD-Beschichtung?
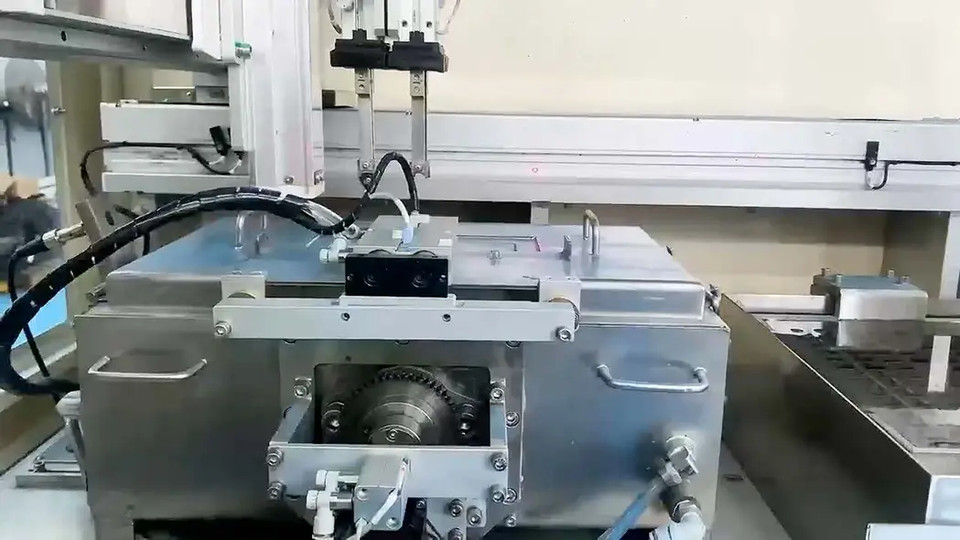
Bei der Vorbehandlung vor einer PVD-Beschichtung wird ein kontrollierter Suspensionsstrom auf das Werkstück gerichtet, sodass die oberste Schicht der Oberfläche vor der Abscheidung gereinigt, mikrostrukturell konditioniert und stabilisiert wird. Das Verfahren beruht auf einem geschlossenen Umwälzkreislauf und nicht auf einmaligem Strahlmittelverbrauch. Diese Struktur ist ein Grund dafür, dass sich Nassstrahlen für wiederholbare industrielle Produktion eignet und nicht nur für gelegentliche manuelle Nachreinigung.
Suspensionsvorbereitung und Stabilität
Der Prozess beginnt in einem Suspensionstank, in dem Wasser und Strahlmittel auf eine kontrollierte Konzentration gemischt werden. Das Strahlmittel muss möglichst gleichmäßig suspendiert bleiben, damit das erste und das letzte Werkstück eines Laufs die gleiche wirksame Behandlung erhalten. Verändert sich die Konzentration, verändert sich auch das Oberflächenergebnis.
Für PVD-Anwendungen werden meist feinere Strahlmittelkörnungen bevorzugt, weil sie eine genauere Kontrolle über Textur und Schneidenverhalten ermöglichen. Grobes Strahlmittel kann schneller Material abtragen, erhöht jedoch auch das Risiko übermäßiger Aufrauung oder einer instabilen Schneidenveränderung an Präzisionsteilen.
Druckluftbeschleunigung und Düsenwirkung
Nach dem Mischen wird die Suspension durch Schläuche zur Strahlpistole oder Düse geleitet und dort von Druckluft zum Werkstück beschleunigt. Druck, Düsendurchmesser, Abstand, Aufprallwinkel und Vorschubgeschwindigkeit bestimmen, wie viel Prozessenergie die Oberfläche erreicht. Kleine Änderungen an diesen Variablen können die Reinigungsrate, die Schneidenwirkung und das resultierende Finish verändern.
Das ist besonders wichtig, wenn dieselbe Maschine für mehrere Werkstückfamilien eingesetzt wird. Eine geschliffene Hartmetall-Wendeschneidplatte, ein poliertes dekoratives Edelstahlteil und ein additiv gefertigtes Metallbauteil reagieren nicht identisch auf dasselbe Strahlrezept.
Werkstückaufnahme, Bewegung und Flächenabdeckung
Das Werkstück muss dem Strahlstrom auf wiederholbare Weise präsentiert werden. Bei einfachen Teilen kann das eine Aufnahme oder ein Rundtisch sein. Bei komplexeren Bauteilen können Servoachsen oder eine programmierte Düsenbewegung erforderlich sein, damit die Suspension alle kritischen Flächen erreicht, ohne einen Bereich übermäßig und einen anderen unzureichend zu bearbeiten.
Bei Präzisionsteilen ist Bewegungsgenauigkeit kein Luxus der Automatisierung. Sie ist Teil der Gleichung für die Oberflächenqualität. Verändert sich der Düsenweg oder die Werkstückposition, verändert sich auch die Konsistenz der Vorbehandlung.
Geschlossene Rückführung und Sedimentation
Nach dem Auftreffen auf das Werkstück fließt die Suspension mit abgetragenen Feinpartikeln, zersetztem Strahlmittel und Prozessrückständen in den Rückgewinnungskreislauf zurück. Diese Verunreinigungen dürfen nicht ignoriert werden, da sie nachfolgende Zyklen direkt beeinflussen. Wenn sich der Kreislaufzustand verschiebt, wird der Prozess allmählich weniger vorhersehbar und das Vorbehandlungsergebnis schwieriger zu validieren.
Rückgewinnung im geschlossenen Kreislauf, Sedimentation und planmäßiger Austrag halten die Suspension innerhalb eines bekannten Betriebsbereichs. Das verbessert die Konsistenz und verringert zugleich den gesamten Strahlmittelabfall gegenüber unkontrollierter Einmalverwendung. Bei Industrieanlagen ist das Suspensionsmanagement ebenso wichtig wie die Strahldüse.
Nebelkontrolle und Sauberkeit der Strahlkammer
Obwohl Nassstrahlen trockenen Staub unterdrückt, entsteht in der Einhausung Wassernebel. Nebelabsaugung, Abdichtung der Kammer und Pflege des Sichtfensters sind daher wesentlich. Eine stabile Sicht ist nicht nur eine Komfortfunktion; sie beeinflusst Prüfung, Rüstzeit und tägliche Wartungsdisziplin.
Für die Produktion ausgelegte Systeme verfügen üblicherweise über Staubabscheidungs- oder Nebelreduktionsfunktionen, die den Wassernebel um die Prozesskammer begrenzen. Das wird immer wichtiger, wenn feine Endbearbeitung und häufige Eingriffe der Bediener erforderlich sind.
Druckregelung und Rezeptverwaltung
Die erfolgreichsten Vorbehandlungssysteme bieten nicht einfach hohen Druck. Sie ermöglichen ein stabiles, regelbares Druckfenster mit geringer Abweichung über lange Produktionsläufe. Gespeicherte Rezepte helfen sicherzustellen, dass ein Bediener nicht unbeabsichtigt einen Prozess verändert, der von einem anderen Bediener oder der Prozessentwicklung qualifiziert wurde.
Hier wird die PID-Druckregelung im geschlossenen Regelkreis wichtig. Sie unterstützt einen konstanten Strahldruck trotz Änderungen der Leitungsbedingungen und hilft dabei, die Vorbehandlung vor einer PVD-Beschichtung von einer bedienerabhängigen Praxis in einen dokumentierten, wiederholbaren Prozess zu überführen.
Bei dünnen Hartstoffschichten ist ein konsistenter Substratzustand in der Regel wichtiger als aggressiver Materialabtrag.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,15–0,50 MPa für die Präzisionsvorbehandlung | Steuert Strahlintensität, Reinigungsrate und Schneidenwirkung |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Gleichmäßigkeit des Finishs und Prozessstabilität |
| Korngröße des Strahlmittels | Feine Körnungen sind für die PVD-Vorbehandlung üblich | Beeinflusst Oberflächentextur und Risiko übermäßiger Aufrauung |
| Luftstrom und Düsenstatus | Durch Wartung und Rezeptvalidierung überwacht | Die tatsächliche Prozessenergie ändert sich mit dem Düsenverschleiß |
| Abstand und Winkel | Durch Vorrichtung oder Bewegungsprogramm festgelegt | Bestimmt lokale Aufpralldichte und Richtungswirkung |
| Strahlmittelverbrauch | Hängt von Strahlmittelabbau und Verunreinigung ab | Beeinflusst Betriebskosten und Konsistenz |
| Steuerungsmethode | PLC/HMI mit gespeicherten Rezepten und Druckrückmeldung ist üblich | Verbessert Rückverfolgbarkeit und Wiederholbarkeit |
Vorbehandlung vor einer PVD-Beschichtung im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Vorbehandlung vor einer PVD-Beschichtung kann mit verschiedenen Methoden erfolgen, doch diese erzeugen weder denselben Oberflächenzustand noch dieselben Produktionsbedingungen. Nassstrahlen wird häufig mit Trockenstrahlen, Verfestigungsstrahlen sowie Vibrations- oder Schleppbearbeitung verglichen, da all diese Verfahren Oberflächen mechanisch verändern. Die richtige Wahl hängt davon ab, ob der Betrieb Schneidenkontrolle, feine Textur, geringe Staubbelastung, Ermüdungsfestigkeit oder Entgraten großer Stückzahlen priorisiert.
Nassstrahlen im Vergleich zu Trockenstrahlen
Nassstrahlen bietet im Allgemeinen Vorteile, wenn ein feines, gleichmäßiges Substrat für die Beschichtung gefragt ist. Die Wasserphase verringert luftgetragenen Staub und dämpft den Strahlmittelaufprall, wodurch ein gleichmäßigeres Finish entstehen und das Risiko übermäßiger lokaler Einwirkung sinken kann. Bei Präzisionsbauteilen erleichtert das meist die Prozessentwicklung.
Trockenstrahlen bleibt für gröbere Reinigungs- oder stärkere Abtragsaufgaben nützlich. Bei der Vorbehandlung vor einer PVD-Beschichtung von Werkzeugen oder empfindlichen Teilen schafft es jedoch häufig einen engeren Spielraum für die Arbeitsumgebung und ein höheres Risiko uneinheitlicher Mikrotextur, wenn die Parameter nicht streng kontrolliert werden. Allgemeine Terminologie zu abrasiven Strahlverfahren ist hier hilfreich, doch das Leistungsziel der PVD-Vorbehandlung ist spezifischer als bei allgemeinen Strahlarbeiten.
Andere Endbearbeitungsverfahren
Verfestigungsstrahlen wird hauptsächlich eingesetzt, um Druckeigenspannungen einzubringen, statt ein sauberes und gleichmäßiges Beschichtungssubstrat herzustellen. Das Verfahren verfügt über einen eigenen etablierten technischen Normenkontext zum Verfestigungsstrahlen, doch seine Ziele unterscheiden sich von der üblichen PVD-Vorbehandlung. Vibrations- und Schleppbearbeitung können Grate wirksam entfernen und Kanten glätten, wirken jedoch meist weniger gerichtet und sind bei komplexen Präzisionsteilen möglicherweise weniger selektiv.
Gleitschleifanlagen können wirksam sein, wenn eine großflächige Glättung akzeptabel ist. Nassstrahlen wird eher bevorzugt, wenn lokale Oberflächenkontrolle, geringere Staubbelastung und die Einhaltung enger Prozessfenster höhere Priorität haben.
| Bewertungsdimension | Vorbehandlung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptziel des Verfahrens | Substrat reinigen, mikrotexturieren und stabilisieren | Oberfläche mit trockenem Strahlmittel reinigen oder aufrauen | Druckeigenspannungen und Kaltverfestigung der Oberfläche einbringen | Durch Massenkontakt entgraten und glätten |
| Luftgetragener Staub | Gering | Hoch, sofern die Absaugung nicht umfangreich ist | Mittel in eingehausten Anlagen | Geringe Staubbelastung, aber Umgang mit Strahlmittel und Compound erforderlich |
| Qualität des Oberflächenfinishs | Ein feines, gleichmäßiges mattes Finish ist typisch | Oft rauer und weniger gedämpft | Funktionale verfestigte Textur | Breitflächige Glättungswirkung |
| Risiko der Strahlmitteleinbettung | Bei vielen empfindlichen Oberflächen geringer | Auf einigen Substraten höher | Abhängig von Strahlmittel und Substrat | Anderer Mechanismus; nur indirekt vergleichbar |
| Eignung für dünne PVD-Schichten | Hoch | Selektiv | Indirekt | Selektiv |
| Wiederholbarkeit an Präzisionsschneiden | Hoch bei geeigneter Vorrichtung und Rezeptkontrolle | Mittel | Für die Schneidenvorbereitung begrenzt | Mittel, häufig weniger gerichtet |
| Umweltbelastung | Umgang mit Suspension, Nebel und Schlamm | Hoher Bedarf an Staubabscheidung | Eindämmung trockenen Strahlmittels | Umgang mit Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf
Ein Käufer sollte mit der Definition des Beschichtungsproblems beginnen und nicht mit der Maschinengröße. Die passende Spezifikation hängt davon ab, ob das Verfahren für Schneidwerkzeuge, Formkomponenten, Dekorteile, medizinische Geräte, AM-Bauteile oder allgemeine Präzisionsteile vorgesehen ist. Jede dieser Kategorien legt unterschiedliches Gewicht auf die Kontrolle der Oberflächenrauheit, Schneidenstabilität, Zykluszeit, Komplexität der Werkstückaufnahme und Rückverfolgbarkeit.
Druckbereich und Prozessstabilität
Bei der Vorbehandlung vor einer PVD-Beschichtung ist der nutzbare Druckbereich wichtiger als der maximal verfügbare Druck. Ein System, das einen engen niedrigen bis mittleren Bereich konstant halten kann, ist im Allgemeinen wertvoller als eines, das lediglich einen hohen Spitzenwert erreicht. Käufer sollten fragen, wie der Druck gemessen, wie Abweichungen korrigiert und wie Einstellungen von einer Charge zur nächsten gespeichert werden.
Bewegungsgenauigkeit und Abdeckungslogik
Komplexe Teile benötigen oft mehr als eine feststehende Düse. Bauteile mit Spannuten, tiefen Taschen, sich kreuzenden Flächen oder mehreren Funktionszonen erfordern möglicherweise eine indexierte Werkstückdrehung oder eine servogeführte Düsenbewegung. In solchen Fällen beeinflusst die Bewegungspräzision unmittelbar, ob alle erforderlichen Bereiche gleichmäßig konditioniert werden.
Wenn hohe Wiederholbarkeit erforderlich ist, sollte eine Servokopplung der X/Y/Z-Achsen mit verifizierter Positioniersteuerung gemeinsam mit der Wiederholgenauigkeit der Werkstückaufnahme bewertet werden. Die Maschinengenauigkeit allein garantiert keine Prozessgenauigkeit, wenn Lademulden oder Bezugspunkte instabil sind.
Durchsatz und tatsächliche Rüstbedingungen
Die nominelle Zykluszeit ist nur ein Teil des Durchsatzes. Käufer sollten auch Beladen, Entladen, Rezeptauswahl, Düsenprüfung, Stabilisierung der Suspension, Wartungsintervalle und Prüfungen während des Prozesses berücksichtigen. Eine Maschine kann auf dem Papier schnell wirken und dennoch einen geringeren effektiven Ausstoß erzielen, wenn Umrüstungen häufig und umständlich sind.
Eine Fertigung mit hoher Variantenvielfalt profitiert von einer intuitiven HMI-Auslegung und strukturierter Rezeptverwaltung. Für dedizierte Großserien kann ein einfacherer, verriegelter Ablauf mit weniger Bedienervariablen günstiger sein.
Kammergröße, Stellfläche und Medienversorgung
Bei der Stellflächenplanung sollten neben der Kabine auch Wartungsabstände, Suspensionstanks, Zugang zum Sedimentaustrag, Nebelabsaugung, Druckluftführung und Entwässerung berücksichtigt werden. Eine kompakte Kammer ist nicht unbedingt die praktischste Wahl, wenn der Zugang für regelmäßige Reinigung und Wartung schlecht ist.
Die Versorgungseinrichtungen sollten früh geprüft werden. Nassstrahlanlagen benötigen in der Regel stabile Druckluft, Stromversorgung, Wasseraufbereitung sowie eine kontrollierte Entsorgung von Schlamm und verbrauchtem Strahlmittel.
Suspensionsmanagement, Abfallbehandlung und Sicherheit
Das Suspensionsmanagement ist ebenso eine Leistungs- wie eine Wartungsfrage. Werden Feinpartikel, zersetztes Strahlmittel und entfernte Verunreinigungen nicht wirksam abgetrennt, sinkt die Prozesskonsistenz. Deshalb werden Anlagen mit kontrollierter Sedimentation und einfachen Austragsroutinen häufig in Betrieben bevorzugt, die qualifizierte Beschichtungsvorbehandlungen durchführen.
Die Sicherheitsbewertung sollte Türverriegelungen, Not-Aus, Spritzschutz, Sichtverhältnisse, sichere Wartungsfreischaltung und Ergonomie für Bediener umfassen. Betriebe mit formalen internen Qualitätssystemen prüfen oft auch, wie die Anlage mit dem umfassenderen Qualitätsmanagement-Rahmen für die Fertigung und der eigenen Prozessdokumentation übereinstimmt.
Anwendungen in verschiedenen Branchen
Die Vorbehandlung vor einer PVD-Beschichtung wird vor allem mit Schneidwerkzeugen verbunden, doch dieselben Nassstrahlprinzipien gelten auch in vielen benachbarten Branchen. Jedes Bauteil, das auf eine dünne Hartstoffschicht, einen dekorativen PVD-Film oder eine eng kontrollierte Funktionsschicht angewiesen ist, kann von einer stabileren Substratvorbereitung profitieren. Das Verfahren ist daher sowohl im Schwermaschinenbau als auch in der herstellungsorientierten Oberflächenveredelung relevant.
Ein weiterer Grund für die breite Anwendung ist die Vielseitigkeit. Dieselbe Verfahrensfamilie lässt sich durch Anpassung von Strahlmittelart, Suspensionskonzentration, Düsengeometrie, Druck und Werkstückaufnahme auf Entgraten, Entzundern, dekorative Texturierung und Vorbeschichtungskonditionierung abstimmen. In Betrieben mit gemischter Produktion kann diese Flexibilität die Anlagenauslastung verbessern.
Wenn es hauptsächlich um die Vorbereitung für Lackierung oder Konversionsbeschichtung statt um Vakuumabscheidung geht, kann ein verwandtes Verfahren zur Nassstrahl-Vorbehandlungsverfahren besser geeignet sein. Für die allgemeine Nachreinigung der Bearbeitung kann dieselbe Anlagenklasse außerdem Präzisionsentgratungsanwendungen unterstützen, sofern Werkstückgeometrie und Finishziele dazu passen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidenvorbereitung vor PVD | Schneidwerkzeugfertigung | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser | Unterstützt die Haftung und verringert schwache Schneidenfehler |
| Gratentfernung vor der Beschichtung | Präzisionsbearbeitung und Stanzen | Kleine bearbeitete oder gestanzte Metallteile | Entfernt lose Grate, die die Kontinuität der Beschichtung beeinträchtigen können |
| Oberflächenvorbereitung von Formen und Gesenken | Werkzeug- und Formenbau | Stempel, Gesenke, Umformwerkzeuge | Schafft ein gleichmäßiges Substrat vor funktionalen Hartstoffschichten |
| Vorbehandlung vor dekorativer PVD | Konsumgüter und Beschläge | Edelstahlleisten, Griffe, Beschläge | Verbessert die Gleichmäßigkeit des Erscheinungsbilds nach der Abscheidung |
| Nachbearbeitung von AM-Bauteilen | Additive Fertigung | 3D-gedruckte Metallteile | Entfernt lose Partikel und verfeinert den Oberflächenzustand |
| Medizinische und chirurgische Bauteile | Medizintechnikfertigung | Präzisionsbauteile aus Edelstahl oder Titan | Fördert kontrollierte Oberflächenreinheit vor der Beschichtung |
| Vorbereitung von Ventilen und Verschleißkomponenten | Energie- und Fluidtechnik | Sitze, Hülsen, Dichtungskomponenten | Verbessert die Substratgleichmäßigkeit für verschleißfeste Schichten |
| 3C- und Elektronik-Endbearbeitung | Lieferkette der Unterhaltungselektronik | Rahmen, Gehäuse, dekorative Metallteile | Erzeugt ein feines, wiederholbares Oberflächenbild |
Leitfaden zur Anlagenauswahl
Die Auswahl einer Nassstrahlanlage für die Vorbehandlung vor einer PVD-Beschichtung hängt von vier Hauptvariablen ab: Werkstückgeometrie, Produktionsvolumen, Präzisionsanforderungen und Prozessflexibilität. Eine Labor- oder Pilotlinie benötigt üblicherweise eine große Einstellbarkeit und schnelle Rezeptänderungen, während eine ausgereifte Produktionslinie meist Wiederholbarkeit, disziplinierte Werkstückaufnahme und stabile Wartungsintervalle priorisiert.
R&D, Validierung und frühe Bemusterung
Während der Prozessentwicklung hat zunächst oft nicht der Durchsatz, sondern die Bandbreite Priorität. Ingenieure müssen Strahlmittelkörnungen, Druckfenster, Schneidenverhalten und Strategien zur Werkstückpräsentation vergleichen, bevor sie das endgültige Rezept festlegen. Eine flexible R&D-Nassstrahlzelle kann in dieser Phase geeignet sein, da sie breitere Versuche mit kleinen Chargen und unterschiedlichen Geometrien ermöglicht.
Standardchargen und Produktion mit hohem Durchsatz
Sobald das Vorbehandlungsfenster validiert ist, wechseln viele Hersteller zu einer einfacheren Produktionsplattform mit höherer Wiederholbarkeit und leichterer Wartung. Für routinemäßige Chargenarbeit ist eine Einkammer-Produktionskabine häufig eine praktische Lösung. Steigt der Ausstoßbedarf und wird das Be- und Entladen zum Engpass, kann ein Doppelkammersystem für die Produktion die Auslastung verbessern, indem Bearbeitungszeit und Bedienerhandhabung voneinander getrennt werden.
Konfiguration auf die Werkstückfamilie abstimmen
Die folgende Matrix fasst acht gängige Konfigurationstypen für Nassstrahl-Vorbehandlungen zusammen. Sie ist als Auswahlhilfe und nicht als verbindliche Leistungsübersicht zu verstehen, denn das Endergebnis hängt weiterhin von Strahlmittelwahl, Düsenentwurf, Werkstückaufnahme und Rezeptdisziplin ab.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Entwicklungsanlage für die Werkbank | Machbarkeit im Labor und schnelle Versuche | Kleine Proben und Prüfkörper | Mittel | Frühe Prozessbewertung |
| 2. Flexible R&D-Roboterzelle | Pilotversuche und gemischte Probenbearbeitung | Kleine Präzisionskomponenten | Hoch | Rezeptentwicklung und Geometrieversuche |
| 3. Manuelle Kabine für hohe Variantenvielfalt | Kleinserienfertigung | Kleine bis mittelgroße Teile | Mittel | Häufige Umrüstungen und unterschiedliche Artikelnummern |
| 4. Standard-Einkammerkabine | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Präzisionsteile | Hoch | Stabile PVD-Vorbehandlungsabläufe |
| 5. Maschine für kontrollierten Einzelteilfluss | Mittlerer Durchsatz mit Einzelteilfluss | Hochwertige Einzelteile | Hoch | Rückverfolgbare Einzelteilbearbeitung |
| 6. Präzisionszelle mit mehreren Servachsen | Fertigung komplexer Geometrien | Teile mit Taschen, Kanten und schwer zugänglichen Bereichen | Sehr hoch | Gerichtete Konditionierung kritischer Oberflächen |
| 7. Zweikammersystem zur Auslastungssteigerung | Höherer wiederholbarer Ausstoß | Wiederkehrende Werkstückfamilien | Hoch | Kontinuierliche Chargenbeladung mit geringerer Stillstandszeit |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierter industrieller Arbeitsablauf | Anwendungsspezifische Größen | Hoch bis sehr hoch | Vorbehandlung, die an nachgelagerte Endbearbeitungsschritte angebunden ist |
Kosten, Lieferzeit und ROI-Betrachtungen
Die Anlagenkosten in diesem Bereich werden stärker von der Prozesskontrolle als allein von der Gehäusegröße bestimmt. Eine einfache Kabine für allgemeine Reinigung kann relativ unkompliziert sein, doch die Vorbehandlung vor einer PVD-Beschichtung erfordert oft präzisere Druckregelung, bessere Bewegungslogik, zuverlässigeres Suspensionsmanagement und eine leistungsfähigere Rezeptsteuerung. Diese Funktionen erhöhen die Investitionskosten, sind jedoch meist auch entscheidend dafür, ob der Prozess den qualifizierten Substratzustand in der Produktion halten kann.
Der Automatisierungsgrad ist ein weiterer wesentlicher Kostentreiber. Manuelle Beladung und feststehende Düsen verringern die Maschinenkomplexität, erhöhen aber zugleich die Abhängigkeit von der Bedienerdisziplin und können die Gleichmäßigkeit der Abdeckung komplexer Teile begrenzen. Servobewegung, automatische Indexierung, Mehrstationenhandhabung und datenfähige HMI-Systeme verursachen zusätzliche Kosten, erweitern jedoch Wiederholbarkeit und Durchsatz.
Die Lieferzeit hängt typischerweise davon ab, wie standardisiert die Plattform ist. Eine Standardchargenkabine kann in kürzerer Zeit verfügbar sein, während eine kundenspezifische Präzisionszelle meist mehr Konstruktionszeit für Vorrichtungen, Suspensionskonfiguration, Bewegungsprogrammierung und Musterprüfung erfordert. In der Praxis sollten Käufer Lieferzeiten als übliche Planungsbereiche und nicht als feste Zusagen behandeln, bis die Anwendung festgelegt ist.
Die Kapitalrendite sollte auf mehreren Ebenen bewertet werden. Die erste ist die direkte Arbeit: manuelles Nachstrahlen, wiederholte Reinigung oder uneinheitliche Handbearbeitung durch einen kontrollierten Prozess zu ersetzen. Die zweite ist die Verringerung von Nacharbeit und Ausschuss, denn eine stabilere Oberfläche vor dem Einbringen in die PVD-Kammer führt üblicherweise zu weniger Beschichtungsfehlern aufgrund eines ungeeigneten Substratzustands.
Die dritte Ebene ist die Produktleistung. Bei Schneidwerkzeugen und Verschleißteilen kann eine bessere Vorbehandlung die Haftungsstabilität verbessern und zufällige Frühausfälle verringern. Bei dekorativen Teilen kann sie Schwankungen im Erscheinungsbild nach der Beschichtung reduzieren. In regulierten Präzisionsbranchen kann die vierte Ebene eher Rückverfolgbarkeit und Prozesssicherheit als der reine Stundenausstoß sein.
Die Betriebskosten verdienen ebenso viel Aufmerksamkeit wie der Kaufpreis. Nachfüllen von Strahlmittel, Düsenverschleiß, Wartung der Nebelabsaugung, Austausch von Pumpen und Dichtungen, Wasseraufbereitung und Schlammentsorgung beeinflussen die tatsächlichen Kosten pro Teil. Ein niedrigeres Anfangsangebot kann dennoch höhere Gesamtbetriebskosten verursachen, wenn der Prozess häufig abdriftet oder übermäßige Eingriffe erfordert, um innerhalb der Spezifikation zu bleiben.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Ist eine Musterprüfung vor dem Kauf einer Anlage für die Vorbehandlung vor einer PVD-Beschichtung notwendig?
In den meisten Fällen: ja. Eine Musterprüfung bestätigt, ob das gewählte Strahlmittel, der Druckbereich, die Vorrichtung und die Zykluszeit den erforderlichen Substratzustand erzeugen können, ohne das Teil übermäßig zu bearbeiten. Sie ist besonders wichtig, wenn dieselbe Beschichtung auf mehr als einem Substrat oder einer Geometrie eingesetzt wird.
Kann eine Maschine sowohl Schneidwerkzeuge als auch dekorative PVD-Teile bearbeiten?
Das ist möglich, aber nur, wenn die Prozessfenster klar getrennt und durch eigene Rezepte, Vorrichtungen und Wartungskontrollen abgesichert sind. Die Anlagenplattform kann gemeinsam genutzt werden, doch Düseneinstellung, Strahlmittelkörnung, Werkstückpräsentation und Abnahmekriterien müssen für jede Produktfamilie häufig unterschiedlich sein.
Welche Angaben sollte ein Käufer bei einer Angebotsanfrage bereitstellen?
Nützliche Angaben sind Werkstückzeichnungen, Grundwerkstoff, aktueller Vorbeschichtungsprozess, gewünschte Beschichtungsart, erwarteter Durchsatz, Fehlerhistorie und Anforderungen an die Oberflächenqualität. Fotos aktueller Fehler wie Abplatzungen, schlechte Haftung, uneinheitliches Erscheinungsbild oder schwache Schneiden helfen ebenfalls, die passende Konfiguration einzugrenzen.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Das hängt davon ab, wie standardisiert die Anlage ist und wie viel Anwendungsentwicklung noch offen ist. Eine Standardkabine lässt sich üblicherweise schneller installieren und qualifizieren als eine kundenspezifische Präzisionszelle, für die Vorrichtungsabstimmung, Rezeptoptimierung und Validierung mehrerer Werkstücktypen erforderlich sind.
Welche Verbrauchsmaterialien und Wartungspunkte sind im täglichen Betrieb am wichtigsten?
Zu den regelmäßig benötigten Teilen zählen Strahlmittel, Düsen, Schläuche, Dichtungen, Pumpen, Nebelkontrollkomponenten und Teile für den Schlammaustrag. Bei der Präzisionsvorbehandlung sollte jedes Teil, das Strahlbild, Suspensionsstabilität oder wirksamen Druck verändert, nach einem festgelegten Plan geprüft werden und nicht erst, wenn ein sichtbares Problem auftritt.
Wie sollte der Kundendienst für ein PVD-Vorbehandlungsprojekt bewertet werden?
Der Kundendienst sollte an der Prozesskontinuität und nicht nur an der Reaktion auf Notfallreparaturen gemessen werden. Besonders hilfreich sind üblicherweise Ersatzteilplanung, Nachschub an Strahlmittel, Nachschulung der Bediener und Unterstützung bei der erneuten Validierung von Rezepten, wenn sich Substrat, Geometrie oder Beschichtungssystem ändern.