Respuesta rápida
El pretratamiento antes del recubrimiento PVD mejora el rendimiento del recubrimiento al preparar el material base para que la capa depositada se adhiera a una superficie limpia, uniforme y mecánicamente estable. En el chorreado húmedo, el agua y el abrasivo fino se mezclan para formar una suspensión que se acelera con aire comprimido y elimina la contaminación residual, refina la microtopografía y reduce los defectos débiles en los filos antes de la deposición. En herramientas de carburo, piezas médicas, moldes y componentes metálicos de precisión, esto suele favorecer una mejor adherencia, reducir el riesgo de desprendimiento prematuro y ofrecer resultados más repetibles de un lote de producción al siguiente.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Pretratamiento por chorreado húmedo / chorreado con suspensión |
| Intervalo de presión | Por lo general, presión baja o media para preparar sustratos de precisión |
| Objetivo principal | Superficie limpia, textura controlada y base estable para el recubrimiento |
| Nivel de polvo | Muy poco polvo suspendido en el aire en comparación con el chorreado en seco |
| Piezas habituales | Herramientas de corte, moldes, implantes, válvulas y piezas mecanizadas de precisión |
| Modalidad habitual de suministro | Por lo general, las cabinas estándar se entregan antes que las celdas automatizadas personalizadas |
Qué es el pretratamiento antes del recubrimiento PVD
El pretratamiento antes del recubrimiento PVD es la etapa de preparación superficial que se realiza después del mecanizado, rectificado, pulido, sinterizado o tratamiento térmico y antes de la deposición física de vapor. Su objetivo es acondicionar el sustrato para favorecer una adhesión firme del recubrimiento y un rendimiento estable bajo las cargas de servicio. En la práctica, esto implica retirar aceites residuales, óxidos, partículas sueltas, metal untado, rebabas finas y fragmentos débiles del filo que podrían comprometer la capa depositada.
Dentro de la familia más amplia de tratamientos superficiales, este proceso se sitúa entre la limpieza convencional y el acondicionamiento superficial diseñado. Es más técnico que un simple lavado porque modifica deliberadamente el estado de la capa superficial más externa. A la vez, es más suave y controlado que el chorreado intensivo para retirar material, destinado a eliminar cascarilla o realizar una limpieza basta.
Dónde encaja el chorreado húmedo en la cadena de tratamiento superficial
El chorreado húmedo, también llamado chorreado con suspensión abrasiva o arenado húmedo, es uno de los métodos más eficaces para el pretratamiento antes del recubrimiento PVD cuando la precisión es importante. En lugar de proyectar únicamente partículas secas, el sistema suspende abrasivo fino en agua y dirige la mezcla hacia la superficie de la pieza con aire comprimido. La fase acuosa reduce el polvo, amortigua el impacto abrasivo y ayuda a lograr un acabado más fino y uniforme que muchos procesos en seco.
Esta diferencia importa porque los recubrimientos PVD son películas funcionales delgadas y no ocultan los defectos del sustrato. Si la superficie subyacente presenta asperezas inestables, residuos de rectificado o micromuescas agudas, el recubrimiento puede reproducir esos defectos y fallar en los mismos puntos débiles durante el corte, el deslizamiento o ciclos de carga repetidos.
Por qué el pretratamiento antes del recubrimiento PVD no es solo una limpieza
Un error frecuente es considerar el pretratamiento una tarea de limpieza general. En realidad, es una etapa que influye en el rendimiento. Una pieza puede parecer limpia a simple vista y aun así presentar una microtextura inadecuada, polvo abrasivo residual, aglutinante untado o restos frágiles en los filos que reduzcan la vida útil del recubrimiento.
Por esta razón, el pretratamiento antes del recubrimiento PVD suele combinar tres funciones: eliminación de contaminantes, uniformización de la superficie y estabilización controlada de los filos. En las herramientas de corte, a menudo coincide con la preparación de filos de herramientas de carburo. En las piezas planas o decorativas, puede centrarse más en lograr una superficie uniforme que permita un recubrimiento consistente en toda el área expuesta.
Ventajas principales del pretratamiento mediante chorreado húmedo
La primera ventaja es la reducción del polvo. El agua disminuye considerablemente la generación de partículas suspendidas en el aire, algo importante tanto para el entorno de la planta como para la limpieza del proceso. La segunda es una acción más uniforme sobre la superficie, ya que la fase líquida suaviza la intensidad del impacto y favorece un acabado mate más homogéneo.
La tercera ventaja es un menor riesgo de incrustación indeseada de partículas en muchas superficies sensibles. La cuarta es la repetibilidad cuando la presión, la concentración de la mezcla, el estado de la boquilla, la posición de la fijación y el tiempo de exposición se mantienen dentro de una ventana de proceso verificada. En términos de producción, el chorreado húmedo suele elegirse porque puede ajustarse tanto a la limpieza del sustrato como a la sensibilidad geométrica.
Piezas habituales que requieren pretratamiento antes del recubrimiento PVD
Entre los ejemplos más habituales se encuentran insertos de carburo, fresas, brocas, machos de roscar, punzones, moldes, matrices, manguitos de desgaste, piezas de bombas, componentes médicos y piezas decorativas de acero inoxidable. Algunas requieren redondeo de filos antes del recubrimiento, mientras que otras solo necesitan una superficie limpia y uniforme. El requisito común es que la capa PVD se adhiera a un sustrato fiable, no a contaminantes ni fragmentos superficiales inestables.
Por eso, el pretratamiento antes del recubrimiento PVD debe especificarse junto con la función del recubrimiento final. Un componente decorativo recubierto con TiN, una fresa recubierta con AlTiN y una pieza de válvula con recubrimiento duro pueden utilizar PVD, pero sus ventanas óptimas de pretratamiento no son iguales.
Cómo funciona el pretratamiento antes del recubrimiento PVD
El pretratamiento antes del recubrimiento PVD funciona dirigiendo un flujo controlado de mezcla abrasiva sobre la pieza para limpiar, acondicionar a escala microscópica y estabilizar la capa superficial más externa antes de la deposición. El proceso utiliza un circuito de circulación cerrado en lugar de medios de un solo uso. Esta estructura es una de las razones por las que el chorreado húmedo se adapta a una producción industrial repetible y no solo a limpiezas manuales ocasionales.
Preparación de la suspensión y estabilidad de la dispersión
El proceso comienza en un tanque donde el agua y el abrasivo se mezclan a una concentración controlada. El abrasivo debe mantenerse en suspensión de la forma más uniforme posible para que la primera y la última pieza de una serie reciban el mismo tratamiento efectivo. Si la concentración varía, también variará el resultado superficial.
Para los trabajos relacionados con PVD, suelen preferirse granulometrías abrasivas más finas porque permiten controlar mejor la textura y la respuesta de los filos. Los medios gruesos pueden retirar material más rápido, pero también aumentan el riesgo de un rugosidad excesiva o de modificar de forma inestable los filos de piezas de precisión.
Aire comprimido y aceleración en la boquilla
Una vez preparada, la mezcla se conduce por mangueras hasta la pistola o boquilla de chorreado, donde el aire comprimido la acelera hacia el componente. La presión, el diámetro de la boquilla, la distancia de separación, el ángulo de impacto y la velocidad de recorrido determinan cuánta energía del proceso llega a la superficie. Pequeñas variaciones en cualquiera de estas variables pueden cambiar la velocidad de limpieza, el efecto sobre los filos y el acabado resultante.
Esto es especialmente importante cuando se utiliza la misma máquina para varias familias de piezas. Un inserto de carburo rectificado, una pieza decorativa de acero inoxidable pulido y un componente metálico fabricado mediante fabricación aditiva no responden igual a una misma receta de chorreado.
Sujeción, movimiento y cobertura superficial
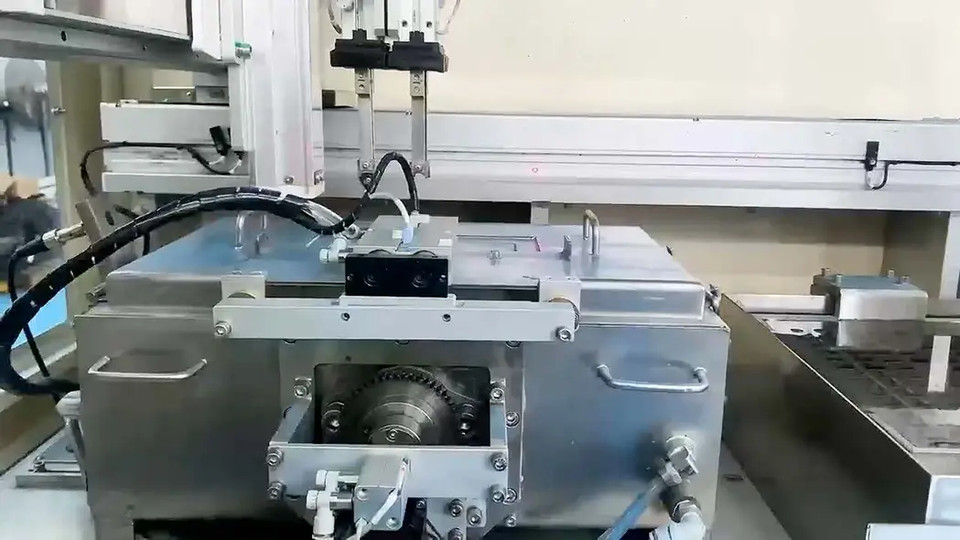
La pieza debe presentarse al chorro de forma repetible. Para las piezas sencillas, puede bastar un alojamiento o una mesa giratoria. Para componentes más complejos, pueden ser necesarios ejes servoasistidos o un movimiento programado de la boquilla para que la mezcla alcance todas las caras críticas sin tratar en exceso una zona ni dejar otra insuficientemente tratada.
En las piezas de precisión, la exactitud del movimiento no es un lujo de automatización: forma parte de la ecuación de calidad superficial. Si cambia la trayectoria de la boquilla o la posición de la pieza, también cambia la consistencia del pretratamiento.
Recuperación en circuito cerrado y sedimentación
Después de impactar la pieza, la mezcla vuelve al circuito de recuperación arrastrando partículas finas retiradas, abrasivo degradado y residuos del proceso. No se pueden ignorar estos contaminantes porque afectan directamente a los ciclos posteriores. Si se permite que el circuito se desvíe de sus parámetros, el proceso se vuelve gradualmente menos predecible y el resultado del pretratamiento es más difícil de validar.
La recuperación en circuito cerrado, la sedimentación y la descarga programada mantienen la mezcla dentro de un intervalo operativo conocido. Esto mejora la consistencia y reduce el desperdicio total de abrasivo frente a un procesamiento de un solo paso sin control. En los equipos industriales, el sistema de gestión de la mezcla es tan importante como la boquilla de chorreado.
Control de neblina y limpieza de la cámara
Aunque el chorreado húmedo reduce el polvo seco, genera neblina de agua dentro del recinto. Por eso son esenciales la extracción de neblina, el sellado de la cámara y el mantenimiento de la ventana de observación. La visibilidad estable no es solo una comodidad: influye en la inspección, la rapidez de los cambios de formato y la disciplina del mantenimiento diario.
Los sistemas diseñados para producción suelen incluir funciones de captación de polvo o reducción de neblina que limitan la niebla de agua alrededor de la cámara de proceso. Esto cobra cada vez más importancia cuando se requiere un acabado fino y una intervención frecuente del operador.
Control de presión y gestión de recetas
Los sistemas de pretratamiento más eficaces no se limitan a ofrecer una presión elevada. Proporcionan una ventana de presión estable y controlable, con una variación limitada durante series de producción largas. Las recetas guardadas ayudan a evitar que un operador cambie sin querer un proceso cualificado por otro operador o por ingeniería de procesos.
Aquí es donde el control de presión de lazo cerrado PID cobra importancia. Mantiene constante la presión de chorreado pese a los cambios en las condiciones de la línea y ayuda a convertir el pretratamiento antes del recubrimiento PVD, que dependería del operador, en un proceso documentado y repetible.
En los recubrimientos duros finos, la consistencia del sustrato suele importar más que la eliminación agresiva de material.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,50 MPa para el pretratamiento de precisión | Controla la intensidad del chorreado, la velocidad de limpieza y el efecto sobre los filos |
| Concentración de la suspensión | Suele mantenerse dentro de un intervalo controlado de sólidos bajo o medio | Influye en la uniformidad del acabado y la estabilidad del proceso |
| Tamaño de partícula del abrasivo | Para el pretratamiento PVD suelen utilizarse granulometrías finas | Afecta a la textura superficial y al riesgo de rugosidad excesiva |
| Flujo de aire y estado de las boquillas | Se supervisa mediante el mantenimiento y la validación de recetas | La energía real del proceso cambia con el desgaste de las boquillas |
| Distancia de separación y ángulo | Se fijan mediante el utillaje o el programa de movimiento | Determina la densidad local de impacto y el efecto direccional |
| Tasa de consumo de medios | Depende de la degradación del abrasivo y de la carga de contaminación | Afecta tanto al coste operativo como a la consistencia |
| Método de control | Lo habitual es un PLC/HMI con recetas guardadas y retroalimentación de presión | Mejora la trazabilidad y la repetibilidad |
Pretratamiento antes del recubrimiento PVD frente al chorreado en seco y otros métodos
El pretratamiento antes del recubrimiento PVD puede realizarse con varios métodos, pero estos no producen el mismo estado superficial ni ofrecen los mismos controles de producción. El chorreado húmedo suele compararse con el chorreado en seco, el granallado de pretensado y el acabado vibratorio o por arrastre, ya que todos modifican las superficies mediante acción mecánica. La elección adecuada depende de si la planta prioriza el control de filos, una textura fina, poco polvo, el rendimiento frente a la fatiga o el desbarbado en volumen.
Chorreado húmedo frente al chorreado en seco
El chorreado húmedo suele ofrecer ventajas cuando se busca un sustrato fino y uniforme para el recubrimiento. La fase acuosa reduce el polvo suspendido en el aire y amortigua el impacto abrasivo, lo que puede ayudar a obtener un acabado más homogéneo y reducir la posibilidad de una acción local demasiado agresiva. En componentes de precisión, esto suele facilitar el desarrollo del proceso.
El chorreado en seco sigue siendo útil para limpiezas más bastas o para retirar más material. Sin embargo, como pretratamiento antes del recubrimiento PVD de herramientas o piezas delicadas, a menudo deja un margen ambiental más estrecho y un mayor riesgo de microtopografía irregular si los parámetros no se controlan estrictamente. La terminología general sobre el chorreado abrasivo resulta útil como referencia, pero el objetivo de rendimiento del pretratamiento PVD es más específico que el del chorreado genérico.
Otros métodos de acabado
El granallado de pretensado se utiliza principalmente para introducir tensiones residuales de compresión, no para crear un sustrato limpio y uniforme para el recubrimiento. Sus normas técnicas propias se recogen en el marco técnico del granallado de pretensado, pero sus objetivos difieren de los del pretratamiento PVD habitual. El acabado vibratorio y por arrastre puede eliminar rebabas y alisar filos con eficacia, aunque suele ser menos direccional y puede ofrecer menor selectividad en piezas de precisión complejas.
Los sistemas de acabado en masa pueden ser eficaces cuando se acepta un alisado general. El chorreado húmedo suele preferirse cuando se priorizan el control localizado de la superficie, la reducción del polvo y la compatibilidad con ventanas de proceso estrechas.
| Criterio de evaluación | Pretratamiento por chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal del proceso | Limpia, crea microtextura y estabiliza el sustrato | Limpia o vuelve más rugosa la superficie con medios secos | Introduce tensiones de compresión y endurecimiento superficial por deformación | Desbarbar y alisar mediante contacto en masa |
| Polvo en suspensión | Bajo | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en suspensión, pero se deben manipular los medios y compuestos |
| Calidad del acabado superficial | Es habitual obtener un acabado mate fino y uniforme | A menudo es más rugoso y menos amortiguado | Textura funcional de granallado de pretensado | Efecto de alisado generalizado |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles | Mayor en algunos sustratos | Depende de los medios y el sustrato | Mecanismo distinto; comparación indirecta |
| Idoneidad para películas PVD finas | Alta | Selectiva | Indirecta | Selectiva |
| Repetibilidad en filos de precisión | Alta con fijación adecuada y control de recetas | Moderado | Limitada para la preparación de filos | Moderado, a menudo menos direccional |
| Impacto ambiental | Gestión de la suspensión, la niebla y los lodos | Alta carga para la captación de polvo | Contención de medios secos | Gestión de medios, compuestos y aguas residuales |
Especificaciones clave que conviene evaluar antes de comprar
El comprador debe empezar por definir el problema de recubrimiento, no el tamaño de la máquina. La especificación adecuada depende de si el proceso se destina a herramientas de corte, componentes de moldes, piezas decorativas, dispositivos médicos, piezas de AM o componentes generales de precisión. Cada categoría asigna una importancia distinta al control de la rugosidad superficial, la estabilidad de los filos, el tiempo de ciclo, la complejidad de la fijación y la trazabilidad.
Intervalo de presión y estabilidad del proceso
Para el pretratamiento antes del recubrimiento PVD, el intervalo de presión útil importa más que la presión máxima disponible. Por lo general, resulta más valioso un sistema que mantenga de forma consistente un intervalo estrecho de presión baja a media que uno que simplemente alcance un pico elevado. Los compradores deben preguntar cómo se mide la presión, cómo se corrigen las variaciones y cómo se guardan los ajustes de un lote a otro.
Precisión de movimiento y lógica de cobertura
Las piezas complejas suelen requerir algo más que una boquilla fija. Los componentes con ranuras, cavidades profundas, caras que se cruzan o varias zonas funcionales pueden necesitar rotación indexada de la pieza o movimiento de boquilla guiado por servos. En esos casos, la precisión del movimiento influye directamente en que todas las zonas necesarias reciban un acondicionamiento uniforme.
Cuando se requiere una alta repetibilidad, la articulación servoaccionada de los ejes X/Y/Z con control de posicionamiento verificado debe evaluarse junto con la repetibilidad de la fijación. La precisión de la máquina por sí sola no garantiza la precisión del proceso si los alojamientos de carga o las referencias de posicionamiento son inestables.
Rendimiento real y cambios de formato
El tiempo nominal del ciclo es solo una parte del rendimiento. El comprador también debe tener en cuenta la carga y descarga, la selección de recetas, la inspección de la boquilla, la estabilización de la mezcla, los intervalos de mantenimiento y las comprobaciones durante el proceso. Una máquina puede parecer rápida sobre el papel y, aun así, perder producción efectiva si los cambios de formato son frecuentes y complicados.
La producción con una gran variedad de productos favorece un diseño intuitivo del HMI y una gestión estructurada de recetas. La producción dedicada de alto volumen puede beneficiarse de flujos de trabajo más sencillos y bloqueados, con menos variables disponibles para el operador.
Tamaño de la cámara, espacio ocupado y servicios
La planificación del espacio debe incluir no solo la cabina, sino también el espacio de servicio, los tanques de mezcla, el acceso para descargar sedimentos, la extracción de neblina, el recorrido del aire comprimido y la disposición del drenaje. Una cámara compacta no es necesariamente la opción más práctica si dificulta el acceso para la limpieza o el mantenimiento rutinarios.
Los servicios deben revisarse pronto. Los sistemas de chorreado húmedo suelen requerir aire comprimido estable, suministro eléctrico, gestión del agua y eliminación controlada de lodos y medios usados.
Gestión de la mezcla, manejo de residuos y seguridad
La gestión de la mezcla es tanto una cuestión de rendimiento como de mantenimiento. Si las partículas finas, el abrasivo degradado y la contaminación retirada no se separan eficazmente, disminuye la consistencia del proceso. Por eso, las plantas que realizan un pretratamiento validado antes del recubrimiento suelen preferir sistemas con sedimentación controlada y procedimientos de descarga sencillos.
La evaluación de seguridad debe incluir enclavamientos de puertas, paradas de emergencia, contención de salpicaduras, visibilidad, aislamiento para mantenimiento y ergonomía del operador. Las plantas que trabajan con sistemas internos formales de calidad también suelen revisar cómo se alinea el equipo con marcos más amplios, como la gestión de calidad en fabricación y con su propia documentación de control de procesos.
Aplicaciones en distintos sectores
El pretratamiento antes del recubrimiento PVD se asocia sobre todo con las herramientas de corte, pero los mismos principios del chorreado húmedo se aplican en muchos sectores afines. Cualquier componente que dependa de un recubrimiento duro fino, una película decorativa de PVD o una capa funcional sometida a un control estricto puede beneficiarse de una preparación más estable del sustrato. Por ello, el proceso es pertinente tanto en la ingeniería de servicio pesado como en la fabricación centrada en la apariencia.
Una segunda razón de su amplia adopción es la versatilidad. La misma familia de procesos puede ajustarse para desbarbar, desincrustar, crear texturas decorativas y acondicionar antes del recubrimiento con solo modificar el tipo de abrasivo, la concentración de la mezcla, la geometría de la boquilla, la presión y la estrategia de sujeción. En las plantas de producción mixta, esta flexibilidad puede mejorar la utilización del equipo.
Cuando el objetivo principal es preparar la pieza para pintar o aplicar un recubrimiento de conversión, y no para la deposición al vacío, un proceso relacionado de pretratamiento mediante chorreado húmedo puede ser más adecuado. Para la limpieza general después del mecanizado, esta misma clase de equipos también puede realizar aplicaciones de desbarbado de precisión cuando la geometría de la pieza y los objetivos de acabado sean compatibles.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Preparación de filos antes del PVD | Fabricación de herramientas de corte | Plaquitas de carburo, brocas y fresas | Favorece la adherencia y reduce los defectos débiles en los filos |
| Eliminación de rebabas antes del recubrimiento | Mecanizado de precisión y estampación | Piezas metálicas pequeñas mecanizadas o estampadas | Elimina rebabas sueltas que podrían comprometer la continuidad del recubrimiento |
| Preparación superficial de moldes y troqueles | Utillaje y fabricación de moldes | Punzonadores, matrices y herramientas de conformado | Crea un sustrato uniforme antes de aplicar películas funcionales duras |
| Pretratamiento antes del PVD decorativo | Bienes de consumo y herrajes | Molduras, tiradores y accesorios de acero inoxidable | Mejora la uniformidad visual tras la deposición |
| Posprocesado de piezas de AM | Fabricación aditiva | Piezas metálicas impresas en 3D | Limpia las partículas sueltas y mejora el estado superficial |
| Piezas médicas y quirúrgicas | Fabricación médica | Componentes de precisión de acero inoxidable o titanio | Favorece una limpieza superficial controlada antes del recubrimiento |
| Preparación de válvulas y componentes de desgaste | Energía y manejo de fluidos | Asientos, manguitos y componentes de sellado | Mejora la uniformidad del sustrato para películas resistentes al desgaste |
| Acabado de componentes 3C y electrónicos | Cadena de suministro de electrónica de consumo | Marcos, carcasas y piezas metálicas decorativas | Produce una apariencia superficial fina y repetible |
Guía de selección de equipos
La elección de una plataforma de chorreado húmedo para el pretratamiento antes del recubrimiento PVD depende de cuatro variables principales: la geometría de la pieza, el volumen de producción, el nivel de precisión requerido y la flexibilidad del proceso. Una línea de laboratorio o piloto suele necesitar amplias posibilidades de ajuste y cambios rápidos de receta, mientras que una línea de producción consolidada suele priorizar la repetibilidad, la disciplina de fijación y unos intervalos de mantenimiento estables.
R&D, validación y pruebas iniciales con muestras
Durante el desarrollo del proceso, la prioridad inicial suele ser el rango de posibilidades, no el rendimiento. Los ingenieros deben comparar granulometrías abrasivas, ventanas de presión, respuestas de los filos y estrategias para presentar las piezas antes de fijar la receta final. Una solución flexible de celda de chorreado húmedo para R&D puede ser adecuada en esta etapa porque permite experimentar más ampliamente con lotes pequeños y geometrías variadas.
Producción estándar por lotes y de alto rendimiento
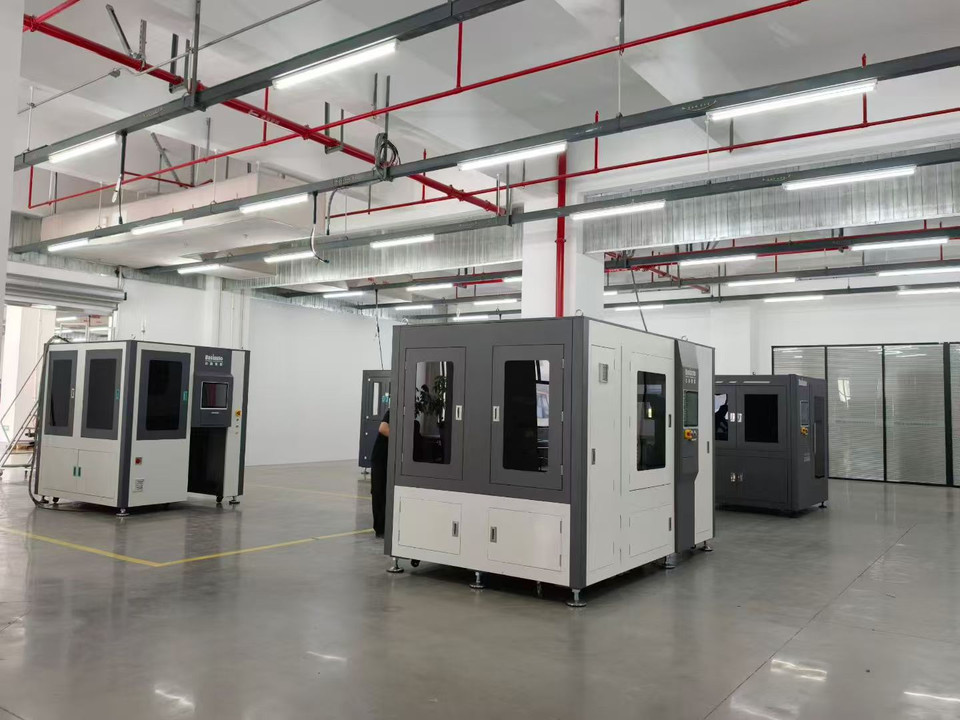
Una vez validada la ventana de pretratamiento, muchos fabricantes pasan a una plataforma de producción más sencilla, con mayor repetibilidad y mantenimiento más fácil. Para el trabajo habitual por lotes, un equipo de producción de cámara única suele ser una opción práctica. Si aumenta la demanda de producción y la carga/descarga se convierte en el cuello de botella, un sistema de producción de doble cámara puede mejorar el aprovechamiento al separar el tiempo de procesamiento del tiempo de manipulación por parte del operador.
Adaptación de la configuración a la familia de piezas
La matriz siguiente resume ocho tipos habituales de configuración para el pretratamiento mediante chorreado húmedo. Conviene utilizarla como guía de selección y no como tabla rígida de capacidades, ya que el resultado final sigue dependiendo de la elección del abrasivo, el diseño de la boquilla, la sujeción de la pieza y la disciplina en el uso de las recetas.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Pruebas rápidas y estudios de viabilidad en laboratorio | Muestras y probetas pequeñas | Moderado | Evaluación preliminar del proceso |
| 2. Célula robótica flexible de R&D | Pruebas piloto y trabajo con muestras variadas | Componentes pequeños de precisión | Alto | Desarrollo de recetas y pruebas geométricas |
| 3. Cabina manual para gran variedad de piezas | Producción de lotes pequeños | Piezas pequeñas y medianas | Moderado | Cambios frecuentes y referencias variadas |
| 4. Cabina estándar de una cámara | Producción habitual por lotes | Piezas de precisión pequeñas o medianas | Alto | Flujos de pretratamiento PVD estables |
| 5. Máquina de flujo controlado para piezas individuales | Flujo de piezas individuales de volumen medio | Piezas individuales de alto valor | Alto | Procesamiento trazable pieza a pieza |
| 6. Célula de precisión servoaccionada multieje | Producción de geometrías complejas | Piezas con cavidades, filos y zonas de difícil acceso | Muy alto | Acondicionamiento direccional de superficies críticas |
| 7. Sistema de doble cámara para optimizar el aprovechamiento | Producción repetitiva de mayor volumen | Familias de piezas recurrentes | Alto | Carga continua por lotes con menos tiempo de inactividad |
| 8. Línea integrada de acabado personalizada | Flujo de trabajo industrial específico | Tamaños específicos de la aplicación | Alto o muy alto | Pretratamiento conectado a las etapas posteriores de acabado |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
En este campo, el coste del equipo depende más del control del proceso que del tamaño del recinto por sí solo. Una cabina básica para limpieza general puede ser relativamente sencilla, pero el pretratamiento antes del recubrimiento PVD suele requerir una regulación de presión más precisa, una lógica de movimiento mejor, una gestión más fiable de la mezcla y un control más estricto de las recetas. Estas características elevan la inversión de capital, pero normalmente también determinan si el proceso puede mantener en producción una condición validada del sustrato.
El nivel de automatización es otro factor de coste importante. La carga manual y las boquillas fijas reducen la complejidad de la máquina, pero también aumentan la dependencia de la disciplina del operador y pueden limitar la uniformidad de cobertura en piezas complejas. El movimiento servoasistido, el indexado automático, la manipulación en varias estaciones y los sistemas HMI con capacidad de datos aumentan el coste, al tiempo que amplían la repetibilidad y el rendimiento del proceso.
El plazo de entrega suele depender del grado de estandarización de la plataforma. Una cabina estándar para lotes puede estar disponible en menos tiempo, mientras que una celda de precisión personalizada suele requerir más tiempo de diseño para las fijaciones, la configuración de la mezcla, la programación del movimiento y la verificación con muestras. En la práctica, hasta que se defina la aplicación, los compradores deberían considerar los plazos como intervalos habituales de planificación y no como compromisos fijos.
El retorno de la inversión debe evaluarse en varias dimensiones. La primera es la mano de obra directa: sustituir los retoques abrasivos manuales, la limpieza repetida o el acabado manual irregular por un proceso controlado. La segunda es la reducción del retrabajo y los desechos, ya que una superficie más estable al entrar en la cámara PVD suele traducirse en menos fallos del recubrimiento causados por el mal estado del sustrato.
La tercera dimensión es el rendimiento del producto. En las herramientas de corte y las piezas de desgaste, un mejor pretratamiento puede estabilizar la adherencia y reducir los fallos prematuros aleatorios. En las piezas decorativas o cosméticas, puede reducir las variaciones de apariencia tras el recubrimiento. En los sectores de precisión regulados, la cuarta dimensión puede ser la trazabilidad y la confianza en el proceso, en lugar de la simple producción por hora.
El coste operativo merece tanta atención como el precio de compra. La reposición de abrasivo, el desgaste de las boquillas, el mantenimiento de la extracción de neblina, el reemplazo de bombas y juntas, la gestión del agua y la eliminación de lodos afectan al coste real por pieza. Una oferta inicial más baja puede dar lugar a un coste total de propiedad superior si el proceso se desvía con frecuencia o requiere demasiadas intervenciones para mantenerse dentro de las especificaciones.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Es necesario probar muestras antes de comprar equipos de pretratamiento para el recubrimiento PVD?
En la mayoría de los casos, sí. Las pruebas con muestras confirman si el abrasivo, el intervalo de presión, el diseño de la fijación y el tiempo de ciclo elegidos pueden producir el estado requerido del sustrato sin tratar demasiado la pieza. Son especialmente importantes cuando se aplica el mismo recubrimiento a más de un sustrato o geometría.
¿Puede una máquina procesar tanto herramientas de corte como piezas decorativas con PVD?
Puede hacerlo, pero solo si las ventanas de proceso están claramente separadas y cuentan con recetas, fijaciones y controles de mantenimiento específicos. Es posible compartir la plataforma de la máquina, pero la configuración de la boquilla, la granulometría abrasiva, la presentación de la pieza y los criterios de aceptación suelen tener que ser distintos para cada familia de productos.
¿Qué información debe aportar el comprador al solicitar un presupuesto?
Entre los datos útiles se incluyen los planos de las piezas, el material base, el proceso actual previo al recubrimiento, el tipo de recubrimiento previsto, el rendimiento esperado, el historial de defectos y los requisitos de calidad superficial. Las fotos de fallos actuales, como desprendimientos, mala adherencia, apariencia irregular o filos débiles, también ayudan a determinar la configuración adecuada.
¿Cuánto suelen durar la instalación y la puesta en marcha?
Depende del grado de estandarización del equipo y de cuánto desarrollo de aplicación quede pendiente. Por lo general, una cabina estándar se instala y cualifica más rápido que una celda de precisión personalizada que requiera ajustar fijaciones, optimizar recetas y validar varias piezas.
¿Qué consumibles y elementos de mantenimiento son más importantes en el funcionamiento diario?
Los principales elementos recurrentes son los medios abrasivos, las boquillas, las mangueras, las juntas, las bombas, los componentes de control de neblina y las piezas de descarga de lodos. En el pretratamiento de precisión, todo elemento que modifique el patrón de chorreado, la estabilidad de la mezcla o la presión efectiva debe inspeccionarse según un calendario definido, no solo cuando aparezca un problema visible.
¿Cómo debe evaluarse el servicio posventa para un proyecto de pretratamiento PVD?
El servicio posventa debe evaluarse por la continuidad del proceso, no solo por la respuesta ante reparaciones urgentes. El apoyo más útil suele incluir la planificación de repuestos, el suministro de abrasivo, la nueva formación de operadores y ayuda para volver a validar recetas cuando cambien el sustrato, la geometría o el sistema de recubrimiento.