Respuesta rápida
El pretratamiento de herramientas de corte antes del recubrimiento puede prolongar su vida útil al preparar el sustrato para que el recubrimiento se adhiera a una superficie más limpia, uniforme y estable desde el punto de vista mecánico. En el chorreado húmedo, una suspensión de agua y abrasivo fino se acelera con aire comprimido para eliminar residuos de rectificado, suavizar defectos débiles del filo y crear una microtextura controlada antes de la deposición PVD o CVD. En plaquitas de carburo, brocas y fresas, esto suele traducirse en una mejor adhesión del recubrimiento, menos fallos aleatorios del filo y un rendimiento más repetible entre lotes.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Pretratamiento mediante chorreado húmedo / chorreado con suspensión |
| Intervalo de presión | Presión normalmente baja o media para acondicionar con precisión el filo y la superficie |
| Objetivo principal | Sustrato limpio, estado controlado del filo y soporte estable para el recubrimiento |
| Condición del polvo | Poco polvo en suspensión en comparación con el chorreado en seco |
| Piezas habituales | Plaquitas de carburo, brocas, fresas, escariadores y piezas de desgaste |
| Plazo de suministro habitual | Las cabinas estándar por lotes suelen entregarse antes que las células automatizadas a medida |
Qué es el pretratamiento de herramientas de corte antes del recubrimiento
El pretratamiento de herramientas de corte antes del recubrimiento es la etapa controlada de preparación superficial que se realiza después del rectificado y antes de depositar el recubrimiento. Su función es eliminar contaminantes, estabilizar el filo y crear una condición superficial uniforme para que el recubrimiento se deposite sobre un sustrato fiable, y no sobre virutas residuales, películas de aceite, restos de óxido o microrebabas frágiles dejadas por operaciones anteriores.
Dentro de la familia más amplia de tratamientos superficiales industriales, este proceso pertenece al chorreado húmedo, el chorreado con suspensión y el acondicionamiento con abrasivos finos. En vez de utilizar únicamente medios secos, el sistema mantiene partículas abrasivas en suspensión en agua y dirige la mezcla a la superficie de la herramienta con aire comprimido. Este principio de funcionamiento está relacionado con los métodos de chorreado abrasivo, pero aquí el objetivo es más específico y técnico: no se trata solo de limpiar, sino de preparar el filo y las caras de la herramienta para una etapa posterior de recubrimiento.
Por qué importa el pretratamiento de herramientas de corte antes del recubrimiento
Un recubrimiento no corrige un sustrato débil. Si la superficie subyacente de carburo o acero contiene material embadurnado, residuos sueltos, microentalladuras agudas o restos irregulares del filo procedentes del rectificado, la capa depositada puede heredar esos defectos. Más adelante, esto puede manifestarse como desprendimiento del recubrimiento, astillado localizado, patrones de desgaste inconsistentes o un rendimiento inestable entre herramientas que deberían ser idénticas.
Por eso, el pretratamiento para recubrimiento se entiende mejor como un puente entre procesos. Conecta el rectificado con el recubrimiento al reducir la variabilidad superficial antes de que la herramienta entre en la cámara de deposición.
El chorreado húmedo dentro de la familia de procesos de pretratamiento
En las herramientas de corte, el pretratamiento suele solaparse con la preparación del filo. El mismo ciclo de chorreado húmedo puede limpiar el sustrato, eliminar rebabas frágiles y aplicar un redondeo medido que favorezca la adhesión del recubrimiento y la resistencia del filo. Si el proceso se controla correctamente, es posible alcanzar un factor K o un radio de filo definidos, en lugar de depender de retoques manuales sin control.
Ese solapamiento es una de las razones por las que los fabricantes de herramientas suelen evaluar el redondeo de aristas de herramientas de corte junto con el pretratamiento para recubrimientos, sobre todo en plaquitas de carburo y herramientas rotativas de carburo macizo, en las que la integridad del filo antes del recubrimiento está directamente relacionada con el rendimiento en campo.
Principales ventajas del tratamiento superficial mediante chorreado húmedo
Las principales ventajas del chorreado húmedo en esta aplicación son la limpieza del proceso, una acción superficial controlada y la repetibilidad. El agua retiene el polvo, amortigua el impacto abrasivo y reduce la probabilidad de un ataque superficial agresivo y desigual. En muchas herramientas de precisión, esto facilita obtener una superficie mate fina y uniforme antes del recubrimiento.
Una segunda ventaja es el menor riesgo de incrustación incontrolada de medios en superficies sensibles. Una tercera es la mayor repetibilidad cuando la concentración de la suspensión, el estado de las boquillas, la presión y la posición del soporte se mantienen dentro de una ventana de proceso definida. Para las plantas que se centran en una estabilidad de proceso medible, el pretratamiento mediante chorreado húmedo suele ser más fácil de estandarizar que el acabado manual o el chorreado en seco con poco control.
Qué no es esta etapa
El pretratamiento de herramientas de corte antes del recubrimiento no elimina grandes cantidades de material ni sustituye una geometría de rectificado correcta. Si la forma del filo, la geometría de las ranuras o el perfil del rompevirutas están fuera de tolerancia, el chorreado húmedo no puede corregirlo. Su función adecuada es refinar y estabilizar: limpiar, crear una microtextura y acondicionar el filo de forma controlada en una herramienta cuya geometría ya es correcta.
En la producción práctica, los mejores resultados se obtienen cuando la calidad del rectificado, el pretratamiento y el recubrimiento se tratan como una única cadena de procesos conectados, y no como departamentos independientes.
Cómo funciona el pretratamiento de herramientas de corte antes del recubrimiento
El pretratamiento de herramientas de corte antes del recubrimiento dirige un flujo regulado de partículas abrasivas transportadas por agua hacia la superficie y la zona del filo. La suspensión elimina la contaminación residual y modifica la capa superficial más externa mediante muchos impactos finos, en lugar de aplicar una acción de corte intensa. Como la energía del proceso puede controlarse con precisión, resulta adecuado para preparar con delicadeza sustratos de plaquitas de carburo, brocas, fresas y herramientas similares.
Sistema de suspensión: agua y abrasivo en suspensión
El proceso comienza en un depósito de mezcla y circulación, donde el agua y el abrasivo se combinan para formar una suspensión estable. El abrasivo debe permanecer uniformemente suspendido para evitar que el proceso sea más intenso al principio del ciclo y más débil al final, o viceversa. En el pretratamiento de precisión, la uniformidad de la concentración de la suspensión importa tanto como la presión nominal, porque ambas variables afectan a la tasa de eliminación y a la respuesta del filo.
Para los trabajos relacionados con recubrimientos suelen preferirse grados finos de abrasivo, porque permiten un acondicionamiento superficial más suave y uniforme. Los medios más gruesos pueden aumentar la agresividad, pero también amplían la ventana del proceso y dificultan mantener de manera uniforme objetivos de filo muy pequeños.
Trayectoria de aceleración del aire comprimido
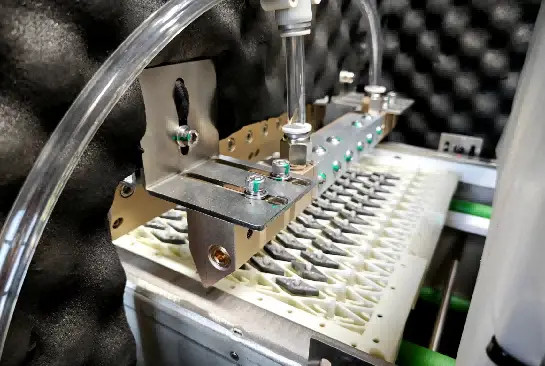
Una vez preparada la suspensión, el aire comprimido la acelera a través de mangueras y una boquilla hacia la pieza. El patrón de chorreado depende del diámetro de la boquilla, la distancia de separación, el ángulo de impacto, el tiempo de permanencia y la trayectoria de barrido. Cada parámetro modifica la energía que llega a la cara de desprendimiento, la cara de incidencia, el rompevirutas o la línea del filo.
Por ejemplo, un ángulo de incidencia menor puede priorizar la limpieza de las caras y un contacto más suave con el filo, mientras que un ángulo más directo puede intensificar la acción local. Por eso, las recetas de pretratamiento deben adaptarse a la geometría de la herramienta y al objetivo del recubrimiento, en vez de copiarse sin más entre productos.
Diseño de soportes y orientación de las piezas
Una misma receta de chorreado puede comportarse de manera distinta si cambia la presentación de las piezas. La orientación de la herramienta, la repetibilidad de los alojamientos, la separación entre piezas y los efectos de sombra influyen en el resultado final. En la producción de plaquitas, el diseño de los soportes suele marcar la diferencia entre un proceso nominalmente correcto y otro estable en producción.
Cuando se procesan herramientas rotativas, quizá sea necesario utilizar rotación indexada o movimiento guiado por servomotores para tratar uniformemente los filos en toda la circunferencia. Esto es especialmente importante cuando hay varias ranuras, hélices desiguales o geometrías asimétricas.
Recuperación y sedimentación de la suspensión en circuito cerrado
Tras el impacto, la suspensión usada vuelve por drenaje al circuito de recuperación. Transporta abrasivo desgastado, partículas finas eliminadas, partículas de carburo y contaminación de la superficie de las piezas. Si no se gestionan estos subproductos, la suspensión pierde gradualmente previsibilidad y la ventana del proceso se desplaza.
Por tanto, la recuperación en circuito cerrado no solo reduce la pérdida de consumibles. También favorece la estabilidad al devolver la suspensión a una condición de funcionamiento conocida. Los sistemas de sedimentación y la descarga controlada de residuos eliminan los lodos acumulados y los medios degradados para mantener más uniforme la acción de corte durante las tiradas largas.
Control de niebla y entorno de la cámara
El chorreado húmedo reduce el polvo en suspensión, pero aun así genera niebla de agua dentro del recinto. La extracción eficaz de niebla, el sellado de la cámara y la gestión de la ventana de inspección son necesarios para la visibilidad del operario, la limpieza y el mantenimiento rutinario. Estos aspectos importan en producción porque una visibilidad inestable suele dar lugar a inspecciones inconsistentes y cambios más lentos.
Cuando la carga es manual, el entorno de la cámara también afecta a la ergonomía y a la frecuencia de limpieza rutinaria. En definitiva, menos polvo no significa que no hagan falta sistemas auxiliares; significa que esos sistemas son distintos.
Estabilidad de presión y lógica de control
En el pretratamiento, rara vez se busca la presión máxima. Lo importante es un intervalo de presión estable que proporcione la misma intensidad día tras día. Los sistemas con realimentación de presión y gestión de recetas se adaptan mejor a esta tarea porque reducen las desviaciones causadas por fluctuaciones del suministro de aire, desgaste de las boquillas o ajustes del operario.
Aquí es donde el control de presión PID en circuito cerrado resulta valioso. Al mantener la presión dentro de un intervalo estrecho y combinarla con recetas de proceso guardadas, el sistema ayuda a conservar la reproducibilidad entre turnos y familias de productos.
En la preparación de herramientas antes del recubrimiento, el proceso más útil suele ser el que elimina la variabilidad, no el que elimina más material.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,45 MPa para el pretratamiento de precisión | Controla la intensidad de limpieza y la interacción con el filo |
| Concentración de la suspensión | Suele mantenerse dentro de un intervalo controlado de sólidos bajo o medio, establecido a menudo mediante una receta validada | Afecta a la tasa de eliminación, la uniformidad del acabado y la respuesta del filo |
| Tamaño de partícula del abrasivo | Para el pretratamiento de recubrimientos suelen preferirse los grados finos | Influye en la textura, el redondeo del filo y la uniformidad superficial |
| Distancia y ángulo de la boquilla | Se determinan mediante el diseño del soporte y la geometría de la pieza; suelen controlarse con precisión | Determina la distribución de energía en las caras y el filo de corte |
| Caudal de aire y estado de desgaste de las boquillas | Se comprueban como parte del mantenimiento preventivo | Afectan a la energía real del impacto aunque el ajuste de presión no cambie |
| Consumo de medios y carga de lodos | Varía según la degradación del abrasivo, la contaminación y la frecuencia de descarga | Influye tanto en el coste de operación como en la uniformidad del proceso |
| Sistema de control | En los sistemas de producción es habitual controlar las recetas mediante PLC/HMI con realimentación de presión | Favorece la repetibilidad, la trazabilidad y la estabilidad entre turnos |
Pretratamiento de herramientas de corte antes del recubrimiento frente al chorreado en seco y otros métodos
El pretratamiento de herramientas de corte antes del recubrimiento suele compararse con el chorreado en seco, el granallado de pretensado, el cepillado, el acabado por arrastre y el acabado vibratorio. Todos esos métodos modifican una superficie, pero no producen la misma condición de sustrato ni el mismo nivel de control del filo. La elección adecuada depende de si la planta prioriza reducir el polvo, acondicionar finamente el filo, alisar una zona amplia, generar tensiones residuales o disponer del equipo más sencillo posible.
Chorreado húmedo frente a chorreado en seco para herramientas de precisión
El chorreado húmedo suele elegirse cuando el proceso de recubrimiento requiere un sustrato limpio, uniforme y reproducible. La fase acuosa retiene el polvo y amortigua el impacto de las partículas, lo que puede producir un acabado más fino y uniforme que un proceso seco equivalente. Esto resulta especialmente pertinente para herramientas de carburo, donde un ataque demasiado agresivo al filo puede debilitar precisamente la zona que debe proteger el recubrimiento.
El chorreado en seco sigue siendo válido para la limpieza intensiva y los tratamientos superficiales más bastos. Sin embargo, al preparar herramientas de corte de precisión antes del recubrimiento, puede resultar más difícil equilibrar el control ambiental, la sensibilidad del filo y la uniformidad del acabado dentro de una ventana de proceso estrecha.
Granallado de pretensado y alternativas de acabado en masa
El granallado de pretensado tiene un objetivo de proceso distinto. Es principalmente un tratamiento superficial relacionado con la fatiga, y la terminología general del método se recoge en las definiciones del proceso de granallado de pretensado. Esto lo hace útil en muchas aplicaciones de ingeniería, pero no siempre sustituye directamente al acondicionamiento del sustrato antes del recubrimiento en herramientas de precisión.
El acabado vibratorio y por arrastre puede ser eficaz para el desbarbado general y el suavizado amplio de aristas, pero tiende a actuar sobre toda la pieza de forma menos direccional. En herramientas de corte con geometrías sensibles, el chorreado húmedo suele ofrecer un mejor control local de la zona del filo y las caras de la herramienta.
| Criterio de evaluación | Pretratamiento mediante chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal | Limpieza superficial, creación de microtextura y acondicionamiento de la zona del filo | Chorreado general y limpieza más basta | Tratamiento superficial relacionado con la fatiga | Alisado y desbarbado de toda la pieza |
| Generación de polvo | Bajo en comparación con el chorreado en seco | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en suspensión, pero se requiere manipular los medios y el compuesto |
| Control del acabado superficial | Es habitual conseguir un acabado mate fino y uniforme | Es más habitual obtener un acabado rugoso | Textura funcional de granallado | Efecto de alisado amplio |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles gracias a la película de agua | Mayor en algunos sustratos | Depende de los medios y el sustrato | Mecanismo distinto; no es directamente comparable |
| Repetibilidad de la zona del filo | Alta con soportes estables y control de recetas | Moderada | Limitada para conformar filos con precisión | Moderada y a menudo menos direccional |
| Gestión medioambiental | Gestión de la suspensión, la niebla y los lodos | Alta necesidad de captación de polvo | Contención y recuperación de medios secos | Gestión de medios, compuestos y aguas residuales |
| Adecuación habitual para herramientas de corte recubiertas | Muy adecuado para el acondicionamiento previo al recubrimiento | Adecuación selectiva | Adecuación indirecta | Adecuación selectiva según la geometría |
Especificaciones clave que conviene evaluar antes de comprar
El primer criterio de compra no es el tamaño de la máquina, sino el objetivo del proceso. Antes de comparar equipos, el comprador debe definir el sustrato y la geometría de la herramienta, su estado tras el rectificado, la condición objetivo del filo, el tipo de recubrimiento previsto y los criterios de limpieza superficial. Sin esa definición, incluso una máquina bien construida puede ser una plataforma de proceso inadecuada.
Ventana de presión y repetibilidad
Para el pretratamiento de herramientas de corte antes del recubrimiento, importa más el intervalo de presión utilizable que la presión máxima del catálogo. Un sistema que alcanza valores muy altos, pero no puede mantener estable un intervalo de trabajo bajo o medio, suele ser menos adecuado que una máquina que proporciona presión constante y con poca deriva. La repetibilidad es lo que protege la uniformidad del recubrimiento.
La presión debe evaluarse junto con el estado de las boquillas y la estabilidad del suministro de aire. Un valor nominal sirve de poco si la energía real del chorro cambia por el desgaste o las fluctuaciones del aire de planta.
Precisión de movimiento y estrategia de soportes
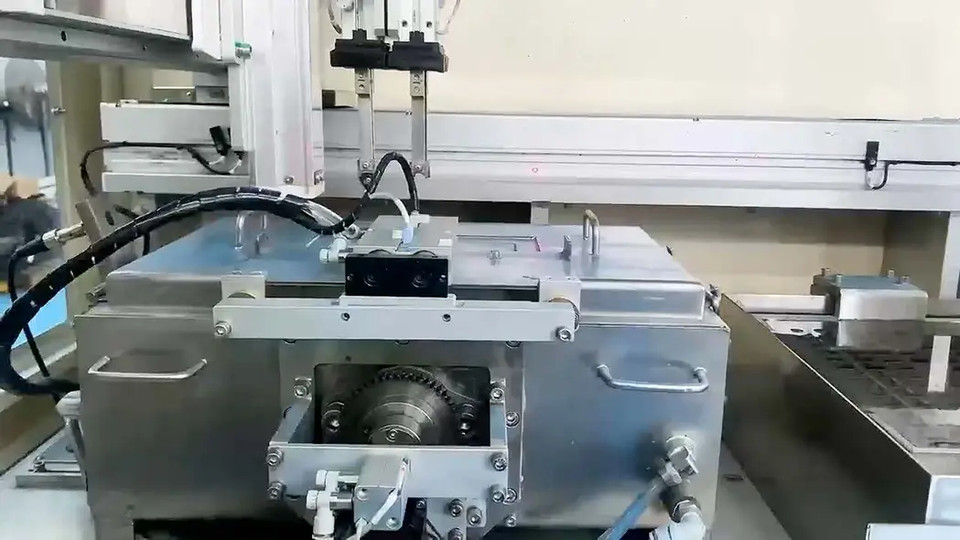
La capacidad de movimiento es el siguiente criterio. Los lotes estándar de plaquitas pueden procesarse eficazmente en una cámara fija con alojamientos repetibles, mientras que las brocas, los machos, las fresas y las formas especiales suelen beneficiarse de una presentación indexada o del movimiento de boquillas vinculado a servomotores. En esos casos, la precisión servoasistida X/Y/Z forma parte de la especificación del proceso y no es solo una función de automatización.
El diseño de los soportes debe revisarse al mismo tiempo. La máquina solo puede ser tan repetible como el sistema de sujeción que presenta la herramienta a la zona de chorreado.
Rendimiento, cambios de configuración y control de recetas
El rendimiento debe medirse considerando el ciclo completo: carga, chorreado, enjuague si corresponde, descarga, inspección y preparación del siguiente lote estable. Las plantas que trabajan con muchas familias de herramientas suelen comprobar que la disciplina en los cambios importa tanto como la velocidad nominal del ciclo.
La gestión de recetas es fundamental en ese entorno. Los programas basados en HMI, los registros de alarmas, los niveles de permiso y el almacenamiento de parámetros validados reducen la probabilidad de que los operarios improvisen ajustes entre turnos o series de productos.
Espacio ocupado, servicios y acceso para mantenimiento
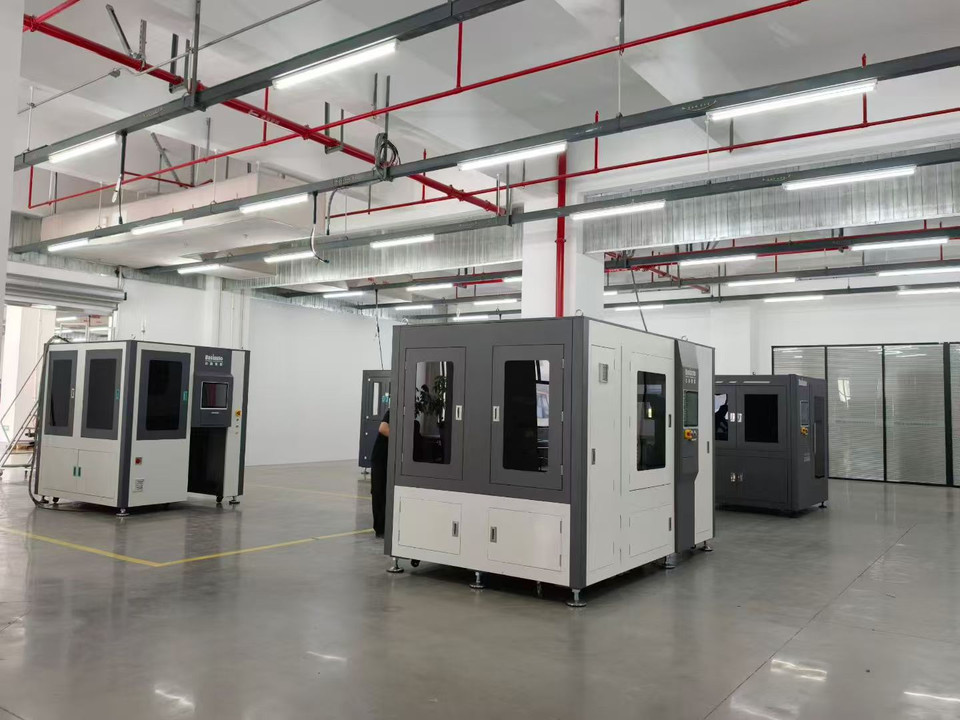
Los sistemas de chorreado húmedo requieren algo más que espacio en el suelo. Antes de aprobar la distribución final, los compradores deben confirmar la demanda de aire comprimido, el suministro eléctrico, la gestión del agua, el drenaje, la extracción de niebla, el espacio libre para mantenimiento y los procedimientos de eliminación de lodos. Una máquina compacta puede resultar poco práctica si el mantenimiento diario es difícil o si el tendido de servicios está mal resuelto.
Gestión de residuos y características de seguridad
La gestión de lodos es una cuestión de control del proceso, además de limpieza. Si los medios desgastados y las partículas finas permanecen demasiado tiempo en circulación, cambia la intensidad del proceso. Los sistemas con sedimentación automática de residuos abrasivos ayudan a reducir esa variabilidad y disminuyen la carga de limpieza manual.
La revisión de seguridad debe incluir enclavamientos, paradas de emergencia, puntos de acceso sellados, visibilidad, postura del operario y procedimientos de mantenimiento. En los equipos destinados a la exportación, los compradores también pueden querer contrastar la máquina con los requisitos de conformidad específicos de su planta y con el marco más amplio de normas de preparación de superficies.
Aplicaciones en distintos sectores
Aunque la palabra clave objetivo es el pretratamiento de herramientas de corte antes del recubrimiento, los mismos principios del chorreado húmedo se aplican a muchas tareas de acabado industrial. Una vez ajustados el grado del abrasivo, la geometría de las boquillas, el tipo de soporte y el patrón de movimiento, el proceso básico puede abarcar desde el desbarbado selectivo hasta la limpieza de piezas de fabricación aditiva y el texturizado estético.
En la fabricación de herramientas, la aplicación más directa es acondicionar el filo y la superficie antes del recubrimiento. En sectores relacionados, la misma categoría de equipos puede utilizarse para desbarbar, eliminar cascarilla, pretratar piezas en líneas de pintura y refinar superficies de geometría difícil. Esta amplia pertinencia es una de las razones por las que el chorreado húmedo suele adoptarse como plataforma de proceso y no como máquina de un solo uso.
Una planta que ya procesa componentes mecanizados además de herramientas de corte también puede utilizar esta familia de procesos para eliminación de rebabas en piezas metálicas o para aplicaciones más amplias de chorreado húmedo de pretratamiento para recubrimientos en las que se necesita un sustrato controlado antes de pintar, chapar o aplicar un tratamiento de conversión.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Acondicionamiento del filo y pretratamiento de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas, fresas y escariadores | Sustrato limpio y soporte más estable para el recubrimiento |
| Eliminación de rebabas | Piezas metálicas de precisión | Piezas estampadas, componentes mecanizados y piezas sinterizadas | Desbarbado selectivo con impacto superficial controlado |
| Eliminación de cascarilla | Producción de acero y forja | Barras, piezas forjadas y piezas tratadas térmicamente | Eliminación de óxidos antes del mecanizado o acabado posterior |
| Pretratamiento antes del recubrimiento | Acabado y fabricación industrial | Piezas metálicas antes de pintar o aplicar un recubrimiento de conversión | Limpieza superficial más uniforme y mejor soporte de adhesión |
| Posprocesado de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Refinado superficial y limpieza de polvo suelto |
| Granallado de piezas metálicas | Fabricación de componentes mecánicos | Piezas metálicas sensibles a la fatiga | Acondicionamiento superficial funcional |
| Mateado del vidrio | Vidrio arquitectónico y especial | Paneles de vidrio decorativos o técnicos | Aspecto mate uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, carcasas y cubiertas de dispositivos | Alisado fino y uniformidad estética |
Guía de selección de equipos
La selección de equipos para el pretratamiento de herramientas de corte antes del recubrimiento comienza por la escala de producción y la complejidad geométrica. Los laboratorios de R&D suelen necesitar flexibilidad para probar grados de abrasivo, ángulos de boquilla y objetivos del filo; las células de producción maduras, en cambio, necesitan repetibilidad, recetas bloqueadas y un rendimiento previsible.
R&D y validación del proceso
En la etapa de desarrollo, la flexibilidad para probar muestras suele importar más que el rendimiento por hora. Una célula de chorreado robótica para R&D suele ser adecuada para esta fase porque permite presentar herramientas de distintas formas, probar recetas y verificar el proceso en lotes pequeños y geometrías variadas.
Producción estándar por lotes
Una vez establecida la ventana del proceso, los equipos estándar por lotes suelen ser la opción más práctica. Para muchos programas de plaquitas de carburo y herramientas pequeñas, una cabina por lotes de una cámara ofrece un equilibrio estable entre rendimiento, repetibilidad de los soportes y cambios manejables. Si aumenta la demanda, el siguiente paso suele ser mejorar el aprovechamiento, en vez de cambiar por completo el principio del proceso.
Adaptación de la configuración a la aplicación
La matriz de selección siguiente resume ocho formatos habituales que pueden servir para el pretratamiento de herramientas de corte antes del recubrimiento y para aplicaciones de chorreado húmedo relacionadas. Es una guía de proceso, no una ficha de especificaciones fija, porque la geometría de la herramienta, la lógica de los soportes y la elección del abrasivo siguen determinando la capacidad final del proceso.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Estudios de viabilidad y selección de abrasivos en laboratorio | Herramientas pequeñas y probetas | Moderada | Validación inicial del proceso |
| 2. Célula robótica flexible de R&D | Validación piloto y pruebas de muestras | Herramientas pequeñas de precisión | Alto | Geometrías mixtas y pruebas de ángulos |
| 3. Cabina manual flexible | Producción de lotes pequeños y gran variedad | Herramientas pequeñas y piezas especiales | Moderada | Cambios frecuentes |
| 4. Sistema estándar por lotes de una cámara | Producción rutinaria por lotes | Familias de herramientas pequeñas y medianas | Alto | Pretratamiento estable basado en recetas |
| 5. Máquina de proceso para piezas individuales | Flujo discreto de volumen medio | Herramientas individuales de alto valor | Alto | Trazabilidad estricta y control del ciclo |
| 6. Célula de precisión multieje servoasistida | Producción avanzada de precisión | Geometrías complejas de herramientas | Muy alto | Tratamiento direccional de superficies difíciles |
| 7. Sistema de doble cámara para optimizar el aprovechamiento | Producción por lotes de mayor rendimiento | Programas de herramientas repetitivos | Alto | Carga en paralelo y mejor aprovechamiento |
| 8. Línea de acabado integrada a medida | Flujo de trabajo industrial específico | Intervalo específico para la aplicación | Alto o muy alto | Pretratamiento en línea antes del acabado posterior |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
En este segmento, el precio de la máquina depende más del control del proceso y del nivel de automatización que del tamaño de la cabina por sí solo. Una cabina sencilla de chorreado húmedo puede bastar para la limpieza general, pero el pretratamiento de herramientas de corte antes del recubrimiento suele requerir una mejor regulación de presión, soportes más repetibles, un control de movimiento más preciso, mayor disciplina con las recetas y una gestión más sólida de la suspensión. Estos elementos aumentan la inversión, pero también determinan si el proceso puede mantener límites de calidad estrechos.
El plazo de entrega suele aumentar con el nivel de personalización. Una plataforma estándar por lotes puede suministrarse antes que una célula de precisión servoaccionada, un sistema automatizado para piezas individuales o una línea integrada que requiera verificar muestras y desarrollar soportes. Por ello, conviene considerar los plazos como intervalos habituales y no como promesas firmes hasta que se defina la ruta del proceso.
El retorno de la inversión debe evaluarse por etapas, no mediante un único cálculo por hora de máquina. La primera etapa es la reducción de mano de obra y la formalización del proceso: sustituir la limpieza manual, los retoques manuales del filo o un acabado a mano irregular por un método definido y repetible. La segunda es la reducción del retrabajo, porque es menos probable que las herramientas que llegan al recubrimiento con un sustrato más estable sufran fallos evitables de adhesión o del filo.
La tercera etapa es la uniformidad del rendimiento durante el uso. Un pretratamiento bien ajustado suele combinarse con la preparación del filo para reducir los fallos prematuros aleatorios y respaldar el recubrimiento en el filo de corte. Esto puede contribuir a una mayor vida útil de las herramientas y, con la misma importancia, a reducir la dispersión del rendimiento entre lotes de producción.
La cuarta etapa abarca los desechos y la eficiencia de resolución de problemas. Si la calidad del rectificado, el pretratamiento y el recubrimiento se dividen en etapas medidas, el fabricante puede identificar antes las causas raíz. En la producción de carburo de alto valor, esa visibilidad del proceso puede tener importancia económica aunque no aparezca directamente en una fórmula sencilla de amortización.
El coste de operación también debe revisarse de forma realista. La reposición de abrasivo, el desgaste de las boquillas, los componentes de las bombas, el mantenimiento de la extracción de niebla, la gestión de lodos y el mantenimiento preventivo afectan al coste real por herramienta o por lote. Un precio inicial inferior no implica automáticamente un menor coste total de propiedad si resulta difícil mantener estable la máquina en la producción diaria.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante pruebas con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Es necesario ensayar muestras para el pretratamiento de herramientas de corte antes del recubrimiento?
En la mayoría de los casos, sí. Las pruebas con muestras verifican si el abrasivo seleccionado, la ventana de presión, el diseño de los soportes y el tiempo de ciclo pueden producir la condición de sustrato y el estado del filo requeridos antes de aprobar el proceso para producción.
¿Puede una máquina de chorreado húmedo tratar plaquitas, brocas y fresas en la misma plataforma?
Puede hacerlo, pero solo si la plataforma cuenta con soportes adecuados, gestión de recetas y suficiente flexibilidad en la orientación de las boquillas o el control del movimiento. La producción de herramientas variadas es habitual, pero la repetibilidad depende de presentar cada geometría al chorro de forma controlada y uniforme.
¿Qué información debe preparar un comprador antes de solicitar un presupuesto?
Los datos más útiles son los planos de las herramientas, el grado del sustrato, el estado posterior al rectificado, la especificación objetivo del filo, la ruta de recubrimiento prevista, el rendimiento esperado y los modos de fallo conocidos, como una adhesión débil o el astillado prematuro. Estos detalles ayudan a determinar si el proyecto se adapta a una cabina estándar, una célula flexible de R&D o una configuración de precisión más especializada.
¿Cuánto suelen durar la instalación y la puesta en marcha?
El plazo depende del grado de estandarización de la máquina y del desarrollo de aplicación que quede por realizar. Una cabina rutinaria por lotes suele instalarse y cualificarse más rápido que un sistema servoaccionado personalizado que requiere ajustar soportes y validar recetas para varias familias de herramientas.
¿Qué consumibles y repuestos son más importantes en este proceso?
Los principales elementos recurrentes son los medios abrasivos, las boquillas, las mangueras, las juntas, las piezas de desgaste de las bombas, los componentes de protección de la cabina y las piezas de gestión de lodos. En el pretratamiento de precisión, deben vigilarse especialmente los consumibles que afectan al patrón de chorreado, el estado de la suspensión y la estabilidad de presión.
¿Cómo debe evaluarse el servicio posventa para un proyecto de pretratamiento de recubrimientos?
El servicio posventa debe evaluarse por su capacidad para mantener la continuidad del proceso, no solo por su rapidez de respuesta ante reparaciones. La asistencia más útil suele incluir planificación de repuestos, reposición de abrasivos, formación de operarios cuando cambian las familias de herramientas y ayuda para revalidar recetas tras cambios en las condiciones de rectificado, el sustrato o el proceso de recubrimiento.