Réponse rapide
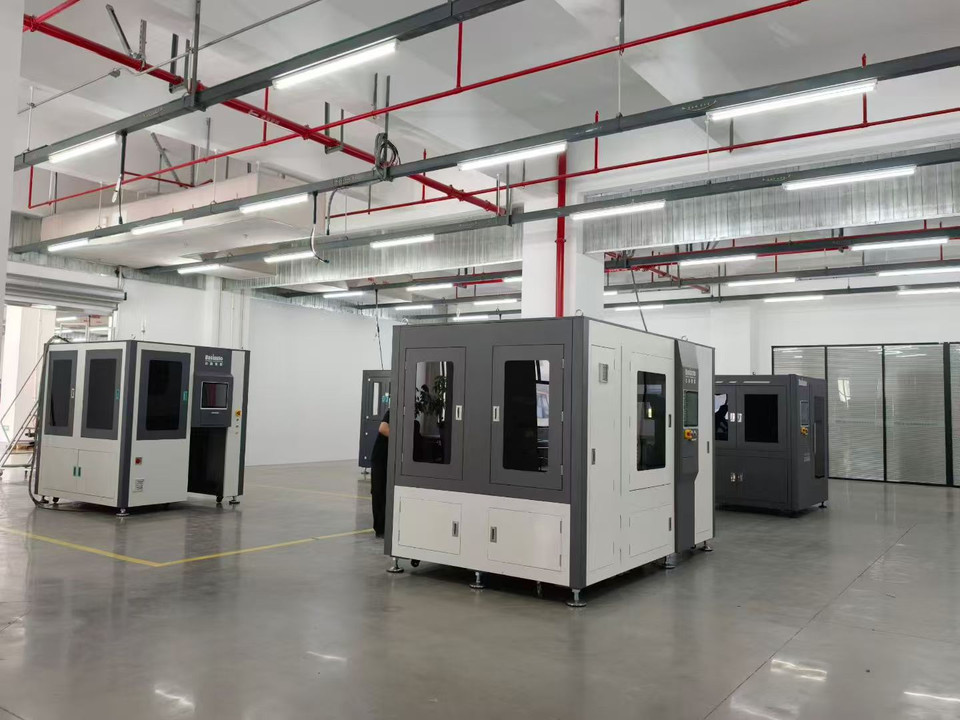
Le prétraitement des outils de coupe avant revêtement améliore leur durée de vie en préparant le substrat afin que le revêtement adhère à une surface plus propre, uniforme et mécaniquement stable. En sablage humide, une suspension d’eau et d’abrasif fin est accélérée par de l’air comprimé pour éliminer les résidus de meulage, atténuer les défauts fragiles des arêtes et créer une microtexture maîtrisée avant le dépôt PVD ou CVD. Pour les plaquettes en carbure, les forets et les fraises en bout, cela se traduit généralement par une meilleure adhérence du revêtement, moins de défaillances aléatoires des arêtes et des performances plus répétables d’un lot à l’autre.
| Facteur clé | Conclusion typique |
|---|---|
| Type de procédé | Prétraitement par sablage humide / sablage à suspension abrasive |
| Plage de pression | Généralement à basse ou moyenne pression pour le conditionnement de précision des arêtes et des surfaces |
| Objectif principal | Substrat propre, état maîtrisé des arêtes et soutien stable du revêtement |
| Niveau de poussière | Peu de poussières en suspension par rapport au sablage à sec |
| Pièces typiques | Plaquettes en carbure, forets, fraises en bout, alésoirs et pièces d’usure |
| Mode de fourniture typique | Les cabines standard pour traitement par lots sont généralement livrées plus rapidement que les cellules automatisées sur mesure |
En quoi consiste le prétraitement des outils de coupe avant revêtement ?
Le prétraitement des outils de coupe avant revêtement est l’étape maîtrisée de préparation de surface réalisée après le meulage et avant le dépôt du revêtement. Il vise à éliminer les contaminants, stabiliser les arêtes et créer un état de surface régulier afin que le revêtement soit déposé sur un substrat fiable, plutôt que sur des copeaux résiduels, des films d’huile, des traces d’oxyde ou de fragiles microbavures laissés par les opérations précédentes.
Dans la vaste famille des traitements de surface industriels, ce procédé relève du sablage humide, du sablage en suspension et du conditionnement par abrasifs fins. Au lieu d’utiliser uniquement des abrasifs secs, le système met les particules abrasives en suspension dans l’eau et dirige le mélange vers la surface de l’outil avec de l’air comprimé. Ce principe de fonctionnement est apparenté aux méthodes de sablage abrasif, mais l’objectif est ici plus précis et plus technique : il ne s’agit pas seulement de nettoyer, mais de préparer les arêtes de coupe et les faces de l’outil avant une étape ultérieure de revêtement.
Pourquoi le prétraitement des outils de coupe avant revêtement est important
Un revêtement ne corrige pas un substrat fragile. Si la surface sous-jacente en carbure ou en acier présente de la matière étalée, des débris détachés, des microentailles vives ou des résidus irréguliers sur les arêtes après meulage, la couche déposée peut hériter de ces défauts. Ceux-ci peuvent ensuite se manifester par le décollement du revêtement, un écaillage local, des profils d’usure irréguliers ou des performances instables entre des outils censés être identiques.
C’est pourquoi le prétraitement avant revêtement doit être compris comme un maillon du procédé. Il relie l’étape de meulage à celle du revêtement en réduisant les variations de surface avant l’entrée de l’outil dans la chambre de dépôt.
La place du sablage humide dans la famille des procédés de prétraitement
Pour les outils de coupe, le prétraitement recoupe souvent la préparation des arêtes. Un même cycle de sablage humide peut nettoyer le substrat, éliminer les bavures fragiles et appliquer un arrondi mesuré qui favorise l’adhérence du revêtement et la résistance de l’arête. Lorsque le procédé est correctement maîtrisé, il devient possible de viser un facteur K ou un rayon d’arête défini, plutôt que de dépendre de retouches manuelles incontrôlées.
Ce recoupement explique pourquoi les fabricants d’outils évaluent souvent la préparation des arêtes des outils de coupe en parallèle du prétraitement avant revêtement, en particulier pour les plaquettes en carbure et les outils rotatifs monoblocs en carbure, dont les performances en service sont directement liées à l’intégrité des arêtes avant revêtement.
Principaux atouts du traitement de surface par sablage humide
Les principaux avantages du sablage humide dans cette application sont la propreté du procédé, une action maîtrisée sur la surface et la répétabilité. L’eau limite les poussières, amortit l’impact des abrasifs et réduit le risque d’une attaque agressive et irrégulière. Pour de nombreux outils de précision, cela facilite l’obtention d’une surface mate, fine et uniforme avant revêtement.
Le deuxième avantage est la réduction du risque d’incrustation incontrôlée des abrasifs sur les surfaces sensibles. Le troisième est une meilleure répétabilité lorsque la concentration de la suspension, l’état des buses, la pression et la position du montage restent dans une fenêtre de procédé définie. Pour les usines qui recherchent une stabilité mesurable du procédé, le prétraitement par sablage humide est généralement plus facile à standardiser que la finition manuelle ou le sablage à sec peu maîtrisé.
Ce que cette étape n’est pas
Le prétraitement des outils de coupe avant revêtement n’est pas un enlèvement de matière en vrac et ne remplace pas une géométrie de meulage correcte. Si la forme de l’arête, la géométrie des goujures ou le profil du brise-copeaux ne respecte pas les tolérances, le sablage humide ne peut pas corriger ces écarts. Son rôle est d’affiner et de stabiliser : nettoyer, microtexturer et conditionner les arêtes de façon contrôlée sur un outil dont la géométrie est déjà correcte.
En production, les meilleurs résultats sont obtenus lorsque la qualité du meulage, le prétraitement et le revêtement sont considérés comme une seule chaîne de procédés, plutôt que comme des étapes isolées.
Comment fonctionne le prétraitement des outils de coupe avant revêtement ?
Le prétraitement des outils de coupe avant revêtement consiste à diriger un flux régulé de particules abrasives véhiculées par l’eau vers la surface et la zone d’arête de l’outil. La suspension élimine les contaminants résiduels et modifie la couche superficielle par de nombreux impacts fins, plutôt que par une action de coupe importante. Comme l’énergie du procédé peut être étroitement maîtrisée, cette méthode convient à la préparation délicate des substrats des plaquettes en carbure, des forets, des fraises en bout et des outils similaires.
Système de suspension : eau et abrasifs en suspension
Le procédé commence dans une cuve de mélange et de circulation où l’eau et les abrasifs sont combinés pour former une suspension stable. Les abrasifs doivent rester en suspension de façon uniforme afin que le procédé ne soit pas plus intense au début du cycle et moins intense à la fin, ou inversement. Dans le prétraitement de précision, la régularité de la concentration de la suspension compte autant que la pression nominale, car ces deux paramètres influent sur le taux d’enlèvement et la réaction des arêtes.
Les granulométries fines sont généralement privilégiées pour les opérations liées aux revêtements, car elles permettent un conditionnement de surface plus doux et uniforme. Des abrasifs plus grossiers peuvent accroître l’agressivité, mais élargissent aussi la fenêtre du procédé et rendent plus difficile le maintien régulier de très faibles valeurs cibles pour les arêtes.
Accélération par air comprimé
Une fois la suspension mélangée, l’air comprimé l’accélère dans les tuyaux et la buse vers la pièce. Le motif de sablage dépend du diamètre de la buse, de la distance de projection, de l’angle d’impact, du temps d’exposition et de la trajectoire de balayage. Chacun de ces paramètres modifie l’énergie reçue par la face de coupe, la face de dépouille, le brise-copeaux ou l’arête.
Par exemple, une approche à angle faible peut privilégier le nettoyage des faces et une interaction plus douce avec les arêtes, tandis qu’un angle plus direct peut intensifier l’action locale. C’est pourquoi les recettes de prétraitement doivent être adaptées à la géométrie de l’outil et à l’objectif du revêtement, plutôt que copiées sans discernement d’un produit à l’autre.
Conception des montages et orientation des pièces
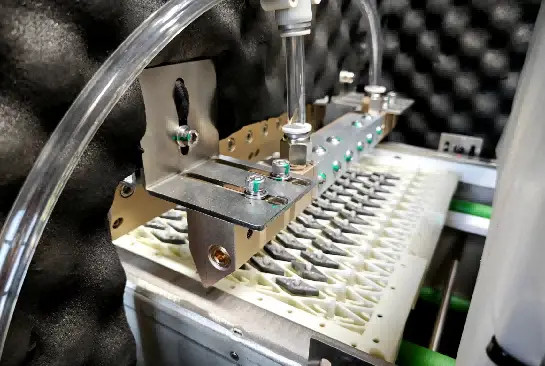
Une même recette de sablage peut donner des résultats différents si la présentation des pièces change. L’orientation de l’outil, la répétabilité du montage, l’espacement entre pièces et les effets d’ombre influent tous sur le résultat final. Dans la production de plaquettes, la conception du montage fait souvent la différence entre un procédé théoriquement correct et un procédé stable en production.
Pour les outils rotatifs, une rotation indexée ou un mouvement guidé par servomoteur peut être nécessaire afin que les arêtes de coupe reçoivent le même traitement sur toute la circonférence. C’est particulièrement important en présence de plusieurs goujures, d’hélices inégales ou de géométries asymétriques.
Récupération de la suspension en circuit fermé et décantation
Après l’impact, la suspension usagée retourne dans le circuit de récupération. Elle transporte les abrasifs usés, les fines éliminées, les particules de carbure et les contaminants issus de la surface de la pièce. Si ces sous-produits ne sont pas gérés, la suspension devient progressivement moins prévisible et la fenêtre de procédé dérive.
La récupération en circuit fermé ne sert donc pas seulement à réduire la perte de consommables. Elle contribue aussi à la stabilité du procédé en ramenant la suspension à un état de fonctionnement connu. Les systèmes de décantation et l’évacuation contrôlée des déchets éliminent les boues accumulées et les abrasifs dégradés, afin que l’action effective de coupe reste plus constante pendant les longues séries de production.
Maîtrise du brouillard et environnement de la cabine
Le sablage humide réduit les poussières en suspension, mais génère tout de même du brouillard d’eau à l’intérieur de l’enceinte. Une extraction efficace du brouillard, l’étanchéité de la cabine et l’entretien du hublot sont nécessaires à la visibilité de l’opérateur, à la propreté et à la maintenance courante. Ces éléments comptent en production, car une visibilité instable entraîne souvent des inspections irrégulières et des changements de série plus lents.
Lorsque le chargement est manuel, l’environnement de la cabine influe également sur l’ergonomie et la fréquence du nettoyage courant. En bref, la réduction des poussières ne signifie pas qu’aucune installation auxiliaire n’est nécessaire : elle implique des systèmes de soutien différents.
Stabilité de la pression et logique de commande
Pour le prétraitement, l’objectif est rarement d’atteindre la pression maximale. L’essentiel est de maintenir une plage de pression stable qui délivre la même intensité jour après jour. Les systèmes avec retour de pression et gestion des recettes conviennent mieux à cette tâche, car ils réduisent les dérives causées par les fluctuations de l’alimentation en air, l’usure des buses ou les réglages de l’opérateur.
C’est là que Régulation de pression en boucle fermée PID devient précieuse. En maintenant la pression dans une plage étroite et en l’associant à des recettes de procédé enregistrées, le système aide à préserver la reproductibilité entre les équipes et les familles de produits.
Pour la préparation des outils avant revêtement, le procédé le plus utile est généralement celui qui élimine les variations, et non celui qui enlève le plus de matière.
| Paramètre du procédé | Plage ou pratique typique | Importance |
|---|---|---|
| Pression de travail | Généralement de l’ordre de 0,15 à 0,45 MPa pour le prétraitement de précision | Contrôle l’intensité du nettoyage et l’interaction avec les arêtes |
| Concentration de la suspension abrasive | Généralement maintenue dans une plage contrôlée de faible à moyenne teneur en solides, souvent définie par une recette validée | Influe sur le taux d’enlèvement, la régularité de la finition et la réaction des arêtes |
| Taille des particules abrasives | Les granulométries fines sont généralement privilégiées pour le prétraitement avant revêtement | Influe sur la texture, l’arrondi des arêtes et l’uniformité de surface |
| Distance de projection et angle de la buse | Définis par la conception du montage et la géométrie de la pièce ; généralement étroitement maîtrisés | Détermine la répartition de l’énergie sur les faces et l’arête de coupe |
| Débit d’air et niveau d’usure de la buse | Vérifiés dans le cadre de la maintenance préventive | Influent sur l’énergie d’impact réelle même si le réglage de pression ne change pas |
| Consommation d’abrasifs et charge de boues | Varie selon la dégradation des abrasifs, la contamination et la fréquence d’évacuation | Influe à la fois sur le coût d’exploitation et la régularité du procédé |
| Système de commande | La commande par recettes PLC/IHM avec retour de pression est courante dans les systèmes de production | Favorise la répétabilité, la traçabilité et la stabilité entre équipes |
Prétraitement des outils de coupe avant revêtement : comparaison avec le sablage à sec et d’autres méthodes
Le prétraitement des outils de coupe avant revêtement est souvent comparé au sablage à sec, au grenaillage de précontrainte, au brossage, au tribofinition par entraînement et à la tribofinition vibratoire. Toutes ces méthodes modifient une surface, mais elles ne produisent ni le même état du substrat ni le même niveau de maîtrise au niveau de l’arête de coupe. Le choix dépend des priorités de l’atelier : limiter les poussières, préparer finement les arêtes, lisser de grandes surfaces, agir sur les contraintes résiduelles ou choisir l’installation la plus simple possible.
Sablage humide ou sablage à sec pour les outils de précision
Le sablage humide est généralement choisi lorsque le procédé de revêtement exige un substrat propre, régulier et reproductible. La phase aqueuse limite les poussières et amortit l’impact des particules, ce qui peut produire une finition plus fine et plus uniforme qu’un procédé à sec équivalent. C’est particulièrement important pour les outils en carbure : une action trop agressive sur l’arête peut fragiliser précisément la zone que le revêtement doit protéger.
Le sablage à sec reste adapté au nettoyage intensif et aux traitements de surface plus grossiers. Toutefois, pour le prétraitement avant revêtement des outils de coupe de précision, il peut être plus difficile de concilier maîtrise des poussières, sensibilité des arêtes et uniformité de finition dans une fenêtre de procédé étroite.
Grenaillage de précontrainte et procédés de tribofinition
Le grenaillage de précontrainte répond à un autre objectif. Il s’agit principalement d’un traitement de surface destiné à améliorer la tenue en fatigue ; la terminologie générale de cette méthode est présentée dans les définitions du procédé de grenaillage de précontrainte. Cette méthode est utile dans de nombreuses applications d’ingénierie, mais ne remplace pas toujours directement le conditionnement du substrat avant revêtement des outils de précision.
La tribofinition vibratoire et par entraînement peut convenir à l’ébavurage général et au lissage étendu des arêtes, mais son action est souvent moins directionnelle et porte sur toute la pièce. Pour les outils de coupe aux géométries sensibles, le sablage humide offre souvent une meilleure maîtrise locale de la zone de l’arête et des faces de l’outil.
| Critère d’évaluation | Prétraitement par sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire / par traînage |
|---|---|---|---|---|
| Objectif principal | Nettoyage de surface, microtexturation et conditionnement de la zone des arêtes | Sablage général et nettoyage plus grossier | Traitement de surface destiné à la tenue en fatigue | Lissage et ébavurage de toute la pièce |
| Production de poussières | Faible par rapport au sablage à sec | Élevée sans extraction importante | Modérée dans les systèmes fermés | Peu de poussières en suspension, mais les abrasifs et les composés doivent être manipulés |
| Maîtrise de la finition de surface | Une finition mate fine et uniforme est typique | Finition plus grossière fréquente | Texture fonctionnelle obtenue par grenaillage de précontrainte | Effet de lissage global |
| Risque d’incrustation des abrasifs | Plus faible sur de nombreuses surfaces sensibles grâce au film d’eau | Plus élevé sur certains substrats | Dépend de l’abrasif et du substrat | Mécanisme différent ; comparaison directe impossible |
| Répétabilité de la zone des arêtes | Élevée avec un bridage stable et des recettes maîtrisées | Modéré | Limitée pour le façonnage précis des arêtes | Modéré, souvent moins directionnel |
| Gestion environnementale | Gestion de la suspension, du brouillard et des boues | Fort besoin de collecte des poussières | Confinement et récupération des abrasifs secs | Gestion des abrasifs, des composés et des eaux usées |
| Adaptation typique aux outils de coupe revêtus | Très adapté au conditionnement avant revêtement | Adaptation sélective | Adaptation indirecte | Adaptation sélective selon la géométrie |
Caractéristiques essentielles à évaluer avant l’achat
Le premier critère d’achat n’est pas la taille de la machine, mais l’objectif du procédé. Avant de comparer les équipements, l’acheteur doit définir le substrat et la géométrie de l’outil, son état après rectification, l’état d’arête visé, le type de revêtement prévu et les critères de propreté de surface. Sans ces éléments, même une machine bien conçue peut être inadaptée au procédé.
Plage de pression et répétabilité
Pour le prétraitement des outils de coupe avant revêtement, la plage de pression utilisable compte davantage que la pression maximale indiquée au catalogue. Un système capable d’atteindre des valeurs très élevées, mais incapable de maintenir une plage de fonctionnement basse à moyenne stable, convient généralement moins qu’une machine fournissant une pression régulière avec une dérive minimale. La répétabilité contribue à préserver la régularité du revêtement.
La pression doit être évaluée avec l’état des buses et la stabilité de l’alimentation en air. Une consigne nominale a peu de valeur si l’énergie réelle du jet varie en raison de l’usure ou des fluctuations de l’air comprimé de l’atelier.
Précision des mouvements et stratégie de bridage
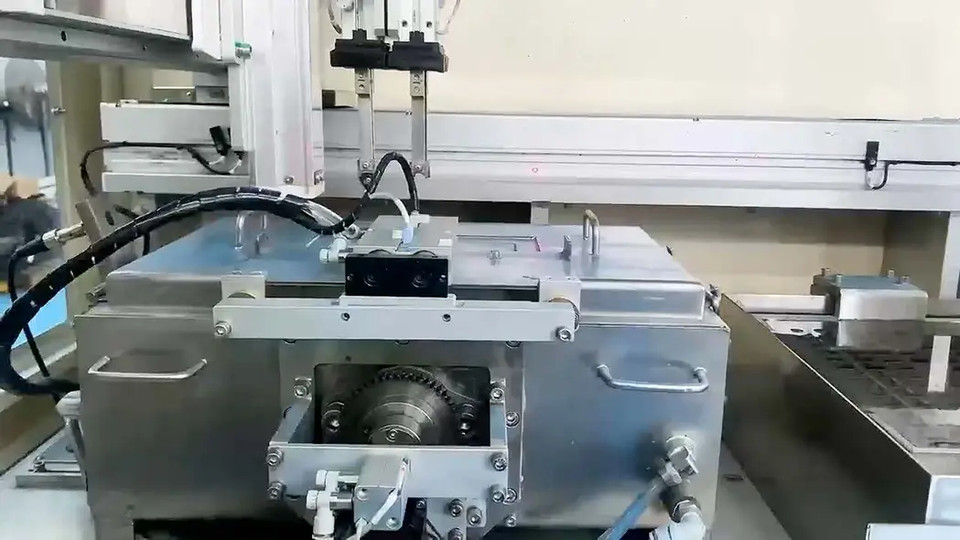
La capacité de mouvement constitue le critère suivant. Les lots standard de plaquettes peuvent être traités efficacement dans une chambre fixe dotée de montages répétables ; les forets, les tarauds, les fraises en bout et les formes spéciales bénéficient souvent d’une présentation indexée ou du déplacement des buses par servomoteurs. Dans ces cas, la précision des axes servo X/Y/Z fait partie de la spécification du procédé et ne constitue pas seulement une fonction d’automatisation.
La conception des montages doit être examinée en parallèle. La répétabilité de la machine ne peut dépasser celle du système de maintien qui présente l’outil dans la zone de sablage.
Cadence, changements de série et maîtrise des recettes
La cadence doit être mesurée sur le cycle complet : chargement, sablage, rinçage le cas échéant, déchargement, inspection et préparation du lot stable suivant. Les ateliers qui traitent de nombreuses familles d’outils constatent souvent que la rigueur des changements de série compte autant que la durée nominale du cycle.
La gestion des recettes est essentielle dans ce contexte. Les programmes sur IHM, les journaux d’alarmes, les niveaux d’autorisation et l’enregistrement de paramètres validés réduisent le risque que les opérateurs improvisent les réglages entre les équipes ou les séries de produits.
Encombrement, utilités et accès pour la maintenance
Les systèmes de sablage humide nécessitent plus qu’une simple surface au sol. Avant de valider l’implantation, les acheteurs doivent vérifier les besoins en air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage, l’extraction du brouillard, les dégagements de maintenance et les procédures d’évacuation des boues. Une machine compacte peut rester peu pratique si l’entretien quotidien est difficile ou si le cheminement des réseaux est mal conçu.
Gestion des déchets et dispositifs de sécurité
La gestion des boues relève autant de la maîtrise du procédé que de la propreté de l’atelier. Si les abrasifs usés et les particules fines restent trop longtemps en circulation, l’intensité du procédé change. Les systèmes équipés de décantation automatique des abrasifs usés contribuent à réduire cette variabilité ainsi que les opérations de nettoyage manuelles.
L’examen de sécurité doit couvrir les dispositifs de verrouillage, les arrêts d’urgence, les accès étanches, la visibilité, la posture de l’opérateur et les procédures de maintenance. Pour les équipements exportés, les acheteurs peuvent également comparer la machine aux exigences de conformité propres à leur site et au cadre plus général des normes de préparation de surface.
Applications dans différents secteurs
Même si le mot-clé ciblé est le prétraitement des outils de coupe avant revêtement, les mêmes principes de sablage humide s’appliquent à de nombreuses opérations de finition industrielle. Une fois le granulométrie des abrasifs, la géométrie des buses, le type de montage et la trajectoire ajustés, le procédé peut servir aussi bien à l’ébavurage sélectif qu’au nettoyage de pièces issues de la fabrication additive et à la texturation esthétique.
Dans la fabrication d’outils, l’application la plus directe est le conditionnement des arêtes et des surfaces avant revêtement. Dans des secteurs connexes, la même catégorie d’équipements peut servir à l’ébavurage, au décalaminage, au prétraitement avant peinture et à l’amélioration de surfaces aux géométries complexes. Cette polyvalence explique en partie pourquoi le sablage humide est souvent adopté comme une plateforme de procédé plutôt que comme une machine dédiée à une seule fonction.
Un site qui traite déjà des composants usinés en plus des outils de coupe peut aussi utiliser cette famille de procédés pour l’ébavurage des pièces métalliques ou pour des applications plus générales de sablage humide avant revêtement nécessitant un substrat maîtrisé avant peinture, placage ou traitement de conversion.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes et conditionnement avant revêtement des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets, fraises en bout et alésoirs | Substrat propre et meilleure stabilité du revêtement |
| Élimination des bavures | Pièces métalliques de précision | Pièces embouties, composants usinés et pièces frittées | Ébavurage sélectif avec impact de surface contrôlé |
| Élimination de la calamine | Production d’acier et forgeage | Barres, pièces forgées et pièces traitées thermiquement | Élimination des oxydes avant usinage ou finition ultérieurs |
| Prétraitement avant revêtement | Finition et fabrication industrielles | Pièces métalliques avant peinture ou revêtement de conversion | Propreté de surface plus régulière et meilleure adhérence |
| Post-traitement AM | Fabrication additive | Composants métalliques imprimés en 3D | Affinage de la surface et nettoyage de la poudre non adhérente |
| Grenaillage de précontrainte des pièces métalliques | Production de composants mécaniques | Pièces métalliques sensibles à la fatigue | Conditionnement fonctionnel de la surface |
| Dépolissage du verre | Verre architectural et verre spécial | Panneaux de verre décoratifs ou techniques | Aspect mat uniforme |
| Finition des appareils 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, boîtiers et couvercles d’appareils | Lissage fin et régularité esthétique |
Guide de sélection des équipements
Le choix d’un équipement de prétraitement des outils de coupe avant revêtement commence par l’échelle de production et la complexité géométrique. Les laboratoires de R&D ont généralement besoin de flexibilité pour tester les granulométries d’abrasifs, les angles de buses et les états d’arête visés, tandis que les cellules de production établies privilégient la répétabilité, les recettes verrouillées et une cadence prévisible.
R&D et validation du procédé
Au stade du développement, la souplesse des essais sur échantillons compte souvent davantage que la production horaire. Une cellule de sablage robotisée pour la R&D convient généralement à cette phase, car elle permet de varier la présentation des outils, de tester des recettes et de vérifier le procédé sur de petits lots et des géométries diverses.
Production par lots standard
Une fois la fenêtre de procédé établie, un équipement standard de traitement par lots devient souvent le choix le plus pratique. Pour de nombreux programmes de plaquettes en carbure et de petits outils, une cabine de sablage par lots à chambre simple offre un équilibre stable entre cadence, répétabilité du bridage et changements de série maîtrisables. Si la demande augmente, l’étape suivante consiste souvent à accroître le taux d’utilisation plutôt qu’à changer entièrement de principe de procédé.
Adapter la configuration à l’application
La matrice de sélection ci-dessous présente huit formats d’équipement courants adaptés au prétraitement des outils de coupe avant revêtement ou à des applications connexes de sablage humide. Elle sert de guide de procédé, et non de fiche de spécifications figée : la géométrie des outils, le principe de bridage et le choix des abrasifs déterminent toujours les capacités finales du procédé.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Unité de développement de paillasse | Étude de faisabilité en laboratoire et sélection des abrasifs | Petits outils et éprouvettes | Modéré | Validation préliminaire du procédé |
| 2. Cellule robotisée flexible pour R&D | Validation pilote et essais sur échantillons | Petits outils de précision | Élevé | Géométries variées et essais d’angle |
| 3. Cabine manuelle flexible | Production en petits lots et à forte variété | Petits outils et pièces spéciales | Modéré | Changements de série fréquents |
| 4. Système standard de traitement par lots à chambre simple | Production courante par lots | Familles d’outils de petite à moyenne taille | Élevé | Prétraitement stable fondé sur des recettes |
| 5. Machine de traitement pièce par pièce | Flux discontinu de volume moyen | Outils individuels de grande valeur | Élevé | Traçabilité rigoureuse et maîtrise du cycle |
| 6. Cellule de précision multiaxiale à servocommande | Production de précision avancée | Géométries d’outils complexes | Très élevé | Traitement directionnel des surfaces difficiles |
| 7. Système à double chambre à taux d’utilisation élevé | Production par lots à débit plus élevé | Programmes d’outils répétitifs | Élevé | Chargement en parallèle et meilleur taux d’utilisation |
| 8. Ligne de finition intégrée sur mesure | Flux de production industriel dédié | Gamme définie selon l’application | Élevé à très élevé | Prétraitement en ligne avant les opérations de finition suivantes |
Coûts, délais et retour sur investissement
Dans ce segment, le prix de la machine dépend davantage de la maîtrise du procédé et du niveau d’automatisation que de la seule taille de la cabine. Une cabine simple de sablage humide peut suffire au nettoyage général, mais le prétraitement des outils de coupe avant revêtement exige souvent une meilleure régulation de pression, un bridage plus répétable, une commande des mouvements plus précise, une gestion plus rigoureuse des recettes et une gestion plus robuste de la suspension. Ces éléments augmentent l’investissement, mais déterminent aussi la capacité du procédé à respecter des tolérances de qualité serrées.
Le délai de livraison augmente généralement avec le degré de personnalisation. Une plateforme standard de traitement par lots peut souvent être fournie plus rapidement qu’une cellule de précision à servomoteurs, qu’un système automatisé pièce par pièce ou qu’une ligne intégrée nécessitant la validation d’échantillons et le développement de montages. Il vaut donc mieux considérer les délais comme des plages indicatives plutôt que comme des engagements fermes tant que le parcours de procédé n’est pas arrêté.
Le retour sur investissement doit être évalué par étapes plutôt qu’au moyen d’un simple calcul horaire de la machine. La première étape concerne la réduction de la main-d’œuvre et la formalisation du procédé : remplacer le nettoyage manuel, la retouche manuelle des arêtes ou une finition manuelle irrégulière par une méthode définie et répétable. La deuxième est la réduction des reprises, car les outils qui arrivent au revêtement avec un substrat plus stable sont moins susceptibles de présenter des défauts d’adhérence ou d’arête évitables.
La troisième étape concerne la régularité des performances en service. Un procédé de prétraitement correctement réglé complète souvent la préparation des arêtes : il peut réduire les défaillances précoces aléatoires et soutenir le revêtement au niveau de l’arête de coupe. Cela peut contribuer à l’augmentation de la durée de vie des outils et, tout aussi important, à une dispersion plus faible des performances entre les lots de production.
La quatrième étape porte sur la réduction des rebuts et l’efficacité du dépannage. Lorsque la qualité de rectification, celle du prétraitement et celle du revêtement sont évaluées séparément, le fabricant peut diagnostiquer plus rapidement les causes profondes. Dans la production de carbure à forte valeur, cette visibilité sur le procédé peut avoir un intérêt économique important, même si elle n’apparaît pas directement dans un simple calcul de retour sur investissement.
Les coûts d’exploitation doivent également être évalués de façon réaliste. Le réapprovisionnement en abrasifs, l’usure des buses, les composants de pompe, l’entretien de l’extraction du brouillard, la gestion des boues et la maintenance préventive influent tous sur le coût réel par outil ou par lot. Un prix d’achat inférieur ne garantit pas un coût total de possession plus bas si la machine est difficile à stabiliser en production quotidienne.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Les essais sur échantillons sont-ils nécessaires pour le prétraitement des outils de coupe avant revêtement ?
Dans la plupart des cas, oui. Les essais sur échantillons permettent de vérifier si l’abrasif, la plage de pression, la conception des montages et la durée de cycle choisis produisent l’état de substrat et d’arête requis avant le lancement en production.
Une même machine de sablage humide peut-elle traiter des plaquettes, des forets et des fraises en bout ?
Oui, à condition que la plateforme dispose de montages adaptés, d’une gestion des recettes et d’une flexibilité suffisante dans l’orientation des buses ou la commande des mouvements. La production d’outils variés est courante, mais la répétabilité dépend d’une présentation maîtrisée et reproductible de chaque géométrie dans le jet abrasif.
Quelles informations l’acheteur doit-il préparer avant de demander un devis ?
Les éléments les plus utiles sont les plans des outils, la nuance du substrat, son état après rectification, la spécification d’arête visée, le procédé de revêtement prévu, la production attendue et les modes de défaillance connus, tels qu’une faible adhérence ou un écaillage précoce. Ces informations aident à déterminer si le projet convient à une cabine standard, à une cellule R&D flexible ou à une configuration de précision plus spécialisée.
Combien de temps prennent généralement l’installation et la mise en service ?
Le calendrier dépend du degré de standardisation de la machine et du travail de développement d’application restant. Une cabine standard de traitement par lots s’installe et se qualifie généralement plus rapidement qu’un système personnalisé à servomoteurs nécessitant le réglage des montages et la validation des recettes pour plusieurs familles d’outils.
Quels consommables et pièces de rechange sont les plus importants pour ce procédé ?
Les principaux éléments à renouveler sont les abrasifs, les buses, les tuyaux, les joints, les pièces d’usure de la pompe, les composants de protection de la cabine et les pièces de gestion des boues. En prétraitement de précision, il convient de surveiller particulièrement les consommables qui influent sur la forme du jet, l’état de la suspension et la stabilité de la pression.
Comment évaluer le service après-vente pour un projet de prétraitement avant revêtement ?
Le service après-vente doit être évalué selon sa capacité à assurer la continuité du procédé, et pas seulement sa réactivité en cas de réparation. Il comprend généralement la planification des pièces de rechange, le réapprovisionnement en abrasifs, la nouvelle formation des opérateurs lors d’un changement de famille d’outils et l’aide à la revalidation des recettes après une modification des conditions de rectification, du substrat ou du procédé de revêtement.