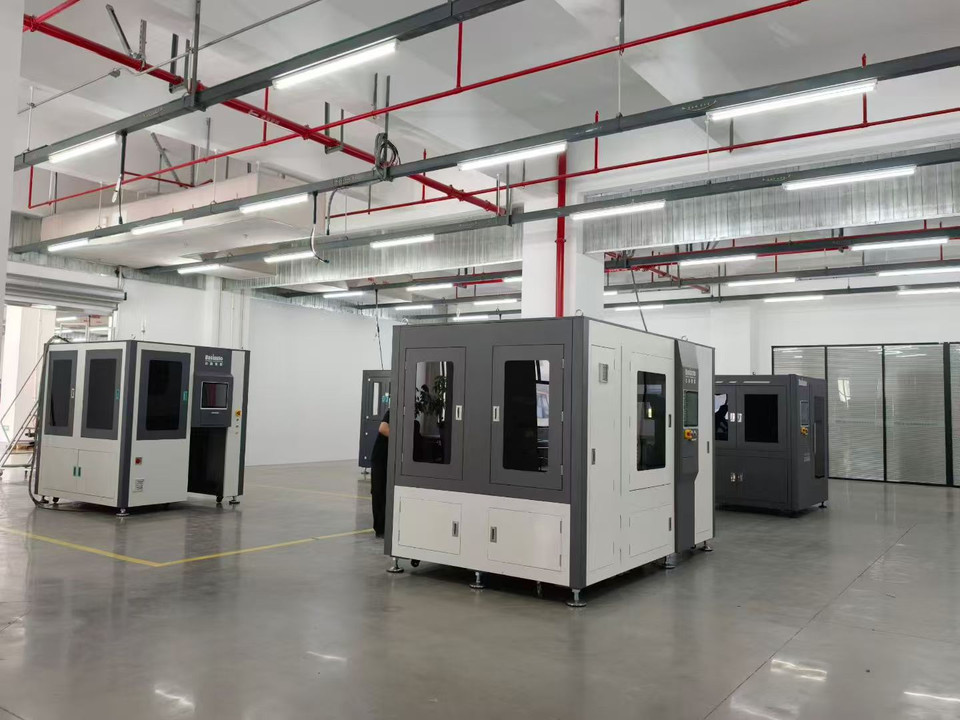
Kurzantwort
Die Schneidwerkzeugvorbehandlung vor dem Beschichten verlängert die Werkzeugstandzeit, indem sie das Substrat so vorbereitet, dass die Beschichtung auf einer saubereren, gleichmäßigeren und mechanisch stabileren Oberfläche haftet. Beim Nassstrahlen wird eine Suspension aus Wasser und feinem Strahlmittel mit Druckluft beschleunigt, um Schleifrückstände zu entfernen, schwache Schneidenfehler zu glätten und vor der PVD- oder CVD-Abscheidung eine kontrollierte Mikrotextur zu erzeugen. Bei Hartmetall-Wendeschneidplatten, Bohrern und Schaftfräsern bedeutet das üblicherweise bessere Beschichtungshaftung, weniger zufällige Schneidenausfälle und gleichmäßigere Leistung von Charge zu Charge.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Vorbehandlung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Druckbereich | Üblicherweise niedriger bis mittlerer Druck für präzise Schneiden- und Oberflächenkonditionierung |
| Hauptziel | Sauberes Substrat, kontrollierter Schneidenzustand und stabile Beschichtungsunterstützung |
| Staubentwicklung | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Werkstücke | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen, Verschleißteile |
| Typische Lieferzeit | Standard-Chargenkabinen werden gewöhnlich schneller geliefert als kundenspezifische automatisierte Zellen |
Was ist die Schneidwerkzeugvorbehandlung vor dem Beschichten?
Die Schneidwerkzeugvorbehandlung vor dem Beschichten ist die kontrollierte Oberflächenvorbereitung nach dem Schleifen und vor der Beschichtungsabscheidung. Sie dient dazu, Verunreinigungen zu entfernen, die Schneide zu stabilisieren und einen gleichmäßigen Oberflächenzustand zu erzeugen, damit die Beschichtung auf ein zuverlässiges Substrat statt auf verbleibende Späne, Ölfilme, Oxidspuren oder empfindliche Mikrobärte aus vorherigen Arbeitsschritten aufgebracht wird.
Im breiteren Feld der industriellen Oberflächenbehandlung gehört dieses Verfahren zum Nassstrahlen, Nassstrahlen mit Suspension und zur feinen abrasiven Konditionierung. Statt ausschließlich trockenes Strahlmittel zu verwenden, suspendiert die Anlage abrasive Partikel in Wasser und richtet die Suspension mit Druckluft auf die Werkzeugoberfläche. Dieses Funktionsprinzip ist verwandt mit Strahlverfahren mit Strahlmitteln, doch die Absicht ist enger gefasst und technischer: Es geht nicht nur um Reinigung, sondern um die Vorbereitung der Schneide und Werkzeugflächen für einen späteren Beschichtungsschritt.
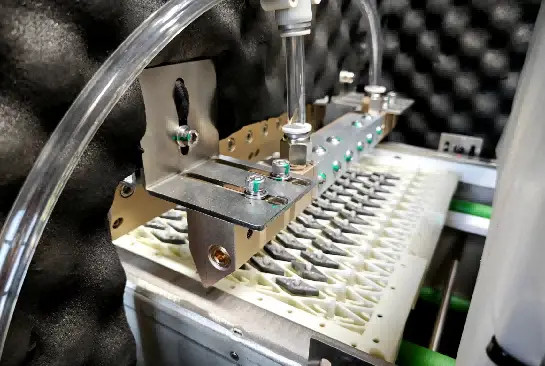
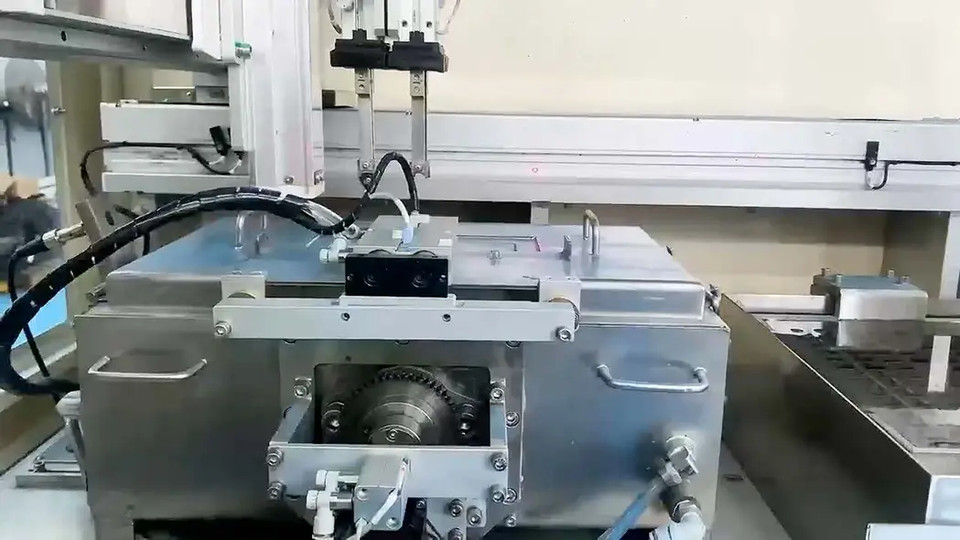
Warum ist die Schneidwerkzeugvorbehandlung vor dem Beschichten wichtig?
Eine Beschichtung behebt kein schwaches Substrat. Enthält die darunterliegende Hartmetall- oder Stahloberfläche verschmiertes Material, lose Rückstände, scharfe Mikrokerben oder unregelmäßige Schleifrückstände an der Schneide, kann die aufgebrachte Schicht diese Fehler übernehmen. Später kann sich das als Abblättern der Beschichtung, lokales Ausbrechen, ungleichmäßige Verschleißbilder oder instabile Leistung zwischen eigentlich identischen Werkzeugen zeigen.
Deshalb lässt sich die Beschichtungsvorbehandlung am besten als Prozessbrücke verstehen. Sie verbindet Schleif- und Beschichtungsstufe, indem sie Oberflächenstreuung verringert, bevor das Werkzeug in die Abscheidungskammer gelangt.
Nassstrahlen als Teil der Vorbehandlungsverfahren
Bei Schneidwerkzeugen überschneidet sich die Vorbehandlung häufig mit der Schneidenvorbereitung. Derselbe Nassstrahlzyklus kann das Substrat reinigen, empfindliche Grate entfernen und eine kontrollierte Schneidenverrundung erzeugen, die Beschichtungshaftung und Schneidenfestigkeit unterstützt. Bei richtiger Prozessführung lässt sich ein definierter K-Faktor oder Schneidenradius anstreben, statt auf unkontrollierte manuelle Nacharbeit zu setzen.
Diese Überschneidung ist ein Grund, warum Werkzeughersteller häufig das Schneidkantenverrunden von Werkzeugen zusammen mit der Beschichtungsvorbehandlung bewerten, insbesondere bei Hartmetall-Wendeschneidplatten und Vollhartmetall-Rotationswerkzeugen, bei denen die Schneidenintegrität vor der Beschichtung direkt mit der Leistung im Einsatz verbunden ist.
Zentrale Vorteile der Oberflächenbehandlung durch Nassstrahlen
Die wichtigsten Vorteile des Nassstrahlens bei dieser Anwendung sind Prozesssauberkeit, kontrollierte Oberflächenwirkung und Wiederholbarkeit. Wasser bindet Staub, federt den Aufprall des Strahlmittels ab und verringert die Gefahr eines harten, ungleichmäßigen Oberflächenangriffs. Bei vielen Präzisionswerkzeugen erleichtert das die Erzeugung einer feinen und gleichmäßigen matten Oberfläche vor der Beschichtung.
Ein weiterer Vorteil ist das geringere Risiko einer unkontrollierten Strahlmitteleinbettung auf empfindlichen Oberflächen. Hinzu kommt eine bessere Wiederholbarkeit, wenn Suspensionskonzentration, Düsenzustand, Druck und Spannvorrichtungsposition innerhalb eines definierten Prozessfensters gehalten werden. Für Betriebe, die auf messbare Prozessstabilität achten, ist die Vorbehandlung durch Nassstrahlen üblicherweise einfacher zu standardisieren als Handbearbeitung oder unzureichend kontrolliertes Trockenstrahlen.
Was dieser Arbeitsschritt nicht ist
Die Schneidwerkzeugvorbehandlung vor dem Beschichten ist kein großflächiger Materialabtrag und kein Ersatz für eine korrekte Schleifgeometrie. Wenn Schneidenform, Nutgeometrie oder Spanbrecherprofil außerhalb der Toleranz liegen, kann Nassstrahlen das nicht rückgängig machen. Die richtige Aufgabe des Verfahrens ist die Verfeinerung und Stabilisierung: Reinigung, Mikrotexturierung und kontrollierte Schneidenkonditionierung eines Werkzeugs, dessen Geometrie bereits stimmt.
In der praktischen Fertigung entstehen die besten Ergebnisse, wenn Schleifqualität, Vorbehandlung und Beschichtung als zusammenhängende Prozesskette und nicht als isolierte Abteilungen behandelt werden.
Wie funktioniert die Schneidwerkzeugvorbehandlung vor dem Beschichten?
Die Schneidwerkzeugvorbehandlung vor dem Beschichten richtet einen geregelten Strom wassergetragener Schleifpartikel auf Werkzeugoberfläche und Schneidenzone. Die Suspension entfernt Verunreinigungen und verändert die äußerste Oberflächenschicht durch viele feine Aufpralle statt durch eine starke Schneidwirkung. Da sich die Prozessenergie präzise steuern lässt, eignet sich das Verfahren für die empfindliche Substratvorbereitung an Hartmetall-Wendeschneidplatten, Bohrern, Schaftfräsern und ähnlichen Werkzeugen.
Suspensionssystem: Wasser und Strahlmittel
Der Prozess beginnt in einem Misch- und Umwälztank, in dem Wasser und Strahlmittel zu einer stabilen Suspension vermischt werden. Das Strahlmittel muss gleichmäßig suspendiert bleiben, damit die Prozesswirkung zu Beginn eines Zyklus nicht stärker und am Ende schwächer wird oder umgekehrt. Bei präziser Vorbehandlung ist die Gleichmäßigkeit der Suspensionskonzentration ebenso wichtig wie der Nenndruck, da beide Größen Abtragsrate und Schneidenreaktion beeinflussen.
Für beschichtungsbezogene Arbeiten werden üblicherweise feine Strahlmittelqualitäten bevorzugt, da sie eine schonendere und gleichmäßigere Oberflächenkonditionierung ermöglichen. Gröberes Strahlmittel kann die Aggressivität erhöhen, verbreitert jedoch auch das Prozessfenster und erschwert es, sehr kleine Schneidenziele konstant einzuhalten.
Beschleunigung durch Druckluft
Sobald die Suspension gemischt ist, beschleunigt Druckluft sie durch Schläuche und eine Düse zum Werkstück. Das Strahlbild wird von Düsendurchmesser, Abstand, Aufprallwinkel, Einwirkzeit und Vorschubbahn bestimmt. Jeder dieser Parameter verändert, wie viel Energie die Spanfläche, Freifläche, den Spanbrecher oder die Schneidenlinie erreicht.
Ein Anstrahlen unter kleinerem Winkel kann beispielsweise die Reinigung der Spanfläche und eine mildere Wirkung an der Schneide betonen, während ein direkterer Winkel die lokale Wirkung verstärken kann. Deshalb müssen Vorbehandlungsrezepte sowohl auf Werkzeuggeometrie als auch auf Beschichtungsziel abgestimmt werden, statt sie blind zwischen Produkten zu übertragen.
Spannvorrichtung und Werkstückausrichtung
Dasselbe Strahlrezept kann sich anders verhalten, wenn sich die Werkstückpräsentation ändert. Werkzeugausrichtung, Wiederholbarkeit der Aufnahme, Abstand zwischen Teilen und Abschattung beeinflussen das Endergebnis. Bei der Fertigung von Wendeschneidplatten ist die Spannvorrichtung häufig der Unterschied zwischen einem nominell korrekten und einem produktionsstabilen Prozess.
Sind Rotationswerkzeuge beteiligt, können indexierte Drehung oder servogeführte Bewegung erforderlich sein, damit die Schneiden rundum dieselbe Behandlung erhalten. Das ist besonders wichtig bei mehreren Nuten, ungleichen Drallmerkmalen oder asymmetrischen Geometrien.
Geschlossene Rückführung und Sedimentation der Suspension
Nach dem Aufprall fließt die gebrauchte Suspension in den Rückführkreislauf zurück. Sie enthält abgenutztes Strahlmittel, abgetragene Feinanteile, Hartmetallpartikel und Verunreinigungen von der Werkstückoberfläche. Werden diese Nebenprodukte nicht kontrolliert, wird die Suspension allmählich unberechenbarer und das Prozessfenster verschiebt sich.
Die geschlossene Rückführung verringert daher nicht nur den Verbrauch. Sie unterstützt auch die Prozessstabilität, indem sie die Suspension in einen bekannten Betriebszustand zurückführt. Sedimentationssysteme und kontrollierter Abfallaustrag entfernen angesammelten Schlamm und abgebautes Strahlmittel, sodass die wirksame Schneidwirkung auch bei längeren Produktionsläufen gleichmäßiger bleibt.
Nebelkontrolle und Kammerumgebung
Nassstrahlen reduziert luftgetragenen Staub, erzeugt in der Einhausung aber weiterhin Wassernebel. Eine wirksame Nebelabsaugung, abgedichtete Kammer und gepflegte Sichtscheiben sind für Sicht der Bediener, Sauberkeit und routinemäßige Wartung erforderlich. In der Produktion sind diese Merkmale wichtig, da schlechte Sicht häufig zu uneinheitlicher Prüfung und langsameren Umrüstungen führt.
Bei manueller Beladung wirkt sich die Kammerumgebung außerdem auf Ergonomie und Häufigkeit der regelmäßigen Reinigung aus. Weniger Staub bedeutet kurz gesagt keinen Wegfall unterstützender Maßnahmen, sondern andere Anforderungen an die Hilfssysteme.
Druckstabilität und Steuerungslogik
Bei Vorbehandlungsarbeiten ist maximaler Druck selten das Ziel. Entscheidend ist ein stabiler Druckbereich, der Tag für Tag dieselbe Intensität liefert. Systeme mit Druckrückführung und Rezeptverwaltung eignen sich besser, da sie Abweichungen durch Schwankungen der Druckluftversorgung, Düsenverschleiß oder Bedienereingriffe verringern.
Hier wird die geschlossene PID-Druckregelung wertvoll. Indem sie den Druck in einem engen Bereich hält und mit gespeicherten Prozessrezepten kombiniert, trägt das System dazu bei, die Wiederholbarkeit über Schichten und Produktfamilien hinweg zu gewährleisten.
Bei der Werkzeugvorbereitung vor der Beschichtung ist üblicherweise der Prozess am nützlichsten, der Streuung beseitigt, und nicht derjenige, der am meisten Material abträgt.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise etwa 0,15–0,45 MPa für Präzisionsvorbehandlung | Steuert Reinigungsintensität und Schneidenwirkung |
| Suspensionskonzentration | Häufig in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten, oft anhand eines validierten Rezepts | Beeinflusst Abtragsrate, Finish-Gleichmäßigkeit und Schneidenreaktion |
| Korngröße des Strahlmittels | Für die Beschichtungsvorbehandlung werden normalerweise feine Strahlmittelqualitäten bevorzugt | Beeinflusst Textur, Schneidenverrundung und Oberflächengleichmäßigkeit |
| Düsenabstand und -winkel | Durch Spannvorrichtung und Werkstückgeometrie festgelegt; üblicherweise streng kontrolliert | Bestimmt die Energieverteilung über Flächen und Schneide |
| Luftstrom und Düsenverschleißzustand | Im Rahmen der vorbeugenden Wartung geprüft | Beeinflusst die tatsächliche Aufprallenergie auch dann, wenn die Druckeinstellung unverändert ist |
| Strahlmittelverbrauch und Schlammbelastung | Abhängig von Strahlmittelzerfall, Verunreinigung und Austragshäufigkeit | Beeinflusst Betriebskosten und Prozesskonstanz |
| Steuerungssystem | PLC/HMI-Rezeptsteuerung mit Druckrückführung ist in Produktionsanlagen üblich | Unterstützt Wiederholbarkeit, Rückverfolgbarkeit und Stabilität zwischen Schichten |
Schneidwerkzeugvorbehandlung vor dem Beschichten im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Schneidwerkzeugvorbehandlung vor dem Beschichten wird häufig mit Trockenstrahlen, Verfestigungsstrahlen, Bürsten, Gleitschleifen und Vibrationsgleitschleifen verglichen. All diese Verfahren verändern eine Oberfläche, erzeugen jedoch weder denselben Substratzustand noch dasselbe Maß an Kontrolle an der Schneide. Die richtige Wahl hängt davon ab, ob der Betrieb geringe Staubentwicklung, feine Schneidenkonditionierung, großflächige Glättung, Eigenspannungseffekte oder eine möglichst einfache Anlagenkonfiguration priorisiert.
Nassstrahlen oder Trockenstrahlen für Präzisionswerkzeuge?
Nassstrahlen wird üblicherweise gewählt, wenn das Beschichtungsverfahren ein sauberes, gleichmäßiges und wiederholbares Substrat erfordert. Die Wasserphase bindet Staub und federt den Partikelaufprall ab, wodurch das resultierende Finish feiner und gleichmäßiger als bei einem vergleichbaren Trockenverfahren sein kann. Das ist besonders bei Hartmetallwerkzeugen relevant, bei denen ein zu aggressiver Angriff an der Schneide genau den Bereich schwächen kann, den die Beschichtung schützen soll.
Trockenstrahlen hat weiterhin sinnvolle Anwendungen bei starker Reinigung und rauerer Oberflächenbehandlung. Bei der Vorbeschichtung von Präzisionsschneidwerkzeugen kann es jedoch schwieriger sein, Umweltschutz, Schneidenempfindlichkeit und Finish-Gleichmäßigkeit in einem engen Prozessfenster auszubalancieren.
Verfestigungsstrahlen und Alternativen zur Massenbearbeitung
Verfestigungsstrahlen verfolgt ein anderes Prozessziel. Es ist in erster Linie eine ermüdungsbezogene Oberflächenbehandlung; die allgemeine Terminologie des Verfahrens wird in den Definitionen zum Verfestigungsstrahlen wiedergegeben. Das macht das Verfahren für viele ingenieurtechnische Anwendungen nützlich, jedoch nicht immer zu einem direkten Ersatz für die Substratkonditionierung vor der Beschichtung von Präzisionswerkzeugen.
Vibrations- und Gleitschleifen können sich zum allgemeinen Entgraten und großflächigen Glätten von Kanten eignen, wirken jedoch tendenziell weniger gerichtet auf das gesamte Werkstück. Bei Schneidwerkzeugen mit empfindlichen Geometrien bietet Nassstrahlen häufig eine bessere lokale Kontrolle über Schneidenzone und Werkzeugflächen.
| Bewertungsdimension | Vorbehandlung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Oberflächenreinigung, Mikrotexturierung und Konditionierung der Schneidenzone | Allgemeines Strahlen und stärkere Reinigung | Ermüdungsbezogene Oberflächenbehandlung | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Wenig im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mittel in eingehausten Anlagen | Wenig luftgetragener Staub, jedoch müssen Strahlmittel und Compound gehandhabt werden |
| Kontrolle des Oberflächenfinishs | Feines, gleichmäßiges mattes Finish ist typisch | Rauere Oberflächen häufiger | Funktionale verfestigte Textur | Breitflächige Glättungswirkung |
| Risiko der Strahlmitteleinbettung | Auf vielen empfindlichen Oberflächen durch den Wasserfilm geringer | Auf einigen Substraten höher | Abhängig von Strahlmittel und Substrat | Anderer Mechanismus; nicht direkt vergleichbar |
| Wiederholbarkeit der Schneidenzone | Hoch bei stabiler Spannung und Rezeptsteuerung | Mittel | Für präzise Schneidenformung begrenzt | Mittel, häufig weniger gerichtet |
| Umwelt- und Abfallhandhabung | Umgang mit Suspension, Nebel und Schlamm | Hoher Aufwand für Staubabsaugung | Einhausung und Rückführung trockenen Strahlmittels | Umgang mit Strahlmittel, Compound und Abwasser |
| Typische Eignung für beschichtete Schneidwerkzeuge | Gut geeignet zur Vorbehandlung vor der Beschichtung | Bedingt geeignet | Indirekt geeignet | Je nach Geometrie bedingt geeignet |
Wichtige technische Daten vor dem Kauf bewerten
Das erste Kaufkriterium ist nicht die Anlagengröße, sondern das Prozessziel. Vor dem Anlagenvergleich sollte der Käufer Substratwerkstoff, Werkzeuggeometrie, Zustand nach dem Schleifen, angestrebten Schneidenzustand, geplanten Beschichtungstyp und Qualitätskriterien für die Oberflächenreinheit festlegen. Ohne diese Definition kann selbst eine gut gebaute Anlage die falsche Prozessplattform sein.
Druckfenster und Wiederholbarkeit
Bei der Schneidwerkzeugvorbehandlung vor dem Beschichten ist der nutzbare Druckbereich wichtiger als der maximale Katalogdruck. Eine Anlage, die sehr hohe Werte erreicht, aber einen stabilen niedrigen bis mittleren Betriebsbereich nicht halten kann, eignet sich gewöhnlich weniger als eine Anlage, die gleichmäßigen Druck mit geringer Abweichung liefert. Wiederholbarkeit schützt die Gleichmäßigkeit der Beschichtung.
Der Druck sollte zusammen mit Düsenzustand und Stabilität der Druckluftversorgung bewertet werden. Ein nominaler Sollwert bedeutet wenig, wenn sich die tatsächliche Strahlenergie durch Verschleiß oder schwankende Werksdruckluft ändert.
Bewegungspräzision und Spannvorrichtungsstrategie
Die Bewegungsfähigkeit ist das nächste Auswahlkriterium. Standardchargen von Wendeschneidplatten lassen sich möglicherweise effektiv in einer festen Kammer mit wiederholbaren Aufnahmen bearbeiten; Bohrer, Gewindebohrer, Schaftfräser und Sonderformen profitieren oft von indexierter Präsentation oder servogekoppelter Düsenbewegung. In solchen Fällen wird die Genauigkeit der X/Y/Z-Servobewegung Teil der Prozessspezifikation und ist nicht nur ein Automatisierungsmerkmal.
Die Spannvorrichtung sollte gleichzeitig geprüft werden. Die Wiederholbarkeit der Anlage kann nur so hoch sein wie die Werkstückspannung, die das Werkzeug im Strahlbereich präsentiert.
Durchsatz, Umrüstung und Rezeptsteuerung
Der Durchsatz sollte anhand des vollständigen Zyklus ermittelt werden: Beladen, Strahlen, gegebenenfalls Spülen, Entladen, Prüfen und Vorbereitung der nächsten stabilen Charge. Betriebe mit vielen Werkzeugfamilien stellen häufig fest, dass eine disziplinierte Umrüstung ebenso wichtig ist wie die nominelle Zyklusgeschwindigkeit.
Rezeptverwaltung ist in dieser Umgebung entscheidend. HMI-Programme, Alarmprotokolle, Berechtigungsebenen und gespeicherte validierte Parameter verringern das Risiko, dass Bediener zwischen Schichten oder Produktionsläufen Einstellungen improvisieren.
Stellfläche, Anschlüsse und Wartungszugang
Nassstrahlsysteme benötigen mehr als nur Stellfläche. Käufer sollten Druckluftbedarf, Stromversorgung, Wasserführung, Entwässerung, Nebelabsaugung, Wartungsfreiraum und Schlammabfuhr prüfen, bevor sie den endgültigen Anlagenplan genehmigen. Auch eine kompakte Anlage kann unpraktisch sein, wenn die tägliche Wartung schwierig ist oder Versorgungsleitungen ungünstig geführt sind.
Abfallhandhabung und Sicherheitsmerkmale
Schlammmanagement ist sowohl eine Frage der Prozesskontrolle als auch der Sauberkeit. Bleiben abgenutztes Strahlmittel und Feinanteile zu lange im Kreislauf, verändert sich die Prozessintensität. Systeme mit automatischer Sedimentation des Abfallstrahlmittels helfen, diese Streuung zu verringern und zugleich den manuellen Reinigungsaufwand zu reduzieren.
Die Sicherheitsprüfung sollte Verriegelungen, Not-Aus, abgedichtete Zugangspunkte, Sicht, Körperhaltung der Bediener und Wartungsverfahren umfassen. Bei exportierten Anlagen möchten Käufer die Maschine gegebenenfalls auch mit standortspezifischen Konformitätsanforderungen und dem umfassenderen Rahmen für Normen der Oberflächenvorbereitung abgleichen.
Anwendungen in verschiedenen Branchen
Obwohl das Zielstichwort die Schneidwerkzeugvorbehandlung vor dem Beschichten ist, gelten dieselben Grundsätze des Nassstrahlens für zahlreiche industrielle Endbearbeitungsaufgaben. Werden Strahlmittelqualität, Düsengeometrie, Spannvorrichtung und Bewegungsmuster angepasst, kann der Kernprozess von selektivem Entgraten bis zur Reinigung additiv gefertigter Teile und kosmetischen Texturierung eingesetzt werden.
Im Werkzeugbau ist die unmittelbarste Anwendung die Schneiden- und Oberflächenkonditionierung vor der Beschichtung. In angrenzenden Branchen kann dieselbe Anlagenklasse zum Entgraten, Entzundern, zur Vorbehandlung in Lackierlinien und zur Oberflächenverfeinerung schwieriger Geometrien eingesetzt werden. Diese breitere Anwendbarkeit ist ein Grund, warum Nassstrahlen häufig als Prozessplattform und nicht als Einzweckanlage eingeführt wird.
Ein Betrieb, der neben Schneidwerkzeugen auch bearbeitete Komponenten fertigt, kann dieselbe Verfahrensfamilie außerdem zum Entgraten von Metallteilen oder für umfassendere Anwendungen der Vorbehandlung vor der Beschichtung durch Nassstrahlen nutzen, wenn vor Lackierung, Plattierung oder Konversionsbehandlung ein kontrolliertes Substrat erforderlich ist.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneiden- und Beschichtungsvorbehandlung von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen | Sauberes Substrat und stabilere Beschichtungsunterstützung |
| Gratentfernung | Präzisionsmetallteile | Gestanzte Teile, bearbeitete Komponenten, Sinterteile | Selektives Entgraten mit kontrolliertem Oberflächenaufprall |
| Zunderentfernung | Stahl- und Schmiedeproduktion | Stangen, Schmiedeteile, wärmebehandelte Teile | Oxidentfernung vor der nachgelagerten Bearbeitung oder Endbearbeitung |
| Vorbehandlung vor der Beschichtung | Industrielle Endbearbeitung und Fertigung | Metallteile vor dem Lackieren oder vor der Konversionsbeschichtung | Gleichmäßigere Oberflächenreinheit und bessere Haftungsunterstützung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallkomponenten | Oberflächenverfeinerung und Reinigung loser Pulverreste |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Ermüdungsempfindliche Metallteile | Funktionale Oberflächenkonditionierung |
| Glasmatttieren | Architektur- und Spezialglas | Dekorative oder technische Glasscheiben | Gleichmäßiges mattes Erscheinungsbild |
| Endbearbeitung von 3C-Geräten | Lieferkette der Unterhaltungselektronik | Rahmen, Gehäuse und Geräteabdeckungen | Feine Glättung und gleichmäßige Optik |
Leitfaden zur Anlagenauswahl
Die Auswahl von Anlagen für die Schneidwerkzeugvorbehandlung vor dem Beschichten beginnt mit Produktionsumfang und geometrischer Komplexität. R&D-Labore benötigen üblicherweise Flexibilität, um Strahlmittelqualitäten, Düsenwinkel und Schneidenziele zu prüfen; ausgereifte Produktionszellen benötigen Wiederholbarkeit, gesperrte Rezepte und vorhersagbaren Durchsatz.
R&D und Prozessvalidierung
In der Entwicklungsphase ist flexible Bemusterung häufig wichtiger als stündlicher Ausstoß. Eine robotergestützte R&D-Strahlzelle eignet sich typischerweise für diese Phase, da sie variable Werkstückpräsentation, Rezeptversuche und Prozessprüfung mit kleinen Chargen und gemischten Geometrien unterstützt.
Standard-Chargenfertigung
Sobald das Prozessfenster festgelegt ist, wird eine Standard-Chargenausrüstung oft zur praktischsten Wahl. Für viele Programme mit Hartmetall-Wendeschneidplatten und kleinen Werkzeugen bietet eine Chargenkabine mit einer Kammer ein stabiles Verhältnis von Durchsatz, Spannvorrichtungswiederholbarkeit und überschaubaren Umrüstungen. Steigt der Ausstoßbedarf, ist der nächste Schritt häufig eine bessere Auslastung statt einer vollständigen Änderung des Prozessprinzips.
Konfiguration an die Anwendung anpassen
Die folgende Auswahlmatrix fasst acht gängige Anlagenformate zusammen, die die Schneidwerkzeugvorbehandlung vor dem Beschichten oder eng verwandte Nassstrahlanwendungen unterstützen können. Sie dient als Prozessleitfaden und nicht als festes Datenblatt, da Werkzeuggeometrie, Spannvorrichtungslogik und Strahlmittelauswahl weiterhin die endgültige Prozessfähigkeit bestimmen.
| Konfiguration / Modellklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Tischgerät für die Entwicklung | Machbarkeit im Labor und Strahlmittelauswahl | Kleine Werkzeuge und Prüfstücke | Mittel | Frühe Prozessprüfung |
| 2. Flexible robotergestützte R&D-Zelle | Pilotvalidierung und Bemusterung | Kleine Präzisionswerkzeuge | Hoch | Gemischte Geometrien und Winkelversuche |
| 3. Flexible manuelle Kabine | Kleinserienfertigung mit hoher Variantenvielfalt | Kleine Werkzeuge und Sonderteile | Mittel | Häufige Umrüstungen |
| 4. Standard-Chargensystem mit einer Kammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Werkzeugfamilien | Hoch | Stabile rezeptbasierte Vorbehandlung |
| 5. Anlage für Einzelteilbearbeitung | Diskreter Durchlauf in mittleren Stückzahlen | Einzelne hochwertige Werkzeuge | Hoch | Strenge Rückverfolgbarkeit und Zyklussteuerung |
| 6. Servogesteuerte Mehrachs-Präzisionszelle | Fortgeschrittene Präzisionsfertigung | Komplexe Werkzeuggeometrien | Sehr hoch | Gerichtete Behandlung schwieriger Oberflächen |
| 7. Doppelkammersystem mit Fokus auf Auslastung | Höherer Chargendurchsatz | Wiederkehrende Werkzeugprogramme | Hoch | Paralleles Beladen und bessere Auslastung |
| 8. Kundenspezifische integrierte Endbearbeitungslinie | Dedizierter industrieller Ablauf | Anwendungsspezifischer Bereich | Hoch bis sehr hoch | Inline-Vorbehandlung vor der nachgelagerten Endbearbeitung |
Kosten, Lieferzeit und ROI berücksichtigen
Der Anlagenpreis in diesem Segment hängt stärker von Prozesssteuerung und Automatisierungstiefe als allein von der Kabinengröße ab. Eine einfache Nassstrahlkabine kann für allgemeine Reinigung ausreichen, doch die Schneidwerkzeugvorbehandlung vor dem Beschichten erfordert häufig bessere Druckregelung, wiederholbarere Spannvorrichtungen, präzisere Bewegungssteuerung, konsequentere Rezeptführung und ein leistungsfähigeres Suspensionsmanagement. Diese Merkmale erhöhen die Investitionskosten, bestimmen aber auch, ob enge Qualitätsgrenzen eingehalten werden können.
Die Lieferzeit steigt gewöhnlich mit dem Grad der Anpassung. Eine Standard-Chargenanlage kann oft schneller geliefert werden als eine servogesteuerte Präzisionszelle, ein automatisiertes Einzelteilsystem oder eine integrierte Linie, für die Bemusterung und Entwicklung der Spannvorrichtungen erforderlich sind. Deshalb sollten Lieferzeiten bis zur Festlegung des Prozessablaufs eher als übliche Zeitspannen denn als feste Zusagen betrachtet werden.
Der ROI sollte in mehreren Ebenen statt anhand einer einzigen Maschinenstundenrechnung bewertet werden. Die erste Ebene umfasst Arbeitseinsparung und Formalisierung des Prozesses: manuelle Reinigung, manuelle Schneidennacharbeit oder uneinheitliche Handbearbeitung werden durch ein festgelegtes, wiederholbares Verfahren ersetzt. Die zweite Ebene ist weniger Nacharbeit, da Werkzeuge mit stabilerem Substratzustand vor dem Beschichten seltener vermeidbare Haftungs- oder Schneidenfehler zeigen.
Die dritte Ebene ist die Leistungskonstanz im Einsatz. Ein richtig abgestimmter Vorbehandlungsprozess wirkt häufig zusammen mit der Schneidenvorbereitung, um zufällige Frühausfälle zu verringern und die Beschichtung an der Schneide zu unterstützen. Das kann die Werkzeugstandzeit erhöhen und ebenso wichtig die Leistungsstreuung zwischen Produktionschargen verringern.
Die vierte Ebene betrifft Ausschuss und Effizienz der Fehlersuche. Werden Schleif-, Vorbehandlungs- und Beschichtungsqualität als messbare Schritte getrennt betrachtet, kann der Hersteller Grundursachen schneller diagnostizieren. Bei der Fertigung hochwertiger Hartmetallwerkzeuge kann diese Prozesstransparenz wirtschaftlich bedeutsam sein, selbst wenn sie in einer einfachen Amortisationsformel nicht direkt erscheint.
Auch die Betriebskosten sollten realistisch bewertet werden. Nachfüllung des Strahlmittels, Düsenverschleiß, Pumpenkomponenten, Wartung der Nebelabsaugung, Schlammhandhabung und vorbeugende Instandhaltung beeinflussen die tatsächlichen Kosten pro Werkzeug oder Charge. Ein niedriger Einstiegspreis bedeutet nicht automatisch niedrigere Gesamtbetriebskosten, wenn sich die Anlage in der täglichen Produktion nur schwer stabil halten lässt.
Warum DasiAuto wählen?
DasiAuto entwickelt und fertigt seit der Gründung im Jahr 2012 Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Ist eine Bemusterung für die Schneidwerkzeugvorbehandlung vor dem Beschichten erforderlich?
In den meisten Fällen ja. Durch Bemusterung lässt sich prüfen, ob ausgewähltes Strahlmittel, Druckfenster, Spannvorrichtung und Zykluszeit den erforderlichen Substratzustand und Schneidenzustand vor der Produktionsfreigabe erzielen können.
Kann eine Nassstrahlanlage Wendeschneidplatten, Bohrer und Schaftfräser auf derselben Plattform bearbeiten?
Das ist möglich, jedoch nur, wenn die Plattform geeignete Spannvorrichtungen, Rezeptverwaltung und genügend Flexibilität bei Düsenorientierung oder Bewegungssteuerung bietet. Die Fertigung gemischter Werkzeugtypen ist üblich; die Wiederholbarkeit hängt jedoch davon ab, jedes Teil kontrolliert und wiederholbar im Strahl auszurichten.
Welche Angaben sollte ein Käufer vor einer Angebotsanfrage vorbereiten?
Am nützlichsten sind Werkzeugzeichnungen, Substratgüte, Zustand nach dem Schleifen, angestrebte Schneidenspezifikation, geplante Beschichtungsfolge, erwarteter Ausstoß und bekannte Fehlerarten wie schwache Haftung oder frühe Mikroscharten. Diese Angaben helfen zu bestimmen, ob das Projekt in eine Standardkabine, eine flexible R&D-Zelle oder eine spezialisiertere Präzisionskonfiguration passt.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Der Zeitplan hängt davon ab, wie standardisiert die Anlage ist und wie viel Anwendungsentwicklung noch erforderlich ist. Eine übliche Chargenkabine lässt sich gewöhnlich schneller installieren und qualifizieren als ein kundenspezifisches servogesteuertes System, das eine Abstimmung der Spannvorrichtung und Rezeptvalidierung für mehrere Werkzeugfamilien erfordert.
Welche Verbrauchsmaterialien und Ersatzteile sind bei diesem Verfahren besonders wichtig?
Die wichtigsten regelmäßig benötigten Teile sind Strahlmittel, Düsen, Schläuche, Dichtungen, Pumpenverschleißteile, Kabinenschutzkomponenten und Teile für die Schlammbehandlung. Bei der Präzisionsvorbehandlung sollten Verbrauchsmaterialien, die Strahlbild, Suspensionszustand und Druckstabilität beeinflussen, besonders genau überwacht werden.
Wie sollte der Kundendienst für ein Projekt zur Beschichtungsvorbehandlung bewertet werden?
Der Kundendienst sollte an der Prozesskontinuität und nicht nur an der Reaktionszeit für Reparaturen gemessen werden. Besonders hilfreich sind üblicherweise Ersatzteilplanung, Nachlieferung von Strahlmittel, Nachschulung der Bediener bei Änderungen der Werkzeugfamilien und Unterstützung bei der erneuten Validierung von Rezepten nach Änderungen an Schleifzustand, Substrat oder Beschichtungsverfahren.