Kurzantwort
Die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung lohnt sich meist, wenn stabile Beschichtungshaftung, geringere Schneidenfragilität und eine gleichmäßigere Werkzeugstandzeit angestrebt werden. Beim Nassstrahlen beschleunigt Druckluft eine Wasser-Strahlmittel-Suspension, um die Werkzeugoberfläche zu reinigen, mikrotexturieren und zu konditionieren, ohne die für Trockenverfahren typische Staubbelastung. Bei Hartmetall-Wendeschneidplatten, Bohrern und Schaftfräsern hilft das Verfahren, Schleifrückstände zu entfernen, schwache Schneidenfehler zu glätten und ein wiederholbares Substrat für PVD- oder CVD-Beschichtungen herzustellen.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Vorbehandlung durch Nassstrahlen / Nassstrahlen mit Suspension |
| Druckbereich | Üblicherweise niedriger bis mittlerer Druck für kontrollierte Oberflächenkonditionierung |
| Wichtigstes Qualitätsziel | Sauberes Substrat, gleichmäßige Mikrotextur und stabile Beschichtungsgrundlage |
| Staubverhalten | Wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Anwendungen | Hartmetall-Wendeschneidplatten, Bohrer, Schaftfräser, Schneidenvorbereitung vor der Beschichtung |
| Lieferzeitmuster | Standardchargensysteme haben üblicherweise kürzere Lieferzeiten als kundenspezifische Automatisierungszellen |
Was bedeutet die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung?
Die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung ist der kontrollierte Schritt zur Oberflächenkonditionierung nach dem Schleifen und vor dem Beschichtungsprozess. Sie bereitet das Substrat so vor, dass die Beschichtung auf eine saubere, gleichmäßige und mechanisch geeignete Oberfläche trifft und nicht auf eine Schicht aus Schleifspänen, Ölen, Oxidspuren, Gratresten und Schneidenfehlern. In der Schneidwerkzeugfertigung ist dieser Unterschied wichtig, weil die Beschichtungsqualität stark vom Zustand des darunterliegenden Hartmetalls oder Schnellarbeitsstahls abhängt.
Im breiteren Bereich der Oberflächenbehandlung gehört dieser Schritt zur Familie der abrasiven Endbearbeitung und des Nassstrahlens. Eine Suspension aus Wasser und feinem Strahlmittel reinigt und mikro-konditioniert die Oberfläche kontrollierter als eine Grobreinigung und weniger aggressiv als ein großflächiger Materialabtrag. Das Verfahren ist mit abrasiven Strahlverfahren verwandt, doch das Ziel ist hier sehr spezifisch: eine substratorientierte Vorbereitung für die Beschichtung statt allgemeiner Entzunderung oder dekorativer Endbearbeitung.
Die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung als Verfahrensfamilie
In der Praxis kann die Vorbehandlung mehrere sich überschneidende Ziele umfassen. Eines ist das Entfernen von Schleifrückständen und Restverunreinigungen an Spanfläche, Freifläche, Spanbrecher und Schneidenzone. Ein weiteres ist die Schneidenvorbereitung, bei der die sehr scharfe oder lokal beschädigte geschliffene Schneide vor der Beschichtung in eine stabilere Mikrogeometrie überführt wird.
Deshalb überschneidet sich die Konditionierung vor der Beschichtung häufig mit dem kontrollierten Schneidkantenverrunden. In vielen Hartmetallwerkzeugbetrieben verbindet der Prozess Reinigung, Gratentfernung und Schneidenstabilisierung in einem Nassstrahlschritt, insbesondere wenn die Schneidenvorbereitung von Werkzeugen bereits Teil der Produktspezifikation ist.
Warum die Beschichtungsstufe von der Oberflächenvorbereitung abhängt
Eine Beschichtung korrigiert kein ungeeignetes Substrat. Enthält die Oberfläche eingebettete Verunreinigungen, Schleifbrandspuren, lose Fragmente oder eine zu scharfe und schwache Schneide, kann die abgeschiedene Schicht diese Fehler übernehmen, statt sie zu beheben. Später kann sich das als Schneidenausbruch, örtliches Beschichtungsversagen, unvorhersehbares Verschleißbild oder uneinheitliche Standzeit nominell gleicher Werkzeuge zeigen.
Die Vorbehandlung wirkt daher als stabilisierender Schritt zwischen Werkzeugfertigung und Beschichtungsabscheidung. Sie verringert Schwankungen genau dort, wo die Beschichtung am Werkzeugs substrat haften und mit ihm zusammenwirken muss.
Zentrale Vorteile der Oberflächenbehandlung durch Nassstrahlen
Nassstrahlen wird für diese Aufgabe häufig gewählt, weil die Wasserphase luftgetragenen Staub unterdrückt und einen feinen, gedämpften Partikelaufprall unterstützt. Das Verfahren kann eine gleichmäßigere matte Oberfläche erzeugen, das Risiko unerwünschter Strahlmitteleinbettung auf empfindlichen Oberflächen senken und die Wiederholbarkeit verbessern, wenn Druck und Suspensionskonzentration kontrolliert werden. Für Fertigungsteams, die vorhersehbare Ergebnisse statt maximaler Aggressivität anstreben, ist das Nassstrahlverfahren oft leichter zu standardisieren als eine nicht näher festgelegte manuelle Endbearbeitung.
Ein weiterer wichtiger Punkt ist die Prozessintegration. Die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung ist weder nur ein Reinigungsschritt noch nur ein Schneidkantenverrundungsschritt. Sie ist eine kontrollierte Vorbereitungsstufe, die Schleifqualität, Beschichtungskonsistenz und endgültige Schneidleistung in einer gemeinsamen Produktionslogik verbindet.
Wie funktioniert die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung?
Bei der Vorbehandlung von Schneidwerkzeugen vor der Beschichtung wird das Werkzeug einem sorgfältig geregelten Strom wassergetragener Strahlmittelpartikel ausgesetzt. Die Suspension reinigt und mikro-konditioniert die Oberfläche, während Druckluft die für den kontrollierten Aufprall nötige Energie liefert. Da die Wirkung auf viele feine Partikelaufpralle verteilt ist und nicht auf einem einzelnen starken Schneidhub beruht, kann das Verfahren schwache Oberflächenmerkmale entfernen und das Substrat vergleichsweise präzise vorbereiten.
Suspensionsaufbereitung und Strahlmittelsuspension
Der Prozess beginnt im Suspensionstank, in dem Wasser und Strahlmittel zu einer stabilen Suspension gemischt werden. Die Konsistenz ist hier entscheidend, weil Änderungen der Konzentration die wirksame Abtragsrate, Oberflächentextur und Schneidenwirkung verändern. Setzt sich das Strahlmittel ab, zersetzt es sich übermäßig oder sammelt es zu viele Feinpartikel an, kann derselbe nominelle Zyklus von Charge zu Charge unterschiedliche Ergebnisse liefern.
Die Strahlmittelauswahl wird auf Werkzeugwerkstoff, Geometrie, Beschichtungsweg und Zielfinish abgestimmt. Für die Beschichtungsvorbehandlung werden meist feine Strahlmittel bevorzugt, weil sie eine allmählichere, kontrollierte Wechselwirkung mit Substrat und Schneidenzone ermöglichen. Gröbere Strahlmittel können die Abtragsintensität erhöhen, aber das Prozessfenster verbreitern und eine präzise Schneidenkontrolle erschweren.
Druckluftweg und Oberflächenaufprall
Sobald die Suspension stabil ist, beschleunigt Druckluft sie durch eine Düse zum Werkzeug. Düsendurchmesser, Abstand, Anstellwinkel und Vorschubmuster bestimmen, ob das Verfahren allgemeine Reinigung, Schneidenvorbereitung oder die örtliche Behandlung bestimmter Flächen betont. Schon kleine Winkeländerungen können die Wirkung von der Werkzeugschneide zur Freifläche oder Spanfläche verschieben.
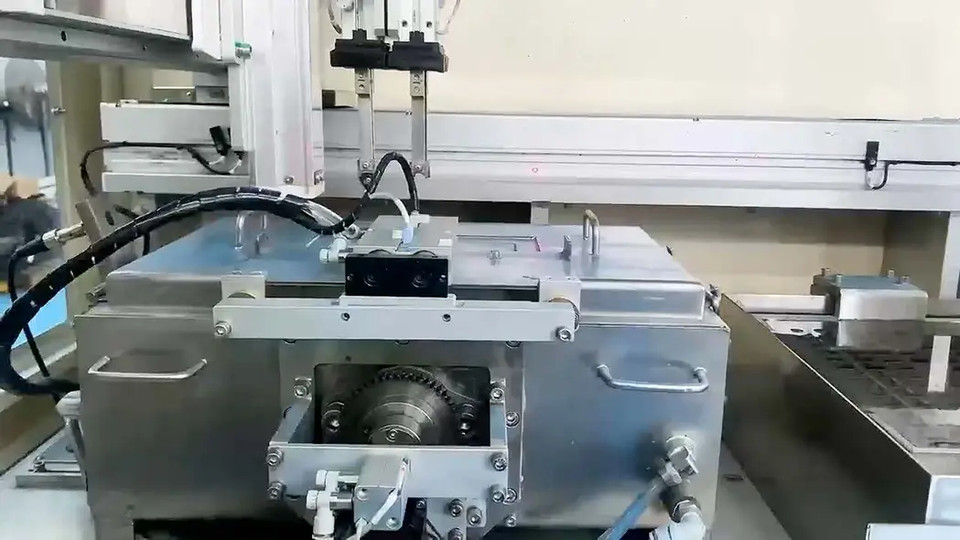
Deshalb ist die Qualität der Vorrichtung zentral für die Wiederholbarkeit. Selbst ein nominell gutes Rezept driftet, wenn das Werkzeug der Düse nicht konsistent präsentiert wird. Bei der Beschichtungsvorbehandlung lautet die Anforderung nicht einfach „genug strahlen“, sondern jede kritische Fläche mit derselben Strahlwirkung zu behandeln.
Geschlossene Rückführung und Sedimentation
Nach dem Aufprall fließt die Suspension zurück in die Maschine und erneut in den Umwälzkreislauf. In diesem Kreislauf muss die Anlage Strahlmittelverschleiß, Hartmetallfeinpartikel, abgelöste Rückstände und Schlamm bewältigen. Bleiben diese Nebenprodukte unkontrolliert, verändert sich allmählich die wirksame Abtragswirkung der Suspension, wodurch die Prozessstabilität sinkt.
Automatische Sedimentation und kontrollierter Abfallaustrag dienen daher sowohl der Qualität als auch der Wartung. Durch das Entfernen angesammelter Feinpartikel und zersetzter Strahlmittel hilft das System, einen engeren und wiederholbareren Betriebsbereich aufrechtzuerhalten.
Nebelkontrolle und Druckregelung
Nassstrahlen verringert die mit Trockenstrahlen verbundenen Staubprobleme deutlich, erfordert aber weiterhin Kammerabsaugung, Abdichtung der Einhausung und eine wirksame Behandlung des Wassernebels. Sicht im Kabineninneren, Bedienerkomfort und Sauberkeit der Maschine hängen davon ab, dass diese Unterstützungssysteme ordnungsgemäß funktionieren. Eine gute Nebelkontrolle verhindert außerdem Suspensionsaustritt und hält Prüfbereiche sauberer.
Die Druckregelung ist ebenso wichtig. Bei der Vorbehandlung von Werkzeugen vor der Beschichtung geht es in der Regel um stabile Energiezufuhr und nicht um maximale Kraft. PID-Druckregelung im geschlossenen Regelkreis hält die Strahlintensität trotz üblicher Schwankungen der Luftzufuhr oder Last konsistent, was besonders in Mehrschichtbetrieben wertvoll ist.
Bei der Vorbehandlung von Schneidwerkzeugen ist meist der Prozess am besten, der Schwankungen beseitigt, und nicht derjenige, der am meisten Material abträgt.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise etwa 0,15–0,45 MPa für Präzisionsvorbehandlung | Steuert Reinigungsintensität und Schneidenwirkung |
| Suspensionskonzentration | Üblicherweise in einem kontrollierten niedrigen bis mittleren Feststoffbereich gehalten | Beeinflusst Abtragsstabilität und Oberflächengleichmäßigkeit |
| Korngröße des Strahlmittels | Für die Vorbehandlung beschichteter Werkzeuge werden üblicherweise feine Strahlmittel gewählt | Beeinflusst Textur, Tendenz zum Schneidenverrunden und Finish |
| Luftstrom und Düsenstatus | Über Düsenmaß, Verschleißzustand und Rezepteinstellung geregelt | Bestimmt Aufprallenergie und Prozesswiederholbarkeit |
| Strahlmittelverbrauch | Variiert mit Abbaurate, Verunreinigungsgrad und Schlammentfernung | Beeinflusst Kosten und Konsistenz im Zeitverlauf |
| Steuerungssystem | PLC/HMI-Rezepte mit zeitgesteuerten Zyklen und geregeltem Druck | Unterstützt wiederholbare Ergebnisse von Charge zu Charge |
Vorbehandlung von Schneidwerkzeugen vor der Beschichtung im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung wird häufig mit Trockenstrahlen, Verfestigungsstrahlen, Bürsten, Gleitschleifen und Schleppbearbeitung verglichen. Diese Verfahren verändern alle den Oberflächen- oder Schneidenzustand, erzeugen jedoch weder denselben Substratzustand noch dasselbe Maß an Prozesskontrolle. Die am besten geeignete Methode hängt davon ab, ob der Hersteller feine Schneidenkonditionierung, Unterstützung der Beschichtungshaftung, geringe Staubbelastung, großflächige Glättung oder möglichst geringe Anlagenkomplexität priorisiert.
Nassstrahlen und Trockenstrahlen im Vergleich für die Beschichtungsvorbereitung
Nassstrahlen wird häufig bevorzugt, wenn Konsistenz vor der Beschichtung wichtiger ist als aggressiver Materialabtrag. Die Wasserphase dämpft den Partikelaufprall, unterdrückt Staub und unterstützt eine gleichmäßigere Mikrotextur auf der Werkzeugoberfläche. Diese Kombination ist bei Hartmetallwerkzeugen nützlich, weil das Verfahren Schneidenzone und Oberfläche konditionieren kann, ohne die rauere Arbeitsumgebung, die oft mit trockenem Strahlmittel verbunden ist.
Trockenstrahlen hat weiterhin berechtigte industrielle Einsatzbereiche, besonders wenn eine gröbere und aggressivere Behandlung akzeptabel ist. Bei der Vorbehandlung von Präzisionsschneidwerkzeugen vor der Beschichtung kann es jedoch schwieriger sein, Sauberkeit, präzise Schneidenkontrolle und Arbeitsumgebung in einem einzigen Prozessfenster auszubalancieren.
Einsatzbereiche von Verfestigungsstrahlen und Gleitschleifen
Verfestigungsstrahlen ist in erster Linie eine ermüdungsorientierte Oberflächenbehandlung und kein Präzisionsverfahren zur Vorbehandlung von Werkzeugschneiden. Branchenterminologie und Klassifikationen sind in den ASTM-Leitlinien zum Verfestigungsstrahlen beschrieben, doch das angestrebte Ergebnis unterscheidet sich von der vor der Beschichtungsabscheidung erforderlichen Substratreinigung und Mikrokonditionierung. Gleitschleifen und Schleppbearbeitung können dagegen beim chargenweisen Glätten oder Entgraten wirksam sein, wirken jedoch häufig breiter über die gesamte Werkzeugoberfläche und bieten an der Schneide möglicherweise weniger gerichtete Kontrolle.
Deshalb setzen viele Betriebe Nassstrahlen ein, wenn sie einen wiederholbaren Oberflächenzustand vor der Beschichtung mit genau gesteuertem Einfluss auf die Schneide benötigen. Andere Verfahren können an anderer Stelle der Prozesskette weiterhin zum Einsatz kommen, sind aber nicht immer ein direkter Ersatz.
| Bewertungsdimension | Vorbehandlung durch Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Oberflächenreinigung, Mikrotexturierung und Konditionierung der Schneidenzone | Allgemeines Strahlen und stärkere Reinigung | Behandlung mit Fokus auf Eigenspannungen und Ermüdungsfestigkeit | Glätten und Entgraten des gesamten Werkstücks |
| Staubentwicklung | Wenig im Vergleich zum Trockenstrahlen | Hoch, sofern die Absaugung nicht umfangreich ist | Mittel in eingehausten Anlagen | Geringe Staubbelastung, jedoch Umgang mit Strahlmittel und Compound erforderlich |
| Kontrolle des Oberflächenfinishs | Ein feines, gleichmäßiges mattes Finish ist typisch | Ein raueres Finish ist häufiger | Funktionale verfestigte Textur | Breitflächige Glättungswirkung |
| Risiko der Strahlmitteleinbettung | Auf vielen empfindlichen Oberflächen durch den Wasserfilm geringer | Auf einigen Substraten höher | Abhängig von Strahlmittel und Werkstoff | Anderer Mechanismus; nicht direkt vergleichbar |
| Wiederholbarkeit im Schneidenbereich | Hoch bei stabiler Werkstückaufnahme und Druckregelung | Mittel | Für präzise Schneidenformung begrenzt | Mittel, häufig weniger gerichtet |
| Umweltgerechte Handhabung | Umgang mit Suspension, Nebel und Schlamm | Hoher Aufwand für Staubabscheidung | Eindämmung und Rückgewinnung trockenen Strahlmittels | Umgang mit Strahlmittel, Compound und Abwasser |
Wichtige technische Daten vor dem Kauf
Die erste Frage beim Kauf sollte sich auf den Prozess und nicht auf die Maschine beziehen: Was genau soll die Vorbehandlung vor der Beschichtung leisten? Käufer sollten Werkzeugsubstrat, Zustand nach dem Schleifen, angestrebten Schneidenzustand, Beschichtungsart und Abnahmekriterien für Sauberkeit und Oberflächengleichmäßigkeit festlegen. Ohne diese Grundlage lassen sich Anlagen nur schwer sinnvoll vergleichen.
Druckfenster und Prozessstabilität
Bei der Vorbehandlung vor der Beschichtung ist ein stabil nutzbarer Druckbereich wichtiger als der absolute Höchstdruck. Eine Maschine, die einen sehr hohen Wert erreicht, aber keinen engen Betriebsbereich konsistent halten kann, ist für Präzisionsschneidwerkzeuge nicht ideal. Stabiler Druck sorgt dafür, dass Reinigungsintensität und Schneideneinfluss von Charge zu Charge vorhersehbar bleiben.
Bewegungsgenauigkeit und Werkstückpräsentation
Die zweite zentrale Frage betrifft Bewegung und Werkstückaufnahme. Standardchargen von Wendeschneidplatten erfordern möglicherweise nur eine zuverlässige wiederholte Positionierung in einer Kammer, während Bohrer, Schaftfräser und Spezialwerkzeuge oft eine indexierte Präsentation oder servogeführte Düsenbewegung benötigen. In diesen Fällen wird die Servosteuerung der X/Y/Z-Achsen Teil der Prozessfähigkeit und ist nicht nur eine Komfortfunktion.
Die Werkzeugpräsentation sollte ebenfalls als System bewertet werden; dazu gehören Wiederholbarkeit der Vorrichtung, Spannkonsistenz und die Frage, wie sich Düsenverschleiß auf das Strahlbild auswirkt. Eine gute Steuerungsspezifikation auf dem Papier kann eine geringe mechanische Wiederholgenauigkeit am Aufprallpunkt nicht ausgleichen.
Durchsatz, Umrüsten und Rezeptverwaltung
Der Durchsatz sollte anhand des gesamten Zyklus und nicht nur der Strahlzeit bewertet werden. Beladen, Entladen, Prüfung, Suspensionskontrollen, Düsenwartung und Rezeptwechsel beeinflussen alle die tatsächliche Produktivität. Das ist besonders wichtig, wenn eine Maschine mehrere Werkzeugfamilien mit unterschiedlichen Anforderungen an die Vorbehandlung bearbeiten muss.
In dieser Umgebung ist Rezeptsteuerung entscheidend. Eine geeignete HMI sollte validierte Programme speichern, Berechtigungsstufen unterstützen, Alarme protokollieren und unbefugte Parameterabweichungen unwahrscheinlicher machen. Betriebe mit mehreren Schichten profitieren meist deutlich mehr von konsequenter Rezeptverwaltung als von geringfügigen Steigerungen der reinen Strahlkapazität.
Versorgung, Stellfläche und Wartungszugang
Druckluftqualität, elektrische Anforderungen, Entwässerung, Wasseraufbereitung und Hallenlayout beeinflussen den Erfolg der Installation. Nassstrahlanlagen reduzieren Staub, benötigen aber weiterhin Nebelabsaugung, abgedichtete Kammern und praktischen Zugang zur Wartung von Pumpen und Düsen. Der Wartungszugang sollte früh geprüft werden, insbesondere in Werkzeugräumen mit begrenzter Stellfläche.
Abfallhandhabung und Sicherheitsmerkmale
Bei der Vorbehandlung von Schneidwerkzeugen vor der Beschichtung entstehen Feinpartikel, verschlissenes Strahlmittel und Schlamm, die das Prozessverhalten allmählich verändern. Die automatische Sedimentation von Strahlmittelabfällen ist deshalb wichtig, weil sie dazu beiträgt, einen stabileren Suspensionszustand zu erhalten und den manuellen Reinigungsaufwand zu verringern. Käufer sollten außerdem Verriegelungen, Not-Aus, gesicherten Zugang und Wartungsverfahren bestätigen, die zu den Sicherheitsregeln des Betriebs passen.
Anwendungen in verschiedenen Branchen
Obwohl die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung eine spezialisierte Anwendung ist, kommen dieselben Nassstrahlprinzipien in mehreren Industriesektoren zum Einsatz. Eine für die Konditionierung vor der Beschichtung ausgelegte Anlage kann bei geändertem Strahlmittel und anderer Werkstückaufnahme häufig auch Entgraten, leichtes Entzundern, Reinigung additiv gefertigter Teile und dekorative Endbearbeitung unterstützen. Diese Flexibilität ist ein Grund dafür, dass Nassstrahlen oft als Plattformtechnologie und nicht als Maschine für nur eine Aufgabe eingesetzt wird.
Bei beschichtungsbezogenen Anwendungen wird das Verfahren häufig genutzt, um Metalloberflächen für Lackierung, Konversionsbehandlung oder andere Endbearbeitungsschritte vorzubereiten. Breitere industrielle Einsatzfälle folgen einer ähnlichen Logik wie die beschriebene <a>Vorbehandlung für Beschichtungen durch Nassstrahlen</a>, bei der ein saubereres und gleichmäßigeres Substrat vor dem nächsten Prozessschritt im Mittelpunkt steht. Für Betriebe, die auch gefertigte Teile oder Metallkomponenten bearbeiten, kann diese Überschneidung die Anlagenauslastung verbessern.
Dasselbe Prinzip gilt außerhalb des Werkzeugbaus. Eine Oberflächenkonditionierung vor der Endbearbeitung ist eine verbreitete Anforderung in der Präzisionsfertigung, und viele bewährte Verfahren orientieren sich an den Leitlinien zur <a>industriellen Beschichtungsvorbereitung</a> im Korrosionsschutz und bei Programmen zur Oberflächenvorbereitung, auch wenn Schneidwerkzeuge unter anderen Leistungsbedingungen arbeiten.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneiden- und Beschichtungsvorbehandlung von Werkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser, Reibahlen | Sauberes Substrat und stabilere Beschichtungsunterstützung |
| Entgraten | Präzisionsmetallteile | Gestanzte Teile, bearbeitete Komponenten, gesinterte Werkstücke | Selektives Entgraten mit kontrolliertem Oberflächenaufprall |
| Zunderentfernung | Stahl- und Schmiedeproduktion | Stäbe, Schmiedeteile, wärmebehandelte Teile | Oxidentfernung vor Bearbeitung oder Beschichtung |
| Vorbehandlung vor der Beschichtung | Industrielle Endbearbeitung und Fertigung | Metallteile vor dem Lackieren oder vor der Konversionsbeschichtung | Verbesserte Oberflächenreinheit und konsistente Haftung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Oberflächenverfeinerung und Entfernung losen Pulvers |
| Verfestigungsstrahlen von Metallteilen | Fertigung mechanischer Komponenten | Federn, Zahnräder, ermüdungsempfindliche Teile | Funktionale Oberflächenkonditionierung |
| Glasmatttieren | Architektur- und Spezialglas | Platten, Dekorglas, funktionale Glasteile | Gleichmäßiges mattes Erscheinungsbild |
| Endbearbeitung von 3C-Geräten | Lieferkette der Unterhaltungselektronik | Rahmen, Gehäuse und Geräteabdeckungen | Feines Glätten und kosmetische Gleichmäßigkeit |
Leitfaden zur Anlagenauswahl
Die passende Anlagenform hängt davon ab, ob sich das Projekt noch in der Entwicklung oder bereits in der regulären Produktion befindet. Programme im Frühstadium benötigen oft Spielraum, um unterschiedliche Strahlmittelkörnungen, Werkzeugausrichtungen und Einwirkzeiten zu testen. Ausgereifte Programme legen meist mehr Wert auf konsistente Werkstückaufnahmen, festgelegte Rezepte und vorhersehbaren Durchsatz als auf maximale Flexibilität.
R&D und Musterprüfung
Während der R&D ist das wichtigste Ziel nicht der Ausstoß, sondern die Rezeptvalidierung. Ingenieure müssen möglicherweise mehrere Schneidenzustände, Beschichtungswege und Substrate vergleichen, bevor sie den Prozess festlegen. Eine flexible robotergestützte R&D-Strahlzelle eignet sich gut für diese Phase, weil sie Musterprüfungen und variable Werkstückpräsentation natürlicher unterstützt als ein festes Produktionslayout.
Chargenproduktion und standardisierter Ablauf
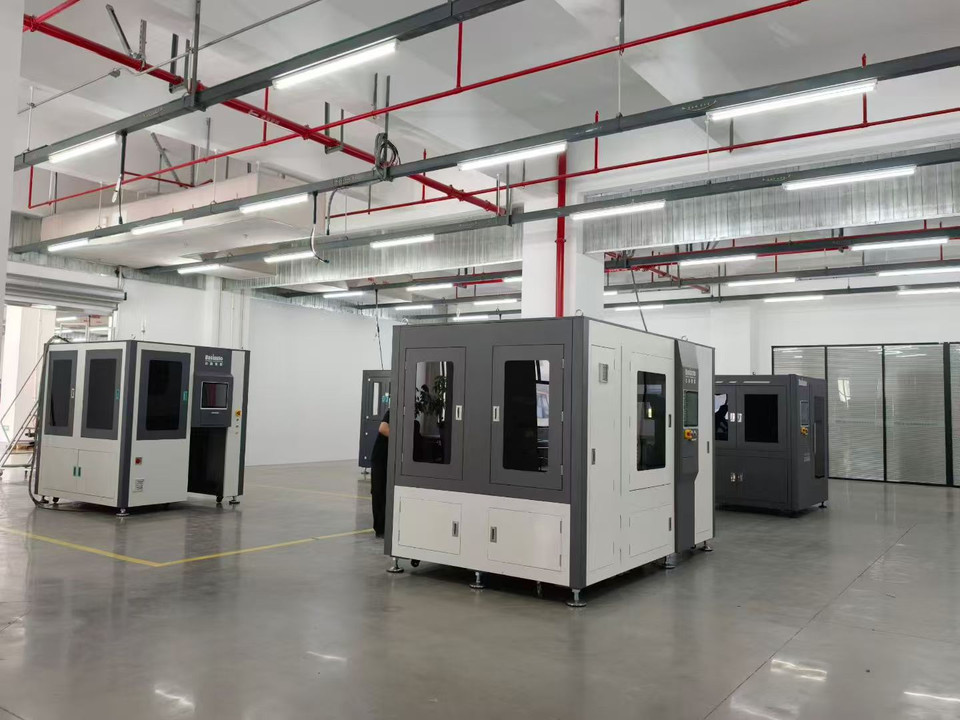
Nach der Validierung des Prozesses sind standardisierte Kammern üblicherweise sinnvoller. Für viele Programme mit Wendeschneidplatten und kleinen Werkzeugen bietet eine Einkammer-Produktionskabine ein praktisches Verhältnis aus Durchsatz, Wiederholbarkeit und überschaubarem Umrüstaufwand. Linien mit höherem Volumen können auf Doppelkammer- oder stärker automatisierte Konfigurationen umstellen, wenn das Beladen zum Hauptengpass wird.
Auswahl aus acht gängigen Konfigurationen
Die folgende Matrix fasst die typische Logik der Nassstrahlkonfigurationen für die Vorbehandlung von Schneidwerkzeugen und verwandte Anwendungen zusammen. Sie ist als Auswahlhilfe und nicht als festes Datenblatt zu lesen, da Werkstückaufnahme, Bewegungsstrategie und Strahlmittelwahl das Endergebnis stark beeinflussen.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. Entwicklungsanlage für die Werkbank | Machbarkeit im Labor und Auswahl des Strahlmittels | Kleine Werkzeuge und Prüfkörper | Mittel | Frühe Prozessprüfung |
| 2. Flexible R&D-Roboterzelle | Bemusterung und Pilotverarbeitung | Kleine Präzisionswerkzeuge | Hoch | Gemischte Geometrien und Winkelversuche |
| 3. Flexible manuelle Kabine | Kleinserienfertigung mit hoher Variantenvielfalt | Kleine Werkzeuge und Sonderteile | Mittel | Häufige Umrüstungen |
| 4. Standard-Einkammer-Chargensystem | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Werkzeugfamilien | Hoch | Stabile rezeptbasierte Vorbehandlung |
| 5. Einzelteil-Prozessanlage | Diskreter Durchsatz mittlerer Höhe | Einzelne hochwertige Werkzeuge | Hoch | Enge Rückverfolgbarkeit und Zykluskontrolle |
| 6. Präzisionszelle mit mehreren Servachsen | Fortgeschrittene Präzisionsfertigung | Komplexe Werkzeuggeometrien | Sehr hoch | Gerichtete Behandlung schwieriger Oberflächen |
| 7. Zweikammersystem zur Auslastungssteigerung | Chargenausstoß mit höherem Durchsatz | Wiederkehrende Werkzeugprogramme | Hoch | Parallele Beladung und höhere Auslastung |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierter industrieller Arbeitsablauf | Anwendungsspezifischer Bereich | Hoch bis sehr hoch | Inline-Vorbehandlung vor der nachgelagerten Endbearbeitung |
Kosten, Lieferzeit und ROI-Aspekte
Die Anlagenkosten in diesem Bereich werden stärker von der Regelungstiefe als allein von der Größe der Einhausung bestimmt. Eine einfache Nassstrahlkabine kann einfache Reinigungsaufgaben übernehmen, doch ein System zur Vorbehandlung von Schneidwerkzeugen vor der Beschichtung benötigt häufig präzisere Druckregelung, genauere Werkstückaufnahmen, weitergehende Bewegungsmöglichkeiten, konsequentere Rezeptverwaltung und zuverlässigeres Suspensionsmanagement. Diese Funktionen beeinflussen die Investitionskosten, bestimmen aber auch, ob der Prozess innerhalb eines engen Qualitätsfensters gehalten werden kann.
Die Lieferzeit richtet sich meist nach dem Grad der kundenspezifischen Auslegung. Standardkammermaschinen werden typischerweise schneller geliefert als Servozellen oder stark anwendungsspezifische Linien, für die Versuche, Vorrichtungskonstruktion und Prozessverifizierung nötig sind. Daher sollten Lieferzeiträume als übliche Bereiche und nicht als feste Zusagen beschrieben werden, besonders wenn das Projekt mit Musterprüfungen beginnt.
Der ROI sollte auf mehreren Ebenen betrachtet werden. Die erste ist Arbeit und Handhabung: manuelle Reinigung, manuelles Nachbearbeiten der Schneiden oder uneinheitliche Vorbehandlung vor der Beschichtung durch einen dokumentierten Prozess zu ersetzen. Die zweite ist Qualitätsstabilität: weniger Beschichtungsfehler aufgrund eines ungeeigneten Substrats, weniger Nacharbeit und bessere Wiederholbarkeit zwischen Schichten.
Eine dritte Ebene ist die Leistung an der Schneide. Die Oberflächenkontrolle vor der Beschichtung wirkt häufig gemeinsam mit der Schneidenvorbereitung, um zufällige Ausfälle zu verringern und die Beschichtungsunterstützung zu verbessern. Dies kann zu einer längeren Werkzeugstandzeit beitragen, wenn das vollständige Werkzeugdesign auf diesen Zustand abgestimmt und validiert wurde. Auch wenn der absolute Standzeitgewinn je nach Anwendung variiert, kann eine höhere Konsistenz wertvoll sein, weil sie das Vertrauen in die spanende Fertigung stärkt.
Die vierte Ebene ist die Vermeidung von Ausschuss. Wenn Werkzeughersteller Schleifprobleme, Vorbehandlungsprobleme und Beschichtungsprobleme klarer voneinander abgrenzen können, wird die Ursachenanalyse schneller und zuverlässiger. Diese geringere diagnostische Unsicherheit erscheint möglicherweise nicht direkt in einer einfachen Amortisationsrechnung, ist aber bei der Fertigung hochwertiger Hartmetallwerkzeuge oft wichtig.
Auch wiederkehrende Kosten sollten realistisch geprüft werden. Strahlmittelverbrauch, Düsenverschleiß, Pumpenteile, Nebelkontrolle, Schlammentsorgung und Reinigungszeit tragen zu den tatsächlichen Kosten pro Werkzeug oder Charge bei. Ein niedrigerer Anschaffungspreis führt nicht immer zu geringeren Betriebskosten, wenn die Anlage schwer stabil zu halten ist.
Warum DasiAuto wählen?
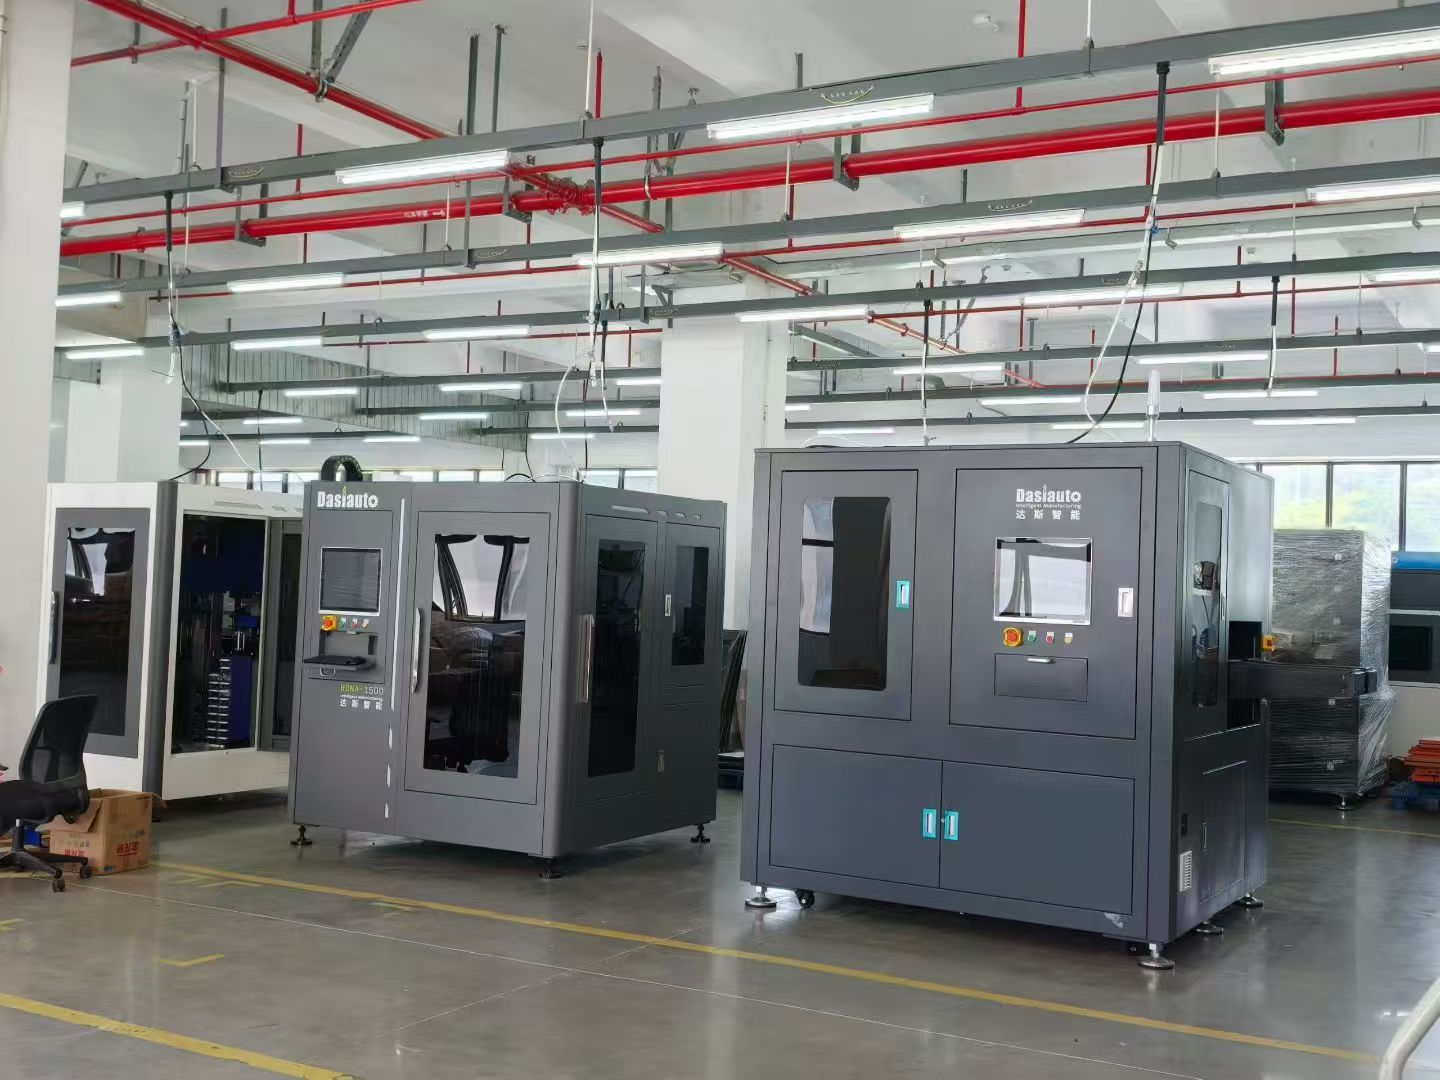
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Ist eine Musterprüfung für die Vorbehandlung von Schneidwerkzeugen vor der Beschichtung notwendig?
In den meisten Fällen: ja. Eine Musterprüfung bestätigt, ob das ausgewählte Strahlmittel, der Druckbereich, die Werkstückaufnahme und die Zykluszeit den geforderten Oberflächenzustand und die gewünschte Schneidenwirkung erzielen können, bevor der Prozess für die Produktion festgelegt wird.
Kann eine Maschine unterschiedliche Werkzeugtypen wie Wendeschneidplatten, Bohrer und Schaftfräser bearbeiten?
Das ist möglich, sofern die Maschine über geeignete Werkstückaufnahmen, Rezeptverwaltung und genügend Flexibilität bei Düsenwinkel oder Bewegungssteuerung verfügt. Mischproduktion ist üblich, doch die Wiederholbarkeit hängt davon ab, wie gut jede Werkzeugfamilie dem Strahlstrom präsentiert wird.
Welche Prozessdaten sollte ein Käufer vor einer Angebotsanfrage vorbereiten?
Am hilfreichsten sind Werkzeugzeichnungen, Substratgüte, Zustand nach dem Schleifen, angestrebter Schneidenzustand, Beschichtungsweg, erwarteter Ausstoß und bekannte Fehlerarten wie geringe Haftung oder frühe Ausbrüche. Diese Angaben erleichtern die Beurteilung, ob die Anwendung eine Standardkammer, eine flexible R&D-Plattform oder eine automatisierte Zelle mit höherer Präzision benötigt.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Der Zeitplan hängt davon ab, wie standardisiert die Maschine ist und wie viel Anwendungsvalidierung noch erforderlich ist. Eine einfache Chargenmaschine lässt sich üblicherweise schneller in Betrieb nehmen als ein kundenspezifisches Mehrachssystem, das Rezeptentwicklung, Vorrichtungsabstimmung und Abnahmeversuche an mehreren Werkzeugtypen erfordert.
Welche Verbrauchsmaterialien und Ersatzteile sind bei diesem Verfahren besonders wichtig?
Zu den regelmäßig benötigten Teilen gehören Strahlmittel, Düsen, Schläuche, Dichtungen, Pumpenverschleißteile, Kabinenschutzteile und Komponenten für die Schlammbehandlung. Bei der Präzisionsvorbehandlung verdienen Verbrauchsteile, die Strahlbild, Suspensionszustand und Druckstabilität beeinflussen, die engste Überwachung.
Wie sollte der Kundendienst für ein Projekt zur Werkzeugvorbehandlung vor der Beschichtung bewertet werden?
Der Kundendienst sollte nach seinem Beitrag zur Prozesskontinuität und nicht nur nach Maschinenreparaturen beurteilt werden. Besonders hilfreich sind üblicherweise Ersatzteilplanung, Strahlmittelnachschub, Nachschulung der Bediener bei Produktänderungen und Unterstützung bei der erneuten Validierung von Rezepten nach Änderungen an Werkzeugen, Substrat oder Beschichtung.