
La calamine présente sur les barres d’acier et les pièces forgées peut masquer la surface nécessaire à l’opération suivante. Le sablage humide utilise un jet d’abrasifs et d’eau pour éliminer les matières de surface indésirables et conditionner le métal exposé.
Le résultat recherché est une surface adaptée à l’opération suivante. Une opération d’étirage, une étape de contrôle et un composant fini visible peuvent nécessiter des niveaux de nettoyage et des textures de surface différents. Définissez cette exigence avant de choisir les conditions de traitement.
Objectif du traitement
Conciliez l’élimination de la calamine et l’état de surface
Trois aspects définissent l’application :
- Calamine à réception : Nuance d’acier, chauffage ou mise en forme antérieurs, étendue de la calamine et adhérence à la pièce.
- Surface exposée : Aspect ou texture requis, modification de matière autorisée et dimensions ou caractéristiques à protéger.
- Opération suivante : Étirage, usinage, inspection ou autre procédé spécifié, ainsi que ses exigences de propreté.
L’application originale de DasiAuto cite l’acier au carbone, l’acier allié et l’acier inoxydable parmi les matériaux à prendre en compte. Son mécanisme d’élimination physique constitue une alternative au décalaminage chimique. La nuance du matériau et l’état de la calamine influencent néanmoins l’application ; une seule configuration ne doit pas être considérée comme adaptée à tous les aciers et à toutes les pièces forgées.
Aspect de surface
Aspect de surface après décalaminage
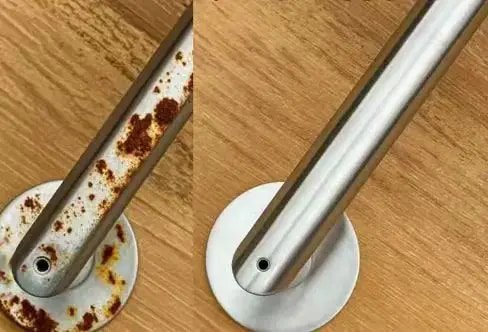
La comparaison illustre une différence visible de l’état de surface d’un assemblage tubulaire. Elle fournit un exemple d’aspect, et non un résultat mesuré pour une nuance d’acier, un état de calamine ou un profil de surface particulier.
Pour décider de la mise en production, évaluez à la fois l’élimination de la calamine et l’état du métal restant. Examinez la texture, les dimensions et la propreté requises, en plus de l’aspect visible. L’évaluation des échantillons doit également tenir compte des exigences de l’opération en aval afin que le décalaminage prépare le composant à l’étape suivante.
Processus de production
Intégrez le décalaminage au processus de production
Le schéma source situe le sablage humide entre le redressage et l’étirage dans un processus plus large : laminage, recuit, redressage, sablage humide, étirage et coupe. Une seconde ligne indique l’élimination de la calamine, le rinçage et le séchage.
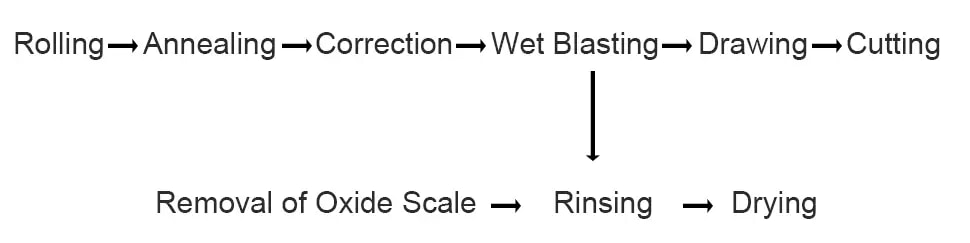
Le schéma relie plusieurs opérations de production autour de l’étape de sablage humide. Le laminage, le recuit, le redressage, l’étirage et la coupe font partie du processus environnant. Le rinçage, le séchage, le transfert et leur intégration à l’équipement de sablage doivent être définis dans le périmètre de fourniture de la ligne proposée.
Choix de l’équipement
Choisissez le mode de manutention de la pièce
Pour le traitement continu de barres rondes, le Équipement de sablage humide RP12000 pour barres rondes constitue un point de départ documenté. Sa description produit originale mentionne explicitement le décalaminage des barres, l’alimentation continue et la rotation possible des barres pendant leur déplacement. Consultez le présentation des équipements de sablage humide pour découvrir les autres formats de manutention publiés ; l’adéquation aux pièces forgées doit toujours faire l’objet d’une évaluation distincte.
Ce mode de manutention doit être évalué en fonction de la longueur, du diamètre et de la rectitude des barres, ainsi que des besoins de support. Une pièce forgée aux faces irrégulières nécessite un accès des buses et un montage conçus pour sa géométrie. Le choix de la machine pour les pièces forgées requiert donc une évaluation distincte de la géométrie et du décalaminage.
Le sablage humide peut également être comparé au grenaillage ou au décapage chimique. Comparez l’élimination requise, la surface obtenue et l’ensemble du processus de production. Incluez les résidus d’abrasifs et l’intégrité de la surface parmi les critères, avec le rinçage, le séchage et la gestion des déchets.
Votre dossier d’application
Préparez un dossier d’application utile
Indiquez la nuance d’acier, le plan ou l’échantillon de la pièce, ses dimensions et son poids, des photographies de la calamine à réception ainsi que l’état final requis. Précisez le volume de production ou les exigences d’alimentation et les critères d’acceptation de l’opération suivante.
Pour une ligne existante, indiquez comment les pièces arrivent, où ont lieu le rinçage et le séchage, et comment les pièces traitées sont acheminées ensuite. Ces informations permettent de relier un résultat de surface satisfaisant à une organisation de production opérationnelle.