Respuesta rápida
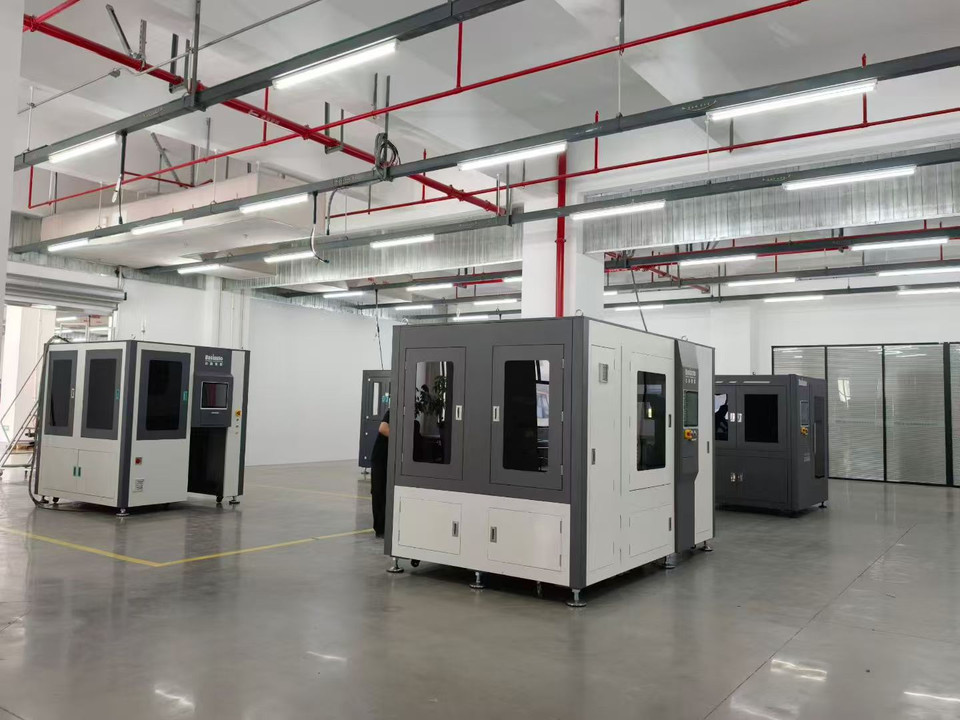
El pretratamiento antes del recubrimiento CVD mejora la vida útil de las herramientas al crear un sustrato limpio, estable y repetible antes de depositar el recubrimiento a alta temperatura. En el chorreado húmedo, una suspensión de agua y abrasivo se acelera con aire comprimido para eliminar contaminación superficial, fragmentos débiles del filo y residuos irregulares del rectificado, a la vez que se refina el estado de la superficie. Para herramientas de carburo, troqueles, moldes, piezas de desgaste y componentes metálicos de precisión, esto suele traducirse en un mejor soporte del recubrimiento, menor riesgo de astillado o descascarillado prematuro y un rendimiento más uniforme del recubrimiento entre lotes.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Pretratamiento por chorreado húmedo / chorreado con suspensión |
| Intervalo de presión | Normalmente, presión de baja a media para el acondicionamiento de precisión |
| Objetivo principal | Sustrato limpio, textura controlada y estado estable del filo |
| Nivel de polvo | Muy poco polvo en suspensión en comparación con el chorreado en seco |
| Piezas habituales | Plaquitas de carburo, brocas, punzones, moldes y componentes de desgaste |
| Modalidad habitual de suministro | Las cabinas estándar suelen entregarse antes que las células automatizadas personalizadas |
Qué es el pretratamiento antes del recubrimiento CVD
El pretratamiento antes del recubrimiento CVD es la etapa controlada de preparación superficial que se realiza después del rectificado, mecanizado, pulido, sinterizado o tratamiento térmico, y antes de la deposición química de vapor. Su función es acondicionar el sustrato para soportar las exigencias térmicas y mecánicas del proceso CVD y favorecer una adherencia fiable del recubrimiento. En la práctica, esto significa eliminar la contaminación residual, uniformar la superficie exterior y suprimir microcaracterísticas débiles que podrían convertirse en puntos de inicio de un fallo después del recubrimiento.
Los recubrimientos CVD suelen aplicarse a herramientas de corte, piezas de desgaste y componentes de conformado que trabajan a altas temperaturas, con fricción y cargas de compresión. Como estos recubrimientos son funcionales y no meramente decorativos, el estado del sustrato influye directamente en el rendimiento. Si la superficie previa al recubrimiento presenta aglutinante embadurnado, óxidos sueltos, rebabas frágiles o restos inestables en el filo, el recubrimiento puede heredar esos defectos en lugar de corregirlos.
El lugar del chorreado húmedo en la familia de tratamientos superficiales
El chorreado húmedo pertenece al segmento de precisión de la familia de tratamientos superficiales abrasivos. En vez de utilizar solo partículas secas, mantiene los medios abrasivos en suspensión acuosa y proyecta la mezcla hacia la pieza mediante aire comprimido. La fase acuosa suprime el polvo, amortigua el impacto y favorece una interacción más uniforme y controlable con la superficie.
Esto importa para el pretratamiento antes del recubrimiento CVD porque el objetivo no suele ser eliminar mucho material, sino realizar un microacondicionamiento controlado. El proceso debe limpiar y refinar el sustrato sin dañar geometrías críticas ni crear una superficie demasiado agresiva que se comporte de forma imprevisible durante la deposición.
Por qué el pretratamiento antes del recubrimiento CVD es más que una limpieza
Una pieza desengrasada no está necesariamente lista para recubrirse. El rendimiento del CVD depende de algo más que la limpieza visible, especialmente en herramientas y componentes de desgaste cuyos filos funcionales y superficies de carga deben mantenerse estables ante ciclos térmicos y esfuerzos de contacto. Una superficie puede parecer aceptable y, aun así, presentar restos de rectificado, fragmentos débiles del filo, partículas finas incrustadas de operaciones anteriores o variaciones locales de textura que afecten al comportamiento del recubrimiento.
Por eso, el pretratamiento antes del recubrimiento CVD debe entenderse como un acondicionamiento superficial diseñado y no como un lavado básico. Combina la eliminación de contaminación con un refinado sensible a la geometría. En las herramientas de carburo, suele coincidir con el control del factor K y la estabilización del filo; en troqueles, plaquitas o manguitos de desgaste, se centra más en obtener un estado del sustrato uniforme y fiable.
Ventajas principales del chorreado húmedo para el pretratamiento CVD
La ventaja más importante es el control del proceso. Como el abrasivo se transporta en una fase líquida, la acción superficial suele ser más fina y uniforme que en muchas operaciones de chorreado en seco. La segunda ventaja es que reduce el polvo en suspensión, facilita la limpieza y favorece unas condiciones de producción más limpias en torno a las líneas de acabado de precisión.
La tercera ventaja es un menor riesgo de causar daños superficiales incontrolados en piezas sensibles o de alto valor. La cuarta es la repetibilidad cuando la presión, la concentración de la suspensión, el estado de las boquillas y la presentación de las piezas se gestionan como una ventana de proceso, en lugar de depender del criterio del operario. En producción, la repetibilidad superficial suele marcar la diferencia entre un programa de recubrimiento satisfactorio y un costoso ciclo de resolución de problemas.
Objetivos superficiales habituales antes de la deposición CVD
El estado final requerido varía según la familia de piezas. Algunas aplicaciones priorizan un redondeo controlado del filo para reducir su fragilidad antes del recubrimiento. Otras priorizan una superficie mate, limpia y uniforme, con una contaminación residual mínima. En algunos casos es necesario desbarbar selectivamente para evitar que restos de rebabas se levanten o fracturen durante el servicio.
En herramientas de carburo, el chorreado húmedo suele combinarse con redondeo de aristas de herramientas de corte porque la geometría del filo y el soporte del recubrimiento están relacionados. Para trabajos más amplios de preparación de recubrimientos en piezas de ingeniería, la misma familia de procesos también puede aplicarse como pretratamiento mediante chorreado húmedo para recubrimientos cuando se busca obtener un sustrato más uniforme antes de aplicar películas o procesos de conversión posteriores.
Cómo funciona el pretratamiento antes del recubrimiento CVD
El pretratamiento antes del recubrimiento CVD funciona mediante un circuito de chorreado controlado que gestiona conjuntamente el agua, el abrasivo, la presión de aire, la manipulación de las piezas y la recuperación de la suspensión. En principio, el mecanismo es sencillo, pero en la práctica es muy sensible. Cada variable afecta a la limpieza de la superficie, la respuesta de los filos y la estabilidad de las condiciones previas al recubrimiento a lo largo de toda una serie de producción.
Preparación de la suspensión y dispersión del abrasivo
El proceso comienza en un tanque de mezcla o depósito de circulación donde se combinan agua y abrasivo para formar una suspensión. La concentración debe ser lo bastante estable para que todas las piezas reciban condiciones de impacto similares. Si el abrasivo se sedimenta demasiado o la concentración de sólidos se desvía durante el funcionamiento, el resultado del pretratamiento puede variar de una pieza a otra.
Para aplicaciones relacionadas con CVD, suelen preferirse granulometrías abrasivas finas o mediofinas, porque ofrecen una acción superficial más controlada. Un abrasivo muy grueso puede eliminar material rápidamente, pero también puede volver demasiado rugoso el sustrato o modificar el filo más allá de la ventana prevista. Como las piezas recubiertas con CVD suelen trabajar en condiciones de contacto exigentes, un tratamiento excesivo durante el pretratamiento puede ser tan perjudicial como uno insuficiente.
Aceleración por aire comprimido y proyección desde la boquilla
Una vez acondicionada la suspensión, se transporta por mangueras hasta la boquilla de chorreado. El aire comprimido acelera el chorro de suspensión y lo dirige hacia la pieza con un ángulo, una distancia y un tiempo de permanencia definidos. Estas variables determinan la energía local que llega a la superficie y, por tanto, el equilibrio entre limpieza, formación de textura y modificación del filo.
El desgaste de las boquillas también importa. Cuando se agranda el orificio, el patrón del chorro y la energía real del proceso pueden desviarse del estado cualificado original. Por eso, un proceso de pretratamiento riguroso considera el desgaste de los consumibles como parte del control del proceso y no solo como una cuestión de mantenimiento.
Sujeción de piezas, geometría de exposición y control del movimiento
La pieza debe presentarse al chorro de suspensión de manera uniforme. Para piezas sencillas, puede bastar una base fija y un ángulo conocido de la boquilla. En herramientas, plaquitas, fresas acanaladas, cavidades o componentes asimétricos, una exposición repetible puede requerir una rotación indexada o el desplazamiento programado de la boquilla en varios ejes.
Cuando la ventana del proceso es estrecha, el movimiento de la máquina se convierte en un factor de la calidad del recubrimiento. Si un filo recibe una exposición más prolongada que otro, el radio resultante y la textura del sustrato pueden variar lo suficiente como para afectar al comportamiento de la capa CVD en servicio. Por eso, en la fabricación de herramientas de precisión y aplicaciones similares se prefieren equipos con control de movimiento verificado.
Recuperación y sedimentación de la suspensión en circuito cerrado
Tras impactar la superficie, la suspensión cae al sistema de recuperación y arrastra abrasivo usado, partículas finas, contaminación eliminada y lodos. Ese material no puede recircular indefinidamente sin consecuencias. A medida que aumenta la carga contaminante, la suspensión se vuelve menos previsible y el resultado del pretratamiento se desvía.
Por ello, un sistema bien diseñado incorpora circulación, sedimentación y descarga controlada. Estas funciones ayudan a eliminar los residuos acumulados y mantienen la suspensión más cerca de sus condiciones de trabajo previstas. En un equipo de producción, este circuito cerrado no es una comodidad: es uno de los fundamentos del pretratamiento repetible antes del recubrimiento CVD.
Gestión de neblina y control de la cámara
El chorreado húmedo reduce el polvo, pero genera neblina dentro de la cámara. El sellado del cerramiento, la visibilidad, el drenaje y la extracción de neblina afectan a la disponibilidad útil. Si la visibilidad se pierde rápidamente o el drenaje de la cámara es deficiente, la inspección se ralentiza y suele disminuir la disciplina de mantenimiento.
Por eso, los sistemas industriales suelen incorporar mecanismos de reducción de neblina y captación de polvo diseñados para condiciones húmedas. Su finalidad no es solo mejorar la comodidad del operario, sino también la estabilidad del proceso, ya que una visibilidad deficiente puede aumentar los errores de configuración y carga, así como los problemas de boquillas que pasan inadvertidos.
Retroalimentación de presión y disciplina de recetas
Un proceso de pretratamiento CVD no debe depender por completo de los hábitos del operario. El control estable de la presión y el almacenamiento de recetas convierten un método de acabado manual en un proceso de fabricación documentado. Cuando se pueden guardar y recuperar los ajustes validados, es posible procesar repetidamente una misma familia de piezas con menos variación.
Aquí es donde el control de presión de lazo cerrado PID se vuelve importante. En vez de tratar la presión de chorreado como un ajuste aproximado, el sistema la regula continuamente hacia el valor objetivo, reduce las desviaciones y favorece una preparación más uniforme del sustrato entre lotes.
En los sistemas de recubrimiento de alto rendimiento, pequeñas irregularidades del sustrato suelen generar diferencias de rendimiento posteriores mayores de lo que esperan los operarios.
| Parámetro del proceso | Intervalo o práctica habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,15 y 0,50 MPa para el pretratamiento de precisión | Controla la intensidad de limpieza, el refinado superficial y la respuesta del filo |
| Concentración de la suspensión | Por lo general, se mantiene en un intervalo controlado de sólidos de bajo a medio | Influye en la uniformidad del proceso y del acabado |
| Tamaño de partícula del abrasivo | Suelen utilizarse granulometrías finas o mediofinas | Afecta a la textura, la tasa de eliminación y el riesgo de tratamiento excesivo |
| Caudal de aire y estado de las boquillas | Se verifica mediante las revisiones de mantenimiento y de recetas | La energía real del proceso cambia con el desgaste de las boquillas |
| Distancia de separación y ángulo de impacto | Se fijan mediante el utillaje o el programa de movimiento | Determina la densidad local de impacto y el efecto direccional |
| Tasa de consumo de medios | Depende de la fragmentación, la contaminación y el ciclo de trabajo | Afecta al coste y a la estabilidad del proceso a largo plazo |
| Sistema de control | Es habitual utilizar PLC/HMI con recetas almacenadas y control por retroalimentación | Mejora la trazabilidad y la repetibilidad |
Pretratamiento antes del recubrimiento CVD frente al chorreado en seco y otros métodos
El pretratamiento antes del recubrimiento CVD puede realizarse mediante varios procesos de acabado mecánico, pero estos no son intercambiables. La mejor opción depende de si la aplicación prioriza el soporte del recubrimiento, el acondicionamiento preciso del filo, el bajo nivel de polvo, el desbarbado de grandes volúmenes o la ingeniería de tensiones. A menudo se elige el chorreado húmedo porque ofrece un equilibrio práctico entre limpieza, control y sensibilidad del sustrato.
Chorreado húmedo frente a chorreado en seco para preparar el recubrimiento
El chorreado en seco puede ser eficaz para la limpieza intensa, la eliminación de óxidos y el texturizado agresivo. Sin embargo, si se busca una superficie previa al recubrimiento controlada con precisión para herramientas de carburo u otras piezas de precisión, puede generar un estado superficial más agresivo y variable, a menos que el proceso se controle con mucho cuidado. La carga de polvo en suspensión también es mucho mayor, lo que puede complicar tanto la gestión ambiental como la limpieza de la cámara.
El chorreado húmedo suele preferirse cuando el sustrato debe permanecer uniforme y sensible a la geometría. La fase acuosa reduce el polvo y suaviza la intensidad del impacto, lo que ayuda a conseguir un acabado más fino y uniforme. La terminología de los procesos de chorreado abrasivo ofrece el contexto general, pero el pretratamiento CVD suele exigir más matices de los que sugieren las descripciones genéricas del chorreado.
Comparación con el granallado de pretensado y el acabado vibratorio
El granallado de pretensado tiene otra función principal. Su objetivo es inducir tensiones residuales de compresión para mejorar el rendimiento a fatiga, no optimizar un sustrato para el recubrimiento. Puede ser útil en algunas rutas de ingeniería, pero su lógica difiere de la del acondicionamiento previo al recubrimiento, como refleja el marco más amplio de granallado de pretensado de ASTM.
El acabado vibratorio o por arrastre puede ser eficaz para desbarbar y alisar en masa, sobre todo en entornos de acabado mecánico con una gran variedad de piezas. Sin embargo, estos métodos suelen ser menos selectivos y direccionales que el chorreado húmedo, especialmente en geometrías de corte complejas o en características que requieren una exposición controlada en línea de visión. Para muchos programas de recubrimiento, la cuestión no es si estos métodos funcionan en general, sino si producen el estado específico del sustrato que requiere la película CVD.
| Criterio de evaluación | Pretratamiento por chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio / por arrastre |
|---|---|---|---|---|
| Objetivo principal del proceso | Limpiar, refinar y estabilizar el sustrato para el recubrimiento | Limpiar o rugosizar con medios secos | Inducir tensiones de compresión y textura de granallado | Desbarbar y alisar mediante contacto en masa |
| Polvo en suspensión | Bajo | Alto, salvo que haya una extracción exhaustiva | Moderado en sistemas cerrados | Poco polvo en suspensión, pero requiere gestionar los medios y compuestos |
| Características del acabado superficial | Es habitual obtener un acabado mate fino y uniforme | A menudo más rugoso y agresivo | Textura funcional de granallado | Efecto de alisado generalizado |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles | Mayor en algunos sustratos | Depende del medio y del material | Mecanismo distinto; comparación indirecta |
| Idoneidad para el pretratamiento CVD | Alta | Selectiva | Indirecta | Selectiva |
| Control de precisión del filo | Alta con fijaciones y control por recetas | Moderado | Limitada para el redondeo de filos | Moderado, a menudo menos direccional |
| Gestión ambiental | Gestión de la suspensión, la niebla y los lodos | Exigencias elevadas de recogida de polvo | Contención de medios secos | Gestión de medios, compuestos y aguas residuales |
Especificaciones clave que conviene evaluar antes de comprar
La especificación correcta del equipo parte de la aplicación del recubrimiento y no del folleto de la máquina. El comprador que evalúe el pretratamiento antes del recubrimiento CVD debe definir primero el material del sustrato, su sensibilidad geométrica, el volumen de producción, el tipo de recubrimiento y los defectos que deben eliminarse. Estos datos determinan si el proceso debe priorizar la preparación del filo, un acondicionamiento mate uniforme, el desbarbado o una combinación de los tres.
Ventana y estabilidad de presión
La cuestión clave no es la presión máxima, sino la estabilidad de la presión utilizable. La mayoría de los trabajos de pretratamiento CVD se realiza en un intervalo controlado, de bajo a medio, donde pequeñas variaciones pueden afectar a la forma y la textura del filo. Los compradores deben preguntar cómo se supervisa la presión, cómo se corrigen las desviaciones de control y si los ajustes validados pueden bloquearse en recetas guardadas.
Precisión de movimiento y lógica de fijación
Para piezas sencillas, puede bastar una boquilla fija y un soporte estable. Para herramientas acanaladas, ranuras, caras rebajadas, cavidades y piezas con varias superficies, la máquina puede necesitar manipulación indexada o movimiento servo. Si el patrón de exposición cambia de un ciclo a otro, también puede cambiar el comportamiento del recubrimiento.
Cuando importa la alta precisión, la articulación servoaccionada de los ejes X/Y/Z debe evaluarse junto con la repetibilidad de la sujeción de piezas. La precisión declarada de los ejes sirve de poco si la ubicación de la propia pieza no es uniforme.
Rendimiento, cambio y productividad real
Los equipos de compras suelen centrarse en el tiempo nominal de ciclo, pero el rendimiento real incluye la carga, descarga, sustitución de fijaciones, recuperación de recetas, estabilización de la suspensión, inspección de boquillas y verificación durante el proceso. Una máquina cuyo tiempo de chorreado sea ligeramente mayor aún puede ofrecer más producción diaria si la configuración es más sencilla y la repetibilidad, mayor.
Esto es especialmente importante en la producción de productos variados. Los entornos con una gran diversidad de piezas se benefician de flujos HMI intuitivos y de la trazabilidad de recetas, mientras que las líneas dedicadas pueden aprovechar más los modos de funcionamiento simplificados y bloqueados.
Distribución de la cámara, servicios auxiliares y acceso para mantenimiento
Las dimensiones del espacio de trabajo deben responder tanto al volumen ocupado por la pieza como a la forma en que el operario o el sistema automatizado la carga realmente. Una huella compacta puede resultar atractiva, pero no si dificulta el acceso de servicio a bombas, mangueras, boquillas, zonas de sedimentación o puertas.
Los servicios auxiliares deben revisarse al principio del proyecto. Los sistemas de chorreado húmedo suelen necesitar aire comprimido estable, un suministro eléctrico adecuado, planificación de la gestión del agua, previsiones de drenaje y un método definido para eliminar los lodos y gestionar los medios usados.
Gestión de la suspensión y los residuos
La gestión de la suspensión forma parte de la calidad del producto y no es solo una cuestión de limpieza. Cuesta más validar para el pretratamiento de recubrimientos de precisión un sistema que no pueda mantener la concentración, separar eficazmente las partículas finas o descargar los residuos acumulados de forma previsible. Los procedimientos automatizados o simplificados de descarga de sedimentos pueden mejorar considerablemente la disciplina del proceso en producción.
Control HMI, seguridad y documentación
El almacenamiento de recetas, la jerarquía de permisos, el historial de alarmas y los avisos de mantenimiento son importantes porque el pretratamiento antes del recubrimiento CVD suele estar relacionado con la responsabilidad sobre la calidad posterior. Las plantas con sistemas formales de calidad suelen evaluar la compatibilidad de los controles de la máquina con el marco más amplio de la norma de gestión de calidad ISO 9001 y los requisitos internos de trazabilidad. La revisión de seguridad debe abarcar los enclavamientos, las paradas de emergencia, la integridad del cerramiento, la gestión de la neblina y la ergonomía del operario.
Aplicaciones en distintos sectores
El pretratamiento antes del recubrimiento CVD se asocia principalmente con herramientas de corte de carburo, pero es pertinente en cualquier aplicación donde un recubrimiento funcional de alta temperatura dependa de un sustrato estable. Esto incluye herramientas, piezas de desgaste, componentes de conformado de metales y algunas aplicaciones de fabricación avanzada en las que la uniformidad superficial influye más en el rendimiento que en la apariencia.
Los mismos principios del chorreado húmedo también se aplican bien a tareas industriales relacionadas. Al cambiar la granulometría del abrasivo, la concentración de la suspensión, el tiempo de exposición y la lógica de fijación, una sola plataforma puede servir para acondicionar filos, desbarbar selectivamente, desincrustar o uniformar la superficie antes del recubrimiento. Esta flexibilidad explica que el chorreado húmedo se utilice tanto en talleres especializados de herramientas como en operaciones más amplias de acabado de metales.
Cuando la eliminación de rebabas forme parte de la preparación del sustrato, el chorreado húmedo puede complementar el eliminación de rebabas en piezas metálicas antes de la etapa de recubrimiento. En las instalaciones que operan con programas controlados de acabado industrial, la planificación del proceso también puede recurrir a las directrices de preparación de superficies para recubrimientos protectores al definir los requisitos de documentación y limpieza.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Preparación de aristas antes del CVD | Fabricación de herramientas de corte | Plaquitas de carburo, brocas y fresas | Favorece la adherencia y reduce el riesgo de astillado en zonas frágiles del filo |
| Eliminación de rebabas antes del recubrimiento | Mecanizado de precisión y estampación | Piezas metálicas pequeñas mecanizadas o estampadas | Elimina rebabas inestables que pueden alterar la continuidad del recubrimiento |
| Preparación superficial de moldes y troqueles | Utillaje y fabricación de moldes | Troqueles, punzones e insertos de conformado | Crea un sustrato más uniforme antes de aplicar películas funcionales duras |
| Pretratamiento antes del recubrimiento antidesgaste | Ingeniería mecánica | Manguitos, asientos y pastillas de desgaste | Mejora la estabilidad del sustrato para capas protectoras duras |
| Posprocesado de piezas de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Limpia las partículas sueltas y uniformiza el estado superficial |
| Eliminación de cascarilla en barras o piezas forjadas | Forja y procesamiento del acero | Piezas forjadas y barras | Elimina la cascarilla residual antes del acabado o recubrimiento posterior |
| Acabado de componentes médicos o de precisión | Fabricación de componentes de precisión | Piezas de precisión de acero inoxidable o carburo | Mejora la uniformidad antes de las etapas de recubrimiento técnico |
| Acabado fino de metales y productos 3C | Cadena de suministro de electrónica de consumo | Carcasas metálicas pequeñas de precisión | Produce una superficie base uniforme para un acabado controlado |
Guía de selección de equipos
La elección de la plataforma adecuada para el pretratamiento antes del recubrimiento CVD depende de la escala de producción, la complejidad de las piezas, las necesidades de precisión y el nivel de flexibilidad que requiere la planta. Un laboratorio de desarrollo suele necesitar una ventana de funcionamiento amplia para explorar el proceso, mientras que una línea de producción madura necesita una repetibilidad sólida y disciplina de mantenimiento. Por tanto, los compradores deben adaptar la plataforma a la etapa del proceso y no solo al volumen de producción actual.
De las pruebas de viabilidad a la producción cualificada
En las primeras etapas, los ingenieros suelen tener que comparar granulometrías abrasivas, ventanas de presión, respuestas de los filos y recorridos de exposición antes de finalizar el proceso. Una célula de chorreado R&D asistida por robot puede ayudar en esta etapa porque permite probar muestras de distintas geometrías y realizar ciclos de ensayo cortos.
Una vez estabilizado el proceso, muchos fabricantes pasan a configuraciones más sencillas, centradas en la producción. Para el trabajo por lotes estándar, una cabina de chorreado húmedo de una cámara suele ser una referencia práctica. Si el tiempo de carga empieza a dominar el ciclo, un sistema de chorreado de doble cámara puede mejorar la utilización al permitir cargar una cámara mientras la otra procesa las piezas.
Ocho configuraciones habituales
La matriz siguiente presenta ocho rutas de equipos habituales para operaciones de chorreado húmedo relacionadas con el pretratamiento de recubrimientos y tareas de acabado de precisión afines. Es un marco de selección, no una garantía de resultados, pues estos siguen dependiendo de la elección del abrasivo, el estado de las boquillas, la sujeción de las piezas y la validación de las recetas.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de sobremesa para desarrollo | Pruebas de viabilidad y ensayo de probetas | Muestras muy pequeñas | Moderado | Evaluación preliminar del proceso |
| 2. Célula robótica flexible de R&D | Pruebas piloto y trabajo con muestras variadas | Componentes pequeños de precisión | Alto | Desarrollo de recetas y pruebas geométricas |
| 3. Cabina manual para gran variedad de piezas | Producción de lotes pequeños | Piezas pequeñas y medianas | Moderado | Cambios frecuentes y referencias variadas |
| 4. Cabina estándar de una cámara | Producción habitual por lotes | Piezas de precisión pequeñas o medianas | Alto | Flujos de trabajo estables antes del recubrimiento |
| 5. Máquina de flujo controlado para piezas individuales | Procesamiento individual de volumen medio | Piezas individuales de alto valor | Alto | Acabado trazable de piezas individuales |
| 6. Célula de precisión servoaccionada multieje | Producción de geometrías complejas | Piezas con cavidades, ranuras o varias caras críticas | Muy alto | Acondicionamiento superficial direccional |
| 7. Sistema de doble cámara para optimizar el aprovechamiento | Producción repetitiva de mayor volumen | Familias de piezas recurrentes | Alto | Carga continua con menos tiempo de inactividad |
| 8. Línea integrada de acabado personalizada | Flujo de trabajo industrial específico | Tamaños específicos de la aplicación | Alto o muy alto | Pretratamiento integrado con el acabado posterior |
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
En este segmento, el coste de capital depende menos del tamaño del cerramiento que del nivel de control del proceso incorporado en el equipo. Una cabina básica para limpieza general puede ser relativamente sencilla, pero el pretratamiento antes del recubrimiento CVD suele requerir un control más estricto de la presión, una gestión más estable de la suspensión, un movimiento más preciso, una lógica HMI más completa y una mejor gestión de la neblina. Estas funciones elevan el coste, pero también hacen que el proceso sea lo bastante repetible para los programas de recubrimiento de ingeniería.
El nivel de automatización es uno de los factores más claros del precio. La carga manual y las disposiciones con boquillas fijas reducen la complejidad del sistema, pero aumentan la dependencia de la uniformidad del operario y pueden limitar el control de cobertura en geometrías difíciles. El movimiento servo, la manipulación indexada, las recetas programables y las funciones integradas de sedimentación de residuos suelen elevar el precio de compra, a la vez que reducen la variabilidad del proceso y la dependencia del operario.
El plazo de entrega suele seguir la misma lógica. Una cabina estándar con servicios auxiliares probados y pocas personalizaciones suele tener un plazo de planificación más corto, mientras que un sistema específico para una aplicación puede requerir más tiempo para diseñar fijaciones, validar muestras, programar controles y realizar pruebas en fábrica. Por tanto, los compradores deben considerar los plazos de entrega como estimaciones habituales hasta que se definan el alcance del proceso y la familia de piezas.
El retorno de la inversión se evalúa mejor en varias etapas y no solo en función de la mano de obra. Una de ellas es reducir los retoques manuales, el desbarbado a mano irregular y las limpiezas repetidas antes del recubrimiento. Otra es reducir el retrabajo y las piezas desechadas debido a la inestabilidad de los sustratos que entran en el proceso CVD.
La tercera etapa del ROI es el rendimiento de los componentes. Si un mejor pretratamiento reduce los fallos aleatorios del filo, la mala adherencia o el soporte irregular del recubrimiento, la mejora se refleja en la vida útil de las herramientas, la estabilidad del proceso y las reclamaciones de clientes. En herramientas o piezas de desgaste de alto valor, incluso pequeñas mejoras de uniformidad pueden superar con el tiempo las diferencias en el precio de compra de la máquina.
Los costes de operación también merecen una revisión cuidadosa. La reposición de abrasivo, el desgaste de las boquillas, el mantenimiento de la bomba, las juntas, los componentes de control de neblina, la gestión del agua y la eliminación de lodos contribuyen al coste real por pieza. En el pretratamiento de precisión, una máquina más barata puede acabar costando más si exige intervenciones frecuentes para mantener el proceso dentro de la ventana validada.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Necesito probar muestras antes de pedir equipos para el pretratamiento antes del recubrimiento CVD?
En la mayoría de los casos, sí. Las pruebas con muestras ayudan a confirmar si la granulometría del abrasivo, la ventana de presión, el método de fijación y el tiempo de ciclo pueden producir el estado de sustrato requerido sin redondear demasiado los filos ni dejar defectos residuales. Son especialmente valiosas cuando se trata de herramientas de carburo de alto valor o cuando varias geometrías comparten una línea.
¿Puede una máquina de chorreado húmedo realizar tanto el redondeo de filos como el acondicionamiento superficial general previo al recubrimiento?
A menudo sí, pero solo si los procesos se separan mediante recetas, fijaciones y controles de mantenimiento específicos. El redondeo de filos y el pretratamiento general pueden utilizar la misma clase de máquina, pero no siempre requieren el mismo abrasivo, intervalo de presión o estrategia de exposición. Cuanto más crítica sea la geometría de la pieza, más importante será separar los procesos.
¿Qué información debe aportar el comprador al solicitar un presupuesto?
Entre los datos útiles se incluyen los planos de las piezas, el material del sustrato, el proceso previo actual, el recubrimiento CVD objetivo, el volumen de producción, las expectativas de tiempo de ciclo y los principales tipos de defectos que se quieren resolver. También pueden ayudar a definir la ruta adecuada fotografías de filos astillados, recubrimientos descascarillados, rebabas residuales o un aspecto irregular después del recubrimiento.
¿Cuánto suelen durar la instalación y la puesta en marcha?
Depende de si la máquina tiene una configuración estándar o es un sistema personalizado con fijaciones específicas y trabajo de desarrollo de procesos. Las cabinas estándar suelen instalarse y ponerse en marcha más rápido, mientras que las células más especializadas pueden necesitar una puesta en servicio prolongada para validar recetas y cualificar a los operarios.
¿Qué consumibles y elementos de mantenimiento son más importantes en el funcionamiento diario?
Los principales elementos recurrentes son los medios abrasivos, las boquillas, las mangueras, las juntas, las bombas, los componentes de control de neblina y las piezas para gestionar los lodos. En un proceso de pretratamiento de precisión, cualquier consumible que cambie el patrón del chorro, la concentración de la suspensión o la presión efectiva debe inspeccionarse según un intervalo de mantenimiento definido, y no solo cuando aparezcan defectos.
¿Cómo debe evaluarse el servicio posventa para un proyecto de pretratamiento CVD?
El servicio posventa debe evaluarse por su efecto en la continuidad del proceso y no solo por el tiempo de respuesta ante una reparación. El servicio más útil suele incluir la planificación de repuestos, la reposición de abrasivos, la nueva formación de los operarios y ayuda para volver a validar las recetas cuando cambien la geometría de la pieza, el sustrato o las especificaciones del recubrimiento.