Réponse rapide
Pour les pièces de précision, le liquid honing est souvent préférable au sablage à sec lorsque l’on recherche une finition maîtrisée, moins de poussières en suspension et une action plus douce sur la surface. Le procédé utilise de l’eau, des abrasifs fins et de l’air comprimé pour former un flux de suspension qui nettoie, ébavure, texture ou prépare les arêtes de la pièce avec une grande régularité. En production industrielle, il est largement utilisé pour les outils en carbure, les pièces métalliques usinées, les composants issus de la fabrication additive, le verre et les surfaces visibles de produits de consommation, lorsque la reproductibilité compte davantage que le taux d’enlèvement de matière le plus élevé.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage humide par suspension abrasive aqueuse |
| Profil de pression | Généralement faible à moyen, selon le matériau, la géométrie et la finition visée |
| Effet sur la surface | Finition mate ou satinée uniforme, ou finition technique affinée |
| Comportement vis-à-vis des poussières | Poussières libres en suspension nettement réduites par rapport au sablage à sec |
| Applications courantes | Préparation des arêtes, ébavurage sélectif, prétraitement avant revêtement, post-traitement AM et dépolissage du verre |
| Profil de livraison | Le délai est généralement plus court pour les cabines standard et plus long pour l’automatisation sur mesure |
Qu’est-ce que le liquid honing ?
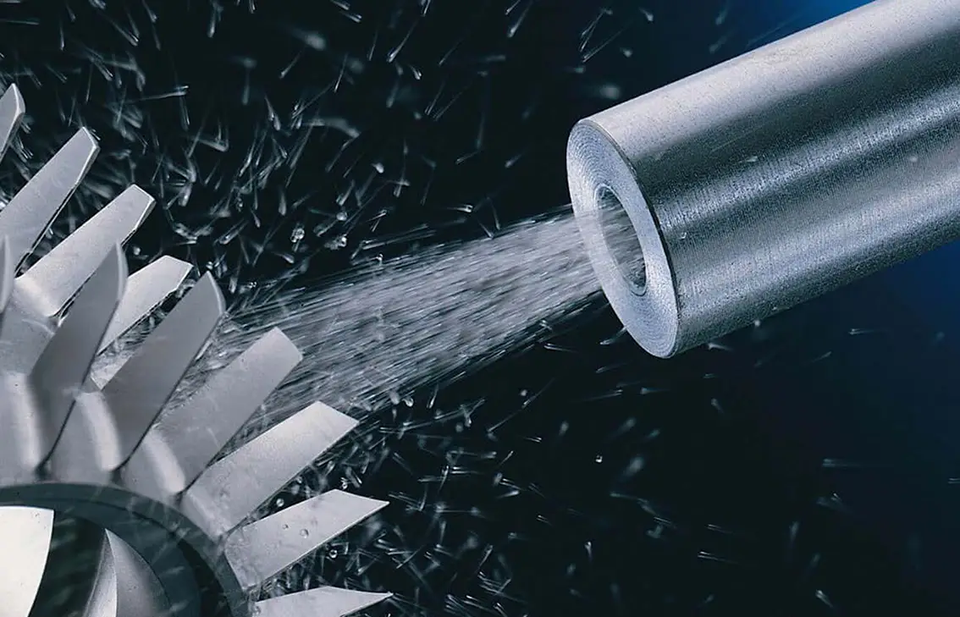
Le liquid honing est un procédé de traitement de surface de précision dans lequel des particules abrasives sont mises en suspension dans l’eau, puis accélérées vers une pièce par air comprimé. Dans de nombreuses usines, le terme est employé indifféremment pour désigner le sablage en suspension, le sablage humide, le vapor blasting ou le wet sandblasting, même si « liquid honing » désigne généralement une finition plus fine et mieux maîtrisée qu’un décapage énergique.
Sur le plan technique, le liquid honing appartient à la famille du sablage humide parmi les procédés abrasifs. La phase aqueuse ne remplace pas l’abrasif ; elle le transporte et amortit son impact. Cette distinction est importante, car le procédé reste un véritable traitement abrasif, capable de nettoyer, d’arrondir les arêtes, de texturer, de décalaminer, d’ébavurer et de réaliser une finition esthétique selon le choix des abrasifs, la pression, la trajectoire des buses et la distance de travail.
Par rapport au sablage à sec, le liquid honing modifie le comportement de l’impact à la surface. Le film d’eau supprime une grande partie des poussières qui seraient autrement produites, aide à évacuer les fines fragmentées et les contaminants détachés, et modère l’impact des particules. En pratique, cela peut réduire l’attaque agressive de la surface et rendre la finition plus uniforme, en particulier sur les pièces usinées de précision, les substrats revêtus, les arêtes vives et les géométries complexes.
Le procédé est largement choisi lorsque le résultat de surface doit être à la fois fonctionnel et visuellement uniforme. Parmi les exemples figurent les outils de coupe en carbure nécessitant une préparation maîtrisée des arêtes, les boîtiers usinés à ébavurer sans rugosité excessive, les pièces forgées à décalaminer avant inspection et les pièces décoratives ou visibles par les consommateurs qui requièrent une texture satinée régulière.
Le liquid honing s’intègre également bien aux approches modernes de maîtrise des procédés. Une fois le type d’abrasif, la concentration de la suspension, la pression, la géométrie des buses et le temps de cycle validés, le procédé peut être répété avec une variation relativement faible entre opérateurs. C’est pourquoi il est courant dans les cellules de finition technique, et pas seulement dans les services de nettoyage général.
Du point de vue d’un acheteur industriel, les principaux avantages sont clairs : moins de poussières, un risque réduit d’incrustation des abrasifs sur les surfaces sensibles, une texture plus uniforme et une meilleure reproductibilité que de nombreuses opérations de sablage à sec effectuées manuellement. Ces avantages expliquent pourquoi le liquid honing est régulièrement évalué pour les pièces à forte valeur, lorsque les retouches ou l’irrégularité de surface coûtent cher.
Comment fonctionne le liquid honing ?
Le liquid honing fait circuler un mélange d’eau et d’abrasifs dans un système de sablage fermé, puis utilise de l’air comprimé pour projeter cette suspension vers la pièce à travers une ou plusieurs buses. Bien que le principe soit simple, les performances industrielles dépendent de la maîtrise de l’état de la suspension, de la stabilité de la pression, de la recirculation, du brouillard et de la manutention des pièces pendant le fonctionnement continu.
Préparation de la suspension et mise en suspension des abrasifs
Le procédé commence dans une cuve où l’eau et les abrasifs sont mélangés à une concentration définie. Cette concentration doit rester dans une plage de fonctionnement pratique : une quantité d’abrasifs trop faible réduit l’efficacité du traitement, tandis qu’une quantité excessive peut déstabiliser l’écoulement et accélérer l’usure. L’agitation ou la circulation maintient les abrasifs en suspension afin que le mélange envoyé aux buses reste régulier, de la première pièce à la dernière.
Le choix des abrasifs détermine une grande partie du résultat final. Les granulométries fines sont couramment utilisées pour l’affinage esthétique, la préparation des arêtes et les finitions mates uniformes. Des abrasifs plus grossiers ou plus durs peuvent être choisis pour un ébavurage plus énergique, l’élimination de la calamine ou l’activation de la surface avant une opération de revêtement en aval.
Accélération par air comprimé et impact du jet
Au niveau du pistolet ou de la buse, l’air comprimé accélère la suspension vers la surface ciblée. L’énergie d’impact dépend de la pression, du diamètre de la buse, de la distance de travail, de l’angle d’attaque, de la vitesse de balayage et de la distribution granulométrique des abrasifs. Cette combinaison détermine si le procédé produit une finition esthétique douce ou un ébavurage technique plus énergique.
Comme les grains abrasifs sont transportés dans l’eau, leur impact est amorti par rapport au sablage à sec. L’abrasif coupe ou martèle toujours la surface, mais l’attaque locale est généralement moins brutale. Ce comportement modéré explique en partie pourquoi le liquid honing est privilégié pour les pièces aux exigences dimensionnelles serrées ou aux zones visibles sensibles à la finition.
Récupération en circuit fermé et gestion des sédiments
Après l’impact, la suspension s’écoule vers la section de récupération de la machine. L’eau et les abrasifs réutilisables sont recirculés, tandis que les contaminants — fragments de bavures retirés, fines d’oxyde, boues et abrasifs usés — sont séparés par décantation et évacués par des dispositifs adaptés. Une bonne conception du système de récupération est essentielle à la qualité, car une suspension contaminée se comporte différemment même si la consigne de pression nominale n’a pas changé.
En production, la gestion des déchets n’est pas un simple enjeu de propreté. Si les boues s’accumulent ou si les fines usagées restent trop longtemps en circulation, le taux d’enlèvement de matière, l’aspect de la finition et la stabilité des recettes peuvent dériver. Les machines équipées d’une décantation automatique et d’une évacuation des déchets en un clic présentent donc un avantage pratique pour maintenir une production régulière sur de longues séries.
Extraction du brouillard et visibilité dans la cabine
Le liquid honing produit beaucoup moins de poussières libres que le sablage à sec, mais génère tout de même un brouillard d’eau dans l’enceinte. Ce brouillard doit être maîtrisé pour préserver la visibilité de l’opérateur, protéger les composants internes et garder l’environnement de travail plus propre. Les systèmes industriels comprennent généralement des équipements d’extraction et de gestion du brouillard, plutôt que de compter uniquement sur l’étanchéité de l’enceinte.
Stabilité de la pression et commande numérique
Pour les applications de précision, la pression maximale absolue importe moins que sa stabilité dans le temps. La régulation PID aide à maintenir un débit de suspension régulier à mesure que les tuyaux vieillissent, que l’état des abrasifs évolue ou que la demande du cycle change. Cette stabilité est particulièrement utile lorsque le rayon d’arête, l’aspect esthétique ou la régularité du prétraitement avant revêtement doivent rester dans une fenêtre de procédé étroite.
La commande par recettes est tout aussi importante. Une fois qu’un jeu de paramètres acceptable a été validé, son enregistrement dans l’IHM réduit les variations entre opérateurs et accélère les changements de série entre familles de pièces. C’est l’une des raisons pour lesquelles de nombreux utilisateurs considèrent la commande en boucle fermée de la suspension et la gestion des recettes comme des outils de qualité, et pas seulement comme des fonctions pratiques.
Avec le liquid honing, des résultats reproductibles reposent sur la maîtrise conjointe de la qualité de la suspension, de la pression, des mouvements et de la récupération, au sein d’un système intégré.
| Paramètre | Pratique industrielle type | Importance |
|---|---|---|
| Pression de travail | Généralement réglée à un niveau faible à moyen selon le matériau et la finition visée | Maîtrise l’énergie d’impact et l’intensité de l’enlèvement |
| Concentration de la suspension | Généralement maintenue dans une plage validée en masse ou en volume | Influe sur le taux d’enlèvement de matière, la densité de couverture et la régularité de la finition |
| Granulométrie des abrasifs | Les granulométries fines à moyennes sont courantes pour les travaux de précision | Influe sur la rugosité, l’arrondi des arêtes et la texture visuelle |
| Débit d’air requis | Dépend du diamètre et du nombre de buses ainsi que de la pression | Détermine le dimensionnement des utilités et la stabilité de l’alimentation |
| Taux de consommation des abrasifs | Varie selon la durabilité des abrasifs, la charge de contaminants et l’intensité du cycle | Détermine le coût des consommables et le risque de dérive du procédé |
| Distance de travail | Généralement fixée par la recette, le montage ou une trajectoire programmée | Modifie la couverture locale et son uniformité |
| Système de commande | Réglage manuel ou gestion des recettes par PLC/IHM | Favorise des réglages reproductibles et réduit les variations entre opérateurs |
| Méthode de récupération | Recirculation en circuit fermé avec décantation et extraction du brouillard | Maintient la qualité de la suspension et contribue à la propreté de l’exploitation |
Liquid honing, sablage à sec et autres méthodes
Le liquid honing est le plus souvent comparé au sablage à sec, car les deux procédés projettent des abrasifs par buses, mais leur comportement diffère dans la zone d’impact et dans l’environnement de l’usine. Le sablage à sec est souvent privilégié pour un nettoyage agressif, l’élimination rapide de la rouille ou la création d’un profil d’ancrage rugueux. Le liquid honing est plus souvent choisi lorsque la modification de surface doit être maîtrisée et que la réduction des poussières ou l’affinement de la finition est une priorité.
Il est également utile de comparer le liquid honing à des méthodes de finition voisines. Le grenaillage de précontrainte peut utiliser un matériel apparenté, mais son objectif principal est de maîtriser les contraintes de compression et les performances en fatigue, plutôt que d’assurer un nettoyage général ou une finition esthétique, comme le reflète la terminologie du procédé de grenaillage de précontrainte. La tribofinition, en revanche, convient très bien au lissage en volume de nombreuses petites pièces, mais n’offre pas toujours le ciblage local et la maîtrise propre à la géométrie qu’apporte un procédé humide projeté par buses.
| Critère d’évaluation | Liquid honing | Sablage à sec | Grenaillage de précontrainte | Tribofinition |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, texturation, préparation des arêtes et finition esthétique | Décapage rapide, décalaminage, création de rugosité et nettoyage général | Conditionnement des contraintes de surface et traitement lié à la fatigue | Lissage par lots, adoucissement des arêtes et finition en masse |
| Poussières en suspension | Peu de poussières libres grâce à la phase aqueuse | Élevées sans confinement poussé ni extraction efficace | Dépend du procédé et généralement davantage de la maîtrise de l’intensité que des poussières | Peu de poussières en suspension, mais la gestion des composés et des abrasifs reste nécessaire |
| Caractère de la surface | Finition fine, uniforme, mate ou satinée | Plus agressive et souvent plus rugueuse | Texture fonctionnelle de grenaillage | Lissage global au cours de cycles plus longs |
| Risque d’incrustation des abrasifs | Plus faible sur de nombreuses surfaces sensibles ou tendres | Plus élevé sur certains substrats tendres ou revêtus | Dépend des abrasifs et des spécifications | Risque généralement faible lié aux impacts des particules projetées |
| Sélectivité locale | Élevée grâce à la maîtrise de la trajectoire des buses et des montages | Élevée, mais avec une charge de gestion des poussières plus importante | Moyenne à élevée dans les cellules dédiées au grenaillage | Plus faible, car les pièces sont traitées de manière plus générale |
| Reproductibilité du procédé | Élevée avec une suspension stable et une pression maîtrisée | Peut dériver en cas de variation de l’alimentation ou de changement manuel des réglages | Élevée lorsque l’intensité et la couverture sont qualifiées | Bonne pour le traitement par lots, moins précise dans les zones localisées |
| Gestion environnementale | Gestion des déchets humides et des boues | Collecte des poussières et entretien des abrasifs secs | Maîtrise du procédé selon les spécifications | Gestion de l’usure des abrasifs et de l’évacuation des composés liquides |
Dans les opérations liées aux revêtements, le liquid honing peut également s’accorder avec les pratiques de préparation de surface de l’AMPP, car le procédé associe un nettoyage mécanique à un environnement de fonctionnement relativement maîtrisé. Cela ne le rend pas automatiquement supérieur dans tous les cas, mais explique pourquoi les ingénieurs l’évaluent lorsqu’ils recherchent un prétraitement régulier de pièces de précision ou visibles, plutôt que la vitesse maximale de décapage.
Spécifications clés à évaluer avant l’achat
La spécification d’une machine de liquid honing doit partir du résultat de procédé requis, et non des arguments mis en avant dans une brochure. Les acheteurs doivent déterminer si l’objectif réel est la préparation des arêtes, l’ébavurage sélectif, l’élimination des oxydes, la texturation esthétique, le dépolissage, le grenaillage ou le prétraitement avant peinture ou revêtement. Chacune de ces tâches impose des exigences différentes en matière de stabilité de pression, de maîtrise des abrasifs, de mouvement des buses et de manutention des pièces.
Plage de pression et stabilité de l’alimentation
La plage de pression compte, mais la stabilité de l’alimentation compte davantage. Une machine capable de maintenir une plage de pression validée pendant de longs postes de travail sera généralement plus performante qu’une machine qui ne met en avant qu’une pression maximale plus élevée. Une alimentation régulière favorise une rugosité, un rayon d’arête, un seuil d’ébavurage et un aspect visuel prévisibles.
Conception du circuit de suspension et compatibilité des abrasifs
Le circuit de suspension doit maintenir les abrasifs en suspension, limiter les zones mortes et permettre l’évacuation pratique des fines et des contaminants. Les acheteurs devraient demander comment le système gère la décantation, la recirculation, l’évacuation des boues et le réapprovisionnement en abrasifs. La machine doit également être compatible avec les granulométries nécessaires aux substrats et aux classes de finition visés.
Commande des mouvements et précision de positionnement des buses
Lorsque le procédé dépend d’un angle d’attaque et d’une distance de travail précis, le mouvement servo-commandé devient une spécification centrale. Lorsqu’une liaison servo-commandée sur les axes X/Y/Z est proposée, il faut vérifier la précision de positionnement et la reproductibilité du procédé pour la préparation maîtrisée des arêtes, les fenêtres de tolérance étroites et les pièces multifaces à géométrie complexe.
Débit, temps de cycle et logique de chargement
La production réelle doit être mesurée en pièces conformes par équipe, et non en minutes de sablage nominales. Le chargement des pièces, leur montage et leur égouttage, le rappel des recettes, le déchargement et l’inspection influent tous sur le débit. Dans de nombreuses usines, le temps de changement de série et l’ergonomie du chargement ont autant d’effet sur la productivité que la puissance des buses.
Espace de travail dans la cabine et encombrement dans l’usine
L’espace de travail utile à l’intérieur de la machine compte davantage que ses seules dimensions extérieures. Les acheteurs devraient vérifier le dégagement nécessaire pour les pièces, l’encombrement des montages, l’accès de maintenance ainsi que le cheminement des utilités, du drainage et de l’extraction. Les pièces en plaque, les longues barres et les composants tridimensionnels difficiles à manipuler exigent souvent une géométrie de machine adaptée à l’application plutôt qu’une cabine standard.
IHM, gestion des recettes et contrôle des autorisations
Le stockage des recettes est essentiel lorsque plusieurs familles de pièces partagent une machine. Une commande par IHM avec gestion des autorisations protège les réglages validés et réduit le risque de modifications incontrôlées par essais successifs dans l’atelier. Pour les cellules de finition technique, cela contribue directement à réduire les rebuts et à assurer une maîtrise traçable du procédé.
Extraction du brouillard, gestion des abrasifs usagés et sécurité
Même si le liquid honing réduit les poussières, il génère tout de même du brouillard, des boues et des fines abrasives usagées. Les acheteurs devraient examiner les performances d’extraction, la visibilité dans la cabine, l’évacuation des sédiments, l’accès au nettoyage, les interverrouillages, les arrêts d’urgence et les protections des utilités. Ces caractéristiques influent sur l’utilisation quotidienne, la disponibilité et la main-d’œuvre de maintenance autant que sur la conformité.
Applications dans différents secteurs
Le liquid honing est utilisé dans de nombreux secteurs, car il peut être réglé pour des résultats fonctionnels comme esthétiques. Une même famille de procédés peut préparer une arête d’outil de coupe avant revêtement, ébavurer une pièce usinée en acier inoxydable, éliminer la calamine d’une barre ou produire une finition mate uniforme sur le boîtier visible d’un appareil grand public. Ces applications ont en commun le besoin d’une modification de surface maîtrisée plutôt que d’une action agressive incontrôlée.
La fabrication d’outils en est l’un des exemples les plus évidents. Les fabricants qui pratiquent la préparation des arêtes des outils de coupe font souvent appel au liquid honing lorsqu’ils ont besoin d’une maîtrise reproductible du facteur K, d’une préparation uniforme des arêtes et d’une finition adaptée à un revêtement ultérieur. Dans la métallurgie générale, l’ébavurage des pièces métalliques constitue un choix naturel, car le flux de suspension peut éliminer les bavures fragiles tout en préservant plus uniformément la surface environnante que de nombreuses méthodes manuelles à sec.
Le prétraitement constitue une autre grande catégorie. Les pièces destinées à la peinture ou à des couches de conversion peuvent bénéficier du sablage humide de prétraitement avant revêtement lorsque l’objectif est une propreté uniforme et un état de surface maîtrisé avant la finition en aval. D’autres secteurs utilisent le liquid honing pour le post-traitement de pièces métalliques issues de la fabrication additive, le grenaillage fonctionnel, le dépolissage du verre et l’amélioration esthétique de produits 3C lorsque le toucher et l’uniformité visuelle comptent.
| Type d’application | Secteur cible | Pièce type | Avantage apporté par le procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et état prêt pour le revêtement |
| Ébavurage de pièces métalliques | Usinage de précision, équipement automobile et métallurgie générale | Corps de vannes, supports et boîtiers | Ébavurage sélectif avec une qualité de surface reproductible |
| Élimination de la calamine sur les pièces forgées | Forge et transformation de l’acier | Barres, arbres et ébauches forgées | Surface plus propre pour l’inspection et la finition ultérieure |
| Prétraitement avant revêtement | Fabrication, électroménager et chaînes d’approvisionnement des revêtements | Composants en acier et en aluminium | Propreté plus uniforme et adhérence plus régulière |
| Post-traitement de pièces AM | Fabrication additive | Pièces fonctionnelles métalliques imprimées en 3D | Élimination des particules adhérentes et amélioration de l’aspect |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques automobiles et industriels | Pièces métalliques sollicitées | Conditionnement fonctionnel de la surface externe |
| Dépolissage du verre | Transformation du verre et produits d’affichage | Panneaux, capots et éléments décoratifs en verre | Texture mate uniforme et régularité visuelle |
| Finition d’appareils 3C | Électronique grand public | Cadres, boîtiers, capots et coques | Lissé esthétique maîtrisé et finition agréable au toucher |
Guide de sélection des équipements
Le choix de l’équipement de liquid honing nécessite d’adapter l’architecture de la machine au mode de production réel. Certains utilisateurs ont besoin de flexibilité pour développer des échantillons et changer fréquemment de recette. D’autres recherchent un débit stable pour une seule famille de pièces, auquel cas le taux d’utilisation de la cabine, la reproductibilité des montages et l’accès de maintenance comptent davantage que la polyvalence générale.
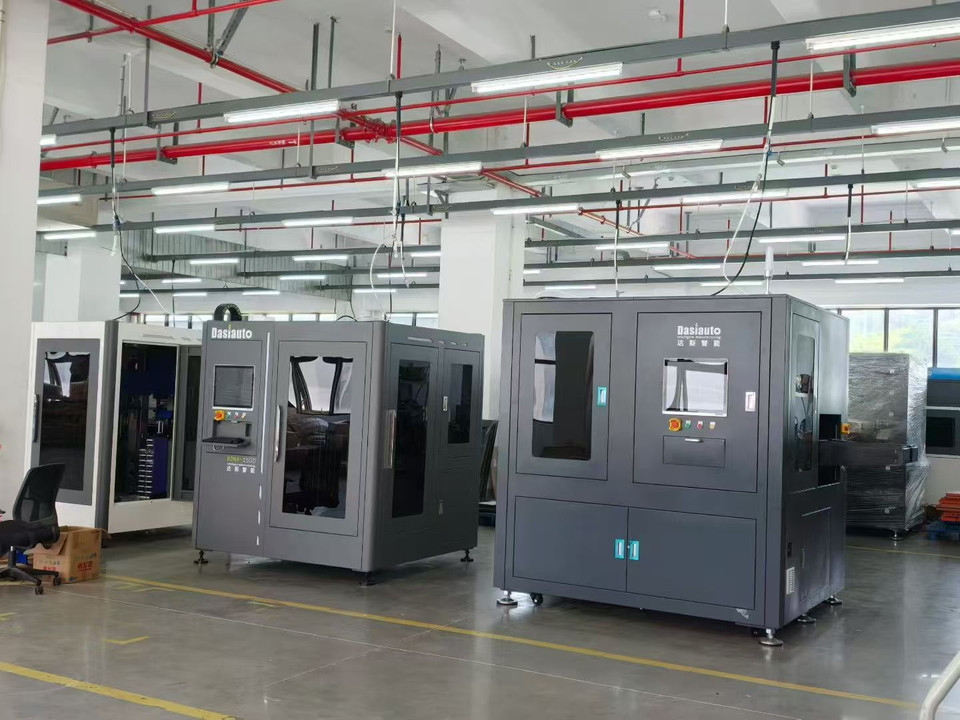
Une approche utile consiste à comparer les équipements par niveau de configuration plutôt qu’à se limiter à une seule spécification mise en avant. En pratique, les systèmes de liquid honing vont des cellules destinées au développement aux cabines standard de traitement par lots, puis aux machines spécifiques pour les pièces plates, les barres rondes ou les composants complexes à plusieurs axes. Le bon choix dépend de l’importance accordée à la précision, au débit, à la portée géométrique ou à la validation rapide.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible de R&D à l’échelle du laboratoire | Essais sur échantillons et développement du procédé | Pièces variées de petite et moyenne taille | Élevé | Études de faisabilité, développement de procédés et finition de précision en petites séries |
| Cabine manuelle standard | Traitement technique à faible volume | Petites pièces | Moyen | Réparations, travaux pilotes et finition sur mesure |
| Cabine de traitement par lots à chambre unique | Production courante par lots | Pièces de petite et moyenne taille | Moyen à élevé | Ébavurage répétitif, préparation des arêtes et finition esthétique |
| Machine dédiée au traitement unitaire | Flux stable pièce par pièce | Pièces individuelles de petite et moyenne taille | Élevé | Familles de pièces définies nécessitant des cycles réguliers |
| Système de production à double chambre | Travaux répétitifs à débit plus élevé | Pièces de petite et moyenne taille | Moyen | Séquences alternant chargement et sablage |
| Système servo multiaxe pour pièces complexes | Traitement de précision des géométries complexes | Composants 3D complexes | Élevé | Pièces multifaces et zones sensibles à la géométrie |
| Machine à grand espace de travail pour pièces en plaque | Traitement de surfaces étendues | Pièces plates ou en forme de plaque | Moyen | Panneaux, plaques et texturation uniforme |
| Système continu pour barres rondes | Traitement de produits longs | Tiges, arbres et barres | Moyen | Décalaminage et conditionnement de pièces cylindriques |
Pour la validation d’échantillons et le développement flexible du procédé, la cellule de sablage humide R&D RB-6 convient aux programmes de pièces mixtes qui nécessitent des essais fréquents. Pour la production courante par lots, une cabine de traitement par lots à chambre unique est plus adaptée lorsque l’objectif est un traitement quotidien reproductible. Lorsque le débit est prioritaire, un système de production à double chambre peut permettre d’alterner chargement et sablage en réduisant les temps d’inactivité entre les cycles.
Coût, délai et considérations de ROI
Le coût d’un système de liquid honing dépend beaucoup plus du niveau de configuration que du seul nom du procédé. Une cabine de base à commandes manuelles et à système de récupération simple présente une structure de coût très différente de celle d’une cellule servo-commandée, gérée par recettes, avec montages sur mesure, extraction avancée du brouillard et traitement automatisé des boues. Les acheteurs devraient donc se concentrer sur le coût total par pièce conforme plutôt que sur le seul prix initial de la machine.
L’automatisation est souvent le principal facteur du coût d’investissement. Les axes servo, la logique PLC, le stockage des recettes dans l’IHM, la gestion des autorisations, les buses spéciales et la manutention personnalisée ajoutent du contenu d’ingénierie. La taille de la cabine, les protections contre l’usure, le choix des pompes, la conception du système de récupération et les performances d’extraction influent également sur le coût, car ils déterminent l’étendue de la fabrication et les besoins de maintenance à long terme.
Le délai doit être présenté comme indicatif, et non absolu. Les machines standard passent généralement plus rapidement par les étapes de conception et de fabrication que les cellules hautement personnalisées pour une famille de géométries ou une ligne de prétraitement intégrée. L’approbation du procédé, la validation des montages et les essais sur échantillons peuvent prolonger le délai, en particulier lorsque le critère d’acceptation ne porte pas seulement sur la rugosité, mais aussi sur le profil des arêtes, l’aspect esthétique ou les performances du revêtement en aval.
Le ROI provient généralement d’une combinaison de réduction de la main-d’œuvre, de meilleure stabilité de qualité et de diminution des pertes en aval. Pour l’ébavurage, le liquid honing peut réduire les heures de finition manuelle et améliorer la régularité. Pour la préparation des arêtes, il peut assurer un état d’arête plus reproductible avant revêtement. Pour le prétraitement, il peut stabiliser la propreté de surface et réduire le risque de défauts ultérieurs de revêtement ou de collage.
Les retours les plus importants apparaissent souvent lorsque la valeur des pièces est élevée et que les retouches coûtent cher. Si une usine perd de la marge à cause de rebuts esthétiques, de problèmes d’assemblage liés aux bavures, d’une finition de surface instable ou d’une préparation irrégulière des arêtes, le liquid honing peut être rentable même s’il ne s’agit pas du procédé le plus agressif en enlèvement de matière. Cette approche concorde avec les recommandations plus générales du NIST, qui soulignent le rôle de la reproductibilité, de la validation, de la rigueur des mesures et de la réduction des variations dans l’amélioration de l’efficacité de fabrication.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé aident à évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie de l’équipement peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto accompagne l’installation, la formation des opérateurs et le soutien technique continu tout au long du flux de production.
FAQ
Existe-t-il une quantité minimale de commande pour une machine de liquid honing ?
L’achat d’un équipement industriel se fait généralement dans le cadre d’un projet plutôt que selon une quantité minimale de commande classique. En pratique, la quantité minimale est le plus souvent d’une machine, mais le niveau de configuration, les montages et l’étendue du développement du procédé varient selon l’application.
Les acheteurs devraient-ils envoyer des pièces pour des essais avant de passer commande ?
Oui, dans la plupart des cas, des essais sont recommandés. Ils permettent de confirmer la granulométrie des abrasifs, la plage de pression, le temps de cycle, la finition réalisable et la capacité du procédé à répondre aux objectifs fonctionnels et esthétiques sur le substrat et la géométrie réels.
Un système de liquid honing peut-il être personnalisé pour une famille de pièces particulière ?
Oui. De nombreux systèmes industriels sont configurés autour d’un type de pièce, d’une méthode de chargement ou d’une classe de géométrie afin d’améliorer la stabilité du cycle et de réduire les erreurs de changement de série. La personnalisation concerne généralement les buses, les montages, les trajectoires de mouvement, les dimensions de la cabine et la logique de récupération.
Que comprennent généralement l’installation et la mise en service ?
Le périmètre habituel comprend le positionnement de la machine, les conseils de raccordement aux utilités, les contrôles de démarrage, la vérification des paramètres et la confirmation d’une production d’essai. Pour les systèmes automatisés, la mise en service peut également couvrir la configuration des recettes, la vérification des interverrouillages et les niveaux d’autorisation des opérateurs.
Quelle formation opérateur est généralement nécessaire ?
La formation porte généralement sur la préparation de la suspension, la sélection des recettes, l’inspection de l’usure des buses, l’évacuation des sédiments, les contrôles quotidiens et le dépannage de base. Les machines plus automatisées nécessitent également une formation à la navigation dans l’IHM, à la gestion des alarmes et à la préservation des paramètres de procédé validés.
Quel service après-vente est le plus important pour assurer la stabilité du liquid honing à long terme ?
Les aspects les plus importants sont la disponibilité des pièces de rechange, le réapprovisionnement en abrasifs compatibles, la réactivité du dépannage et l’optimisation continue du procédé lorsque les résultats commencent à dériver. Une production stable à long terme dépend de consommables réguliers, d’une maintenance rigoureuse et d’un soutien technique capable de rétablir rapidement la fenêtre de procédé validée.