Respuesta rápida
Una máquina compacta de chorreado húmedo suele ser la opción adecuada cuando una fábrica necesita un tratamiento superficial preciso en poco espacio y sin renunciar al control del proceso. Resulta especialmente eficaz para el desbarbado, el redondeo de aristas, la creación de texturas estéticas, las piezas de fabricación aditiva y el pretratamiento para recubrimientos, porque la suspensión acuosa reduce el polvo en suspensión y ayuda a obtener un acabado más uniforme que muchos procesos en seco. Para la mayoría de los compradores, su principal ventaja no es el rendimiento máximo, sino un acabado estable y repetible en talleres, salas de herramientas, laboratorios y células de producción pequeñas.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo con agua mediante suspensión y aire comprimido |
| Presión de trabajo | Normalmente baja o moderada, ajustada al material de la pieza y al acabado previsto |
| Espacio ocupado | Menor que el de muchos sistemas de producción a gran escala; adecuada para células compactas |
| Comportamiento del polvo | Menos polvo en suspensión que con el chorreado en seco, porque el agua retiene las partículas finas |
| Usos habituales | Desbarbado de precisión, redondeo de aristas, acabado mate y pretratamiento para recubrimientos |
| Plazo habitual del proyecto | Suele ser más corto en unidades compactas estándar y más largo si se requieren utillajes personalizados o sistemas de movimiento |
Qué es una máquina compacta de chorreado húmedo
Una máquina compacta de chorreado húmedo es un sistema cerrado de tratamiento superficial abrasivo que utiliza agua, medios abrasivos y aire comprimido para limpiar, texturizar, desbarbar o refinar la superficie de una pieza ocupando poco espacio. Dentro de la familia más amplia de procesos de chorreado húmedo, chorreado con suspensión y vapor blasting, la versión compacta se caracteriza por su reducido espacio de instalación y su idoneidad para trabajos técnicos en los que el control importa más que el volumen procesado.
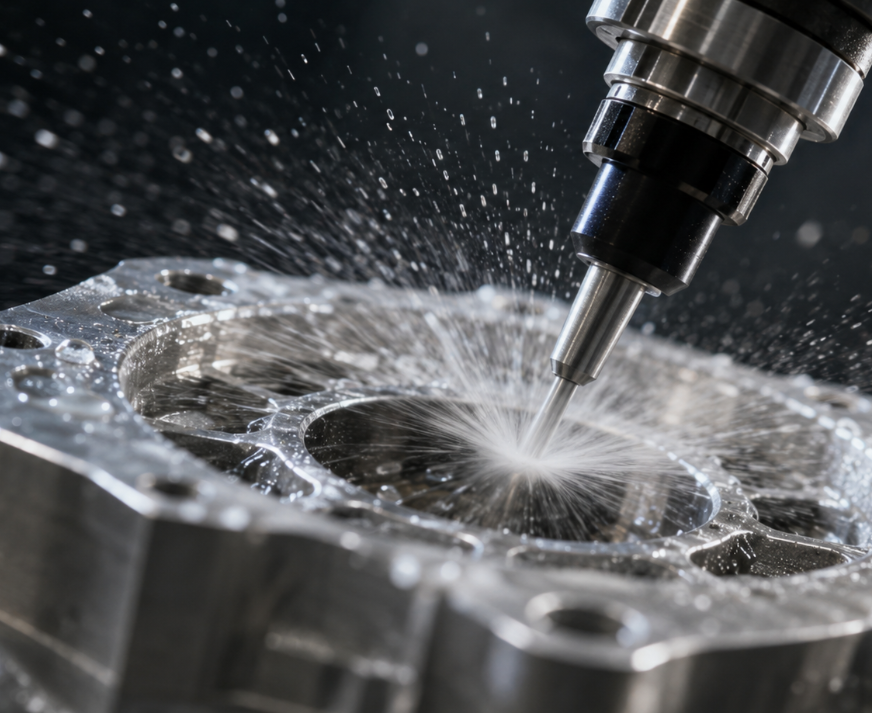
La máquina mantiene partículas abrasivas en suspensión en agua y acelera la mezcla a través de una boquilla para proyectarla sobre la pieza. Como los medios inciden sobre la superficie en una fase acuosa, el proceso suele comportarse de forma distinta al chorreado en seco. En muchas piezas produce una textura visual más fina, mayor uniformidad del acabado y menos polvo en suspensión en la zona de trabajo.
Que sea compacta no significa necesariamente que sea para trabajos ligeros. En la industria, una máquina compacta de chorreado húmedo puede utilizarse en la fabricación de herramientas, líneas de prototipos, acabado de componentes médicos, carcasas electrónicas, piezas metálicas de fabricación aditiva o áreas de apoyo al mecanizado de precisión. Su menor tamaño simplemente permite instalarla en distribuciones de producción más reducidas, laboratorios, células de ingeniería u operaciones de lotes pequeños.
Desde el punto de vista de la familia de procesos, pertenece al chorreado abrasivo descrito en términos generales en la terminología del chorreado abrasivo. Lo que la distingue de la limpieza abrasiva en seco es el uso de una suspensión. El agua cambia la forma en que las partículas impactan contra la superficie, ayuda a reducir el polvo y puede disminuir el riesgo de un arranque excesivo en geometrías delicadas.
Para muchos compradores, las ventajas más relevantes son prácticas. La primera es la flexibilidad de proceso en un formato compacto: una misma máquina puede realizar pruebas, series cortas y procesar varios tipos de piezas cambiando el utillaje. La segunda es la menor carga de limpieza y orden frente al chorreado en seco en talleres cerrados. La tercera es la uniformidad del acabado, sobre todo cuando se busca una superficie mate estética, una arista de herramienta controlada o la eliminación selectiva de rebabas sin cambios dimensionales importantes.
Una máquina compacta de chorreado húmedo también puede ser manual, semiautomática o controlar el movimiento. Algunas son cabinas sencillas. Otras incluyen mesas giratorias, trayectorias de boquilla programables o ejes X/Y/Z servoaccionados para obtener acabados repetibles. Esto importa porque los equipos compactos se eligen no solo para ahorrar espacio, sino también para situar el tratamiento superficial de precisión cerca del mecanizado previo, la inspección o el montaje.
En otras palabras, el carácter «compacto» es tanto operativo como dimensional. Significa que el sistema resulta más fácil de integrar en una fábrica existente, asignar a una aplicación específica y justificar cuando el rendimiento es moderado, pero la repetibilidad del proceso sigue siendo importante.
Cómo funciona una máquina compacta de chorreado húmedo
Una máquina compacta de chorreado húmedo mezcla medios abrasivos con agua, hace circular la suspensión por un circuito de suministro controlado, la acelera con aire comprimido y recupera la mezcla usada dentro de una cabina cerrada para reutilizarla y separar los residuos. Los principios físicos son similares a los de los sistemas de chorreado húmedo de mayor tamaño, pero las máquinas compactas se optimizan para espacios más reducidos, piezas de menor tamaño y menor alcance del operario.
Sistema de suspensión y medios abrasivos
El proceso comienza en un depósito de suspensión o sumidero, donde se mezclan agua y abrasivo. El abrasivo puede elegirse según la dureza del material, la sensibilidad de los elementos, el acabado deseado y el coste previsto. Si la concentración de la suspensión varía demasiado, el proceso pierde uniformidad; por ello, el diseño del depósito, la selección de la bomba y el patrón de circulación son importantes incluso en máquinas pequeñas.
Una suspensión uniforme es especialmente importante en equipos compactos, porque los depósitos pequeños pueden ser más sensibles a la acumulación de contaminación y a los cambios de concentración durante ciclos repetidos. Una unidad bien diseñada mantiene una distribución de abrasivo útil durante el chorreado, en lugar de permitir que sedimente rápidamente entre pasadas.
Aceleración con aire comprimido y acción de la boquilla
La suspensión llega a la pistola de chorreado y se combina con aire comprimido, que acelera las partículas hacia la pieza. El efecto superficial real depende del valor de presión configurado, el diámetro de la boquilla, la distancia de separación, el ángulo de impacto, el tamaño del medio y el tiempo de exposición. En equipos compactos, unas distancias internas más cortas pueden facilitar el control del operario, pero también hacen más importantes la visibilidad y la gestión de la niebla.
En el acabado de precisión, rara vez se busca la máxima agresividad. El operario o el sistema de control ajusta la energía para que el chorro elimine rebabas, modifique la textura o refine una arista sin dañar las superficies adyacentes. Por eso, incluso una cabina pequeña se beneficia de un control de presión estable y una colocación rigurosa de las boquillas.
Recuperación en circuito cerrado, sedimentación y control de niebla
Tras impactar contra la pieza, la suspensión vuelve a la zona de recuperación. Los medios reutilizables recirculan, mientras que las partículas finas, el abrasivo fracturado y los contaminantes retirados se separan gradualmente por sedimentación o mediante etapas específicas de eliminación de residuos. Este sistema de recuperación de la suspensión en circuito cerrado reduce la pérdida de medios, favorece la repetibilidad y mantiene la viabilidad económica de la máquina compacta para el uso técnico habitual.
El agua reduce el polvo seco, pero los sistemas húmedos siguen generando niebla y humedad en suspensión dentro de la cabina. Por eso, una máquina compacta necesita extracción y gestión del flujo de aire interior para mantener la visibilidad y reducir el arrastre de agua. Una visibilidad deficiente alarga el ciclo y hace menos uniforme la técnica del operario.
Control de presión PID y gestión de recetas
Una máquina compacta de chorreado húmedo resulta mucho más útil cuando puede mantener una condición de chorreado objetivo, en lugar de limitarse a permitir ajustes manuales aproximados. El control de presión PID ayuda a mantener estable el suministro de suspensión, algo importante cuando se debe procesar la misma pieza repetidamente con variaciones mínimas. El almacenamiento de recetas en una HMI añade otra capa de control al conservar los ajustes de presión, el tiempo de chorreado, los parámetros de movimiento y los avisos de mantenimiento.
En el chorreado húmedo compacto, reducir el espacio ocupado solo aporta valor si se conserva la estabilidad del proceso.
Durante la evaluación técnica suelen revisarse los siguientes parámetros:
| Parámetro del proceso | Intervalo o práctica habitual | Por qué importa |
|---|---|---|
| Presión de trabajo | Normalmente se ajusta entre niveles suaves y moderados según el sustrato | Controla la velocidad de eliminación, el efecto sobre las aristas y la textura superficial |
| Concentración de la suspensión | Se mantiene dentro de un intervalo definido en la receta, a menudo mediante una proporción en peso o volumen | Afecta a la uniformidad del acabado, la agresividad y la repetibilidad |
| Tamaño de partícula abrasiva | En aplicaciones compactas de precisión son habituales los grados finos o medios | Influye en la tendencia de Ra, la eliminación de rebabas y el aspecto estético |
| Demanda de caudal de aire | Se dimensiona según el diámetro de la boquilla y el ciclo de trabajo de la máquina | Evita pérdidas de presión y un comportamiento inestable del chorreado |
| Tasa de consumo de medios | Depende del tipo de abrasivo, la carga de contaminación y la eficiencia de reciclaje | Determina el coste de consumibles y la frecuencia del mantenimiento |
| Sistema de control | Habitualmente PLC/HMI con control por retroalimentación y recetas almacenadas | Mejora la trazabilidad y la repetibilidad del funcionamiento |
Máquina compacta de chorreado húmedo frente al chorreado en seco y otros métodos
Una máquina compacta de chorreado húmedo suele compararse con el chorreado en seco, el granallado de pretensado y el acabado vibratorio porque los cuatro métodos pueden modificar la superficie de una pieza, aunque lo hacen de distintas maneras y con diferentes objetivos de producción. La comparación adecuada no consiste en determinar qué tecnología es superior en todos los casos, sino cuál se ajusta al acabado requerido, las limitaciones de espacio y las necesidades de control del proceso.
El chorreado en seco sigue siendo útil para la limpieza agresiva, la eliminación de óxido y el rugosizado cuando ya existe un sistema eficaz de recogida de polvo y el margen de acabado es amplio. Sin embargo, en células pequeñas, la carga de polvo, la visibilidad y el tiempo de limpieza pueden convertirse en limitaciones. El chorreado húmedo suele ser más adecuado cuando la calidad estética, la integridad de las aristas o el ajuste preciso del proceso importan más que un ataque superficial intenso.
El granallado de pretensado tiene otro objetivo principal: se utiliza sobre todo para introducir tensiones de compresión beneficiosas, no para obtener un acabado mate decorativo ni eliminar rebabas. Puedes consultar información general sobre esta diferencia en las definiciones del granallado de pretensado. El acabado vibratorio, en cambio, es eficaz para alisar lotes y suavizar aristas de forma general, pero es menos selectivo cuando solo debe tratarse un elemento o una cara.
Desde el punto de vista ambiental y operativo, el chorreado húmedo también puede ser apropiado para preparar superficies destinadas a recubrimientos, ya que combina la acción abrasiva con menos polvo en suspensión. Los recursos de AMPP sobre preparación de superficies ofrecen un contexto más amplio sobre cómo influye el estado superficial en el rendimiento posterior del recubrimiento.
| Criterio de evaluación | Chorreado húmedo compacto | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Generación de polvo en suspensión | Baja frente al chorreado en seco porque el agua retiene las partículas finas | Alta, salvo que la recogida sea muy eficaz | Moderada, según la cabina y la manipulación de medios | Poco polvo externo, pero requiere gestionar compuestos y medios |
| Control del acabado superficial | Alto para obtener acabados mate uniformes, desbarbar y ajustar la textura con precisión | De moderado a alto; suele ser más agresivo | No está pensado principalmente para ajustar acabados estéticos | Bueno para el alisado general, menos eficaz para el tratamiento local selectivo |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles por el efecto de la película de agua | Mayor en algunos materiales blandos o recubiertos | Depende de la combinación de medio y sustrato | Mecanismo distinto; normalmente no se evalúa de esta forma |
| Selectividad de los elementos | Alta con orientación de boquilla, máscaras o utillajes | Alta, pero más dependiente del operario en trabajos manuales | Alta en zonas definidas de granallado de pretensado | Limitada para tratamientos locales aislados |
| Repetibilidad | Alta cuando se controlan la presión y la suspensión | Variable en trabajos manuales; mayor con automatización | Alta en procesos cualificados de granallado de pretensado | De moderada a alta en lotes estables |
| Caso de uso más adecuado | Desbarbado de precisión, preparación de aristas y células compactas de acabado | Limpieza intensa, eliminación de óxido y rugosizado | Mejora de la resistencia a la fatiga y control de tensiones residuales | Alisado por lotes y acabado en masa |
Especificaciones clave que debes evaluar antes de comprar
La selección de una máquina compacta de chorreado húmedo empieza con una pregunta práctica: ¿se destinará a acabados técnicos ocasionales, a producción diaria específica o a servir de puente entre el desarrollo y la automatización completa? La respuesta condiciona desde el tamaño de la cámara hasta la arquitectura de control de la suspensión.
Estabilidad de presión y uniformidad superficial
La presión máxima importa menos que su estabilidad. Una máquina cuya presión se desvía durante el ciclo puede producir resultados visiblemente distintos entre la primera y la quinta pieza. Por tanto, pregunta cómo se mide la presión, cómo corrige el controlador las desviaciones y si el valor mostrado refleja las condiciones reales de chorreado o solo la alimentación de aire.
La concentración de la suspensión merece la misma atención. En una cabina compacta, el volumen de proceso es menor, por lo que la contaminación y la sedimentación pueden influir antes en el comportamiento. El proveedor debe explicar cómo mantiene la máquina la suspensión, cómo controlan los operarios su estado y cómo se ajustan los medios o los residuos durante el uso habitual.
Espacio compacto frente a espacio de trabajo útil
Un tamaño exterior reducido solo resulta ventajoso si el espacio de trabajo interior permite alojar la pieza real, acceder al utillaje y mover las boquillas. Algunos compradores se centran demasiado en ahorrar espacio en el suelo y pasan por alto el alcance dentro de la cabina, la ergonomía del operario y la visibilidad a través de la ventana. Si la máquina queda demasiado justa para la pieza, se resienten el tiempo de ciclo y la uniformidad.
La evaluación del espacio ocupado también debe contemplar el espacio libre para el mantenimiento. Las bombas, boquillas, ventanas, mangueras y puntos de retirada de sedimentos necesitan acceso. Una máquina que encaja perfectamente en una esquina, pero a la que no se puede dar servicio con facilidad, puede generar paradas evitables.
Precisión de movimiento, HMI y control de recetas
Para trabajos que exigen mucha repetibilidad, el control del movimiento puede importar tanto como la potencia de chorreado. Los ejes servoaccionados, las trayectorias fijas de boquilla, los utillajes giratorios o la carga asistida por robot pueden reducir la variación del operario y hacer que la máquina compacta resulte más adecuada para una producción cualificada. Esto cobra importancia cuando se busca preparar aristas, desbarbar de forma selectiva o conseguir una textura estética con tolerancias estrictas.
Si se proponen ejes X/Y/Z servoaccionados y gestión de recetas HMI con permisos jerárquicos, confirma la configuración suministrada y verifica su rendimiento. En la práctica, pregunta cómo se traducen esas funciones en la repetibilidad real entre piezas, teniendo en cuenta las tolerancias del utillaje, el desgaste de las boquillas y el estado del abrasivo.
Servicios, gestión de residuos y seguridad
Una máquina compacta de chorreado húmedo también requiere una revisión rigurosa de los servicios. Antes de planificar la instalación, comprueba la demanda de aire comprimido, los requisitos eléctricos, la gestión del agua, el drenaje y la extracción de niebla. Las máquinas compactas suelen situarse cerca de zonas de mecanizado o inspección, por lo que importan el ruido, la contención de salpicaduras y la limpieza durante el mantenimiento.
Las funciones de seguridad deben incluir la integridad de la cabina, la protección de la ventana, el acceso a la parada de emergencia, el sellado de guantes o puertas cuando corresponda y la descarga controlada de residuos. La sedimentación automática y la fácil retirada de lodos tienen más valor del que puede parecer en un presupuesto, porque la facilidad de mantenimiento influye mucho en que el proceso se mantenga uniforme con el tiempo.
Una lista útil para la compra incluye los siguientes puntos:
- Define el material y la geometría de la pieza y el objetivo exacto de acabado antes de comparar modelos.
- Ajusta el espacio útil de la cámara a la pieza real más grande y al espacio necesario para el utillaje.
- Confirma el método de control de presión, no solo el intervalo nominal.
- Revisa la circulación y agitación de la suspensión y la gestión de la contaminación.
- Comprueba si la HMI puede guardar recetas para distintas familias de piezas.
- Evalúa la visibilidad del operario, la iluminación interior y el rendimiento de la extracción de niebla.
- Pregunta con qué frecuencia suelen sustituirse las piezas de desgaste con el grado de medios previsto.
- Verifica la demanda de aire comprimido, la carga eléctrica y los requisitos de drenaje o gestión del agua.
- Revisa la descarga del abrasivo usado y las necesidades diarias de limpieza y orden.
- Decide si es probable ampliar la producción a una línea en el futuro y elige los controles en consecuencia.
Aplicaciones en distintos sectores
Las máquinas compactas de chorreado húmedo se utilizan en muchos sectores porque numerosas piezas modernas requieren un tratamiento superficial local y repetible, pero no necesitan el espacio ni el rendimiento de una línea de chorreado a gran escala. Son especialmente útiles cuando las piezas son pequeñas o medianas, la calidad del acabado es visible o funcional y el espacio del taller es limitado.
La fabricación de herramientas es un ejemplo destacado. El redondeo controlado de aristas de herramientas de corte suele requerir una acción abrasiva estable sobre plaquitas, brocas y fresas para preparar la arista de corte sin redondearla de forma descontrolada. El chorreado húmedo compacto encaja bien porque el tamaño de las piezas es manejable y el beneficio del proceso depende de la repetibilidad, no de una cabina de gran volumen.
Las piezas metálicas de precisión constituyen otra área importante de aplicación. El desbarbado selectivo de piezas metálicas puede evaluarse o realizarse en equipos compactos cuando los elementos delicados, los orificios que se cruzan o las superficies mecanizadas de alto coste hacen que el desbarbado manual sea irregular o lento. El proceso húmedo cerrado también resulta atractivo cuando la célula de acabado se encuentra cerca del mecanizado CNC.
Los trabajos relacionados con recubrimientos también son adecuados. En soportes, carcasas y componentes fabricados, el pretratamiento mediante chorreado húmedo para recubrimientos puede crear una superficie más limpia y uniforme antes de las etapas posteriores de pintura o recubrimiento de conversión. En algunas fábricas se utilizan equipos compactos para validar la ventana de tratamiento superficial antes de justificar una línea integrada de pretratamiento de mayor tamaño.
El proceso también se aplica a la fabricación aditiva, el acondicionamiento superficial por granallado de pretensado, el mateado del vidrio y el acabado estético de productos 3C. Aunque estas aplicaciones son muy distintas, comparten un requisito: obtener un efecto superficial controlado en un espacio cerrado.
| Tipo de aplicación | Sector de aplicación | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas | Herramientas de corte de carburo | Plaquitas, brocas y fresas | Preparación controlada de las aristas y estado más uniforme de la arista de corte |
| Eliminación de rebabas | Mecanizado de precisión y estampación | Piezas metálicas pequeñas mecanizadas o estampadas | Desbarbado selectivo con menos variación manual |
| Eliminación de cascarilla | Forja y procesamiento del acero | Piezas forjadas, componentes tratados térmicamente y secciones de barras | Limpieza de óxido y preparación superficial más uniformes |
| Pretratamiento antes del recubrimiento | Automoción, componentes industriales y suministro para electrodomésticos | Soportes, carcasas y piezas fabricadas | Sustrato más limpio y mayor uniformidad antes del recubrimiento |
| Posprocesado de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Alisado superficial y eliminación de polvo o residuos en geometrías complejas |
| Granallado de pretensado suave / acondicionamiento | Ingeniería general | Componentes metálicos funcionales | Efecto superficial controlado cuando se prefiere un impacto más suave |
| Mateado del vidrio | Procesamiento de vidrio | Paneles decorativos y piezas técnicas pequeñas de vidrio | Aspecto mate uniforme con menos polvo |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica | Marcos, carcasas y envolventes | Control preciso de la textura y uniformidad estética |
Guía para seleccionar equipos
Una máquina compacta de chorreado húmedo suele ser el primer paso de una estrategia de equipos más amplia, no el definitivo. Los compradores pueden empezar por una unidad compacta porque el espacio en planta es reducido, el volumen de piezas es moderado o la aplicación aún requiere ajustes de proceso. Por tanto, la mejor elección depende tanto de la carga de trabajo actual como de la posible vía de ampliación.
Adapta el chorreado húmedo compacto al objetivo de producción
Si la necesidad principal es realizar trabajos técnicos flexibles, suele ser adecuado un sistema compacto manual o destinado a R&D. Si el proceso ya es estable y la presentación de las piezas es uniforme, puede ser mejor inversión una máquina más específica con movimiento servoaccionado o utillajes diseñados para la pieza. Lo importante es elegir una plataforma compacta acorde con la repetibilidad que debe alcanzar la operación.
Por ejemplo, una célula de R&D puede priorizar los cambios de receta, las muestras pequeñas y las pruebas rápidas. Un sistema compacto orientado a producción puede priorizar los utillajes fijos, un tiempo de ciclo predecible y una formación más sencilla de los operarios. Ambos son compactos, pero resuelven problemas distintos.
Cuándo conviene más un sistema estándar o automatizado de chorreado húmedo
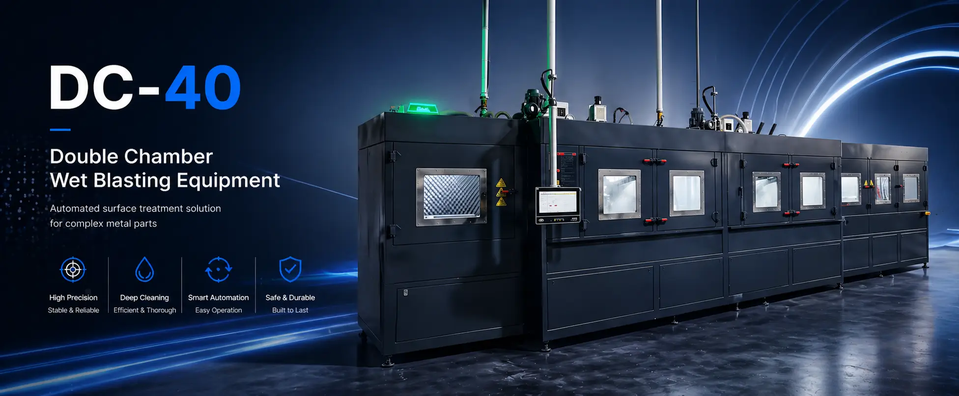
Los equipos compactos no siempre son la solución definitiva. Cuando las piezas son más grandes, más numerosas o tienen geometrías más específicas, puede resultar más eficiente una máquina estándar de cámara única o doble, o una máquina dedicada a la aplicación. En la gama de productos de DasiAuto, una unidad robótica flexible RB-6 de chorreado húmedo para R&D se ajusta al trabajo de desarrollo, mientras que un equipo por lotes de cámara única se adapta mejor a la producción habitual por lotes.
La matriz de selección siguiente refleja esa progresión desde células compactas flexibles hasta configuraciones más especializadas o de mayor rendimiento.
| Configuración / categoría del modelo | Escala de producción prevista | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de evaluación de sobremesa | Pruebas de viabilidad y trabajos de muy bajo volumen | Piezas muy pequeñas | Moderado | Evaluación básica del proceso y comprobaciones de muestras |
| 2. Cabina manual compacta | Acabado técnico de bajo volumen | Piezas pequeñas | De moderado a alto | Desbarbado, retoques estéticos y acabado de prototipos |
| 3. Célula de laboratorio / R&D | Desarrollo y validación del proceso | Piezas pequeñas de precisión | Alto | Estudios DOE, pruebas con muestras y desarrollo de recetas |
| 4. Cabina estándar de cámara única | Producción de lotes pequeños y medianos | Piezas pequeñas y medianas | Alto | Desbarbado habitual, acabado mate y procesos validados |
| 5. Sistema dedicado para piezas individuales | Trabajo repetitivo de una pieza por ciclo | Piezas individuales medianas | Alto | Chorreado estable de piezas individuales con manipulación específica |
| 6. Sistema servoaccionado multieje | Componentes de ingeniería de precisión | Piezas complejas pequeñas y medianas | Muy alto | Geometrías complejas, chorreado selectivo y control de aristas |
| 7. Sistema de producción de doble cámara | Flujo por lotes de mayor volumen | Piezas repetitivas pequeñas y medianas | Alto | Carga continua con menos tiempo de inactividad |
| 8. Célula integrada en línea | Líneas de producción automatizadas | Específico de la aplicación | Alto y trazable | Pretratamiento y operaciones de acabado conectadas |
La categoría compacta resulta especialmente atractiva cuando el proceso es técnico, pero el volumen no justifica una línea grande. También puede servir como etapa piloto antes de ampliar la producción. Si la demanda aumenta, la transición a plataformas específicas será más fácil cuando la máquina compacta ya haya generado recetas de proceso estables y una lógica de utillaje definida.
Costes, plazos de entrega y rentabilidad
El coste de una máquina compacta de chorreado húmedo depende de mucho más que sus dimensiones exteriores. Una cabina sencilla con chorreado manual, controles estándar y un circuito básico de recuperación pertenece a una categoría distinta de la de una máquina compacta con movimiento servoaccionado, gestión avanzada de la suspensión, almacenamiento de recetas, control de niebla y utillajes personalizados. Por ello, los compradores deben comparar el contenido del sistema y no utilizar el espacio ocupado como indicador del precio.
La complejidad de la configuración es uno de los principales factores de coste. Cuanto más deba automatizar la máquina la estabilidad de presión, el movimiento de las boquillas, la gestión de residuos y el cambio de recetas, más trabajo de ingeniería requerirá. Esto no significa que la máquina sea innecesariamente cara; refleja sencillamente la diferencia entre una cabina de uso general y un equipo técnico de producción.
El diseño del sistema abrasivo también influye en el coste. Algunas aplicaciones admiten una gestión sencilla de los medios y ciclos de limpieza cortos. Otras exigen un control más estricto de la concentración, la contaminación o la contaminación cruzada durante los cambios, porque incluso una pequeña desviación del proceso altera el resultado. En esos casos, una mejor circulación de la suspensión y gestión de residuos suele amortizarse mediante una calidad más uniforme, no mediante un mayor rendimiento bruto.
Conviene hablar del plazo de entrega como de un intervalo habitual, no como de una promesa fija. Las cabinas compactas estándar suelen entregarse antes porque la plataforma mecánica ya está definida. El plazo suele alargarse cuando el comprador necesita utillajes personalizados, requisitos eléctricos especiales, ejes de movimiento, pruebas de validación o integración con equipos previos y posteriores.
La rentabilidad debe evaluarse de forma estructurada, no mediante cifras genéricas de recuperación inventadas. El retorno puede provenir de reducir el trabajo manual de desbarbado, mejorar la uniformidad antes del recubrimiento, obtener una calidad estética más predecible o mejorar el rendimiento de las herramientas tras preparar las aristas de manera controlada. También puede derivarse de reducir los rechazos, disminuir los ciclos de retrabajo y transferir más rápidamente el proceso del desarrollo a la producción habitual.
En instalaciones compactas, otro factor de rentabilidad es el uso eficiente del espacio. Una máquina pequeña que ofrece resultados estables puede permitir que una fábrica incorpore un proceso de acabado cerca del mecanizado o la inspección sin crear una sala de chorreado independiente. Esto puede reducir los traslados de piezas, simplificar la supervisión y mejorar el tiempo de respuesta ante cambios de ingeniería.
El análisis más útil de rentabilidad plantea cinco preguntas. ¿Qué trabajo se sustituye o estabiliza? ¿Qué defectos o retrabajos se reducen? ¿Cuánto espacio ocupa el nuevo proceso? ¿Cuánto depende el valor del producto de la calidad superficial? ¿Y puede la misma máquina compacta atender distintas familias de piezas con el tiempo? Si las respuestas son favorables, incluso un sistema de capacidad moderada puede ofrecer una sólida justificación empresarial.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento superficial industrial. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, tal como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas según la aplicación.
La idoneidad para un material, geometría, acabado o requisito dimensional concretos debe determinarse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Una máquina compacta de chorreado húmedo solo es adecuada para laboratorios o también para la producción diaria?
Puede utilizarse para ambos fines, según la configuración y el objetivo de producción. Muchos sistemas compactos se instalan para el trabajo diario por lotes cuando las piezas son pequeñas o medianas y el rendimiento requerido es moderado. La principal limitación suele ser el rendimiento y el tamaño del espacio de trabajo, no la capacidad básica de acabado.
¿Qué información debe aportar un comprador antes de solicitar un presupuesto?
La información más útil incluye planos o fotografías de la pieza, el tipo de material, las dimensiones, el acabado objetivo, el proceso actual, el rendimiento previsto y los elementos sensibles a tolerancias. Si la aplicación es de desbarbado o redondeo de aristas, el proveedor también necesita saber dónde debe aplicarse el tratamiento y dónde no. Estos datos ayudan a determinar la disposición de las boquillas, el grado de abrasivo, el concepto de utillaje y si el formato compacto resulta práctico.
¿Se pueden probar muestras antes de confirmar el diseño final de una máquina compacta de chorreado húmedo?
Sí, y ese paso suele ser importante en las aplicaciones técnicas. Las pruebas con muestras ayudan a definir la selección del abrasivo, la ventana de presión y el tiempo de chorreado, y a determinar si se puede obtener el acabado deseado sin cambios geométricos no deseados. También reducen el riesgo de especificar una máquina con una configuración insuficiente o innecesariamente compleja.
¿Qué dificultad tienen la instalación y la puesta en marcha de una máquina compacta de chorreado húmedo?
La instalación suele ser más sencilla que la de una línea de chorreado grande, pero sigue siendo importante preparar los servicios. Deben verificarse de antemano el aire comprimido, el suministro eléctrico, el drenaje o la gestión del agua y el espacio de servicio. La puesta en marcha debe incluir la verificación del proceso con piezas reales, no solo el arranque sin carga.
¿Qué consumibles y repuestos deben planificarse desde el principio?
La mayoría de los usuarios debe planificar los medios abrasivos, las boquillas, las juntas, las mangueras, los elementos de protección de la ventana y otros componentes de desgaste del circuito de suministro de la suspensión. La planificación del mantenimiento también debe contemplar la retirada de lodos y la limpieza al cambiar de material o abrasivo. Gestionar los consumibles de forma uniforme ayuda a mantener la repetibilidad del proceso.
¿Cómo debe evaluarse el servicio posventa de una máquina compacta de chorreado húmedo?
La garantía es solo una parte de la evaluación. Los compradores también deben revisar la disponibilidad de repuestos, el suministro de abrasivo, la asistencia remota para resolver problemas, la formación de operarios y la posibilidad de que el proveedor ayude a perfeccionar las recetas tras la instalación. En una máquina compacta de chorreado húmedo, la calidad del servicio posventa importa porque a menudo se espera que atienda varias familias de piezas y requisitos de proceso cambiantes.