Respuesta rápida
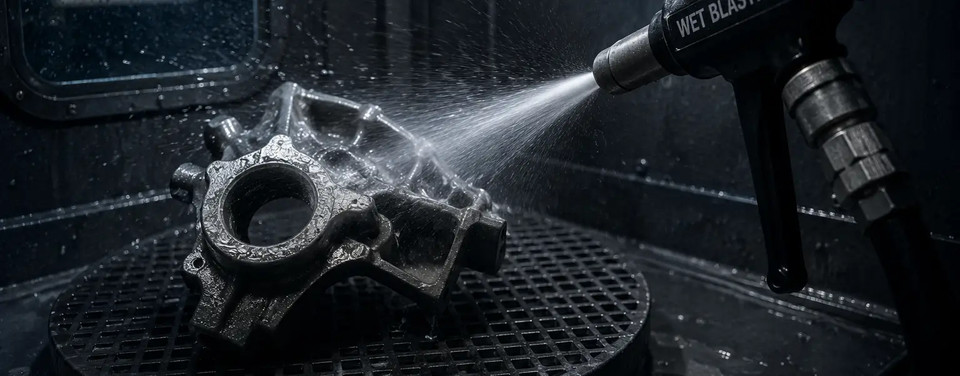
Un sistema de chorreado húmedo en línea es la opción adecuada cuando las piezas deben avanzar por el tratamiento superficial con un flujo continuo o indexado, una calidad de acabado estable, menos polvo que con el chorreado en seco y menor variación entre operarios. Suele seleccionarse para el desbarbado de precisión, el pretratamiento antes del recubrimiento, el texturizado estético y el acabado repetitivo de piezas fabricadas en volúmenes medios o altos. A diferencia de las cabinas independientes, los sistemas en línea están diseñados para controlar el rendimiento, lograr repetibilidad mediante recetas e integrarse con mayor facilidad con el mecanizado, lavado, inspección o recubrimiento previos y posteriores.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo continuo o indexado con agua, medios abrasivos y aire comprimido |
| Modo de funcionamiento | Flujo en línea con transportador, utillaje de transferencia, sistema rotativo o paso entre cámaras |
| Comportamiento del polvo | Menos polvo en suspensión que con el chorreado en seco, porque la fase acuosa suprime los finos |
| Nivel de producción más adecuado | Rendimiento medio a alto con presentación repetible de las piezas |
| Aplicaciones habituales | Desbarbado, preparación del filo, eliminación de cascarilla, pretratamiento antes del recubrimiento y acabado estético |
| Plazo habitual del proyecto | Los sistemas estandarizados suelen tener plazos más cortos; la automatización personalizada en línea suele requerir más tiempo |
Qué es un sistema de chorreado húmedo en línea
Un sistema de chorreado húmedo en línea es una máquina industrial de tratamiento superficial que hace pasar las piezas por un chorreado abrasivo húmedo en una secuencia de producción continua, semicontinua o indexada. En lugar de cargar un lote en una cabina, procesarlo y descargarlo antes del ciclo siguiente, una disposición en línea se diseña en torno al flujo. Las piezas avanzan mediante transportador, lanzadera, utillaje rotativo de indexado o mecanismo de transferencia entre cámaras, de modo que el chorreado forma parte de un proceso de fabricación conectado y no de una etapa de acabado aislada.
Dentro de la familia más amplia del chorreado húmedo, con suspensión y Vapor Blasting, el formato en línea se define menos por la física del chorreado que por la arquitectura de producción. El principio básico sigue siendo el mismo: las partículas abrasivas se suspenden en agua, se aceleran con aire comprimido y se dirigen a la superficie de la pieza para limpiarla, desbarbarla, texturizarla o refinarla. Lo que cambia es la forma de presentar las piezas, la disposición de las boquillas y el modo en que el sistema mantiene la continuidad entre ciclos.
Esta lógica de producción hace que los equipos en línea se diferencien fundamentalmente de las cabinas compactas o exclusivamente manuales. Están destinados a piezas repetitivas, requisitos recurrentes de tiempo takt y una necesidad clara de reducir la manipulación entre etapas previas y posteriores. Por tanto, un sistema de chorreado húmedo en línea puede situarse entre el mecanizado y el lavado, entre el conformado y el recubrimiento o entre la fabricación aditiva y la inspección final.
Sus principales ventajas técnicas son conocidas por los usuarios del chorreado húmedo. El agua suprime el polvo, lo que ayuda a contener las partículas finas en la zona de trabajo. La fase acuosa también puede reducir el riesgo de impregnación del abrasivo en muchas superficies sensibles o más blandas, y el impacto amortiguado suele favorecer un acabado más fino y uniforme que el chorreado agresivo en seco. Si la máquina incluye control de recetas, retroalimentación de presión y gestión estable de la concentración de la suspensión, la repetibilidad mejora aún más.
Para los constructores de líneas y los ingenieros de procesos, la mayor ventaja suele ser la automatización con rendimiento estable. Como el movimiento de las piezas, el tiempo de permanencia de la boquilla, la presión de chorreado y la temporización del ciclo pueden estandarizarse, la disposición en línea permite una producción más predecible que el trabajo en cabinas manuales. Esto importa en la fabricación de herramientas, componentes estampados o mecanizados, pretratamiento de recubrimientos y programas de acabado estético donde el estado superficial afecta al rendimiento posterior.
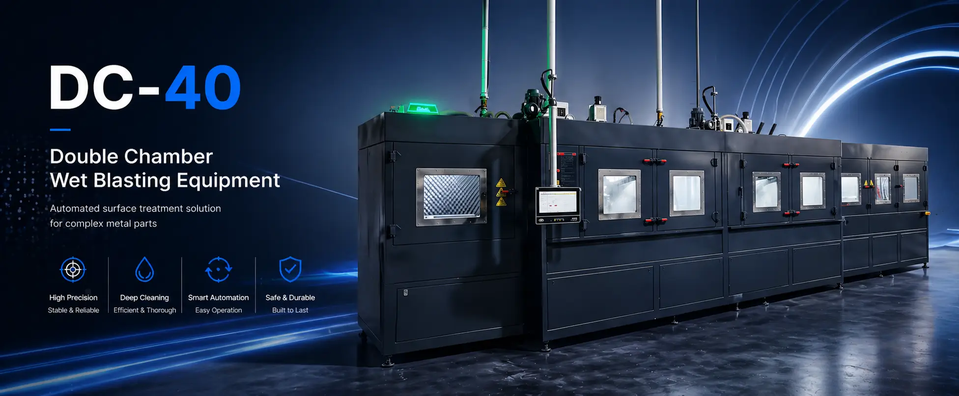
Los sistemas de chorreado húmedo en línea también presentan una gran variedad de configuraciones. Algunos son máquinas con transportador de una sola vía para piezas planas o similares a placas. Otros utilizan lanzaderas con utillajes para piezas que deben orientarse con precisión. Los sistemas de doble cámara o transferencia pueden solapar las operaciones de carga y chorreado para reducir el tiempo de inactividad. En todos los casos, la característica definitoria es la integración del chorreado húmedo en la lógica de una línea de producción, en lugar de tratarlo como una estación manual independiente.
Cómo funciona un sistema de chorreado húmedo en línea
Un sistema de chorreado húmedo en línea genera una suspensión abrasiva controlada, la suministra a una o más boquillas, procesa las piezas mientras avanzan por una trayectoria definida y recupera la suspensión usada para recircularla y separar los residuos. El resultado es un proceso de tratamiento superficial de circuito cerrado que puede sincronizarse con el tiempo takt de la línea, la presentación de las piezas y los requisitos de control de calidad.
Preparación de la suspensión en un sistema de chorreado húmedo en línea
El sistema comienza con un tanque de suspensión o un depósito central de proceso donde se mezclan agua y abrasivo hasta formar una suspensión. En una máquina en línea, esta etapa es especialmente importante porque el proceso no se detiene entre piezas individuales como suele ocurrir en una cabina manual. La suspensión debe permanecer estable durante periodos de funcionamiento prolongados, con concentración y agitación controladas, para que la primera y la centésima pieza reciban condiciones de chorreado comparables.
La selección del medio depende de la aplicación. Los grados finos son habituales para refinar filos, obtener acabados mate estéticos y realizar desbarbado sensible, mientras que pueden elegirse grados más gruesos para una limpieza más intensa o eliminar cascarilla. En un entorno en línea, el abrasivo también debe corresponder al intervalo de mantenimiento previsto, la carga de contaminación y la estrategia de recirculación.
Suministro de aire comprimido y energía de la boquilla
Desde el tanque, la mezcla se bombea a pistolas de chorreado o colectores de boquillas, donde el aire comprimido acelera el flujo abrasivo hacia la superficie de la pieza. En un sistema de línea, la disposición de las boquillas puede ser fija, oscilante, servoaccionada o programada para seguir características específicas de la pieza. La energía aplicada al sustrato depende de la interacción entre la presión, el diámetro de la boquilla, la distancia de separación, el tamaño del medio, el ángulo de impacto y el tiempo de exposición.
Como las piezas avanzan por la máquina, la disposición de las boquillas se convierte en una cuestión de diseño de proceso y no solo de habilidad del operario. Los ingenieros deben determinar si la pieza debe pasar frente a pistolas fijas, detenerse en estaciones de chorreado, girar en utillajes o atravesar varias cámaras. La respuesta depende de la geometría de las características, los requisitos de uniformidad del acabado y el rendimiento objetivo.
Manipulación, indexado y repetibilidad de las piezas
La manipulación de las piezas es lo que distingue a un sistema de chorreado húmedo en línea. La máquina puede utilizar una cinta, un transportador de malla, un palé de utillaje, un carrusel giratorio o un brazo de transferencia para presentar la pieza a las boquillas con una orientación repetible. Un buen control de presentación limita la variación del ángulo de exposición y del tiempo de permanencia, factores que afectan mucho al resultado superficial.
En las piezas de precisión de alto valor, el proceso de chorreado suele diseñarse primero en torno a un utillaje repetible y después al patrón de boquillas. Esto es especialmente cierto para la eliminación de rebabas, el acondicionamiento controlado del filo o el acabado estético de superficies visibles. Si la pieza se mueve de forma impredecible, ni siquiera un circuito de suspensión y aire bien controlado puede compensarlo por completo.
Recuperación en circuito cerrado, sedimentación y control de niebla
Tras el impacto, la suspensión drena a una zona de recuperación donde se recirculan el abrasivo y el agua reutilizables. Los finos usados, los medios fragmentados, las partículas de rebaba eliminadas y la contaminación se separan gradualmente mediante sedimentación, cribado o etapas de retirada de residuos abrasivos. Esta recuperación de la suspensión en circuito cerrado es esencial para la productividad en línea, porque reduce las interrupciones, favorece un uso más estable del medio y ayuda a controlar los costes de funcionamiento.
El agua suprime el polvo seco, pero no elimina la necesidad de extracción. Los sistemas en línea requieren un flujo de aire controlado y captación de niebla para mantener la visibilidad en la zona de chorreado y evitar que la humedad se arrastre a las áreas de trabajo adyacentes. Esto cobra más importancia cuando la máquina está conectada directamente con operaciones automatizadas de carga, lavado, secado o recubrimiento.
Control PID e integración en línea
En la producción en línea, la estabilidad de la producción importa más que la presión máxima. El control basado en PID permite al sistema de chorreado mantener una condición objetivo a pesar de las fluctuaciones de demanda, el desgaste de la boquilla o la carga del proceso. La gestión de recetas en la HMI puede almacenar los valores de consigna de presión, los movimientos de boquilla, los parámetros de utillaje, la duración del ciclo y los umbrales de alarma para distintas familias de piezas.
Un sistema de chorreado húmedo en línea aporta valor cuando transforma el acabado de una etapa manual en una variable de producción controlable.
En las configuraciones avanzadas, el sistema de chorreado intercambia señales con transportadores, robots, sistemas de códigos de barras o controles de calidad posteriores. Por eso, los constructores de líneas suelen evaluar el chorreado húmedo no solo como una tecnología de acabado, sino también como una plataforma de control de fabricación.
| Parámetro del proceso | Práctica habitual en línea | Por qué es importante |
|---|---|---|
| Presión de trabajo | Por lo general, se controla dentro de una ventana de receta definida en lugar de ajustarse sobre la marcha | Determina la velocidad de eliminación, la consistencia del acabado y la respuesta de las rebabas |
| Concentración de la suspensión | Se mantiene dentro de un intervalo estable mediante circulación y correcciones periódicas | Afecta a la agresividad, la vida útil del medio y la uniformidad visual |
| Tamaño de partícula del abrasivo | Son habituales PSD finas o medias, seleccionadas según la aplicación | Influye en la textura, la sensibilidad de las características y la intensidad de limpieza |
| Demanda de caudal de aire | Se dimensiona según el número total de boquillas, el ciclo de trabajo y las zonas de chorreado simultáneas | Evita caídas de presión en un sistema en línea con varias boquillas |
| Tasa de consumo de medios | Depende de la contaminación, la fragmentación, la eficiencia de reciclado y el programa de limpieza | Afecta a los costes operativos y la planificación del mantenimiento |
| Sistema de control | Por lo general, PLC/HMI con retroalimentación PID de presión y recetas almacenadas | Favorece la repetibilidad, la trazabilidad y la integración en línea |
Sistema de chorreado húmedo en línea frente al chorreado en seco y otros métodos
Un sistema de chorreado húmedo en línea suele compararse con el chorreado en seco, el granallado de pretensado y el acabado vibratorio porque todos pueden modificar una superficie, aunque resuelven problemas de producción distintos. La comparación más relevante no consiste en determinar si un proceso es universalmente mejor, sino cómo se ajusta cada uno a una combinación específica de rendimiento, acabado objetivo, control del polvo y sensibilidad de los procesos posteriores.
El chorreado en seco sigue siendo eficaz cuando la prioridad es una limpieza agresiva o el rugosizado y ya existe una infraestructura sólida para gestionar el polvo. Sin embargo, en las líneas de producción continua que procesan piezas de precisión o estéticas, los medios secos pueden aumentar la carga de limpieza y la sensibilidad a las partículas en suspensión. La información general del proceso aparece en la [terminología del chorreado abrasivo], mientras que el contexto específico del granallado se trata en la [terminología del granallado de pretensado].
El chorreado húmedo en línea también ofrece ventajas en la producción relacionada con recubrimientos, donde importa la uniformidad del sustrato. En las rutas de acabado protector, el estado de la superficie preparada puede influir mucho en el rendimiento posterior, como se reconoce ampliamente en las [directrices de preparación superficial]. Esto no significa que el chorreado húmedo sustituya a todos los demás métodos, pero suele ocupar un término medio útil entre la limpieza agresiva en seco y el acabado en masa de superficies extensas.
| Criterio de evaluación | Chorreado húmedo en línea | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Generación de polvo en suspensión | Baja frente al chorreado en seco, porque el agua retiene las partículas finas | Alto, salvo que la extracción sea eficaz | Moderado, según el cerramiento y el tipo de medio | Poco polvo exterior, pero requiere gestionar el compuesto y los medios |
| Uniformidad del acabado superficial | Alto si se controlan la presentación de las piezas y la presión | De moderado a alto, pero más sensible al comportamiento de los medios secos | Aspecto secundario; el efecto sobre las tensiones es el objetivo principal | Adecuado para alisado en volumen, menos selectivo en zonas locales |
| Riesgo de incrustación de medios | Menor en muchas superficies blandas o recubiertas gracias a la acción de la película de agua | Mayor en algunos sustratos sensibles | Depende de la combinación de medio y sustrato | Mecanismo distinto; no es directamente comparable |
| Idoneidad para la automatización en línea | Alta para transportadores, utillajes de indexado y configuraciones de transferencia entre cámaras | Alta, pero el control del polvo y la limpieza pueden exigir más trabajo | Buena en células específicas de granallado | Limitada cuando se necesita un tratamiento local dirigido |
| Aplicación más adecuada | Desbarbado continuo, pretratamiento, control de textura y acabado repetitivo | Limpieza intensiva, eliminación de óxido y rugosizado agresivo | Acondicionamiento superficial relacionado con la fatiga | Alisado por lotes y suavizado en masa de filos |
| Perfil ambiental y de limpieza | Zona de trabajo más limpia que con el chorreado en seco, aunque requiere gestionar la suspensión | Mayor carga de gestión del polvo | Se requiere un sistema cerrado, aunque suele ser en seco | Deben gestionarse los compuestos húmedos y la eliminación de medios |
Especificaciones clave que conviene evaluar antes de comprar
El éxito o el fracaso de los proyectos de chorreado húmedo en línea depende de los detalles de ingeniería. Los compradores suelen centrarse primero en la anchura de la máquina o la longitud del transportador, pero las preguntas más importantes son si el sistema puede mantener estable el proceso, si las piezas se presentarán de forma repetible y si la arquitectura de línea se ajusta a la lógica real de rendimiento de la fábrica.
Presión de chorreado y ventana de proceso
La primera especificación no es la presión máxima, sino el intervalo de control utilizable. El acabado en línea suele depender de una ventana de proceso cualificada y no de un chorreado agresivo. Los compradores deben preguntar cómo se mide la presión, si la máquina utiliza control con retroalimentación y cómo compensa el sistema el desgaste de las boquillas o las fluctuaciones del suministro de aire.
La misma lógica se aplica a la concentración de la suspensión. Los sistemas en línea funcionan durante ciclos más largos y reciben una carga de contaminación más continua que una cabina manual con pausas. El proveedor debe explicar cómo circula la suspensión en la máquina, cómo se comprueba la concentración y cómo la retirada de residuos evita desviaciones del proceso durante un turno de producción.
Precisión del movimiento, trayectoria de boquilla y presentación de piezas
Una máquina de línea solo es tan buena como su manipulación de piezas. El seguimiento del transportador, la repetibilidad del indexado, la estabilidad del utillaje y la precisión del movimiento de la boquilla afectan directamente a la uniformidad del acabado. Para tratar características específicas, pueden requerirse ejes servoaccionados u oscilación guiada a fin de mantener el tiempo de permanencia dentro de tolerancia en el punto real de chorreado.
Aquí es donde los detalles de ingeniería suelen diferenciar una máquina básica de transferencia de un verdadero sistema de producción. Si un componente gira, se balancea o entra en la zona de chorreado a distintas alturas, el resultado del proceso también variará. Por ello, los compradores deben revisar la tolerancia de posicionamiento mecánico y no solo las especificaciones de chorreado.
Rendimiento, ajuste al takt y planificación de servicios
El rendimiento debe definirse según la mezcla real de piezas y no la capacidad teórica de ciclo en vacío. En un entorno de línea, la métrica pertinente es si el chorreado puede igualar o amortiguar el tiempo takt de las operaciones previas de mecanizado, conformado o lavado. Si el chorreado se convierte en un cuello de botella, se resiente la eficiencia de toda la célula.
La planificación de servicios es igual de importante. Los sistemas en línea con varias boquillas pueden necesitar más caudal de aire comprimido del que los compradores esperan inicialmente; durante la solicitud de presupuesto también deben revisarse la extracción de niebla de agua, la carga eléctrica y el diseño del drenaje. El espacio de la máquina debe contemplar asimismo el acceso de servicio, la zona de descarga de lodos y cualquier requisito de secado posterior.
HMI, control de datos y acceso para mantenimiento
El control de HMI basado en recetas resulta especialmente útil cuando una línea procesa varias referencias. Distintas piezas pueden requerir ajustes de presión, duraciones de chorreado, movimientos de boquilla o llamadas de utillaje diferentes. La posibilidad de almacenar y recuperar esos parámetros reduce el tiempo de preparación y ayuda a limitar los errores del operario.
El acceso para mantenimiento debe tratarse como una variable de producción y no como un aspecto secundario. El acceso sencillo a bombas, boquillas, ventanas, transportadores, filtros y puntos de gestión de residuos abrasivos reduce el tiempo de inactividad y hace viable el mantenimiento preventivo. Si un sistema es difícil de limpiar o inspeccionar, la estabilidad del proceso suele deteriorarse con el tiempo.
Una lista de compra rigurosa para un sistema en línea suele incluir lo siguiente:
- Defina la familia y orientación de las piezas y el tiempo takt de la línea antes de seleccionar la arquitectura del transportador o del utillaje.
- Confirme el acabado requerido, incluida cualquier ventana de eliminación de rebabas, preparación del filo o preparación para el recubrimiento.
- Revise el método de retroalimentación de presión y la lógica de control de la concentración de la suspensión.
- Compruebe el número de boquillas, la estrategia de desgaste de estas y su accesibilidad durante los cambios de formato.
- Verifique la precisión del indexado del transportador o la repetibilidad del utillaje en la estación de chorreado.
- Evalúe la extracción de niebla, el drenaje interno y las necesidades de secado posteriores.
- Confirme el almacenamiento de recetas en la HMI, el historial de alarmas y la estructura de permisos de usuario.
- Revise la demanda de aire comprimido con toda la carga de chorreado simultánea.
- Pregunte cómo se realizan en la práctica la sedimentación de residuos abrasivos y la descarga con un clic, si se incluyen.
- Asegúrese de que la disposición para servicio permita un mantenimiento seguro sin interrumpir la línea circundante.
Aplicaciones en distintos sectores
Un sistema de chorreado húmedo en línea es más adecuado para fábricas que necesitan un tratamiento superficial repetible integrado en un flujo de producción más amplio. Es habitual cuando las piezas son lo bastante similares como para justificar una manipulación dedicada y la calidad del proceso es suficientemente importante para que el acabado manual genere demasiada variación.
Por ejemplo, en la fabricación de herramientas de corte, el [redondeo automatizado de aristas de herramientas de corte] se beneficia de una presentación fija de la pieza y una exposición controlada mediante receta, especialmente cuando el estado del filo debe mantenerse dentro de una ventana estrecha. La lógica en línea también es valiosa para el desbarbado repetitivo de componentes mecanizados o estampados, donde el [desbarbado de piezas metálicas] puede integrarse cerca de la producción previa en vez de enviarse a una zona de acabado separada.
El pretratamiento es otra aplicación idónea. En las piezas que pasan a pintura, fosfatado u otras etapas de conversión y recubrimiento, el [chorreado húmedo de pretratamiento para recubrimientos] puede incorporarse como una etapa estable de acondicionamiento superficial. Si la línea debe combinar el chorreado y la química de pretratamiento en un solo flujo de trabajo, puede resultar más adecuada una [línea específica de chorreado húmedo y fosfatado] que una cabina genérica.
Otros sectores utilizan el chorreado húmedo en línea para eliminar cascarilla, procesar piezas fabricadas mediante fabricación aditiva, acondicionar superficies para granallado, matear vidrio decorativo y tratar carcasas 3C. El factor común es la necesidad de una acción superficial repetible y con menos polvo que una alternativa de línea abierta en seco.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas | Fabricación de herramientas de corte | Plaquitas de carburo, brocas y fresas | Preparación controlada del filo y acondicionamiento repetible del factor K |
| Eliminación de rebabas | Mecanizado de precisión y estampación | Piezas de válvula, soportes y carcasas mecanizadas pequeñas | Desbarbado selectivo con menor variación de mano de obra |
| Eliminación de cascarilla | Forja y procesamiento del acero | Componentes forjados, barras y piezas tratadas térmicamente | Eliminación más uniforme del óxido antes del acabado posterior |
| Pretratamiento antes del recubrimiento | Automoción, componentes industriales y suministro para electrodomésticos | Soportes, envolventes y piezas metálicas fabricadas | Estado más uniforme del sustrato antes del recubrimiento |
| Posprocesado de AM | Fabricación aditiva | Piezas metálicas impresas con canales o superficies complejas | Alisado superficial y limpieza de polvo residual |
| Granallado ligero / acondicionamiento | Fabricación de componentes mecánicos | Piezas metálicas funcionales que requieren un impacto superficial controlado | Acondicionamiento superficial repetible en un entorno de línea |
| Mateado del vidrio | Procesamiento de vidrio técnico y decorativo | Paneles, cubiertas y elementos de vidrio especial | Apariencia mate uniforme con polvo contenido |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica | Marcos, cubiertas y carcasas | Textura estética estable y tacto superficial más suave |
Guía de selección de equipos
La selección de un sistema de chorreado húmedo en línea suele consistir en adaptar la arquitectura de producción a la familia de piezas. Un comprador puede empezar con desarrollo por lotes, pasar después a la producción basada en cámaras y, finalmente, adoptar un sistema de transferencia integrado en línea cuando se hayan estabilizado el tiempo takt y la presentación. Esta progresión es normal y es una de las razones por las que la selección del equipo debe considerar tanto la ampliación futura como el volumen actual.
Del chorreado húmedo de R&D a la producción en línea
En las primeras etapas del desarrollo de procesos, suele ser preferible un equipo flexible a una construcción totalmente en línea. Un sistema orientado al laboratorio como la célula robótica de chorreado húmedo RB-6 puede ayudar a cualificar los medios, la presión y la estrategia de boquillas antes de cerrar la distribución de producción. Una vez estabilizado el proceso, la elección suele desplazarse hacia sistemas de cámara estandarizados, manipulación de piezas individuales o máquinas de transferencia continua.
Para el trabajo por lotes de volumen moderado, una cabina de cámara única SC-40 puede seguir siendo la opción adecuada si el tiempo takt es flexible y las familias de piezas cambian con frecuencia. Cuando aumenta la producción o deben solaparse la carga y el chorreado, puede evaluarse un sistema de chorreado de doble cámara DC-40 si un estudio de ciclo confirma que reduce el tiempo de inactividad en el flujo real de producción.
Adaptación de la geometría a la configuración de la máquina
La geometría de la pieza influye mucho en la elección del equipo. Los componentes planos pueden adaptarse a sistemas de transportador o específicos para placas, mientras que las barras simétricas de revolución, las piezas 3D complejas o los utillajes de una sola pieza pueden requerir una manipulación más especializada. El éxito en línea depende de mantener la pieza estable y accesible a las boquillas sin complicar demasiado el movimiento.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| 1. Unidad de validación de sobremesa | Pruebas de laboratorio y trabajo con muestras | Piezas muy pequeñas | Moderado | Evaluación inicial del proceso y selección del abrasivo |
| 2. Célula robótica de R&D | Desarrollo y pruebas flexibles | Piezas pequeñas de precisión | Alto | Validación de recetas, estudios de movimiento y pruebas con muestras |
| 3. Cabina estándar por lotes | Producción por lotes de volumen bajo a medio | Piezas pequeñas y medianas | Alto | Desbarbado habitual y acabado mate |
| 4. Sistema dedicado para una sola pieza | Flujo repetitivo de piezas individuales | Piezas medianas | Alto | Chorreado de una pieza por ciclo con utillaje estable |
| 5. Chorreado húmedo servo multieje | Piezas de ingeniería de precisión | Piezas complejas pequeñas y medianas | Muy alto | Geometría compleja, tratamiento selectivo y preparación controlada del filo |
| 6. Sistema en línea para piezas con forma de placa | Producción continua de piezas planas | Piezas planas o similares a placas | Alto | Paneles, placas, carcasas y pretratamiento de superficies anchas |
| 7. Sistema de transferencia de doble cámara | Producción repetitiva de mayor rendimiento | Piezas repetitivas pequeñas y medianas | Alto | Secuencia solapada de carga, chorreado y descarga |
| 8. Línea integrada totalmente en línea | Producción automatizada de volumen medio a alto | Específico de la aplicación | Alto y trazable | Pretratamiento, desbarbado o acabado en células de producción conectadas |
En la práctica, la mejor opción en línea rara vez es el sistema más grande disponible. Es la que armoniza la energía de chorreado, la orientación de la pieza, el esfuerzo de mantenimiento y la disciplina del takt. Un sistema de transferencia dedicado más pequeño puede superar a una línea genérica más grande si se adapta mejor a la familia de piezas.
Consideraciones sobre coste, plazo de entrega y ROI
El precio de un sistema de chorreado húmedo en línea depende principalmente de la arquitectura de proceso y no solo del chorreado. Tanto una máquina básica de transferencia entre cámaras como una línea integrada con transportador utilizan suspensión, aire comprimido y circuitos de recuperación, pero la segunda requiere mucha más ingeniería para la manipulación de materiales, los controles, las protecciones y la sincronización con equipos adyacentes.
El nivel de automatización es un factor de coste importante. Cuantas más tareas debe realizar el sistema de forma automática —indexado, detección de piezas, movimiento de boquillas, cambio de recetas, transferencia de carga, gestión de lodos y gestión de alarmas—, más importancia adquieren el sistema de control y la disposición mecánica. Esto es especialmente cierto cuando la línea de chorreado debe comunicarse con robots, lavadoras, secadoras o lógica de producción de nivel MES.
La gestión del abrasivo es otro factor de precio que a veces se subestima. Los sistemas en línea procesan un volumen más continuo, por lo que adquieren más importancia la estabilidad de la circulación, la sedimentación, la descarga de residuos y el control de la contaminación. Una mejor gestión de la suspensión suele costar más inicialmente, pero a menudo reduce posteriormente la inestabilidad, el reprocesamiento y las paradas de mantenimiento.
El control del polvo y la niebla también influye en el valor final del proyecto. El chorreado húmedo suprime el polvo seco, pero una línea de producción sigue necesitando una extracción bien diseñada para controlar la niebla de agua, la pérdida de visibilidad y la migración de humedad. Si la línea alimenta directamente una etapa de secado o recubrimiento, pueden justificarse etapas adicionales de separación o manipulación.
El plazo de entrega debe considerarse habitual y específico del proyecto, no fijo. Los sistemas estándar basados en cámaras y con poca personalización suelen suministrarse antes que las líneas en línea totalmente personalizadas. El plazo se alarga si el proyecto incluye diseño de transportadores, utillajes personalizados, programación multieje, cualificación de muestras, requisitos de servicios inusuales o validación para varias familias de piezas.
El ROI del chorreado húmedo en línea suele componerse de varias ganancias pequeñas y no de una única cifra espectacular. Una ganancia puede proceder de reducir la mano de obra manual de desbarbado. Otra puede ser una adherencia más estable del recubrimiento gracias a un pretratamiento uniforme. Otras pueden proceder de reducir el reprocesamiento y los rechazos estéticos, mejorar la calidad del filo de las herramientas de corte o reducir la variación entre turnos.
Los casos de ROI más sólidos suelen compartir cuatro características. Primero, el proceso manual o semimanual actual requiere mucha mano de obra. Segundo, la calidad superficial está directamente relacionada con el rendimiento posterior o el desecho. Tercero, el volumen de producción es suficientemente alto para que importe reducir la manipulación. Cuarto, la familia de piezas es lo bastante estable para que el sistema en línea funcione con pocas interrupciones por cambios de formato.
Cuando se dan esas condiciones, un sistema de chorreado húmedo en línea es menos una compra de máquina independiente que un proyecto de eficiencia de fabricación. Por tanto, el caso de negocio debe comparar el coste total del proceso, las pérdidas de calidad y la estabilidad del rendimiento, no solo el coste de capital presupuestado.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Un sistema de chorreado húmedo en línea es adecuado para lotes pequeños o solo para producción de gran volumen?
Es más eficiente cuando el flujo de piezas es repetitivo, pero no se limita a volúmenes muy altos. Los programas de lotes pequeños o medianos pueden justificar un sistema de chorreado húmedo en línea si las piezas son consistentes, los requisitos de acabado son estrictos y la manipulación manual genera variación. La clave es si la lógica de producción se beneficia de una presentación fija y de tiempos de ciclo repetibles.
¿Se pueden realizar pruebas con muestras antes de finalizar la disposición del sistema de chorreado húmedo en línea?
Sí, y en muchos casos debería hacerse primero. Las pruebas de procesamiento ayudan a definir el grado abrasivo, la ventana de presión, la disposición de las boquillas, el tiempo de permanencia y si las piezas necesitan utillajes, rotación o paradas indexadas. Este trabajo reduce el riesgo de sobredimensionar o dimensionar insuficientemente la línea final.
¿Qué información debe preparar un comprador para solicitar un presupuesto de chorreado húmedo en línea?
Los datos más útiles son los planos de las piezas, el tipo de material, las dimensiones, el acabado objetivo, el proceso actual, el rendimiento esperado y el lugar previsto en la línea de producción. También ayuda especificar si el sistema debe conectarse con equipos de lavado, secado, recubrimiento, robots o inspección. Sin esa información, un concepto en línea puede parecer viable sobre el papel, pero no ajustarse al tiempo takt o a las limitaciones reales de manipulación.
¿Qué complejidad tienen la instalación y la puesta en marcha de un sistema de chorreado húmedo en línea?
Por lo general, es más compleja que instalar una cabina independiente, porque importan la integración en línea, los servicios, los enclavamientos de seguridad, el drenaje y la coordinación con las etapas posteriores. La puesta en marcha debe verificar no solo que funciona el módulo de chorreado, sino también que se sincroniza correctamente con los transportadores, los utillajes y los equipos adyacentes. La validación del proceso con piezas de producción suele ser el paso decisivo.
¿Qué consumibles y repuestos deben planificarse desde el principio?
La mayoría de los proyectos deben presupuestar medios de chorreado, boquillas, mangueras, juntas, elementos de protección de ventanas y componentes de desgaste de bombas o circuitos de suspensión. En los sistemas en línea, la planificación del mantenimiento también debe cubrir la retirada de sedimentos, el servicio de filtros o sistemas de captación de niebla y cualquier punto de desgaste por contacto con el transportador. Un plan estable de repuestos favorece la disponibilidad tanto como el diseño original de la máquina.
¿Cómo debe evaluarse el servicio posventa de un sistema de chorreado húmedo en línea?
La garantía importa, pero es solo una parte de la evaluación. Los compradores deben considerar la formación, la resolución remota de problemas, la respuesta de repuestos, el suministro de abrasivo y la capacidad del proveedor para ajustar las recetas después del arranque. En un sistema de chorreado húmedo en línea, un buen servicio posventa suele estar directamente relacionado con la estabilidad de la línea, porque incluso una pequeña desviación del proceso puede afectar a varias operaciones posteriores.