Kurzantwort
Das Entgraten von Edelstahl kann die Bauteilqualität verbessern, indem scharfe Kanten, Gratfahnen, Anlassfarbenrückstände und Mikroüberstände entfernt werden, während Änderungen an der vorgesehenen Grundgeometrie begrenzt bleiben. In Nassstrahlsystemen bilden Wasser und Strahlmittel eine kontrollierte Suspension, die mit Druckluft beschleunigt wird und ein gleichmäßiges, finishgerechtes Ergebnis erzielen kann. Bei Präzisionsbauteilen aus Edelstahl kann dieser Ansatz bei Validierung des Prozesses an den tatsächlichen Teilen geringere Staubentwicklung, reproduzierbare Kantenkonditionierung, ein stabiles kosmetisches Erscheinungsbild und die Integration in eine automatisierte Fertigung unterstützen.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrenstyp | Nassstrahlen / Suspensionsstrahlen zur kontrollierten Gratentfernung und Oberflächenvergleichmäßigung |
| Druckverhalten | Üblicherweise niedriger bis mittlerer Strahldruck mit Regelung im geschlossenen Regelkreis |
| Finishqualität | Gleichmäßiges mattes oder veredeltes technisches Finish, abhängig von Strahlmittel und Rezeptur |
| Staubentwicklung | Geringe Staubbelastung in der Luft, da das Strahlmittel in Wasser transportiert wird |
| Typische Anwendungen für Edelstahl | Bearbeitete Teile, lasergeschnittene Bauteile, Schweißkonstruktionen, AM-Teile |
| Richtwert für die Lieferzeit | Die typische Lieferzeit variiert je nach Anlagengröße, Automatisierungsgrad und Vorrichtungen |
Was ist Edelstahl-Entgratung?
Beim Entgraten von Edelstahl werden Grate, scharfe Ecken, Gratfahnen, Umschmelzreste und lose Oberflächenüberstände kontrolliert entfernt, die bei der Zerspanung, beim Stanzen, Laserschneiden, Wasserstrahlschneiden, Schleifen, Schweißen und der additiven Fertigung von Edelstahlbauteilen entstehen. Ziel ist nicht nur, ein Teil sicherer in der Handhabung zu machen. Ebenso sollen Passgenauigkeit bei der Montage, Beschichtungsbereitschaft, Hygiene, Erscheinungsbild und Maßhaltigkeit an der Funktionskante verbessert werden.
Bei der Oberflächenbehandlung liegt das Entgraten von Edelstahl zwischen der spanenden Materialabtragung und dem abschließenden Finish. Oft ist es der Zwischenschritt, der ein technisch vollständiges Teil in ein produktionsfertiges Bauteil überführt. Je nach Geometrie und Gratwurzel kann der Prozess ein leichtes Kantenverblenden, eine gezielte Gratentfernung oder eine Kombination aus Entgraten und Finishvergleichmäßigung umfassen.
Warum sich Edelstahlteile anders entgraten lassen
Edelstahl ist nicht deshalb besonders schwierig zu entgraten, weil er immer hart ist; die Schwierigkeit liegt darin, dass sich das Gratverhalten je nach Güte, Umformhistorie, Bearbeitungszustand und Dicke unterscheidet. Bei austenitischem Edelstahl können verschmierte oder zähe Grate entstehen, lasergeschnittenes Blech kann Umschmelzkanten und Anlassfarben aufweisen, und bearbeitete ausscheidungshärtende Güten können kleinere, aber zähere Restgrate haben. Ein einzelnes Entgratverfahren eignet sich nicht für alle diese Fälle gleichermaßen.
Auch die Anforderungen an die Oberfläche sind üblicherweise strenger als bei unlegiertem Kohlenstoffstahl. Edelstahlbauteile sind oft sichtbar, empfindlich gegenüber Verunreinigungen oder Korrosion oder für den Einsatz in der Lebensmittelbranche, Medizin, Architektur, Energietechnik oder im Umfeld der Halbleiterfertigung vorgesehen. Das Entgratverfahren muss den Grat deshalb entfernen, ohne übermäßige Rauheit, eingeschlossene Verunreinigungen oder zufällige Kratzmuster zu erzeugen.
Welche Rolle spielt Nassstrahlen beim Entgraten von Edelstahl?
Nassstrahlen gehört zur Familie der abrasiven Strahlverfahren, wirkt jedoch anders als Trockenstrahlen, da das Strahlmittel in Wasser suspendiert ist. Die Wasserphase dämpft den Aufprall, bindet luftgetragenen Staub und unterstützt eine gleichmäßigere Oberflächenwirkung. Der allgemeine Prozesshintergrund stimmt mit der Terminologie des Strahlens mit Strahlmitteln überein; die Anwendung auf Edelstahl ist jedoch spezieller, da Kantenform und Finish-Erhalt sorgfältig ausbalanciert werden müssen.
Bei Edelstahlwerkstücken wird Nassstrahlen häufig gewählt, wenn der Grat klein bis mittelgroß ist, das Finish gleichmäßig bleiben muss und das Teil keine aggressiven Trockenstrahlspuren verträgt. Es ist besonders nützlich, wenn beim Entgraten zugleich Übergänge von Anlassfarben verblendet, Laserschnittkanten entschärft, Glasperlstrahloptiken verfeinert oder Oberflächen für eine nachfolgende Behandlung vorbereitet werden sollen.
Wesentliche Vorteile des Nassstrahlens bei Edelstahlbauteilen
Ein wichtiger Vorteil ist die gleichmäßige Finishkontrolle. Da die Strahlmittelpartikel in Wasser transportiert werden, ist der Aufprall weniger hart als bei einem Trockenstrahl mit gleicher nominaler Aggressivität. So lassen sich Edelstahloberflächen entgraten, ohne ein stark geätztes oder fleckiges Erscheinungsbild zu erzeugen.
Ein zweiter Vorteil ist geringere Staubentwicklung und ein saubererer Betrieb. Edelstahlfeinstaub kann in Trockenbearbeitungszellen schwer zu beherrschen sein, insbesondere wenn Sauberkeit in der Fertigung, Sicht für Bediener oder der Schutz benachbarter Anlagen wichtig sind. Nassstrahlen begrenzt luftgetragene Partikel, indem Strahlmittel und abgetragene Feinpartikel in der Wasserphase gehalten werden.
Ein dritter Vorteil ist die Prozessreproduzierbarkeit. Sobald Strahldruck, Suspensionskonzentration, Düsenwinkel, Düsenabstand und Verfahrgeschwindigkeit festgelegt sind, kann die Anlage denselben Kantenzustand über große Chargen hinweg wiederholen. Bei Edelstahlteilen, die sowohl Sichtprüfungen als auch Maßkontrollen bestehen müssen, ist diese Konsistenz oft wertvoller als eine maximale Abtragsgeschwindigkeit.
Bei Edelstahlteilen ist das beste Entgratergebnis meist das am wenigsten sichtbare, bei dem der Fehler dennoch entfernt wird.
Was das Entgraten von Edelstahl leisten soll – und was nicht
Ein gut ausgelegter Entgratschritt sollte den unerwünschten Grat entfernen und zugleich die vorgesehene Kantengeometrie erhalten. In vielen Anwendungen ist eine kleine, kontrollierte Kantenbrechung das richtige Ergebnis – keine große Fase und keine ausschließlich aus optischen Gründen verrundete Kante. Diese Unterscheidung ist bei Passungsteilen, Dichtungssitzen, Instrumentengehäusen und Präzisionshalterungen wichtig.
Außerdem sollte vermieden werden, Strahlmittel in die Oberfläche einzutragen, zufällige tiefe Kratzer zu erzeugen oder ein uneinheitliches Finish zwischen den Seiten eines Teils hervorzurufen. Solche Fehler können Passivieren, Polieren, Beschichten oder die abschließende Sichtfreigabe erschweren. Deshalb wird das Entgraten von Edelstahl üblicherweise nicht nur nach der Gratentfernung bewertet, sondern auch nach Finishkonsistenz und Eignung für nachfolgende Prozesse.
Wie funktioniert das Entgraten von Edelstahl?
Beim Entgraten von Edelstahl durch Nassstrahlen wirken Suspensionsmischung, Druckluftbeschleunigung, kontrollierte Einwirkung und Rückführung im geschlossenen Kreislauf zusammen. Jeder Teil des Systems beeinflusst Gratentfernung, kosmetisches Finish und Strahlmittelwirtschaftlichkeit. Bei Edelstahlsubstraten ist eine stabile Prozessführung wichtig, denn schon geringe Abweichungen bei Druck oder Strahlmittelzustand können am fertigen Teil sichtbar werden.
Suspensionsaufbereitung für das Entgraten von Edelstahl
Der Prozess beginnt im Suspensionstank, in dem Wasser und Strahlmittel auf eine stabile Konzentration gemischt werden. Durch Umwälzung setzt sich das Strahlmittel nicht ab; außerdem bleibt die Strahlmittelbeladung im Zirkulationskreislauf gleichmäßig. Sinkt die Konzentration zu weit, verlangsamt sich der Abtrag und das Finish wird uneinheitlich; steigt sie zu stark, kann der Prozess für dünne Grate oder kosmetische Oberflächen unnötig aggressiv werden.
Die Strahlmittelauswahl hängt von der Edelstahlsorte, der Gratdicke, dem Schneidverfahren und dem gewünschten Endbild ab. Feineres Strahlmittel wird häufig verwendet, wenn die Kantenreinigung bei möglichst geringer Strukturveränderung Vorrang hat. Mittlere Körnungen sind üblicher, wenn lasergeschnittene oder bearbeitete Teile eine stärkere Entgratwirkung oder eine leichte optische Vergleichmäßigung benötigen.
Druckluftbeschleunigung und Düsenaufprall
An der Strahlpistole beschleunigt Druckluft die Suspension durch die Düse in Richtung des Edelstahlwerkstücks. Die Wasserphase dient zugleich als Träger und Polster, sodass die Strahlmittelpartikel die Gratwurzel in einem kontrollierten Mikroerosionsmuster statt in einem unkontrollierten Trockenaufprallmuster treffen. Dadurch kann die Anlage Gratfahnen abschneiden, Kanten entschärfen und örtliche Oberflächenunregelmäßigkeiten ausgleichen.
Der Düsenwinkel ist wichtig. Ein nahezu senkrechter Strahl kann die Intensität an einem lokalen Merkmal erhöhen, während ein flacherer Auftreffwinkel gerichtete Grate schonender abtragen oder beschneiden kann. Bei Edelstahlblechen und präzisionsbearbeiteten Bauteilen kann diese Wahl darüber entscheiden, ob die Kante sauber entgratet oder übermäßig verrundet wird.
Bewegungssteuerung und gleichmäßige Einwirkung
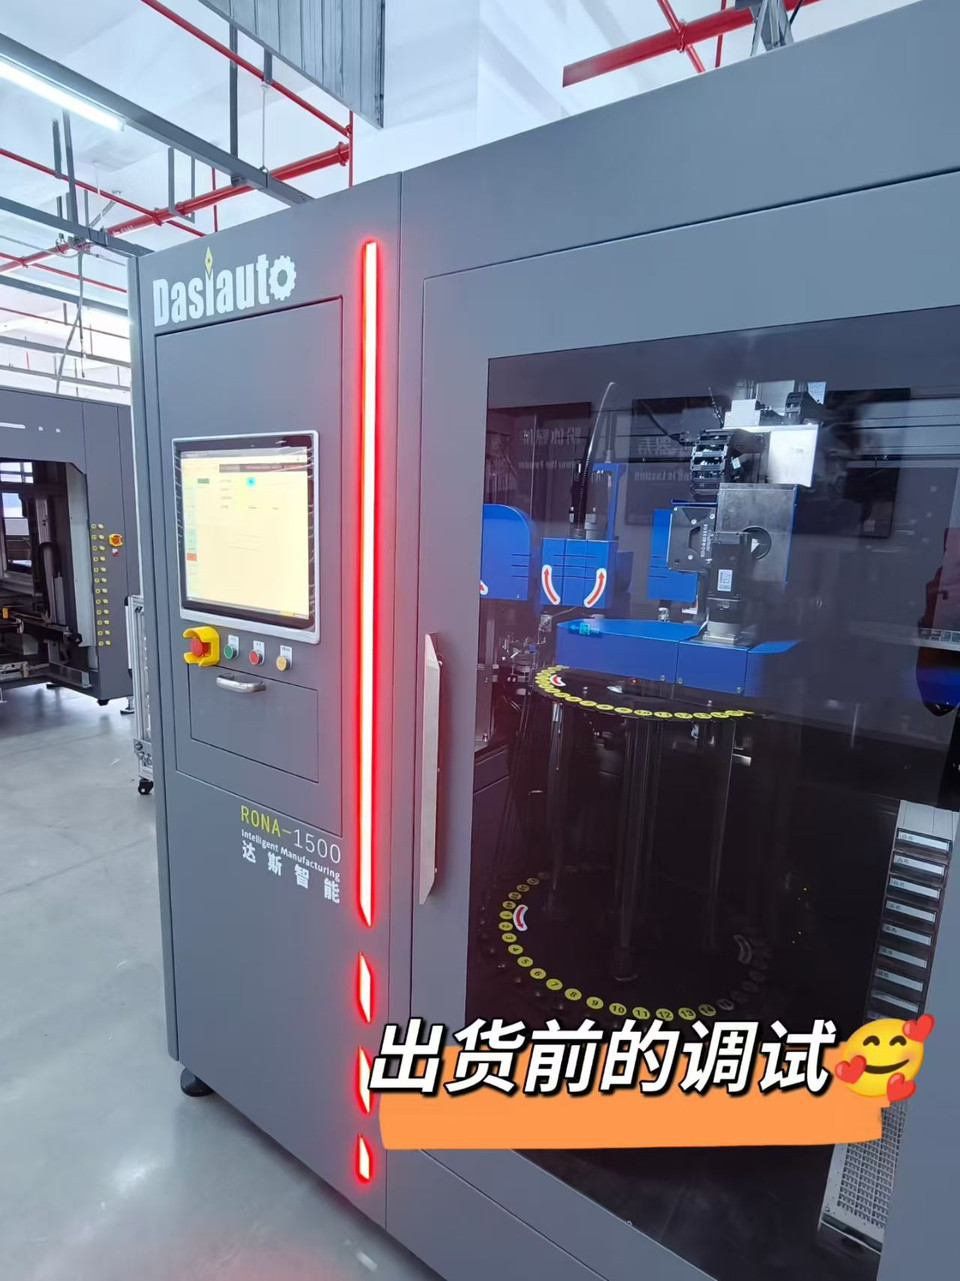
Beim automatisierten Entgraten von Edelstahl können sich die Düse, das Teil oder beide bewegen. Die Bewegung kann über Servoachsen X/Y/Z, indexierte Vorrichtungen, Drehtische, Roboter oder spezielle Handhabungssysteme erfolgen. Die gewählte Architektur hängt davon ab, ob die Teile flach, rohrförmig, konturiert, empfindlich oder geometrisch gemischt sind.
Wenn das Finish wichtig ist, wird Bewegungssteuerung zu einer Einflussgröße für die Oberflächenqualität und ist nicht nur ein Produktivitätsmerkmal. Eine stabile Bahn sorgt für eine gleichmäßige Einwirkung auf Funktionskanten und sichtbare Flächen. Die veröffentlichte Seite von DasiAuto zum Entgraten von Metallteilen beschreibt diesen selektiven Ansatz, bei dem kontrollierte Strahlbahnen auf Gratposition und Bauteilgeometrie abgestimmt werden.
Suspensionsrückführung im geschlossenen Kreislauf und Sedimentation
Nach dem Auftreffen auf das Werkstück läuft die Suspension in den Rückführbereich ab und wird umgewälzt. Dabei müssen abgetragene Metallfeinstpartikel, verschlissenes Strahlmittel und schwerer Schlamm von der wiederverwendbaren Suspension getrennt werden. Edelstahlabrieb sollte sich nicht unkontrolliert ansammeln, da er das Abtragsverhalten verändern, die Finishkonsistenz verringern und den Wartungsaufwand erhöhen kann.
Ein stärker auf die Produktion ausgerichtetes System ergänzt ein Sedimentationsmanagement und eine vereinfachte Abfallentleerung. Dadurch wird der Prozess bei langen Laufzeiten stabiler und Bedienereingriffe werden reduziert. Bei Edelstahl-Linien mit gemischten Teilen oder langen Schichten beeinflusst die Qualität des Rückführsystems die Betriebsbereitschaft oft ebenso stark wie Düsenqualität oder Pumpenleistung.
Nebelunterdrückung, Sicht und Kammersteuerung
Nassstrahlen verursacht nicht in gleichem Maße Staub wie Trockenstrahlen, erzeugt jedoch weiterhin Wassernebel und feine schwebende Tröpfchen im Kabinett. Daher sind Sicht in der Kammer, Sauberkeit des Sichtfensters, ausgewogene Absaugung und Spritzschutz wichtig. Diese Faktoren sind besonders relevant, wenn Edelstahlteile reflektierende Oberflächen haben oder Bediener Ausrichtung und Sauberkeit während der Beschickung visuell prüfen müssen.
Eine wirksame Nebelkontrolle erleichtert auch die Sauberhaltung rund um die Zelle. Eine schlecht kontrollierte Kammer kann nasse Rückstände, rutschige Böden und häufigere ungeplante Reinigungsstopps verursachen. Ein sinnvoll integriertes System zur Nebelminderung und -abscheidung unterstützt einen stabilen Betrieb und dient nicht nur dem Bedienkomfort.
PID-Regelung und Rezeptstabilität
Da das Entgraten von Edelstahl empfindlich auf sichtbare Finishabweichungen reagiert, ist Druckstabilität entscheidend. Eine auf dem Papier gering erscheinende Druckänderung kann Kantenzustand, Struktur und Abtragsrate so stark verändern, dass der Unterschied über eine Produktionscharge hinweg sichtbar wird. Eine Regelung im geschlossenen Regelkreis kann dabei helfen, die Konsistenz beim Präzisions-Nassstrahlen zu erhalten.
Mit der PID-Druckregelung im geschlossenen Regelkreis hält die Anlage den Zielzustand beim Strahlen trotz üblicher Störungen wie Düsenverschleiß, Änderungen des Strahlmittelzustands oder Schwankungen des Leitungsdrucks gleichmäßiger ein. Die rezeptbasierte HMI-Steuerung speichert anschließend den validierten Parametersatz nach Teileart, damit Bediener den richtigen Prozess aufrufen können, statt ihn jedes Mal manuell neu einzustellen.
| Prozessparameter | Typischer Bereich oder Praxis | Bedeutung für Edelstahl |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Gratwurzel und Finish-Empfindlichkeit | Gleicht Gratentfernung gegen übermäßige Strukturierung oder Kantenverrundung ab |
| Suspensionskonzentration | Als stabiles Verhältnis von Wasser zu Strahlmittel nach Gewicht oder Volumen gehalten | Beeinflusst Konsistenz, Abtragsrate und kosmetische Gleichmäßigkeit |
| Strahlmittelpartikelgröße | Feine bis mittlere PSD, ausgewählt nach Körnung, Gratdicke und Ziel-Ra | Bestimmt Abtragsaggressivität und Finishverfeinerung |
| Abstimmung von Luftstrom und Düse | Abgestimmt auf Düsendurchmesser und Abdeckungsbreite | Beeinflusst Aufprallenergie und Einwirkungsmuster |
| Düsenabstand | Für jede Teilefamilie durch das Rezept festgelegt | Steuert lokale Intensität und Überlappung des Musters |
| Düsenwinkel | Je nach Gratrichtung und Kantenzugang senkrecht oder schräg | Verändert das Beschneidverhalten bei Gratfahnen oder Umleggraten |
| Strahlmittelverbrauch | Abhängig von Strahlmittelbruch, Verunreinigung und Rückführeffizienz | Bestimmt Betriebskosten und Wartungsintervalle mit |
| Steuerungssystem | PID-Druckregelung, HMI-Rezepte, Alarme, Rückführungsüberwachung | Unterstützt reproduzierbares Entgraten von Edelstahl in der Produktion |
Entgraten von Edelstahl im Vergleich zu Trockenstrahlen und anderen Verfahren
Für die Auswahl des richtigen Verfahrens zum Entgraten von Edelstahl muss klar sein, welches Problem tatsächlich gelöst werden soll. Manche Betriebe müssen lediglich einen Grat entfernen. Andere benötigen eine gratfreie Kante sowie ein kontrolliertes Oberflächenfinish, ein geringes Kontaminationsrisiko und möglichst wenig Bedienerabhängigkeit. Deshalb wird Nassstrahlen häufig nicht nur mit Trockenstrahlen, sondern auch mit Kugelstrahlen und Gleitschleifen verglichen.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Kugelstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staub in der Luft | Gering, da das Strahlmittel in Wasser transportiert wird | Hoch, sofern die Absaugung nicht sehr leistungsfähig ist | Mäßig bei geschlossenen Systemen | Geringe Staubbelastung in der Luft, jedoch häufig nasser Abfall und Handhabung von Prozessmittel |
| Oberflächenfinish auf Edelstahl | Gleichmäßig, satiniert und leichter kontrollierbar | Aggressivere Struktur; kann gröber wirken | Nicht primär zur kosmetischen Verfeinerung vorgesehen | Kann bei Massenteilen gleichmäßig ausfallen, jedoch können Kontaktspuren entstehen |
| Risiko des Einbettens von Strahlmittel | Bei vielen finish-empfindlichen Edelstahlteilen geringer | Bei einigen weicheren oder zum Verschmieren neigenden Oberflächen höher | Hängt von Strahlmittel und Anwendungsziel ab | Im Allgemeinen gering, jedoch nicht besonders selektiv |
| Selektivität bei der Gratentfernung | Gut mit programmierten Bahnen und Vorrichtungen | Gute Zielausrichtung, jedoch leichter zu stark zu bearbeiten | Nicht hauptsächlich ein Entgratverfahren | Geringere Selektivität, da alle freiliegenden Bereiche gemeinsam bearbeitet werden |
| Reproduzierbarkeit | Hoch mit Druckregelung im geschlossenen Regelkreis und Rezeptsteuerung | Gut, jedoch stärker durch Staub und Düsenabweichungen beeinflusst | Hoch bei präziser Spezifikation | Gut für die Massenbearbeitung, weniger geeignet für lokale kritische Kanten |
| Umwelt- und Abfallhandhabung | Erfordert Rückführung der Suspension und Schlammmanagement | Erfordert Trockenstaubabsaugung und Strahlmittelrückhaltung | Erfordert Kontrolle des Kugelstrahlmittels und eine Einhausung | Erfordert Abwasser- oder Prozessmittelmanagement |
| Am besten geeignete Rolle bei Edelstahl | Präzisionsentgratung, Kantenverblenden, Finishvergleichmäßigung | Intensivreinigung, Aufrauen, Oxidentfernung | Oberflächenbehandlung mit Fokus auf Ermüdungsfestigkeit | Glätten kleiner Teilechargen und allgemeines Kantenentschärfen |
| Relatives Betriebsprofil | Ausgewogen, wenn die Rückführung effizient arbeitet | Die Anlagenhardware kann einfacher sein, doch der Reinigungsaufwand ist höher | Spezielle Prozesswirtschaftlichkeit | Effizient bei sehr großen Stückzahlen kleiner, toleranter Teile |
Trockenstrahlen kann gut funktionieren, wenn vor allem eine intensive Reinigung oder Aufrauung statt feiner Entgratung gefordert ist. Bei Edelstahl kann das Trockenaufprallprofil jedoch ein gröberes optisches Ergebnis hinterlassen oder mehr Reinigungsaufwand verursachen, als die Anwendung erfordert. Dieser Zielkonflikt ist ein Grund, weshalb Nassstrahlen bei finish-empfindlichen Edelstahlprozessen verbreitet ist.
Kugelstrahlen gehört in den Vergleich, weil manche Käufer fälschlicherweise annehmen, es könne das Entgraten ersetzen. Tatsächlich wird Kugelstrahlen hauptsächlich zur Veränderung von Eigenspannungen und zur Verbesserung der Ermüdungsfestigkeit eingesetzt, wie im Referenzartikel zum Kugelstrahlen beschrieben. Es kann den Kantenzustand geringfügig verändern, wird aber üblicherweise nicht als Hauptverfahren für die präzise Gratentfernung an Edelstahlbauteilen gewählt.
Gleitschleifen bleibt für viele kleine Edelstahlteile wirksam, insbesondere bei einfacher Geometrie und wenn ein Massenverfahren akzeptabel ist. Seine wichtigste Einschränkung ist die Selektivität. Wenn eine Kante kritisch ist und eine andere scharf bleiben muss oder Kontakt zwischen Teilen unerwünscht ist, bietet automatisiertes Nassstrahlen üblicherweise eine engere Kontrolle.
Wichtige Spezifikationen vor dem Kauf bewerten
Beschaffungsteams achten häufig zuerst auf die Kabinettmaße, doch die Leistung beim Entgraten von Edelstahl wird stärker durch Prozessstabilität als durch die äußere Anlagengröße bestimmt. Richtig ist, zunächst die Gratquelle festzustellen: Bearbeitungsgrat, Laserschnitt-Umleggrat, Schweißspritzerkante, Oberflächenüberstand aus der additiven Fertigung oder Mischzustände bei Baugruppen. Jede dieser Gratarten reagiert anders auf Suspensionsdruck, Strahlmittelgröße und Düsenwinkel.
Druckbereich und Stabilität bei niedrigen Drücken
Bei Edelstahlanwendungen sollte die Anlage nicht nur einen angegebenen maximalen Druck erreichen, sondern im unteren und mittleren Bereich, in dem finish-empfindliche Teile üblicherweise bearbeitet werden, ein stabiles Arbeitsfenster halten. Entscheidend ist, wie konstant das System den Druck bei kontinuierlicher Umwälzung, Strahlmittelverschleiß und wechselnder Kammerbeladung aufrechterhält.
Leistungsfähigkeit der Bewegungsachsen und Positioniergenauigkeit
Treten Grate an definierten Kanten oder in wiederholgenauen Merkmalen auf, wird Bewegungsgenauigkeit zentral für die Qualität. Käufer sollten prüfen, ob die Anlage manuelle Handhabung, indexierte Vorrichtungen, Servoachsen, Drehpositionierung oder robotergestützte Strahleinwirkung nutzt. Wenn eine bahngesteuerte Einwirkung entscheidend ist, verdienen veröffentlichte Servogenauigkeit und Programmreproduzierbarkeit ebenso viel Aufmerksamkeit wie die Pumpenspezifikation.
Durchsatz, Zykluszeit und Beschickungsmethode
Eine Entgratungslinie für Edelstahl sollte nach dem Gesamtdurchsatz und nicht nur nach der Strahlzeit bewertet werden. Ausrichtung bei der Beschickung, Vorrichtungszeit, Entwässerung, Abblasen, Rezeptaufruf und Entladung beeinflussen alle die tatsächlichen Kosten pro Teil. In vielen Betrieben macht die Disziplin beim Beladen den Unterschied zwischen einer technisch geeigneten und einer wirtschaftlich effizienten Anlage aus.
Aufstellfläche, Medienversorgung und Integration in den Betrieb
Bei der Installation sind Kabinettgröße, Druckluftbedarf, Stromversorgung, Wasserführung, Entwässerung und Wartungszugang zu berücksichtigen. Zellen zum Entgraten von Edelstahl werden häufig in der Nähe von Zerspanung, Fertigung, Waschen oder Beschichten aufgestellt. Daher sollten Bodenreinlichkeit und Servicezugänglichkeit frühzeitig und nicht erst nach der Kaufentscheidung bewertet werden.
HMI-Rezeptsteuerung und Berechtigungen
Wenn auf derselben Anlage mehrere Edelstahl-Teilenummern laufen, ist Rezeptsteuerung unverzichtbar. Die HMI sollte Druck, Bewegungsbahn, Zeitabläufe und Handhabungslogik so speichern, dass Bediener sie schnell aufrufen und Vorgesetzte sie sperren können. Das verringert Abweichungen zwischen Schichten und verkürzt Umrüstfehler.
Nebelabscheidung und Handhabung verbrauchten Strahlmittels
Selbst bei ausgezeichnetem Entgratergebnis wird die Anlage schwer zu bedienen, wenn sich Sichtfenster rasch beschlagen, die Schlammentleerung umständlich ist oder Wartungsintervalle unvorhersehbar sind. Fragen Sie, wie sich verbrauchtes Strahlmittel absetzt, wie Verunreinigungen entfernt werden und wie die Anlage bei langen Produktionsläufen eine gute Sicht erhält. Diese praktischen Details beeinflussen unmittelbar die Betriebsbereitschaft.
Sicherheit und Eignung für nachgelagerte Prozesse
Verriegelungen, Not-Halt-Schalter, Abdichtung des Gehäuses, ergonomische Beschickungshöhe und Medienabsperrung sind grundlegende Anforderungen. Bei Edelstahlteilen, die lackiert, pulverbeschichtet oder einer Konversionsbehandlung unterzogen werden, sollte der Käufer außerdem Oberflächensauberkeit und Eignung für die Vorbehandlung berücksichtigen, statt Entgraten als isolierten Schritt zu betrachten.
Anwendungen in verschiedenen Branchen
Das Entgraten von Edelstahl ist überall relevant, wo Edelstahl wegen Korrosionsbeständigkeit, Hygiene, Wärmebeständigkeit oder Erscheinungsbild gewählt wird. Da Edelstahlbauteile in zahlreichen Branchen eingesetzt werden, lässt sich dieselbe Nassstrahlplattform durch Anpassungen von Vorrichtungen, Strahlmittel und Rezeptlogik oft auf sehr unterschiedliche Teilefamilien abstimmen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Entgraten von Metallteilen | Präzisionsbearbeitung und Fertigung | Ventilteile, Halterungen, Gehäuse, Sensorgehäuse | Entfernt scharfe Kanten und erhält die Funktionsgeometrie |
| Entzundern von Stangen oder Schmiedeteilen | Metallerzeugung und -verarbeitung | Edelstahlstangenmaterial, Schmiedefittings, wärmebeeinflusste Teile | Entfernt Zunder und bereitet Oberflächen für spätere Zerspanung oder Prüfung vor |
| Vorbehandlung vor dem Beschichten | Geräte-, Beschlag- und Architekturfertigung | Paneele, Rahmen, Gehäuse, geschweißte Edelstahlteile | Verbessert die Oberflächenkonsistenz vor dem Beschichten oder einer Duplexveredelung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Gedruckte Halterungen, Verteiler, komplexe Edelstahlformen | Verringert lose Rückstände und reduziert grobe Oberflächenspitzen |
| Verfestigungsstrahlen von Metallteilen | Mechanische Bauteile | Federn, Klammern, ausgewählte ermüdungsempfindliche Edelstahlteile | Erzeugt kontrollierte Prallwirkung, wenn Verfestigungsstrahlen zum Prozessablauf gehört |
| Finish für 3C-Geräte | Elektroniklieferkette | Edelstahlrahmen, Abdeckungen, kosmetische Präzisionsteile | Erzeugt eine gleichmäßige Struktur auf sichtbaren hochwertigen Oberflächen |
Dies sind allgemeine Beispiele für die Oberflächenbehandlung von Edelstahl. Verfestigungsstrahlen ist ein eigenständiges Prozessziel; die aufgeführten Vorteile und die Anlageneignung müssen anhand des tatsächlichen Teils und der Abnahmekriterien bewertet werden.
Bei gefertigten Edelstahlprodukten ist die gleichzeitige Gratentfernung und kosmetische Verblendung eine häufige Anforderung. Laser- oder stanzgeschnittene Kanten können technisch akzeptabel, optisch jedoch uneinheitlich sein, besonders nach dem Schweißen oder Bürsten. Nassstrahlen hilft, solche Übergänge zu vereinheitlichen, ohne die stark gerichteten Kratzmuster mancher Schleifbandverfahren zu erzeugen.
Bei Edelstahlbauteilen für eine Vorbeschichtung oder Duplexveredelung ist der Oberflächenzustand über die Gratentfernung hinaus wichtig. Das Verfahren kann zum Reinigen, Entschärfen von Kanten und Erzeugen eines gleichmäßigeren Substrats vor der nachfolgenden Behandlung eingesetzt werden. In diesen Fällen ist Nassstrahlen zur Beschichtungsvorbehandlung relevant, da die Konsistenz der Vorbehandlung die nachfolgende Haftung und das Erscheinungsbild beeinflussen kann.
In der Werkzeug- und Präzisionsfertigung kann sich das Entgraten von Edelstahl auch mit einer kontrollierten Kantenpräparation überschneiden. Obwohl die Schneidkantenverrundung von Hartmetallwerkzeugen eine eigene Anwendung ist, ist die Prozesslogik ähnlich: Eine kleine, kontrollierte Kantenveränderung kann darüber entscheiden, ob das Teil gleichmäßig funktioniert oder vorzeitig ausfällt. Deshalb wird häufig auch Schneidkantenverrundung von Schneidwerkzeugen wird häufig zusammen mit Strategien zum hochpräzisen Entgraten besprochen.
Leitfaden zur Anlagenauswahl
Die richtige Anlagenkonfiguration zum Entgraten von Edelstahl hängt von Teilegröße, Produktionsvolumen, geometrischer Komplexität, Finish-Empfindlichkeit und erforderlichem Automatisierungsgrad ab. Ein Betrieb, der lasergeschnittene Halterungen im Korb entgratet, hat eine andere Aufgabe als ein Betrieb, der sichtbare Edelstahlgehäuse einzeln veredelt.
| Konfiguration / Modellstufe | Zielproduktionsumfang | Werkstückgrößenbereich | Steuerungsschwerpunkt | Durch Mustertests zu bewertende Anwendungen |
|---|---|---|---|---|
| Robotikzelle im R&D-Labormaßstab | Versuche, Musterfreigabe, Prozessentwicklung | Kleine bis mittelgroße komplexe Teile | Flexible Rezept- und Vorrichtungsversuche | Neue Edelstahlsorten, Gratuntersuchungen, Vorrichtungs- und Strahlmittelvalidierung |
| Nassstrahlanlage zur Einzelteilbehandlung | Geringes bis mittleres Volumen | Kleine bis mittelgroße Einzelteile | Handhabung einzelner Teile | Sichtbare Edelstahlteile, sorgfältige Einzelhandhabung |
| Standardkabine mit Einzelkammer für Chargen | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Wiederholteile | Reproduzierbare Chargeneinwirkung | Allgemeines Entgraten von Edelstahl und Oberflächenvergleichmäßigung |
| Produktionssystem mit Doppelkammer | Mittlerer bis hoher Durchsatz | Kleine bis mittelgroße Wiederholteile | Abgestimmte Beschickung und Strahlen | Überlappende Beschickung und Strahlbearbeitung für schnelleren Ausstoß |
| Mehrachsiges Präzisionssystem mit Servoantrieb | Präzisionsorientierte Produktion | Kleine komplexe Edelstahlgeometrien | Programmierte Bahnen für kritische Kanten | Kritische Kanten, lokale Grate, reproduzierbare technische Finishs |
| Spezialanlage für komplexe Formen | Konstruktionsbasierte Produktionszellen | Mittelgroße komplexe Teile | Mehrwinkliger Zugang | Konturierte, vertiefte und mehrwinklige Edelstahlbauteile |
| Scananlage für Plattenteile | Flache oder plattenartige Werkstücke | Mittlere bis große Flachteile | Gleichmäßige Scanabdeckung | Lasergeschnittene Bleche, Architekturpaneele, Abdeckplatten |
| Linie zur Rundstab-Bearbeitung | Halbkontinuierliche lineare Bearbeitung | Lange zylindrische Teile | Lineare Werkstückhandhabung | Edelstahlstangen, Rohre, stabförmige Werkstücke |
Diese Konfigurationen sind allgemeine Optionen für die Prozessplanung und keine verifizierten Leistungswerte oder bestätigten Edelstahlanwendungen eines bestimmten Modells. Validieren Sie Gratentfernung, Finish, Maße, Handhabung und Zykluszeit an repräsentativen Mustern, bevor Sie die Anlage spezifizieren.
Bei Projekten in der Entwicklungsphase ist eine flexible Labor- oder Musteranlage oft ein besserer Ausgangspunkt als eine feste Produktionslinie. Die Originalseite stellt die RB-6-Nassstrahlzelle für R&D als Entwicklungsplattform vor. Ihre Eignung für ein Edelstahlprojekt sollte durch Rezeptentwicklung, Gratkartierung und Strahlmittelversuche an repräsentativen Teilen bestätigt werden, bevor die endgültige Produktionsarchitektur festgelegt wird.
Wenn die Teilefamilie stabil ist und der Ausstoß vorhersehbar sein muss, sollte die Anlage die Beschickungslogik des Betriebs widerspiegeln. Das SC-40-System mit Einzelkammer und das DC-40-System mit Doppelkammer sind auf der Originalseite beschriebene Konfigurationen. Ihre Eignung für Edelstahlwerkstücke und ein möglicher Durchsatzvorteil durch überlappende Beschickung müssen durch Mustertests, Vorrichtungsprüfung und eine validierte Zyklusstudie ermittelt werden.
Entscheidend ist, die Anlage an der Werkstückausrichtung und nicht nur am gewünschten Finish auszurichten. Edelstahlpaneele, tiefgezogene Teile, Rundstäbe, Schweißrahmen und kleine bearbeitete Fittings benötigen jeweils einen anderen Düsen-Zugang, andere Bewegungsmuster und eine andere Vorrichtungslogik. Die Anlagenauswahl ist daher eine verfahrenstechnische und nicht nur eine kaufmännische Entscheidung.
Überlegungen zu Kosten, Lieferzeit und ROI
Die Kosten eines Systems zum Entgraten von Edelstahl hängen von weit mehr als den Kabinettabmessungen ab. Automatisierungsgrad, Komplexität der Bewegungsachsen, Auslegung der Suspensionsumwälzung, Rückführsystem, HMI-Rezeptfunktionen, Vorrichtungen und Nebelkontrolle beeinflussen sowohl Investitionskosten als auch Betriebsstabilität. In der Praxis beruht der Unterschied zwischen einer einfachen Strahlkabine und einer produktionsgerechten Entgratungszelle vor allem auf dem Entwicklungsaufwand.
Wichtigste Kostentreiber beim Entgraten von Edelstahl
Der erste Kostentreiber ist die erforderliche Präzision der Gratentfernung. Ein System, das nur allgemeine Kanten entschärfen muss, kann oft einfacher ausgeführt sein als eines, das sichtbare kosmetische Flächen oder kritische Funktionskanten schützen soll. Der zweite Kostentreiber ist die Werkstückhandhabung: manuelles Einlegen, indexierte Werkzeuge, Servobewegungen und robotergestützte Handhabung führen jeweils zu unterschiedlichen Kostenklassen für das Projekt.
Auch die Strahlmittelstrategie spielt eine Rolle. Strahlmittelart, Stabilität der Größenverteilung, Verschleißrate, Rückführverhalten und Verträglichkeit mit Edelstahlfinishs beeinflussen die laufenden Kosten. Das günstigste Strahlmittel beim Einkauf ist nicht automatisch das kostengünstigste in der Produktion, wenn es die Düsenlebensdauer verkürzt oder die Oberflächenqualität destabilisiert.
Typischer Aufbau der Lieferzeit
Standardplattformen haben üblicherweise die kürzesten Lieferzeiten, während kundenspezifische Systeme zum Entgraten von Edelstahl mehr Entwicklungsarbeit und damit mehr Zeit erfordern. Mustertests, Vorrichtungskonstruktion, Automatisierungsumfang, Kammerlayout und Abnahmekriterien können den Projektzeitplan verlängern. Käufer sollten daher klären, ob die genannte Lieferzeit für eine Standardanlage, eine modifizierte Standardanlage oder eine vollständig ausgelegte Prozesszelle gilt.
Auch die Inbetriebnahmezeit sollte berücksichtigt werden. Eine Anlage kann bei der Lieferung mechanisch fertiggestellt sein, aber vor Ort weiterhin eine Abstimmung auf Gratbeschaffenheit, Suspensionskonzentration, Vorrichtungsausrichtung und Rezeptoptimierung erfordern. Bei Edelstahlprodukten mit strengen kosmetischen Standards sollte diese Validierungszeit als Teil des Projekts und nicht als nachträglicher Zusatz betrachtet werden.
ROI-Logik: Woher die Amortisation tatsächlich kommt
Die offensichtlichste ROI-Quelle ist die Verringerung des Arbeitsaufwands im Vergleich zum manuellen Entgraten. Edelstahlteile müssen wegen ihrer sicht- und fühlbaren scharfen Kanten oft sorgfältig von Hand veredelt werden, doch die Vorgehensweise variiert zwischen Bedienern. Automatisierung verringert diese Abweichungen und macht den Arbeitsausstoß besser planbar.
Die zweite ROI-Quelle ist weniger Nacharbeit und Ausschuss. Ein übersehener Grat kann Passung, Abdichtung, Sauberkeit oder Beschichtung beeinträchtigen. Ein zu stark entgratetes Teil kann wegen des Erscheinungsbilds oder der Maße durchfallen. Durch Stabilisierung der Einwirkungsvariablen schränkt Nassstrahlen diesen Bereich möglicher Fehler ein.
Drittens verbessert das Entgraten von Edelstahl häufig den nachgelagerten Materialfluss. Gleichmäßigere Kanten können das Hängenbleiben beim Waschen, Maskieren, Montieren und Verpacken verringern. Eine bessere Oberflächengleichmäßigkeit kann außerdem eine konsistentere Beschichtungs- oder Finishleistung unterstützen, wenn der Entgratschritt in einen umfassenderen Ablauf zur Oberflächenvorbereitung integriert ist.
Warum Vergleiche mit manueller Arbeit den Automatisierungswert oft unterschätzen
Manuelles Entgraten wirkt kostengünstig, wenn man nur die direkten Lohnkosten betrachtet. Tatsächlich gehören uneinheitliche Sichtqualität, ermüdungsbedingte Schwankungen, Schulungsaufwand, ergonomische Risiken und Prüfverzögerungen zu den versteckten Kosten. Diese Verluste verteilen sich oft auf mehrere Abteilungen und sind deshalb nicht immer in einer einzelnen Budgetposition erkennbar.
Ein besseres ROI-Modell vergleicht den gesamten Prozess: Teile pro Schicht, Gutteilequote beim ersten Durchlauf, Bedieneraufwand, Verbrauchsmaterialien, Reinigungszeit, Wartungsaufwand und Verringerung nachgelagerter Fehler. Diese umfassendere Betrachtung zeigt meist am deutlichsten, wann sich die Automatisierung beim Entgraten von Edelstahl rechnet.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Anlagen zum Nassstrahlen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; die ausführliche Unternehmensbeschreibung finden Sie unter Über DasiAuto.
Bei einem Projekt zum Entgraten von Edelstahl bilden Werkstoff, Geometrie, Oberflächenziel und Produktionsanforderungen den Ausgangspunkt. DasiAuto unterstützt Anwendungstests und Prozessentwicklung, um Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird.
Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen. Die Eignung für eine bestimmte Edelstahlsorte, einen bestimmten Grat oder eine Maßanforderung muss durch Tests ermittelt und darf nicht aus dem Modellnamen abgeleitet werden.
DasiAuto unterstützt den Produktionsablauf durch Installation, Bedienerschulung und laufenden technischen Support. Bei Projekten, die vor der Anlagenauswahl eine musterbasierte Validierung erfordern, verbindet dies die anfängliche Prozessbewertung mit den praktischen Anforderungen der Produktion.
Häufig gestellte Fragen
Kann das Entgraten von Edelstahl vor dem Anlagenkauf an meinen tatsächlichen Teilen getestet werden?
Ja. Mustertests werden häufig eingesetzt, um Gratentfernungsfähigkeit, Finishwirkung, Zykluszeit und Vorrichtungseignung an realen Edelstahlwerkstücken zu bestätigen. Sie sind besonders hilfreich, wenn der Teilemix unterschiedliche Güten, Schneidverfahren oder kosmetische Anforderungen umfasst.
Eignet sich das Entgraten von Edelstahl für lasergeschnittene und geschweißte Edelstahlteile?
In vielen Fällen ja. Nassstrahlen wird häufig für lasergeschnittene und geschweißte Teile gewählt, weil es scharfe Kanten entschärfen, kleine Restgrate reduzieren und örtliche Verfärbungen oder Strukturübergänge optisch verblenden kann, ohne die stark gerichteten Spuren mancher Trockenverfahren zu erzeugen.
Wie viel Anpassung benötigt eine Anlage zum Entgraten von Edelstahl üblicherweise?
Das hängt von Bauteilgeometrie, Volumen und Finish-Empfindlichkeit ab. Einfache Teile für die Chargenbearbeitung können häufig in einer Standardkabine mit einfachen Vorrichtungen bearbeitet werden, während komplexe oder optisch kritische Edelstahlteile meist von spezieller Handhabung, Düsenbahnen und Rezeptsteuerung profitieren.
Welche Bedienerschulung ist nach Installation und Inbetriebnahme erforderlich?
Bediener benötigen üblicherweise eine Schulung zu Rezeptauswahl, Teilebeschickung, Wartung der Suspension, Düsenprüfung, Kammerreinigung und Qualitätskontrollen auf Unter- oder Überbearbeitung. Das Wartungspersonal sollte außerdem Verschleißteile, Sedimententleerung und die regelmäßige Wartung des Rückführsystems kennen.
Welche Verbrauchsmaterialien und Ersatzteile sollten Käufer einplanen?
Die wichtigsten Teile sind Strahlmittel, Düsen, Dichtungen, Filter, Pumpen und Verschleißkomponenten im Suspensionskreislauf. Käufer sollten außerdem fragen, wie oft der Strahlmittelzustand geprüft und wie die Verunreinigung durch Edelstahlfeinstpartikel im normalen Betrieb gehandhabt wird.
Wann amortisiert sich das Entgraten von Edelstahl üblicherweise am schnellsten?
Der ROI stellt sich tendenziell am schnellsten ein, wenn manuelles Entgraten arbeitsintensiv oder uneinheitlich ist oder zu sichtbaren Qualitätsbeanstandungen führt. Er verbessert sich ebenfalls, wenn gratbedingte Probleme bereits Beschichtungsfehler, Montageunterbrechungen, Ausschuss oder wiederholte Nacharbeit an derselben Edelstahlteilefamilie verursachen.