

Kurzantwort
Bei Präzisionsteilen wird Nassstrahlen häufig bevorzugt, wenn eine sauberere Prozessführung, weniger Staub in der Luft, eine gleichmäßigere Oberflächenqualität und eine schonendere Strahlwirkung als beim herkömmlichen Trockenstrahlen gefragt sind. Da das Strahlmittel als Suspension in Wasser transportiert wird, kann das Verfahren Staub mindern, Wärmestau begrenzen und eine gleichmäßigere optische oder funktionelle Oberfläche an Hartmetallwerkzeugen, Metallteilen, Glas und additiv gefertigten Komponenten erzielen. Besonders wertvoll ist es, wenn Entgraten, Kantenverrundung, Beschichtungsvorbehandlung oder eine feine Oberflächenkonditionierung chargenübergreifend wiederholbar sein müssen.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Mit Druckluft beschleunigte Wasser-Strahlmittel-Suspension |
| Arbeitsdruckbereich | Üblicherweise niedriger bis mittlerer Strahldruck, abgestimmt auf Werkstoff und gewünschte Oberfläche |
| Oberflächenergebnis | Feine, gleichmäßige matte Oberfläche mit kontrollierter Mikroerosion |
| Staubverhalten | Deutliche Staubunterdrückung im Vergleich zum Trockenstrahlen |
| Typische Anwendungen | Schneidkantenverrundung, Entgraten, Beschichtungsvorbehandlung, AM-Nachbearbeitung und kosmetische Oberflächenbearbeitung |
| Typischer Projektzeitraum | Die Lieferzeit hängt von Konfiguration, Automatisierungsgrad und Umfang der Prozessvalidierung ab. |
Was ist Nassstrahlen?
Nassstrahlen ist ein abrasives Oberflächenbehandlungsverfahren, bei dem Wasser und Strahlmittel zu einer Suspension vermischt und auf ein Werkstück gestrahlt werden. In der Industrie wird das Verfahren auch als Nasssandstrahlen, Suspensionsstrahlen oder Vapor Blasting bezeichnet, wobei Anlagenaufbau und Druckstrategie je nach Hersteller und Anwendung variieren können.
Innerhalb der umfassenderen Familie der abrasiven Strahlverfahren liegt Nassstrahlen zwischen dem aggressiven Strahlmittelauftrag beim Trockenstrahlen und schonenderen Verfahren wie der Gleitschleifbearbeitung. Es kommt zum Einsatz, wenn Hersteller die Schneidwirkung von Strahlpartikeln nutzen und zugleich die Oberflächenkontrolle verbessern, Staub in der Luft verringern und eine Überbearbeitung empfindlicher Merkmale vermeiden möchten.
Die technische Logik ist einfach: Wasser dient als Trägerphase, hält die Strahlpartikel in Schwebe und dämpft ihr Aufprallverhalten. Durch diesen gedämpften Aufprall eignet sich das Verfahren besser für feines Entgraten, Kantenvorbereitung, Oxidentfernung und optische Strukturierung, wenn die Oberfläche gleichmäßig aussehen soll und das Substrat keine übermäßige Einlagerung von Strahlmittel oder Wärme verträgt.
Drei Vorteile erklären, warum Nassstrahlen in der Präzisionsfertigung an Bedeutung gewonnen hat. Der erste ist die Staubunterdrückung, denn die Wasserphase bindet einen großen Teil der Partikel, die bei einem Trockenverfahren sonst in die Luft gelangen würden. Der zweite ist die gleichmäßige Oberflächenbeschaffenheit, denn die Suspension dämpft den Partikelaufprall so weit, dass sie bei vielen Metallen, Hartmetallen, Keramiken und Glas einen gleichmäßigeren Materialabtrag unterstützt. Der dritte Vorteil ist die Prozesswiederholbarkeit, besonders wenn die Maschine die Suspensionskonzentration, Düsenbewegung und den Druck über längere Zeit stabil hält.
Ein weiterer Vorteil ist das geringere Risiko, dass sich Strahlmittel in weichere oder beschichtete Oberflächen einlagert. In vielen Anwendungen trägt der Wasserfilm dazu bei, den Partikelaufprall vom direkten trockenen Kontakt zu trennen, wodurch sich die Oberflächenverunreinigung gegenüber bestimmten Trockenstrahlkonfigurationen verringern kann. Das macht Prozessversuche zwar nicht überflüssig, erweitert aber das nutzbare Prozessfenster für Teile, die nach der Behandlung sauber sein müssen.
Aus Fertigungssicht gibt es nicht nur einen Maschinentyp für das Nassstrahlen. Das Verfahren lässt sich mit R&D-Anlagen, Chargenkabinen, servogesteuerten Mehrachsensystemen, Großanlagen für flache Teile, Anlagen für zylindrische Stäbe oder integrierten Vorbehandlungslinien umsetzen. Deshalb kommt es in der Werkzeugfertigung, Metallbearbeitung, Beschichtung, Glasbearbeitung und Fertigung von Elektronikgehäusen zum Einsatz.
In der Fertigungspraxis lässt sich Nassstrahlen am besten als steuerbares abrasives Oberflächenbearbeitungsverfahren verstehen und nicht nur als staubärmere Variante des Trockenstrahlens.
Zum terminologischen Hintergrund wird die umfassendere Familie der abrasiven Strahlverfahren üblicherweise anhand der Beschleunigungsmethode, der Strahlmittelart und des angestrebten Oberflächenergebnisses definiert. Bei Beschichtungs- und Korrosionsschutzprozessen hängt die Qualität der Vorbehandlung außerdem vom Oberflächenprofil, der Sauberkeit und den Grundsätzen der Prozesskontrolle ab, wie in AMPP-Leitlinien zur Oberflächenvorbereitung beschrieben.
Wie funktioniert Nassstrahlen?
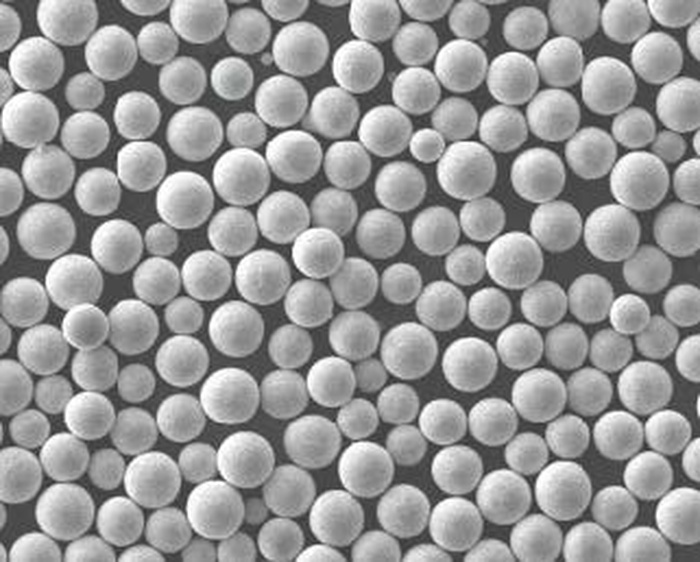
Beim Nassstrahlen zirkuliert eine Suspension, wird mit Druckluft durch eine Düse beschleunigt, auf den Zielbereich gerichtet und anschließend zur Rückführung oder Abfalltrennung wieder aufgefangen. Von außen mag die Anlage einfach wirken, doch der Prozess hängt von stabiler Strömungsmechanik, kontrollierter Strahlmittelkonzentration und zuverlässiger Rückführung ab.
Suspensionsherstellung und Kontrolle der Suspension
Der erste Schritt ist die Aufbereitung der Suspension. Wasser und Strahlmittel werden in einem Tank oder Druckbehälter gemischt, damit das Strahlmittel in Schwebe bleibt, statt sich sofort abzusetzen. Durchmischung, Umwälzpumpen und Tankgeometrie sind dabei wichtig, denn eine ungleichmäßige Suspension führt unmittelbar zu einer uneinheitlichen Oberflächenqualität.
In einem korrekt abgestimmten System richtet sich die Suspensionskonzentration nach Substrathärte, gewünschter Rauheit, Gratgröße und geforderter Abtragsrate. Für das Kantenverrunden von Werkzeugen kann eine andere Feststoffkonzentration erforderlich sein als für die Reinigung von Schmiedeteilen oder das Mattieren von Glas. Schwankt die Konzentration, kann derselbe Luftdruck sehr unterschiedliche Schneidintensitäten erzeugen.
Beschleunigungsweg der Druckluft
Der zweite Schritt ist die Beschleunigung. Druckluft überträgt Energie auf den Strom und treibt die Suspension durch Schläuche und eine Düse in Richtung Werkstück. Düsenform, Abstand, Auftreffwinkel und Verfahrgeschwindigkeit bestimmen, wie viel Material abgetragen wird und wie sich die Oberfläche am Bauteil entwickelt.
Im Vergleich zum Trockenstrahlen verändert Wasser die Partikeldynamik. Die Aufprallenergie bleibt erheblich, doch die Wasserphase dämpft einen Teil der scharfen, zurückprallenden Wechselwirkungen, die bei Trockensystemen auftreten. Deshalb kann Nassstrahlen an vielen Teilen eine gleichmäßigere, satinartige Oberfläche erzeugen.
Werkstückhandhabung und Bewegungssteuerung
Der dritte Schritt ist die Positionierung des Werkstücks. Einfache Systeme setzen auf manuelle Handhabung, während fortschrittliche Anlagen indexierte Vorrichtungen, Drehachsen oder servogesteuerte X/Y/Z-Bewegungen nutzen, um Düsenposition und -winkel beizubehalten. Bei einer servogesteuerten X/Y/Z-Kopplung sollte die Positioniergenauigkeit anhand des erforderlichen Kantenradius, des lokalen Entgratens oder des Strahlmusters an repräsentativen komplexen Geometrien geprüft werden.
Eine rezeptbasierte HMI-Steuerung ist hier wichtig, weil der Prozesserfolg von wiederholbaren Kombinationen aus Druck, Durchfluss, Bewegungsbahn, Verweilzeit und Düsenabstand abhängt. Werden Rezepte gespeichert und Bedienerrechte abgestuft vergeben, lässt sich der Prozess über mehrere Schichten hinweg leichter standardisieren.
Geschlossene Rückführung, Sedimentation und Nebelkontrolle
Nach dem Aufprall läuft die Suspension in den Rückführbereich ab. Wiederverwendbares Strahlmittel und Wasser können umgewälzt werden, während Feinstoffe, gebrochene Partikel und abgetragene Verunreinigungen durch Sedimentation, Filtration oder Entsorgungsschritte abgetrennt werden. Eine Auslegung mit geschlossenem Kreislauf verringert Wasserverluste und stabilisiert die Betriebsbedingungen über längere Laufzeiten.
Automatische Sedimentation des Strahlmittelabfalls und Entleerung per Knopfdruck verringern den manuellen Reinigungsaufwand. Das ist besonders in Fertigungsumgebungen nützlich, in denen Hartmetallfeinstoffe, Metallabrieb, Zunder oder Beschichtungsrückstände anfallen. Da sich um die Kabine weiterhin Wassernebel bilden kann, bleibt eine wirksame Absaugung wichtig, obwohl die Staubbelastung in der Luft viel geringer ist als beim Trockenstrahlen.
Warum die Druckregelung wichtig ist
Der Strahldruck sollte nicht als einzelner Sollwert ohne Rückkopplung betrachtet werden. In fortschrittlichen Systemen hilft eine PID-Regelung im geschlossenen Kreis, den Suspensionsdruck trotz Schlauchdruckverlusten, Düsenverschleiß, Viskositätsänderungen oder unterschiedlicher Werkstückbeladung konstant zu halten. Diese Stabilität verbessert die Gleichmäßigkeit der Oberfläche und verringert die Abweichung zwischen dem ersten und dem hundertsten Teil desselben Fertigungslaufs.
| Parameter | Typischer Nassstrahlbereich oder Hinweis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise anwendungsabhängig; reicht oft von schonender Oberflächenbearbeitung bis zu mittlerer Reinigungsintensität | Bestimmt Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Typische Feststoffkonzentration, gewählt nach Werkstoff, Oberflächenziel sowie Form und Größe des Strahlmittels | Steuert Abtragsrate und Gleichmäßigkeit der Oberfläche |
| Strahlmittelkorngröße | Meist feine bis mittlere Körnungen; die genaue PSD richtet sich nach Entgraten, Kantenverrundung, Reinigung oder Mattierung | Beeinflusst Ra, Kantenverrundung und lokale Aggressivität |
| Druckluftstrom | Ausgelegt auf Düsendurchmesser, Solldruck und Betriebszyklus | Beeinflusst Beschleunigungsstabilität und Durchsatz |
| Düsenabstand zum Werkstück | Üblicherweise innerhalb eines engen Prozessfensters geregelt | Starker Einfluss auf Mustergröße und Abtragsrate |
| Strahlmittelverbrauch | Geringere sichtbare Verluste als beim Trockenstrahlen; abhängig von Zerfallsrate und Verunreinigungen | Bestimmt Betriebskosten und Wartungshäufigkeit |
| Bewegungs-/Steuerungssystem | Manuell, indexiert oder servogesteuert; rezeptgesteuerte Systeme bieten höhere Wiederholbarkeit | Bestimmt Präzision und Chargenkonstanz |
| Rückgewinnungskreislauf | Umwälzung mit Sedimentation, Filtration und Nebelabsaugung | Unterstützt Sauberkeit, Verfügbarkeit und Umweltschutz |
Nassstrahlen im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Prozessauswahl sollte beim gewünschten Ergebnis ansetzen und nicht bei der Anlagenkategorie. Nassstrahlen ist Trockenstrahlen, Verfestigungsstrahlen oder Gleitschleifen nicht automatisch überlegen; es passt lediglich besser zu bestimmten Kombinationen aus Substrat, Geometrie, Sauberkeit und Oberflächenanforderung.
Trockenstrahlen bleibt bei aggressiver Reinigung und hohem Abtrag wirksam, insbesondere wenn Wasser unerwünscht ist. Verfestigungsstrahlen verfolgt ein anderes Ziel, nämlich Druckeigenspannungen statt einer optischen oder entgratenden Oberfläche. Gleitschleifen kann bei großen Teilechargen wirtschaftlich sein, ist aber weniger selektiv und stößt bei lokalen Merkmalen, verdeckten Bereichen oder gezielter Kantenbearbeitung eher an Grenzen.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staubentwicklung | Wenig Staub in der Luft dank Wasserphase | Hoch, sofern nicht umfassend eingehaust und abgesaugt | Mittel; abhängig von Einhausung und Strahlmittel | Wenig Staub außerhalb der Anlage, aber Rückstände und Schlamm müssen entsorgt werden |
| Oberflächencharakter | Fein und gleichmäßig, seidenmatt bis matt; kontrollierte Mikroerosion | Aggressivere Textur; bei empfindlichen Teilen mitunter weniger gleichmäßig | Grübchenartige verfestigte Oberfläche mit angestrebtem Festigkeitsvorteil | Geglättete Massenoberfläche mit weniger gerichteter Kontrolle |
| Risiko eingebetteten Strahlmittels | Im Allgemeinen geringer auf vielen empfindlichen Oberflächen | Bei bestimmten weichen oder beschichteten Substraten höheres Risiko | Kontakt mit dem Strahlmittel ist gezielt und wiederholt | Kein Strahlverfahren; anderer Kontaktmechanismus |
| Präzision und lokale Selektivität | Hoch bei Einsatz von Vorrichtungen oder Servobewegung | Mittel bis hoch, aber an empfindlichen Oberflächen schwieriger | Mittel; auf die Abdeckung beim Verfestigungsstrahlen ausgerichtet | Bei gezielt zu bearbeitenden Merkmalen geringer |
| Entgratungsleistung | Gut für feine Grate und kontrollierte Kantenbearbeitung | Gut für größere Grate, aber aggressiver | Kein primäres Entgratungsverfahren | Gut zum Entgraten großer Mengen kleiner Teile |
| Oberflächenreinheit nach der Bearbeitung | Gut, wenn Spülen und Rückführung sorgfältig gehandhabt werden | Gut, aber Staub und Strahlmittelrückstände können mehr Reinigungsaufwand verursachen | Gut bei kontrolliertem Strahlmittelzustand | Gut, wobei Rückstände der Bearbeitungsmasse ein Spülen erfordern können |
| Umweltprofil | Bessere Staubeinhausung, aber Suspension und Abfälle müssen gehandhabt werden | Höherer Aufwand für Staubmanagement | Erfordert Strahlmittelmanagement und Einhausung | Erfordert Management von Abwasser und Schlamm |
| Am besten geeigneter Anwendungsfall | Präzisionsbearbeitung, Kantenverrundung, Vorbehandlung und AM-Nachbearbeitung | Intensivreinigung, Rost-/Zunderentfernung und aggressive Strukturierung | Verlängerung der Ermüdungslebensdauer durch Druckeigenspannungen | Massenbearbeitung einfacher, kleiner Teile |
Für die formale Terminologie im Bereich Strahlen und Verfestigungsstrahlen ist das ASTM-Terminologierahmenwerk hilfreich, weil es Prozessziel, Strahlmittelverhalten und Verifizierung voneinander abgrenzt. Bei der Betrachtung von Messtechnik und Prozessfähigkeit beziehen sich viele Hersteller außerdem auf NIST-Leitfäden zur Metrologie, wenn sie Wiederholbarkeit, Unsicherheit und Produktionssteuerung festlegen.
Wichtige Spezifikationen vor dem Kauf
Die Auswahl einer Nassstrahlanlage sollte bei der Anwendungsphysik beginnen und erst danach zur Anlagenarchitektur übergehen. Eine Kabine, die sich für das Entgraten einzelner Teile eignet, kann für plattenförmige Komponenten, lange zylindrische Werkstücke oder automatisiertes Kantenverrunden die falsche Wahl sein.
Druckstabilität ist wichtiger als Spitzendruck
Käufer achten häufig zuerst auf den maximalen Nenndruck, doch ein stabiler Druck im tatsächlichen Betriebsbereich ist meist wichtiger. Bei Präzisionsentgraten oder Kantenvorbereitung zählt die gleichmäßige Energie der zugeführten Suspension mehr als der höchste auf dem Typenschild angegebene Druck.
Bewegung, Vorrichtung und Düsenbahn bestimmen die Präzision
Die Präzision einer Maschine hängt nicht nur von der Auflösung der Servoregelung ab. Auch Wiederholgenauigkeit der Vorrichtungen, Überwachung des Düsenverschleißes, Steifigkeit der Achsen, Positionierung der Drehachsen und die Möglichkeit, bewährte Rezepte zu speichern, spielen eine Rolle. Wenn ein enger Kantenradius oder ein wiederholbares optisches Finish gefordert ist, wird die Bahnsteuerung zu einer wichtigen Spezifikation.
Der Durchsatz hängt vom Arbeitsablauf ab, nicht nur von der Düsengröße
Der Durchsatz wird durch Belademethode, Kammerlayout, Rückführzeit, Spül- und Trocknungsstufen, Rezeptwechsel und Intervalle für die Abfallentsorgung bestimmt. Eine größere Düse kann Material schneller abtragen, aber auch mehr Luft verbrauchen, das Strahlbild verbreitern und die Kontrolle bei kleinen Teilen erschweren.
Versorgungs- und Wartungsaufwand frühzeitig beziffern
Zu den Versorgungseinrichtungen gehören Druckluft, elektrische Energie, Wassermanagement, Entwässerung und Nebelabsaugung. Die Wartung umfasst Verschleißteile der Pumpe, Düsenwechsel, Dichtungen, Strahlmittelnachschub, Sedimententfernung sowie HMI- und Steuerungsunterstützung. Diese Punkte sollten vor der Layoutfreigabe geplant werden und nicht erst nach der Installation.
Zu den üblichen Prüfpunkten beim Kauf gehören:
- Erforderliches Oberflächenergebnis: Entgraten, Kantenverrundung, Reinigen, Strukturieren, Verfestigungsstrahlen oder Vorbehandlung.
- Substrat und Härte: Hartmetall, Stahl, Edelstahl, Aluminium, Glas, Keramik oder gemischte Werkstoffe.
- Werkstückgeometrie: einfache flache Teile, verdeckte Bereiche, Schlitze, zylindrische Stäbe oder komplexe mehrseitige Formen.
- Fertigungsmodus: R&D, flexible Auftragsfertigung, Chargenproduktion oder Inline-Integration.
- Validierungsmethode: Sichtstandard, Rauheitswert, Kantenradius, Gewichtsverlust, Beschichtungshaftung oder Prozessfähigkeit.
Bei beschichtungsbezogenen Anwendungen sollte die Vorbehandlung auf das nachgelagerte Beschichtungssystem abgestimmt und nicht als eigenständiger Reinigungsschritt betrachtet werden. Ein kombinierter Ablauf kann Strahlen, Spülen, chemische Behandlung und Trocknung umfassen. Deshalb prüfen manche Anwender sowohl Strahlanlagen als auch integrierte Linienkonzepte wie Nassstrahlen zur Beschichtungsvorbehandlung oder kombinierte Nassstrahl-Phosphatieranlage PH14000, wenn es der Produktionskontext unterstützt.
Bei der Vorbereitung von Schneidwerkzeugen ist das Prozessfenster noch enger. Kantensymmetrie, K-Faktor-Kontrolle und lokale Oberflächenqualität sind wichtiger als eine hohe Abtragsrate. Daher sollten Käufer die spezielle Prozessfähigkeit für die Kantenverrundung von Schneidwerkzeugen bewerten, statt sich auf allgemeine Aussagen zum Strahlen zu verlassen.
Anwendungen in verschiedenen Branchen
Nassstrahlen ist ungewöhnlich vielseitig einsetzbar, da sich das Verfahren von einer schonenden Oberflächenkonditionierung bis hin zu moderater Reinigung und Entgratung abstimmen lässt. Dieselbe Verfahrensfamilie kommt in der Werkzeugfertigung, Präzisionsmetallbearbeitung, additiven Fertigung, Glasbearbeitung und Beschichtungsvorbehandlung zum Einsatz, wobei jede Branche andere Leistungskennzahlen in den Mittelpunkt stellt.
Bei Hartmetallwerkzeugen steht die kontrollierte Kantenvorbereitung im Vordergrund. Hersteller nutzen Nassstrahlen, um einen stabilen Kantenradius zu erzeugen und die Beschichtungsbereitschaft zu verbessern, ohne die unkontrollierten Ausbrüche, die bei aggressiveren Verfahren auftreten können. Bei gefertigten Metallteilen liegt der Schwerpunkt dagegen auf gezielter Gratentfernung, gleichmäßigem Erscheinungsbild und der Reinigung bearbeiteter Oberflächen.
Bei größeren Eisenmetallteilen kann Nassstrahlen Zunder oder Prozessrückstände entfernen und dabei Staub besser eindämmen als trockene Verfahren. In der additiven Fertigung eignet es sich zum Entfernen von Pulverrückständen, zum Angleichen von Stützstellen und zum Glätten komplexer Geometrien, die sich mechanisch nur schwer bearbeiten lassen. Bei Elektronik und Glas stehen Erscheinungsbild, Haptik und Gleichmäßigkeit des matten Endeffekts im Vordergrund.
| Anwendung | Bediente Branche | Typisches Werkstück | Hauptvorteil des Verfahrens |
|---|---|---|---|
| Schneidkantenverrundung | Hartmetall-Schneidwerkzeuge | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierter Kantenradius, bessere Beschichtungsbereitschaft und gleichmäßigere Kanten |
| Entgraten | Präzisionsmetallbearbeitung | Gestanzte, bearbeitete oder gesinterte Metallteile | Gezielter Gratabbau mit geringerer Verformung als bei aggressiven Trockenverfahren |
| Zunderentfernung | Schmieden und Stahlverarbeitung | Stangen, Schmiedeteile und wärmebehandelte Bauteile | Sauberere Oberfläche bei weniger Staub in der Luft |
| Beschichtungsvorbehandlung | Lackierung und Schutzbeschichtungen | Stahl, Aluminium und gefertigte Baugruppen | Verbesserte Sauberkeit und Haftgrundlage vor dem Beschichten |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Entfernung von Pulverrückständen und Glättung komplex geformter Oberflächen |
| Verfestigungsstrahlen/Konditionierung | Metallteile mit Ermüdungsbeanspruchung | Federn, Umformteile und ausgewählte Konstruktionsmerkmale | Oberflächenkonditionierung mit kontrollierter Aufprallbelastung |
| Glasmattierung | Glasverarbeitung | Paneele, Dekorationselemente und technisches Glas | Gleichmäßig mattes Erscheinungsbild und kontrollierte Lichtdurchlässigkeit |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Gehäuse, Rahmen und Abdeckungen | Gleichmäßige optische Textur und angenehme glatte Haptik |
Die Eignung hängt auch von der Geometrie ab. Flache oder plattenförmige Teile erfordern eine andere Handhabung als Stangenmaterial oder stark konturierte Komponenten. Produktionsplaner, die selektives Entgraten prüfen, können beispielsweise allgemeine Kabinen mit anwendungsspezifischen Anlagen vergleichen, die für das Entgraten von Metallteilen eingesetzt werden, um festzustellen, ob Maschinenbahn, Vorrichtungsauslegung und Strahlmittelwahl zum tatsächlichen Fehlerbild passen.
Leitfaden zur Maschinenauswahl
Die Anlagenwahl sollte zu Produktionsumfang, Werkstückgeometrie und erforderlicher Steuerung passen. Die für R&D am besten geeignete Maschine ist meist nicht die beste Wahl für eine stabile Großserienlinie, und eine Anlage für Einzelteile kann bei flachen Teilen oder Rundmaterial ineffizient sein.
Eine praktische Vorauswahl kann anhand von fünf Kriterien erfolgen: Werkstückgröße, Vielfalt der Teilefamilien, Automatisierungsgrad, Präzisionsanforderung und Zieldurchsatz. Erst danach sollten Käufer Kammergröße, Rückführungskonzept und Bedienoberfläche vergleichen.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible, robotergestützte R&D-Zelle | Versuche, Bemusterung und häufige Umrüstungen | Kleine bis mittelgroße Teile mit unterschiedlicher Geometrie | Hoch | Prozessentwicklung, Musterprüfungen und Validierung kleiner Chargen |
| Manuelle Laborkabine | Technische Arbeiten in kleinen Stückzahlen | Kleine Teile | Mittel bis hoch | Machbarkeitsstudien, Reparaturen und Parameterprüfung |
| Standard-Chargenkabine mit einer Kammer | Stabile Chargenproduktion | Kleine bis mittelgroße Teile | Mittel | Allgemeines Entgraten, Reinigen und Kantenvorbereitung |
| Spezialmaschine für Einzelteile | Wiederkehrende Teilefamilien | Jeweils ein Teil oder ein Vorrichtungssatz | Mittel bis hoch | Kontrolliertes Strahlen einzelner Teile und gleichmäßiges optisches Finish |
| Produktionssystem mit Doppelkammer | Chargenproduktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Kontinuierlicher Beladerhythmus und geringere Leerlaufzeit |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsfertigung | Komplexe 3D-Teile | Hoch | Mehrseitige Oberflächenbearbeitung, selektive Behandlung und gezieltes Kantenstrahlen |
| Maschine mit großem Arbeitsraum für Plattenteile | Mittelgroße bis große flache Bauteile | Plattenförmige oder breite Teile | Mittel | Vorbehandlung flacher Teile, optische Oberflächenbearbeitung und Paneelverarbeitung |
| Linie für Rundstäbe oder Stangenmaterial | Kontinuierliche Bearbeitung langer Teile | Zylindrische Stäbe, Stangen und Wellen | Mittel | Entzundern und Konditionieren langer zylindrischer Werkstücke |
Für R&D und die Entwicklung unterschiedlicher Teile eignet sich eine flexible Zelle wie die robotergestützte Nassstrahlanlage RB-6 besonders für Projekte, bei denen sich Werkstückgeometrien häufig ändern und die Prozessentwicklung wichtiger ist als der reine Durchsatz. Im Gegensatz dazu kann eine Standardumgebung für Chargen besser zu einer Einkammer-Nassstrahlkabine SC-40 passen, wenn die Teilefamilie stabil und der Beladerhythmus vorhersehbar ist.
Wenn die Fertigung jeweils um ein einzelnes Werkstück herum organisiert ist, sollte eine spezielle Handhabung anhand der tatsächlichen Werkstück- und Vorrichtungsanforderungen geprüft werden. Die Originalwebsite beschreibt die Nassstrahlmaschine SP1580 für Einzelteile für die Handhabung einzelner Schneideinsätze oder Klingen. Bei anderen Werkstücken sind Vorrichtungsprüfung, Bestätigung der Werkstückgrenzen und Musterprüfung erforderlich. Planer, die den Takt in der Chargenfertigung verkürzen möchten, können die Doppelkammer-Nassstrahlanlage DC-40 prüfen und dabei Beladeüberlappung und effektive Auslastung durch eine Zyklusstudie bestätigen.
Kosten, Lieferzeit und ROI
Die Kosten eines Nassstrahlprojekts hängen weniger von der Basiskabine allein als vielmehr vom endgültigen Prozesspaket ab. Der Preis wird typischerweise durch Kammergröße, Anzahl der Bewegungsachsen, Komplexität des Rückführungssystems, Pumpen- und Düsenspezifikation, Strahlmittelverträglichkeit, Steuerungsarchitektur sowie die erforderliche Integration in vor- oder nachgelagerte Anlagen beeinflusst.
Der Automatisierungsgrad ist einer der größten Kostentreiber. Manuelle oder teilautomatische Systeme können bei flexiblen Kleinserien wirksam sein, während Servobewegung, Rezeptverwaltung, Roboterbeladung, Verriegelungen und Rückverfolgbarkeit die Investition erhöhen, üblicherweise aber auch die Gleichmäßigkeit verbessern. Käufer sollten notwendige Prozesssteuerungen von optionalen Automatisierungsfunktionen unterscheiden, um nicht für ungenutzte Komplexität zu zahlen.
Auch die Auslegung des Strahlmittelsystems wirkt sich auf die Betriebskosten aus. Zerfallsrate des Strahlmittels, Empfindlichkeit gegenüber Verunreinigungen, Aufwand für die Sedimententfernung und Häufigkeit der Konzentrationskorrektur bestimmen die tatsächlichen Betriebskosten. Maschinen, die die Entsorgung von Strahlmittelabfall vereinfachen und den Reinigungsaufwand durch Nebel verringern, können die Arbeitskosten senken, selbst wenn ihr Anschaffungspreis höher ist.
Die Lieferzeit ist als Richtwert und nicht als feste Zusage zu verstehen. Standardisierte Kabinen können schneller geliefert werden als kundenspezifische Mehrachsenzellen, während prozessvalidierte Projekte mit Vorrichtungen, Musterfreigabe, elektrischen Anpassungen oder integrierten Vorbehandlungsstufen länger dauern können. Bei vielen Industriebeschaffungen umfasst der praktische Zeitplan Angebot, Musterprüfung, Designfreigabe, Fertigung, Werksabnahme, Versand, Installation, Inbetriebnahme und Bedienerschulung und nicht nur die Montagezeit der Maschine.
Eine ROI-Analyse ist am aussagekräftigsten, wenn sie mit einem messbaren Produktionsproblem verknüpft ist. Typische Werttreiber sind:
- geringerer Arbeitsaufwand gegenüber manuellem Entgraten oder Nachbearbeiten;
- verbesserte Beschichtungshaftung und weniger Nacharbeit in Vorbehandlungslinien;
- längere Werkzeugstandzeit durch kontrolliertes statt uneinheitliches Kantenverrunden;
- weniger Ausschuss durch Über- oder Unterstrahlen sowie optische Beanstandungen;
- sauberere Arbeitsumgebung und geringerer Aufwand für Staubmanagement im Vergleich zum Trockenstrahlen;
- schnellere Qualifizierung neuer Teileprogramme durch gespeicherte Prozessrezepte.
Ein aussagekräftiges ROI-Modell vergleicht die aktuellen Kosten pro Gutteil mit den erwarteten künftigen Kosten pro Gutteil. Es sollte Bedienzeit, Strahlmittel, Versorgungskosten, Wartung, Reinigung, Ausschuss, Nacharbeit und Stillstand umfassen. Auch die Qualitätswirkung ist zu berücksichtigen: Ein Prozess, der eine manuelle Station einspart, aber mehr Schwankungen erzeugt, ist nicht unbedingt eine tatsächliche Verbesserung.
Für Beschaffungsteams ist es besonders wichtig, keine pauschalen „Preis pro Maschine“-Vergleiche zwischen unterschiedlichen Systemen anzustellen. Der Nutzen des Nassstrahlens ergibt sich aus der Prozesspassung, einer stabilen Rückführung und wiederholbarer Qualität und nicht allein aus der Kammergröße.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Können meine Teile vor dem Kauf einer Maschine durch Nassstrahlen getestet werden?
Ja. Bei der industriellen Beschaffung sind Musterprüfungen ein gängiges Verfahren, um Oberflächenqualität, Gratentfernung, Kantenradius und Eignung des Strahlmittels vor der endgültigen Anlagenkonfiguration zu bestätigen. Sie sind besonders wichtig, wenn Werkstoff, Geometrie oder optische Anforderungen empfindlich auf Düsenwinkel, Suspensionskonzentration oder Verweilzeit reagieren.
Eignet sich Nassstrahlen sowohl für kleine Präzisionsteile als auch für größere Produktionskomponenten?
Im Allgemeinen ja, doch die Anlagenarchitektur muss zur Teilefamilie passen. Kleine Präzisionsteile benötigen möglicherweise genaue Vorrichtungen und eine servogesteuerte Bahn, während größere Komponenten einen größeren Arbeitsraum, leistungsfähigere Rückführkreisläufe oder eine spezielle Handhabung für flache Teile, Stäbe oder schwere Schmiedeteile erfordern können.
Wie wähle ich das passende Strahlmittel für das Nassstrahlen aus?
Die Wahl des Strahlmittels hängt von Substrathärte, gewünschter Oberfläche, Gratgröße, Kantenbeschaffenheit, zulässiger Abtragsrate und Kostenziel ab. Käufer sollten Partikelgrößenverteilung, Strahlmittelhärte und -form, Zerfallsverhalten sowie Kontaminationsrisiko bewerten, statt sich allein an einer nominellen Körnungsnummer zu orientieren.
Welche Installation und Bedienerschulung sind üblicherweise erforderlich?
Die meisten Systeme benötigen Druckluft, Stromversorgung, Wassermanagement, eine geplante Entwässerung und sicheren Wartungszugang. Die Schulung umfasst üblicherweise Rezeptkonfiguration, Druckeinstellung, Strahlmittelmanagement, Kontrolle des Düsenverschleißes, Reinigungsroutinen und Wartung des Rückführungskreislaufs, damit Bediener den Prozess langfristig stabil halten können.
Wie lange dauert es üblicherweise, eine Nassstrahlanlage zu erhalten?
Die Lieferzeit hängt davon ab, ob das Projekt eine Standardkabine, ein kundenspezifisches Vorrichtungspaket oder eine stärker automatisierte Mehrachsenzelle umfasst. Käufer sollten den gesamten Zeitplan von Anwendungsprüfung und Musterfreigabe über Fertigung und Versand bis hin zu Installation, Inbetriebnahme und Validierung berücksichtigen, statt nur auf die Montagedauer zu schauen.
Welche After-Sales-Unterstützung ist für Nassstrahlanlagen am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, eine kontinuierliche Strahlmittelversorgung, Unterstützung bei der Prozessfehlersuche und Hilfe aus der Ferne oder vor Ort, wenn die Oberflächenergebnisse schwanken. In der Praxis hängt die langfristige Leistung ebenso von stabilen Verbrauchsmaterialien und Unterstützung bei Parametern ab wie von der ursprünglichen Maschinenausführung.


