

Kurzantwort
Für Präzisionsteile ist Vapor Blasting meist die bessere Wahl, wenn eine sauberere Oberfläche, weniger Staub in der Luft und eine feinere, gleichmäßigere Oberfläche als beim herkömmlichen Trockenstrahlen gefragt sind. Da das Strahlmittel in Wasser als Suspension geführt wird, kann das Verfahren die Partikelaufprallwirkung abmildern, den Wärmeeintrag verringern und die Oberflächenqualität bei Hartmetallwerkzeugen, bearbeiteten Metallteilen, Glas und additiv gefertigten Bauteilen gleichmäßiger machen. Es eignet sich besonders, wenn Entgraten, Schneidkantenverrundung, kosmetische Oberflächenbearbeitung oder Beschichtungsvorbehandlung von Charge zu Charge kontrolliert ablaufen müssen.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Mit Druckluft beschleunigte Wasser-Strahlmittel-Suspension |
| Arbeitsdruckbereich | Üblicherweise niedriger bis mittlerer Strahldruck, abgestimmt auf Werkstoff und gewünschte Oberfläche |
| Oberflächenergebnis | Feine, gleichmäßige matte oder seidenmatte Oberfläche durch kontrollierte Mikroerosion |
| Staubverhalten | Deutlich weniger Staub als beim Trockenstrahlen |
| Typische Anwendungen | Schneidkantenverrundung, Entgraten, Beschichtungsvorbehandlung, AM-Nachbearbeitung und kosmetische Oberflächenbearbeitung |
| Typischer Projektzeitraum | Die Lieferzeit hängt von Konfiguration, Automatisierungsgrad und Umfang der Prozessvalidierung ab. |
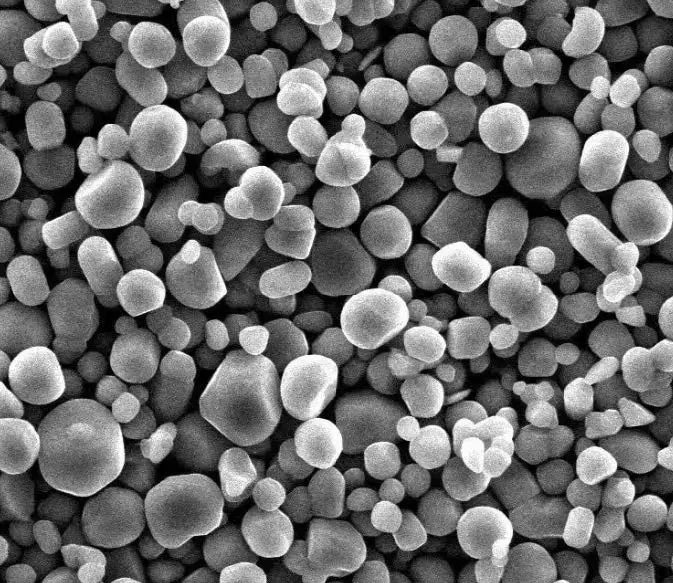
Was ist Vapor Blasting?
Vapor Blasting ist ein nassabrasives Oberflächenbehandlungsverfahren, bei dem Wasser und Strahlmittel zu einer Suspension vermischt und auf ein Werkstück gestrahlt werden. In der Industrie wird der Begriff häufig gleichbedeutend mit Nassstrahlen, Nass-Sandstrahlen oder Suspensionsstrahlen verwendet. Je nach Maschinenauslegung, Druckbereich oder Anwendungstradition können diese Bezeichnungen jedoch unterschiedlich gebraucht werden.
Technisch gehört Vapor Blasting zur übergeordneten Gruppe der Strahlverfahren, bei denen sich die Oberfläche verändert, weil Strahlmittel mit hoher Geschwindigkeit auf einen Werkstoff treffen. Der wesentliche Unterschied besteht darin, dass als Trägermedium nicht allein trockene Luft dient. Stattdessen sind die Schleifpartikel in Wasser suspendiert. Dadurch verändern sich ihr Auftreffen und Gleiten sowie der Materialabtrag an der Oberfläche. Die Abtragswirkung ist üblicherweise moderater als bei einem vergleichbaren Trockenverfahren. Allgemeine Strahlbegriffe werden meist unter dem Oberbegriff des abrasiven Strahlens zusammengefasst. (en.wikipedia.org)
Dieses Prozessverhalten erklärt, warum Vapor Blasting häufig für Teile eingesetzt wird, deren Oberflächen behandelt werden müssen, ohne sie übermäßig zu beanspruchen. Hersteller verwenden es oft bei Hartmetall-Schneidwerkzeugen, Edelstahlkomponenten, Schmiedeteilen, Glas, Aluminiumteilen und 3D-gedruckten Metallbauteilen, bei denen die Oberflächenqualität ebenso wichtig ist wie die Abtragsrate.
Drei zentrale Eigenschaften machen das Verfahren für die Präzisionsfertigung interessant. Die erste ist die Staubunterdrückung. Das Wasser bindet einen großen Teil der Partikel, die sonst in die Luft gelangen würden. Dadurch unterscheiden sich Reinigungsaufwand, Kabinenauslegung und Belastung der Bedienenden vom Trockenstrahlen. Die zweite ist die gleichmäßige Oberfläche. Da die Wasserphase den Aufprall abfedert, bildet sich die Oberflächenstruktur häufig gleichmäßiger aus, insbesondere bei komplexen Formen und optisch anspruchsvollen Teilen. Die dritte ist die Prozesswiederholbarkeit. Wenn Suspensionskonzentration, Druck, Düsenbahn und Rückgewinnung kontrolliert werden, kann das Prozessfenster eng und stabil genug für die Serienbearbeitung sein.
Ein weiterer Vorteil ist das geringere Risiko, dass sich Strahlmittel in manche weichen oder beschichteten Oberflächen einlagert. Bei vielen Anwendungen verringert der Wasserfilm den direkten Abrieb durch trockene Partikel und hilft, eingebettete Verunreinigungen zu vermeiden, die eine nachfolgende Beschichtung oder Sichtprüfung erschweren können. Dieses Ergebnis ist nicht selbstverständlich, aber ein Grund, warum Vapor Blasting bei Teilen bevorzugt wird, die keine ungleichmäßige Oberflächenbeschädigung vertragen.
Der Begriff „Vapor“ kann irreführend sein, wenn man ihn wörtlich versteht. Industrielles Vapor Blasting ist in erster Linie kein Dampfverfahren. Es handelt sich weiterhin um ein Suspensionsstrahlverfahren, bei dem in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt wird. Die Wirkung entsteht also durch den kontrollierten Aufprall von Strahlmittel in einem nassen Trägermedium und nicht durch chemische Prozesse in der Dampfphase.
Wie funktioniert Vapor Blasting?
Vapor Blasting umfasst vier miteinander verbundene Schritte: die Aufbereitung der Suspension, ihre Beschleunigung mit Druckluft, die kontrollierte Bearbeitung des Werkstücks und die Rückführung im geschlossenen Kreislauf. Die Stabilität der Maschine ist nur so hoch wie die des schwächsten dieser vier Schritte. Verändert sich die Suspensionskonzentration, der Düsenabstand oder die Qualität des zurückgewonnenen Strahlmittels, verändert sich auch das Oberflächenergebnis.
Suspensionsaufbereitung und Schwebehalten des Strahlmittels
Der Prozess beginnt in einem Behälter mit Wasser und Strahlmittel. Rühren oder Umwälzen hält das Strahlmittel in Schwebe, damit die an der Düse ankommende Mischung über längere Zeit gleichbleibt. Ohne stabile Suspension kann die Maschine zeitweise stärker und kurz darauf schwächer wirken, obwohl die Druckeinstellung unverändert ist.
Die Auswahl des Strahlmittels richtet sich nach Werkstoffhärte, angestrebter Oberflächenrauheit, Gratdicke und zulässiger Maßänderung. Feine Körnungen kommen etwa für die Schneidkantenverrundung oder eine dekorative Texturierung infrage; gröbere Körnungen können für eine schnellere Reinigung oder Zunderentfernung eingesetzt werden. Bei einer fortgeschrittenen Prozessentwicklung gilt die Suspensionskonzentration als zentrale Prozessvariable und nicht als nebensächliche Einstellung.
Beschleunigung mit Druckluft und Düsensteuerung
Anschließend überträgt die Druckluft der Suspension kinetische Energie und fördert sie durch Schläuche zur Düse. Diese formt aus Druck und Durchfluss ein gerichtetes Strahlbild, das bestimmt, wie das Strahlmittel auf das Werkstück trifft. Düsendurchmesser, Verschleißzustand, Abstand, Auftreffwinkel und Verfahrgeschwindigkeit beeinflussen die Gleichmäßigkeit der Oberfläche und die Abtragsrate unmittelbar.
Im Vergleich zum Trockenstrahlen verändert die Wasserphase das Partikelverhalten beim Auftreffen. Der Abtrag bleibt abrasiv, doch das nasse Trägermedium verringert freien Staub und mildert einen Teil der scharfkantigen Rückprallwirkung, die bei trockenem Strahlmittelstrom auftritt. Deshalb wird Vapor Blasting häufig für seidenmatte Oberflächen, feines Entgraten und Behandlungen gewählt, bei denen der Werkstoff keine unkontrollierte Aufrauung verträgt.
Werkstückhandhabung, Bewegungsgenauigkeit und Rezeptsteuerung
Sobald der Strahlstrom stabil ist, wird die Positionierung des Werkstücks zur nächsten möglichen Ursache für Qualitätsschwankungen. Bei manuellen Kabinen hängt das Ergebnis stark von der Arbeitstechnik ab. Servogesteuerte Systeme halten Winkel und Abstand mithilfe festgelegter Düsenbahnen, Drehachsen oder einer Werkstückindexierung konstant. Wenn Kantenradius, lokaler Gratabtrag oder ein bestimmtes Bearbeitungsmuster wichtig sind, ist die Bewegungssteuerung Teil der Qualitätssicherung und nicht nur eine Automatisierungsoption.
Wenn eine Servoverknüpfung der X-, Y- und Z-Achsen vorgesehen ist, sollten Positioniergenauigkeit und Prozesswiederholbarkeit überprüft werden. Eine verifizierte Bewegungssteuerung ist bei Schneidwerkzeugen, schmalen Funktionskanten und komplexen Teilen wichtig, deren Bereiche unterschiedlich lange bearbeitet werden müssen. Sofern vorhanden, kann eine HMI-Rezeptverwaltung mit abgestuften Zugriffsrechten außerdem dazu beitragen, dass freigegebene Parameter während der Produktion nicht beiläufig geändert werden.
Rückgewinnungskreislauf, Sedimentation und Nebelabsaugung
Nach dem Auftreffen auf das Werkstück läuft die Suspension in den Rückgewinnungsbereich zurück. Wiederverwendbares Strahlmittel und Wasser werden umgewälzt; abgetragene Feinpartikel, gebrochenes Strahlmittel und Prozessrückstände werden durch Sedimentation oder ähnliche Schritte der Abfallbehandlung abgetrennt. Ein geschlossener Kreislauf verringert Strahlmittelverluste, unterstützt stabile Prozessbedingungen und erleichtert die Steuerung langer Produktionsläufe.
Obwohl Vapor Blasting die Staubentwicklung deutlich stärker unterdrückt als Trockenstrahlen, entstehen weiterhin Wassernebel und verunreinigte Suspension. Daher bleiben Kabinenauslegung, Entwässerung und Absaugung wichtig. Der Leitfaden von AMPP zur Oberflächenvorbereitung betont, dass die Qualität nicht allein vom Strahlvorgang abhängt, sondern auch davon, wie Verunreinigungen vor der anschließenden Bearbeitung oder Beschichtung kontrolliert werden, etwa durch Gremien wie AMPP-Leitlinien zur Oberflächenvorbereitung. (ampp.org)
Warum die PID-Druckregelung wichtig ist
Der Druck sollte nicht als bloße feste Zahl am Regler verstanden werden. Im Produktionsbetrieb können Druckverluste in Schläuchen, Düsenverschleiß, Änderungen der Suspensionsviskosität und die Strahlmittelbeladung die tatsächliche Strahlintensität verändern. Eine geschlossene PID-Regelung wirkt dem entgegen, indem sie den anliegenden Druck laufend korrigiert und die Maschine näher am vorgesehenen Prozessfenster hält.
Beim Präzisionsstrahlen mit Vapor Blasting ist ein stabiler anliegender Druck meist wichtiger als der höchste Nenndruck.
| Parameter | Typischer Bereich oder Hinweis zu Vapor Blasting | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise anwendungsabhängig; reicht oft von schonender Oberflächenbearbeitung bis zu mittlerer Reinigungsintensität | Bestimmt Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Typischer Feststoffanteil, abgestimmt auf Werkstoff, gewünschte Oberfläche und Strahlmitteltyp | Steuert Abtragsrate und Gleichmäßigkeit der Oberfläche |
| Strahlmittelkorngröße | Üblicherweise feine bis mittlere Körnungen, je nach Bedarf zum Entgraten, Verrunden, Reinigen oder Mattieren | Beeinflusst Rauheit, Kantenverrundung und lokale Abtragsintensität |
| Druckluftstrom | Ausgelegt auf Düsendurchmesser, Solldruck und Betriebszyklus | Beeinflusst Beschleunigungsstabilität und Durchsatz |
| Düsenabstand zum Werkstück | Wird üblicherweise innerhalb eines engen, validierten Prozessfensters gehalten | Hat großen Einfluss auf Strahlbildbreite und Abtragsrate |
| Strahlmittelverbrauch | Hängt von Strahlmittelzerfall, Verschmutzungsrate und Rückgewinnungsgrad ab | Bestimmt Verbrauchsmittelkosten und Wartungsintervalle |
| Steuerungssystem | Manuell, indexiert oder servogesteuert mit gespeicherten Rezepten | Bestimmt die Wiederholbarkeit über Schichten und Chargen hinweg |
| Rückgewinnungskreislauf | Umwälzung mit Sedimentation, Austrag und Nebelabsaugung | Unterstützt Sauberkeit, Verfügbarkeit und Umweltschutz |
Vapor Blasting im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Verfahrenswahl sollte beim gewünschten Ergebnis ansetzen und nicht bei der Maschinenkategorie. Vapor Blasting ist kein universeller Ersatz für Trockenstrahlen, Verfestigungsstrahlen oder Gleitschleifen. Es passt vielmehr besonders zu bestimmten Kombinationen aus Oberflächenqualität, Staubkontrolle, Geometriekomplexität und zulässigem Materialabtrag.
Trockenstrahlen bleibt sinnvoll, wenn eine intensive Reinigung oder ein schneller Profilaufbau im Vordergrund steht. Verfestigungsstrahlen gehört zu einer anderen Verfahrensgruppe, denn dabei soll eine vorteilhafte Druckeigenspannung erzeugt werden, nicht die Oberfläche entgratet oder optisch verfeinert werden. Verfestigungsstrahlen wird üblicherweise als Kaltumformungsverfahren definiert, das Druckeigenspannungen in Metalloberflächen einbringt. Damit unterscheidet es sich klar von Strahlverfahren zur Oberflächenbearbeitung, wie in der Fachterminologie zum Verfestigungsstrahlen beschrieben wird. (en.wikipedia.org) Gleitschleifen kann bei großen Mengen kleiner Teile wirtschaftlich sein, bietet jedoch weniger lokale Selektivität und lässt sich schwieriger auf verdeckte Kanten, Innenkonturen oder gezielte Teilbereiche anwenden.
| Bewertungsfaktor | Vapor Blasting | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staubentwicklung | Wenig Staub in der Luft dank Wasserphase | Hoch, sofern keine wirksame Einhausung und Absaugung vorhanden sind | Mäßig; abhängig von Einhausung und Strahlmittelsystem | Wenig Staub nach außen, aber Umgang mit Compound und Schlamm erforderlich |
| Oberflächencharakter | Fein und gleichmäßig, seidenmatt bis matt; kontrollierte Mikroerosion | Aggressivere Textur; bei empfindlichen Teilen mitunter weniger gleichmäßig | Vertiefte Oberfläche zur Erzeugung von Druckeigenspannungen | Geglättete Massenoberfläche mit geringerer Richtungssteuerung |
| Risiko eingebetteten Strahlmittels | Im Allgemeinen geringer auf vielen empfindlichen Oberflächen | Bei manchen weichen oder beschichteten Werkstoffen höher | Der wiederholte Aufprall des Strahlmittels ist beabsichtigt | Kein Strahlverfahren |
| Präzision und lokale Kontrolle | Hoch mit Vorrichtungen, Düsenprogrammierung oder Servobewegung | Mittel bis hoch, aber für empfindliche Merkmale weniger geeignet | Mittel; die Abdeckung ist wichtiger als die optische Textur | Bei gezielt zu bearbeitenden Merkmalen geringer |
| Entgratungsleistung | Gut für feine Grate und kontrollierte Kantenbearbeitung | Gut für größere Grate, aber aggressiver | Kein primäres Entgratungsverfahren | Gut zum Entgraten großer Mengen kleiner Teile |
| Oberflächenreinheit nach der Bearbeitung | Gut, wenn Spülung und Rückgewinnung sorgfältig gesteuert werden | Gut, aber Staub und Strahlmittelrückstände können mehr Reinigungsaufwand verursachen | Gut bei kontrolliertem Strahlmittelzustand | Gut, wobei Rückstände ein Waschen erforderlich machen können |
| Umweltprofil | Geringere Staubbelastung, aber Management der Suspension erforderlich | Höherer Aufwand für die Staubkontrolle | Kontrolliertes, eingehaustes Verfahren mit Strahlmittelmanagement | Abwasser- und Schlammbehandlung erforderlich |
| Am besten geeignete Anwendung | Präzisionsbearbeitung, Kantenvorbereitung, Vorbehandlung und AM-Nachbearbeitung | Intensive Reinigung, Rost- oder Zunderentfernung und aggressive Texturierung | Verbesserung der Ermüdungsfestigkeit und gezielte Einbringung von Druckeigenspannungen | Massenbearbeitung einfacher Teile in großen Stückzahlen |
Aus Einkaufssicht ist entscheidend, ob die Aufgabe von der Oberfläche, der Spannungseinbringung oder dem Durchsatz bestimmt wird. Wenn Oberflächenintegrität, gleichmäßige Optik oder die Leistung einer nachfolgenden Beschichtung wichtiger sind als maximale Abtragsrate, schneidet Vapor Blasting im Vergleich zu den Alternativen oft gut ab.
Wichtige Spezifikationen vor dem Kauf
Die Maschinenauswahl sollte beim Prozessziel beginnen und von dort zur Maschinenarchitektur führen. Käufer fragen oft zuerst nach Kabinengröße oder Luftdruck. Diese Angaben allein lassen jedoch selten erkennen, ob ein Vapor-Blasting-System eine konkrete Produktionsanforderung erfüllt.
Druckstabilität im tatsächlichen Arbeitsbereich
Der Spitzendruck ist weniger aussagekräftig als ein wiederholbarer Druck am tatsächlichen Arbeitspunkt. Bei Schneidkantenverrundung, feinem Entgraten oder kosmetischer Oberflächenbearbeitung muss die an der Düse anliegende Energie über einen vollständigen Produktionslauf stabil bleiben. Eine geschlossene PID-Druckregelung ist deshalb wichtiger als ein hoher werbewirksamer Maximaldruck.
Wiederholbarkeit von Bewegungssystem und Vorrichtung
Präzision hängt von mehr als der Servoregelungsauflösung ab. Sie erfordert auch eine steife Vorrichtung, wiederholbares Einlegen der Teile, Ausgleich von Düsenverschleiß, synchronisierte Achsen und einen konstanten Düsenabstand über unterschiedliche Merkmale hinweg. Teile mit Schlitzen, Kanten, verdeckten Bereichen oder asymmetrischer Geometrie benötigen gewöhnlich eine sorgfältigere Bewegungsplanung als einfache, frei zugängliche Oberflächen.
Durchsatz, Taktzeit und Kabinenauslastung
Der tatsächliche Durchsatz hängt vom Beladerhythmus, Rezeptwechsel, der Einwirkzeit, Spül- oder Abblasphasen und der Geschwindigkeit der Suspensionsrückgewinnung ab. Eine größere Düse kann Material schneller abtragen, aber auch das Strahlbild verbreitern, den Luftbedarf erhöhen und die Kontrolle kleiner Merkmale erschweren. Vor einem Vergleich der Maschinenklassen sollten Käufer die produktive Strahlzeit der unproduktiven Handhabungszeit gegenüberstellen.
Stellfläche und Versorgungsanschlüsse
Der Platzbedarf umfasst nicht nur die Kabine, sondern auch Zugänge und Wartungsflächen, Suspensionsbehälter, Entwässerung, Druckluftversorgung und Nebelabsaugung. Die Versorgungsplanung sollte Luftkapazität, Stromanschluss, Wasserführung, Abwasserleitung und sichere Reinigungsverfahren für nasse Strahlmittelrückstände berücksichtigen.
HMI, Rezepte und Prozesssperren
Im Mehrschichtbetrieb wird die Bedienoberfläche Teil der Qualitätssicherung. Gespeicherte Rezepte, Zugriffsebenen, Alarmhistorie und Parametersperren verringern das Risiko nicht autorisierter Änderungen. Das ist besonders wichtig, wenn eine Linie mehrere ähnlich aussehende Teilefamilien mit unterschiedlichen Druck-, Einwirkzeit- oder Strahlmitteleinstellungen bearbeitet.
Umgang mit Strahlmittelabfällen und Sauberkeit der Kabine
Sedimentation, Austrag per Knopfdruck und gut planbare Reinigungsintervalle können die Arbeitskosten deutlich beeinflussen. Eine technisch leistungsfähige Strahlanlage, bei der Schlamm häufig von Hand entfernt werden muss, kann für einen Betrieb mit angestrebter hoher Anlagenverfügbarkeit trotzdem ungeeignet sein.
Sicherheits- und Wartungspunkte
Käufer sollten Türverriegelungen, Schutz des Sichtfensters, Zugänglichkeit verschlissener Schläuche, Verfahren zum Düsenwechsel, Wartbarkeit der Pumpe und Auslegung der Nebelabsaugung prüfen. Ein sicherer Wartungszugang ist bei Nasssystemen besonders wichtig, weil Schlamm, Strahlmittelfeinstaub und Wasserreste die regelmäßige Reinigung zu einer wiederkehrenden Ursache für Stillstandszeiten machen können.
Eine praktische Prüfliste umfasst gewöhnlich folgende Punkte:
- geforderte Oberfläche oder Funktionsanforderung;
- Werkstoff und Härtebereich des Werkstücks;
- zu entfernende Gratgröße oder Oxidschichtdicke;
- maximal zulässige Maßänderung;
- Varianten innerhalb der Teilefamilie und Vorrichtungsstrategie;
- Qualifikationsniveau der Bedienenden und Automatisierungsbedarf;
- Verfügbarkeit von Druckluft und betriebliche Versorgungsanschlüsse;
- erwartetes Wartungsintervall und Ersatzteilplanung.
Anwendungen in verschiedenen Branchen
Vapor Blasting wird in vielen Industriebereichen eingesetzt, weil sich dasselbe suspensionsbasierte Verfahren auf optische, funktionale oder vorbereitende Ergebnisse einstellen lässt. Die Maschineneinstellungen für die Schneidkantenbearbeitung unterscheiden sich von denen für die Oberflächenbearbeitung von Blechen oder die Reinigung von Schmiedeteilen; die Verfahrensfamilie ist jedoch dieselbe.
Bei Werkzeugen stehen häufig Kantenstabilität, Beschichtungsfähigkeit und die Kontrolle der Mikrogeometrie im Vordergrund. In diesen Anwendungen achten Prozessingenieure eher auf einen gleichmäßigen K-Faktor und symmetrischen Abtrag als nur auf eine geringere Rauheit. Anwendungsspezifische Abläufe wie Schneidkantenverrundung an Schneidwerkzeugen zeigen, wie sich Vapor Blasting für eine kontrollierte Kantenvorbereitung an Hartmetallwerkzeugen einsetzen lässt.
In der allgemeinen Metallbearbeitung geht es häufig eher um gezielten Gratabtrag und ein einheitliches Erscheinungsbild. Wenn gestanzte, bearbeitete oder gesinterte Teile lokale Grate aufweisen, die für das Gleitschleifen zu unterschiedlich, für die manuelle Bearbeitung aber zu zahlreich sind, kann Vapor Blasting einen stabilen Kompromiss bieten. Dasselbe Prinzip zeigt sich bei typischen Abläufen zum Entgraten von Metallteilen, bei denen sich eine lokal begrenzte abrasive Bearbeitung leichter steuern lässt als eine vollständig manuelle Nachbearbeitung.
In Vorbehandlungslinien kann das Verfahren Oberflächen vor dem Lackieren, Kleben oder einer Konversionsbeschichtung reinigen und konditionieren. Die Beschichtungsleistung wird nie allein durch das Strahlen bestimmt, doch Sauberkeit und Gleichmäßigkeit der Oberfläche beeinflussen das nachfolgende Ergebnis erheblich. Deshalb betrachten Hersteller Vapor Blasting häufig im Zusammenhang mit umfassenderen Anwendungen zur Beschichtungsvorbehandlung und nicht als isolierten Arbeitsschritt.
| Anwendung | Bediente Branche | Typisches Werkstück | Hauptvorteil des Verfahrens |
|---|---|---|---|
| Schneidkantenverrundung | Hartmetall-Schneidwerkzeuge | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierter Kantenradius, Beschichtungsfähigkeit und gleichmäßigere Schneidkanten |
| Entgraten | Präzisionsmetallbearbeitung | Gestanzte, bearbeitete oder gesinterte Metallteile | Gezielter Gratabbau mit geringerer Verformung als bei aggressiven Trockenverfahren |
| Zunderentfernung | Schmieden und Stahlverarbeitung | Stangen, Schmiedeteile und wärmebehandelte Bauteile | Sauberere Oberfläche bei weniger Staub in der Luft |
| Beschichtungsvorbehandlung | Lackierung und Schutzbeschichtungen | Stahl, Aluminium und gefertigte Baugruppen | Verbesserte Sauberkeit und Haftgrundlage vor dem Beschichten |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Entfernung von Pulverrückständen und Glättung komplex geformter Oberflächen |
| Verfestigungsstrahlen und Konditionierung | Ermüdungsempfindliche Metallbauteile | Federn, Umformteile und ausgewählte Konstruktionsmerkmale | Kontrollierte Oberflächenkonditionierung vor der weiteren Bearbeitung |
| Glasmattierung | Glasverarbeitung | Scheiben, Dekorteile und technisches Glas | Gleichmäßig mattes Erscheinungsbild und kontrollierte Lichtdurchlässigkeit |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Gehäuse, Rahmen und Abdeckungen | Gleichmäßige Oberflächentextur und angenehmere Haptik |
Die Vielfalt der Anwendungen zeigt, warum die Ausrüstung nach der Anwendung ausgewählt werden muss. Ein auf Schneidkantenverrundung ausgelegtes System kann sich deutlich von einer Anlage für plattenförmige Teile, zylindrisches Stangenmaterial oder AM-Bauteile mit unterschiedlichen Geometrien unterscheiden.
Leitfaden zur Maschinenauswahl
Eine hilfreiche Auswahlmethode ist die Einordnung des Prozesses nach Produktionsumfang, Teilegeometrie und erforderlichem Steuerungsgrad. So lassen sich R&D-Anlagen rasch von echten Chargenproduktionssystemen unterscheiden und unterschiedliche Maschinentypen werden nicht allein anhand des Preises verglichen.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible, robotergestützte R&D-Zelle | Versuche, Musterentwicklung und häufige Umrüstungen | Kleine bis mittelgroße Teile mit unterschiedlichen Geometrien | Hoch | Prozessvalidierung, Musterprüfung und Entwicklung für Teilemix |
| Manuelle Laborkabine | Technische Arbeiten in kleinen Stückzahlen | Kleine Teile | Mittel bis hoch | Machbarkeitsstudien, Reparatur und Parametersichtung |
| Standard-Chargenkabine mit einer Kammer | Stabile Chargenproduktion | Kleine bis mittelgroße Teile | Mittel | Allgemeines Entgraten, Reinigen und Vorbereiten von Kanten |
| Spezialmaschine für Einzelteile | Wiederkehrende Teilefamilien | Jeweils ein Teil oder ein Vorrichtungssatz | Mittel bis hoch | Kontrolliertes Strahlen einzelner Teile und gleichmäßige Sichtoberfläche |
| Produktionssystem mit Doppelkammer | Chargenproduktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Kontinuierlicher Beladerhythmus und kürzere Stillstandszeiten |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsfertigung | Komplexe 3D-Teile | Hoch | Bearbeitung mehrerer Flächen, gezielte Behandlung und lokale Kantenkontrolle |
| Maschine mit großem Arbeitsraum für Plattenteile | Mittelgroße bis große flache Bauteile | Plattenförmige oder breite Teile | Mittel | Vorbehandlung flacher Teile, Oberflächenbearbeitung von Platten und Texturierung großer Flächen |
| Linie für Rundstäbe oder Stangenmaterial | Kontinuierliche Bearbeitung langer Teile | Zylindrische Stäbe, Stangen und Wellen | Mittel | Zunderentfernung und Oberflächenkonditionierung von Langmaterial |
Für die Anwendungsentwicklung oder Qualifizierung eines Teilemixes eignet sich eine RB-6 R&D-Nassstrahlzelle als Konfiguration für häufige Vorrichtungswechsel und Musterarbeiten. Für regelmäßige Chargenbearbeitung stabiler Teilefamilien ist eine Standardanlage wie die SC-40-Produktionskabine passender, da eine einfache Kammer und wiederholbares Beladen wichtiger sein können als robotische Flexibilität.
Beim Vergleich der Einzelteilbearbeitung mit einem Chargenprozess mit höherem Durchsatz sollten Käufer außerdem zwischen Spezialmaschinen für jeweils ein Teil und Doppelkammerausführungen unterscheiden. In der Produktionsplanung wirken sich diese Entscheidungen auf die Taktzeit, den Arbeitsrhythmus und die unproduktive Beladezeit je akzeptablem Teil aus.
Kosten, Lieferzeit und ROI
Die Kosten eines Vapor-Blasting-Projekts hängen weniger von der Basiskabine allein als vom endgültigen Prozesspaket ab. Kammergröße, Druckregelung, Strahlmittelrückgewinnung, Anzahl der Bewegungsachsen, Vorrichtungen, HMI-Funktionen und Anforderungen an die Werksintegration beeinflussen das Angebot. Zwei äußerlich ähnliche Systeme können sich bei der Stabilität der Verbrauchsmittel, dem Wartungsaufwand und der erreichbaren Prozesswiederholbarkeit deutlich unterscheiden.
Der Automatisierungsgrad ist gewöhnlich einer der größten Kostentreiber. Manuelle Kabinen können bei flexiblen Arbeiten in kleinen Stückzahlen wirksam sein; programmierbare Bewegungen, Rezeptverwaltung, robotergestütztes Beladen und Rückverfolgbarkeit erhöhen jedoch die Anfangsinvestition. Im Gegenzug verbessern sie oft die Gleichmäßigkeit und verringern die Abhängigkeit von der Arbeitstechnik einzelner Bedienender.
Auch die Auslegung des Strahlmittelsystems wirkt sich stark auf die Betriebskosten aus. Zerfallsrate des Strahlmittels, Empfindlichkeit gegenüber Verunreinigungen, Häufigkeit der Sedimententfernung und Verschleiß von Pumpe und Düse bestimmen die tatsächlichen Gesamtkosten über die Nutzungsdauer. Ein System, das Nebel verringert, den Schlammaustrag vereinfacht und die Suspensionskonzentration stabiler hält, kann einen höheren Kaufpreis rechtfertigen, wenn es im Alltag Arbeitsaufwand oder Nacharbeit reduziert.
Die Lieferzeit sollte stets als Richtwert und nicht als Garantie angegeben werden. Standard-Chargenkabinen sind oft schneller verfügbar als kundenspezifische Mehrachsen-Zellen. Projekte mit Musterprüfung, Vorrichtungskonstruktion, elektrischen Anpassungen oder integrierter Vorbehandlung können länger dauern. Ein realistischer Zeitplan umfasst üblicherweise Anwendungsprüfung, Musterfreigabe, Konstruktionsabschluss, Fertigung, Inspektion, Versand, Installation, Inbetriebnahme und Schulung.
Der ROI sollte anhand konkreter Faktoren und nicht mit allgemeinen Amortisationsversprechen dargestellt werden. Häufige Werttreiber sind weniger Arbeitsaufwand für manuelle Nachbearbeitung, weniger Beschichtungsfehler nach der Vorbehandlung, eine längere Werkzeugstandzeit durch gleichmäßige Schneidkantenverrundung, weniger Ausschuss bei optischen Oberflächen und eine bessere Umweltkontrolle als bei vergleichbarem Trockenstrahlen. Manche Betriebe schätzen außerdem, dass das Verfahren Schwankungen durch bedienerabhängige Handarbeit verringert.
Für eine Finanzanalyse ist der Vergleich der aktuellen Kosten je akzeptablem Teil mit den künftigen Kosten je akzeptablem Teil am aussagekräftigsten. Ein solches Modell sollte Arbeitskosten, Strahlmittel, Versorgungsmedien, Stillstand, Reinigung, Ausschuss, Wartung und Nacharbeit einbeziehen. Auch die Qualitätswirkung gehört dazu: Ist das neue Verfahren schneller, aber weniger wiederholbar, können die scheinbaren Einsparungen trügen.
Hersteller mit einer konsequenten Messpraxis beziehen den ROI häufig auf die Prozessfähigkeit und nicht nur auf die Taktzeit. Dieser Ansatz entspricht allgemeinen Grundsätzen der Fertigungsmesstechnik, wie sie in den NIST-Leitlinien zur Messunsicherheit beschrieben werden. Dort gelten wiederholbare Messungen und Prozesskontrolle als Grundlage verlässlicher Produktionsentscheidungen. (nist.gov)
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt sowie fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Kann Vapor Blasting an meinen Teilen getestet werden, bevor ich mich für eine Maschine entscheide?
Ja. Musterbearbeitungen gehören zur üblichen industriellen Bewertung, denn derselbe Werkstoff kann je nach Geometrie, Gratgröße, Oberflächenzustand und Zieloberfläche unterschiedlich reagieren. Musterprüfungen sind besonders wichtig, wenn es um die Kontrolle des Kantenradius, das optische Erscheinungsbild oder die Leistung einer nachfolgenden Beschichtung geht.
Eignet sich Vapor Blasting sowohl für Hartmetallwerkzeuge als auch für allgemeine Metallteile?
Grundsätzlich ja, doch die Parameterfenster unterscheiden sich zwischen diesen Kategorien stark. Bei Hartmetallwerkzeugen müssen Einwirkzeit, Strahlmittelauswahl und Düsenbahn üblicherweise präziser kontrolliert werden. Bei allgemeinen Metallteilen können dagegen Gratabtragsrate, Durchsatz oder Gleichmäßigkeit der Beschichtungsvorbehandlung wichtiger sein.
Welche Versorgungsanschlüsse und Installationsbedingungen sollten Käufer einplanen?
Die meisten Vapor-Blasting-Systeme benötigen Druckluft, einen Stromanschluss, Wasserführung, Entwässerungsplanung sowie ausreichend Platz für die sichere Rückgewinnung der Suspension und Wartungsarbeiten. Käufer sollten außerdem den Bedarf an Nebelabsaugung und die Bodenbelastung prüfen sowie klären, ob das Verfahren in einer Einzelkabine oder als Teil einer größeren Oberflächenbearbeitungslinie installiert wird.
Wie viel Bedienerschulung ist üblicherweise erforderlich?
Die Schulung umfasst üblicherweise Rezeptauswahl, Druckeinstellung, Überwachung des Strahlmittels, Düsenprüfung, Schlammaustrag, tägliche Reinigung und die übliche Fehlerbehebung. Auch bei einem hochautomatisierten System hängt die Prozessstabilität davon ab, dass Bedienende verstehen, wie Suspensionskonzentration und Düsenbeschaffenheit die Oberfläche beeinflussen.
Wovon hängt die Lieferzeit einer Vapor-Blasting-Maschine ab?
Die Lieferzeit hängt üblicherweise davon ab, ob es sich um eine Standardkabine, ein kundenspezifisches Vorrichtungspaket oder eine mehrachsige automatisierte Zelle handelt. Der gesamte Zeitplan umfasst häufig Prozessprüfung, Musterfreigabe, Maschinenbau, Inspektion, Versand, Installation, Inbetriebnahme und Schulung und nicht nur die Fertigungszeit.
Welche Betreuung nach dem Kauf ist für die langfristige Leistung beim Vapor Blasting am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, die Nachversorgung mit Strahlmittel, Unterstützung bei Prozessproblemen und Hilfe, wenn das Oberflächenergebnis vom validierten Prozessfenster abweicht. In der Praxis hängt die dauerhafte Leistung nicht nur von der ursprünglichen Maschinenausführung ab, sondern auch von stabilen Verbrauchsmitteln, konsequenter Wartung und zeitnaher technischer Unterstützung.
Weitere Informationen:


