Réponse rapide
L’ébavurage de l’acier inoxydable peut améliorer la qualité des pièces en supprimant les arêtes vives, les bavures filiformes, les résidus de coloration thermique et les micro-saillies, tout en limitant les écarts par rapport à la géométrie de base prévue. Dans les systèmes de sablage humide, l’eau et les abrasifs forment une boue contrôlée, accélérée par air comprimé, qui peut produire un résultat uniforme respectueux de l’état de surface. Pour les composants inox de précision, cette méthode peut réduire les poussières, assurer un conditionnement répétable des arêtes, stabiliser l’aspect et s’intégrer à une production automatisée lorsque le procédé est validé sur les pièces réelles.
| Facteur essentiel | Conclusion habituelle |
|---|---|
| Type de procédé | Sablage humide / sablage en suspension pour éliminer les bavures de manière contrôlée et uniformiser la surface |
| Comportement de la pression | Pression de sablage généralement faible à moyenne, avec régulation en boucle fermée |
| Qualité de finition | Finition mate uniforme ou aspect technique affiné, selon les abrasifs et la recette |
| Niveau de poussière | Peu de poussière en suspension, car les abrasifs sont transportés dans l’eau |
| Usages courants de l’inox | Pièces usinées, composants découpés au laser, assemblages soudés, pièces issues de la fabrication additive (AM) |
| Délai indicatif | Le délai habituel varie selon la taille de la machine, le niveau d’automatisation et les montages |
Qu’est-ce que l’ébavurage de l’acier inoxydable ?
L’ébavurage de l’acier inoxydable consiste à éliminer de façon maîtrisée les bavures, angles vifs, arêtes filiformes, résidus refondus et saillies superficielles libres créés lors de l’usinage, du poinçonnage, de la découpe laser ou au jet d’eau, du meulage, du soudage et de la fabrication additive de composants inox. L’objectif ne se limite pas à rendre la pièce plus sûre à manipuler. Il s’agit aussi d’améliorer l’ajustement au montage, l’aptitude au revêtement, l’hygiène, l’aspect et la constance dimensionnelle de l’arête fonctionnelle.
Dans le traitement de surface, l’ébavurage de l’acier inoxydable se situe entre l’usinage avec enlèvement de matière et la finition finale. Il constitue souvent l’étape intermédiaire qui transforme une pièce techniquement achevée en composant prêt pour la production. Selon la géométrie et la racine de la bavure, le procédé peut consister en un léger adoucissement de l’arête, une élimination sélective des bavures ou une combinaison d’ébavurage et d’homogénéisation de la finition.
Pourquoi l’ébavurage des pièces en inox est particulier
L’acier inoxydable n’est pas difficile à ébavurer uniquement parce qu’il serait toujours dur ; la difficulté vient surtout du comportement variable des bavures selon la nuance, l’historique de mise en forme, les conditions d’usinage et l’épaisseur. Les inox austénitiques peuvent produire des bavures étalées ou ductiles, les tôles découpées au laser peuvent présenter des bords refondus et une coloration d’oxyde, tandis que les nuances à durcissement structural usinées peuvent garder des bavures résiduelles plus petites mais plus tenaces. Une même méthode d’ébavurage ne donne pas les mêmes résultats dans tous ces cas.
Les exigences de surface sont aussi généralement plus strictes que pour l’acier au carbone ordinaire. Les composants en inox sont souvent visibles, sensibles à la propreté ou à la corrosion, ou destinés aux secteurs alimentaire, médical, architectural, énergétique ou aux applications proches des semi-conducteurs. La méthode doit donc éliminer la bavure sans créer une rugosité excessive, de contamination piégée ni de rayures aléatoires.
Quelle place occupe le sablage humide dans l’ébavurage de l’inox ?
Le sablage humide fait partie des procédés de projection d’abrasifs, mais il se distingue du sablage à sec parce que les abrasifs sont en suspension dans l’eau. La phase aqueuse amortit l’impact, limite les poussières en suspension et favorise un effet de surface plus homogène. Les notions générales du procédé correspondent à la terminologie du décapage abrasif, mais l’application à l’inox est plus spécialisée, car il faut trouver un équilibre entre la forme de l’arête et la préservation de la finition.
Sur les pièces en inox, le sablage humide est souvent retenu lorsque les bavures sont petites ou moyennes, que la finition doit rester uniforme et que la pièce ne supporte pas les marques agressives du sablage à sec. Il convient notamment lorsque l’ébavurage doit aussi fondre les limites de coloration thermique, adoucir une arête découpée au laser, affiner un aspect microbillé ou préparer la surface pour un traitement ultérieur.
Principaux avantages du sablage humide pour les composants inox
Un premier avantage est le contrôle uniforme de la finition. Les particules abrasives étant transportées dans l’eau, leur impact est moins brutal que celui d’un jet sec de niveau d’agressivité nominal équivalent. Cela aide à ébavurer les surfaces inox sans produire un aspect fortement attaqué ou irrégulier.
Un deuxième avantage est la réduction des poussières et la propreté de l’opération. Les fines d’acier inoxydable peuvent être difficiles à maîtriser dans les cellules de finition à sec, en particulier lorsque la propreté de l’atelier, la visibilité de l’opérateur ou la protection des équipements voisins comptent. Le sablage humide limite les particules en suspension en maintenant les abrasifs et les fines retirées dans la phase aqueuse.
Un troisième avantage est la répétabilité du procédé. Une fois définis la pression de sablage, la concentration de boue, l’angle de buse, la distance de projection et la vitesse de balayage, la machine peut reproduire le même état d’arête sur de grands lots. Pour des pièces inox soumises à un contrôle visuel et dimensionnel, cette constance vaut souvent davantage qu’une vitesse d’enlèvement maximale.
Sur les pièces inox, le meilleur ébavurage est généralement celui qui se voit le moins tout en éliminant le défaut.
Ce que l’ébavurage de l’inox doit faire — et éviter
Une étape d’ébavurage bien conçue doit éliminer la bavure indésirable tout en préservant la géométrie prévue de l’arête. Dans de nombreuses applications, le bon résultat est un léger cassé d’arête contrôlé, ni un grand chanfrein ni un arrondi uniquement esthétique. Cette distinction compte pour les pièces d’accouplement, les portées de joint, les boîtiers d’instruments et les supports de précision.
Le procédé doit aussi éviter d’enfoncer des abrasifs dans la surface, de créer des rayures profondes aléatoires ou de produire une finition différente d’un côté à l’autre de la pièce. De tels défauts peuvent compliquer la passivation, le polissage, le revêtement ou l’approbation visuelle finale. C’est pourquoi l’ébavurage de l’inox s’évalue non seulement selon l’élimination des bavures, mais aussi selon la régularité de la finition et la compatibilité avec les opérations suivantes.
Comment fonctionne l’ébavurage de l’acier inoxydable ?
L’ébavurage de l’acier inoxydable par sablage humide repose sur un système coordonné de préparation de la boue, d’accélération par air comprimé, d’exposition contrôlée et de récupération en boucle fermée. Chaque partie du système influe sur l’élimination des bavures, l’aspect de la finition et la consommation d’abrasifs. Sur un substrat inox, la stabilité du procédé est essentielle : de faibles écarts de pression ou d’état des abrasifs peuvent se voir sur la pièce finie.
Préparation de la boue pour l’ébavurage de l’inox
Le procédé commence dans la cuve de boue, où l’eau et les abrasifs sont mélangés jusqu’à obtenir une concentration stable. L’agitation empêche les abrasifs de se déposer et contribue à maintenir une charge abrasive régulière dans la boucle de circulation. Si la concentration devient trop faible, l’enlèvement ralentit et la finition perd en régularité ; si elle est trop élevée, le traitement risque d’être inutilement agressif pour les bavures fines ou les surfaces d’aspect.
Le choix des abrasifs dépend de la nuance d’inox, de l’épaisseur des bavures, de la méthode de découpe et de l’aspect final recherché. Les abrasifs fins sont souvent utilisés lorsque la priorité est de nettoyer les arêtes en modifiant le moins possible la texture. Les granulométries moyennes sont plus courantes lorsque des pièces découpées au laser ou usinées nécessitent un ébavurage plus marqué ou une légère homogénéisation visuelle.
Accélération par air comprimé et impact de la buse
Dans le pistolet de sablage, l’air comprimé accélère la boue à travers la buse vers la pièce inox. L’eau sert à la fois de vecteur et d’amortisseur : les particules abrasives attaquent la racine de la bavure selon un mécanisme contrôlé de micro-érosion plutôt que par des impacts secs incontrôlés. Le système peut ainsi araser les bavures filiformes, adoucir les arêtes et uniformiser les irrégularités localisées de la surface.
L’angle de la buse est important. Un jet presque perpendiculaire peut intensifier l’action sur une zone précise, tandis qu’une incidence plus faible peut arracher ou araser plus doucement les bavures orientées. Sur une tôle inox ou un composant usiné de précision, ce choix peut déterminer si l’arête est ébavurée proprement ou arrondie à l’excès.
Maîtrise des mouvements et uniformité d’exposition
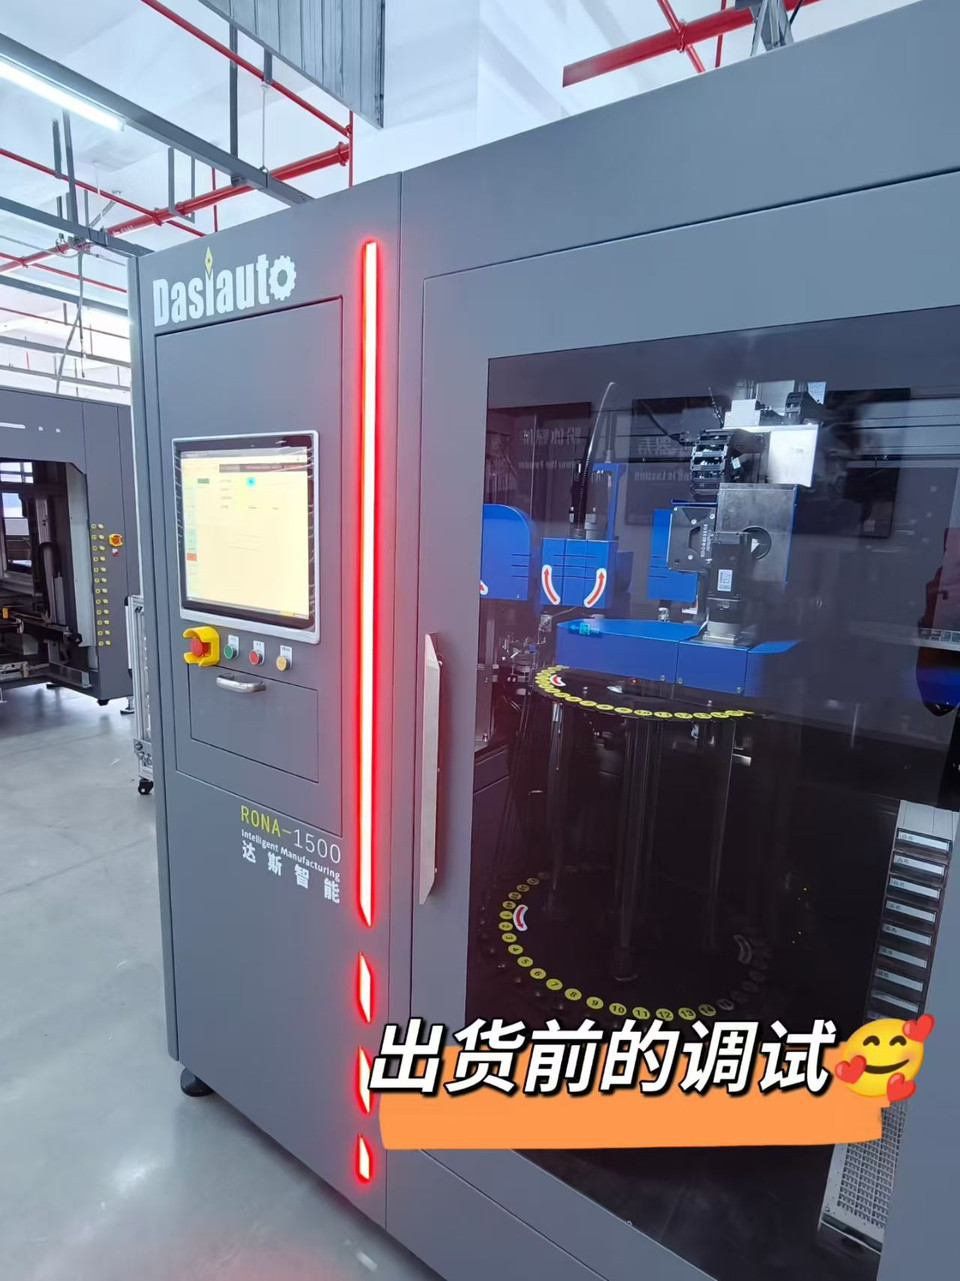
Pour l’ébavurage automatisé de l’inox, la buse, la pièce ou les deux peuvent être déplacées. Le mouvement peut être assuré par des axes servo X/Y/Z, des montages indexés, des tables rotatives, des robots ou des systèmes de manutention dédiés. L’architecture choisie dépend de la forme des pièces : plate, tubulaire, profilée, délicate ou de géométrie mixte.
Lorsque l’aspect de la finition compte, la commande des mouvements devient un paramètre de qualité de surface, et pas seulement un moyen d’accroître la productivité. Une trajectoire stable assure une exposition uniforme des arêtes fonctionnelles et des faces visibles. La page publiée par DasiAuto sur le ébavurage de pièces métalliques décrit cette approche sélective, qui adapte les trajectoires de sablage contrôlées à l’emplacement des bavures et à la géométrie des pièces.
Récupération de la boue en boucle fermée et décantation
Après l’impact sur la pièce, la boue s’écoule vers la section de récupération où elle est remise en circulation. À cette étape, les fines métalliques retirées, les abrasifs usés et les boues lourdes doivent être séparés de la boue réutilisable. Les débris d’inox ne doivent pas s’accumuler sans contrôle : ils peuvent modifier le comportement de coupe, diminuer la régularité de finition et augmenter la fréquence de maintenance.
Un système davantage orienté vers la production ajoute la gestion de la décantation et une évacuation simplifiée des déchets. Le procédé reste ainsi plus stable pendant les longues séries et nécessite moins d’interventions de l’opérateur. Pour les lignes inox qui traitent des pièces variées ou fonctionnent par équipes prolongées, la qualité du système de récupération influe souvent autant sur la disponibilité que celle des buses ou de la pompe.
Maîtrise du brouillard, visibilité et enceinte
Le sablage humide ne produit pas autant de poussières que le sablage à sec, mais il génère tout de même du brouillard d’eau et de fines gouttelettes en suspension dans la cabine. La visibilité dans l’enceinte, la propreté de la vitre, l’équilibre de l’extraction et la maîtrise des projections sont donc importants. Ces facteurs le sont particulièrement avec des pièces inox réfléchissantes ou lorsque l’opérateur doit vérifier visuellement leur orientation et leur propreté au chargement.
Une bonne maîtrise du brouillard facilite aussi l’entretien de la cellule. Une enceinte mal gérée peut laisser des résidus humides, rendre le sol glissant et provoquer des arrêts de nettoyage imprévus plus fréquents. Un système intégré de réduction et de collecte du brouillard contribue à la stabilité de la production, et pas seulement au confort de l’opérateur.
Régulation PID et stabilité des recettes
Comme l’ébavurage de l’inox est sensible aux variations visibles de finition, la stabilité de la pression est essentielle. Une variation qui paraît faible sur le papier peut modifier suffisamment l’état de l’arête, la texture et la vitesse d’enlèvement pour se remarquer sur un lot. La régulation en boucle fermée peut contribuer à maintenir la régularité du sablage humide de précision.
Avec une régulation de pression PID en boucle fermée, la machine maintient plus régulièrement la condition de sablage cible malgré les perturbations normales, telles que l’usure des buses, l’évolution de l’état des abrasifs ou les fluctuations de pression de la ligne. La commande IHM par recettes enregistre alors les paramètres validés pour chaque type de pièce, afin que les opérateurs puissent rappeler le bon procédé sans devoir le reconstituer manuellement à chaque fois.
| Paramètre du procédé | Plage ou pratique habituelle | Importance pour l’inox |
|---|---|---|
| Pression de travail | Généralement faible à moyenne, réglée selon la racine de bavure et la sensibilité de la finition | Équilibre l’élimination des bavures et le risque de texture excessive ou d’arrondi des arêtes |
| Concentration de boue | Maintenue à un rapport eau/abrasifs stable, en masse ou en volume | Influe sur la régularité, la vitesse d’enlèvement et l’homogénéité visuelle |
| Taille des particules abrasives | Granulométrie fine à moyenne, choisie selon la nuance, l’épaisseur de bavure et la Ra visée | Détermine l’agressivité de coupe et l’affinement de la finition |
| Association débit d’air / buse | Adaptée au diamètre de la buse et à la largeur de couverture | Influe sur l’énergie d’impact et le motif d’exposition |
| Distance de projection | Fixée par recette pour chaque famille de pièces | Régit l’intensité locale et le recouvrement des passes |
| Angle de la buse | Perpendiculaire ou oblique selon l’orientation des bavures et l’accès à l’arête | Modifie l’arasement des bavures filiformes ou rabattues |
| Consommation d’abrasifs | Dépend de la fragmentation, de la contamination et de l’efficacité de récupération | Détermine les coûts de fonctionnement et les intervalles de maintenance |
| Système de commande | Régulation PID de la pression, recettes IHM, alarmes, surveillance de la récupération | Favorise un ébavurage répétable de l’inox en production |
Ébavurage de l’inox : comparaison avec le sablage à sec et d’autres procédés
Pour choisir la bonne méthode d’ébavurage de l’inox, il faut comprendre le problème à résoudre. Certaines usines veulent simplement supprimer une bavure. D’autres ont besoin d’une arête sans bavure, d’une finition contrôlée, d’un faible risque de contamination et d’une dépendance minimale à l’opérateur. Le sablage humide est donc comparé non seulement au sablage à sec, mais aussi au grenaillage de précontrainte et à la finition vibratoire.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension | Faibles, car les abrasifs sont véhiculés par l’eau | Élevées sans extraction très efficace | Modérées dans les systèmes fermés | Peu de poussières, mais les déchets humides et les produits de traitement doivent être gérés |
| Finition de surface sur l’inox | Régulière, satinée et plus facile à contrôler | Texture plus agressive, d’aspect parfois plus marqué | Non destiné principalement à l’amélioration esthétique | Peut être uniforme sur un lot de pièces, mais des marques de contact peuvent apparaître |
| Risque d’incrustation des abrasifs | Plus faible pour de nombreuses pièces inox sensibles à la finition | Plus élevé sur certaines surfaces plus tendres ou sujettes à l’étalement | Dépend des abrasifs et de l’objectif de l’application | Généralement faible, mais le procédé est peu sélectif |
| Sélectivité de l’ébavurage | Bonne avec des trajectoires programmées et des montages | Bonne précision de ciblage, mais risque accru de surtraitement | Pas principalement une méthode d’ébavurage | Sélectivité plus faible, car toutes les zones exposées sont traitées ensemble |
| Répétabilité | Élevée avec régulation de pression en boucle fermée et commande par recettes | Bonne, mais davantage affectée par les poussières et la dérive des buses | Élevée lorsque le procédé est précisément spécifié | Bonne pour la finition en vrac, moins adaptée aux arêtes critiques localisées |
| Gestion environnementale | Nécessite la récupération de la boue et la gestion des boues résiduelles | Nécessite le dépoussiérage à sec et le confinement des abrasifs | Nécessite la maîtrise des abrasifs de grenaillage et une enceinte | Nécessite la gestion des eaux usées ou des produits de traitement |
| Rôle le mieux adapté pour l’inox | Ébavurage de précision, adoucissement des arêtes, homogénéisation de la finition | Nettoyage intensif, rugosification, élimination des oxydes | Traitement de surface visant la résistance à la fatigue | Lissage de petits lots et adoucissement général des arêtes |
| Profil de fonctionnement relatif | Équilibré si la récupération est efficace | Matériel parfois plus simple, mais nettoyage plus contraignant | Économie d’un procédé spécialisé | Efficace pour de très grandes quantités de petites pièces tolérantes |
Le sablage à sec peut convenir lorsque l’exigence principale est un nettoyage ou une rugosification agressifs plutôt qu’un ébavurage fin. Sur l’inox, cependant, son impact à sec peut laisser un aspect plus rugueux ou imposer davantage de nettoyage que nécessaire pour l’application. Ce compromis explique en partie pourquoi le sablage humide est courant pour les opérations inox sensibles à la finition.
Le grenaillage de précontrainte figure dans cette comparaison parce que certains acheteurs le prennent à tort pour un substitut à l’ébavurage. En réalité, il sert principalement à modifier les contraintes résiduelles et à améliorer la tenue en fatigue, comme l’explique la référence sur le grenaillage de précontrainte. Il peut modifier légèrement l’état d’une arête, mais il n’est généralement pas choisi comme méthode principale pour éliminer avec précision les bavures de composants inox.
La finition vibratoire reste efficace pour de nombreuses petites pièces inox, en particulier lorsque leur géométrie est simple et qu’un traitement en vrac est acceptable. Sa principale limite est son manque de sélectivité. Si une arête est critique tandis qu’une autre doit rester vive, ou si le contact entre les pièces est indésirable, le sablage humide automatisé offre généralement un meilleur contrôle.
Caractéristiques essentielles à évaluer avant l’achat
Les équipes chargées des achats se concentrent souvent d’abord sur les dimensions de la cabine, mais la performance de l’ébavurage inox dépend davantage de la stabilité du procédé que de l’encombrement extérieur de la machine. Il faut commencer par définir l’origine de la bavure : usinage, arête rabattue après découpe laser, projection de soudure sur une arête, saillie d’une pièce fabriquée par addition ou assemblage présentant plusieurs états. Chacun réagit différemment à la pression de la boue, à la granulométrie et à l’angle de la buse.
Plage de pression et stabilité à basse pression
Pour les applications inox, la machine ne doit pas seulement atteindre une pression maximale annoncée ; elle doit maintenir une plage de travail stable dans les niveaux bas et moyens auxquels sont généralement traitées les pièces sensibles à la finition. La question essentielle est la constance de la pression pendant la circulation continue, l’usure des abrasifs et les variations de charge dans la cabine.
Capacité des axes de mouvement et précision de positionnement
Si les bavures se trouvent sur des arêtes définies ou dans des zones répétitives, la précision des mouvements devient essentielle à la qualité. Les acheteurs doivent vérifier si la machine utilise une manutention manuelle, des montages indexés, des axes servo, un positionnement rotatif ou une exposition assistée par robot. Lorsque la maîtrise de la trajectoire est critique, la précision servo annoncée et la répétabilité des programmes méritent autant d’attention que les caractéristiques de la pompe.
Débit de production, temps de cycle et méthode de chargement
Une ligne d’ébavurage inox doit être évaluée selon son débit total, et pas seulement selon le temps de sablage. L’orientation au chargement, le temps de montage, l’égouttage, le soufflage, le rappel de recette et le déchargement influent tous sur le coût réel par pièce. Dans de nombreuses usines, la rigueur du chargement fait la différence entre une machine techniquement capable et une solution économiquement efficace.
Encombrement, utilités et intégration dans l’usine
Les dimensions de la cabine, le besoin en air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage et l’accès pour la maintenance comptent tous lors de l’installation. Les cellules d’ébavurage inox sont souvent installées près des zones d’usinage, de fabrication, de lavage ou de revêtement ; la propreté du sol et l’accessibilité pour l’entretien doivent donc être évaluées tôt, et non après l’approbation d’achat.
Commande des recettes et gestion des droits sur l’IHM
Lorsque plusieurs références de pièces inox sont traitées sur une même machine, la gestion des recettes est indispensable. L’IHM doit enregistrer la pression, la trajectoire, les durées et la logique de manutention dans un format que les opérateurs peuvent rappeler rapidement et que les responsables peuvent verrouiller. Cela réduit les écarts entre équipes et les erreurs lors des changements de série.
Collecte du brouillard et gestion des abrasifs usés
Même si le résultat d’ébavurage est excellent, une machine devient difficile à exploiter si les vitres s’embuent rapidement, si l’évacuation des boues est compliquée ou si les intervalles de maintenance sont imprévisibles. Demandez comment les abrasifs usés décantent, comment les contaminants sont éliminés et comment la visibilité est maintenue pendant les longues séries. Ces détails pratiques influent directement sur la disponibilité.
Sécurité et compatibilité avec les opérations suivantes
Les verrouillages de sécurité, arrêts d’urgence, joints de l’enceinte, hauteur ergonomique de chargement et dispositifs d’isolement des utilités sont des exigences de base. Pour les pièces inox destinées à la peinture, au revêtement en poudre ou à un traitement de conversion, il faut aussi tenir compte de la propreté de surface et de la compatibilité avec la préparation avant traitement, au lieu de considérer l’ébavurage comme une étape isolée.
Applications dans différents secteurs
L’ébavurage de l’inox est utile partout où ce matériau est choisi pour sa résistance à la corrosion, son hygiène, sa tenue à la chaleur ou son apparence. Les composants inox étant employés dans de nombreux secteurs, une même plateforme de sablage humide peut souvent être adaptée à des familles de pièces très différentes grâce aux montages, aux abrasifs et aux recettes.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Ébavurage de pièces métalliques | Usinage et fabrication de précision | Pièces de vannes, supports, boîtiers, corps de capteurs | Supprime les arêtes vives tout en préservant la géométrie fonctionnelle |
| Élimination de la calamine sur les barres ou pièces forgées | Transformation primaire des métaux | Barres inox, raccords forgés, pièces affectées thermiquement | Élimine la calamine et prépare les surfaces à l’usinage ou au contrôle ultérieur |
| Préparation avant revêtement | Fabrication d’appareils, de quincaillerie et d’éléments architecturaux | Panneaux, cadres, enceintes, pièces inox soudées | Améliore l’uniformité de surface avant le revêtement ou une finition duplex |
| Post-traitement de pièces issues de la fabrication additive (AM) | Fabrication additive | Supports imprimés, collecteurs, formes inox complexes | Réduit les résidus libres et atténue les pics de rugosité de surface |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques | Ressorts, clips et certaines pièces inox sensibles à la fatigue | Applique un impact contrôlé lorsque le grenaillage fait partie de la gamme |
| Finition de dispositifs 3C | Chaîne d’approvisionnement électronique | Cadres, couvercles et pièces d’aspect de précision en inox | Produit une texture uniforme sur des surfaces visibles à forte valeur |
Il s’agit d’exemples généraux de traitement de surface de l’inox. Le grenaillage répond à un objectif distinct ; les avantages indiqués et l’adéquation de l’équipement doivent être évalués sur la pièce réelle et selon les critères d’acceptation.
Pour les produits inox fabriqués, une exigence fréquente consiste à éliminer les bavures tout en homogénéisant l’aspect. Les arêtes découpées au laser ou poinçonnées peuvent être techniquement acceptables tout en présentant un aspect irrégulier, surtout après soudage ou brossage. Le sablage humide aide à uniformiser ces transitions sans imposer les rayures fortement directionnelles de certaines bandes abrasives.
Pour les composants inox destinés à recevoir un revêtement ou une finition duplex, l’état de surface compte au-delà de l’ébavurage. Le procédé peut servir à nettoyer, adoucir les arêtes et créer un substrat plus uniforme avant le traitement suivant. Dans ce contexte, le sablage humide pour la préparation avant revêtement est pertinent, car la régularité de la préparation peut influer sur l’adhérence et l’aspect obtenus ensuite.
Dans l’outillage et la fabrication de précision, l’ébavurage de l’inox peut aussi rejoindre la préparation contrôlée des arêtes. Bien que l’arrondi d’arête d’un outil en carbure soit une application distincte, la logique du procédé est comparable : une modification minime et maîtrisée de l’arête peut déterminer si la pièce fonctionne régulièrement ou tombe prématurément en panne. C’est pourquoi l’arrondi des arêtes des outils de coupe est souvent évoqué avec les stratégies d’ébavurage de haute précision.
Guide de sélection des équipements
La configuration adaptée à l’ébavurage de l’inox dépend de la taille des pièces, du volume de production, de la complexité de leur géométrie, de la sensibilité de la finition et du niveau d’automatisation requis. Une usine qui ébavure par panier des supports découpés au laser ne répond pas au même besoin qu’une usine qui finit une à une des pièces de boîtier inox visibles.
| Configuration / gamme de modèle | Échelle de production visée | Plage de dimensions des pièces | Priorité de commande | Applications à évaluer par essais sur échantillons |
|---|---|---|---|---|
| Cellule robotisée de laboratoire R&D | Essais, validation d’échantillons, développement du procédé | Pièces complexes de petite à moyenne taille | Essais souples des recettes et des montages | Nouvelles nuances inox, étude des bavures, validation des montages et des abrasifs |
| Machine de sablage humide pour pièces individuelles | Volume faible à moyen | Pièces individuelles petites à moyennes | Manutention pièce par pièce | Pièces inox visibles, manipulation individuelle soigneuse |
| Cabine standard à chambre unique pour traitement par lots | Production courante par lots | Pièces répétitives de petite à moyenne taille | Exposition répétable par lots | Ébavurage général de l’inox et homogénéisation de surface |
| Système de production à double chambre | Débit moyen à élevé | Pièces répétitives de petite à moyenne taille | Chargement et sablage coordonnés | Chevauchement du chargement et du sablage pour accélérer le rythme de production |
| Système de précision multi-axes servo | Production axée sur la précision | Petites géométries inox complexes | Trajectoires programmées pour les arêtes critiques | Arêtes critiques, bavures localisées, finitions techniques répétables |
| Système dédié aux formes complexes | Cellules de production conçues sur mesure | Pièces de complexité moyenne | Accès sous plusieurs angles | Composants inox profilés, en retrait ou accessibles sous plusieurs angles |
| Machine de balayage pour pièces en forme de plaque | Pièces plates ou de type panneau | Pièces plates moyennes à grandes | Couverture de balayage régulière | Tôles découpées au laser, panneaux architecturaux, plaques de couverture |
| Ligne de traitement de barres rondes | Traitement linéaire semi-continu | Pièces cylindriques longues | Manutention linéaire des pièces | Barres, tubes et pièces longues en inox |
Ces configurations sont des options générales de planification du procédé ; elles ne constituent ni des performances vérifiées ni des applications inox confirmées pour un modèle particulier. Avant de spécifier l’équipement, validez sur des échantillons représentatifs l’élimination des bavures, la finition, les dimensions, la manutention et le temps de cycle.
Pour les projets en phase de développement, une plateforme flexible de laboratoire ou d’essai est souvent un meilleur point de départ qu’une ligne de production fixe. Le site d’origine présente la cellule de R&D de sablage humide RB-6 comme une plateforme de développement. Son adéquation à un projet sur inox doit être confirmée par la mise au point des recettes, la cartographie des bavures et des essais d’abrasifs sur des pièces représentatives, avant de figer l’architecture de production finale.
Lorsque la famille de pièces est stable et que le débit doit être prévisible, la machine doit correspondre à la logique de chargement de l’usine. Les systèmes SC-40 à chambre unique et DC-40 à double chambre sont décrits sur le site d’origine. Leur adéquation aux pièces inox et tout gain de débit lié au chevauchement du chargement doivent être établis par des essais sur échantillons, l’examen des montages et une étude de cycle validée.
Il faut avant tout adapter la machine à la présentation de la pièce, et pas seulement à la finition souhaitée. Les panneaux inox, pièces embouties profondes, barres rondes, cadres soudés et petits raccords usinés nécessitent tous un accès de buse, des trajectoires et des montages différents. La sélection de l’équipement relève donc de l’ingénierie des procédés autant que des achats.
Coût, délai et retour sur investissement
Le coût d’un système d’ébavurage de l’inox dépend de bien plus que des dimensions de la cabine. Le niveau d’automatisation, la sophistication des axes, la conception de la circulation de la boue, le système de récupération, les fonctions de recettes de l’IHM, les montages et la maîtrise du brouillard influent tous sur l’investissement et la stabilité d’exploitation. En pratique, l’écart entre une cabine de sablage de base et une cellule d’ébavurage destinée à la production tient principalement à l’ingénierie.
Principaux facteurs de coût de l’ébavurage de l’inox
Le premier facteur de coût est le degré de précision requis pour éliminer les bavures. Un système destiné à simplement casser des arêtes générales peut être plus simple qu’un système conçu pour protéger des surfaces d’aspect visibles ou des arêtes fonctionnelles critiques. Le deuxième facteur est la manutention : placement manuel, outillage indexé, mouvement servo et manipulation robotisée correspondent à des niveaux de coût différents.
La stratégie abrasive est un autre facteur. Le type d’abrasif, la stabilité de sa distribution granulométrique, son taux d’usure, son comportement en récupération et sa compatibilité avec les finitions inox influent sur les coûts d’exploitation dans la durée. L’abrasif le moins cher à l’achat n’est pas forcément le moins coûteux en production s’il réduit la durée de vie des buses ou déstabilise la qualité de surface.
Structure habituelle des délais
Les plateformes standard ont généralement les délais les plus courts, tandis que les systèmes d’ébavurage inox personnalisés nécessitent davantage d’ingénierie et donc plus de temps. Les essais d’échantillons, la conception des montages, le périmètre de l’automatisation, la disposition de la cabine et les critères d’acceptation peuvent tous allonger le calendrier. Les acheteurs doivent donc demander si le délai annoncé concerne une machine standard, une machine standard modifiée ou une cellule de procédé entièrement conçue sur mesure.
La durée de mise en service mérite également attention. À son expédition, un système peut être mécaniquement achevé tout en nécessitant encore des réglages sur site pour l’état des bavures, la concentration des abrasifs, l’alignement des montages et l’affinement des recettes. Pour les produits inox soumis à des exigences esthétiques strictes, cette période de validation doit faire partie du projet et non être considérée comme une réflexion de dernière minute.
Logique du retour sur investissement : d’où vient réellement le gain ?
La source la plus évidente du retour sur investissement est la réduction de la main-d’œuvre par rapport à l’ébavurage manuel. Les pièces inox nécessitent souvent une finition manuelle soignée, car les arêtes vives se voient et se sentent au toucher, alors que la technique varie d’un opérateur à l’autre. L’automatisation réduit ces variations et rend la production plus prévisible.
La deuxième source est la diminution des retouches et des rebuts. Une bavure oubliée peut gêner l’ajustement, l’étanchéité, la propreté ou le revêtement. Une pièce trop ébavurée peut être rejetée pour son aspect ou ses dimensions. En stabilisant les variables d’exposition, le sablage humide réduit cette plage de défaillance.
Troisièmement, l’ébavurage de l’inox améliore souvent le flux des opérations en aval. Des arêtes plus uniformes peuvent limiter les accrochages au lavage, au masquage, au montage et à l’emballage. Une surface plus homogène peut aussi favoriser la régularité des revêtements ou des finitions lorsque l’ébavurage est intégré à une préparation de surface plus large.
Pourquoi les comparaisons avec le travail manuel sous-estiment souvent la valeur de l’automatisation
L’ébavurage manuel semble peu coûteux si l’on ne considère que le salaire direct. En réalité, ses coûts cachés comprennent la qualité visuelle irrégulière, les variations dues à la fatigue, la dépendance à la formation, les risques ergonomiques et les retards de contrôle. Ces pertes sont souvent réparties entre plusieurs services et ne figurent donc pas toujours sur une seule ligne budgétaire.
Un meilleur calcul du retour sur investissement compare l’ensemble du procédé : pièces par équipe, rendement au premier passage, intervention des opérateurs, consommables, temps de nettoyage, charge de maintenance et réduction des défauts en aval. C’est généralement avec cette vue d’ensemble que l’automatisation de l’ébavurage inox se justifie le plus clairement.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise associe ingénierie des équipements, abrasifs et développement d’applications, comme le décrit la page À propos de DasiAuto.
Pour un projet d’ébavurage de l’inox, il faut commencer par le matériau, la géométrie, l’état de surface visé et les exigences de production. DasiAuto accompagne les essais d’application et le développement du procédé afin d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement.
L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention autour de l’application. L’adéquation à une nuance d’inox, à un état de bavure ou à une exigence dimensionnelle particulière doit être établie par des essais, et non déduite du nom d’un modèle.
DasiAuto accompagne le flux de production par l’installation, la formation des opérateurs et un soutien technique continu. Pour les projets nécessitant une validation sur échantillons avant le choix de l’équipement, cet accompagnement relie l’évaluation initiale du procédé aux exigences concrètes de la production.
Questions fréquentes
Peut-on tester l’ébavurage de l’inox sur mes pièces réelles avant l’achat de l’équipement ?
Oui. Les essais sur échantillons servent couramment à confirmer la capacité d’élimination des bavures, l’effet sur la finition, le temps de cycle et la faisabilité des montages sur de véritables pièces inox. Ils sont particulièrement utiles lorsque le lot comprend différentes nuances, méthodes de découpe ou exigences esthétiques.
L’ébavurage de l’inox convient-il aux pièces découpées au laser et aux pièces soudées ?
Dans de nombreux cas, oui. Le sablage humide est souvent choisi pour les pièces découpées au laser et soudées, car il peut adoucir les arêtes vives, réduire les petites bavures résiduelles et fondre visuellement les décolorations ou transitions de texture localisées, sans produire les marques fortement directionnelles de certaines méthodes à sec.
Quel niveau de personnalisation faut-il généralement pour une machine d’ébavurage de l’inox ?
Cela dépend de la géométrie des pièces, du volume et de la sensibilité de la finition. Des pièces simples traitées par lots peuvent passer dans une cabine standard avec des montages de base, tandis que des pièces inox complexes ou critiques en apparence tirent généralement avantage d’une manutention dédiée, de trajectoires de buse définies et d’une commande par recettes.
Quelle formation les opérateurs doivent-ils suivre après l’installation et la mise en service ?
Les opérateurs doivent généralement être formés au choix des recettes, au chargement des pièces, à l’entretien de la boue, au contrôle des buses, au nettoyage de la cabine et aux vérifications qualité permettant de détecter un traitement insuffisant ou excessif. Le personnel de maintenance doit également connaître les pièces d’usure, l’évacuation des sédiments et l’entretien courant du système de récupération.
Quels consommables et pièces de rechange les acheteurs doivent-ils prévoir ?
Les principaux articles sont les abrasifs, les buses, les joints, les filtres, les pompes et les composants d’usure du circuit de boue. Les acheteurs doivent aussi demander à quelle fréquence l’état des abrasifs est contrôlé et comment la contamination par les fines d’inox est gérée en production normale.
Quand l’ébavurage de l’inox offre-t-il généralement le retour sur investissement le plus rapide ?
Le retour est souvent le plus rapide lorsque l’ébavurage manuel demande beaucoup de main-d’œuvre, manque de régularité ou suscite des réclamations visibles sur la qualité. Il augmente aussi lorsque les bavures provoquent déjà des défauts de revêtement, des interruptions de montage, des rebuts ou des retouches répétées sur une même famille de pièces inox.